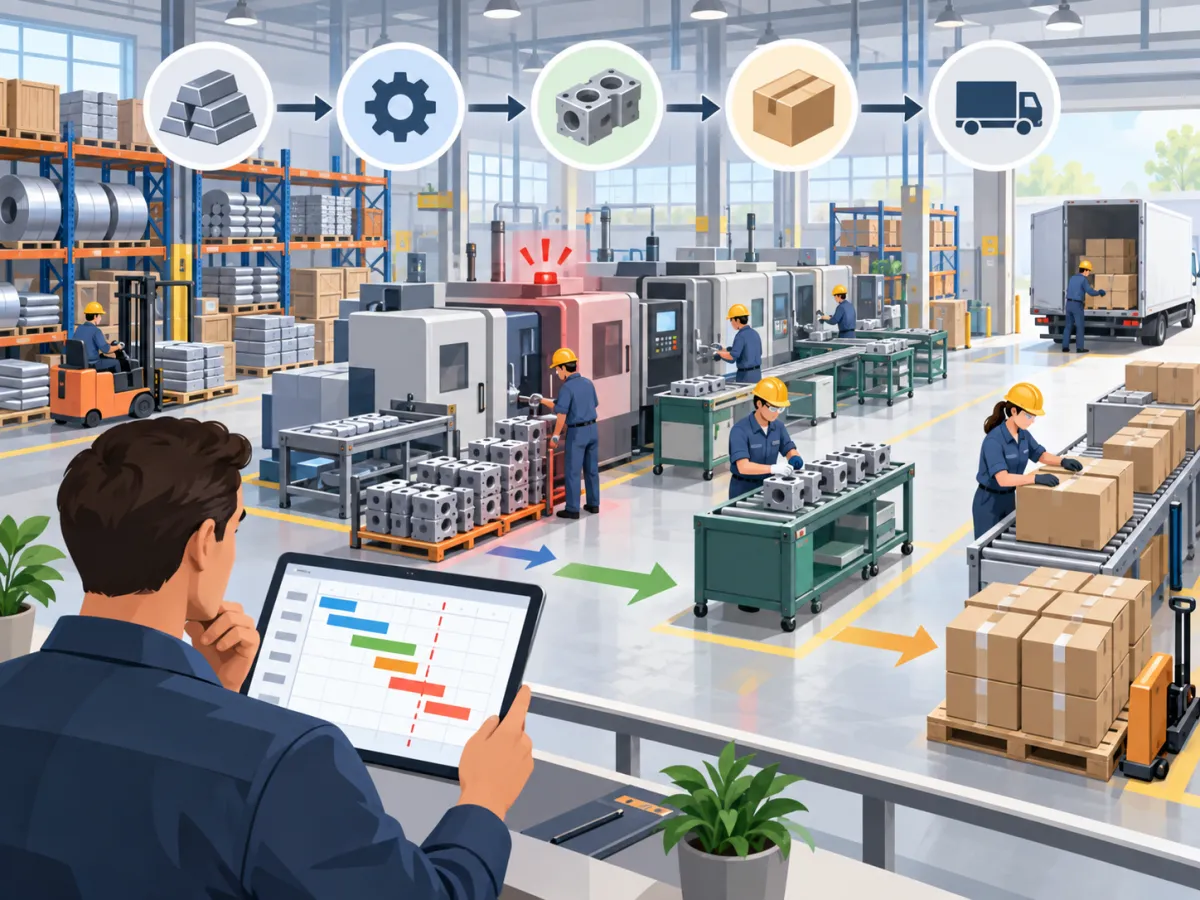
Confirmar uma data de entrega para um cliente parece uma tarefa simples quando observada apenas pelo setor comercial. O pedido é recebido, uma data é consultada no calendário e o prazo é informado. Na prática industrial, porém, existem diversos fatores que precisam ser avaliados antes de assumir esse compromisso.
A fábrica pode ter pedidos aguardando produção, matérias-primas reservadas, máquinas ocupadas, operadores alocados em outras atividades e etapas que apresentam filas frequentes. Além disso, determinados materiais podem depender de compras ou fornecedores com prazos específicos.
Nesse cenário, a Programação Planejamento e Controle da Produção permite avaliar as condições reais da operação antes de confirmar quando um pedido poderá ser concluído.
A análise deve ir além da pergunta sobre quanto tempo uma máquina demora para fabricar determinado produto. Também é necessário considerar quando a produção poderá começar, quais recursos estarão disponíveis, quanto trabalho já está programado e se todos os materiais necessários estarão liberados.
Por isso, algumas perguntas precisam ser respondidas antes da confirmação: existe matéria-prima suficiente? Algum material está reservado para outros pedidos? A capacidade produtiva está disponível? Existem ordens atrasadas? Quanto tempo cada etapa exige? Há gargalos conhecidos no processo?
Quando essas informações são analisadas em conjunto, a empresa consegue elaborar previsões de entrega mais próximas da realidade e reduzir o risco de assumir prazos incompatíveis com a situação da fábrica.
Como saber se um pedido pode ser produzido dentro do prazo?
Determinar se um pedido pode ser produzido até determinada data exige comparar a necessidade apresentada pelo cliente com as condições disponíveis na fábrica. A Programação Planejamento e Controle da Produção organiza essas informações para que a decisão não seja baseada apenas na disponibilidade de dias no calendário.
Data solicitada pelo cliente
O primeiro ponto é identificar quando o cliente precisa receber o produto. Essa data funciona como referência para calcular quanto tempo existe para compra de materiais, preparação, fabricação, inspeção, embalagem, expedição e transporte.
Quanto menor for esse intervalo, maior será a necessidade de verificar detalhadamente a situação dos recursos produtivos.
Também é importante diferenciar a data em que o produto precisa sair da fábrica da data efetiva de entrega ao cliente. Quando existe transporte envolvido, o prazo de fabricação precisa terminar antes da data final combinada.
Quantidade solicitada
A quantidade influencia diretamente o tempo necessário para produção. Produzir cinquenta unidades pode exigir uma carga produtiva completamente diferente de fabricar quinhentas unidades.
Por isso, não basta consultar o histórico de pedidos semelhantes sem considerar o volume atual. A quantidade deve ser relacionada à velocidade das máquinas, ao número de operadores disponíveis e ao tempo de cada etapa.
Produto que será fabricado
Produtos diferentes podem utilizar recursos completamente distintos. Alguns passam por poucas operações, enquanto outros dependem de várias máquinas, setores ou processos.
A ficha técnica e o roteiro produtivo ajudam a identificar por quais etapas o pedido deverá passar antes de ficar pronto.
Tempo necessário para produção
O cálculo deve considerar preparação, processamento, movimentações, esperas, inspeções e outras atividades necessárias.
Um erro comum é calcular o prazo utilizando apenas o tempo de processamento da máquina. Na prática, o produto pode permanecer aguardando entre duas operações por várias horas ou até dias.
Materiais disponíveis
Antes de confirmar uma entrega, é preciso verificar se os materiais necessários estão realmente disponíveis para aquele pedido.
Um saldo registrado no estoque não significa necessariamente disponibilidade. Parte da quantidade pode estar reservada para outras ordens.
Caso algum componente precise ser comprado, o prazo do fornecedor passa a fazer parte da previsão.
Capacidade das máquinas e equipes
Também é necessário verificar se as máquinas e os profissionais envolvidos terão horas disponíveis no período.
Uma máquina pode estar tecnicamente disponível, mas já possuir diversas ordens programadas. Da mesma maneira, pode existir equipamento livre sem operador disponível para utilizá-lo.
Pedidos que já estão programados
Uma nova venda entra em uma programação que já possui compromissos anteriores.
Ordens liberadas, produtos em processo, pedidos prioritários e atrasos precisam ser considerados antes de encaixar uma nova demanda.
Tempo disponível até a entrega
Depois de reunir todas essas informações, é possível comparar o tempo necessário com o período existente até a data solicitada.
Se a fábrica necessita de oito dias úteis para cumprir todas as etapas e restam apenas cinco, será necessário renegociar a data ou avaliar alternativas antes de confirmar o pedido.
Quais informações precisam ser analisadas antes de confirmar uma entrega?
Uma previsão confiável depende da qualidade das informações utilizadas no planejamento. A Programação Planejamento e Controle da Produção precisa trabalhar com dados atualizados de estoque, compras, capacidade e ordens abertas.
Quando esses registros estão desatualizados, a empresa pode acreditar que possui recursos disponíveis quando, na realidade, eles já estão comprometidos.
Saldo disponível das matérias-primas
O primeiro cuidado é diferenciar estoque físico de estoque disponível.
O estoque físico representa aquilo que está armazenado. Já a quantidade disponível deve descontar materiais reservados ou comprometidos com outras necessidades.
Esse controle evita liberar uma nova ordem utilizando materiais necessários para pedidos que já estavam programados.
Materiais reservados para outras ordens
Quando a empresa trabalha com diferentes pedidos simultaneamente, parte do estoque pode estar separada para ordens específicas.
Ignorar essas reservas pode fazer com que dois pedidos utilizem o mesmo saldo durante o planejamento.
Por isso, a análise deve considerar não apenas quanto existe armazenado, mas também quanto ainda pode ser utilizado.
Pedidos de compra pendentes
Materiais que ainda não chegaram representam uma variável importante.
É necessário saber se o pedido de compra já foi emitido, qual quantidade está prevista, quando o fornecedor pretende entregar e se existem ocorrências que possam alterar essa data.
Caso a produção dependa desse recebimento, qualquer atraso poderá modificar a previsão de fabricação.
Estrutura e ficha técnica do produto
A estrutura mostra quais matérias-primas, componentes e quantidades serão consumidos para produzir determinado item.
Se essas informações estiverem incorretas, a necessidade de materiais também será calculada de forma inadequada.
Tempo de cada operação
Além dos materiais, o planejamento deve conhecer o tempo necessário em cada etapa.
Isso permite estimar quanto da capacidade será consumida pelo novo pedido e identificar quais setores receberão maior carga.
Capacidade disponível
A capacidade precisa representar aquilo que realmente poderá ser utilizado.
Paradas programadas, manutenções, feriados, mudanças de turno e indisponibilidade de operadores devem ser descontados quando necessário.
Ordens de produção abertas
Todas as ordens existentes precisam fazer parte da análise porque elas ocupam máquinas, pessoas e materiais.
Uma ordem ainda não iniciada pode consumir capacidade futura, enquanto uma ordem em andamento pode permanecer utilizando determinado recurso por várias horas.
Prioridades da fábrica
Nem todas as ordens possuem necessariamente a mesma prioridade. Existem situações em que pedidos urgentes, reposições importantes ou compromissos específicos recebem preferência.
Essas decisões precisam aparecer na programação para evitar previsões incompatíveis.
Prazo de fornecedores
Quando existe necessidade de compra, o fornecedor passa a influenciar diretamente a data final.
A análise deve considerar o prazo real de fornecimento, e não apenas o tempo ideal previsto no cadastro.
| Informação analisada | O que verificar | Impacto no prazo |
|---|---|---|
| Estoque | Material realmente disponível | Liberação da produção |
| Compras | Materiais ainda pendentes | Possível espera |
| Capacidade | Horas produtivas disponíveis | Possibilidade de encaixe |
| Ordens abertas | Carga já comprometida | Ocupação dos recursos |
| Operações | Tempo necessário por etapa | Previsão de término |
| Fornecedores | Prazo de recebimento | Disponibilidade dos materiais |
Quanto mais atualizadas estiverem essas informações, maior será a capacidade de definir datas coerentes com a realidade produtiva.
Como calcular o tempo necessário para produzir um pedido?
O tempo total de fabricação é formado por vários períodos diferentes. A Programação Planejamento e Controle da Produção precisa considerar não somente quando a máquina está efetivamente processando o item, mas todo o caminho até o produto estar liberado.
Tempo de preparação
Antes de iniciar determinada operação, pode ser necessário organizar ferramentas, materiais, dispositivos, documentos e recursos.
Mesmo que essa preparação seja relativamente curta, ela deve ser considerada quando ocorre várias vezes ao longo do processo.
Tempo de setup
O setup corresponde à preparação ou regulagem necessária para adaptar determinado equipamento à produção.
Troca de ferramenta, ajuste de máquina, limpeza, configuração e preparação de dispositivos podem consumir parte importante da capacidade.
Empresas com elevada variedade de produtos precisam observar especialmente esse fator.
Tempo de processamento
Esse é o período em que o produto está efetivamente sendo transformado.
Para calculá-lo, podem ser utilizados tempos padrões, históricos registrados ou medições realizadas no processo.
Quando a quantidade aumenta, a carga total de processamento também pode crescer de forma significativa.
Tempo entre operações
Nem sempre um produto segue imediatamente para a próxima etapa.
Uma operação pode terminar enquanto o recurso seguinte permanece ocupado com outra ordem. Nesse caso, o material precisa aguardar.
Esses intervalos podem aumentar bastante o prazo final.
Tempo de movimentação
O deslocamento de materiais também precisa ser observado, principalmente quando existem setores fisicamente distantes ou grande volume de produtos movimentados.
Transportar componentes para outra área, separar lotes ou transferir materiais entre estoques consome tempo.
Filas entre etapas
As filas representam um dos principais motivos para que o prazo total seja maior que o tempo efetivo de fabricação.
Uma operação pode levar apenas duas horas, enquanto o produto permanece um dia inteiro aguardando a liberação da próxima máquina.
Por isso, avaliar somente os tempos individuais de processamento pode gerar previsões otimistas demais.
Inspeção e controle de qualidade
Dependendo da operação, o produto pode precisar passar por verificações antes de seguir adiante.
Essas inspeções também precisam fazer parte do roteiro.
Caso alguma não conformidade seja identificada, podem surgir novas necessidades de ajuste ou retrabalho.
Embalagem e liberação
A fabricação não termina necessariamente quando a última operação industrial é concluída.
O pedido pode precisar passar por conferência, identificação, embalagem, separação e preparação para expedição.
Esse período deve ser incluído no prazo total.
Margem para possíveis imprevistos
A empresa também pode trabalhar com margens coerentes com a variabilidade de seus processos.
O objetivo não é aumentar o prazo arbitrariamente, mas reconhecer que algumas operações apresentam oscilações naturais.
Quanto melhor forem os registros históricos, mais fácil será identificar onde essa variação realmente ocorre.
Ao somar preparação, setup, processamento, espera, movimentação, inspeção e liberação, a empresa obtém uma visão muito mais completa do lead time necessário para atender ao pedido.
Como verificar se existe capacidade produtiva para atender ao pedido?
A existência de materiais não garante que o pedido possa ser produzido imediatamente. A Programação Planejamento e Controle da Produção também precisa verificar se existem recursos suficientes para executar as operações no período necessário.
Capacidade das máquinas
Cada máquina possui um limite de produção relacionado ao tempo disponível e à sua velocidade de processamento.
A análise deve verificar quantas horas estão disponíveis e quanto dessa capacidade já está comprometido.
Uma máquina com grande quantidade de ordens programadas pode representar uma limitação mesmo que outros equipamentos estejam livres.
Disponibilidade dos operadores
O equipamento sozinho não representa toda a capacidade.
Algumas operações dependem de profissionais especializados, responsáveis por preparação, acompanhamento ou execução.
Se existe máquina disponível, mas não há operador naquele período, a capacidade efetiva será menor.
Turnos disponíveis
A quantidade de turnos influencia diretamente as horas produtivas.
Uma fábrica que opera somente durante o dia possui uma disponibilidade diferente de uma operação com dois ou três turnos.
Mudanças temporárias na jornada também precisam ser consideradas.
Horas produtivas
Nem toda hora do turno pode ser considerada produtiva.
Intervalos, reuniões, limpezas, preparação e outras atividades previstas podem reduzir a quantidade realmente disponível para fabricação.
Essa diferença precisa ser considerada principalmente quando a programação trabalha com períodos muito ajustados.
Paradas programadas
Alguns equipamentos possuem paradas previstas para limpeza, troca de ferramentas ou ajustes.
Como essas interrupções já são conhecidas, elas devem ser incorporadas à programação.
Manutenções previstas
Uma manutenção programada reduz a capacidade durante determinado período.
Ignorar esse compromisso pode fazer com que uma ordem seja posicionada exatamente no momento em que o equipamento estará indisponível.
Carga das ordens existentes
A carga representa quanto tempo das máquinas, setores ou equipes já está reservado para outras ordens.
Se uma área possui quarenta horas disponíveis na semana e trinta e cinco horas já estão ocupadas, restam apenas cinco horas para novas necessidades.
Caso um novo pedido exija dez horas naquele mesmo recurso, ele não poderá ser completamente absorvido sem alteração da programação ou aumento da capacidade.
Capacidade ainda disponível
O planejamento precisa encontrar o espaço que permanece livre depois de considerar todas as ordens e indisponibilidades.
Essa capacidade remanescente é o que realmente pode ser utilizado para novos pedidos.
A análise também deve observar diferentes setores. Uma fábrica pode possuir capacidade livre na montagem, mas apresentar sobrecarga na usinagem. Nesse caso, o gargalo continuará limitando o prazo.
A relação entre carga e capacidade deve ser verificada ao longo de toda a rota produtiva. Dessa maneira, o prazo deixa de ser definido com base em uma visão geral da fábrica e passa a considerar a disponibilidade real de cada recurso necessário.
Como os pedidos que já estão na produção afetam o prazo de uma nova venda?
Um novo pedido precisa compartilhar recursos com todas as demandas que já existem. Por isso, a Programação Planejamento e Controle da Produção deve analisar a fila produtiva antes de definir quando outra ordem poderá começar.
Ordens liberadas
Ordens liberadas já possuem autorização para entrar na produção.
Mesmo que ainda não tenham iniciado, elas representam trabalho previsto e precisam consumir espaço na capacidade futura.
Ignorá-las faria parecer que existem mais horas disponíveis do que realmente há.
Ordens aguardando produção
Algumas ordens podem estar aguardando máquina, operador ou material.
Elas precisam permanecer visíveis porque poderão avançar assim que o recurso necessário estiver disponível.
Uma fila elevada em determinado setor é um sinal importante para o cálculo de novos prazos.
Produtos em processo
Produtos que já estão sendo fabricados ocupam recursos e possuem prioridade natural de continuidade em muitas situações.
Interromper constantemente as ordens em andamento para atender novas solicitações pode aumentar setups, gerar desorganização e prejudicar o desempenho geral.
Pedidos prioritários
Existem casos em que determinados pedidos recebem prioridade por motivos comerciais, técnicos ou operacionais.
Quando isso ocorre, as demais ordens podem ser deslocadas dentro da sequência.
Para que as previsões continuem confiáveis, essa alteração deve ser refletida na programação.
Pedidos atrasados
Ordens que já deveriam ter sido concluídas merecem atenção especial.
Uma quantidade elevada de atrasos significa que parte da capacidade futura poderá ser utilizada para recuperar compromissos anteriores.
Nesse cenário, aceitar novas datas sem considerar o passivo produtivo aumenta o risco de gerar mais atrasos.
Capacidade já comprometida
Cada pedido existente consome parte das horas futuras.
Quanto maior a ocupação dos recursos, menor será a flexibilidade para encaixar novas ordens.
A empresa precisa conhecer essa carga antes de confirmar qualquer prazo.
Sequenciamento da produção
A ordem em que os produtos são processados também influencia o desempenho.
Produtos semelhantes podem ser agrupados para reduzir ajustes e setups. Em outros casos, pedidos urgentes podem precisar avançar na sequência.
O sequenciamento deve buscar equilíbrio entre prazo, produtividade e uso eficiente dos recursos.
Datas previstas de conclusão
As previsões existentes servem como referência para saber quando cada recurso voltará a ficar disponível.
Se determinada máquina está comprometida com uma ordem até quarta-feira, um novo pedido que depende dela provavelmente não poderá iniciar nessa operação antes desse momento.
Por isso, o novo pedido não deve ser analisado isoladamente.
Ele entra em uma operação que já possui materiais, máquinas, equipes e compromissos ocupando diferentes períodos. Quanto mais clara for essa fila, mais confiável será a previsão informada ao cliente.
Como identificar gargalos que podem atrasar a entrega?
Gargalos são recursos ou etapas que limitam o fluxo e podem influenciar diretamente as datas de entrega. A Programação Planejamento e Controle da Produção ajuda a identificar onde a carga está se aproximando ou ultrapassando a capacidade disponível.
Máquinas sobrecarregadas
Uma máquina que recebe mais horas de trabalho do que consegue executar tende a formar filas.
Quando vários produtos dependem do mesmo recurso, qualquer atraso nessa etapa pode afetar diversas ordens.
Por isso, a carga deve ser acompanhada antes que a sobrecarga se transforme em atraso.
Etapas com filas frequentes
Filas constantes indicam que existe algum desequilíbrio no processo.
Uma etapa pode produzir mais rapidamente do que a seguinte consegue absorver, provocando acúmulo de materiais em processo.
Observar onde os produtos permanecem aguardando é uma forma prática de localizar limitações.
Falta de operadores
Nem todo gargalo está relacionado às máquinas.
Uma operação pode possuir equipamentos suficientes, mas depender de poucos profissionais qualificados.
Férias, afastamentos, mudanças de turno ou excesso de tarefas podem reduzir a capacidade real da equipe.
Setup elevado
Quando uma máquina exige preparação longa entre produtos, grande parte das horas disponíveis pode ser consumida sem fabricação efetiva.
Um sequenciamento inadequado tende a aumentar a quantidade de trocas e, consequentemente, reduzir a capacidade.
Dependência de uma única máquina
Processos que dependem de apenas um equipamento possuem menor flexibilidade.
Caso essa máquina apresente falha, entre em manutenção ou receba uma carga elevada, toda a sequência poderá ser afetada.
Essa dependência precisa ser considerada durante a promessa de prazo.
Materiais atrasados
A falta de matéria-prima também pode transformar determinada etapa em um ponto de espera.
Mesmo quando existe capacidade, a ordem não avança se o componente necessário ainda não chegou.
Por isso, compras e produção precisam compartilhar informações.
Retrabalho
Produtos que precisam retornar para operações anteriores utilizam capacidade que originalmente estava destinada a novas ordens.
Quando o retrabalho não é registrado, a programação passa a considerar horas que já não estão realmente disponíveis.
Paradas inesperadas
Falhas de equipamento, ausência de pessoal, problemas de qualidade e outras interrupções também afetam a capacidade.
O registro dessas ocorrências permite compreender quais processos apresentam maior instabilidade.
Acúmulo de produtos em processo
Uma quantidade elevada de itens aguardando entre setores pode indicar que determinada etapa está recebendo mais trabalho do que consegue processar.
Esse acúmulo aumenta o lead time e torna os prazos mais difíceis de cumprir.
Para calcular uma data confiável, é necessário observar especialmente os recursos mais limitados. Se todo o pedido depende de uma máquina sobrecarregada, a disponibilidade dos outros setores não será suficiente para garantir a entrega.
Como montar uma programação da produção considerando a data de entrega?
A programação transforma as necessidades do pedido em uma sequência organizada de atividades. Com a Programação Planejamento e Controle da Produção, a data desejada pode ser relacionada aos materiais, tempos e recursos necessários para descobrir quando a fabricação deverá começar.
Definir a data necessária
O processo começa pela data em que o produto precisa estar disponível para expedição ou entrega.
Essa informação orienta todo o planejamento posterior.
Quando o transporte precisa de dois dias, por exemplo, a fabricação deve terminar antes da data prometida ao cliente.
Calcular o tempo total de fabricação
O próximo passo é determinar quanto tempo será necessário para executar todas as etapas.
Preparação, processamento, espera, inspeção e embalagem precisam ser considerados.
Esse cálculo permite descobrir o intervalo necessário entre o início e a conclusão.
Verificar materiais necessários
A estrutura do produto deve ser consultada para identificar todos os componentes necessários.
O estoque disponível é comparado à quantidade exigida pela ordem.
Caso exista falta, o planejamento precisa considerar a compra ou fabricação do material antes de liberar a operação dependente.
Consultar a capacidade disponível
Cada etapa deve ser posicionada em recursos que realmente tenham disponibilidade.
Não basta saber que uma máquina consegue realizar o serviço. É necessário verificar quando ela estará livre.
Posicionar a ordem na programação
Depois de conhecer materiais e capacidade, a ordem pode ser encaixada no período compatível.
Quando existem várias ordens disputando o mesmo recurso, entram em cena as prioridades e regras de sequenciamento.
Sequenciar as operações
As atividades precisam seguir uma lógica produtiva.
Uma etapa dependente não pode começar antes da conclusão da operação anterior.
Esse encadeamento ajuda a evitar programações impossíveis de serem cumpridas.
Reservar recursos
Materiais, máquinas e outras capacidades necessárias podem ser considerados comprometidos com a ordem a partir da programação.
Isso evita que novos pedidos utilizem recursos que já possuem destino definido.
Definir início previsto
Depois de posicionar todas as operações, é possível estimar quando a ordem precisa começar.
Essa data pode ser comparada ao momento atual para descobrir se ainda existe tempo suficiente.
Calcular término previsto
O término da última etapa representa a previsão de conclusão produtiva.
Depois dela, ainda podem existir atividades de conferência, embalagem e expedição.
O fluxo pode ser representado da seguinte maneira:
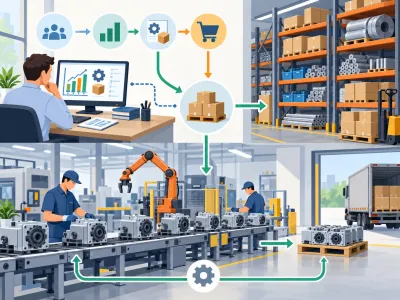
Pedido → análise de materiais → análise de capacidade → programação → produção → conferência → expedição → entrega
Essa sequência permite enxergar o prazo como resultado de várias decisões conectadas, e não como uma data definida isoladamente pelo setor comercial.
O que fazer quando a fábrica não consegue atender ao prazo solicitado?
Nem sempre será possível encaixar um pedido exatamente na data desejada pelo cliente. Nesses casos, a Programação Planejamento e Controle da Produção ajuda a identificar o motivo da limitação e quais alternativas podem ser avaliadas antes de assumir um compromisso inviável.
Negociar uma nova data
A alternativa mais direta é informar uma data compatível com a capacidade real.
Uma previsão realista tende a ser mais útil do que um prazo curto que depois precisará ser alterado.
Quando a empresa conhece as condições da fábrica, consegue apresentar uma nova data com maior segurança.
Avaliar mudança de prioridade
Em alguns casos, pode ser possível alterar o sequenciamento.
Entretanto, essa decisão precisa considerar quais ordens serão afetadas.
Priorizar um novo pedido sem revisar os demais compromissos pode simplesmente transferir o atraso para outro cliente.
Reorganizar a sequência das ordens
A sequência pode ser ajustada para reduzir trocas, aproveitar setups semelhantes ou utilizar melhor determinadas máquinas.
Essa reorganização pode liberar capacidade sem necessariamente ampliar a quantidade de recursos.
Avaliar turnos ou capacidade disponível
Dependendo da operação, pode existir possibilidade de utilizar horas adicionais, outro turno ou recursos alternativos.
Essa decisão precisa considerar custos, disponibilidade de pessoas e viabilidade operacional.
Nem toda sobrecarga deve ser resolvida com aumento de jornada.
Antecipar compras necessárias
Quando o problema está relacionado aos materiais, pode ser necessário avaliar com compras e fornecedores se existe possibilidade de antecipação.
Essa alternativa deve ser confirmada antes de alterar o prazo produtivo.
Dividir entregas quando possível
Em determinados pedidos, uma entrega parcial pode atender parte da necessidade do cliente enquanto o restante continua em produção.
Essa solução depende das características do produto, das condições comerciais e da possibilidade logística.
Identificar processos que podem ser reorganizados
Algumas etapas podem apresentar espera excessiva por questões de programação.
Revisar filas, movimentações, lotes e sequências pode revelar oportunidades para reduzir o prazo sem comprometer outros pedidos.
Evitar promessas sem análise produtiva
O principal cuidado é não confirmar uma data apenas para atender rapidamente à solicitação comercial.
Quando a capacidade não comporta o pedido, a promessa não altera a limitação física da fábrica.
A melhor decisão é utilizar os dados disponíveis para encontrar uma data possível, avaliar alternativas e comunicar ao cliente uma previsão que a operação tenha condições de cumprir.
Como acompanhar se o pedido continua dentro do prazo durante a produção?
Confirmar uma data não encerra o trabalho de planejamento. A Programação Planejamento e Controle da Produção também precisa acompanhar o andamento real para verificar se a previsão continua válida.
Mesmo uma programação bem elaborada pode ser afetada por paradas, perdas, atrasos de materiais ou alterações de prioridade.
Planejado x realizado
A comparação entre aquilo que deveria ter sido produzido e o que realmente foi executado permite identificar desvios rapidamente.
Se a ordem deveria ter concluído determinada etapa pela manhã, mas ainda permanece no setor no final do dia, existe um sinal de atraso.
Data prevista x data atual
A proximidade entre a data atual e o prazo final ajuda a identificar quanto tempo ainda existe para concluir as atividades restantes.
Quanto menor for essa margem, maior será a importância de acompanhar qualquer desvio.
Quantidade produzida
O volume concluído mostra o avanço da ordem.
Esse dado precisa ser comparado à quantidade total planejada para determinar o progresso.
Quantidade restante
Saber quanto ainda falta permite recalcular as horas necessárias para terminar o pedido.
Se a produtividade estiver abaixo do esperado, a previsão de conclusão pode precisar ser revisada.
Etapas concluídas
Cada operação finalizada reduz o conjunto de atividades pendentes.
A visualização dessas etapas facilita saber onde o produto se encontra e quais recursos ainda serão necessários.
Etapas pendentes
As operações restantes precisam ser analisadas em relação à capacidade futura.
Mesmo que grande parte do pedido esteja concluída, uma etapa crítica pendente pode representar risco.
Horas utilizadas
Comparar as horas previstas com as horas realmente consumidas ajuda a avaliar se os tempos cadastrados representam bem a realidade.
Desvios recorrentes indicam necessidade de revisão dos padrões.
Paradas registradas
Uma parada pode consumir parte do tempo reservado para a ordem.
Registrar o motivo e a duração permite atualizar a programação e avaliar o impacto sobre os pedidos seguintes.
Perdas e retrabalhos
Quando existem peças perdidas, pode ser necessário produzir unidades adicionais.
O retrabalho também aumenta a carga porque utiliza novamente máquinas e operadores.
Essas ocorrências precisam entrar no acompanhamento.
Previsão atualizada de conclusão
O prazo não deve permanecer estático quando as condições produtivas mudam.
A previsão pode ser recalculada com base no que já foi realizado e no trabalho que ainda falta.
| Controle | Pergunta que responde |
|---|---|
| Planejado x realizado | A produção está seguindo o plano? |
| Etapas concluídas | Quanto do pedido já avançou? |
| Quantidade restante | Quanto ainda precisa ser produzido? |
| Horas consumidas | O tempo previsto está sendo respeitado? |
| Paradas | Algum problema está afetando o prazo? |
| Previsão de término | A data prometida continua viável? |
Esse acompanhamento permite agir antes que o atraso seja percebido somente no dia previsto para a entrega.
Como a Programação Planejamento e Controle da Produção melhora a previsão dos prazos?
Definir prazos confiáveis exige conectar informações que normalmente estão distribuídas entre estoque, compras, produção, vendas e expedição. A Programação Planejamento e Controle da Produção organiza essa relação para que a empresa consiga avaliar as condições reais antes e durante a fabricação.
Centralização das ordens de produção
Ter uma visão organizada das ordens abertas facilita entender quanto trabalho já existe na fábrica.
É possível diferenciar aquilo que está aguardando produção, aquilo que já começou e o que ainda depende de materiais.
Essa visão reduz a possibilidade de considerar uma capacidade que já está comprometida.
Visualização da carga da fábrica
A carga permite identificar quais setores terão maior concentração de trabalho em determinado período.
Em vez de analisar somente a quantidade geral de pedidos, a empresa consegue observar onde eles realmente utilizarão os recursos.
Controle da capacidade disponível
Conhecer as horas disponíveis de máquinas, equipes e setores é essencial para saber se novos pedidos podem ser encaixados.
Essa informação também permite perceber antecipadamente quando a demanda prevista ultrapassará o limite produtivo.
Planejamento de materiais
A produção depende diretamente da disponibilidade dos componentes necessários.
Ao relacionar ordens e estoque, torna-se possível identificar faltas antes do início da fabricação e direcionar as necessidades para compras.
Sequenciamento das ordens
Organizar a sequência ajuda a distribuir melhor o uso das máquinas e reduzir conflitos entre pedidos.
Também permite definir prioridades e visualizar quais ordens precisam iniciar primeiro para atender suas datas.
Identificação antecipada de gargalos
Ao comparar carga e capacidade, pontos críticos podem ser identificados antes de provocarem atrasos.
Isso abre espaço para reorganização da programação, revisão de prioridades ou outras medidas preventivas.
Comparação entre planejado e realizado
O acompanhamento mostra se a fábrica está executando aquilo que foi previsto.
Essa comparação também produz informações úteis para melhorar os próximos planejamentos.
Se determinada operação frequentemente consome mais horas que o padrão, esse dado pode ser revisado.
Atualização das previsões de término
Conforme a produção avança, novas informações aparecem.
Uma previsão atualizada utiliza o andamento real para estimar quando a ordem deverá terminar.
Assim, a empresa consegue identificar riscos enquanto ainda existe tempo para agir.
Integração entre vendas e produção
Quando vendas conhece a situação produtiva, a negociação de datas se torna mais coerente.
Em vez de prometer prazos sem consultar a fábrica, o setor pode trabalhar com informações sobre disponibilidade, carga e previsão.
Maior segurança para informar datas aos clientes
O resultado é uma previsão baseada em dados operacionais.
Isso não elimina todas as possibilidades de imprevistos, mas reduz decisões tomadas apenas por percepção.
Antes de confirmar uma entrega, a empresa passa a responder questões essenciais: existe material suficiente, existe capacidade disponível, quando a produção poderá começar e quando todas as etapas deverão estar concluídas.
Como criar uma margem de segurança para os prazos de produção?
Mesmo quando os tempos produtivos estão bem definidos, trabalhar com prazos excessivamente ajustados pode aumentar o risco de atrasos. A Programação Planejamento e Controle da Produção pode ajudar a identificar quais etapas apresentam maior variação e onde uma margem de segurança pode ser necessária.
Essa margem não deve ser utilizada para simplesmente aumentar todos os prazos. O objetivo é considerar situações que fazem parte da realidade da fábrica e que podem modificar o tempo necessário para concluir um pedido.
Analisar o histórico das ordens anteriores
Pedidos semelhantes podem fornecer informações importantes sobre o comportamento da produção. Ao comparar o tempo planejado com o realizado, a empresa consegue identificar processos que costumam apresentar atrasos ou oscilações.
Se determinada etapa frequentemente ultrapassa o tempo previsto, esse histórico precisa ser considerado nos próximos planejamentos.
Avaliar processos com maior variabilidade
Nem todas as operações possuem o mesmo nível de previsibilidade. Algumas máquinas apresentam ciclos bastante estáveis, enquanto determinadas atividades podem variar de acordo com o produto, lote, operador ou necessidade de preparação.
Essas diferenças ajudam a determinar onde existe maior necessidade de atenção durante a definição do prazo.
Considerar possíveis paradas
Manutenções programadas, limpezas, ajustes e trocas de ferramentas podem reduzir a capacidade disponível.
Quando essas ocorrências já são conhecidas, devem entrar diretamente na programação. Também é importante observar históricos de paradas não planejadas para identificar equipamentos que apresentam maior instabilidade.
Observar o prazo dos fornecedores
Quando a fabricação depende da chegada de matérias-primas, a margem também precisa considerar a confiabilidade dos prazos de fornecimento.
Um fornecedor que apresenta variações frequentes na data de entrega pode aumentar o risco de a produção começar depois do previsto.
Evitar utilizar toda a capacidade disponível
Programar cada máquina com ocupação máxima pode deixar pouco espaço para ajustes caso ocorra algum desvio.
Uma pequena parada, retrabalho ou pedido prioritário pode fazer toda a sequência atrasar quando não existe nenhuma flexibilidade na programação.
Revisar a margem conforme os resultados
As margens devem ser analisadas periodicamente.
Se determinado processo passou a apresentar maior estabilidade, o prazo pode ser ajustado. Da mesma maneira, etapas que começam a registrar atrasos recorrentes precisam ser reavaliadas.
Assim, a empresa consegue criar prazos mais realistas sem acrescentar dias de forma indiscriminada, utilizando dados do próprio processo para equilibrar produtividade, capacidade e segurança na entrega.
Conclusão
Saber se um pedido pode ser entregue no prazo depende de muito mais do que verificar quantos dias existem entre a venda e a data solicitada pelo cliente. A fábrica precisa considerar materiais, capacidade, carga já programada, filas, tempos operacionais, gargalos e atividades que ocorrem depois da fabricação.
Com a Programação Planejamento e Controle da Produção, essas informações podem ser utilizadas de maneira conjunta para formar uma previsão mais compatível com a realidade da operação.
Antes de assumir um compromisso, é necessário saber se todos os materiais estarão disponíveis, se as máquinas e equipes terão capacidade, quando a ordem conseguirá entrar na sequência e quanto tempo será necessário para atravessar todas as etapas.
Também é importante lembrar que a previsão precisa continuar sendo acompanhada depois que a produção começa. Paradas, retrabalhos, perdas, atrasos de fornecedores e mudanças de prioridade podem modificar o cenário inicialmente planejado.
Ao comparar o planejado com o realizado, a empresa consegue perceber desvios com antecedência e atualizar a previsão de término.
Dessa forma, estoque, capacidade, carga produtiva, lead time, sequenciamento e andamento das ordens deixam de ser controles isolados e passam a participar diretamente da definição dos prazos.
O objetivo é fazer com que a data informada ao cliente seja resultado de uma análise concreta da fábrica, reduzindo promessas incompatíveis com a capacidade disponível e aumentando a previsibilidade das entregas.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação Planejamento e Controle da Produção: Como Reprogramar a Fábrica Quando Surgem Atrasos
A rotina de uma fábrica dificilmente acontece exatamente como foi prevista. Mesmo quando existe um planejamento…
Programação Planejamento e Controle da Produção: Como Reduzir Filas Entre as Etapas da Fábrica
As filas entre as etapas produtivas são um dos problemas mais comuns em ambientes industriais. Elas aparecem…
Planejamento das Necessidades de Materiais MRP: Como Melhorar o Controle da Produção
Por que planejar as necessidades de materiais? Manter a produção funcionando de forma organizada…
Planejamento das Necessidades de Materiais MRP: Como Calcular a Demanda de Materiais
O que é Planejamento das Necessidades de Materiais MRP? O Planejamento das Necessidades de Materiais…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.