Por que planejar as necessidades de materiais?
Manter a produção funcionando de forma organizada depende de muito mais do que simplesmente receber pedidos e iniciar a fabricação. Antes que qualquer ordem avance para o chão de fábrica, a empresa precisa verificar se possui matéria-prima, componentes, embalagens e outros itens necessários para concluir aquilo que foi planejado.
Quando esse controle não existe, situações aparentemente simples podem provocar atrasos consideráveis. Uma fábrica pode ter máquinas disponíveis, funcionários preparados e pedidos programados, mas ainda assim não conseguir iniciar a produção porque um componente essencial está em falta. Por outro lado, comprar materiais em excesso também gera problemas, como capital parado, ocupação desnecessária do estoque e maior risco de perdas.
Por isso, produção, estoque e compras precisam trabalhar com informações conectadas.
O setor produtivo informa aquilo que será fabricado e em qual quantidade. O estoque mostra quais materiais estão realmente disponíveis. Já compras precisa identificar aquilo que deverá ser adquirido e em qual momento a reposição deve acontecer.
Quando essas informações são analisadas de maneira conjunta, a empresa consegue tomar decisões com maior antecedência.
O impacto da falta de matéria-prima na produção
A falta de materiais pode interromper uma ordem mesmo quando apenas um componente está indisponível.
Imagine uma indústria que precisa fabricar 500 unidades de determinado produto. Para cada unidade são utilizados quatro componentes diferentes. Três deles estão disponíveis em quantidade suficiente, porém o quarto componente possui saldo para apenas 300 unidades.
Nesse cenário, a produção completa não poderá ser realizada conforme planejado.
A falta de materiais pode gerar consequências como:
-
atraso nas ordens de produção;
-
necessidade de compras emergenciais;
-
alteração da programação da fábrica;
-
máquinas ou setores aguardando componentes;
-
dificuldade para cumprir prazos;
-
aumento dos custos de aquisição;
-
mudanças frequentes nas prioridades produtivas.
Compras realizadas com urgência também podem limitar a possibilidade de pesquisar fornecedores, analisar preços e negociar melhores condições.
Antecipar essa necessidade permite que a reposição seja realizada considerando o prazo necessário para que o material esteja disponível antes do início da fabricação.
Por que o excesso de materiais também precisa ser evitado?
Comprar muito não significa necessariamente estar mais preparado para produzir.
Quando uma empresa mantém grandes quantidades de materiais sem necessidade imediata, parte dos recursos financeiros fica imobilizada dentro do estoque. Além disso, alguns produtos podem sofrer deterioração, perda de validade, danos, obsolescência ou redução de valor ao longo do tempo.
O excesso ainda ocupa espaço físico que poderia ser utilizado para itens com maior movimentação.
O ideal é buscar equilíbrio: possuir material suficiente para atender à programação sem manter quantidades desnecessárias.
É justamente nesse ponto que o Planejamento das Necessidades de Materiais MRP se torna importante. Ele permite analisar aquilo que será produzido, verificar os materiais necessários e comparar essa demanda com o que já está disponível ou previsto para chegar.
Assim, as decisões deixam de depender apenas de percepção ou compras preventivas sem critérios definidos.
Como antecipar as necessidades da produção?
Antecipar não significa simplesmente comprar antes. Significa descobrir com antecedência o que será necessário e determinar o momento correto para disponibilizar cada item.
Para isso, algumas informações precisam estar atualizadas, principalmente:
-
quantidade que será produzida;
-
estrutura ou composição de cada produto;
-
consumo de materiais por unidade;
-
saldo disponível no estoque;
-
materiais já reservados;
-
pedidos de compra em andamento;
-
estoque de segurança;
-
prazo de entrega dos fornecedores.
Com essas informações, a empresa consegue enxergar necessidades futuras antes que elas se transformem em falta de materiais.
Se determinada matéria-prima será necessária daqui a 20 dias e o fornecedor normalmente leva 12 dias para entregá-la, por exemplo, existe um período específico para realizar a compra sem comprometer a programação.
O objetivo não é simplesmente aumentar os estoques, mas disponibilizar os recursos na quantidade e no período adequado.
O que é Planejamento das Necessidades de Materiais MRP?
O MRP, sigla derivada de Material Requirements Planning, é uma forma de calcular quais materiais serão necessários para atender determinado planejamento produtivo.
Na prática, o Planejamento das Necessidades de Materiais MRP parte daquilo que a empresa pretende fabricar e verifica quais matérias-primas ou componentes serão consumidos durante esse processo.
O raciocínio básico pode ser representado da seguinte maneira:
Demanda de produção → estrutura do produto → quantidade necessária → estoque disponível → necessidade de reposição.
Dessa forma, é possível responder perguntas importantes, como:
-
O que precisa ser comprado?
-
Quanto precisa ser comprado?
-
Quando determinado componente será necessário?
-
Existe material suficiente para atender às ordens planejadas?
-
Parte dessa necessidade já está disponível em estoque?
-
Existem compras em andamento que atenderão à demanda?
Essas respostas ajudam a tornar o planejamento produtivo mais previsível.
Quais informações são utilizadas no cálculo?
O cálculo depende principalmente da demanda, da estrutura do produto e da posição atual do estoque.
A demanda mostra quanto a empresa pretende fabricar. Já a estrutura informa quais materiais são utilizados e em quais quantidades.
Imagine um produto composto por:
-
2 unidades do componente A;
-
1 unidade do componente B;
-
3 unidades do componente C.
Se a empresa planeja produzir 100 unidades desse produto, a necessidade inicial será de:
-
200 componentes A;
-
100 componentes B;
-
300 componentes C.
Entretanto, isso ainda não significa que toda essa quantidade deverá ser comprada. Antes é necessário verificar o saldo disponível e outras entradas previstas.
Necessidade bruta e necessidade líquida: qual é a diferença?
Um dos conceitos mais importantes para compreender o cálculo é diferenciar necessidade bruta de necessidade líquida.
A necessidade bruta representa a quantidade total de material exigida pelo plano produtivo.
Se serão produzidas 500 unidades e cada produto utiliza dois componentes, a necessidade bruta será de 1.000 componentes.
Entretanto, suponha que existam 350 unidades disponíveis no estoque.
Nesse caso, não faria sentido comprar novamente as 1.000 unidades. Primeiro é necessário considerar aquilo que já existe.
De forma simplificada:
Necessidade bruta: 1.000 unidades
Estoque disponível: 350 unidades
Necessidade restante: 650 unidades
Essas 650 unidades representam uma necessidade mais próxima da quantidade que deverá ser providenciada.
Na prática, outros fatores também podem alterar o cálculo, como materiais reservados, compras já realizadas, estoque mínimo e possíveis perdas do processo.
Exemplo simples do funcionamento do MRP
Considere uma fábrica que pretende produzir 200 unidades de determinado item. Cada unidade utiliza cinco peças de um componente específico.
Primeiro é calculada a necessidade total:
200 produtos × 5 componentes = 1.000 componentes.
Ao consultar o estoque, são encontradas 400 unidades disponíveis.
Além disso, existe um pedido de compra com mais 200 unidades que deverá chegar antes da data prevista para iniciar a fabricação.
Nesse cenário:
-
necessidade bruta: 1.000 unidades;
-
estoque atual: 400 unidades;
-
compra prevista: 200 unidades;
-
quantidade ainda necessária: 400 unidades.
Em vez de realizar uma nova compra de 1.000 componentes, o planejamento demonstra que será necessário providenciar apenas a quantidade que ainda não está coberta pelo estoque e pelas entradas previstas.
Esse tipo de cálculo melhora a relação entre produção, estoque e compras, reduzindo tanto o risco de paralisações quanto a aquisição desnecessária de materiais.
Quais informações são necessárias para calcular o MRP?
Para que o cálculo de materiais seja confiável, não basta saber apenas quanto existe no estoque. O planejamento precisa reunir diferentes informações da operação para entender o que será produzido, quais materiais serão consumidos e quando cada item deverá estar disponível.
O Planejamento das Necessidades de Materiais MRP depende diretamente da qualidade desses dados. Quando pedidos, saldos de estoque, estruturas dos produtos ou prazos estão incorretos, o cálculo também pode apresentar uma necessidade diferente da realidade.
Por isso, antes de utilizar o MRP como base para compras ou produção, é importante compreender quais informações alimentam esse planejamento.
Demanda de produção
A demanda indica quanto a empresa precisa ou pretende produzir em determinado período. Ela é um dos pontos de partida do cálculo, pois determina a quantidade de produtos que deverá ser considerada.
Essa demanda pode surgir de diferentes fontes.
Entre as principais estão:
-
pedidos confirmados de clientes;
-
previsões de vendas;
-
programação da produção;
-
reposição de produtos acabados;
-
necessidades identificadas pelo planejamento.
Imagine, por exemplo, que uma fábrica tenha pedidos confirmados para produzir 400 unidades durante a próxima semana. Além disso, existe uma previsão de necessidade de outras 100 unidades para reposição.
Nesse caso, o planejamento poderá considerar uma demanda total de 500 unidades, conforme os critérios definidos pela empresa.
Quanto mais precisa for essa informação, mais adequado tende a ser o cálculo dos materiais.
Pedidos de clientes
Os pedidos já registrados ajudam a identificar uma demanda concreta.
Se existem pedidos para entregar determinada quantidade de produtos em datas específicas, a empresa pode utilizar essas informações para verificar antecipadamente se possui os materiais necessários.
Isso permite identificar situações como:
-
matéria-prima insuficiente;
-
necessidade de antecipar compras;
-
componentes que já estão disponíveis;
-
materiais que chegarão antes da produção;
-
possíveis riscos para o cumprimento dos prazos.
Dessa forma, os pedidos não servem apenas para informar o que será vendido. Eles também ajudam a orientar o planejamento produtivo.
Previsões de demanda
Nem toda produção acontece somente depois da entrada de um pedido.
Algumas empresas fabricam produtos antecipadamente com base no histórico de vendas, sazonalidade e expectativa de consumo. Nesses casos, as previsões ajudam a determinar quanto poderá ser necessário produzir.
Uma previsão deve ser utilizada com cuidado. Quando a estimativa fica muito acima da demanda real, pode provocar compra excessiva de materiais. Quando fica muito abaixo, existe o risco de faltarem recursos para atender a produção.
O histórico deve servir como referência para melhorar o planejamento, e não como uma quantidade fixa que será repetida automaticamente.
Quantidade planejada
Depois de analisar pedidos, previsões e estoque de produtos acabados, é necessário determinar efetivamente quanto será produzido.
É essa quantidade planejada que permite calcular o consumo dos materiais.
Se a programação prevê a fabricação de 1.000 unidades de determinado produto, o sistema ou responsável pelo planejamento precisa verificar a estrutura desse item para descobrir quanto de cada matéria-prima será necessário.
Estrutura dos produtos
A estrutura do produto mostra os materiais e componentes utilizados para fabricar cada item.
Ela pode funcionar como uma espécie de composição da produção.
Por exemplo, determinado produto pode precisar de:
-
2 unidades do componente A;
-
4 unidades do componente B;
-
500 gramas da matéria-prima C;
-
1 embalagem.
Ao multiplicar essas quantidades pelo volume programado, torna-se possível descobrir a necessidade total de cada material.
Por esse motivo, estruturas incorretas podem comprometer todo o cálculo.
Se um produto realmente utiliza quatro componentes, mas o cadastro informa apenas três, a necessidade calculada ficará abaixo do consumo real.
Matérias-primas e componentes
O planejamento precisa considerar todos os itens diretamente necessários para realizar a produção.
Isso pode incluir matérias-primas, peças, componentes, subconjuntos e embalagens, dependendo do processo industrial.
Cada material deve possuir uma quantidade de consumo relacionada ao produto fabricado.
Assim, se cada unidade consome 3 peças e serão fabricadas 200 unidades, a necessidade inicial será de 600 peças.
Esse cálculo é realizado para os diferentes itens presentes na estrutura.
Estoque disponível
Depois de identificar a quantidade total necessária, é preciso verificar quanto a empresa já possui.
O saldo de estoque evita que materiais existentes sejam comprados novamente sem necessidade.
Porém, olhar apenas para o saldo total pode não ser suficiente.
Imagine que o estoque registre 800 unidades de determinado componente, mas 500 já estejam reservadas para outras ordens. Nesse caso, apenas parte do saldo poderá estar disponível para atender à nova necessidade.
No Planejamento das Necessidades de Materiais MRP, essa diferença é importante para evitar que a mesma quantidade seja comprometida com diferentes produções.
Materiais reservados
As reservas indicam materiais que já possuem uma destinação definida.
Embora esses itens ainda estejam fisicamente no estoque, podem estar comprometidos com ordens de produção já abertas ou programadas.
Desconsiderar essas reservas pode gerar uma falsa impressão de disponibilidade.
Por exemplo:
Saldo físico: 1.000 unidades
Quantidade reservada: 700 unidades
Quantidade restante: 300 unidades
Nesse cenário, utilizar as 1.000 unidades como disponibilidade poderia provocar falta de material em alguma das ordens.
Estoque de segurança
O estoque de segurança representa uma quantidade mantida para reduzir riscos relacionados a atrasos, variações de consumo ou outros imprevistos.
Ele não deve ser tratado automaticamente como quantidade livre para qualquer nova necessidade.
Se a empresa possui 400 unidades em estoque, mas definiu que 100 devem permanecer como segurança, o planejamento pode precisar trabalhar com apenas 300 unidades efetivamente disponíveis, conforme as regras da operação.
Prazos de compra e produção
Além de saber quanto comprar ou produzir, é fundamental saber quando iniciar cada processo.
Por isso, os prazos fazem parte do planejamento.
Entre eles estão:
-
tempo necessário para realizar a compra;
-
prazo de entrega do fornecedor;
-
período de recebimento e conferência;
-
tempo necessário para produzir componentes internos;
-
data programada para iniciar a fabricação do produto final.
Um material pode estar corretamente calculado em quantidade e ainda assim chegar tarde demais.
Se a produção começa em 30 dias e determinado fornecedor leva 25 dias para entregar, a compra precisa considerar essa antecedência.
Como o MRP calcula a quantidade de materiais necessária?
O cálculo começa pela demanda produtiva e vai sendo detalhado até chegar à quantidade que realmente precisa ser providenciada.
De maneira simplificada, o processo segue este fluxo:
Demanda de produção → estrutura do produto → necessidade bruta → estoque disponível → necessidade líquida → compras ou produção.
Cada etapa responde a uma pergunta importante.
Identificação da demanda
Primeiro, é necessário definir quanto será produzido.
Suponha que uma empresa programe a fabricação de 500 unidades de determinado produto.
Essa quantidade será o ponto inicial para descobrir o consumo necessário de cada componente.
Consulta à estrutura do produto
Em seguida, é verificado quanto de cada material é utilizado por unidade.
Se cada produto utiliza dois componentes A, o cálculo inicial será:
500 produtos × 2 componentes = 1.000 componentes.
Nesse momento, encontramos a necessidade bruta.
O que é necessidade bruta?
A necessidade bruta representa a quantidade total exigida para atender ao plano produtivo antes de considerar aquilo que a empresa já possui.
No exemplo, são necessárias 1.000 unidades do componente.
Isso não significa, porém, que será necessário comprar todas elas.
Antes de tomar uma decisão, é preciso consultar o estoque.
Verificação da disponibilidade
Suponha que existam 300 componentes disponíveis.
A análise básica passa a ser:
Necessidade bruta: 1.000 unidades
Quantidade disponível: 300 unidades
Necessidade restante: 700 unidades
Nesse exemplo simplificado, as 700 unidades representam aquilo que ainda precisa ser atendido.
Entretanto, o cálculo real pode incluir outras informações, como compras já realizadas, materiais reservados e estoque de segurança.
Da necessidade líquida até a reposição
A necessidade líquida representa o que ainda falta depois que os recursos disponíveis e previstos são considerados.
É essa quantidade que pode gerar uma necessidade de compra ou de produção interna.
Se o item for adquirido de um fornecedor, o planejamento pode indicar uma compra.
Se for um componente fabricado pela própria empresa, poderá existir a necessidade de gerar ou programar outra ordem de produção.
Assim, o Planejamento das Necessidades de Materiais MRP não busca simplesmente calcular grandes quantidades de estoque. O objetivo é identificar quanto realmente falta e em qual momento esse material deverá estar disponível.
Com dados atualizados sobre demanda, estrutura, estoque, reservas e prazos, a empresa consegue transformar o planejamento produtivo em necessidades de materiais mais coerentes com aquilo que realmente será fabricado.
Como integrar MRP, estoque e compras?
Para que o planejamento de materiais funcione corretamente, produção, estoque e compras precisam utilizar informações conectadas. Não adianta calcular quanto será necessário produzir sem verificar o que já existe armazenado, o que está reservado e quais materiais já foram comprados.
Essa integração ajuda a evitar dois problemas comuns na indústria: comprar novamente aquilo que já está disponível e descobrir tarde demais que um material importante está em falta.
No Planejamento das Necessidades de Materiais MRP, o estoque mostra a situação atual dos materiais, enquanto compras informa aquilo que já foi solicitado aos fornecedores. A produção, por sua vez, indica quais itens serão necessários para atender às ordens planejadas.
Quando essas informações são analisadas em conjunto, a empresa consegue planejar reposições com maior antecedência e reduzir decisões tomadas somente quando o material está próximo de acabar.
Consultar o saldo antes de gerar novas necessidades
Antes de iniciar uma compra, é necessário verificar quanto do material realmente está disponível.
Imagine que uma ordem de produção exija 800 unidades de determinado componente. Se o estoque já possui 500 unidades disponíveis, a empresa não precisa comprar novamente toda a necessidade bruta.
Em uma análise simplificada:
Necessidade da produção: 800 unidades
Estoque disponível: 500 unidades
Necessidade restante: 300 unidades
A consulta do saldo evita compras acima do necessário e melhora a utilização dos materiais que já fazem parte do estoque.
Entretanto, é importante que esse saldo esteja atualizado. Entradas, saídas, consumos, devoluções e ajustes precisam ser registrados corretamente para que o planejamento trabalhe com quantidades próximas da realidade.
Identificar o que já está disponível
Nem sempre um material existente no estoque precisa ser adquirido novamente.
Por isso, depois de calcular a quantidade necessária para uma produção, é importante identificar quais componentes já podem atender ao planejamento.
Essa análise pode considerar:
-
saldo físico;
-
quantidade disponível;
-
materiais reservados;
-
itens aguardando conferência;
-
materiais em outras localizações;
-
estoque de segurança.
A diferença entre saldo físico e saldo disponível merece atenção.
Um estoque pode apresentar 1.000 unidades fisicamente armazenadas, mas parte delas pode estar comprometida com outras ordens.
Se 700 unidades já estiverem reservadas, apenas 300 poderão estar livres para atender a uma nova necessidade.
Considerar pedidos de compra em aberto
Outro ponto importante é verificar os pedidos que já foram enviados aos fornecedores.
Imagine que a produção indique uma necessidade de 1.500 unidades de determinada matéria-prima. O estoque possui 600 unidades e existe um pedido de compra de mais 500 unidades com entrega prevista antes do início da fabricação.
Nesse cenário, a análise poderia ser:
Necessidade total: 1.500 unidades
Estoque disponível: 600 unidades
Pedido de compra em aberto: 500 unidades
Quantidade ainda não atendida: 400 unidades
Se o pedido em aberto não for considerado, a empresa poderá comprar novamente as mesmas 500 unidades.
Isso gera excesso de estoque e compromete recursos financeiros que poderiam ser utilizados em outros materiais.
Por esse motivo, o planejamento deve acompanhar tanto o que já está armazenado quanto aquilo que ainda está em trânsito ou aguardando entrega.
Verificar a data prevista de entrega
Não basta saber que existe uma compra em aberto. É necessário verificar quando ela deverá chegar.
Se determinado componente será utilizado daqui a dez dias, mas o fornecedor possui previsão de entrega para daqui a vinte dias, esse pedido não atenderá à necessidade atual da produção.
Nesse caso, o responsável pelo planejamento precisa analisar alternativas, como:
-
negociar antecipação da entrega;
-
alterar a programação produtiva;
-
utilizar outro fornecedor;
-
verificar disponibilidade em outra unidade ou estoque;
-
reorganizar as prioridades das ordens.
Essa análise mostra por que quantidade e prazo precisam ser avaliados juntos.
Um material que chegar depois da data necessária não resolve a necessidade daquela ordem.
Materiais comprometidos com outras ordens
Um dos principais riscos de analisar apenas o saldo físico é considerar como disponível um material que já possui destino definido.
Suponha que existam 900 unidades de um componente no estoque.
Entretanto:
-
400 estão reservadas para a ordem A;
-
300 estão reservadas para a ordem B;
-
apenas 200 permanecem livres.
Se uma nova ordem exigir 500 unidades, o planejamento não poderá simplesmente considerar as 900 unidades como disponíveis.
Nesse caso, ainda existirá uma necessidade de 300 unidades para atender à nova programação.
O controle das reservas evita que diferentes ordens dependam da mesma quantidade de material.
Como são geradas as necessidades de reposição?
Depois de comparar demanda, estoque, reservas e compras em aberto, é possível identificar aquilo que realmente precisa ser providenciado.
A lógica pode seguir uma sequência simples:
Produção planejada → materiais necessários → estoque disponível → reservas → compras abertas → quantidade restante.
A quantidade não atendida representa uma necessidade de reposição.
Dependendo do material, essa reposição poderá ocorrer por meio de uma compra ou pela fabricação interna de um componente.
No Planejamento das Necessidades de Materiais MRP, esse processo ajuda a transformar a programação da produção em ações práticas para abastecer a fábrica.
Em vez de esperar o estoque atingir níveis críticos, a empresa consegue enxergar antecipadamente o que poderá faltar.
Definir o momento adequado para comprar
Saber quanto comprar é apenas parte do planejamento.
Também é necessário definir quando realizar a compra.
Para isso, devem ser considerados fatores como:
-
data prevista da produção;
-
prazo do fornecedor;
-
tempo de transporte;
-
período necessário para recebimento;
-
conferência da mercadoria;
-
estoque disponível;
-
consumo previsto até a chegada do pedido.
Imagine que uma matéria-prima será necessária em 25 dias e o fornecedor normalmente leva 15 dias para realizar a entrega.
A empresa precisa programar a compra com antecedência suficiente para que o material esteja disponível antes do início da produção.
Se o pedido for feito tarde demais, a ordem poderá ficar aguardando material.
Por outro lado, se a compra for antecipada excessivamente, o item poderá permanecer parado no estoque durante muito tempo.
O ideal é encontrar um equilíbrio entre disponibilidade e necessidade real.
Como a integração reduz compras emergenciais?
Compras emergenciais costumam ocorrer quando a necessidade é identificada somente quando o material já está acabando ou quando a produção está próxima de ser interrompida.
Esse tipo de situação pode limitar a negociação com fornecedores e aumentar o risco de atrasos.
Ao integrar MRP, estoque e compras, a empresa consegue identificar antecipadamente:
-
materiais que ficarão abaixo da necessidade;
-
componentes com prazo de reposição longo;
-
pedidos que ainda não foram entregues;
-
ordens que podem consumir grande parte do estoque;
-
itens com risco de indisponibilidade;
-
necessidades futuras de reposição.
Isso permite que o setor de compras trabalhe com uma programação mais organizada, em vez de responder apenas a urgências.
Um exemplo de integração entre as áreas
Considere uma indústria que pretende fabricar 300 unidades de um produto.
Cada unidade utiliza quatro componentes A.
A necessidade bruta será:
300 × 4 = 1.200 componentes.
Ao consultar o estoque, são encontradas 500 unidades.
Porém, 200 já estão reservadas para outra ordem. Portanto, existem apenas 300 unidades livres.
Além disso, existe um pedido de compra de 400 componentes com entrega prevista antes da produção.
A análise fica assim:
Necessidade: 1.200 unidades
Quantidade livre no estoque: 300 unidades
Compra prevista: 400 unidades
Quantidade ainda necessária: 500 unidades
Com essas informações, compras consegue avaliar a reposição das 500 unidades restantes e verificar a data adequada para realizar o pedido.
Esse exemplo demonstra como o Planejamento das Necessidades de Materiais MRP depende da comunicação entre produção, estoque e compras. Quando cada setor trabalha com informações atualizadas, a empresa consegue diminuir compras duplicadas, identificar necessidades futuras e disponibilizar materiais no momento mais adequado para a produção.
Informações essenciais para o planejamento de materiais
| Informação | O que analisar | Impacto na produção |
|---|---|---|
| Demanda | Quantidade a produzir | Define a necessidade inicial de materiais |
| Estrutura do produto | Matérias-primas e componentes utilizados | Determina o consumo de cada item |
| Estoque disponível | Saldo atual dos materiais | Reduz compras desnecessárias |
| Material reservado | Quantidade comprometida com outras ordens | Evita considerar como disponível um saldo já utilizado |
| Estoque de segurança | Quantidade mínima definida | Ajuda a reduzir o risco de falta de materiais |
| Pedido de compra | Quantidade solicitada e previsão de entrega | Evita compras duplicadas |
| Prazo do fornecedor | Tempo necessário para reposição | Ajuda a definir quando realizar a compra |
| Ordem de produção | Quantidade planejada e data prevista | Orienta o consumo futuro de materiais |
Como o MRP ajuda a evitar falta de matéria-prima?
A falta de matéria-prima pode comprometer toda a programação de uma fábrica. Mesmo que máquinas, equipamentos e equipes estejam disponíveis, uma ordem pode precisar ser interrompida quando um componente essencial não está no estoque no momento necessário.
Por isso, um dos principais objetivos do planejamento de materiais é identificar essas necessidades antes que elas se transformem em problemas para a produção.
O Planejamento das Necessidades de Materiais MRP permite relacionar aquilo que será produzido com os materiais necessários, os saldos disponíveis e os prazos de reposição. Assim, a empresa consegue visualizar antecipadamente quais itens podem faltar e tomar providências antes do início da fabricação.
Identificação antecipada das necessidades
Em vez de esperar determinado material chegar a zero para iniciar uma compra, o planejamento utiliza as futuras ordens de produção para calcular o consumo esperado.
Imagine que a fábrica tenha programado para o próximo mês a produção de 2.000 unidades de um produto.
Se cada unidade utiliza três componentes A, serão necessários:
2.000 produtos × 3 componentes = 6.000 componentes.
Ao identificar essa necessidade antecipadamente, a empresa pode consultar o estoque e verificar se possui quantidade suficiente para atender ao plano.
Essa visão futura é importante principalmente para materiais que possuem prazos maiores de reposição.
Comparação entre consumo previsto e estoque disponível
O saldo atual precisa ser comparado com aquilo que será consumido.
Suponha que sejam necessários 6.000 componentes, mas existam apenas 4.000 disponíveis.
A diferença indica que o planejamento precisará avaliar a reposição de pelo menos 2.000 unidades, considerando ainda reservas, estoque de segurança e pedidos de compra já existentes.
A análise pode ser representada de maneira simples:
Necessidade prevista: 6.000 unidades
Estoque disponível: 4.000 unidades
Quantidade inicialmente não atendida: 2.000 unidades
Essa comparação ajuda a identificar possíveis faltas antes que elas afetem o chão de fábrica.
Analisar o prazo de reposição
Descobrir que determinado material está faltando não é suficiente. Também é necessário saber quanto tempo será necessário para conseguir a reposição.
Alguns fornecedores podem entregar em poucos dias, enquanto outros trabalham com prazos mais longos.
Se um componente será necessário daqui a 20 dias e o fornecedor leva 15 dias para entregar, existe uma margem relativamente pequena para realizar o pedido.
Caso a compra seja feita somente quando restarem cinco dias para iniciar a fabricação, o material provavelmente não chegará a tempo.
O planejamento deve considerar:
-
prazo normal de entrega;
-
tempo de transporte;
-
período de recebimento;
-
conferência da mercadoria;
-
possíveis variações no prazo;
-
data em que o componente será utilizado.
Dessa forma, a empresa não analisa apenas quantidade, mas também disponibilidade no tempo correto.
Definir o momento adequado para comprar
Comprar cedo demais pode aumentar o estoque. Comprar tarde demais pode provocar falta.
O desafio está em determinar um momento de reposição compatível com a programação.
Se uma matéria-prima será utilizada daqui a 40 dias e possui prazo de reposição de 10 dias, provavelmente não existe necessidade de recebê-la imediatamente, desde que os riscos e as características da operação permitam essa programação.
Essa organização ajuda a distribuir melhor as compras e evita acumular grandes volumes sem necessidade imediata.
Priorizar materiais críticos
Nem todos os materiais possuem o mesmo impacto na produção.
Alguns componentes podem ser facilmente encontrados no mercado e possuir reposição rápida. Outros podem ter poucos fornecedores, prazo elevado ou serem essenciais para praticamente todos os produtos fabricados.
Esses itens merecem acompanhamento mais cuidadoso.
Podem ser considerados críticos materiais que apresentam:
-
prazo longo de reposição;
-
poucos fornecedores disponíveis;
-
alto consumo;
-
utilização em diversos produtos;
-
histórico frequente de atrasos;
-
dificuldade de substituição;
-
impacto direto na paralisação da produção.
Identificar esses materiais ajuda a direcionar a atenção do planejamento para os pontos de maior risco.
Acompanhar atrasos dos fornecedores
Um pedido de compra registrado não significa necessariamente que o problema está resolvido.
É necessário acompanhar a previsão de entrega.
Imagine que existam 1.000 unidades compradas, previstas para chegar antes da produção. Se o fornecedor informar um atraso de dez dias, o planejamento precisa verificar se esse novo prazo compromete alguma ordem.
Nesse momento, podem ser necessárias ações como reorganizar a programação, negociar outra data ou verificar outras alternativas de abastecimento.
Acompanhar compras em aberto evita que a empresa descubra o atraso somente quando o material já deveria estar disponível.
Reduzir interrupções na produção
Quando necessidades, saldos e prazos são analisados antecipadamente, a fábrica consegue diminuir situações em que uma ordem precisa parar por falta de componentes.
Isso não significa eliminar completamente qualquer risco, pois atrasos e mudanças de demanda podem acontecer. Porém, o planejamento permite identificar os principais problemas com antecedência e aumenta a capacidade de reação da empresa.
Como evitar excesso de estoque utilizando o MRP?
O excesso de estoque pode parecer menos preocupante do que a falta de materiais, mas também gera impactos importantes para a operação.
Materiais comprados acima da necessidade ocupam espaço, utilizam recursos financeiros e podem permanecer armazenados por longos períodos.
Dependendo do tipo de matéria-prima, também podem existir riscos de validade, deterioração, danos ou obsolescência.
O objetivo não deve ser manter o maior estoque possível, mas possuir uma quantidade compatível com o consumo e com os riscos da operação.
Comprar considerando a necessidade real
Uma das formas de reduzir excessos é basear as compras naquilo que realmente será necessário para atender ao planejamento.
Se serão produzidas 500 unidades e cada produto utiliza dois componentes, a necessidade bruta será de 1.000 componentes.
Entretanto, se já existem 700 disponíveis, uma nova compra de 1.000 unidades provavelmente criaria um estoque acima da necessidade.
Nesse exemplo simples, antes de qualquer outra consideração, faltariam apenas 300 unidades.
Esse raciocínio evita que toda necessidade produtiva seja transformada automaticamente em uma nova compra.
Evitar pedidos baseados apenas em estimativas
Comprar somente com base em percepção pode gerar distorções.
Frases como "esse material costuma sair bastante" ou "é melhor comprar uma quantidade maior para garantir" podem resultar em estoques muito acima do consumo real quando não existe análise dos dados.
Estimativas podem fazer parte do planejamento, especialmente em empresas que trabalham com previsões de demanda. Porém, precisam ser comparadas com informações como:
-
histórico de consumo;
-
ordens planejadas;
-
saldo disponível;
-
pedidos em aberto;
-
sazonalidade;
-
prazo de reposição.
O Planejamento das Necessidades de Materiais MRP ajuda a transformar essas informações em uma visão mais estruturada da necessidade futura.
Considerar materiais disponíveis e já comprados
Antes de gerar uma nova reposição, é importante verificar tanto o estoque atual quanto os pedidos já enviados aos fornecedores.
Por exemplo:
Necessidade futura: 2.500 unidades
Estoque disponível: 1.000 unidades
Compra em aberto: 1.000 unidades
Quantidade ainda descoberta: 500 unidades
Se a compra de 1.000 unidades em aberto for ignorada, a empresa poderá solicitar uma quantidade muito maior do que realmente precisa.
Por isso, entradas futuras devem fazer parte da análise sempre que possuírem previsão compatível com a produção.
Avaliar corretamente o estoque de segurança
O estoque de segurança funciona como uma proteção contra situações inesperadas, como aumento repentino do consumo ou atraso na entrega.
Entretanto, essa quantidade também precisa ser definida de maneira coerente.
Um nível muito baixo pode aumentar o risco de faltas. Um nível excessivamente elevado pode manter materiais parados durante longos períodos.
A definição deve considerar características como consumo, criticidade e tempo necessário para reposição.
Observar o consumo médio
O histórico de consumo ajuda a identificar se as quantidades mantidas são compatíveis com a movimentação real.
Se uma empresa consome em média 500 unidades por mês de determinado componente, mas possui 8.000 unidades armazenadas sem aumento previsto da produção, é importante avaliar se esse volume é necessário.
O acompanhamento também pode mostrar materiais cuja utilização vem diminuindo.
Esses itens precisam de atenção para evitar novas compras enquanto ainda existe quantidade suficiente armazenada.
Reduzir materiais parados
Materiais com pouca ou nenhuma movimentação podem indicar excesso de compra, mudança na produção ou alteração na demanda.
A empresa pode acompanhar há quanto tempo cada item permanece no estoque e comparar essa informação com a programação futura.
Caso não exista previsão de consumo, novas reposições daquele material devem ser avaliadas com cuidado.
Esse acompanhamento ajuda a liberar espaço e evita aumentar ainda mais volumes que já estão acima da necessidade.
Evitar compras duplicadas
Compras duplicadas podem ocorrer quando diferentes setores não possuem uma visão compartilhada das informações.
O responsável pela reposição pode identificar uma falta aparente sem perceber que outro pedido já foi realizado.
Integrar estoque, pedidos de compra e planejamento reduz esse risco.
Antes de realizar uma nova aquisição, é importante verificar:
-
saldo disponível;
-
materiais reservados;
-
pedidos de compra pendentes;
-
previsão de entrega;
-
consumo programado;
-
estoque de segurança.
Equilibrar estoque e produção
Evitar falta e excesso são objetivos que precisam caminhar juntos.
Comprar pouco pode interromper a fabricação. Comprar demais pode criar estoque desnecessário.
O planejamento busca encontrar um ponto de equilíbrio entre esses dois extremos, considerando quanto será consumido, o que já existe e quanto tempo será necessário para repor cada item.
Com informações atualizadas, o Planejamento das Necessidades de Materiais MRP permite organizar as reposições conforme a demanda produtiva, ajudando a manter materiais disponíveis sem criar volumes desproporcionais às necessidades da fábrica.
Como relacionar MRP, ordens de produção e capacidade produtiva?
O planejamento de materiais não deve funcionar separado da programação da fábrica. Antes de liberar uma ordem, a empresa precisa saber não apenas se existe demanda para aquele produto, mas também se há matéria-prima, componentes, máquinas e tempo disponíveis para realizar a fabricação dentro do prazo esperado.
Nesse processo, o Planejamento das Necessidades de Materiais MRP ajuda a conectar aquilo que será produzido com os recursos necessários para executar cada ordem.
Essa relação evita situações em que a produção é programada sem verificar previamente se existem condições reais para cumprir o que foi planejado.
Verificar quais produtos precisam ser fabricados
O primeiro passo é identificar quais produtos deverão entrar na programação.
Essa necessidade pode surgir de:
-
pedidos confirmados de clientes;
-
reposição de estoque de produtos acabados;
-
previsão de vendas;
-
programação periódica;
-
demandas internas da operação.
A partir da quantidade planejada, é possível identificar quais ordens precisarão ser abertas e quais materiais serão consumidos.
Imagine que a empresa tenha três produtos programados para a próxima semana:
-
300 unidades do produto A;
-
500 unidades do produto B;
-
200 unidades do produto C.
Cada produto possui uma estrutura diferente. Por isso, o planejamento precisa analisar individualmente quais componentes serão utilizados em cada ordem.
Identificar os materiais de cada ordem
Depois de definir o que será fabricado, é necessário verificar a estrutura dos produtos.
Se uma ordem prevê 400 unidades e cada produto utiliza três componentes, a necessidade inicial será de 1.200 componentes.
Porém, uma ordem pode utilizar vários materiais diferentes.
Por exemplo:
-
matéria-prima principal;
-
componentes auxiliares;
-
peças;
-
subconjuntos;
-
embalagens.
Todos esses itens precisam estar disponíveis conforme as datas previstas para fabricação.
Essa análise também ajuda a descobrir quando duas ou mais ordens utilizam o mesmo material.
Se diferentes produtos dependem do mesmo componente, o planejamento precisa considerar o consumo total para não comprometer o saldo com apenas uma das ordens.
Confirmar a disponibilidade antes da liberação
Abrir uma ordem não significa que ela já pode ser enviada imediatamente ao chão de fábrica.
Antes da liberação, é importante verificar se os materiais necessários estão realmente disponíveis.
Imagine uma ordem que necessite de:
-
1.000 unidades do componente A;
-
500 unidades do componente B;
-
300 unidades do componente C.
Se os componentes A e B estiverem disponíveis, mas existirem apenas 100 unidades do componente C, a empresa precisa avaliar se faz sentido iniciar a produção naquele momento.
Dependendo do processo, iniciar uma ordem incompleta pode gerar produtos parados entre etapas, ocupar espaço e dificultar a organização da fábrica.
Por isso, a disponibilidade precisa ser verificada antes da liberação.
Analisar as datas previstas de produção
Além das quantidades, as datas possuem grande importância.
Um material pode estar indisponível hoje, mas possuir entrega prevista antes da data em que realmente será utilizado.
Por exemplo, se uma ordem será iniciada daqui a dez dias e determinado componente chegará daqui a cinco, a necessidade pode estar atendida dentro do prazo.
Por outro lado, se o componente chegar somente daqui a quinze dias, será necessário revisar a programação.
Essa análise permite identificar quais ordens podem seguir normalmente e quais dependem de alguma ação antes de serem liberadas.
Considerar a capacidade das máquinas e setores
Ter materiais suficientes não significa automaticamente que toda produção possa ser realizada no mesmo período.
A empresa também precisa observar a capacidade produtiva.
Essa capacidade pode depender de:
-
quantidade de máquinas disponíveis;
-
horas disponíveis de produção;
-
tempo de processamento;
-
capacidade de determinados setores;
-
necessidade de preparação das máquinas;
-
sequência das operações;
-
volume já programado.
Imagine que um setor consiga produzir no máximo 1.000 unidades por dia.
Se várias ordens programadas exigirem a fabricação de 1.500 unidades no mesmo período, existe uma diferença entre a demanda e a capacidade disponível.
Nesse caso, simplesmente possuir os materiais não resolve o problema.
Será necessário reorganizar datas, prioridades ou sequências.
Como materiais e capacidade devem ser analisados juntos?
O ideal é evitar dois extremos.
No primeiro, a empresa possui capacidade disponível, mas não consegue produzir porque falta material.
No segundo, existem todos os componentes em estoque, mas a programação ultrapassa a capacidade das máquinas.
Por isso, ordens, materiais e capacidade precisam ser analisados de forma conjunta.
Uma programação mais organizada responde perguntas como:
-
Existe material suficiente?
-
Em qual data o material estará disponível?
-
Existe capacidade para produzir nesse período?
-
Alguma máquina já está comprometida com outra ordem?
-
Qual produção possui maior prioridade?
-
Existe risco de atraso?
Essas respostas ajudam a construir uma programação mais próxima da realidade da fábrica.
Priorizar ordens conforme a necessidade
Nem todas as ordens possuem o mesmo prazo ou grau de prioridade.
Algumas podem atender pedidos com datas próximas. Outras podem ser destinadas à reposição de produtos acabados.
A priorização pode considerar fatores como:
-
data de entrega;
-
disponibilidade de materiais;
-
capacidade do setor;
-
sequência produtiva;
-
criticidade do pedido;
-
dependência de outras ordens.
Uma ordem urgente, mas sem matéria-prima disponível, talvez precise aguardar a reposição. Enquanto isso, outra ordem com todos os recursos disponíveis pode avançar.
Essa organização reduz períodos de espera e melhora o aproveitamento da capacidade produtiva.
Evitar liberar ordens sem material suficiente
Liberar ordens sem verificar a disponibilidade pode aumentar o volume de produção parcialmente concluída.
Uma determinada ordem pode começar normalmente e parar em uma etapa posterior por falta de um componente.
O resultado pode ser:
-
materiais em processo aguardando liberação;
-
aumento de movimentações internas;
-
ocupação de espaço;
-
alterações frequentes na programação;
-
dificuldade para controlar prioridades;
-
aumento de ordens atrasadas.
Por isso, o Planejamento das Necessidades de Materiais MRP deve contribuir para que a liberação ocorra quando os principais recursos necessários estiverem disponíveis ou programados dentro do prazo adequado.
Como definir quando comprar os materiais necessários?
Definir a quantidade correta de compra é importante, mas escolher o momento adequado também é essencial.
Quando uma aquisição é realizada tarde demais, existe risco de a matéria-prima não chegar antes da produção. Quando acontece cedo demais, o material pode permanecer armazenado durante um período desnecessário.
Por isso, a programação das compras precisa considerar a data em que cada item será realmente utilizado.
Partir da data prevista para produção
A primeira referência deve ser a programação produtiva.
Se determinado material será necessário no dia 30, a empresa deve calcular quanto tempo antes precisará iniciar sua reposição.
Imagine um componente que será utilizado daqui a 20 dias.
O fornecedor possui prazo de entrega de 15 dias.
Nesse caso, deixar a compra para a última semana provavelmente criaria risco de atraso.
O planejamento precisa trabalhar de trás para frente, considerando o dia em que o item deverá estar disponível.
Considerar o prazo do fornecedor
Cada fornecedor pode trabalhar com um prazo diferente.
Alguns materiais estão disponíveis para entrega rápida, enquanto outros precisam ser fabricados sob encomenda ou transportados de regiões mais distantes.
Por isso, o prazo cadastrado precisa refletir a realidade das últimas compras sempre que possível.
Se o sistema considera um prazo de cinco dias, mas o fornecedor costuma entregar em dez, o planejamento poderá indicar uma data de compra muito próxima da produção.
Esse tipo de diferença aumenta o risco de falta.
Incluir recebimento e conferência
O prazo não termina quando o caminhão chega à empresa.
Dependendo da operação, o material pode precisar passar por:
-
descarga;
-
conferência de quantidade;
-
verificação de documentos;
-
inspeção;
-
identificação;
-
armazenamento;
-
liberação para consumo.
Se esse processo leva um ou dois dias, ele também precisa ser considerado na programação.
Um componente entregue na véspera da produção pode não estar imediatamente disponível para uso.
Verificar o estoque antes de comprar
Mesmo que exista uma demanda futura, o estoque atual deve ser consultado antes da geração de um novo pedido.
Se a produção necessitar de 2.000 unidades e já existirem 1.200 livres no estoque, a compra deve considerar essa disponibilidade.
Também é necessário analisar as reservas.
Um saldo de 1.500 unidades pode parecer suficiente, mas se 1.000 já estiverem comprometidas, apenas 500 permanecerão disponíveis para a nova necessidade.
Considerar estoque de segurança
A quantidade mínima definida pela empresa também pode influenciar a reposição.
Imagine um estoque com 700 unidades e necessidade futura de 600.
Em uma análise simples, seria possível utilizar praticamente todo o saldo.
Entretanto, se a empresa trabalha com estoque de segurança de 300 unidades, talvez seja necessário programar uma nova compra para evitar que o nível fique abaixo do limite definido.
Esse cuidado é especialmente importante para materiais críticos ou com prazos longos de reposição.
Verificar pedidos de compra em andamento
Antes de criar uma nova solicitação, a empresa precisa confirmar se já existe material comprado e ainda não recebido.
Considere o seguinte cenário:
Necessidade futura: 1.500 unidades
Estoque livre: 500 unidades
Compra em andamento: 700 unidades
Quantidade ainda descoberta: 300 unidades
Ignorar o pedido em andamento poderia levar a uma aquisição acima do necessário.
Também é importante verificar a data prevista dessa entrega.
Se as 700 unidades chegarem depois da produção, elas não poderão atender aquela necessidade específica.
Exemplo prático do momento de compra
Suponha que determinado componente seja necessário daqui a 20 dias.
O fornecedor precisa de 15 dias para entregar, e a empresa utiliza mais um dia para recebimento e conferência.
Nesse caso, o planejamento deve considerar pelo menos 16 dias entre o pedido e a disponibilidade do material.
Restaria uma margem de apenas quatro dias.
Se a empresa esperar mais uma semana para comprar, existe grande possibilidade de o componente chegar depois da data em que deveria ser utilizado.
Ao relacionar produção, estoque, compras abertas, reservas e prazos, a empresa consegue determinar com maior precisão não somente quanto precisa adquirir, mas também quando deve iniciar cada reposição.
Quais erros podem prejudicar o Planejamento das Necessidades de Materiais MRP?
O planejamento de materiais depende diretamente da qualidade das informações utilizadas nos cálculos. Quando os dados estão desatualizados ou incorretos, a empresa pode interpretar que possui determinado material quando, na prática, ele já foi consumido, reservado ou ainda nem chegou ao estoque.
Por isso, o Planejamento das Necessidades de Materiais MRP precisa ser alimentado com dados confiáveis sobre estoque, produção, compras, consumo e prazos.
Pequenos erros de cadastro podem provocar compras desnecessárias, falta de componentes e alterações frequentes na programação da fábrica.
Estoque desatualizado
Um dos problemas mais comuns é trabalhar com um saldo que não representa a quantidade realmente disponível.
Isso pode acontecer quando:
-
consumos não são registrados;
-
recebimentos ainda não foram lançados;
-
ajustes de estoque ficam pendentes;
-
materiais são retirados sem movimentação;
-
devoluções não são atualizadas.
Imagine que o sistema indique 1.000 unidades de um componente, mas fisicamente existam apenas 600.
Se a próxima produção precisar de 800 unidades, o planejamento poderá considerar que existe material suficiente. Na prática, faltarão 200 unidades.
Por isso, manter as movimentações atualizadas é fundamental para que os cálculos representem a situação real do estoque.
Estrutura de produto incorreta
A estrutura mostra quais materiais são necessários para fabricar cada produto.
Se essa composição estiver errada, a necessidade calculada também ficará incorreta.
Suponha que cada produto utilize quatro componentes, mas o cadastro informe somente três.
Em uma ordem de 500 unidades:
Consumo real: 2.000 componentes
Consumo cadastrado: 1.500 componentes
Nesse cenário, a diferença de 500 unidades poderá aparecer apenas durante a fabricação.
Estruturas precisam ser revisadas sempre que houver alteração de matéria-prima, componente, embalagem ou quantidade utilizada.
Quantidades de consumo cadastradas erradas
Mesmo que todos os materiais estejam presentes na estrutura, a quantidade informada para cada item também precisa estar correta.
Um erro aparentemente pequeno pode se tornar significativo em grandes lotes.
Se o consumo real é de 2,5 kg por unidade, mas o cadastro considera 2 kg, uma produção de 1.000 unidades apresentará uma diferença de 500 kg.
Esse tipo de inconsistência pode provocar:
-
falta inesperada de matéria-prima;
-
aumento de compras emergenciais;
-
divergência entre planejado e realizado;
-
dificuldade para entender o consumo real.
Por isso, comparar periodicamente o consumo previsto com aquilo que realmente foi utilizado ajuda a identificar cadastros que precisam de ajustes.
Ordens de produção desatualizadas
As ordens também precisam representar aquilo que realmente será fabricado.
Quando uma produção é cancelada, alterada ou remarcada e essa mudança não é registrada, materiais podem continuar aparecendo como necessários.
O contrário também pode acontecer: uma nova ordem pode ser liberada sem entrar corretamente no planejamento.
Isso cria uma visão distorcida da demanda.
Manter quantidade, prazo, situação e prioridade das ordens atualizados ajuda a calcular necessidades compatíveis com a programação da fábrica.
Pedidos de compra não registrados
Se uma compra já foi realizada, mas não aparece no controle, o planejamento pode entender que determinado material continua sem reposição.
Como consequência, outra compra poderá ser gerada para atender à mesma necessidade.
Imagine:
Necessidade: 2.000 unidades
Estoque disponível: 600 unidades
Compra já realizada: 1.000 unidades
Se o pedido não estiver registrado, o cálculo poderá indicar uma falta de 1.400 unidades. Considerando a compra existente, porém, a necessidade ainda não atendida seria de apenas 400 unidades.
Registrar pedidos e previsões de entrega reduz o risco de compras duplicadas.
Prazos de fornecedores incorretos
O planejamento não precisa saber apenas quanto material será necessário, mas também quando ele deverá estar disponível.
Se um fornecedor costuma levar 20 dias para entregar, mas o cadastro considera apenas 10 dias, a reposição poderá ser programada tarde demais.
Os prazos devem ser acompanhados e atualizados conforme o desempenho real das entregas.
Também é importante considerar tempo de transporte, recebimento e conferência quando esses processos tiverem impacto na disponibilidade do material.
Não considerar materiais reservados
O saldo físico não representa necessariamente aquilo que está livre.
Uma parte pode estar comprometida com ordens já programadas.
Por exemplo:
Saldo físico: 1.500 unidades
Quantidade reservada: 1.100 unidades
Saldo livre: 400 unidades
Se o planejamento considerar todas as 1.500 unidades, duas ou mais ordens poderão depender do mesmo material.
Por isso, as reservas precisam participar da análise de disponibilidade.
Ignorar perdas e desperdícios
Nem sempre a quantidade teórica de material corresponde exatamente ao consumo real.
Alguns processos apresentam perdas decorrentes de cortes, ajustes, refugos, quebras ou características próprias da fabricação.
Se essas perdas são recorrentes, precisam ser acompanhadas.
Imagine uma produção que teoricamente utiliza 1.000 kg de matéria-prima, mas historicamente apresenta perda média de 3%.
Planejar apenas os 1.000 kg pode criar uma diferença durante a execução.
O acompanhamento do consumo real permite identificar quando essas variações precisam ser consideradas no planejamento.
Quais indicadores ajudam a acompanhar o planejamento de materiais?
Depois de organizar os cálculos, é importante acompanhar se aquilo que foi planejado está realmente funcionando.
Os indicadores ajudam a identificar problemas que nem sempre aparecem apenas olhando para o estoque.
Eles permitem verificar se materiais estão faltando, se existem compras emergenciais frequentes ou se determinadas quantidades permanecem paradas durante muito tempo.
Falta de matéria-prima
Registrar quantas vezes a produção foi afetada por indisponibilidade de materiais ajuda a avaliar a eficiência do planejamento.
Se determinado componente falta repetidamente, é importante investigar causas como:
-
prazo de compra inadequado;
-
consumo maior que o previsto;
-
estoque desatualizado;
-
fornecedor atrasado;
-
estoque de segurança insuficiente.
Esse acompanhamento ajuda a tratar a causa do problema, em vez de apenas realizar uma nova compra quando a falta acontece.
Compras emergenciais
Uma quantidade elevada de compras urgentes pode indicar que as necessidades estão sendo identificadas tarde demais.
É importante acompanhar:
-
quantidade de compras emergenciais;
-
materiais mais envolvidos;
-
motivo da urgência;
-
impacto sobre a produção.
Se essas compras se tornam frequentes, pode existir necessidade de revisar previsões, prazos, estruturas ou níveis de estoque.
Materiais em excesso
O excesso também merece acompanhamento.
Estoque muito acima do consumo pode indicar compras superdimensionadas ou redução da demanda.
A empresa pode comparar quantidade armazenada com consumo médio e necessidades futuras para identificar itens acima do nível esperado.
Essa análise ajuda a evitar novas compras de materiais que já possuem quantidade suficiente para vários períodos.
Giro de estoque
O giro mostra a velocidade com que os materiais são consumidos e renovados.
Itens com movimentação frequente tendem a exigir acompanhamento mais próximo.
Já materiais com baixo giro podem permanecer armazenados durante longos períodos.
Avaliar esse indicador ajuda a identificar diferenças entre aquilo que entra no estoque e aquilo que realmente é utilizado pela produção.
Ordens aguardando material
A quantidade de ordens paradas ou atrasadas por falta de componentes é um indicador importante.
Se esse número aumenta, o planejamento precisa investigar quais materiais estão causando as interrupções.
Também é possível analisar:
-
tempo médio de espera;
-
materiais mais críticos;
-
fornecedores envolvidos;
-
setores mais afetados.
Essas informações ajudam a priorizar ações corretivas.
Consumo planejado x realizado
Comparar aquilo que deveria ser utilizado com o consumo efetivo ajuda a verificar se os parâmetros cadastrados estão corretos.
Por exemplo:
Consumo previsto: 5.000 unidades
Consumo real: 5.600 unidades
A diferença de 600 unidades precisa ser analisada.
Ela pode ocorrer por desperdício, erro na estrutura, quantidade incorreta no cadastro ou mudanças no processo.
Essa comparação torna o planejamento mais preciso ao longo do tempo.
Prazo médio de reposição
Acompanhar quanto tempo os materiais realmente demoram para chegar também é importante.
Se o planejamento considera 10 dias, mas as entregas costumam ocorrer em 15, existe uma diferença que pode comprometer futuras ordens.
Monitorar o prazo real ajuda a atualizar os parâmetros utilizados para definir quando comprar.
Quantidade de materiais parados
Materiais sem movimentação durante longos períodos podem indicar excesso, mudança de produto ou compras acima do necessário.
O acompanhamento permite identificar itens que precisam de atenção antes de realizar novas reposições.
Também ajuda a compreender quanto do estoque está realmente contribuindo para a produção atual.
Cumprimento do plano de produção
Por fim, é importante observar quantas ordens conseguem ser executadas conforme aquilo que foi programado.
Quando atrasos acontecem frequentemente por falta de materiais, existe um sinal de que alguma etapa do planejamento precisa ser revisada.
O Planejamento das Necessidades de Materiais MRP se torna mais eficiente quando os indicadores são utilizados para comparar previsões com resultados reais. Dessa forma, a empresa consegue ajustar parâmetros, melhorar cadastros e corrigir falhas antes que elas se tornem recorrentes.
Como melhorar continuamente o controle da produção com MRP?
O planejamento de materiais não deve ser tratado como um processo que é configurado uma única vez e depois permanece igual. A produção muda, fornecedores alteram prazos, produtos passam por modificações, o consumo pode variar e novas demandas surgem ao longo do tempo.
Por isso, melhorar continuamente o Planejamento das Necessidades de Materiais MRP significa comparar aquilo que foi planejado com o que realmente aconteceu na fábrica e utilizar essas informações para tornar as próximas programações mais precisas.
Quanto mais atualizados estiverem os dados utilizados no planejamento, menor tende a ser a diferença entre a necessidade prevista e a realidade da produção.
Manter os estoques atualizados
O saldo de estoque é uma das principais informações utilizadas para calcular novas necessidades.
Se o sistema indica uma quantidade diferente daquela que realmente existe fisicamente, o planejamento pode gerar resultados incorretos.
Imagine que determinado componente apresente saldo de 1.200 unidades, mas existam fisicamente apenas 900. Caso uma ordem precise de 1.000 unidades, o planejamento poderá indicar que existe material suficiente, enquanto na prática haverá uma falta de 100 unidades.
Para reduzir esse tipo de problema, é importante registrar corretamente:
-
entradas de mercadorias;
-
consumo na produção;
-
devoluções;
-
ajustes;
-
perdas;
-
transferências;
-
reservas para ordens.
Inventários e conferências periódicas também ajudam a identificar diferenças entre o saldo registrado e a quantidade real.
Revisar as estruturas dos produtos
A estrutura de produto precisa acompanhar as alterações realizadas na fabricação.
Se uma matéria-prima for substituída, se a quantidade consumida mudar ou se um novo componente passar a fazer parte do processo, essas informações precisam ser atualizadas.
Uma estrutura antiga pode fazer com que o planejamento continue calculando materiais que não são mais utilizados ou deixe de considerar componentes que passaram a ser necessários.
Imagine que determinado produto utilizava duas unidades de uma peça e, após uma alteração técnica, passou a utilizar três.
Em uma produção de 1.000 unidades, a estrutura antiga indicaria a necessidade de 2.000 peças, enquanto o consumo real seria de 3.000.
Essa diferença poderia provocar falta durante a fabricação.
Registrar corretamente os consumos
Além de manter a estrutura atualizada, é necessário registrar quanto realmente foi utilizado em cada produção.
Esses registros permitem comparar o consumo teórico com o realizado.
Por exemplo:
Quantidade prevista: 4.000 kg
Quantidade consumida: 4.300 kg
Uma diferença ocasional pode acontecer, mas quando ela se repete frequentemente é importante investigar sua origem.
O consumo maior pode estar relacionado a:
-
perdas durante o processo;
-
desperdícios;
-
refugos;
-
erros de cadastro;
-
diferenças no método de fabricação;
-
variações da matéria-prima.
A análise permite corrigir parâmetros e melhorar os cálculos futuros.
Atualizar os prazos dos fornecedores
Os prazos de reposição também precisam ser revisados regularmente.
Um fornecedor que anteriormente entregava um componente em sete dias pode passar a trabalhar com dez ou quinze dias. Se o planejamento continuar utilizando o prazo antigo, a compra poderá ser programada tarde demais.
Por isso, vale comparar o prazo cadastrado com as entregas realizadas.
Se determinado fornecedor possui atrasos frequentes, essa informação precisa ser considerada nas próximas programações.
O objetivo é trabalhar com prazos próximos da realidade, permitindo que os materiais estejam disponíveis antes da data em que serão consumidos.
Comparar necessidade prevista e consumo real
Uma das formas mais importantes de melhorar o planejamento é comparar previsão e resultado.
Suponha que para determinada produção tenham sido previstas 10.000 unidades de uma matéria-prima.
Ao final da fabricação, foram utilizadas 10.700.
Essa diferença precisa ser analisada.
Por outro lado, se somente 8.500 unidades foram consumidas, também é necessário descobrir por que o cálculo ficou acima da realidade.
A comparação frequente ajuda a identificar:
-
estruturas incorretas;
-
quantidades de consumo inadequadas;
-
perdas não previstas;
-
mudanças no processo;
-
estimativas de produção incorretas.
Com essas informações, os próximos cálculos podem ser ajustados.
Revisar os estoques de segurança
O estoque de segurança também não deve permanecer fixo indefinidamente.
Ele precisa acompanhar mudanças no consumo, no prazo dos fornecedores e na importância de cada material.
Um componente que passou a ter entrega rápida e estável pode não precisar manter o mesmo nível de segurança de antes.
Já outro item que começou a apresentar atrasos frequentes pode exigir uma análise mais cuidadosa.
Ao revisar esses níveis, a empresa busca evitar dois extremos: manter uma quantidade muito pequena e aumentar o risco de falta ou manter um volume muito elevado e gerar estoque parado.
Acompanhar compras em aberto
Os pedidos de compra precisam ser acompanhados até o recebimento.
Não basta registrar que determinado material foi comprado. É necessário verificar:
-
quantidade solicitada;
-
quantidade recebida;
-
previsão de entrega;
-
atrasos;
-
entregas parciais;
-
pedidos pendentes.
Imagine que tenham sido compradas 2.000 unidades de um componente, mas o fornecedor entregue apenas 1.200.
Se a diferença de 800 unidades não for acompanhada, o planejamento pode considerar uma disponibilidade que ainda não existe.
O acompanhamento reduz o risco de descobrir a falta apenas quando a produção estiver próxima.
Acompanhar as ordens em aberto
As ordens de produção também precisam permanecer atualizadas.
Uma ordem cancelada pode deixar de consumir materiais que estavam anteriormente reservados.
Uma ordem ampliada pode aumentar a necessidade.
Além disso, mudanças de datas influenciam diretamente quando os componentes precisarão estar disponíveis.
Por isso, é importante acompanhar:
-
ordens programadas;
-
ordens liberadas;
-
ordens em produção;
-
ordens atrasadas;
-
ordens concluídas;
-
ordens canceladas.
Essa visão permite ajustar continuamente as necessidades de materiais conforme a programação evolui.
Integrar planejamento, estoque, compras e produção
Quando cada área trabalha com informações separadas, aumenta o risco de decisões baseadas em dados incompletos.
O planejamento pode calcular uma compra sem perceber que existe material em estoque. Compras pode realizar um novo pedido sem verificar uma aquisição anterior. A produção pode liberar uma ordem sem confirmar a chegada de um componente.
A integração permite que todos utilizem informações relacionadas ao mesmo fluxo.
De forma simplificada:
Demanda → planejamento → materiais → estoque → compras → produção → consumo real.
Essa conexão facilita o acompanhamento desde a identificação da necessidade até a utilização do material no processo produtivo.
Utilizar históricos para melhorar novas programações
Os registros anteriores podem servir como referência para as próximas decisões.
A empresa pode analisar, por exemplo:
-
consumo médio dos materiais;
-
diferenças entre planejado e realizado;
-
atrasos de fornecedores;
-
frequência de compras emergenciais;
-
quantidade de perdas;
-
materiais que ficaram parados;
-
ordens atrasadas por falta de componentes.
Imagine que um material apresente consumo médio de 2.000 unidades por mês e que, nos últimos seis meses, o consumo tenha aumentado gradualmente.
Esse histórico pode indicar que as próximas programações precisam considerar uma demanda maior.
Da mesma forma, um componente que constantemente sobra após a produção pode indicar que sua necessidade está sendo superestimada.
Utilizar esses dados transforma acontecimentos anteriores em informações úteis para melhorar o próximo planejamento.
Transformar o planejamento em um processo de melhoria contínua
O controle se torna mais eficiente quando a empresa cria uma rotina de revisão.
Depois de cada período produtivo, é possível verificar o que ocorreu conforme o planejado e quais situações precisam ser ajustadas.
Esse acompanhamento pode incluir:
-
revisar divergências de estoque;
-
analisar consumo acima do previsto;
-
verificar ordens que aguardaram materiais;
-
identificar compras emergenciais;
-
acompanhar atrasos de fornecedores;
-
revisar materiais com excesso;
-
ajustar parâmetros para novas programações.
O objetivo não é eliminar toda variação da produção, mas reduzir diferenças previsíveis e melhorar a capacidade de antecipar necessidades.
Com dados atualizados e acompanhamento constante, o Planejamento das Necessidades de Materiais MRP ajuda a empresa a identificar o que será necessário, quanto será necessário e quando cada material deverá estar disponível. Dessa forma, o planejamento contribui para reduzir faltas, excessos, atrasos e improvisos, tornando a produção mais organizada e coerente com a demanda real.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação Planejamento e Controle da Produção: Como Reprogramar a Fábrica Quando Surgem Atrasos
A rotina de uma fábrica dificilmente acontece exatamente como foi prevista. Mesmo quando existe um planejamento…
Programação Planejamento e Controle da Produção: Como Saber se um Pedido Pode Ser Entregue no Prazo
Confirmar uma data de entrega para um cliente parece uma tarefa simples quando observada apenas pelo setor comercial.…
Programação Planejamento e Controle da Produção: Como Reduzir Filas Entre as Etapas da Fábrica
As filas entre as etapas produtivas são um dos problemas mais comuns em ambientes industriais. Elas aparecem…
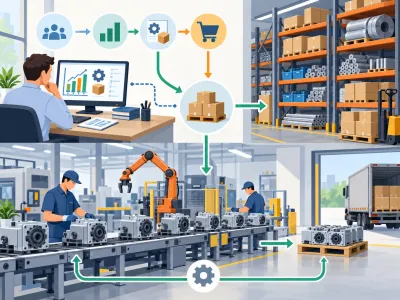
Planejamento das Necessidades de Materiais MRP: Como Calcular a Demanda de Materiais
O que é Planejamento das Necessidades de Materiais MRP? O Planejamento das Necessidades de Materiais…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.