Introdução
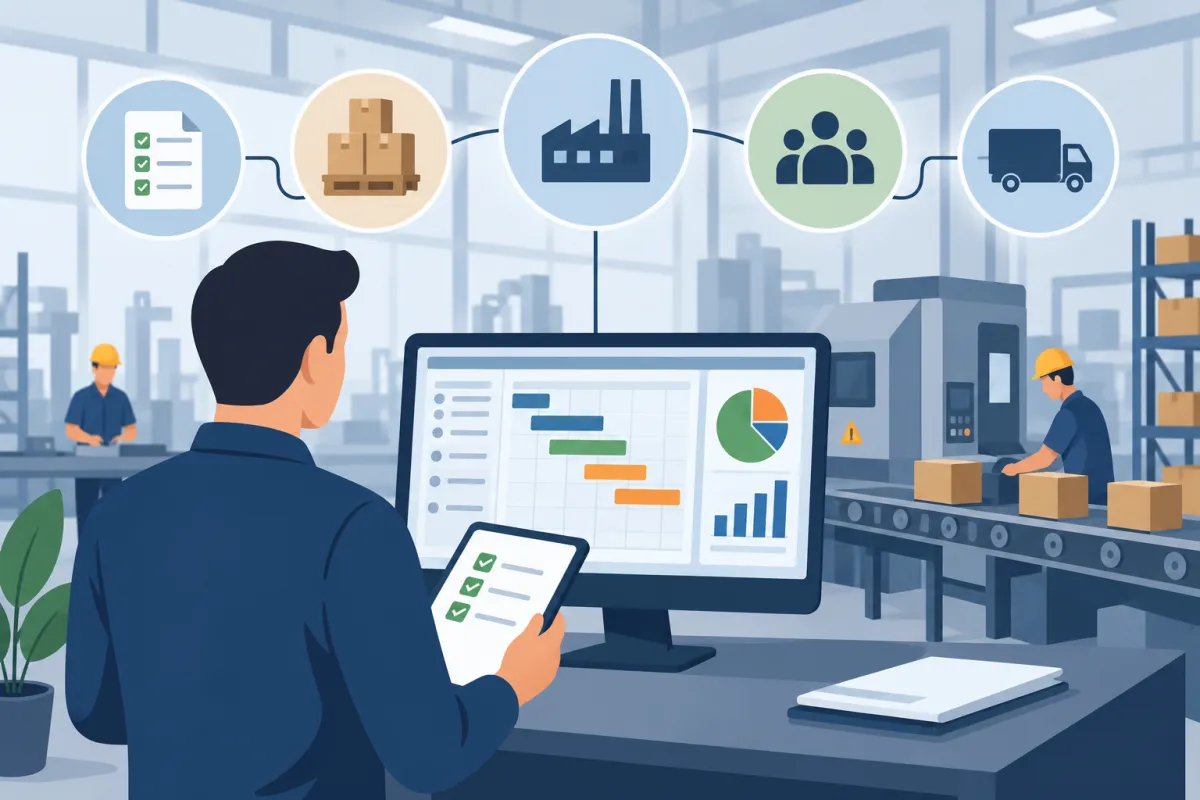
Organizar a produção de uma indústria exige muito mais do que simplesmente definir quais produtos devem ser fabricados. É necessário saber o que produzir, em qual quantidade, quando iniciar cada etapa, quais materiais serão necessários e quais recursos estarão disponíveis. Nesse cenário, o PCP Industrial desempenha um papel importante ao reunir planejamento, programação e controle em um processo estruturado.
O objetivo do PCP é ajudar a indústria a transformar a demanda em um planejamento produtivo possível de ser executado. Para isso, informações de diferentes áreas precisam ser consideradas, como pedidos de clientes, estoque de matérias-primas, capacidade das máquinas, disponibilidade da equipe, prazos de fornecedores e datas de entrega.
Quando essas informações não são organizadas, a produção pode enfrentar diversos problemas. Um dos mais comuns são os atrasos. Uma ordem pode ser liberada sem que todos os materiais estejam disponíveis ou uma máquina pode receber uma carga de trabalho superior à sua capacidade. Como consequência, etapas seguintes também podem ser afetadas.
A falta de materiais durante o processo produtivo é outro exemplo. Quando uma ordem é iniciada sem verificar previamente os componentes necessários, a fabricação pode ser interrompida. Isso aumenta o tempo de produção, altera prioridades e pode dificultar o cumprimento do prazo combinado.
O problema oposto também merece atenção: o excesso de estoque. Comprar ou produzir acima da necessidade pode ocupar espaço, aumentar o capital parado e dificultar a movimentação dos materiais. Por isso, o planejamento precisa buscar equilíbrio entre disponibilidade e demanda.
Além disso, uma indústria sem um controle estruturado pode ter máquinas ociosas em determinados períodos e sobrecarregadas em outros. Alguns setores podem acumular ordens enquanto outros aguardam trabalho. Também podem ocorrer retrabalhos, desperdícios e dificuldades para identificar exatamente onde surgiram os atrasos.
A implantação do PCP Industrial procura organizar esses fatores de forma integrada. Para isso, deve considerar capacidade produtiva, demanda, materiais, mão de obra, tempos de fabricação e prazos de entrega. Não basta criar uma programação: é necessário verificar se aquilo que foi planejado realmente pode ser executado.
Outro aspecto fundamental é a qualidade das informações. Um planejamento criado com dados incorretos de estoque, tempos de operação ou capacidade terá pouca utilidade. Assim, um controle eficiente depende de processos bem definidos e registros confiáveis.
A implantação pode começar pelo diagnóstico da rotina atual, seguido pelo mapeamento das etapas produtivas, organização dos cadastros, definição das ordens de produção e acompanhamento dos resultados. Com o tempo, os dados obtidos permitem comparar o planejado com o realizado e ajustar continuamente o processo.
O que é PCP Industrial e qual sua função na produção?
O PCP Industrial é o conjunto de processos utilizados para planejar, programar e controlar a produção de uma indústria. Sua função é organizar os recursos disponíveis para que a empresa consiga fabricar os produtos necessários dentro das quantidades e prazos definidos.
Na prática, o PCP procura responder algumas perguntas fundamentais: o que precisa ser produzido? Quanto deve ser produzido? Quando a fabricação deve começar? Quais materiais serão necessários? Quais máquinas e equipes participarão? E quando o produto deverá ficar pronto?
Essas informações permitem transformar pedidos e previsões de demanda em atividades organizadas dentro da fábrica.
O que significa PCP
A sigla PCP significa Planejamento e Controle da Produção. Na rotina industrial, porém, a programação também representa uma etapa fundamental entre o planejamento e a execução.
O planejamento estabelece antecipadamente o que deverá acontecer. Ele considera demanda, capacidade, disponibilidade de materiais, recursos produtivos e prazos.
A programação transforma esse planejamento em uma sequência de atividades. Ela define quando cada ordem deve entrar na produção, quais operações serão executadas e quais recursos serão utilizados.
Já o controle acompanha o que realmente está acontecendo. É nessa etapa que a indústria verifica se as quantidades previstas estão sendo produzidas, se os tempos planejados estão sendo cumpridos e se existem atrasos, perdas ou interrupções.
Principais objetivos do PCP Industrial
Um dos principais objetivos do PCP Industrial é aumentar a previsibilidade da produção. A indústria precisa saber se possui condições para atender aos pedidos dentro dos prazos definidos.
Cumprir prazos depende de diversos fatores. Não adianta programar uma ordem para determinado dia se a matéria-prima chegar depois dessa data ou se a máquina necessária já estiver ocupada.
Outro objetivo é utilizar melhor os recursos. Máquinas, equipamentos, pessoas e materiais possuem limitações. O PCP ajuda a distribuir a carga de trabalho considerando essas restrições.
O controle também contribui para evitar paradas por falta de materiais. Ao relacionar ordens futuras com o estoque disponível, a empresa consegue identificar necessidades antes do início da produção.
A organização das ordens de produção é outro ponto importante. Em vez de trabalhar somente com solicitações informais, cada fabricação pode possuir informações sobre produto, quantidade, prazo, etapas e materiais necessários.
A redução de desperdícios também está relacionada ao planejamento. Quando a produção possui informações mais precisas, torna-se mais fácil reduzir compras desnecessárias, excesso de fabricação, movimentações sem necessidade e retrabalhos.
Planejamento, programação e controle
Embora estejam conectadas, essas etapas possuem funções diferentes.
O planejamento trabalha principalmente com uma visão antecipada. Ele utiliza informações de demanda, estoque, capacidade e prazos para determinar o que deverá ser produzido.
A programação define como esse plano será colocado em prática. Ela organiza as ordens em uma sequência possível de execução.
Por exemplo, uma indústria pode precisar fabricar três produtos na mesma semana. O planejamento identifica as quantidades necessárias. A programação determina em quais dias cada lote será produzido, considerando máquinas, materiais e equipes.
O controle começa durante a execução. Se uma ordem estava prevista para produzir 500 unidades em oito horas, os registros da produção permitem verificar se esse objetivo foi alcançado.
Caso apenas 400 unidades sejam concluídas, é necessário identificar o motivo da diferença. Pode ter ocorrido uma parada, uma quebra de máquina, falta de material ou tempo de processamento superior ao esperado.
Assim, planejamento, programação e controle funcionam como um ciclo. Os dados obtidos na execução ajudam a melhorar o planejamento dos períodos seguintes.
Quais setores participam do PCP
O PCP Industrial não deve funcionar isoladamente. Muitas das informações necessárias para planejar a produção estão em outras áreas da empresa.
Vendas fornece informações sobre pedidos, quantidades e prazos negociados com os clientes.
O estoque informa a disponibilidade de matérias-primas, componentes, produtos intermediários e produtos acabados.
Compras participa quando determinados materiais precisam ser adquiridos para atender às futuras ordens.
Engenharia ou setores responsáveis pela estrutura dos produtos podem fornecer informações sobre componentes, processos, roteiros e tempos de fabricação.
A expedição depende do cumprimento da produção para organizar entregas e separação dos produtos.
O financeiro também pode ser impactado pelo planejamento, especialmente porque compras, estoques e produção representam movimentações de recursos.
Quanto melhor for a comunicação entre essas áreas, maior será a capacidade do PCP de criar um planejamento compatível com a realidade da operação.
Como saber se a indústria precisa melhorar seu PCP?
Identificar a necessidade de melhorar o PCP Industrial nem sempre exige uma análise complexa. Diversos sinais aparecem diariamente na própria rotina da fábrica. Atrasos frequentes, falta de materiais, excesso de estoque e dificuldade para acompanhar as ordens podem indicar que o processo de planejamento e controle precisa ser revisado.
O problema não significa necessariamente ausência completa de planejamento. Muitas empresas possuem algum tipo de organização, mas utilizam informações dispersas, controles manuais ou programações que não acompanham as mudanças da produção.
Atrasos frequentes nas ordens de produção
Uma ordem pode atrasar por situações pontuais, como uma quebra inesperada de equipamento. Entretanto, quando os atrasos se tornam recorrentes, é importante avaliar a forma como a produção está sendo planejada.
Um dos motivos pode ser a criação de prazos sem considerar a capacidade disponível. Se uma máquina possui capacidade de produzir determinada quantidade por dia, não é possível programar continuamente volumes superiores sem provocar acúmulo.
Outra situação ocorre quando as ordens são liberadas sem considerar etapas anteriores. Um setor pode precisar aguardar peças produzidas por outro, criando períodos de espera.
O PCP precisa considerar essas dependências para criar uma sequência executável.
Falta de matéria-prima durante a produção
Começar uma ordem e descobrir durante a fabricação que um componente está indisponível representa uma falha importante no planejamento.
Além de interromper a ordem, a falta de matéria-prima pode obrigar a indústria a mudar prioridades. Outra produção é iniciada para evitar ociosidade, enquanto a primeira fica aguardando material.
Esse tipo de alteração pode gerar atrasos em cadeia.
No PCP Industrial, a disponibilidade dos materiais deve ser analisada antes da liberação das ordens. Isso envolve verificar estoque atual, materiais já reservados, compras pendentes e datas previstas de recebimento.
Dessa maneira, o responsável consegue avaliar se existe material suficiente para executar a quantidade planejada.
Excesso de estoque
Ter materiais disponíveis é necessário, mas manter quantidades muito superiores à necessidade também pode indicar falhas.
O excesso pode ocorrer quando compras e produção são realizadas sem considerar corretamente a demanda. Como consequência, a empresa imobiliza recursos em mercadorias que podem permanecer armazenadas durante longos períodos.
Além do impacto financeiro, o estoque elevado pode aumentar a necessidade de espaço e tornar a organização física mais complexa.
Por isso, o planejamento deve procurar equilibrar consumo, compras e produção.
Máquinas e equipes sobrecarregadas
Outro sinal importante é a existência de setores continuamente sobrecarregados enquanto outros permanecem ociosos.
Essa situação pode indicar gargalos no processo.
Imagine uma produção formada por corte, montagem e acabamento. Caso o setor de corte consiga processar 1.000 unidades diariamente, mas a montagem tenha capacidade para apenas 600, existe uma diferença entre as etapas.
Se essa limitação não for considerada, materiais podem se acumular antes da montagem.
O PCP Industrial ajuda a comparar carga e capacidade para identificar esses desequilíbrios e ajustar a programação.
O mesmo princípio vale para a mão de obra. Uma quantidade insuficiente de operadores em determinada etapa pode limitar a produção mesmo quando máquinas e materiais estão disponíveis.
Dificuldade para acompanhar o andamento da produção
A falta de visibilidade também indica necessidade de melhoria.
Quando é difícil responder quais ordens estão em produção, quais estão atrasadas, quais estão aguardando materiais e quando serão finalizadas, as decisões passam a depender de verificações individuais dentro da fábrica.
Isso torna a gestão mais lenta.
Informações atualizadas permitem acompanhar o andamento das ordens e agir rapidamente quando aparecem desvios.
Se determinada operação estiver levando mais tempo do que o planejado, por exemplo, o PCP pode verificar quais outras ordens serão afetadas.
Portanto, melhorar o controle significa não apenas criar planos, mas também acompanhar continuamente a execução para entender se a programação continua viável.
Como mapear o processo produtivo antes de implantar o PCP Industrial?
Antes de implantar ou reorganizar o PCP Industrial, é fundamental compreender como a produção realmente funciona. O planejamento precisa representar a realidade da fábrica. Caso as etapas, recursos e tempos não estejam corretamente identificados, a programação poderá apresentar resultados diferentes daqueles encontrados na execução.
O mapeamento produtivo consiste em registrar o caminho percorrido desde a necessidade de fabricação até a conclusão do produto.
Identificar todas as etapas da produção
O primeiro passo é listar as etapas pelas quais cada produto passa.
Dependendo da indústria, o processo pode envolver:
recebimento de materiais, separação, corte, preparação, montagem, usinagem, pintura, acabamento, inspeção, embalagem e expedição.
Nem todos os produtos seguirão necessariamente o mesmo fluxo.
Por esse motivo, é importante entender o roteiro específico de cada linha ou família de produtos.
O mapeamento deve considerar também etapas intermediárias. Muitas vezes, os maiores atrasos não estão exatamente no tempo de processamento, mas nos períodos de espera entre operações.
Definir os recursos utilizados
Depois de identificar as etapas, é necessário levantar os recursos necessários em cada uma delas.
Máquinas representam um dos principais recursos. É preciso saber quais operações dependem de equipamentos específicos.
Equipamentos auxiliares e ferramentas também devem ser considerados quando sua disponibilidade limita a execução.
A mão de obra é outro elemento essencial. Algumas atividades exigem operadores específicos ou determinados conhecimentos técnicos.
Os materiais utilizados em cada etapa também precisam ser conhecidos. Isso inclui matérias-primas, componentes e itens intermediários.
Por fim, é importante identificar os setores responsáveis por cada operação. Dessa forma, torna-se possível visualizar como o produto se movimenta dentro da fábrica.
Determinar tempos de produção
O tempo é uma informação central do planejamento.
O PCP Industrial precisa saber aproximadamente quanto cada operação demora para conseguir calcular datas de início e término.
O levantamento não deve considerar apenas o tempo direto de fabricação.
O tempo de preparação pode incluir ajustes de máquinas, troca de ferramentas, limpeza ou configuração antes da operação.
O processamento representa o período em que o produto está efetivamente sendo transformado.
Também podem existir tempos de movimentação entre setores.
Além disso, é importante observar tempos de espera. Um lote pode terminar uma etapa rapidamente, mas permanecer várias horas aguardando o próximo processo.
Registrar esses períodos ajuda a criar estimativas mais próximas da realidade.
Identificar gargalos
Gargalo é uma etapa cuja capacidade limita o fluxo da produção.
Se todos os setores conseguem processar 100 unidades por hora, mas determinada máquina processa apenas 50, essa etapa pode limitar o volume total.
Identificar gargalos é essencial porque aumentar a velocidade das etapas anteriores nem sempre aumenta a produção final. Pelo contrário, pode gerar acúmulo de materiais antes do recurso limitado.
O mapeamento deve observar filas, tempos de espera, atrasos recorrentes e utilização dos recursos.
Também é importante lembrar que o gargalo pode mudar conforme o produto ou período. Uma máquina pode ser suficiente em épocas de demanda normal, mas tornar-se uma limitação durante picos de pedidos.
Padronizar os processos
Depois de compreender o fluxo, a empresa pode padronizar as etapas necessárias para fabricar cada item.
A padronização facilita a criação dos roteiros de produção e reduz variações causadas por métodos diferentes de execução.
Isso não significa impedir ajustes quando necessários. O objetivo é estabelecer uma referência clara para o planejamento.
Quando o produto possui roteiro definido, torna-se mais fácil saber quais recursos serão utilizados, quanto tempo será necessário e em que sequência as operações deverão ocorrer.
O mapeamento também cria uma base importante para identificar futuras melhorias. Ao comparar o processo previsto com aquilo que realmente ocorre, a indústria consegue ajustar seus dados e tornar o planejamento cada vez mais preciso.
Quais informações são necessárias para implantar um PCP eficiente?
O funcionamento do PCP Industrial depende diretamente da qualidade das informações utilizadas no planejamento. Mesmo uma programação detalhada pode apresentar problemas quando os cadastros estão incompletos, o estoque não representa a realidade ou os tempos produtivos estão desatualizados.
Por isso, uma das etapas mais importantes da implantação é organizar os dados que servirão como base para as decisões.
Cadastro dos produtos
Cada produto precisa possuir uma identificação padronizada.
Informações básicas podem incluir código, descrição, unidade de medida e grupo ou família.
Um cadastro organizado reduz dúvidas durante a criação das ordens e ajuda diferentes setores a utilizarem a mesma referência.
Produtos cadastrados de maneiras diferentes ou duplicadas podem provocar dificuldades para consultar estoques, necessidades de materiais e histórico de produção.
Estrutura do produto
A estrutura define quais materiais e componentes são necessários para fabricar determinado produto.
Imagine um item composto por cinco peças diferentes. Para planejar a fabricação de 100 unidades, o PCP precisa conhecer a quantidade necessária de cada componente.
Essa relação permite calcular a necessidade de materiais.
Além das matérias-primas compradas, a estrutura pode conter componentes produzidos internamente. Nesse caso, fabricar o produto final pode exigir a criação de ordens anteriores.
Quanto mais precisa for essa estrutura, melhor será a capacidade de antecipar necessidades.
Roteiro de produção
O roteiro indica quais operações devem ser realizadas para fabricar o produto e em qual sequência.
Por exemplo:
corte, dobra, soldagem, pintura, inspeção e embalagem.
Cada uma dessas operações pode estar associada a um setor, máquina ou grupo de recursos.
No PCP Industrial, o roteiro ajuda a organizar a passagem das ordens pela fábrica.
Sem essa informação, o planejamento pode identificar apenas o início e o fim da produção, sem saber exatamente quais recursos estarão ocupados durante o período.
Tempos das operações
Depois de definir o roteiro, é necessário estabelecer tempos estimados para suas etapas.
Esses tempos podem incluir preparação e processamento.
Se uma máquina demora 30 minutos para ser preparada e depois produz 100 unidades por hora, essa informação deve ser considerada na programação.
Utilizar apenas o tempo de execução pode fazer com que a capacidade disponível seja superestimada.
Os tempos não precisam permanecer imutáveis. À medida que a empresa acumula dados reais, as estimativas podem ser revisadas.
Capacidade produtiva
A capacidade representa quanto cada recurso consegue produzir dentro de determinado período.
Para calcular essa disponibilidade, a indústria precisa considerar jornada de trabalho, quantidade de turnos, número de máquinas, operadores disponíveis e eventuais restrições.
Nem todas as horas do dia estarão necessariamente disponíveis para produção. Existem intervalos, preparação, manutenção e outras ocorrências.
Por isso, utilizar uma capacidade teórica muito acima da realidade pode criar uma programação impossível de cumprir.
Estoque disponível
O saldo dos materiais interfere diretamente no planejamento.
Antes de liberar uma ordem, é necessário verificar se as matérias-primas estão disponíveis ou se existem compras programadas para atender à necessidade.
Entretanto, o saldo registrado precisa corresponder ao estoque físico.
Divergências podem levar o PCP Industrial a considerar disponível um material que, na prática, não existe na quantidade necessária.
Por isso, movimentações de entrada, consumo e ajuste precisam ser registradas de forma organizada.
Carteira de pedidos e previsão de demanda
A demanda mostra o que a empresa precisará produzir.
Pedidos confirmados representam necessidades conhecidas e podem trazer informações como produto, quantidade e data de entrega.
Entretanto, dependendo do modelo de operação, a indústria também pode produzir antecipadamente com base em previsões.
Nesse caso, históricos de vendas e comportamento da demanda podem auxiliar na definição das quantidades.
A programação precisa equilibrar pedidos confirmados, previsões, estoque de produtos acabados e capacidade disponível.
Com todas essas informações organizadas, o PCP consegue transformar a demanda em uma programação mais próxima da realidade da fábrica.
Como planejar a produção de acordo com a demanda?
Planejar a produção de acordo com a demanda significa transformar as necessidades comerciais em quantidades e datas viáveis dentro da fábrica. No PCP Industrial, esse processo precisa considerar não apenas o volume solicitado pelos clientes, mas também materiais, capacidade dos recursos e prazos disponíveis.
Produzir apenas com base na percepção pode gerar tanto falta quanto excesso de produtos. Por isso, dados de pedidos e históricos precisam fazer parte da análise.
Analisar os pedidos existentes
Os pedidos confirmados são uma das principais referências para a programação.
Cada pedido pode conter informações como produto, quantidade e prazo de entrega.
Ao reunir essas necessidades, o PCP consegue visualizar a carga futura.
Por exemplo, se diversos clientes solicitaram o mesmo produto para datas próximas, pode ser vantajoso avaliar a fabricação conjunta em determinados lotes, desde que os prazos sejam respeitados.
A análise também ajuda a identificar pedidos com maior urgência e períodos com concentração de demanda.
Entretanto, o pedido sozinho não determina a programação. Antes de confirmar quando produzir, é necessário avaliar se existem materiais e capacidade.
Considerar previsões de vendas
Nem toda indústria trabalha exclusivamente sob encomenda.
Empresas que mantêm produtos acabados em estoque podem utilizar previsões para antecipar parte da produção.
O histórico de vendas ajuda a identificar padrões. Determinados produtos podem apresentar demanda relativamente constante, enquanto outros variam conforme época do ano ou condições específicas do mercado.
As previsões não devem ser tratadas como certeza. Elas funcionam como referência.
Por isso, é importante acompanhar continuamente o consumo real e atualizar as estimativas.
Uma previsão muito alta pode gerar excesso de estoque. Uma previsão muito baixa pode causar falta de produtos quando a demanda aumentar.
Definir o que produzir
A primeira decisão é identificar quais produtos precisam entrar na programação.
Essa necessidade pode surgir de pedidos, reposição de estoque ou demanda prevista.
O PCP Industrial deve comparar a necessidade total com a quantidade já disponível de produtos acabados e ordens em andamento.
Caso existam 300 unidades disponíveis e a demanda seja de 500, por exemplo, a necessidade líquida pode ser inferior ao total solicitado, dependendo das reservas existentes.
Dessa maneira, evita-se programar uma quantidade sem verificar o que já está disponível.
Definir quanto produzir
A quantidade também precisa ser planejada com cuidado.
Produzir menos do que o necessário pode gerar atrasos e falta de produtos. Produzir muito acima da demanda pode aumentar estoques e custos.
Em alguns processos, o tamanho do lote precisa considerar características operacionais. Uma máquina pode exigir determinado tempo de preparação, tornando lotes muito pequenos menos eficientes.
Mesmo assim, essa eficiência precisa ser equilibrada com a necessidade real.
O objetivo não deve ser apenas manter as máquinas ocupadas, mas produzir aquilo que possui utilidade para a operação.
Definir quando produzir
Depois de saber o que e quanto produzir, é necessário definir o momento da execução.
Essa decisão deve considerar a data em que o produto precisa estar disponível.
A partir do prazo final, o planejamento pode avaliar o tempo necessário para as operações e determinar quando iniciar a ordem.
Também é necessário conferir se os materiais estarão disponíveis nessa data.
Outro fator é a capacidade dos recursos. Duas ordens não podem ocupar simultaneamente uma máquina quando existe apenas um equipamento disponível.
Por isso, a programação precisa distribuir o trabalho dentro do calendário produtivo.
Planejar prioridades
Mesmo com uma programação bem organizada, mudanças podem acontecer. Pedidos urgentes podem surgir, materiais podem atrasar e máquinas podem apresentar problemas.
Por isso, é importante estabelecer critérios de prioridade.
Ordens com prazo próximo podem receber atenção maior. Produtos necessários para desbloquear outras etapas também podem ser priorizados.
Pedidos atrasados precisam ser avaliados, mas simplesmente colocá-los sempre à frente de todas as outras ordens pode criar novos atrasos.
O ideal é analisar o impacto de cada alteração.
Uma mudança aparentemente simples pode afetar diversas ordens programadas posteriormente.
O PCP Industrial precisa proporcionar uma visão do conjunto para que as prioridades sejam definidas com base em prazos, capacidade, disponibilidade de materiais e impacto operacional.
Dessa maneira, o planejamento deixa de ser apenas uma lista de produtos que precisam ser fabricados e passa a representar uma sequência de produção compatível com os recursos disponíveis e com a demanda da empresa.
Como organizar as Ordens de Produção no PCP Industrial?
As Ordens de Produção são fundamentais para transformar o planejamento em atividades que podem ser executadas dentro da fábrica. No PCP Industrial, elas ajudam a organizar o que será produzido, em qual quantidade, quais materiais serão utilizados, quais operações deverão ser realizadas e quais prazos precisam ser respeitados.
Quando as ordens são bem estruturadas, diferentes setores conseguem trabalhar com as mesmas informações. Isso reduz dúvidas, facilita o acompanhamento e melhora a rastreabilidade da produção.
Por outro lado, uma ordem incompleta pode gerar erros na separação dos materiais, dificuldades para identificar prioridades e divergências entre aquilo que foi planejado e aquilo que realmente foi produzido.
O que é uma Ordem de Produção
A Ordem de Produção, também conhecida como OP, é o documento utilizado para autorizar, orientar e registrar a fabricação de determinado produto.
Ela funciona como uma referência para a execução.
Em vez de a equipe receber apenas uma informação genérica de que determinado item precisa ser fabricado, a ordem reúne dados necessários para orientar o processo.
Uma OP pode indicar qual produto será fabricado, a quantidade necessária, quando a produção deve começar, quais materiais serão utilizados e quais etapas precisam ser executadas.
Durante a fabricação, também pode receber informações sobre o que realmente aconteceu, permitindo comparar o planejamento com a execução.
Assim, dentro do PCP Industrial, a ordem não representa apenas uma autorização. Ela também pode servir como fonte de informação para o controle da produção.
Quais informações devem constar na OP
As informações da Ordem de Produção devem permitir que a equipe compreenda claramente o que precisa ser feito.
Um dos primeiros dados é a identificação do produto. O ideal é utilizar um código padronizado acompanhado de uma descrição clara.
A quantidade planejada também precisa estar registrada. Dessa maneira, os responsáveis sabem qual é a meta daquela ordem.
A data prevista pode incluir início e término da fabricação. Esses prazos ajudam a posicionar a ordem dentro da programação geral.
Também é importante informar os materiais necessários. A relação pode ser obtida a partir da estrutura do produto e indicar matérias-primas e componentes utilizados.
As operações representam as etapas da fabricação. Dependendo do processo, uma ordem pode passar por corte, usinagem, montagem, pintura, inspeção e embalagem.
Máquinas e equipamentos podem ser relacionados às operações quando determinados recursos são obrigatórios para executá-las.
Os responsáveis também podem ser registrados para facilitar o acompanhamento.
Por fim, os prazos permitem avaliar se cada etapa está avançando conforme o planejamento.
Quanto mais padronizadas forem essas informações, mais fácil será acompanhar diversas ordens simultaneamente.
Como definir prioridades das ordens
Nem todas as ordens precisam ser executadas na mesma sequência em que foram criadas.
O sequenciamento deve considerar critérios objetivos.
Um dos principais é o prazo de entrega. Ordens relacionadas a pedidos com datas mais próximas podem exigir prioridade.
Entretanto, considerar somente o prazo pode não ser suficiente.
A disponibilidade de materiais também influencia. Uma ordem urgente pode não conseguir iniciar porque determinado componente ainda não chegou.
A capacidade dos recursos precisa ser analisada da mesma forma. Duas ordens podem exigir a mesma máquina no mesmo período, obrigando o PCP a estabelecer uma sequência.
Outro critério é a dependência entre produções. Um componente produzido internamente pode precisar ser finalizado antes da montagem do produto principal.
Agrupar ordens com características semelhantes também pode fazer sentido em determinados processos, principalmente quando existe tempo elevado de preparação entre produtos diferentes.
O importante é evitar alterações de prioridade sem analisar o impacto sobre as demais ordens.
Status da produção
Utilizar status padronizados facilita a visualização da situação de cada ordem.
Uma ordem planejada representa uma produção prevista que ainda não foi liberada.
Quando passa para liberada, significa que sua execução foi autorizada.
O status em produção indica que alguma etapa da ordem já está sendo executada.
Aguardando material pode ser utilizado quando a fabricação depende da chegada ou disponibilidade de determinada matéria-prima.
Pausada indica uma interrupção temporária provocada por alguma ocorrência.
Quando todas as atividades são finalizadas, a ordem pode ser marcada como concluída.
Já o status cancelada identifica ordens que não serão mais executadas.
Esses registros permitem que o PCP Industrial tenha uma visão mais organizada da carteira de produção.
Acompanhamento das ordens
Depois de liberar uma Ordem de Produção, é necessário acompanhar sua evolução.
O controle deve permitir identificar quais ordens estão dentro do prazo, quais apresentam atraso, quais ainda não foram iniciadas e quais já foram concluídas.
Também é importante acompanhar ordens paradas por falta de materiais ou outros impedimentos.
Quando uma produção começa a atrasar, o impacto pode atingir as etapas seguintes ou outras ordens que utilizariam o mesmo recurso.
Por isso, o acompanhamento ajuda o responsável pelo PCP a agir antes que um pequeno atraso comprometa toda a programação.
Além de observar o status, é interessante comparar quantidade produzida, tempo utilizado e previsão de término.
Esse histórico também pode ser utilizado para melhorar planejamentos futuros.
Como integrar PCP, estoque e compras?
A integração entre produção, estoque e compras é um dos pontos mais importantes do PCP Industrial. Uma programação pode estar bem organizada em relação a máquinas e prazos, mas não poderá ser executada se as matérias-primas necessárias não estiverem disponíveis.
Por isso, o planejamento da produção precisa considerar continuamente o saldo de estoque, o consumo previsto, as compras em andamento e os prazos de fornecedores.
Verificação da matéria-prima disponível
Antes de liberar uma produção, é necessário verificar se os materiais necessários estão disponíveis.
Essa conferência deve considerar a estrutura do produto e a quantidade planejada.
Se cada unidade utilizar dois componentes e a ordem for de 500 unidades, por exemplo, será necessário avaliar a disponibilidade necessária para toda a fabricação.
Também é importante lembrar que o saldo total do estoque nem sempre representa uma quantidade realmente livre.
Parte dos materiais pode estar reservada para outras ordens.
Por isso, o PCP precisa analisar o saldo disponível de maneira compatível com os compromissos já assumidos.
Necessidade de materiais
A necessidade de materiais pode ser calculada relacionando a estrutura dos produtos com as quantidades previstas nas ordens.
Suponha que um produto utilize três unidades de determinado componente e exista uma ordem para fabricar 200 produtos. A necessidade bruta será de 600 componentes.
Entretanto, a necessidade de compra poderá ser diferente.
Se houver 400 unidades disponíveis e sem reserva, será necessário avaliar apenas a diferença, considerando também estoques de segurança e outras demandas previstas.
Esse tipo de cálculo ajuda a evitar compras baseadas somente em percepção.
No PCP Industrial, o objetivo é relacionar materiais diretamente às necessidades produtivas.
Reserva de materiais
Reservar ou comprometer materiais para determinadas ordens ajuda a impedir que o mesmo saldo seja considerado disponível para diferentes produções.
Imagine que existam 1.000 unidades de uma matéria-prima no estoque.
Uma ordem prevista para a próxima semana utilizará 800 unidades. Mesmo que fisicamente ainda existam 1.000 unidades armazenadas, apenas 200 estão efetivamente livres para outras necessidades, caso as 800 já estejam comprometidas.
Essa visão melhora a confiabilidade do planejamento.
A reserva também facilita a preparação dos materiais antes do início da fabricação.
Planejamento das compras
Quando o estoque não possui quantidade suficiente, compras precisa ser acionado com antecedência.
O planejamento deve considerar quatro informações principais:
necessidade de material, saldo disponível, prazo do fornecedor e data em que o material será utilizado.
Não basta comprar antes de o estoque acabar. É necessário garantir que o material chegue antes da data prevista para sua utilização.
Se uma ordem começa em dez dias, mas o fornecedor leva quinze dias para entregar, existe um risco de atraso que precisa ser identificado no planejamento.
A integração entre compras e PCP Industrial permite visualizar esse tipo de situação antecipadamente.
Entrada e consumo de materiais
Para que o planejamento seja confiável, todas as movimentações precisam ser registradas.
Quando uma compra é recebida, a entrada deve atualizar o estoque.
Da mesma forma, quando materiais são enviados para produção, o consumo precisa ser registrado.
Caso essas movimentações não sejam realizadas corretamente, o saldo disponível perde confiabilidade.
O sistema pode indicar determinada quantidade enquanto o estoque físico apresenta outra.
Com isso, novas ordens podem ser planejadas com base em materiais que não estão realmente disponíveis.
O registro correto também permite analisar quanto foi consumido em relação ao previsto.
Evitar falta e excesso de estoque
A integração contribui para encontrar um equilíbrio.
Comprar menos do que a necessidade pode causar paradas na produção. Comprar muito acima pode aumentar o estoque e imobilizar recursos.
Ao relacionar demanda, ordens planejadas, saldo atual e prazo de reposição, a indústria consegue tomar decisões mais alinhadas ao consumo real.
O objetivo é disponibilizar os materiais necessários no momento adequado, evitando tanto interrupções quanto estoques desnecessariamente elevados.
Como planejar capacidade, máquinas e mão de obra?
Planejar materiais é importante, mas a produção também depende da disponibilidade dos recursos utilizados para transformar esses materiais em produtos. No PCP Industrial, capacidade, máquinas e mão de obra precisam ser analisadas antes da definição definitiva da programação.
Uma empresa pode possuir todos os materiais necessários e, ainda assim, não conseguir cumprir seus prazos caso a carga planejada ultrapasse aquilo que os recursos conseguem executar.
O que é capacidade produtiva
Capacidade produtiva representa quanto uma fábrica, setor, máquina ou equipe consegue produzir dentro de determinado período.
Essa capacidade pode ser analisada por hora, turno, dia, semana ou mês.
O cálculo depende do tipo de processo.
Uma máquina pode possuir capacidade de produzir determinada quantidade por hora. Já um setor pode ter sua capacidade calculada de acordo com as horas de trabalho disponíveis.
No planejamento, é importante utilizar uma capacidade próxima da realidade.
Considerar apenas a capacidade máxima teórica pode provocar programações difíceis de cumprir.
Carga versus capacidade
Carga representa o volume de trabalho que foi programado para determinado recurso.
Capacidade representa quanto esse recurso consegue executar no mesmo período.
Comparar essas duas informações é fundamental.
Imagine uma máquina que possui 40 horas disponíveis durante a semana. Caso as ordens programadas exijam 60 horas, existe uma sobrecarga de 20 horas.
O PCP Industrial precisa identificar essa situação antes que as ordens sejam liberadas.
Caso contrário, o atraso já estará praticamente previsto desde o início.
Quando a carga está muito abaixo da capacidade, também pode existir ociosidade.
O objetivo é buscar uma programação equilibrada, respeitando as limitações operacionais.
Identificação de gargalos
Gargalo é um recurso ou etapa que limita o fluxo produtivo.
Uma fábrica pode possuir diversas máquinas com capacidade elevada, mas depender de um único equipamento mais lento em determinada operação.
Nesse caso, aumentar a produção dos setores anteriores pode apenas gerar mais material aguardando processamento.
O PCP deve observar recursos que apresentam filas recorrentes, utilização elevada e atrasos frequentes.
O gargalo também pode estar relacionado à mão de obra ou a determinadas habilidades específicas.
Identificá-lo permite organizar melhor o sequenciamento e avaliar medidas para aumentar a capacidade disponível.
Disponibilidade das máquinas
A quantidade total de horas de um calendário não representa necessariamente horas produtivas.
O PCP Industrial deve considerar os turnos em que cada máquina funciona.
Também precisa avaliar períodos reservados para manutenção preventiva.
Tempos de preparação entre produtos diferentes podem reduzir a disponibilidade real.
Paradas programadas, inspeções e outras atividades precisam entrar no cálculo.
Se determinada máquina possui 16 horas de jornada diária, mas duas horas são utilizadas em preparação e manutenção, a capacidade disponível será diferente da simples jornada nominal.
Essa diferença precisa aparecer no planejamento.
Disponibilidade da equipe
A produção também depende das pessoas responsáveis pelas operações.
É necessário avaliar quantos operadores estão disponíveis, quais processos cada um pode executar e quantas horas podem ser utilizadas.
Férias, afastamentos, treinamentos e distribuição por turnos podem alterar a capacidade.
Algumas máquinas também dependem de profissionais específicos.
Não adianta programar vários equipamentos simultaneamente se não existem operadores suficientes para mantê-los em funcionamento.
Por isso, capacidade de equipamento e capacidade de mão de obra precisam ser avaliadas em conjunto.
Redistribuição da produção
Quando a demanda ultrapassa a capacidade planejada, é necessário avaliar alternativas.
Uma delas é reorganizar a sequência das ordens.
Outra possibilidade é redistribuir atividades entre recursos equivalentes, quando existirem.
Também pode ser necessário utilizar horas adicionais, criar turnos temporários ou terceirizar determinadas etapas, conforme a realidade da empresa.
Em alguns casos, renegociar prazos pode ser mais adequado do que criar uma programação que a fábrica não conseguirá cumprir.
O mais importante é identificar a sobrecarga antecipadamente.
Assim, o PCP Industrial permite tomar decisões antes que o problema se transforme em atraso efetivo.
Como acompanhar o planejado e o realizado na produção?
Planejar não é suficiente para manter a produção sob controle. Depois que as ordens são liberadas, é necessário verificar o que realmente aconteceu. Essa comparação entre planejado e realizado é uma das principais funções do PCP Industrial.
Os dados coletados durante a execução permitem identificar atrasos, perdas, tempos diferentes do previsto e consumo de materiais acima ou abaixo do esperado.
Apontamento de produção
O apontamento de produção é o registro das informações reais geradas durante a fabricação.
Pode incluir:
quantidade produzida, início da operação, término, tempo utilizado, materiais consumidos, perdas e ocorrências.
Esses dados ajudam a acompanhar o andamento das ordens.
Sem apontamentos, o planejamento fica desconectado da execução.
A empresa sabe aquilo que pretendia produzir, mas não possui informações suficientes para avaliar o resultado.
Quanto mais padronizado for o registro, mais fácil será utilizar o histórico em análises futuras.
Quantidade planejada versus produzida
Uma das comparações mais simples é observar a quantidade prevista e a quantidade efetivamente produzida.
Se uma ordem previa 1.000 unidades e foram concluídas 950, existe uma diferença de 50 unidades.
Essa diferença precisa ser analisada.
Pode ter ocorrido perda durante o processo, falta de material ou interrupção antes da conclusão.
Também é importante identificar produções acima da quantidade planejada, pois elas podem gerar consumo adicional de materiais e aumento do estoque.
No PCP Industrial, essas diferenças ajudam a verificar se a execução está seguindo aquilo que foi programado.
Tempo previsto versus tempo realizado
Os tempos planejados precisam ser comparados com os tempos efetivos.
Uma operação prevista para durar quatro horas pode levar cinco ou seis.
Quando isso acontece repetidamente, existem duas possibilidades principais: o processo está apresentando baixa eficiência ou o tempo padrão utilizado no planejamento não corresponde à realidade.
Esse tipo de análise é importante porque tempos incorretos afetam a capacidade.
Caso uma operação demore consistentemente mais do que o previsto, o PCP pode estar programando uma quantidade de ordens superior à capacidade real.
O histórico permite revisar essas estimativas.
Consumo previsto versus consumo real
Materiais também precisam ser comparados.
A estrutura do produto indica quanto deveria ser consumido para determinada quantidade produzida.
O registro real mostra quanto saiu efetivamente do estoque.
Quando o consumo está acima do esperado, podem existir perdas, erros de processo, problemas de qualidade ou divergências na própria estrutura do produto.
Também pode ocorrer consumo inferior ao previsto, indicando necessidade de revisar os padrões cadastrados.
Essa comparação ajuda a melhorar tanto o planejamento de materiais quanto o controle de custos.
Perdas e refugos
Perdas representam materiais ou produtos que não resultaram em unidades aproveitáveis conforme o esperado.
Refugos podem ocorrer por falhas de fabricação, problemas de matéria-prima, ajustes incorretos ou outros motivos.
Registrar apenas a quantidade boa produzida não oferece uma visão completa.
O PCP Industrial precisa conhecer as perdas para compreender por que determinada ordem consumiu mais material ou demorou além do previsto.
Também é importante classificar os motivos.
Com isso, torna-se possível identificar processos com maior ocorrência de problemas.
Motivos das paradas
As paradas precisam ser registradas sempre que possível.
Entre os principais motivos estão:
falta de material, quebra de máquina, ausência de operador, problema de qualidade e espera entre processos.
Uma ordem pode apresentar tempo total elevado mesmo quando o processamento efetivo foi rápido.
Isso acontece quando grande parte do tempo foi consumida em espera.
Separar essas ocorrências permite identificar onde realmente está o problema.
Se várias ordens param por falta de material, por exemplo, a causa pode estar no planejamento de compras.
Se a maior parte das paradas ocorre por quebra de máquina, pode ser necessário revisar a manutenção.
Ações corretivas
Os dados reais devem servir para melhorar os planejamentos seguintes.
Se os tempos estão incorretos, podem ser revisados.
Se determinado processo apresenta perdas recorrentes, suas causas precisam ser investigadas.
Se uma máquina permanece constantemente sobrecarregada, a capacidade precisa ser reavaliada.
A função do controle não é apenas registrar problemas após eles acontecerem.
No PCP Industrial, essas informações devem retornar ao planejamento, criando um ciclo de melhoria.
Quanto maior a qualidade do histórico, maior tende a ser a precisão das futuras programações.
Como manter um PCP Industrial eficiente após a implantação?
Implantar o PCP Industrial é apenas o início de um processo de gestão contínua. Depois que ordens, materiais, capacidade e apontamentos estão organizados, é necessário acompanhar os resultados e revisar periodicamente as informações utilizadas no planejamento.
Demanda, tempos de produção, disponibilidade de recursos e comportamento dos fornecedores podem mudar. Por isso, o PCP precisa acompanhar essas mudanças.
Indicadores para acompanhar
Os indicadores ajudam a transformar os dados da produção em informações mais fáceis de analisar.
O cumprimento dos prazos mostra quantas ordens foram concluídas dentro das datas previstas.
A produtividade pode ser utilizada para acompanhar a quantidade produzida em relação aos recursos utilizados.
A eficiência produtiva ajuda a comparar desempenho esperado e realizado.
O tempo médio de produção mostra quanto tempo, em média, os produtos ou ordens levam para serem concluídos.
O índice de perdas permite acompanhar a quantidade de materiais ou produtos descartados.
Também é importante observar a quantidade de ordens atrasadas.
Outro indicador relevante é a utilização da capacidade, que ajuda a entender quanto dos recursos disponíveis está sendo efetivamente utilizado.
Os indicadores devem ser analisados em conjunto. Um único número dificilmente representa toda a situação da fábrica.
Revisão periódica do planejamento
A programação precisa ser atualizada conforme novas informações aparecem.
Novos pedidos podem entrar, outros podem ser alterados e materiais podem sofrer atrasos.
Máquinas podem ficar temporariamente indisponíveis.
A demanda também pode aumentar ou diminuir.
O PCP Industrial precisa considerar essas mudanças e reorganizar o planejamento quando necessário.
Entretanto, alterar constantemente a sequência sem critérios pode provocar instabilidade.
Por isso, cada mudança deve ser avaliada considerando seu impacto sobre os demais compromissos.
Análise das causas dos desvios
Quando planejado e realizado apresentam diferenças, é necessário investigar as causas.
Um atraso não deve ser analisado apenas como um resultado final.
É importante identificar por que ele aconteceu.
O motivo pode estar em falta de material, capacidade insuficiente, quebra de equipamento, tempo padrão incorreto ou prioridade alterada durante a execução.
O mesmo raciocínio vale para perdas e consumo acima do previsto.
Identificar a causa permite criar uma ação corretiva mais adequada.
Integração das informações
Um PCP eficiente depende de informações atualizadas de diferentes áreas.
Produção precisa informar aquilo que foi realizado.
Estoque deve registrar entradas e consumos.
Compras precisa disponibilizar previsões de recebimento.
Vendas deve fornecer pedidos e prazos.
Quando esses dados ficam isolados, o responsável pelo planejamento precisa reunir informações manualmente antes de tomar decisões.
A centralização reduz esse esforço e aumenta a visibilidade da operação.
Também diminui o risco de setores trabalharem com informações diferentes sobre a mesma ordem ou material.
Uso de um sistema para PCP
À medida que a quantidade de produtos e ordens aumenta, controlar todas as informações manualmente pode se tornar mais difícil.
Um sistema voltado ao PCP Industrial pode auxiliar na centralização dos dados necessários para planejar e acompanhar a fábrica.
As Ordens de Produção podem ser registradas e acompanhadas por status.
Os materiais podem ser relacionados às necessidades das ordens.
Apontamentos podem registrar quantidades, tempos e ocorrências.
Informações de capacidade ajudam na análise da carga dos recursos.
Prazos podem ser acompanhados para identificar ordens próximas do vencimento ou atrasadas.
Os indicadores podem transformar os registros históricos em informações para análise.
O sistema não substitui a necessidade de processos bem definidos. Sua função é facilitar o registro, a integração e a consulta das informações utilizadas na gestão.
Melhoria contínua
O histórico da produção é uma das principais fontes para melhorar o planejamento.
Quanto mais dados reais forem acumulados, maior será a possibilidade de identificar padrões.
A empresa pode descobrir que determinada operação costuma levar mais tempo do que o previsto.
Também pode identificar períodos de maior demanda, materiais com maior ocorrência de falta ou máquinas que concentram gargalos.
Essas informações podem ser utilizadas para ajustar tempos, capacidade, níveis de estoque e sequenciamento das ordens.
A melhoria contínua também envolve revisar cadastros, estruturas de produtos e roteiros sempre que houver mudanças nos processos.
Dessa maneira, o PCP Industrial permanece alinhado à realidade da fábrica e evolui conforme a própria operação gera novas informações.
Conclusão
Implantar um PCP Industrial eficiente exige organização, informações confiáveis e acompanhamento constante da produção. Mais do que definir o que precisa ser fabricado, o planejamento deve considerar materiais disponíveis, capacidade das máquinas, mão de obra, prazos, demanda e sequência das operações.
O primeiro passo é compreender como o processo produtivo realmente funciona. Mapear as etapas, identificar os recursos utilizados, conhecer os tempos das operações e localizar possíveis gargalos cria uma base mais segura para organizar a produção. Com essas informações, torna-se mais fácil definir Ordens de Produção compatíveis com a realidade da fábrica.
A integração entre PCP, estoque e compras também é fundamental. Antes de liberar uma ordem, é necessário verificar se os materiais estarão disponíveis no momento correto. Essa análise ajuda a reduzir tanto interrupções por falta de matéria-prima quanto compras excessivas que aumentam o estoque sem necessidade.
Outro ponto importante é comparar carga e capacidade. Programar um volume maior do que máquinas, setores e equipes conseguem executar tende a gerar atrasos e acúmulos. Por isso, conhecer a capacidade produtiva permite distribuir melhor as ordens e antecipar situações de sobrecarga.
Depois que a produção começa, o acompanhamento do planejado e do realizado passa a ser essencial. Quantidades produzidas, tempos utilizados, materiais consumidos, perdas, refugos e motivos de parada fornecem informações importantes para avaliar o desempenho da operação.
Esses dados também permitem identificar desvios e melhorar os próximos planejamentos. Quando uma operação demora constantemente mais do que o previsto, por exemplo, o tempo padrão pode ser revisado. Se determinadas matérias-primas apresentam falta recorrente, o planejamento de compras pode ser ajustado.
A utilização de indicadores facilita esse acompanhamento ao mostrar resultados relacionados a prazos, produtividade, perdas, ordens atrasadas e utilização da capacidade. Com um histórico organizado, a indústria consegue compreender melhor seus processos e tomar decisões baseadas em informações reais.
Um sistema de gestão da produção pode contribuir para centralizar Ordens de Produção, materiais, apontamentos, capacidades, prazos e indicadores. Porém, a tecnologia deve estar acompanhada de processos bem definidos e registros atualizados.
Dessa forma, a implantação do PCP Industrial deve ser entendida como um processo contínuo. Planejar, executar, acompanhar, analisar os resultados e realizar ajustes permite tornar a produção mais previsível, reduzir desperdícios e melhorar o aproveitamento dos recursos disponíveis.
confira mais conteúdos no nosso blog
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação Planejamento e Controle da Produção: Como Reprogramar a Fábrica Quando Surgem Atrasos
A rotina de uma fábrica dificilmente acontece exatamente como foi prevista. Mesmo quando existe um planejamento…
Programação Planejamento e Controle da Produção: Como Saber se um Pedido Pode Ser Entregue no Prazo
Confirmar uma data de entrega para um cliente parece uma tarefa simples quando observada apenas pelo setor comercial.…
Programação Planejamento e Controle da Produção: Como Reduzir Filas Entre as Etapas da Fábrica
As filas entre as etapas produtivas são um dos problemas mais comuns em ambientes industriais. Elas aparecem…
Planejamento das Necessidades de Materiais MRP: Como Melhorar o Controle da Produção
Por que planejar as necessidades de materiais? Manter a produção funcionando de forma organizada…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.