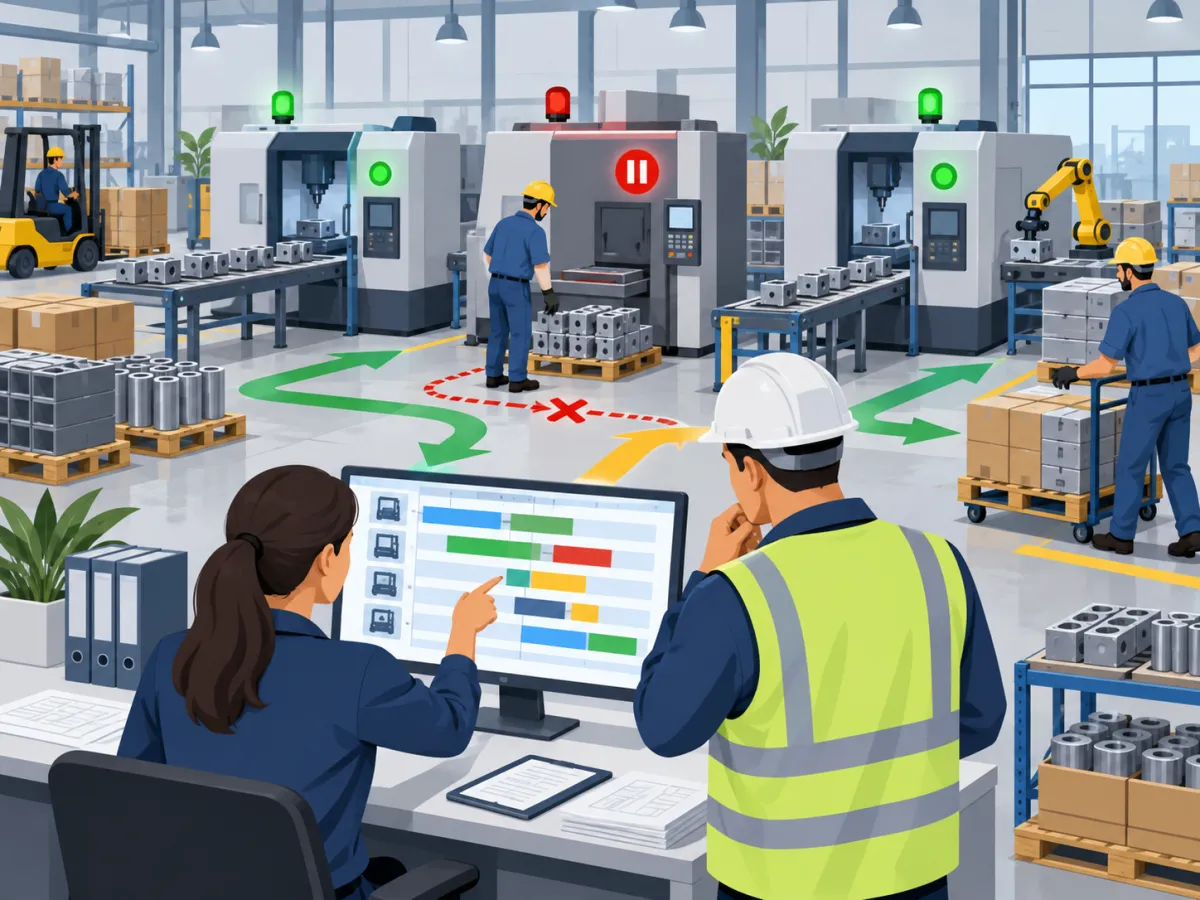
A rotina de uma fábrica dificilmente acontece exatamente como foi prevista. Mesmo quando existe um planejamento detalhado das ordens, dos materiais, das máquinas e das equipes, diferentes situações podem alterar o andamento da produção. Uma matéria-prima que não chega na data prevista, uma máquina que precisa parar para manutenção, um lote que apresenta problemas de qualidade ou um pedido urgente podem modificar toda a sequência produtiva.
Por esse motivo, a Programação Planejamento e Controle da Produção precisa ir além da criação de um cronograma. O planejamento deve acompanhar o que realmente está acontecendo na fábrica e permitir ajustes sempre que houver diferenças entre aquilo que foi previsto e aquilo que está sendo realizado.
Reprogramar a produção não significa simplesmente mudar datas. Antes de qualquer alteração, é necessário compreender qual problema ocorreu, quais ordens foram afetadas, quais recursos continuam disponíveis e quais compromissos precisam ser preservados. Uma decisão tomada sem essas informações pode resolver um atraso imediato e criar dificuldades em outras etapas.
Uma ordem antecipada, por exemplo, pode consumir uma matéria-prima necessária para outro produto. Da mesma forma, colocar muitas atividades em uma máquina já sobrecarregada pode aumentar a fila de produção em vez de reduzi-la.
O objetivo da reprogramação deve ser encontrar uma nova sequência viável para a operação, considerando capacidade, materiais, pessoas, máquinas e prazos. Para isso, é importante acompanhar o chão de fábrica, atualizar as informações do planejamento e analisar constantemente o planejado em comparação com o realizado.
Ao longo deste conteúdo, você entenderá como identificar atrasos, avaliar seus impactos, reorganizar ordens de produção, administrar recursos disponíveis e atualizar o planejamento para manter a fábrica funcionando de maneira organizada mesmo diante de imprevistos.
O que significa reprogramar a produção quando surgem atrasos?
Quando uma indústria cria um plano produtivo, normalmente são definidas as ordens que deverão ser executadas, os recursos necessários, as datas previstas de início e término e a sequência de utilização das máquinas. Entretanto, esse planejamento representa uma previsão construída a partir das informações disponíveis naquele momento.
A Programação Planejamento e Controle da Produção precisa acompanhar constantemente o que ocorre depois que esse plano começa a ser executado. Quando surge alguma situação que impede o cumprimento da sequência prevista, é necessário avaliar o impacto e reorganizar as atividades.
Diferença entre planejamento inicial e reprogramação
O planejamento inicial estabelece como a produção deverá acontecer. Ele considera os pedidos existentes, os estoques disponíveis, as estruturas dos produtos, os tempos das operações e a capacidade dos recursos.
A reprogramação acontece quando alguma dessas condições muda.
Imagine que três ordens deveriam passar pela mesma máquina durante o dia. Caso a primeira operação demore mais do que o previsto, as duas ordens seguintes poderão começar mais tarde. Nesse momento, o planejamento original deixa de representar a situação real da fábrica.
A reprogramação deve atualizar essa sequência considerando o novo cenário.
Por que alterações fazem parte da rotina industrial
Nem toda mudança significa que o planejamento foi feito incorretamente. A indústria trabalha com diferentes variáveis que podem mudar durante o dia.
Entre elas estão disponibilidade de equipamentos, chegada de materiais, desempenho da equipe, qualidade das peças, prioridade dos pedidos e tempo efetivamente necessário para cada operação.
O importante é possuir informações suficientes para perceber rapidamente quando a execução começa a se afastar do planejado.
Como um atraso pode afetar outras etapas
Uma única operação atrasada pode interferir em diversas atividades posteriores.
Se uma peça precisa passar pelo corte antes de seguir para a montagem, um atraso no corte também pode deixar a montagem esperando. Caso outras ordens dependam da mesma máquina, forma-se uma fila que pode aumentar ao longo do turno.
Por isso, analisar somente a ordem que apresentou o problema nem sempre é suficiente.
É necessário verificar quais operações dependem dela, quais recursos serão utilizados posteriormente e quais pedidos possuem prazos relacionados.
Programação, capacidade, materiais e prazos
Toda reprogramação precisa considerar esses fatores em conjunto.
Não adianta antecipar uma ordem sem verificar se os materiais estão disponíveis. Também não é adequado prometer uma nova data de conclusão sem conferir se a máquina possui capacidade suficiente para executar o trabalho.
Reprogramar significa reconstruir uma sequência produtiva que possa realmente ser executada.
Quanto mais rapidamente a empresa identifica a diferença entre planejamento e execução, maiores são as possibilidades de realizar ajustes antes que um pequeno atraso comprometa vários pedidos.
Quais situações podem causar atrasos na produção?
Existem diferentes motivos para uma fábrica não conseguir executar o cronograma originalmente definido. A Programação Planejamento e Controle da Produção ajuda a organizar essas ocorrências e avaliar quais mudanças precisam ser realizadas antes de alterar a sequência das ordens.
Conhecer a origem do atraso é importante porque cada problema exige uma resposta diferente.
Falta de matéria-prima
Uma ordem pode estar programada e possuir máquinas e operadores disponíveis, mas não poderá ser iniciada se algum material essencial estiver faltando.
Esse problema pode ocorrer por divergências de estoque, consumo maior que o previsto, atraso de compras ou utilização do material por outra ordem.
Antes de manter a atividade parada, é importante verificar quais outras ordens possuem todos os componentes necessários e poderiam ser antecipadas.
Atraso de fornecedores
O prazo informado por fornecedores influencia diretamente a programação.
Quando um material deveria chegar em determinado dia e a entrega é adiada, todas as ordens que dependem desse item precisam ser verificadas.
Nesse cenário, a previsão atualizada de recebimento deve fazer parte da nova programação.
Quebra de máquinas
Equipamentos indisponíveis podem interromper completamente uma etapa produtiva.
Primeiro, é necessário estimar quanto tempo o equipamento permanecerá parado. Depois, deve-se verificar se existe outra máquina capaz de executar a mesma operação ou se as ordens precisarão aguardar.
Uma parada curta pode exigir apenas pequenos ajustes. Já uma manutenção prolongada pode modificar vários dias de programação.
Falta de operadores
A capacidade produtiva não depende apenas das máquinas.
Ausências, afastamentos, mudanças de turno ou falta de profissionais habilitados para determinada atividade também podem limitar a produção.
Nesse caso, deve ser analisada a possibilidade de redistribuir atividades sem comprometer outras operações.
Tempo de produção maior que o previsto
Uma das causas mais comuns de atraso é a diferença entre o tempo planejado e o tempo realmente utilizado.
Se uma operação foi programada para duas horas, mas frequentemente utiliza três, as atividades posteriores tendem a começar atrasadas.
Esse tipo de ocorrência deve ser registrado para que os próximos planejamentos utilizem parâmetros mais próximos da realidade.
Problemas de qualidade e retrabalho
Produtos que precisam voltar para uma etapa anterior ocupam novamente máquinas, operadores e materiais.
O retrabalho pode interferir na capacidade que já estava reservada para outras ordens.
Por isso, ele precisa ser incluído no planejamento atualizado.
Pedidos urgentes ou mudanças de prioridade
Alguns pedidos podem precisar ser antecipados. Entretanto, incluir uma nova prioridade no meio da programação altera a disponibilidade dos recursos.
Antes de realizar a mudança, é necessário identificar quais ordens serão deslocadas e quais prazos poderão ser afetados.
Gargalos em determinadas etapas
Uma etapa com capacidade menor que as anteriores tende a acumular materiais aguardando processamento.
Quando isso ocorre repetidamente, a reprogramação precisa considerar esse limite para não continuar enviando uma quantidade de trabalho superior à capacidade disponível.
Como identificar quais ordens de produção foram afetadas?
Quando surge um atraso, alterar imediatamente todas as datas pode gerar ainda mais dificuldade para controlar a fábrica. Antes de realizar mudanças, a Programação Planejamento e Controle da Produção deve ajudar a identificar exatamente quais ordens estão envolvidas e até onde o impacto poderá chegar.
Esse mapeamento permite tomar decisões com base na situação real da produção.
Verifique as ordens que já estão atrasadas
O primeiro grupo a ser analisado é formado pelas atividades que já ultrapassaram a data planejada.
É necessário identificar em qual operação cada ordem se encontra, o que ainda precisa ser executado e qual recurso está impedindo seu avanço.
Uma ordem pode estar atrasada porque uma máquina está ocupada, porque falta material ou simplesmente porque uma etapa anterior demorou mais do que o previsto.
Analise as ordens em andamento
Nem toda ordem afetada estará parada.
Uma produção que continua sendo executada pode apresentar uma previsão de término diferente da original.
Se o restante das operações depender desse término, o novo horário ou data deverá ser utilizado para reorganizar a programação posterior.
Localize ordens aguardando materiais
As ordens que ainda não começaram também precisam ser avaliadas.
Caso estejam aguardando matéria-prima, deve-se consultar quando os componentes estarão realmente disponíveis.
Enquanto isso, outras produções que possuem materiais completos podem ocupar a capacidade disponível.
Identifique recursos compartilhados
Duas ordens diferentes podem utilizar as mesmas máquinas, ferramentas, dispositivos ou equipes.
Um atraso em uma atividade pode, portanto, modificar o horário disponível para todas as outras que dependem daquele recurso.
Esse efeito precisa ser visualizado antes da definição de uma nova sequência.
Relacione as ordens aos pedidos dos clientes
Uma ordem de produção normalmente está ligada a uma necessidade específica de produto.
Por isso, é importante verificar quais pedidos dependem das ordens afetadas e quais datas de entrega foram assumidas.
Essa relação ajuda a compreender quais atrasos possuem maior impacto comercial.
Considere as etapas ainda pendentes
Saber quanto já foi produzido não é suficiente. É necessário conhecer quanto trabalho ainda existe.
Uma ordem pode estar próxima de terminar ou possuir diversas operações pela frente.
Quanto maior o número de etapas pendentes, maior pode ser o impacto de um atraso inicial sobre a previsão final.
Mapear essas informações antes de alterar o cronograma reduz o risco de simplesmente transferir o problema para outro ponto da fábrica.
O que deve ser analisado antes de reprogramar a fábrica?
Reprogramar não significa apenas trocar a posição das ordens em uma lista. A Programação Planejamento e Controle da Produção precisa reunir informações sobre pedidos, materiais, equipamentos, pessoas e etapas produtivas para construir uma sequência que possa realmente ser cumprida.
Antes de tomar uma decisão, alguns fatores precisam ser avaliados em conjunto.
Prioridade das ordens
Nem todas as ordens possuem a mesma urgência.
Algumas podem atender pedidos que estão próximos do prazo de entrega, enquanto outras podem produzir itens destinados ao estoque.
Essa diferença deve ser considerada na definição da nova sequência.
Prazo de entrega dos pedidos
A data comprometida com o cliente é uma das principais informações durante a reprogramação.
Ao identificar um atraso, é importante calcular se ainda existe tempo suficiente para concluir as operações restantes.
Caso não exista, a empresa precisa conhecer essa situação rapidamente para tomar as providências necessárias.
Materiais disponíveis
Uma ordem prioritária não poderá ser produzida se seus componentes estiverem indisponíveis.
Por isso, é necessário consultar o saldo existente, os materiais reservados, os pedidos de compra e as previsões de recebimento.
Capacidade das máquinas
Cada equipamento possui uma quantidade limitada de horas disponíveis.
Programar mais atividades do que uma máquina consegue executar apenas cria uma programação impossível de cumprir.
A nova sequência deve respeitar a capacidade real de cada recurso.
Disponibilidade da equipe
Também deve ser verificado se existem operadores habilitados para executar as operações programadas.
Máquinas disponíveis não significam capacidade disponível quando faltam pessoas para operá-las.
Tempo restante de produção
Ordens que estão quase concluídas podem exigir uma decisão diferente daquelas que ainda possuem várias etapas.
O tempo restante ajuda a calcular quando o recurso será liberado e quando o produto poderá ficar pronto.
Dependência entre etapas
Algumas operações somente podem começar depois que outras são concluídas.
A reprogramação precisa respeitar essa sequência tecnológica para não criar datas que não podem ser executadas.
Estoque de produtos acabados
Em determinados casos, um pedido pode ser parcialmente ou totalmente atendido com produtos existentes no estoque.
Essa informação pode reduzir a necessidade de antecipar uma produção.
| Informação analisada | O que verificar | Impacto na reprogramação |
|---|---|---|
| Prazo | Data prometida | Ajuda a estabelecer prioridades |
| Materiais | Saldo disponível | Permite ou impede a execução |
| Capacidade | Horas disponíveis | Limita a quantidade programada |
| Máquinas | Situação dos equipamentos | Pode alterar a sequência |
| Ordens | Situação atual | Mostra o que pode ser antecipado |
| Equipe | Pessoas disponíveis | Determina capacidade operacional |
Quanto mais atualizadas estiverem essas informações, maior será a confiabilidade da nova programação.
Como definir quais ordens devem ser produzidas primeiro?
Quando diversas ordens disputam os mesmos recursos, definir prioridades pode ser uma das etapas mais delicadas da reprogramação. A Programação Planejamento e Controle da Produção deve auxiliar na comparação das necessidades para que a decisão não seja baseada apenas na percepção de urgência de cada setor.
Uma prioridade precisa considerar o impacto da ordem sobre todo o fluxo produtivo.
Pedidos com prazo mais próximo
As datas de entrega são um importante critério.
Pedidos que precisam ser expedidos em breve normalmente exigem atenção maior, especialmente quando ainda possuem várias etapas produtivas pendentes.
No entanto, utilizar somente esse critério pode ser insuficiente.
Uma ordem com prazo próximo pode estar impossibilitada de avançar por falta de material, enquanto outra possui todos os recursos disponíveis.
Ordens já iniciadas
Interromper uma ordem em andamento pode gerar movimentações desnecessárias, materiais parcialmente processados e aumento do estoque em processo.
Por isso, antes de suspender uma produção para iniciar outra, é importante avaliar quanto falta para concluir a operação atual.
Em alguns casos, terminar rapidamente o trabalho iniciado libera o recurso e reduz a quantidade de itens parados dentro da fábrica.
Produtos com materiais disponíveis
A disponibilidade de matéria-prima também influencia a prioridade.
Quando uma ordem atrasada não possui componentes, manter máquinas ociosas aguardando sua liberação pode ampliar os atrasos.
Outras ordens completas podem ser antecipadas durante esse período.
Ordens que liberam etapas posteriores
Algumas atividades alimentam diversos processos seguintes.
Se determinada operação está impedindo que vários setores continuem trabalhando, sua conclusão pode ter impacto maior sobre o fluxo da fábrica.
Esse tipo de dependência deve ser observado.
Utilização dos recursos disponíveis
A prioridade também precisa considerar onde existe capacidade naquele momento.
Se uma máquina está parada para manutenção, pode ser necessário antecipar atividades que utilizem equipamentos diferentes.
Isso permite manter parte da produção funcionando mesmo quando um recurso específico está indisponível.
Impacto da interrupção
Trocar constantemente as prioridades pode causar perda de produtividade.
Preparações de máquina, troca de ferramentas, limpeza, regulagens e movimentações de materiais podem aumentar quando a sequência é modificada várias vezes.
Por isso, a decisão deve considerar o custo operacional da mudança.
A ordem que chegou primeiro nem sempre precisa ser produzida primeiro. O objetivo é definir uma sequência que combine prazo, capacidade, disponibilidade de materiais, estágio atual e impacto sobre as demais etapas.
Como reorganizar máquinas, pessoas e capacidade produtiva?
Depois de identificar quais ordens precisam ser ajustadas, é necessário verificar como utilizar os recursos disponíveis. A Programação Planejamento e Controle da Produção permite comparar a carga de trabalho planejada com a capacidade das máquinas e equipes antes da definição da nova programação.
Esse cuidado evita que a empresa resolva um problema em um setor e crie outro em seguida.
Verificar recursos disponíveis
O primeiro passo é saber quais máquinas, ferramentas, equipes e postos de trabalho estão disponíveis.
Também é necessário considerar paradas programadas, manutenções, horários de troca de turno e outras situações que diminuem a quantidade efetiva de horas produtivas.
A capacidade disponível deve representar a realidade da fábrica.
Identificar máquinas sobrecarregadas
Quando a quantidade de trabalho prevista para um equipamento é maior do que o tempo disponível, existe uma sobrecarga.
Nesse caso, simplesmente acrescentar novas ordens à fila aumenta o atraso esperado.
É necessário redistribuir atividades ou modificar os prazos.
Redistribuir atividades
Quando existem equipamentos equivalentes, algumas operações podem ser direcionadas para outros recursos.
Essa decisão deve considerar as características técnicas necessárias, disponibilidade de ferramentas, tempo de preparação e capacidade do equipamento alternativo.
Não basta observar se a máquina está livre. Ela precisa ser adequada à operação.
Avaliar mudanças de turno
Dependendo da operação e da política da empresa, pode ser possível ampliar temporariamente o período disponível para determinados recursos.
Essa alternativa deve ser analisada com cuidado porque envolve disponibilidade de pessoas e custos adicionais.
A decisão precisa considerar o impacto real sobre o prazo.
Alterar a sequência de operações
Nem sempre será possível aumentar a capacidade.
Nesses casos, pode ser necessário reorganizar a fila das ordens.
Atividades mais urgentes podem ser antecipadas, enquanto produções com maior margem de prazo são deslocadas para períodos posteriores.
Utilizar recursos alternativos
Quando existe mais de uma forma de executar determinada operação, é importante conhecer as opções cadastradas e disponíveis.
Um equipamento secundário pode possuir produtividade menor, mas ainda assim permitir que a ordem continue avançando durante uma parada do recurso principal.
Equilibrar carga e capacidade
Esse é um dos principais objetivos da reprogramação.
Cada máquina ou setor deve receber uma quantidade de trabalho compatível com sua capacidade.
Quando uma etapa recebe continuamente mais ordens do que consegue processar, formam-se filas, aumenta o estoque em processo e os atrasos se tornam recorrentes.
A reprogramação precisa observar não apenas onde colocar cada ordem, mas também quanto trabalho cada recurso consegue absorver dentro do período analisado.
Como reprogramar a produção quando falta matéria-prima?
A falta de materiais exige uma análise diferente de outros tipos de atraso. A Programação Planejamento e Controle da Produção precisa relacionar as ordens aos componentes necessários para mostrar quais atividades realmente poderão começar e quais deverão aguardar o abastecimento.
Manter uma ordem como prioridade sem possuir os materiais necessários pode deixar capacidade produtiva sem utilização.
Identificar as ordens dependentes do material
O primeiro passo é verificar quais produtos utilizam o item em falta.
Dependendo do componente, diversas ordens podem ser afetadas ao mesmo tempo.
Também deve ser analisado em qual etapa o material será necessário. Alguns componentes são utilizados logo no início, enquanto outros entram somente em fases posteriores.
Consultar o estoque disponível
O saldo cadastrado precisa ser comparado com a disponibilidade real.
Além da quantidade física, devem ser considerados materiais reservados para outras ordens, itens em inspeção, produtos bloqueados e movimentações ainda não registradas.
Uma informação incorreta de estoque pode fazer com que o planejamento considere um material que não poderá ser utilizado.
Verificar materiais reservados
Uma quantidade existente no estoque nem sempre está livre para consumo.
Quando parte do material já está comprometida com outra produção, é necessário conhecer essa reserva antes de transferi-lo para uma nova prioridade.
Caso contrário, a empresa apenas deslocará a falta de uma ordem para outra.
Conferir pedidos de compra
Depois de confirmar a indisponibilidade, deve-se verificar se já existem compras abertas para o item.
É importante analisar quantidade solicitada, fornecedor, data prevista, situação do pedido e possíveis entregas parciais.
Avaliar a previsão de recebimento
A nova programação deve utilizar uma previsão de entrega atualizada.
Se o fornecedor informou que o material chegará posteriormente, essa nova data precisa substituir a previsão antiga.
Somente assim será possível calcular quando a ordem poderá voltar à programação.
Antecipar ordens completas
Enquanto o material não chega, ordens que possuem todos os componentes necessários podem ser produzidas.
Essa antecipação ajuda a utilizar máquinas e pessoas que ficariam paradas.
Entretanto, é necessário verificar se a mudança não consumirá recursos que serão necessários quando o material pendente chegar.
Atualizar datas e reorganizar compras
As ordens afetadas precisam receber novas previsões de início e término.
Ao mesmo tempo, compras deve conhecer quais materiais estão interferindo diretamente nos prazos da produção.
A integração das informações entre estoque, compras e planejamento permite agir antes que a falta de um componente comprometa diversas ordens.
Como atualizar o planejamento após a reprogramação?
Uma nova sequência somente terá efeito se estiver registrada e disponível para todas as áreas envolvidas. A Programação Planejamento e Controle da Produção precisa refletir as decisões tomadas durante a reprogramação para que o chão de fábrica não continue utilizando datas e prioridades que já foram substituídas.
O planejamento atualizado deve se tornar a nova referência operacional.
Nova sequência das ordens
Quando as prioridades mudam, a ordem de execução também deve ser atualizada.
As equipes precisam saber claramente qual atividade deve ser realizada primeiro e quais serão executadas em seguida.
Manter listas antigas paralelamente aumenta o risco de cada setor seguir uma prioridade diferente.
Novas datas de início
Se uma ordem foi antecipada ou adiada, sua data prevista de início precisa ser revista.
Essa alteração também pode modificar a programação dos recursos utilizados pela atividade.
Novas previsões de término
A mudança de início geralmente interfere na previsão de conclusão.
O prazo atualizado precisa considerar todas as etapas restantes, e não apenas a primeira operação.
Isso permite avaliar o impacto sobre a disponibilidade do produto final.
Alteração das prioridades
A prioridade precisa estar registrada de forma clara.
Caso contrário, uma orientação verbal pode ser perdida durante a troca de turnos ou entre diferentes setores.
O registro evita que uma ordem continue sendo tratada como urgente mesmo depois que sua situação foi normalizada.
Atualização da carga das máquinas
Toda alteração na sequência modifica a distribuição das horas de produção.
Depois da reprogramação, é importante conferir novamente se algum equipamento ficou sobrecarregado.
Uma mudança pode retirar trabalho de uma máquina e concentrá-lo em outra.
Revisão dos materiais necessários
Antecipar ordens também antecipa o consumo de matéria-prima.
Por isso, o planejamento de materiais deve acompanhar a nova sequência.
Essa verificação reduz o risco de criar uma falta futura devido a uma mudança realizada no presente.
Comunicação entre os setores
Produção, estoque, compras, comercial e expedição podem ser afetados pela alteração.
Cada área precisa ter acesso às informações necessárias para ajustar suas atividades.
Atualização dos prazos dos pedidos
Quando a reprogramação modifica a previsão de conclusão de um produto, o impacto sobre os pedidos deve ser analisado.
A empresa precisa conhecer o novo cenário antes de tomar decisões relacionadas ao atendimento dos clientes.
Uma programação só é confiável quando todos trabalham com a mesma versão das informações.
Quais indicadores ajudam a acompanhar atrasos e reprogramações?
Reprogramar resolve uma necessidade imediata, mas também deve gerar informações para melhorar os próximos planejamentos. A Programação Planejamento e Controle da Produção pode utilizar indicadores para mostrar onde os desvios ocorrem com maior frequência e quais fatores estão dificultando o cumprimento das datas.
O objetivo não é apenas saber que houve atraso, mas compreender como ele surgiu.
Planejado x realizado
Comparar o que deveria ter sido executado com o que realmente aconteceu permite identificar diferenças de quantidade, tempo e prazo.
Se determinadas operações frequentemente utilizam mais horas do que o planejado, os parâmetros utilizados na programação podem precisar de revisão.
Ordens atrasadas
A quantidade de ordens fora do prazo mostra o tamanho da fila de produção que precisa ser recuperada.
Também é importante separar atrasos por setor, máquina, produto ou motivo.
Essa análise ajuda a encontrar padrões.
Cumprimento dos prazos
Acompanhar quantas ordens são concluídas dentro da data programada mostra a estabilidade da programação.
Uma baixa aderência pode indicar problemas de capacidade, tempos incorretos ou excesso de mudanças de prioridade.
Tempo de ciclo
O tempo necessário para executar determinada atividade pode ser comparado com o padrão utilizado no planejamento.
Diferenças recorrentes devem ser investigadas.
Lead time de produção
O lead time considera o período total necessário para uma ordem percorrer o processo.
Além do tempo produtivo, podem existir esperas entre as operações.
Quando essas esperas aumentam, o prazo final também tende a crescer.
Capacidade utilizada
Esse indicador ajuda a compreender quanto dos recursos disponíveis está sendo ocupado.
Uma utilização muito elevada em determinados setores pode indicar pouca margem para absorver imprevistos.
Paradas de produção
Registrar motivos e duração das paradas facilita a identificação de equipamentos ou processos que causam alterações frequentes no planejamento.
Retrabalho
O retrabalho utiliza novamente recursos que já haviam sido consumidos.
Acompanhar sua incidência permite avaliar o impacto da qualidade sobre a capacidade.
Estoque em processo
Grandes quantidades de produtos aguardando entre as etapas podem indicar desequilíbrio de capacidade.
Quando uma operação produz mais rapidamente do que a seguinte consegue processar, forma-se uma fila.
Os indicadores ajudam a separar atrasos pontuais de problemas recorrentes e fornecem informações para melhorar futuras programações.
Como a Programação Planejamento e Controle da Produção ajuda a reduzir novos atrasos?
A Programação Planejamento e Controle da Produção não deve ser utilizada apenas quando surge um problema. Seu acompanhamento contínuo permite identificar sinais de desequilíbrio antes que eles se transformem em atrasos capazes de comprometer vários pedidos.
Quanto maior a visibilidade sobre a operação, mais cedo a empresa consegue perceber diferenças entre o plano e a execução.
Centralização das ordens de produção
Manter as ordens organizadas permite conhecer o que precisa ser produzido, quais atividades estão em andamento e quais ainda aguardam liberação.
Essa visão reduz a dependência de controles isolados.
Visualização das prioridades
Quando as prioridades estão claramente definidas, as equipes conseguem seguir uma sequência comum.
Isso evita que diferentes setores alterem a ordem das atividades de maneira independente.
Controle dos materiais necessários
Relacionar cada produção aos seus componentes permite verificar a disponibilidade antes da liberação da ordem.
Dessa forma, a empresa reduz o risco de preparar máquinas e equipes para uma atividade que precisará ser interrompida por falta de matéria-prima.
Monitoramento da capacidade
Comparar carga e capacidade ajuda a identificar períodos em que determinados recursos receberão mais trabalho do que conseguem executar.
Essa informação permite redistribuir atividades ou ajustar datas antes que a fila seja formada.
Acompanhamento das etapas produtivas
Registrar início, término, quantidade produzida e situação das operações fornece uma visão mais próxima da realidade.
Quando uma etapa começa a atrasar, o impacto pode ser analisado enquanto ainda existe possibilidade de ajuste.
Comparação entre planejado e realizado
Essa comparação mostra se os parâmetros utilizados no planejamento continuam coerentes.
Tempos de produção, produtividade, perdas e disponibilidade podem mudar ao longo do tempo.
Utilizar informações antigas aumenta a diferença entre o cronograma e a execução.
Identificação de gargalos
Etapas que acumulam ordens frequentemente precisam ser analisadas com atenção.
O gargalo limita o ritmo do fluxo e pode afetar diversas operações posteriores.
Conhecer esse ponto permite programar uma quantidade de trabalho compatível com sua capacidade.
Atualização das previsões de término
As previsões devem acompanhar o progresso real.
Quando a empresa sabe que uma operação terminará mais tarde, consegue recalcular as etapas seguintes antes que a data original seja ultrapassada.
Histórico de atrasos e reprogramações
Registrar as causas das mudanças permite observar padrões.
Se uma mesma máquina gera atrasos repetidamente ou determinado material costuma chegar fora do prazo, essas informações podem orientar ações preventivas.
Integração entre planejamento, estoque, compras e chão de fábrica
A produção depende de informações de diferentes setores.
O estoque informa o que existe disponível. Compras acompanha materiais pendentes. O chão de fábrica mostra a execução das ordens. O planejamento utiliza esses dados para organizar a sequência.
Quando essas informações são atualizadas em conjunto, a fábrica consegue reagir aos imprevistos com maior organização e evitar decisões baseadas em dados desatualizados.
Como criar uma rotina de revisão do planejamento para evitar novos atrasos?
Mesmo depois de reorganizar ordens e corrigir os impactos de um atraso, é importante acompanhar se a nova programação está realmente sendo cumprida. A Programação Planejamento e Controle da Produção precisa ser revisada com frequência para que pequenas diferenças entre o previsto e o realizado sejam identificadas antes de comprometer outras etapas da fábrica.
Acompanhar diariamente as ordens em andamento
Uma rotina de acompanhamento permite verificar quais ordens começaram, quais foram concluídas e quais permanecem paradas.
Também é importante observar operações que estão utilizando mais tempo do que o previsto. Mesmo que ainda não estejam oficialmente atrasadas, elas podem comprometer as atividades programadas para os períodos seguintes.
Esse acompanhamento ajuda a antecipar decisões antes que o problema se torne maior.
Conferir materiais das próximas ordens
Não é necessário esperar o momento de iniciar uma produção para descobrir que falta matéria-prima.
As ordens previstas para os próximos períodos devem ter seus materiais conferidos antecipadamente, considerando estoque disponível, reservas e compras em aberto.
Quando uma possível falta é identificada antes, compras e planejamento possuem mais tempo para buscar alternativas ou reorganizar a sequência produtiva.
Revisar a capacidade dos recursos
A disponibilidade de máquinas e pessoas também pode mudar durante a operação.
Manutenções, paradas inesperadas, ausências e aumento do tempo de determinadas atividades alteram a capacidade inicialmente considerada.
Por isso, a carga programada deve ser comparada frequentemente com as horas que realmente continuam disponíveis.
Registrar os motivos das alterações
Toda reprogramação pode gerar informações úteis para os próximos planejamentos.
Registrar se uma ordem foi alterada por falta de material, quebra de equipamento, retrabalho, prioridade comercial ou diferença no tempo de produção ajuda a identificar causas recorrentes.
Se o mesmo motivo aparece frequentemente, a empresa pode direcionar ações para reduzir sua ocorrência.
Manter uma programação atualizada
Uma programação desatualizada deixa de funcionar como referência para a equipe.
Sempre que houver mudanças, as novas prioridades, datas e previsões precisam ser registradas para que produção, estoque, compras e demais setores utilizem as mesmas informações.
Criar uma rotina de revisão permite que o planejamento acompanhe a realidade da fábrica. Dessa forma, a empresa consegue perceber desvios mais cedo, ajustar recursos antes de formar grandes filas de produção e reduzir a necessidade de alterações emergenciais na sequência das ordens.
Conclusão
A ocorrência de atrasos não significa que a fábrica precisa perder completamente o controle do planejamento. O ponto principal é identificar rapidamente o que mudou e compreender como essa alteração interfere nas ordens, nos materiais, nos equipamentos, nas equipes e nos prazos de entrega.
A Programação Planejamento e Controle da Produção deve acompanhar continuamente a execução para que a empresa consiga comparar o plano com a realidade do chão de fábrica. Quando uma máquina para, um fornecedor atrasa, uma matéria-prima fica indisponível ou uma operação demora mais do que o previsto, essas informações precisam ser consideradas antes de definir uma nova sequência.
Uma reprogramação eficiente começa pela identificação das ordens afetadas. Depois, devem ser avaliados materiais disponíveis, capacidade das máquinas, disponibilidade das equipes, operações pendentes e prazos relacionados aos pedidos. Somente então é possível decidir quais atividades serão mantidas, antecipadas ou adiadas.
Também é importante evitar mudanças excessivas. Alterar constantemente as prioridades pode aumentar preparações, movimentações, estoques em processo e dificuldades de comunicação. A nova programação precisa representar uma sequência possível de executar, e não apenas uma lista de pedidos considerados urgentes.
O acompanhamento de indicadores complementa esse processo. Comparar planejado e realizado, medir tempos de produção, acompanhar ordens atrasadas, analisar paradas e identificar gargalos permite compreender se os problemas são ocasionais ou recorrentes.
Assim, reprogramar a fábrica deixa de ser apenas uma reação aos atrasos e passa a fazer parte de um processo contínuo de controle. Com informações atualizadas e integração entre produção, estoque, compras e planejamento, a empresa consegue reorganizar recursos com maior segurança, reduzir o impacto dos imprevistos e manter os prazos mais próximos da capacidade real da operação.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação Planejamento e Controle da Produção: Como Saber se um Pedido Pode Ser Entregue no Prazo
Confirmar uma data de entrega para um cliente parece uma tarefa simples quando observada apenas pelo setor comercial.…
Programação Planejamento e Controle da Produção: Como Reduzir Filas Entre as Etapas da Fábrica
As filas entre as etapas produtivas são um dos problemas mais comuns em ambientes industriais. Elas aparecem…
Planejamento das Necessidades de Materiais MRP: Como Melhorar o Controle da Produção
Por que planejar as necessidades de materiais? Manter a produção funcionando de forma organizada…
Planejamento das Necessidades de Materiais MRP: Como Calcular a Demanda de Materiais
O que é Planejamento das Necessidades de Materiais MRP? O Planejamento das Necessidades de Materiais…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.