Introdução
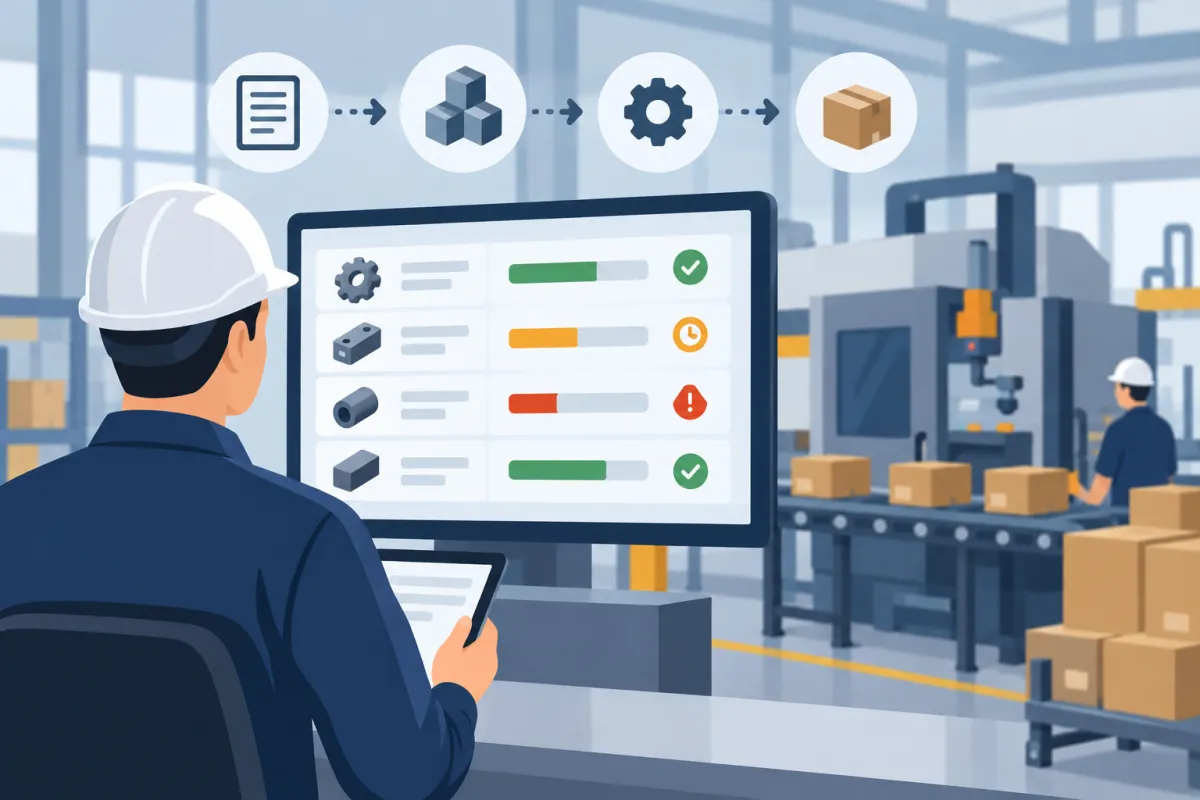
O PCP Industrial é uma área essencial para organizar a produção e transformar demandas comerciais em atividades planejadas dentro da fábrica. Por meio do Planejamento e Controle da Produção, a empresa consegue definir o que deve ser produzido, quais materiais serão necessários, quais recursos serão utilizados, quando cada atividade deve começar e qual é o prazo esperado para a conclusão.
Porém, planejar e emitir ordens de produção representa apenas uma parte do processo. Depois que uma ordem é liberada, torna-se necessário acompanhar o que realmente está acontecendo durante sua execução. Uma produção pode ter sido planejada corretamente e, ainda assim, sofrer atrasos por falta de matéria-prima, indisponibilidade de equipamentos, problemas de qualidade, aumento inesperado no tempo das operações ou acúmulo de atividades em determinados setores.
Quando não existe acompanhamento adequado, a empresa pode perceber os problemas somente quando o prazo de entrega já está comprometido. Ordens podem permanecer paradas durante horas ou dias sem que o responsável pelo planejamento tenha uma visão clara da situação. Da mesma forma, determinadas máquinas podem estar sobrecarregadas enquanto outros recursos permanecem com capacidade disponível.
Outro problema frequente está relacionado à falta de materiais. Uma ordem pode ser liberada para produção mesmo sem todos os componentes necessários, fazendo com que o processo seja interrompido antes da conclusão. Essa situação pode gerar movimentações desnecessárias, aumento do estoque em processo e alterações constantes nas prioridades da fábrica.
O acompanhamento em tempo real busca reduzir essa falta de visibilidade. Na prática, isso significa registrar e consultar informações atualizadas sobre cada ordem, como status, quantidade produzida, etapa atual, tempo utilizado, perdas, materiais consumidos e possíveis motivos de parada.
Esses registros permitem comparar aquilo que foi planejado com o que realmente está sendo executado no chão de fábrica. Se determinada ordem deveria estar na etapa de montagem, por exemplo, mas permanece aguardando a conclusão do corte, o responsável pelo planejamento pode investigar o motivo e avaliar possíveis ações antes que o atraso se torne ainda maior.
Dessa forma, o acompanhamento das ordens permite que o PCP Industrial deixe de trabalhar apenas com previsões e passe a utilizar também informações da execução. Ao longo deste conteúdo, serão apresentados os principais dados que devem ser acompanhados, como organizar as etapas produtivas, realizar apontamentos e identificar rapidamente situações que possam comprometer os prazos da produção.
O que é PCP Industrial e qual sua relação com as ordens de produção?
O PCP Industrial reúne atividades relacionadas ao planejamento, à programação e ao controle da produção. Seu principal objetivo é organizar os recursos disponíveis para que a empresa consiga fabricar os produtos necessários dentro dos prazos estabelecidos, utilizando materiais, máquinas e mão de obra de maneira coordenada.
Antes de iniciar a fabricação, é necessário determinar diversos elementos. A empresa precisa saber quais produtos serão produzidos, suas respectivas quantidades, quais matérias-primas serão utilizadas e quanto tempo será necessário para completar cada etapa.
Essas informações formam a base para a programação das atividades produtivas.
O que é PCP Industrial
O planejamento determina antecipadamente o que deve acontecer. Nessa fase, podem ser analisadas demandas de clientes, pedidos de venda, previsões, níveis de estoque, disponibilidade de materiais e capacidade produtiva.
A programação transforma essas necessidades em uma sequência organizada de produção. Ela ajuda a determinar quando as ordens serão iniciadas e como os recursos disponíveis serão utilizados.
Já o controle acompanha a execução. É nessa etapa que as informações planejadas são comparadas com os resultados obtidos.
Imagine que uma indústria tenha planejado produzir 1.000 unidades durante determinado período. Sem o controle da execução, o responsável pode saber apenas que existe uma meta de 1.000 unidades. Com os apontamentos produtivos, é possível verificar quantas já foram fabricadas, quanto tempo foi utilizado e quais atividades ainda estão pendentes.
Portanto, planejamento, programação e acompanhamento precisam trabalhar em conjunto.
O que é uma ordem de produção
A ordem de produção é o registro que formaliza uma necessidade de fabricação. Ela organiza as principais informações necessárias para que determinada quantidade de um produto seja produzida.
Dependendo do processo industrial, uma ordem pode conter dados como:
-
produto a ser fabricado;
-
quantidade planejada;
-
matérias-primas necessárias;
-
operações que deverão ser executadas;
-
máquinas ou centros de trabalho;
-
responsáveis;
-
data prevista de início;
-
data prevista de conclusão;
-
prioridade;
-
prazo estabelecido.
Considere uma indústria que precise fabricar 500 unidades de determinado produto. A ordem pode indicar que será necessário passar pelas etapas de corte, usinagem, montagem e inspeção. Cada etapa pode possuir um tempo estimado e utilizar recursos específicos.
Com essas informações organizadas, diferentes setores conseguem compreender o que precisa ser executado.
Do planejamento à execução
A ordem de produção funciona como uma ligação entre aquilo que foi planejado e aquilo que será realizado no chão de fábrica.
Enquanto o planejamento trabalha com necessidades e previsões, a ordem transforma essas informações em uma atividade concreta.
Depois de liberada, ela começa a percorrer o processo produtivo. Os materiais podem ser separados, as primeiras operações iniciadas e as quantidades produzidas registradas.
Durante esse processo, é importante atualizar a situação da ordem. Caso contrário, ela continuará existindo no planejamento sem demonstrar corretamente o que está acontecendo na produção.
Por que acompanhar as ordens
A emissão da ordem não significa que a produção ocorrerá exatamente conforme previsto.
Uma máquina pode ficar indisponível. Um material pode não chegar no prazo. Uma operação pode consumir mais tempo que o estimado. Uma quantidade produzida pode apresentar perdas acima do normal.
Por isso, acompanhar as ordens é tão importante quanto planejá-las.
Quando o PCP Industrial possui informações atualizadas, os responsáveis conseguem identificar diferenças entre o planejado e o realizado, reorganizar prioridades quando necessário e visualizar quais ordens exigem maior atenção.
Por que acompanhar as ordens de produção em tempo real?
O acompanhamento das ordens em tempo real permite compreender a situação atual da produção sem depender exclusivamente de informações coletadas no final do turno, no dia seguinte ou após a conclusão dos produtos.
Quanto menor o intervalo entre a execução e o registro das informações, maior tende a ser a capacidade de identificar desvios rapidamente.
Para o PCP Industrial, isso é especialmente importante porque decisões de programação dependem diretamente do andamento das ordens que já estão em fabricação.
Identificar atrasos rapidamente
Uma das principais vantagens do acompanhamento contínuo é perceber antecipadamente quando uma ordem está atrasada ou apresenta risco de atraso.
Considere uma ordem que possui quatro operações previstas para serem concluídas durante dois dias. Se a primeira operação levar muito mais tempo do que o planejado, as etapas seguintes poderão ser comprometidas.
Quando a situação é identificada rapidamente, torna-se possível analisar as causas e avaliar alternativas.
Sem informações atualizadas, o atraso pode ser percebido apenas próximo ao prazo final.
O acompanhamento também permite verificar:
-
ordens que deveriam ter iniciado e continuam aguardando;
-
operações que ultrapassaram o tempo previsto;
-
ordens que permanecem muito tempo em uma mesma etapa;
-
produções cuja quantidade realizada está abaixo do esperado.
Essas informações ajudam a direcionar a atenção para situações realmente críticas.
Detectar gargalos
Um gargalo ocorre quando determinada etapa possui capacidade inferior à demanda que recebe, fazendo com que atividades se acumulem antes dela.
Imagine que dez ordens sejam liberadas para produção. Todas passam rapidamente pela primeira operação, mas permanecem aguardando a segunda porque existe apenas uma máquina disponível.
Com o passar do tempo, forma-se uma fila nesse ponto do processo.
A visualização das ordens por etapa ajuda a identificar esse tipo de comportamento. Se diversas ordens estiverem paradas no mesmo setor ou centro de trabalho, pode ser necessário analisar capacidade, sequência de produção, tempos das operações ou disponibilidade dos recursos.
Essa análise é importante porque o gargalo pode comprometer todo o fluxo produtivo.
Acompanhar prioridades
Nem todas as ordens possuem necessariamente a mesma prioridade.
Uma empresa pode trabalhar com:
-
ordens programadas normalmente;
-
pedidos com prazo mais curto;
-
reposições importantes para estoque;
-
ordens atrasadas;
-
demandas urgentes.
Ter essa classificação visível facilita a organização do trabalho.
Entretanto, alterações frequentes de prioridade precisam ser controladas. Interromper constantemente uma ordem para iniciar outra pode gerar mais movimentações, preparações de máquinas e produtos parcialmente concluídos.
O acompanhamento permite avaliar a situação antes de modificar a sequência planejada.
Melhorar a comunicação
Quando as informações estão dispersas, o setor de planejamento pode precisar telefonar, enviar mensagens ou ir até o chão de fábrica para perguntar sobre cada ordem.
Esse processo consome tempo e ainda pode gerar informações diferentes dependendo da pessoa consultada.
Com dados centralizados, o PCP Industrial pode consultar a situação registrada da produção de maneira mais estruturada.
Por exemplo, em vez de perguntar se determinada ordem está pronta, é possível visualizar que:
-
70% da quantidade foi produzida;
-
a operação atual é montagem;
-
existem 150 unidades pendentes;
-
a conclusão está prevista para determinado período.
Isso torna a comunicação mais objetiva.
Tomar decisões com dados atualizados
Informações antigas mostram o que aconteceu anteriormente. Informações atualizadas ajudam a compreender o que está acontecendo agora.
Se os apontamentos forem realizados apenas no final do dia, uma ordem que permaneceu parada durante toda a manhã pode continuar aparecendo como normalmente programada por várias horas.
Quanto mais próximo o registro estiver da execução, mais atualizada será a visão da produção.
Assim, o acompanhamento em tempo real fortalece o PCP Industrial, pois permite utilizar a situação atual das ordens como referência para reorganizar atividades, analisar atrasos e acompanhar o cumprimento do planejamento.
Quais informações devem ser acompanhadas em cada ordem de produção?
Para acompanhar uma ordem corretamente, não basta saber se ela está aberta ou concluída. É necessário observar um conjunto de informações que mostre seu avanço ao longo do processo.
O PCP Industrial pode utilizar esses dados para compreender tanto a situação individual de uma ordem quanto o desempenho geral da produção.
Status da ordem
O status facilita a identificação rápida da situação atual.
Alguns exemplos são:
-
planejada;
-
liberada;
-
aguardando material;
-
em produção;
-
parcialmente produzida;
-
parada;
-
concluída;
-
cancelada.
Uma ordem planejada pode representar uma necessidade que ainda não foi liberada para o chão de fábrica.
Quando ela passa para o status liberada, significa que está autorizada para execução conforme as regras definidas pela empresa.
Já uma ordem aguardando material demonstra que existe algum impedimento relacionado aos componentes necessários.
Padronizar os status é importante para evitar interpretações diferentes. Se cada setor utilizar nomes próprios ou descrições genéricas, a análise das informações se torna mais difícil.
Quantidade planejada e produzida
Outro dado fundamental é a relação entre a quantidade prevista e a quantidade efetivamente produzida.
Imagine uma ordem para fabricar 2.000 unidades. Depois de algumas horas, foram concluídas 800.
Nesse caso, é possível visualizar tanto o total planejado quanto o progresso realizado.
Essa informação também ajuda a acompanhar produções parciais. A ordem não precisa permanecer simplesmente como aberta até a fabricação de todas as unidades.
Conforme os apontamentos são realizados, o andamento pode ser atualizado.
Data prevista e prazo
Cada ordem pode possuir datas relacionadas ao planejamento.
Entre elas:
-
início previsto;
-
término previsto;
-
início realizado;
-
término realizado.
A comparação entre essas datas permite avaliar o cumprimento dos prazos.
Uma ordem que deveria ter começado pela manhã, mas permanece aguardando no período da tarde, já pode exigir análise mesmo que sua data final ainda não tenha sido ultrapassada.
Dessa forma, o controle não precisa se limitar a identificar atrasos depois que eles acontecem.
Etapa atual
Em processos com várias operações, saber apenas que a ordem está em produção oferece pouca informação.
É mais útil identificar exatamente em qual etapa ela se encontra.
Por exemplo:
Corte → Usinagem → Montagem → Inspeção → Embalagem.
Se uma ordem aparece na usinagem, o responsável consegue compreender quais operações já foram executadas e quais permanecem pendentes.
Essa visualização também permite identificar etapas que concentram grande quantidade de ordens.
Materiais utilizados
O acompanhamento dos materiais permite comparar aquilo que deveria ser consumido com o consumo efetivamente registrado.
É possível observar:
-
matérias-primas previstas;
-
quantidade necessária;
-
quantidade consumida;
-
materiais ainda pendentes;
-
eventuais substituições autorizadas.
Esse controle é relevante tanto para a produção quanto para o estoque.
Quando o consumo real fica muito acima do planejado, a situação pode indicar perdas, problemas de processo ou necessidade de revisar parâmetros.
Perdas e retrabalhos
Nem toda quantidade processada se transforma em produto aprovado.
Durante a produção podem ocorrer:
-
refugos;
-
perdas de matéria-prima;
-
produtos rejeitados;
-
retrabalhos;
-
ajustes.
Esses registros complementam a análise da ordem.
Se foram processadas 1.000 unidades, mas apenas 930 foram consideradas aprovadas, é importante que essa diferença seja conhecida.
Ao reunir status, quantidade, datas, etapas, materiais e perdas, o PCP Industrial consegue criar uma visão muito mais completa da execução produtiva.
Como funciona o acompanhamento das etapas da produção?
Muitos processos industriais não são executados em uma única operação. O produto percorre diferentes etapas até ficar pronto.
Por isso, acompanhar somente o início e a conclusão da ordem pode esconder informações importantes sobre o que acontece durante a fabricação.
Para o PCP Industrial, dividir a produção em etapas facilita a identificação do ponto exato em que cada ordem se encontra.
Definição do roteiro produtivo
O roteiro produtivo representa a sequência de operações necessárias para fabricar um produto.
Um exemplo simplificado seria:
Matéria-prima → Corte → Usinagem → Montagem → Inspeção → Produto acabado.
Cada empresa pode possuir roteiros diferentes, de acordo com seus produtos e processos.
Algumas produções possuem poucas operações, enquanto outras envolvem dezenas de etapas.
O roteiro pode indicar informações como:
-
sequência das operações;
-
máquinas utilizadas;
-
centro de trabalho;
-
tempo estimado;
-
quantidade;
-
instruções necessárias.
Essa estrutura permite que o acompanhamento seja realizado de forma mais detalhada.
Apontamento de início e término
Quando uma operação começa, o início pode ser registrado. Da mesma maneira, sua conclusão pode gerar um apontamento de término.
Essas informações permitem verificar o tempo realmente utilizado.
Por exemplo, se uma operação tinha duração prevista de duas horas e levou quatro, existe uma diferença que pode ser analisada posteriormente.
O registro também ajuda a visualizar quanto tempo uma ordem permaneceu aguardando entre uma etapa e outra.
Essa espera nem sempre aparece quando são analisadas apenas as horas efetivamente trabalhadas.
Quantidade produzida por etapa
Em alguns processos, a quantidade pode avançar parcialmente.
Uma ordem para produzir 1.000 peças não precisa necessariamente concluir todas as unidades de uma operação para iniciar os próximos registros.
Suponha que 400 unidades já tenham passado pelo corte e seguido para a usinagem enquanto outras 600 continuam sendo processadas.
O acompanhamento parcial oferece uma visão mais fiel do fluxo.
Também permite identificar diferenças entre quantidades processadas e aprovadas.
Etapas em andamento
Visualizar as etapas em andamento ajuda a entender a ocupação atual da fábrica.
O responsável pode observar quantas ordens estão:
-
no corte;
-
na usinagem;
-
na montagem;
-
na inspeção;
-
aguardando liberação.
Essa informação é útil para perceber concentrações e possíveis desequilíbrios no fluxo.
Se uma grande quantidade de ordens está entrando em determinada operação mais rapidamente do que consegue sair, pode existir um problema de capacidade.
Etapas paradas
Uma etapa parada merece atenção porque pode comprometer todas as atividades seguintes.
Ao registrar a interrupção, também é importante informar o motivo sempre que possível.
Entre os exemplos estão:
-
equipamento indisponível;
-
falta de matéria-prima;
-
problema de qualidade;
-
espera por ferramenta;
-
ajuste de máquina;
-
falta de liberação.
Com esse detalhamento, o PCP Industrial consegue diferenciar uma ordem que está apenas aguardando sua sequência normal de outra que foi interrompida por um problema.
Esse nível de acompanhamento permite agir com maior antecedência e compreender melhor como cada ordem percorre o processo produtivo.
Como realizar o apontamento de produção em tempo real?
O apontamento é uma das principais fontes de informação para acompanhar aquilo que está acontecendo na fábrica.
Enquanto o planejamento indica o que deveria ocorrer, o apontamento registra o que realmente aconteceu.
Por esse motivo, ele é essencial para que o PCP Industrial consiga comparar previsão e execução.
O que é apontamento de produção
O apontamento de produção é o registro das atividades executadas durante o processo produtivo.
Ele pode ser feito ao iniciar uma operação, durante sua execução ou depois que determinado trabalho é concluído.
O objetivo é registrar dados que permitam responder perguntas como:
-
quanto foi produzido?
-
quanto tempo foi utilizado?
-
qual operação foi executada?
-
houve perdas?
-
a produção foi interrompida?
-
qual equipamento foi utilizado?
-
quanto ainda falta produzir?
Quanto mais organizados forem esses registros, maior será a visibilidade sobre o andamento das ordens.
Informações que podem ser apontadas
Entre os principais dados estão:
-
quantidade produzida;
-
quantidade rejeitada;
-
perdas;
-
tempo utilizado;
-
máquina utilizada;
-
operador responsável;
-
etapa realizada;
-
horário de início;
-
horário de término;
-
motivo de parada.
Nem todas as empresas precisam utilizar exatamente os mesmos campos. O nível de detalhamento deve ser compatível com a necessidade de controle da operação.
Coletar informações que nunca serão utilizadas pode tornar o processo burocrático. Por outro lado, registrar poucos dados pode dificultar a identificação das causas de atrasos e perdas.
O ideal é encontrar equilíbrio entre facilidade de registro e qualidade da informação.
Apontamento parcial
Uma ordem não precisa ser atualizada somente depois de completamente finalizada.
O apontamento parcial permite registrar o avanço durante a execução.
Imagine novamente uma ordem de 1.000 unidades.
No primeiro registro, podem ter sido produzidas 300 unidades. Algumas horas depois, outras 400 são concluídas. Por fim, as 300 restantes completam a ordem.
Ao registrar esses avanços, o responsável pelo planejamento consegue visualizar:
-
quantidade prevista: 1.000;
-
quantidade realizada: 700;
-
quantidade restante: 300.
Essa informação é muito mais útil do que simplesmente indicar que a ordem continua aberta.
O mesmo conceito pode ser aplicado às etapas. Parte da quantidade pode estar em uma operação enquanto outra parte já avançou para a próxima.
Importância da frequência dos registros
A qualidade do acompanhamento em tempo real depende diretamente da frequência dos apontamentos.
Se uma atividade ocorre pela manhã, mas só é registrada no final do dia, durante várias horas o sistema apresentará uma situação diferente daquela que realmente existe na fábrica.
Isso pode prejudicar decisões relacionadas a:
-
prazos;
-
prioridades;
-
disponibilidade de máquinas;
-
necessidade de materiais;
-
programação de novas ordens.
Por isso, os registros devem ser realizados o mais próximo possível da execução, respeitando a realidade operacional da empresa.
Entretanto, o objetivo não deve ser interromper o trabalho continuamente para preencher informações. O processo de apontamento precisa ser simples o suficiente para fazer parte da rotina produtiva.
Quando os dados são registrados com consistência, o PCP Industrial consegue utilizar informações mais confiáveis para acompanhar o andamento das ordens, identificar desvios e compreender com maior precisão o que está acontecendo no chão de fábrica.
Como identificar atrasos, gargalos e ordens paradas?
Um dos principais objetivos do PCP Industrial é acompanhar a execução das ordens para perceber rapidamente quando o processo está se afastando do planejamento. Atrasos, gargalos e ordens paradas podem comprometer prazos de entrega, aumentar o estoque em processo e dificultar a organização das próximas produções.
Para identificar esses problemas, é importante acompanhar não apenas a data final da ordem, mas também o andamento de cada operação, a disponibilidade dos recursos e os motivos que impedem o avanço da produção.
Comparação entre prazo previsto e situação atual
O primeiro passo para identificar possíveis atrasos é comparar aquilo que estava previsto com a situação atual da ordem.
Uma ordem pode possuir:
-
data prevista de início;
-
data prevista de término;
-
duração estimada;
-
sequência de operações;
-
quantidade planejada.
Durante a execução, essas informações devem ser comparadas com os registros realizados no chão de fábrica.
Por exemplo, imagine uma ordem prevista para terminar em três dias. No final do segundo dia, apenas 30% da quantidade foi produzida. Mesmo que o prazo ainda não tenha vencido, o andamento já pode indicar risco de atraso.
Essa análise preventiva é importante porque permite agir antes que o problema afete a entrega.
O acompanhamento também pode mostrar ordens que deveriam ter iniciado, mas continuam aguardando material, equipamento ou liberação.
Tempo excessivo em uma etapa
Uma operação que demora mais do que o esperado pode se transformar em um gargalo.
Isso acontece quando determinada etapa recebe mais trabalho do que consegue processar dentro do período disponível.
Imagine uma linha com as seguintes operações:
Corte → Usinagem → Pintura → Montagem.
Se o corte e a usinagem conseguem processar 500 peças por dia, mas a pintura possui capacidade para apenas 250, as peças começarão a se acumular antes dessa operação.
O acompanhamento do tempo utilizado em cada etapa ajuda a identificar esse comportamento.
É importante comparar:
-
tempo previsto;
-
tempo realmente utilizado;
-
quantidade processada;
-
quantidade aguardando;
-
capacidade disponível.
Quando a diferença se torna frequente, pode ser necessário revisar capacidade, sequência das ordens, recursos disponíveis ou os próprios tempos utilizados no planejamento.
Acúmulo de ordens
O acúmulo de ordens em determinado setor é outro sinal de atenção.
Se muitas ordens aparecem como aguardando a mesma máquina, operação ou equipe, isso pode indicar que a capacidade disponível não está acompanhando a demanda programada.
Esse acúmulo pode ocorrer devido a:
-
excesso de ordens liberadas;
-
equipamento com capacidade limitada;
-
operações mais demoradas que o previsto;
-
manutenção;
-
falta de mão de obra;
-
problemas de qualidade;
-
necessidade de preparação frequente das máquinas.
A análise dessas filas ajuda o PCP Industrial a entender se o problema é pontual ou recorrente.
Uma situação isolada pode ser causada por uma manutenção inesperada, enquanto filas frequentes no mesmo setor podem indicar necessidade de rever o planejamento.
Máquinas e recursos
A disponibilidade das máquinas exerce influência direta sobre o andamento das ordens.
Um equipamento pode ficar indisponível por:
-
manutenção preventiva;
-
manutenção corretiva;
-
quebra inesperada;
-
preparação;
-
limpeza;
-
falta de ferramenta;
-
indisponibilidade do operador.
Quando uma máquina essencial fica parada, várias ordens podem ser afetadas.
Por isso, o acompanhamento precisa relacionar as ordens aos recursos utilizados. Dessa maneira, é possível identificar rapidamente quais produções serão impactadas pela indisponibilidade.
Também é importante observar a capacidade. Programar uma quantidade de trabalho superior ao que uma máquina consegue executar naturalmente gera atrasos e filas.
Falta de matéria-prima
A produção também pode ser interrompida quando os materiais necessários não estão disponíveis.
Uma ordem pode estar programada corretamente, mas não avançar porque um componente ainda não chegou ao estoque.
Antes da liberação, é importante verificar:
-
saldo disponível;
-
quantidade necessária;
-
materiais reservados;
-
pedidos de compra pendentes;
-
previsão de recebimento.
Essa análise reduz o risco de liberar uma ordem que não possui condições de ser concluída.
A falta de material também pode ocorrer durante a execução quando o consumo real é maior do que o previsto.
Motivos de parada
Sempre que possível, uma ordem parada deve possuir um motivo registrado.
Entre os principais exemplos estão:
-
manutenção;
-
falta de material;
-
falta de operador;
-
problema de qualidade;
-
equipamento indisponível;
-
aguardando liberação.
Registrar apenas que uma ordem está parada mostra a situação, mas não explica sua causa.
Quando os motivos são classificados, o PCP Industrial consegue analisar quais situações provocam mais interrupções. Dessa forma, o acompanhamento deixa de ser apenas operacional e passa a fornecer informações para melhorar o planejamento da produção.
Como comparar o planejado com o realizado no PCP Industrial?
Comparar o planejado com o realizado é uma das atividades mais importantes do PCP Industrial, pois permite verificar se aquilo que foi programado está realmente acontecendo conforme o esperado.
O planejamento trabalha com estimativas de quantidade, prazo, tempo, materiais e perdas. Já a execução gera os resultados reais.
Ao colocar essas duas informações lado a lado, a empresa consegue identificar desvios e compreender onde o processo precisa ser ajustado.
Quantidade planejada x quantidade produzida
A primeira comparação envolve o volume de produção.
Imagine que uma ordem tenha sido criada para produzir 5.000 unidades.
Ao final do período programado, foram concluídas 4.600 unidades.
Nesse cenário, existe uma diferença de 400 unidades entre o planejado e o realizado.
Essa diferença deve ser analisada.
Algumas possíveis causas são:
-
tempo de parada;
-
perda acima do esperado;
-
problemas em equipamentos;
-
falta de material;
-
produtividade menor;
-
retrabalho.
A comparação também pode ser feita durante a execução.
Se a ordem deveria estar com 70% da produção concluída, mas apresenta apenas 40%, existe um sinal de que o cronograma pode não ser cumprido.
Tempo previsto x tempo realizado
Cada operação pode possuir um tempo estimado.
Se determinada atividade foi planejada para durar quatro horas e levou seis, existe uma diferença que pode afetar as próximas ordens.
Esse acompanhamento ajuda a identificar se os tempos utilizados no planejamento estão coerentes com a realidade.
Diferenças recorrentes podem indicar:
-
estimativas inadequadas;
-
preparação mais demorada;
-
baixa produtividade;
-
interrupções frequentes;
-
dificuldades operacionais.
A análise não deve considerar apenas um caso isolado. O histórico ajuda a compreender se existe um padrão.
Data prevista x data real
Outra comparação importante está relacionada às datas.
Uma ordem pode possuir início e término planejados.
Depois da execução, essas datas podem ser confrontadas com:
-
início real;
-
término real.
Imagine uma ordem que deveria terminar no dia 10, mas foi concluída no dia 12.
O atraso de dois dias pode ter sido provocado por uma única operação ou pela soma de pequenos atrasos durante diferentes etapas.
Registrar as datas permite investigar onde ocorreu a diferença.
Consumo previsto x consumo real
O planejamento também pode determinar quanto de matéria-prima será necessário para fabricar determinada quantidade.
Se estavam previstos 1.000 kg de material e foram consumidos 1.150 kg, existe uma diferença de 150 kg.
Essa divergência pode estar relacionada a:
-
perdas;
-
refugos;
-
erros de processo;
-
alterações na produção;
-
parâmetros incorretos;
-
retrabalho.
A comparação ajuda a melhorar tanto o controle da produção quanto a gestão dos estoques.
Perdas previstas x perdas registradas
Alguns processos industriais possuem determinado nível esperado de perda.
Porém, quando a perda real ultrapassa continuamente o valor utilizado no planejamento, é necessário investigar as causas.
Podem ser analisados:
-
quantidade rejeitada;
-
matéria-prima perdida;
-
refugos;
-
retrabalhos;
-
produtos fora do padrão.
Esse acompanhamento permite verificar o impacto da qualidade sobre o cumprimento das ordens.
Utilização dessas diferenças
As diferenças encontradas não devem servir apenas para registrar o que deu errado.
Elas podem ajudar a melhorar futuros planejamentos.
Se determinada operação sempre leva cinco horas, embora esteja cadastrada com três horas, o parâmetro pode precisar ser revisado.
Da mesma forma, se determinado produto apresenta consumo real frequentemente superior ao previsto, a estrutura ou o processo pode exigir análise.
Assim, o PCP Industrial cria um ciclo de melhoria baseado em informações reais: planejar, executar, medir, comparar e utilizar os resultados para tornar os próximos planejamentos mais consistentes.
Quais indicadores ajudam a acompanhar as ordens de produção?
Os indicadores transformam os registros das ordens em informações mais fáceis de analisar. Em vez de consultar cada ordem individualmente, o PCP Industrial pode acompanhar números consolidados que demonstram a situação da fábrica.
Eles ajudam a responder perguntas como: quantas ordens estão atrasadas? Quantas continuam abertas? Quanto tempo a produção permanece parada? O volume produzido está próximo do planejado?
Alguns dos principais indicadores são:
| Indicador | O que permite acompanhar |
|---|---|
| Ordens abertas | Volume atual de produção ainda não encerrado |
| Ordens em andamento | Trabalhos atualmente sendo executados |
| Ordens atrasadas | Produções que ultrapassaram ou apresentam desvio de prazo |
| Ordens concluídas | Volume de produção finalizada |
| Quantidade planejada x realizada | Cumprimento das quantidades programadas |
| Tempo previsto x realizado | Diferenças entre duração planejada e efetiva |
| Índice de perdas | Desperdícios e rejeições durante a fabricação |
| Tempo de parada | Interrupções que afetam o processo produtivo |
As ordens abertas ajudam a entender quanto trabalho ainda existe dentro da programação. Entretanto, esse número deve ser analisado em conjunto com os status.
Ter 100 ordens abertas não representa necessariamente um problema. A situação se torna mais relevante quando grande quantidade delas está atrasada, parada ou aguardando recursos.
As ordens em andamento mostram quais atividades estão sendo executadas naquele momento.
Já as ordens atrasadas direcionam a atenção para produções que exigem acompanhamento mais próximo.
A comparação entre quantidade planejada e realizada permite verificar se o volume esperado está sendo atingido.
O tempo previsto e realizado mostra se as operações estão consumindo mais recursos do que o planejado.
O índice de perdas permite avaliar quanto da produção ou dos materiais não está se transformando em produto aprovado.
Por fim, o tempo de parada ajuda a mensurar quanto da capacidade disponível está sendo comprometida por interrupções.
Indicadores por período
Os indicadores podem ser analisados em diferentes períodos.
O acompanhamento diário é útil para decisões operacionais e identificação de problemas imediatos.
É possível verificar, por exemplo:
-
ordens que atrasaram durante o dia;
-
quantidade produzida;
-
paradas registradas;
-
operações pendentes.
A análise semanal ajuda a observar comportamentos que podem passar despercebidos em um único dia.
Já os indicadores mensais permitem avaliar tendências mais amplas e comparar períodos.
Uma empresa pode descobrir, por exemplo, que o tempo médio de conclusão das ordens aumentou durante três meses consecutivos.
Esse comportamento merece análise mesmo que não exista uma única causa evidente.
Indicadores por produto ou setor
Também é importante evitar analisar apenas os números gerais da fábrica.
Indicadores separados por produto, máquina, setor ou operação podem revelar onde os principais desvios estão concentrados.
Imagine uma empresa em que o índice geral de atraso seja relativamente baixo. Entretanto, ao separar as informações por setor, percebe-se que grande parte das ordens atrasadas passa por uma mesma área.
O mesmo pode acontecer com produtos específicos.
Ao segmentar os indicadores, o PCP Industrial consegue identificar com mais precisão onde estão as maiores diferenças entre planejamento e execução.
Como integrar ordens de produção, estoque e compras?
A produção depende diretamente da disponibilidade dos materiais necessários. Por isso, o PCP Industrial não deve ser analisado de maneira isolada do estoque e das compras.
Uma ordem pode estar perfeitamente programada em relação à capacidade das máquinas e aos prazos, mas não poderá ser executada se as matérias-primas necessárias não estiverem disponíveis.
A integração dessas informações ajuda a criar um fluxo mais organizado entre necessidade, disponibilidade e reposição.
Reserva ou necessidade de materiais
Ao gerar uma ordem, a empresa já pode conhecer os componentes necessários para produzir determinado item.
Imagine uma ordem para fabricar 100 unidades de um produto que utiliza três componentes.
A necessidade pode ser calculada com base na quantidade programada e na estrutura do produto.
Isso permite identificar antecipadamente:
-
quais materiais serão necessários;
-
quanto será consumido;
-
quando os itens serão necessários;
-
quais componentes possuem quantidade insuficiente.
Dependendo do processo utilizado, os materiais também podem ser separados ou reservados para determinadas ordens.
Consulta ao estoque
Antes de liberar a produção, é importante consultar a disponibilidade real dos materiais.
A análise pode considerar:
-
saldo físico;
-
saldo disponível;
-
materiais reservados;
-
itens comprometidos com outras ordens;
-
mercadorias aguardando recebimento.
Olhar apenas para o saldo total pode gerar uma interpretação incorreta.
Um material pode possuir 500 unidades em estoque, mas 450 já podem estar comprometidas com outras produções.
Nesse caso, apenas 50 unidades estão realmente disponíveis para uma nova necessidade.
Baixa de materiais
Conforme os materiais são utilizados, o consumo deve ser registrado.
Essa movimentação permite que o estoque represente com maior fidelidade aquilo que realmente está disponível.
A baixa pode ocorrer de acordo com o processo adotado pela empresa, considerando a retirada, o consumo ou o apontamento produtivo.
O importante é evitar que materiais já utilizados continuem aparecendo como disponíveis.
Caso isso aconteça, novas ordens podem ser planejadas considerando um saldo que não existe fisicamente.
Entrada do produto produzido
Quando a fabricação é concluída, o produto acabado pode ser movimentado para o estoque.
Esse registro demonstra que a quantidade terminou o processo produtivo e está disponível conforme as regras da empresa.
Imagine uma ordem de 500 unidades.
Se 300 já foram concluídas e liberadas, esse volume pode ser registrado enquanto as outras 200 continuam em produção, dependendo do fluxo utilizado.
Esse acompanhamento ajuda a conectar o chão de fábrica ao estoque de produtos acabados.
Necessidade de compras
Quando a demanda da produção é maior do que o saldo disponível, surge uma necessidade de reposição.
Essa informação pode ser utilizada para apoiar o setor de compras.
O responsável pode verificar:
-
material necessário;
-
quantidade faltante;
-
data em que será utilizado;
-
fornecedores;
-
pedidos já realizados;
-
previsão de recebimento.
Essa integração facilita a priorização das compras realmente necessárias para manter as ordens em andamento.
Impacto da integração
Quando produção, estoque e compras trabalham com informações isoladas, aumenta a possibilidade de divergências.
O estoque pode acreditar que existe material suficiente enquanto o planejamento já reservou essa quantidade para outras ordens.
Da mesma forma, compras pode não conhecer a urgência real de determinado componente.
Ao integrar essas informações, o PCP Industrial consegue visualizar melhor a disponibilidade dos materiais e reduzir o risco de ordens interrompidas por falta de matéria-prima.
Como um sistema de PCP ajuda a acompanhar as ordens em tempo real?
À medida que a quantidade de produtos, operações e ordens aumenta, acompanhar a produção por controles separados pode se tornar mais difícil.
Um sistema de PCP Industrial permite centralizar informações do planejamento e da execução, facilitando a consulta da situação de cada ordem.
O objetivo não é apenas armazenar os registros, mas transformar esses dados em uma visão organizada da produção.
Centralização das ordens
Manter todas as ordens em um único ambiente facilita a consulta e evita a necessidade de reunir informações espalhadas em diferentes controles.
Cada ordem pode apresentar dados como:
-
produto;
-
quantidade;
-
prioridade;
-
prazo;
-
etapa atual;
-
status;
-
produção realizada;
-
materiais utilizados.
Essa centralização permite que o responsável visualize tanto uma ordem específica quanto o conjunto da programação.
Atualização dos status
Os status ajudam a representar o momento atual de cada ordem.
Entre eles podem estar:
-
aguardando;
-
liberadas;
-
em produção;
-
atrasadas;
-
concluídas.
Uma visualização organizada por status facilita a identificação das ordens que precisam de atenção.
Por exemplo, em vez de verificar individualmente centenas de registros, o responsável pode filtrar somente as ordens atrasadas ou aguardando produção.
Apontamentos de produção
Os apontamentos alimentam o sistema com as informações da execução.
Podem ser registrados:
-
quantidade produzida;
-
duração da operação;
-
perdas;
-
paradas;
-
etapa realizada;
-
ocorrências.
À medida que os apontamentos são feitos, a situação das ordens pode ser atualizada.
Isso permite comparar o planejamento com aquilo que está acontecendo no chão de fábrica.
Filtros e pesquisas
Quando existe grande volume de informações, os recursos de pesquisa tornam o acompanhamento mais rápido.
As ordens podem ser consultadas por critérios como:
-
produto;
-
período;
-
status;
-
número da ordem;
-
setor;
-
prazo.
Imagine que o responsável queira identificar todas as ordens atrasadas de determinado produto.
Com filtros adequados, é possível localizar essas informações sem revisar cada registro manualmente.
Painéis e indicadores
Painéis transformam dados operacionais em informações resumidas.
Eles podem apresentar:
-
quantidade de ordens abertas;
-
ordens atrasadas;
-
ordens concluídas;
-
produção planejada e realizada;
-
perdas;
-
paradas;
-
distribuição das ordens por status.
Essas visualizações facilitam a identificação de desvios.
Se o número de ordens atrasadas começar a aumentar, por exemplo, o responsável pode investigar quais setores ou operações estão relacionados ao problema.
Histórico das ordens
Além da situação atual, manter o histórico ajuda a compreender o comportamento da produção ao longo do tempo.
Ordens anteriores podem fornecer informações sobre:
-
duração real;
-
consumo de materiais;
-
quantidade produzida;
-
perdas;
-
atrasos;
-
paradas.
Esse histórico cria uma base para análises futuras.
Se determinado produto apresenta atrasos recorrentes, é possível consultar as ordens anteriores e verificar se existe um padrão.
Integração entre PCP, estoque e compras
A integração amplia a visão sobre todo o fluxo produtivo.
Antes de liberar uma ordem, o sistema pode ajudar a consultar a disponibilidade dos materiais. Durante a produção, os consumos podem atualizar o estoque. Quando a quantidade disponível não atende à necessidade, essa informação pode apoiar a reposição.
Depois da fabricação, a entrada do produto produzido completa o fluxo.
Assim, um sistema de PCP Industrial permite acompanhar a ordem desde sua programação até sua finalização, reunindo informações de materiais, etapas, apontamentos, prazos e resultados em um processo mais organizado.
Conclusão
Acompanhar o andamento das ordens de produção é uma etapa fundamental para transformar o planejamento em resultados mais previsíveis no chão de fábrica. O PCP Industrial não deve se limitar à criação de ordens e definição de prazos, pois a execução pode apresentar mudanças, atrasos e imprevistos que precisam ser identificados rapidamente.
Ao acompanhar status, etapas, quantidades produzidas, tempos de operação, consumo de materiais, perdas e motivos de parada, a empresa consegue ter uma visão mais clara da situação de cada ordem. Isso facilita a identificação de gargalos, ordens atrasadas, falta de matéria-prima e recursos sobrecarregados antes que esses problemas comprometam toda a programação.
Outro ponto importante é a comparação entre aquilo que foi planejado e o que realmente foi realizado. Diferenças entre quantidade prevista e produzida, tempo estimado e utilizado ou consumo planejado e efetivo fornecem informações importantes para revisar parâmetros e tornar os próximos planejamentos mais próximos da realidade da fábrica.
Os indicadores também ajudam a transformar os registros da produção em informações úteis para a gestão. Ordens abertas, atrasadas e concluídas, índices de perdas, tempos de parada e diferenças entre planejado e realizado permitem acompanhar o desempenho por período, produto, setor ou operação.
Além disso, integrar produção, estoque e compras ajuda a evitar que ordens sejam liberadas sem materiais suficientes. Com informações centralizadas, é possível consultar disponibilidade, acompanhar consumo, identificar necessidades de reposição e registrar a entrada dos produtos concluídos.
Nesse cenário, um sistema de PCP Industrial pode facilitar a centralização das ordens, dos apontamentos e dos indicadores, permitindo acompanhar com maior agilidade o fluxo produtivo. Com informações atualizadas e organizadas, a empresa consegue identificar desvios mais cedo, ajustar prioridades quando necessário e criar uma produção mais controlada, previsível e alinhada aos prazos estabelecidos.
confira mais conteúdos no nosso blog.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação Planejamento e Controle da Produção: Como Reprogramar a Fábrica Quando Surgem Atrasos
A rotina de uma fábrica dificilmente acontece exatamente como foi prevista. Mesmo quando existe um planejamento…
Programação Planejamento e Controle da Produção: Como Saber se um Pedido Pode Ser Entregue no Prazo
Confirmar uma data de entrega para um cliente parece uma tarefa simples quando observada apenas pelo setor comercial.…
Programação Planejamento e Controle da Produção: Como Reduzir Filas Entre as Etapas da Fábrica
As filas entre as etapas produtivas são um dos problemas mais comuns em ambientes industriais. Elas aparecem…
Planejamento das Necessidades de Materiais MRP: Como Melhorar o Controle da Produção
Por que planejar as necessidades de materiais? Manter a produção funcionando de forma organizada…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.