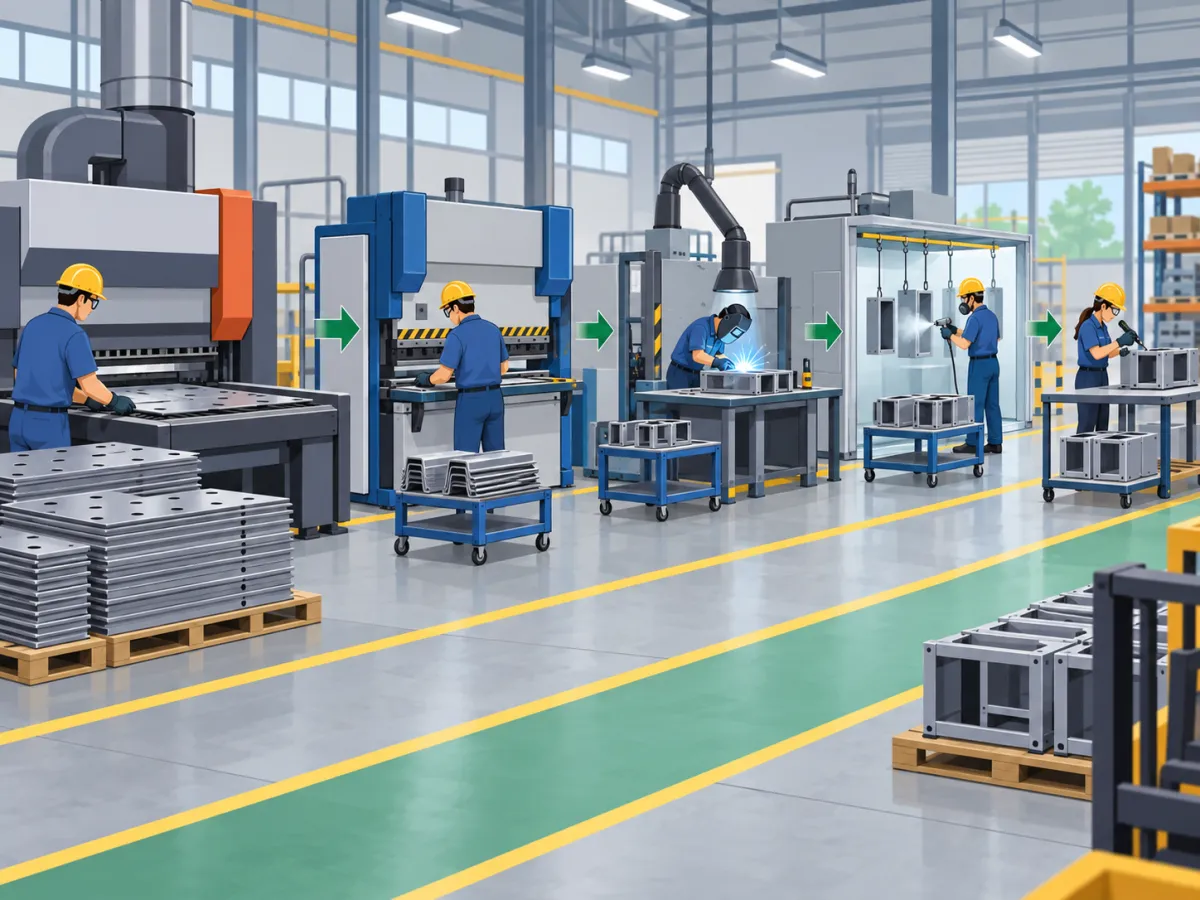
As filas entre as etapas produtivas são um dos problemas mais comuns em ambientes industriais. Elas aparecem quando materiais, ordens de produção ou produtos parcialmente processados precisam aguardar antes de seguir para a próxima operação. Esse tempo de espera pode parecer normal em determinadas situações, mas quando passa a ocorrer de forma frequente pode aumentar o prazo de fabricação, gerar acúmulos no chão de fábrica e dificultar o cumprimento dos pedidos.
Imagine uma indústria em que determinada peça precisa passar pelas etapas de corte, dobra, solda, pintura e montagem. Se o setor de corte produz cem peças por hora, mas a dobra consegue processar apenas sessenta no mesmo período, as peças restantes começam a se acumular entre as duas operações. Esse acúmulo representa uma fila produtiva.
A programação planejamento e controle da produção ajuda a visualizar essas diferenças de capacidade e organizar as ordens conforme os recursos disponíveis. O objetivo não é simplesmente manter todas as máquinas produzindo continuamente, mas fazer com que materiais e ordens avancem pela fábrica de maneira equilibrada.
Filas também podem surgir por falta de matéria-prima, paradas de máquinas, problemas de qualidade, mudanças de prioridade e programação acima da capacidade disponível. Por isso, reduzir esses acúmulos exige observar o processo completo.
Quando a empresa entende onde as ordens permanecem paradas, quanto tempo aguardam e quais recursos estão sobrecarregados, consegue tomar decisões mais precisas. Dessa forma, planejamento, programação e acompanhamento do chão de fábrica passam a atuar juntos para reduzir esperas e melhorar o fluxo produtivo.
O que são filas entre as etapas da produção?
As filas produtivas representam materiais, componentes ou ordens que já passaram por uma operação, mas ainda não podem seguir para a próxima. Dentro da programação planejamento e controle da produção, identificar essas esperas é importante para entender se o fluxo planejado realmente está sendo cumprido.
Uma fábrica dificilmente apresenta exatamente a mesma capacidade em todas as etapas. Máquinas diferentes trabalham em velocidades distintas, determinadas operações precisam de mais mão de obra e alguns processos possuem tempos de preparação maiores. Essas diferenças podem gerar pontos de espera.
Materiais aguardando processamento
Uma fila pode começar antes mesmo do início de uma operação. Isso acontece quando materiais são separados e enviados para determinada máquina, mas o equipamento ainda está ocupado com outra ordem.
Nesse caso, as peças permanecem aguardando próximas ao centro de trabalho. Quanto maior o número de ordens liberadas sem considerar a capacidade real, maior tende a ser esse acúmulo.
Além de ocupar espaço, materiais aguardando processamento dificultam a organização do chão de fábrica. Também podem aumentar riscos de mistura entre ordens, perdas, danos ou dificuldades de rastreamento.
Ordens esperando máquinas disponíveis
Quando diversas ordens precisam utilizar o mesmo recurso produtivo, forma-se uma fila de processamento.
Por exemplo, uma fábrica pode possuir vários equipamentos de corte, mas somente uma máquina específica de dobra. Mesmo que o corte mantenha alto desempenho, a produção pode permanecer parada aguardando a disponibilidade da dobradeira.
Por isso, analisar somente a produtividade individual das máquinas pode transmitir uma visão incompleta da operação.
Produtos parados entre operações
Um item pode ter concluído uma etapa e permanecer horas ou dias aguardando a próxima.
Considere uma peça que passa por:
corte;
dobra;
solda;
pintura;
montagem.
Se cada etapa tiver uma capacidade diferente, o produto pode avançar rapidamente em alguns pontos e permanecer parado em outros.
O tempo em que o produto permanece esperando também compõe o prazo total de fabricação.
Estoque em processo acumulado
O estoque em processo corresponde aos itens que já começaram a ser produzidos, mas ainda não foram concluídos.
Quando muitas ordens são abertas simultaneamente, esse volume pode crescer rapidamente. O problema é que iniciar mais produtos não significa necessariamente finalizar mais produtos.
Uma fábrica pode possuir centenas de peças em produção e ainda enfrentar atrasos porque grande parte delas está parada entre as etapas.
Fila produtiva e estoque de produto acabado
É importante diferenciar os dois conceitos.
O produto acabado concluiu todas as operações e está disponível para estoque, expedição ou venda.
Já o item em fila ainda depende de outras operações.
Por isso, uma grande quantidade de materiais espalhados pela fábrica não representa necessariamente alto volume produzido. Em muitos casos, representa trabalho iniciado que ainda precisa ser concluído.
Controlar essas filas permite direcionar esforços para finalizar ordens já abertas antes de liberar volumes adicionais para o processo.
Por que as filas se formam no chão de fábrica?
As filas podem surgir por diferentes motivos. Por isso, antes de tentar eliminá-las, é necessário descobrir sua origem. A programação planejamento e controle da produção deve considerar capacidade, disponibilidade dos recursos, materiais, prioridades e sequência das operações.
Nem todo acúmulo significa baixa produtividade. Em alguns casos, uma máquina está funcionando corretamente, mas recebe mais trabalho do que consegue processar.
Diferenças de capacidade entre máquinas
Cada equipamento possui uma capacidade específica.
Imagine duas operações consecutivas. A primeira consegue processar cem unidades por hora, enquanto a segunda consegue processar apenas cinquenta.
Se a primeira continuar produzindo em sua capacidade máxima durante oito horas, poderá entregar oitocentas unidades. Entretanto, a etapa seguinte conseguirá processar apenas quatrocentas.
As outras quatrocentas permanecerão em fila.
Esse exemplo mostra por que o desempenho precisa ser analisado considerando o fluxo completo.
Tempos de produção diferentes
Mesmo quando as máquinas possuem capacidades semelhantes, os tempos de processamento podem variar.
Uma etapa pode exigir poucos minutos, enquanto a seguinte precisa de preparação, posicionamento e execução mais demorados.
Essa diferença pode criar um acúmulo temporário que cresce conforme novas ordens são liberadas.
Paradas inesperadas
Quebras de máquinas, manutenção corretiva e interrupções operacionais alteram a capacidade disponível.
Uma máquina que deveria trabalhar durante oito horas pode ficar parada por duas horas. Mesmo que a programação tenha sido feita corretamente no início do dia, a capacidade real passa a ser menor.
As ordens previstas para aquele recurso começam então a se acumular.
Falta de materiais
Também existem filas provocadas por materiais indisponíveis.
Uma ordem pode estar pronta para determinada etapa, mas faltar um componente necessário para sua continuidade.
Nesse caso, a máquina pode permanecer disponível enquanto o produto fica parado aguardando matéria-prima.
Por isso, estoque, compras e produção precisam compartilhar informações.
Ordens liberadas em excesso
Liberar muitas ordens simultaneamente é uma causa frequente de estoque em processo elevado.
Quando todos os pedidos são enviados ao chão de fábrica sem considerar a capacidade das operações, cada setor recebe uma quantidade de trabalho maior do que consegue processar.
O resultado é uma grande quantidade de ordens abertas e poucas concluídas.
Problemas de sequenciamento
A ordem em que os produtos são processados influencia diretamente as filas.
Se uma programação prioriza itens sem considerar disponibilidade de materiais, prazo de entrega, setup ou capacidade das próximas etapas, determinados centros de trabalho podem ficar sobrecarregados.
Uma sequência melhor organizada permite distribuir o trabalho de forma mais equilibrada.
Mudanças constantes de prioridade
Pedidos urgentes fazem parte da rotina de muitas indústrias. Entretanto, mudar a programação continuamente pode gerar novos atrasos.
Quando uma ordem é interrompida para iniciar outra, podem ocorrer novos setups, movimentações e reorganizações.
Além disso, as ordens retiradas da prioridade continuam aguardando.
Por isso, alterações precisam considerar o impacto sobre todo o cronograma.
Como identificar onde estão os maiores acúmulos?
Antes de reduzir filas, é necessário descobrir onde elas realmente estão. Para isso, a programação planejamento e controle da produção deve comparar aquilo que foi programado com o que está acontecendo no chão de fábrica.
A análise não deve considerar apenas uma máquina isoladamente. É necessário acompanhar o caminho completo das ordens.
Acompanhar quantidade de ordens aguardando
Um dos controles mais simples consiste em verificar quantas ordens estão esperando em cada centro de trabalho.
Se determinada máquina possui constantemente muitas ordens pendentes enquanto outras ficam com pouca carga, existe um desequilíbrio que precisa ser investigado.
O acompanhamento pode considerar:
ordens aguardando;
quantidade de itens;
horas de trabalho pendentes;
data prevista;
prioridade;
tempo acumulado de espera.
Essas informações ajudam a distinguir uma fila pequena de uma sobrecarga significativa.
Medir tempo de espera entre operações
Não basta saber quantas ordens estão em fila. Também é importante saber há quanto tempo permanecem paradas.
Uma operação pode possuir cinco ordens aguardando por poucos minutos, enquanto outra possui apenas duas ordens esperando há vários dias.
A segunda situação pode ser mais crítica.
Por isso, medir o intervalo entre o término de uma etapa e o início da próxima fornece uma visão importante sobre o fluxo produtivo.
Observar o estoque em processo
O aumento do estoque em processo pode indicar dificuldade na movimentação das ordens.
Quando muitas peças estão espalhadas pelos setores, é necessário verificar quais operações estão acumulando produtos.
Mapear fisicamente e registrar os itens em processo ajuda a encontrar pontos onde o fluxo está sendo interrompido.
Comparar capacidade disponível e carga planejada
Um recurso possui determinada quantidade de horas disponíveis.
Se uma máquina trabalha oito horas por dia, essa é sua capacidade bruta inicial. Entretanto, precisam ser considerados intervalos, manutenções, setups e outras indisponibilidades.
A carga representa o trabalho programado para aquele recurso.
Quando a carga prevista supera a capacidade disponível, existe grande possibilidade de formação de fila.
Identificar centros de trabalho sobrecarregados
A análise por centro de trabalho permite observar onde existe concentração de ordens.
Máquinas, setores ou grupos de equipamentos podem ser organizados de acordo com as operações realizadas.
Ao comparar carga e capacidade de cada centro, torna-se mais fácil identificar áreas que frequentemente recebem trabalho acima do limite.
Analisar atrasos recorrentes
Se ordens diferentes atrasam sempre na mesma etapa, esse comportamento merece atenção.
O problema pode estar relacionado a:
capacidade insuficiente;
setup demorado;
falta de operador;
manutenção;
retrabalho;
problemas de qualidade;
materiais;
sequenciamento.
Registrar as causas permite separar eventos ocasionais de problemas recorrentes.
Qual a relação entre gargalos e filas na produção?
Gargalos e filas estão diretamente relacionados. Dentro da programação planejamento e controle da produção, o gargalo representa um recurso ou condição que limita a velocidade do fluxo produtivo.
Quando uma etapa recebe trabalho mais rapidamente do que consegue processá-lo, forma-se um acúmulo antes dela.
O que caracteriza um gargalo
Um gargalo pode ser uma máquina, setor, operador, processo ou até mesmo uma condição externa.
Ele aparece quando determinado recurso possui capacidade inferior à demanda que recebe.
Nem sempre o equipamento mais lento da fábrica é automaticamente o gargalo. Tudo depende da quantidade de trabalho direcionada para ele.
Uma máquina com baixa velocidade pode possuir carga pequena e funcionar sem filas. Já outra aparentemente rápida pode receber tantas ordens que se transforma em um ponto de restrição.
Como o gargalo gera acúmulo
Imagine uma linha com três operações.
A primeira processa oitenta peças por hora.
A segunda processa quarenta.
A terceira processa setenta.
Nesse cenário, a segunda etapa limita o fluxo.
Mesmo que as etapas anteriores trabalhem em alta velocidade, a quantidade de produtos concluídos continuará limitada pela operação que consegue processar apenas quarenta unidades.
Se a primeira etapa continuar enviando oitenta peças por hora, a fila aumentará continuamente antes da segunda operação.
Gargalos permanentes e temporários
Algumas restrições são estruturais.
Uma empresa pode possuir apenas um equipamento específico utilizado por vários produtos. Nesse caso, ele tende a apresentar alta carga durante grande parte do tempo.
Outros gargalos são temporários.
Uma máquina pode se tornar restrição durante alguns dias devido a:
grande volume de pedidos;
parada de outro equipamento;
ausência de operador;
manutenção;
pedido urgente;
alteração no mix de produtos.
Por isso, identificar gargalos precisa ser uma atividade contínua.
Restrição de máquina, mão de obra ou material
O gargalo não precisa estar necessariamente em um equipamento.
Pode existir capacidade de máquina, mas faltar operador capacitado.
Da mesma forma, máquinas e pessoas podem estar disponíveis, mas faltar matéria-prima.
Nesse cenário, o fluxo produtivo continua interrompido.
Avaliar a restrição real evita investimentos ou mudanças que não atacam a origem do problema.
Impacto no prazo de entrega
Uma fila aumenta o tempo total necessário para concluir uma ordem.
Mesmo que o processamento de uma peça dure apenas algumas horas, ela pode passar dias aguardando entre as operações.
Isso faz com que o prazo de fabricação seja muito maior que a soma dos tempos efetivos de processamento.
Reduzir o tempo de espera é, portanto, uma das principais formas de melhorar o lead time da produção.
Como a capacidade produtiva influencia as filas?
A capacidade define quanto uma operação consegue produzir dentro de determinado período. Por isso, seu controle é uma das bases da programação planejamento e controle da produção.
Quando a empresa programa uma quantidade de trabalho acima da capacidade disponível, parte das ordens inevitavelmente ficará aguardando.
Capacidade disponível
A capacidade disponível representa os recursos que a empresa realmente possui para executar o trabalho.
Ela pode ser medida em:
horas;
quantidade de peças;
metros processados;
quilos;
lotes;
outras unidades adequadas ao processo.
Entretanto, é importante considerar a realidade operacional.
Uma máquina programada para um turno de oito horas não necessariamente possui oito horas líquidas de produção.
Podem existir períodos destinados a setup, limpeza, manutenção e paradas programadas.
Capacidade necessária
A capacidade necessária corresponde ao esforço exigido pelas ordens programadas.
Se existem dez ordens que exigem duas horas cada em uma determinada máquina, são necessárias vinte horas de capacidade.
Caso o recurso tenha somente dezesseis horas disponíveis no período, quatro horas de trabalho precisarão ser transferidas, reprogramadas ou absorvidas de outra forma.
Carga das máquinas
Carga é a quantidade de trabalho destinada a determinado equipamento ou centro.
Comparar carga e capacidade ajuda a antecipar possíveis filas.
Se uma máquina possui quarenta horas disponíveis durante a semana e recebe sessenta horas programadas, já existe uma sobrecarga de vinte horas.
Sem ajustes, essa diferença será convertida em atraso ou trabalho acumulado.
Horas disponíveis por turno
A capacidade precisa acompanhar calendários reais.
Uma empresa pode possuir:
um turno em determinados setores;
dois turnos em outros;
máquinas que não operam todos os dias;
equipamentos com manutenção agendada;
operadores com horários diferentes.
Essas informações influenciam diretamente a programação.
Paradas planejadas
Manutenções e outras interrupções conhecidas devem entrar no cálculo antes da liberação das ordens.
Programar uma máquina como disponível durante um período reservado para manutenção gera uma capacidade que, na prática, não existe.
O resultado pode ser uma fila que já nasce no próprio planejamento.
Distribuição das ordens
Quando existem equipamentos alternativos, distribuir o trabalho pode reduzir sobrecargas.
Entretanto, é necessário considerar se os recursos possuem:
mesma capacidade;
mesma qualidade;
mesmos tempos;
ferramentas adequadas;
operadores disponíveis.
A distribuição precisa ocorrer de forma compatível com o processo real.
Como melhorar o sequenciamento das ordens de produção?
Sequenciar significa definir em qual ordem os trabalhos serão executados. Essa decisão é fundamental para a programação planejamento e controle da produção, porque diferentes sequências podem provocar resultados completamente distintos.
Uma boa programação não deve observar apenas qual ordem entrou primeiro. É necessário considerar prazo, materiais, capacidade e impacto nas próximas etapas.
Definir prioridades
As prioridades precisam seguir critérios claros.
Podem ser utilizados fatores como:
data prometida ao cliente;
ordens já atrasadas;
disponibilidade de materiais;
dependência de outras operações;
tempo necessário;
importância operacional.
Sem critérios, a produção pode mudar continuamente de direção.
Considerar os prazos de entrega
Ordens com prazos próximos precisam ser visualizadas antecipadamente.
Entretanto, priorizar apenas pelo prazo final nem sempre funciona.
Uma ordem que precisa de várias etapas pode precisar ser iniciada antes de outra que possui entrega semelhante, mas fabricação mais simples.
Por isso, o tempo restante de processamento também precisa ser considerado.
Avaliar disponibilidade de materiais
Não faz sentido colocar uma ordem no início da fila se ela não possui todos os materiais necessários.
Quando isso ocorre, a produção pode iniciar parcialmente e parar no meio do processo.
Antes de liberar a ordem, é recomendável verificar se os componentes necessários estão disponíveis ou possuem previsão compatível.
Agrupar ordens semelhantes
Em algumas operações, trocar de produto exige preparação.
Pode ser necessário trocar ferramentas, ajustar máquinas, alterar parâmetros ou limpar equipamentos.
Nesses casos, agrupar determinadas ordens semelhantes pode reduzir setups.
Entretanto, o agrupamento não deve prejudicar pedidos prioritários.
Considerar tempos de setup
O tempo de preparação ocupa capacidade.
Se uma máquina precisa de quarenta minutos entre produtos, realizar muitas trocas em um mesmo turno pode reduzir significativamente o tempo disponível para processamento.
O sequenciamento pode organizar as ordens de maneira a diminuir trocas desnecessárias.
Evitar mudanças excessivas
Alterações frequentes podem desorganizar todo o fluxo.
Ao inserir uma ordem urgente, outras precisam ser deslocadas.
Isso pode provocar:
novos setups;
materiais parados;
mudança de prioridades;
atrasos em outras ordens;
sobrecarga posterior.
Por isso, reprogramações devem considerar o impacto global.
Verificar a capacidade das próximas etapas
Produzir rapidamente em uma operação não gera benefício se a etapa seguinte estiver completamente ocupada.
Antes de aumentar a produção de determinado setor, é importante verificar se os próximos recursos possuem capacidade para receber os itens.
Esse cuidado ajuda a evitar a transferência da fila de um local para outro.
Como controlar a liberação de ordens para evitar excesso de produção em processo?
Abrir uma ordem não significa que ela precisa ser imediatamente enviada ao chão de fábrica. Na programação planejamento e controle da produção, controlar a liberação ajuda a impedir que a fábrica fique cheia de produtos parcialmente concluídos.
A lógica é simples: liberar trabalho conforme a capacidade real do sistema.
Liberar ordens conforme capacidade
Antes de liberar uma nova ordem, é importante verificar onde ela passará.
Se determinado centro já possui uma grande carga, adicionar novas ordens pode aumentar ainda mais a fila.
Isso não significa impedir novas produções, mas escolher o momento adequado para sua entrada no fluxo.
Evitar iniciar muitas ordens simultaneamente
Um erro comum é associar grande quantidade de ordens abertas a uma fábrica produtiva.
Na prática, a empresa pode possuir vinte ordens iniciadas e nenhuma concluída.
Em muitos casos, é melhor terminar determinadas ordens antes de iniciar novos lotes.
Esse comportamento reduz movimentações, estoques intermediários e dificuldade de controle.
Controlar o WIP ou estoque em processo
WIP representa o trabalho em andamento.
Acompanhar esse volume ajuda a entender quanto capital e material estão comprometidos em produtos ainda não finalizados.
Quando esse indicador cresce continuamente, pode existir dificuldade de fluxo.
O objetivo não precisa ser eliminar todo estoque intermediário, mas evitar volumes desnecessários.
Avaliar as operações seguintes
A decisão de liberar uma ordem deve considerar não apenas a primeira máquina.
Se o produto passará por corte, dobra e pintura, é importante verificar o cenário dessas três etapas.
Caso a pintura esteja sobrecarregada, produzir grandes lotes nas etapas anteriores pode apenas criar mais materiais aguardando.
Priorizar o fluxo completo
O foco precisa estar na conclusão.
Uma máquina com alta produtividade individual pode produzir centenas de peças e aumentar o estoque em processo.
Ao mesmo tempo, outra estratégia com menor produção localizada pode resultar em maior quantidade de pedidos finalizados.
Por isso, o desempenho do fluxo completo é mais importante que a ocupação isolada de cada equipamento.
Acompanhar ordens iniciadas e não concluídas
Ordens abertas há muito tempo merecem atenção.
É importante identificar:
quando foram iniciadas;
em qual etapa estão;
quanto já foi produzido;
quanto falta produzir;
por que estão paradas;
qual a previsão de conclusão.
Esse acompanhamento permite reduzir ordens esquecidas e priorizar trabalhos que já consumiram recursos.
Quais indicadores ajudam a acompanhar filas e tempos de espera?
Os indicadores transformam situações observadas no chão de fábrica em informações que podem ser comparadas. Na programação planejamento e controle da produção, eles ajudam a verificar se as ações adotadas realmente estão reduzindo esperas e melhorando o fluxo.
Um indicador isolado dificilmente explica toda a operação. O mais adequado é observar diferentes medidas de forma conjunta.
Tempo de espera
O tempo de espera representa quanto uma ordem permanece parada antes da próxima operação.
Pode ser medido entre:
liberação e início;
duas operações;
finalização e movimentação;
chegada ao centro e processamento.
Quando esse período cresce, o prazo total de produção também aumenta.
Tempo de ciclo
O tempo de ciclo representa a duração necessária para processar determinada atividade.
Mudanças frequentes nesse tempo podem indicar problemas operacionais, variações de processo ou dificuldades de execução.
Comparar o previsto com o realizado ajuda a melhorar futuras programações.
Lead time de produção
O lead time considera o tempo total necessário para uma ordem atravessar o processo produtivo.
Ele pode incluir processamento, transporte, espera e outras interrupções.
Por isso, uma ordem com poucas horas efetivas de fabricação pode apresentar vários dias de lead time.
Estoque em processo
Esse indicador mostra quanto material está sendo transformado, mas ainda não está finalizado.
Quando o volume cresce sem aumento correspondente das entregas, pode existir uma formação de filas.
Quantidade de ordens em fila
Também é possível acompanhar quantas ordens aguardam em cada centro de trabalho.
O importante é analisar a evolução.
Uma fila crescente durante vários períodos indica que o recurso está recebendo trabalho mais rapidamente do que consegue concluir.
Utilização da capacidade
A utilização mostra quanto da capacidade disponível está sendo consumida.
Valores elevados precisam ser analisados com cuidado.
Uma máquina constantemente operando próxima do limite pode possuir pouca margem para absorver imprevistos.
Cumprimento do plano de produção
Comparar o que estava previsto com o que realmente foi executado ajuda a verificar a qualidade da programação.
Quando grande parte das ordens precisa ser reprogramada, pode existir um problema de dados, capacidade ou estabilidade do processo.
Ordens atrasadas
O volume de ordens fora do prazo é outro sinal importante.
Se atrasos se concentram em produtos que passam pelos mesmos recursos, esses pontos precisam ser investigados.
| Indicador | O que demonstra | Sinal de atenção |
|---|---|---|
| Tempo de espera | Quanto a ordem aguarda entre etapas | Crescimento constante |
| Estoque em processo | Quantidade ainda em fabricação | Acúmulo elevado |
| Lead time | Tempo total para produzir | Prazo aumentando |
| Carga da máquina | Trabalho programado | Acima da capacidade |
| Ordens em fila | Ordens aguardando processamento | Fila crescente |
| Tempo de ciclo | Duração da operação | Variações frequentes |
| Ordens atrasadas | Produções fora do prazo | Aumento contínuo |
A tabela permite uma leitura rápida, mas cada indústria precisa definir parâmetros adequados à própria operação.
Como agir quando uma fila já está comprometendo a produção?
Quando uma fila já está afetando prazos e aumentando o volume de produtos parados, é necessário agir de forma organizada. A programação planejamento e controle da produção pode ajudar a identificar quais ordens precisam ser reprogramadas e quais recursos podem receber ajustes.
O primeiro passo não deve ser simplesmente mudar todas as prioridades.
Identificar a causa antes de reprogramar
Uma fila pode ser consequência de várias situações.
Antes de modificar o cronograma, verifique se o problema foi causado por:
quebra de máquina;
falta de material;
sobrecarga;
tempo de processamento superior ao previsto;
retrabalho;
ausência de operador;
sequenciamento;
ordens urgentes.
Sem identificar a causa, a solução pode ser apenas temporária.
Revisar prioridades
Depois de compreender o cenário, é possível revisar a sequência das ordens.
A prioridade pode considerar:
prazo;
cliente;
etapas restantes;
material disponível;
tempo necessário;
impacto sobre outras ordens.
O objetivo é reduzir atrasos sem criar novos problemas desnecessariamente.
Redistribuir recursos
Quando possível, determinados trabalhos podem ser transferidos para equipamentos alternativos.
Também pode ser possível reorganizar mão de obra entre setores.
Entretanto, qualquer redistribuição deve considerar capacidade técnica, qualidade e requisitos do produto.
Avaliar máquinas alternativas
Algumas operações podem ser executadas por diferentes equipamentos.
Nesse caso, transferir parte da carga pode ajudar a reduzir uma fila.
É necessário comparar os tempos e limitações de cada máquina para verificar se a alternativa é realmente vantajosa.
Reprogramar ordens afetadas
Quando a capacidade foi reduzida, talvez não seja possível manter todas as datas originalmente planejadas.
A reprogramação precisa refletir a nova realidade.
É melhor trabalhar com um cronograma atualizado do que manter datas que já não podem ser cumpridas.
Corrigir problemas de materiais
Se a fila ocorreu por falta de componentes, a programação precisa considerar a previsão de chegada desses itens.
Também pode ser necessário revisar estoques, reservas e compras pendentes.
Atualizar prazos e capacidade
As informações utilizadas no planejamento precisam permanecer atualizadas.
Se uma máquina ficará indisponível durante determinado período, sua capacidade precisa ser reduzida.
Se o tempo real de uma operação é maior que o cadastrado, futuras programações também precisam utilizar valores mais realistas.
Monitorar depois das mudanças
A ação não termina quando a programação é alterada.
É necessário verificar se a fila começou a diminuir.
Caso o acúmulo simplesmente tenha sido transferido para outra etapa, novos ajustes podem ser necessários.
Como a Programação Planejamento e Controle da Produção ajuda a manter o fluxo da fábrica?
O objetivo da programação planejamento e controle da produção não é apenas dizer quais ordens precisam ser produzidas. O processo também ajuda a organizar recursos, capacidade, materiais e prazos para que as ordens avancem de maneira mais equilibrada.
Quando essas informações são analisadas juntas, torna-se mais fácil antecipar pontos de sobrecarga.
Planejamento da demanda
O planejamento começa pela necessidade produtiva.
É preciso entender:
quais produtos precisam ser fabricados;
qual quantidade;
em qual período;
quais pedidos possuem prazo definido;
quais estoques estão disponíveis.
Esses dados orientam as decisões seguintes.
Programação das ordens
Depois de identificar a necessidade, é necessário definir quando e onde cada ordem será executada.
A programação deve considerar roteiro, sequência e capacidade.
Uma programação realista evita colocar todas as ordens no mesmo período sem verificar se existem recursos suficientes.
Controle de capacidade
Comparar carga e capacidade permite antecipar sobrecargas.
Quando o problema é identificado antes da liberação das ordens, a empresa possui mais opções para agir.
É possível antecipar atividades, redistribuir recursos ou alterar sequências.
Acompanhamento do chão de fábrica
O planejamento precisa ser comparado com o realizado.
Mesmo uma programação bem elaborada pode precisar de ajustes quando surgem imprevistos.
Acompanhar o chão de fábrica ajuda a identificar:
ordens iniciadas;
quantidades produzidas;
tempos realizados;
paradas;
perdas;
etapas concluídas.
Registro de apontamentos
Os apontamentos fornecem informações sobre aquilo que realmente aconteceu.
Quando registrados corretamente, permitem comparar tempos planejados e realizados.
Esses dados também ajudam a melhorar futuras previsões.
Comparação entre planejado e realizado
Uma diferença constante entre planejamento e execução mostra que algum parâmetro precisa ser revisado.
Pode existir erro em:
tempo padrão;
capacidade;
estrutura do produto;
roteiro;
quantidade;
disponibilidade dos recursos.
O controle deve buscar essas diferenças e transformá-las em melhorias.
Identificação antecipada de gargalos
Ao visualizar cargas futuras, é possível perceber onde as filas podem aparecer antes mesmo que elas se formem.
Essa antecipação é mais eficiente que agir somente quando o chão de fábrica já está congestionado.
Reprogramação quando necessário
Imprevistos fazem parte da produção.
Por isso, o planejamento não deve ser completamente rígido.
Quando uma máquina quebra ou um material atrasa, a programação precisa refletir a nova situação.
Integração entre materiais, estoque e produção
A produção depende diretamente dos materiais.
Uma ordem programada sem matéria-prima disponível pode gerar interrupções.
Integrar informações de estoque, compras e produção ajuda a impedir que ordens sejam liberadas sem os componentes necessários.
Como o tamanho dos lotes influencia as filas entre as etapas?
O tamanho dos lotes pode interferir diretamente na formação de filas dentro da fábrica. Na programação planejamento e controle da produção, definir quanto será produzido de cada item precisa considerar não apenas a quantidade necessária, mas também a capacidade das operações seguintes e o tempo necessário para que o material avance pelo processo.
Quando lotes muito grandes são liberados de uma única vez, uma determinada máquina pode permanecer ocupada durante um período prolongado produzindo o mesmo item. Enquanto isso, outras ordens precisam esperar. Além disso, quando esse grande lote termina a primeira operação, ele pode ser enviado para uma etapa que não possui capacidade suficiente para processar todo o volume imediatamente, formando um novo acúmulo.
Lotes grandes podem aumentar o estoque em processo
Produzir grandes quantidades pode parecer eficiente porque reduz a frequência de algumas preparações de máquina. Porém, o ganho obtido em uma operação precisa ser comparado com o impacto sobre o restante do fluxo.
Se cem peças forem processadas no corte antes de seguirem para a dobra, por exemplo, parte desse volume poderá permanecer parada caso a dobradeira tenha capacidade menor.
Nesse cenário, a empresa aumenta o estoque em processo sem necessariamente aumentar a quantidade de produtos concluídos.
Lotes menores podem favorecer o fluxo
Dependendo do processo, trabalhar com lotes menores permite que parte da produção siga para a operação seguinte antes que todo o volume seja concluído na etapa anterior.
Imagine uma ordem de duzentas unidades. Em vez de aguardar todas as peças passarem pelo corte para iniciar a dobra, a empresa pode avaliar se grupos menores podem avançar gradualmente.
Essa organização pode reduzir o tempo de espera entre etapas e antecipar a conclusão de parte da ordem.
O tamanho ideal depende da operação
Não existe um tamanho de lote único adequado para todas as fábricas.
A definição precisa considerar fatores como:
tempo de setup;
capacidade das máquinas;
quantidade do pedido;
prazo de entrega;
espaço disponível;
movimentação dos materiais;
capacidade das operações seguintes.
Lotes muito pequenos também podem gerar problemas quando exigem trocas frequentes de ferramentas e preparações demoradas.
Por isso, o objetivo deve ser encontrar um equilíbrio entre eficiência operacional e continuidade do fluxo. Avaliar o tamanho dos lotes em conjunto com capacidade, sequência e carga dos recursos ajuda a impedir que uma etapa produza volumes maiores do que a próxima consegue absorver.
Conclusão
Reduzir filas entre as etapas da fábrica exige muito mais do que acelerar máquinas ou aumentar a quantidade produzida em cada setor. O principal objetivo deve ser criar um fluxo em que ordens, materiais e produtos consigam avançar entre as operações com o menor número possível de interrupções.
A programação planejamento e controle da produção permite organizar esse processo ao relacionar demanda, capacidade, materiais, recursos, sequência e prazos.
As filas precisam ser analisadas considerando sua causa. Elas podem surgir por diferenças de capacidade, excesso de ordens liberadas, falta de material, setups, paradas inesperadas ou mudanças frequentes de prioridade.
Acompanhar indicadores como tempo de espera, lead time, estoque em processo, carga das máquinas e quantidade de ordens pendentes ajuda a tornar esses problemas visíveis.
Também é fundamental observar o fluxo completo. Produzir mais em uma determinada máquina pode parecer positivo, mas se a operação seguinte não possui capacidade para receber o volume, o resultado será apenas um novo acúmulo.
Por isso, o foco deve estar na conclusão das ordens e não somente na ocupação dos equipamentos.
Com capacidade atualizada, prioridades claras, sequenciamento adequado e acompanhamento do planejado em relação ao realizado, a indústria consegue reduzir estoques intermediários, melhorar os prazos e utilizar seus recursos de forma mais equilibrada.
Dessa maneira, o planejamento deixa de ser apenas uma programação inicial e passa a funcionar como um processo contínuo de acompanhamento e ajuste da fábrica.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação Planejamento e Controle da Produção: Como Reprogramar a Fábrica Quando Surgem Atrasos
A rotina de uma fábrica dificilmente acontece exatamente como foi prevista. Mesmo quando existe um planejamento…
Programação Planejamento e Controle da Produção: Como Saber se um Pedido Pode Ser Entregue no Prazo
Confirmar uma data de entrega para um cliente parece uma tarefa simples quando observada apenas pelo setor comercial.…
Planejamento das Necessidades de Materiais MRP: Como Melhorar o Controle da Produção
Por que planejar as necessidades de materiais? Manter a produção funcionando de forma organizada…
Planejamento das Necessidades de Materiais MRP: Como Calcular a Demanda de Materiais
O que é Planejamento das Necessidades de Materiais MRP? O Planejamento das Necessidades de Materiais…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.