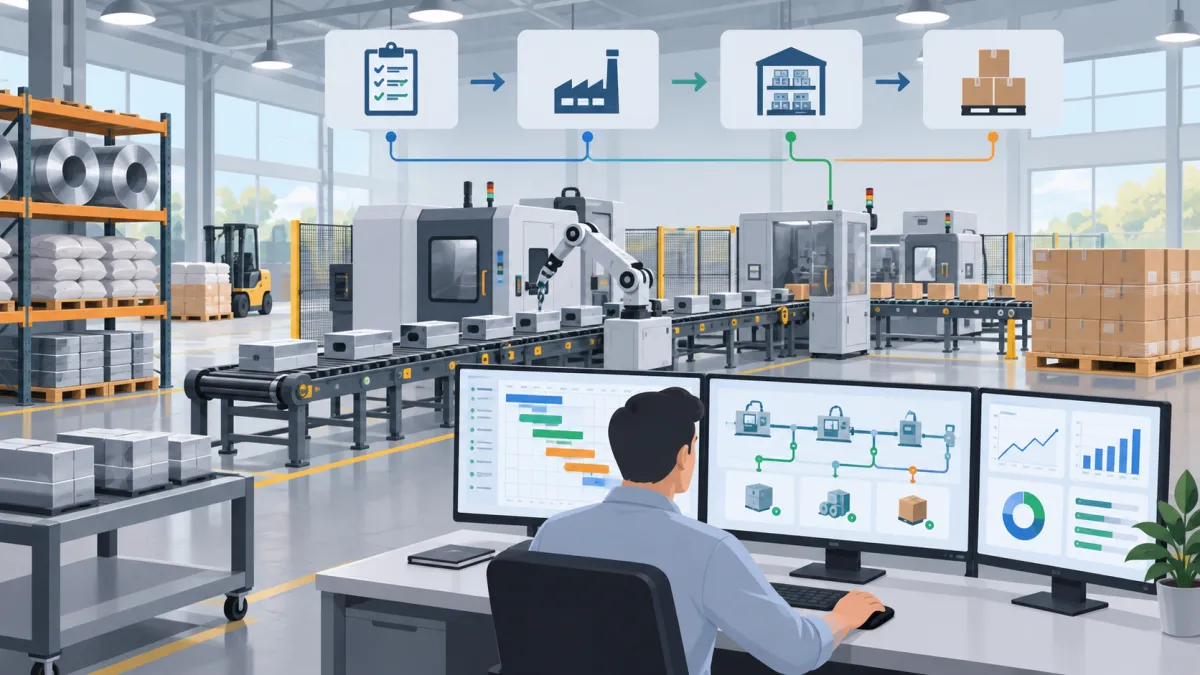
Organizar uma operação industrial exige muito mais do que simplesmente definir quais produtos serão fabricados. É necessário compreender a demanda, verificar materiais disponíveis, avaliar a capacidade de máquinas e equipes, definir prioridades, organizar ordens de produção e acompanhar constantemente o que realmente está sendo produzido.
Nesse contexto, a programação planejamento e controle da produção funciona como uma estrutura de gestão que conecta diferentes informações da indústria para transformar necessidades comerciais em atividades produtivas organizadas. Dessa maneira, a empresa consegue tomar decisões com maior antecedência e acompanhar a operação de maneira mais precisa.
Sem um processo estruturado, uma indústria pode enfrentar diversos problemas. Uma ordem pode ser liberada sem que todos os materiais estejam disponíveis, duas produções podem disputar a mesma máquina, um pedido urgente pode não receber a prioridade correta e determinados setores podem ficar sobrecarregados enquanto outros apresentam períodos de ociosidade.
Outro desafio aparece quando aquilo que foi planejado não é comparado com o que realmente aconteceu. Mesmo um planejamento bem elaborado precisa ser acompanhado durante a execução, porque paradas de máquinas, perdas de materiais, alterações nos pedidos, atrasos de fornecedores e variações de produtividade podem modificar completamente o cenário inicialmente previsto.
Por isso, planejamento, programação e controle precisam funcionar de maneira integrada. O planejamento estabelece as necessidades futuras, a programação transforma essas necessidades em atividades distribuídas ao longo do tempo e o controle verifica se o plano está sendo cumprido.
Ao longo deste guia, vamos entender como esses processos funcionam, quais são as principais etapas, como organizar ordens de produção, acompanhar capacidade, integrar produção com estoque e compras, utilizar indicadores e avaliar como um sistema pode contribuir para a rotina industrial.
O que é Programação Planejamento e Controle da Produção?
A programação planejamento e controle da produção reúne atividades responsáveis por organizar a utilização dos recursos produtivos para que a indústria consiga atender suas necessidades de fabricação dentro dos prazos estabelecidos. Embora planejamento, programação e controle estejam diretamente relacionados, cada atividade possui uma função específica.
Conceito de planejamento da produção
O planejamento da produção busca responder perguntas essenciais para a operação industrial: o que precisa ser produzido, em qual quantidade, em que período e quais recursos serão necessários.
Para chegar a essas respostas, a indústria precisa analisar diferentes informações. Pedidos confirmados de clientes podem gerar necessidades imediatas de fabricação, enquanto previsões de vendas ajudam a estimar demandas futuras. Também podem existir necessidades de reposição de estoque para produtos que são fabricados antes da venda.
Imagine uma indústria que recebeu pedidos para entregar 2.000 unidades de determinado produto ao longo das próximas semanas. Antes de iniciar a fabricação, é necessário verificar quais matérias-primas serão necessárias, quanto tempo será utilizado em cada operação, quais máquinas participarão do processo e se existe capacidade suficiente para cumprir os prazos.
Planejar significa analisar essas condições antes da execução.
O que é programação da produção
Depois que a necessidade de produção foi identificada, é necessário determinar quando e em qual sequência as operações acontecerão.
É nesse ponto que entra a programação da produção. Ela distribui as atividades dentro do calendário produtivo e define como os recursos serão utilizados.
Uma máquina pode possuir várias ordens aguardando execução. Nesse cenário, a empresa precisa estabelecer qual ordem será processada primeiro, quanto tempo será necessário e quando a próxima poderá começar.
A programação também precisa observar dependências. Uma operação de montagem, por exemplo, não pode começar se determinadas peças ainda precisam passar por corte, usinagem ou pintura.
O que é controle da produção
O controle começa quando a execução passa a ser comparada com aquilo que foi planejado e programado.
A indústria acompanha quantidades produzidas, tempos utilizados, perdas, consumo de materiais, ordens concluídas e possíveis atrasos. Dessa forma, consegue identificar rapidamente quando a realidade começa a se afastar do planejamento.
Se uma operação deveria produzir 500 peças durante determinado período e conseguiu concluir apenas 350, existe um desvio que precisa ser analisado.
Diferença entre planejamento, programação e controle
Uma forma simples de compreender as diferenças é pensar em três perguntas.
O planejamento responde: o que precisamos produzir e quais recursos serão necessários?
A programação responde: quando e em qual sequência cada atividade será executada?
O controle responde: aquilo que planejamos realmente aconteceu?
Essas três atividades precisam trabalhar em conjunto. Planejar sem programar deixa as necessidades sem uma sequência operacional definida. Programar sem controlar dificulta perceber atrasos. Controlar sem um planejamento anterior impede uma comparação consistente entre expectativa e resultado.
Como funciona a Programação Planejamento e Controle da Produção na indústria?
Na prática, a programação planejamento e controle da produção funciona como um fluxo contínuo de informações. A demanda entra no processo, é analisada, transformada em necessidades produtivas, distribuída entre os recursos disponíveis e posteriormente acompanhada durante a execução.
Entrada das demandas
O processo normalmente começa com a identificação do que precisa ser produzido. Essa demanda pode surgir de diferentes fontes.
Uma delas são os pedidos de clientes. Quando existe uma venda confirmada que depende da fabricação de determinado produto, é necessário transformar essa necessidade comercial em uma necessidade de produção.
Outra fonte é a previsão de vendas. Nesse caso, a indústria utiliza informações históricas e expectativas futuras para produzir antecipadamente determinados produtos.
Também existe a reposição de estoque. Empresas que trabalham com produtos acabados disponíveis para pronta entrega podem definir níveis mínimos e iniciar novas produções quando o estoque se aproxima desses limites.
A qualidade da programação depende diretamente da qualidade dessas informações. Demandas desatualizadas podem levar à fabricação de itens desnecessários ou fazer com que produtos importantes sejam deixados para depois.
Análise dos recursos disponíveis
Conhecer a demanda não significa que ela poderá ser imediatamente atendida. É preciso comparar necessidades com recursos disponíveis.
A análise considera máquinas, equipamentos, matérias-primas, ferramentas, mão de obra e tempo produtivo.
Se uma máquina possui capacidade para trabalhar oito horas por dia, mas as ordens programadas exigem doze horas, existe uma sobrecarga. A programação precisa então ser ajustada, alterando datas, redistribuindo atividades ou aumentando a disponibilidade quando isso for possível.
O mesmo raciocínio vale para materiais. Uma ordem não deveria ser iniciada quando componentes essenciais ainda não estão disponíveis.
Transformação da demanda em produção
Depois dessas análises, a necessidade comercial começa a ser transformada em atividades produtivas.
Uma demanda por 1.000 unidades de determinado produto pode gerar uma ordem de produção contendo quantidade, materiais necessários, roteiro de fabricação, operações, recursos e prazo esperado.
Dependendo da complexidade do produto, uma única ordem pode envolver diferentes etapas.
Por exemplo, determinadas peças podem passar por corte, dobra, soldagem, pintura, montagem e inspeção antes que o produto seja considerado concluído.
Cada etapa precisa ser organizada respeitando a sequência técnica necessária.
Acompanhamento da execução
Depois que as ordens são liberadas, o acompanhamento se torna indispensável.
A produção deve registrar o que foi realizado, permitindo identificar se as quantidades previstas foram atingidas e se os tempos programados estão sendo respeitados.
Também é importante acompanhar paradas, perdas e outros acontecimentos que possam afetar os prazos.
Uma máquina pode quebrar, uma matéria-prima pode apresentar problemas ou determinada operação pode levar mais tempo do que o previsto.
Quando essas ocorrências são identificadas rapidamente, a programação pode ser revisada antes que os atrasos afetem várias ordens.
Por isso, o processo não termina quando a programação está pronta. Ele precisa ser continuamente atualizado de acordo com as condições reais da fábrica.
Quais são as principais etapas do planejamento e controle da produção?
A programação planejamento e controle da produção pode envolver diferentes etapas conforme o porte da indústria, o modelo produtivo e a complexidade dos produtos. Ainda assim, algumas atividades aparecem na maioria das operações.
Previsão e análise da demanda
O primeiro passo é compreender a necessidade futura de fabricação.
Pedidos confirmados oferecem informações concretas, enquanto previsões ajudam a antecipar possíveis necessidades. Quanto maior for a precisão dessa análise, maior será a capacidade de preparar materiais e recursos com antecedência.
Também é importante observar sazonalidades. Determinados produtos podem apresentar demanda muito maior em alguns períodos do ano.
Planejamento das necessidades de materiais
Depois de identificar os produtos que precisam ser fabricados, a indústria deve determinar quais matérias-primas e componentes serão necessários.
Uma estrutura de produto pode indicar, por exemplo, que cada unidade acabada utiliza duas peças de determinado componente, três parafusos específicos e determinada quantidade de matéria-prima.
Ao multiplicar essas necessidades pela quantidade que será produzida e comparar com o estoque disponível, é possível identificar o que precisa ser comprado ou fabricado.
Verificação da capacidade produtiva
Não basta possuir materiais. Também é necessário verificar se a fábrica consegue processar as ordens dentro do prazo.
A capacidade considera horas disponíveis de máquinas, equipamentos, linhas, setores e equipes.
Quando a carga necessária é maior do que a capacidade disponível, a indústria precisa ajustar a programação.
Criação das ordens de produção
As necessidades são então convertidas em ordens.
A ordem representa uma autorização estruturada para fabricar determinada quantidade de um produto. Ela funciona como referência para acompanhar o que será produzido e posteriormente registrar o que aconteceu.
Programação das atividades
Nesta etapa, as ordens são distribuídas pelo calendário produtivo.
A indústria define quando cada atividade deve começar, quais recursos utilizará e como as diferentes ordens serão sequenciadas.
Liberação das ordens
Depois da programação e da confirmação dos recursos necessários, a ordem pode ser liberada para execução.
Essa liberação deve ocorrer de maneira controlada. Liberar todas as ordens ao mesmo tempo pode gerar excesso de trabalho em processo e dificultar a definição das prioridades no chão de fábrica.
Apontamento da produção
Durante a execução, precisam ser registrados dados reais.
O apontamento pode envolver quantidade produzida, quantidade rejeitada, tempo utilizado, operador, máquina, materiais consumidos e horário de execução.
Esses registros alimentam o controle.
Controle dos resultados
Por fim, aquilo que foi realizado é comparado com aquilo que estava previsto.
| Etapa | Objetivo | Informação utilizada | Resultado esperado |
|---|---|---|---|
| Análise da demanda | Identificar necessidades | Pedidos e previsões | Quantidades necessárias |
| Materiais | Verificar disponibilidade | Estoque e estrutura do produto | Necessidades de compra |
| Capacidade | Avaliar recursos | Horas de máquinas e equipes | Carga produtiva |
| Ordens | Formalizar fabricação | Demanda planejada | OP criada |
| Programação | Organizar execução | Prazos e capacidade | Sequência definida |
| Apontamento | Registrar resultados | Dados do chão de fábrica | Produção realizada |
| Controle | Comparar resultados | Planejado x realizado | Identificação de desvios |
A integração dessas etapas torna o processo mais previsível e facilita a identificação de problemas antes que eles se transformem em atrasos maiores.
Como fazer a programação da produção?
Fazer uma boa programação planejamento e controle da produção exige transformar um conjunto de ordens e necessidades em uma sequência de atividades que possa realmente ser executada pela fábrica. Essa organização precisa considerar prioridades, recursos, materiais, tempos e prazos.
Definir as prioridades
Nem todas as ordens possuem a mesma urgência.
Algumas estão relacionadas a pedidos com datas de entrega próximas. Outras podem atender clientes prioritários ou serem necessárias para evitar falta de produtos em estoque.
A prioridade não deve ser determinada apenas pela ordem em que os pedidos chegaram.
Uma ordem pode ter sido aberta antes, mas depender de uma matéria-prima ainda indisponível. Outra pode estar totalmente pronta para execução e possuir um prazo de entrega mais curto.
Por isso, é necessário considerar uma combinação de fatores.
Pedidos urgentes, datas prometidas, disponibilidade de materiais, importância da ordem para outras etapas e capacidade dos recursos ajudam a definir uma sequência mais coerente.
Estabelecer a sequência de produção
O sequenciamento determina qual ordem será executada primeiro e quais serão realizadas depois.
Essa escolha influencia diretamente o desempenho da fábrica.
Imagine que uma máquina precise de configurações diferentes para fabricar cada família de produtos. Produzir itens semelhantes em sequência pode reduzir trocas, limpezas e setups.
Por outro lado, agrupar somente produtos semelhantes pode prejudicar uma ordem urgente.
A programação precisa encontrar um equilíbrio entre produtividade e prazo.
Distribuir as atividades pelos recursos
Depois de definir as prioridades, as operações precisam ser vinculadas aos recursos responsáveis pela execução.
Isso pode envolver máquinas específicas, linhas, setores, centros de trabalho ou equipes.
Uma indústria pode possuir duas máquinas capazes de executar a mesma atividade, mas com velocidades diferentes. Nesse caso, a programação pode avaliar qual equipamento possui disponibilidade e qual atende melhor o prazo.
Definir datas de início e término
Cada operação precisa possuir uma expectativa de duração.
Se determinada atividade leva quatro horas e começa às 8h, teoricamente poderia terminar às 12h. Entretanto, devem ser considerados intervalos, turnos, setups e outras condições operacionais.
A data final de uma ordem pode depender de várias operações encadeadas.
Por isso, atrasos nas primeiras etapas podem afetar todas as seguintes.
Evitar conflitos na programação
Um problema comum ocorre quando duas ordens são planejadas para utilizar o mesmo recurso no mesmo período.
Outro acontece quando uma ordem está programada para começar, mas os materiais necessários ainda não chegaram.
Também pode existir carga acima da capacidade.
Esses conflitos precisam ser identificados antes da liberação.
Uma programação eficiente não significa ocupar cada minuto disponível da fábrica. É necessário manter uma visão realista das limitações e permitir ajustes quando imprevistos acontecerem.
Quanto mais organizada estiver a programação, maior será a capacidade de entender o impacto de uma nova prioridade e reorganizar a produção sem perder o controle das demais ordens.
Como organizar e controlar as ordens de produção?
Dentro da programação planejamento e controle da produção, a ordem de produção é um dos principais elementos para transformar o planejamento em execução. Ela concentra informações sobre aquilo que precisa ser fabricado e permite acompanhar o processo desde a liberação até a conclusão.
O que é uma ordem de produção
A ordem de produção, também conhecida como OP, representa uma instrução formal para produzir determinada quantidade de um item.
Ela normalmente está relacionada a uma necessidade específica, como um pedido de cliente, uma reposição de estoque ou uma etapa necessária para fabricar outro produto.
Sem ordens estruturadas, a produção pode depender excessivamente de informações verbais, planilhas paralelas ou anotações, aumentando o risco de erros e perda de rastreabilidade.
Quais informações devem constar na OP
Uma ordem precisa conter informações suficientes para orientar e acompanhar a fabricação.
O produto deve estar claramente identificado, assim como a quantidade planejada.
Também podem ser incluídos materiais necessários, operações que serão executadas, recursos utilizados, datas previstas e responsáveis.
Quanto mais complexa for a fabricação, maior será a importância de manter essas informações estruturadas.
A ordem pode informar, por exemplo, que determinado produto precisa passar pelas operações de corte, usinagem, pintura e montagem, indicando os recursos utilizados em cada etapa.
Como definir prioridades entre as ordens
Ter diversas ordens abertas é comum em uma indústria. O desafio é saber quais precisam avançar primeiro.
As prioridades podem considerar prazo de entrega, disponibilidade de materiais, dependência entre ordens e necessidades comerciais.
Uma alteração de prioridade também deve ser analisada com cuidado.
Colocar uma nova ordem urgente no início da fila pode atrasar outras produções já programadas.
Por isso, é importante compreender os impactos antes de alterar a sequência.
Como acompanhar o status das ordens
A utilização de status ajuda a entender rapidamente a situação de cada OP.
Uma ordem planejada ainda pode estar aguardando programação ou materiais. Uma ordem liberada já está autorizada para execução.
Quando o trabalho começa, ela pode assumir o status de produção. Se ocorrer um impedimento, pode ser marcada como pausada.
Após a execução de todas as operações previstas e o registro das quantidades, a ordem pode ser concluída.
Como identificar ordens atrasadas
Para identificar atrasos, é necessário comparar datas previstas com a situação atual.
Uma ordem cuja data de término passou e que continua em execução precisa receber atenção.
Entretanto, também é importante identificar possíveis atrasos antes do vencimento.
Se uma ordem possui cinco etapas e deveria estar na quarta operação, mas ainda está na segunda, existe um risco que precisa ser analisado.
Como registrar produção, perdas e consumo de materiais
O controle da OP não termina quando a quantidade boa é informada.
Também devem ser considerados materiais efetivamente consumidos, quantidades rejeitadas e possíveis perdas.
Se foram planejadas 1.000 unidades e somente 920 foram aprovadas, a diferença precisa ser explicada.
Registrar essas informações permite entender o comportamento real da produção, atualizar estoques e melhorar futuros planejamentos.
Como calcular e acompanhar a capacidade produtiva?
Uma das funções mais importantes da programação planejamento e controle da produção é comparar a quantidade de trabalho necessária com a capacidade realmente disponível. Sem essa análise, é possível criar um plano que parece adequado no papel, mas que não pode ser executado dentro do prazo.
O que é capacidade produtiva
Capacidade produtiva representa o potencial de produção de um recurso dentro de determinado período.
Esse recurso pode ser uma máquina, um equipamento, uma linha, um setor ou até mesmo uma equipe.
Uma máquina disponível durante oito horas por dia não necessariamente possui oito horas líquidas para produção. É necessário considerar paradas programadas, manutenção, setups, intervalos e outras situações.
Por isso, capacidade teórica e capacidade disponível podem ser diferentes.
Capacidade disponível x capacidade necessária
A capacidade disponível representa quanto tempo ou volume um recurso pode oferecer.
Já a capacidade necessária, também chamada de carga, representa quanto trabalho está previsto para aquele recurso.
Imagine que uma máquina tenha 40 horas disponíveis na semana. Se as ordens programadas exigem 35 horas, existe capacidade para atender o plano.
Se exigem 55 horas, ocorre uma sobrecarga de 15 horas.
Essa diferença mostra antecipadamente que algo precisa ser ajustado.
Carga de máquinas e equipamentos
A análise de carga precisa considerar todas as ordens que utilizarão o recurso.
Além do tempo de processamento, também podem existir tempos de preparação.
Se dez ordens exigem uma hora de setup antes da produção, existem dez horas adicionais de ocupação que precisam ser consideradas.
Disponibilidade de mão de obra
Máquinas não são os únicos recursos envolvidos.
Determinadas atividades dependem diretamente de operadores com conhecimentos específicos.
Uma empresa pode possuir três equipamentos disponíveis, mas apenas um profissional capacitado para determinada operação. Nesse caso, a capacidade real pode estar limitada pela mão de obra.
Tempo de produção e tempo de setup
Separar tempo produtivo e tempo de preparação ajuda a compreender como o recurso é utilizado.
O setup corresponde às atividades necessárias para preparar máquina ou equipamento antes da fabricação.
Reduzir setups pode aumentar a capacidade disponível sem necessidade de adquirir novos equipamentos.
Como identificar sobrecarga e ociosidade
Quando a carga ultrapassa a disponibilidade, existe sobrecarga.
Quando a utilização fica muito abaixo da capacidade disponível, pode existir ociosidade.
Nenhuma das situações deve ser analisada isoladamente. Um recurso pode estar ocioso porque uma operação anterior não conseguiu liberar peças no momento planejado.
Como equilibrar a produção
O equilíbrio depende da distribuição adequada das ordens.
| Recurso | Capacidade disponível | Carga programada | Utilização | Situação |
|---|---|---|---|---|
| Máquina A | 40 h | 36 h | 90% | Equilibrada |
| Máquina B | 40 h | 48 h | 120% | Sobrecarregada |
| Máquina C | 40 h | 22 h | 55% | Capacidade disponível |
| Montagem | 80 h | 76 h | 95% | Próxima do limite |
Ao visualizar essas informações, a empresa pode redistribuir ordens quando houver recursos alternativos, alterar sequências, rever prazos ou tomar outras decisões antes que os problemas atinjam o cliente.
Como integrar produção, estoque e compras no planejamento?
A programação planejamento e controle da produção não deve funcionar isoladamente do estoque e das compras. Uma programação pode estar perfeitamente organizada em relação às máquinas e aos prazos, mas ainda assim falhar se os materiais necessários não estiverem disponíveis.
Disponibilidade de matéria-prima
Antes de liberar uma ordem, é importante saber se todos os componentes necessários estão disponíveis.
Essa análise precisa considerar o saldo atual e também outros compromissos do estoque.
Ter 500 unidades de determinado componente armazenadas não significa que todas podem ser utilizadas por uma nova OP. Parte delas pode já estar reservada para outras ordens.
Estoque mínimo de materiais
Algumas matérias-primas são utilizadas com frequência e precisam possuir níveis mínimos.
O estoque mínimo cria uma proteção contra variações de consumo e atrasos de fornecedores.
Entretanto, manter materiais em excesso também possui custo.
Por isso, o objetivo não é simplesmente armazenar grandes quantidades, mas encontrar níveis adequados à demanda e aos prazos de reposição.
Reserva de materiais para ordens
Reservar materiais para ordens específicas ajuda a evitar conflitos.
Imagine que existam duas OPs que utilizam o mesmo componente. Se todo o estoque for consumido pela primeira sem considerar a segunda, a programação poderá ser comprometida.
A reserva cria uma visão mais realista da disponibilidade.
Necessidade de compras
Quando o estoque não é suficiente, surge uma necessidade de aquisição.
Essa informação precisa chegar ao processo de compras com antecedência suficiente.
Se a produção precisará de um material daqui a vinte dias e o fornecedor leva quinze dias para entregar, a compra não pode ser iniciada apenas quando o estoque terminar.
Controle de produtos em processo
Nem todo material dentro da fábrica está disponível no almoxarifado.
Parte dele pode estar em processamento.
Saber quanto está em cada etapa ajuda a entender se as próximas operações terão peças disponíveis no momento correto.
Entrada dos produtos acabados no estoque
Quando a ordem é concluída, as quantidades aprovadas devem atualizar o estoque de produto acabado.
Esse registro é importante porque vendas, expedição e planejamento precisam saber o que já está disponível.
Como evitar paradas por falta de materiais
Evitar paradas depende principalmente de antecipação.
As necessidades precisam ser calculadas antes da liberação, e as datas de entrega dos fornecedores precisam ser acompanhadas.
Também é importante evitar divergências de estoque. Um saldo registrado que não existe fisicamente pode levar à programação de uma ordem impossível de executar.
Relação entre MRP e planejamento da produção
O MRP, planejamento das necessidades de materiais, auxilia na identificação do que será necessário para atender o plano de produção.
A partir das quantidades planejadas, das estruturas dos produtos, do estoque existente e das necessidades futuras, é possível calcular quais materiais precisam estar disponíveis e em quais datas.
Essa integração ajuda a fazer com que materiais, capacidade e programação avancem de forma coordenada.
Quais indicadores ajudam no controle da produção?
Os indicadores são fundamentais para avaliar se a programação planejamento e controle da produção está produzindo os resultados esperados. Sem medir o desempenho, a indústria pode perceber problemas apenas quando os atrasos já atingiram clientes ou quando as perdas se tornaram significativas.
Quantidade planejada x produzida
Esse indicador compara aquilo que deveria ser produzido com aquilo que realmente foi concluído.
Se o plano previa 5.000 unidades durante a semana e somente 4.400 foram produzidas, existe uma diferença que precisa ser investigada.
A causa pode estar relacionada a paradas, falta de materiais, produtividade abaixo do esperado ou perdas.
Cumprimento do plano de produção
O cumprimento do plano analisa quanto da programação foi efetivamente realizada.
Não basta observar somente o volume total.
A indústria pode atingir o volume previsto produzindo itens diferentes dos programados, o que ainda pode gerar atrasos em pedidos específicos.
Ordens concluídas no prazo
Esse indicador mostra a proporção de ordens que finalizaram até a data estabelecida.
Quando o percentual começa a cair, pode existir um problema na programação, na capacidade, nos materiais ou no próprio processo produtivo.
Ordens atrasadas
Acompanhar a quantidade de OPs atrasadas ajuda a medir o tamanho da fila de problemas.
Além do número total, é importante analisar há quanto tempo cada ordem está atrasada.
Tempo médio de produção
O tempo médio mostra quanto uma ordem ou operação leva para ser realizada.
Ao comparar períodos diferentes, é possível identificar melhorias ou reduções de desempenho.
Tempo de setup
O acompanhamento dos setups ajuda a identificar quanto da capacidade está sendo consumida em preparações.
Quando o tempo é elevado, pode ser interessante revisar o sequenciamento ou os próprios procedimentos de troca.
Índice de perdas e refugos
Produzir não significa necessariamente gerar unidades aprovadas.
Perdas consomem materiais, mão de obra e capacidade.
Por isso, acompanhar refugos e rejeições permite avaliar seu impacto sobre o planejamento.
Produtividade por recurso
Máquinas, linhas ou equipes podem apresentar desempenhos diferentes.
A análise ajuda a identificar recursos que precisam de atenção e também boas práticas que podem ser replicadas.
Utilização da capacidade
Esse indicador mostra quanto da capacidade disponível está sendo utilizada.
Taxas extremamente altas podem indicar risco de sobrecarga, enquanto níveis baixos podem sinalizar ociosidade ou problemas no fluxo.
Lead time de produção
O lead time representa o tempo necessário para uma ordem percorrer o processo produtivo.
| Indicador | O que mede | Como utilizar na gestão |
|---|---|---|
| Planejado x produzido | Cumprimento de quantidades | Identificar desvios |
| Ordens no prazo | Pontualidade | Avaliar cumprimento de datas |
| Ordens atrasadas | Pendências | Priorizar ações |
| Tempo de produção | Duração do processo | Identificar oportunidades |
| Setup | Tempo de preparação | Melhorar sequenciamento |
| Perdas | Quantidades rejeitadas | Reduzir desperdícios |
| Capacidade | Utilização dos recursos | Identificar sobrecarga |
| Lead time | Tempo total do fluxo | Melhorar prazos |
O mais importante é utilizar os indicadores como ferramentas para investigar causas e orientar decisões, e não apenas como números apresentados em relatórios.
Como um sistema pode auxiliar na Programação Planejamento e Controle da Produção?
À medida que aumenta o número de produtos, materiais, ordens e recursos, controlar a programação planejamento e controle da produção manualmente tende a se tornar mais complexo. Um sistema pode ajudar a centralizar informações e reduzir a necessidade de manter controles paralelos.
Centralização das informações
Um dos principais benefícios é concentrar informações relacionadas à produção.
Quando pedidos, estoques, ordens e apontamentos estão dispersos em várias planilhas, a equipe pode trabalhar com versões diferentes dos mesmos dados.
A centralização facilita consultas e atualizações.
Geração e acompanhamento das ordens de produção
Um sistema pode permitir que as ordens sejam criadas e acompanhadas de maneira estruturada.
A empresa consegue consultar produtos, quantidades, datas, operações e status sem depender de controles separados.
Também se torna mais simples identificar ordens abertas, atrasadas ou concluídas.
Controle de materiais necessários
Ao relacionar ordens com estruturas de produtos, o sistema pode apoiar a análise dos componentes que serão utilizados.
Essa visualização ajuda a identificar materiais insuficientes antes da execução.
Programação e sequenciamento
A programação pode ser organizada considerando datas, prioridades e recursos.
Uma visão estruturada das atividades ajuda a identificar conflitos e entender o impacto de alterações.
Quando uma ordem precisa ser antecipada, por exemplo, é possível avaliar quais outras atividades poderão ser afetadas.
Apontamento da produção
Registrar aquilo que realmente aconteceu é indispensável para manter as informações atualizadas.
Os apontamentos podem registrar produção realizada, perdas, tempo utilizado e outras informações importantes.
Assim, o planejamento deixa de trabalhar apenas com expectativas e passa a receber dados reais do processo.
Controle de perdas
Quando rejeições e perdas são registradas durante a produção, torna-se possível comparar produtos, ordens, períodos ou operações.
Essa informação ajuda a compreender onde os maiores desperdícios estão ocorrendo.
Acompanhamento do planejado x realizado
Um sistema também pode facilitar a comparação entre aquilo que deveria acontecer e aquilo que aconteceu.
Essa análise pode envolver quantidades, datas e tempos.
Quanto mais rapidamente um desvio for identificado, maior será a possibilidade de corrigir a programação.
Atualização do estoque
A integração da produção com o estoque reduz controles duplicados.
O consumo de matéria-prima pode ser relacionado às ordens, enquanto a conclusão da produção pode gerar a entrada dos produtos acabados.
Indicadores e relatórios
Com as informações estruturadas, a indústria consegue criar relatórios sobre ordens, produtividade, perdas, capacidade e atrasos.
Os dados passam a apoiar decisões de curto e médio prazo.
Planilha x sistema de controle da produção
Planilhas podem atender operações simples ou fases iniciais de organização.
Entretanto, à medida que o volume cresce, aumenta também a necessidade de atualizações manuais, conferências e consolidações.
Várias pessoas editando controles diferentes podem gerar inconsistências.
Um sistema tende a oferecer maior integração, histórico e rastreabilidade das informações.
A escolha deve considerar a realidade da indústria. O objetivo não é simplesmente trocar uma planilha por uma ferramenta, mas estruturar um processo em que as informações sejam registradas, atualizadas e utilizadas para apoiar efetivamente o planejamento e a execução.
Como identificar gargalos e melhorar o fluxo da produção?
A programação planejamento e controle da produção também desempenha um papel importante na identificação de gargalos. Um gargalo ocorre quando determinada etapa possui capacidade inferior à demanda recebida, fazendo com que materiais, ordens ou produtos fiquem aguardando processamento e reduzindo o ritmo de toda a operação.
Identificar esses pontos permite melhorar o fluxo produtivo e direcionar ações para os recursos que realmente estão limitando o desempenho da fábrica.
Observar filas entre as etapas
Um dos sinais mais evidentes de gargalo é o acúmulo frequente de materiais antes de uma máquina, setor ou operação.
Se diversas ordens chegam rapidamente a uma etapa, mas permanecem aguardando por longos períodos, é importante analisar a capacidade daquele recurso. O problema pode estar relacionado à velocidade da máquina, disponibilidade de operadores, excesso de setup ou quantidade elevada de ordens programadas simultaneamente.
Comparar carga e capacidade
A análise de carga ajuda a identificar recursos que estão constantemente operando próximos ou acima do limite disponível.
Se determinada máquina oferece 40 horas produtivas por semana, mas recebe regularmente uma carga de 50 horas, a programação tende a gerar atrasos.
Nesse caso, a indústria pode redistribuir atividades para equipamentos alternativos, reorganizar prioridades ou avaliar mudanças no processo.
Acompanhar tempos reais de produção
Os tempos registrados no chão de fábrica também ajudam a localizar gargalos.
Uma operação planejada para durar duas horas pode apresentar uma média real de três horas. Quando essa diferença ocorre repetidamente, a programação baseada no tempo antigo deixa de representar a capacidade verdadeira da fábrica.
Atualizar os tempos utilizados no planejamento torna as previsões mais realistas.
Analisar paradas e setups
Máquinas que passam muito tempo paradas ou realizando preparações também podem limitar o fluxo.
Registrar as causas das interrupções permite distinguir problemas de manutenção, falta de materiais, espera por operador ou ajustes frequentes.
Revisar continuamente o fluxo produtivo
Eliminar um gargalo não significa que a operação permanecerá equilibrada definitivamente. Quando a capacidade de uma etapa aumenta, outra pode se transformar no novo ponto limitante.
Por isso, acompanhar filas, tempos, capacidade, atrasos e utilização dos recursos deve fazer parte da rotina. Essa análise contínua ajuda a manter o fluxo mais equilibrado, reduzir esperas entre operações e melhorar o cumprimento dos prazos de produção.
Conclusão
Melhorar a programação planejamento e controle da produção exige integrar informações que muitas vezes estão distribuídas por diferentes áreas da indústria. Produção, estoque, compras e vendas precisam trabalhar com dados coerentes para que o planejamento represente aquilo que realmente pode ser executado.
O primeiro ponto é compreender corretamente a demanda. Pedidos, previsões e necessidades de reposição precisam ser transformados em quantidades e prazos claros.
Em seguida, materiais e capacidade devem ser avaliados antes da liberação das ordens. Programar uma produção sem matéria-prima ou acima da capacidade disponível cria um plano difícil de cumprir.
As ordens de produção também precisam permanecer organizadas e atualizadas. Status, prioridades, quantidades e datas ajudam a mostrar rapidamente o que está em andamento e onde existem riscos.
Outro fator fundamental é o acompanhamento do planejado x realizado. A fábrica está sujeita a alterações, paradas, perdas e mudanças de prioridade. Por isso, a programação não pode ser tratada como um documento fixo.
Os indicadores complementam esse processo mostrando resultados relacionados a atrasos, capacidade, perdas, produtividade e cumprimento dos planos. Quando utilizados continuamente, permitem identificar tendências e apoiar ações corretivas.
A tecnologia também pode contribuir para centralizar informações e reduzir controles paralelos, principalmente quando a quantidade de produtos, ordens e recursos torna o gerenciamento manual mais complexo.
Mais do que criar um cronograma, uma boa programação planejamento e controle da produção estabelece um processo contínuo de planejar, executar, registrar, comparar e ajustar. É essa disciplina que ajuda a indústria a utilizar melhor seus recursos, antecipar problemas, reduzir improvisações e aumentar a previsibilidade dos prazos de produção.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação Planejamento e Controle da Produção: Como Organizar as Ordens de Produção
Organizar as ordens de produção é uma das tarefas mais importantes para uma indústria…
Programação Planejamento e Controle da Produção: Como Fazer o Sequenciamento da Produção
Organizar várias ordens de fabricação ao mesmo tempo é um dos principais desafios encontrados…
Planejamento das Necessidades de Materiais MRP: Quais Dados São Necessários?
Introdução Manter os materiais certos disponíveis no momento correto é um dos principais…
Como o Planejamento das Necessidades de Materiais MRP Melhora o PCP?
Introdução: por que materiais e produção precisam ser planejados em conjunto? Manter…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.