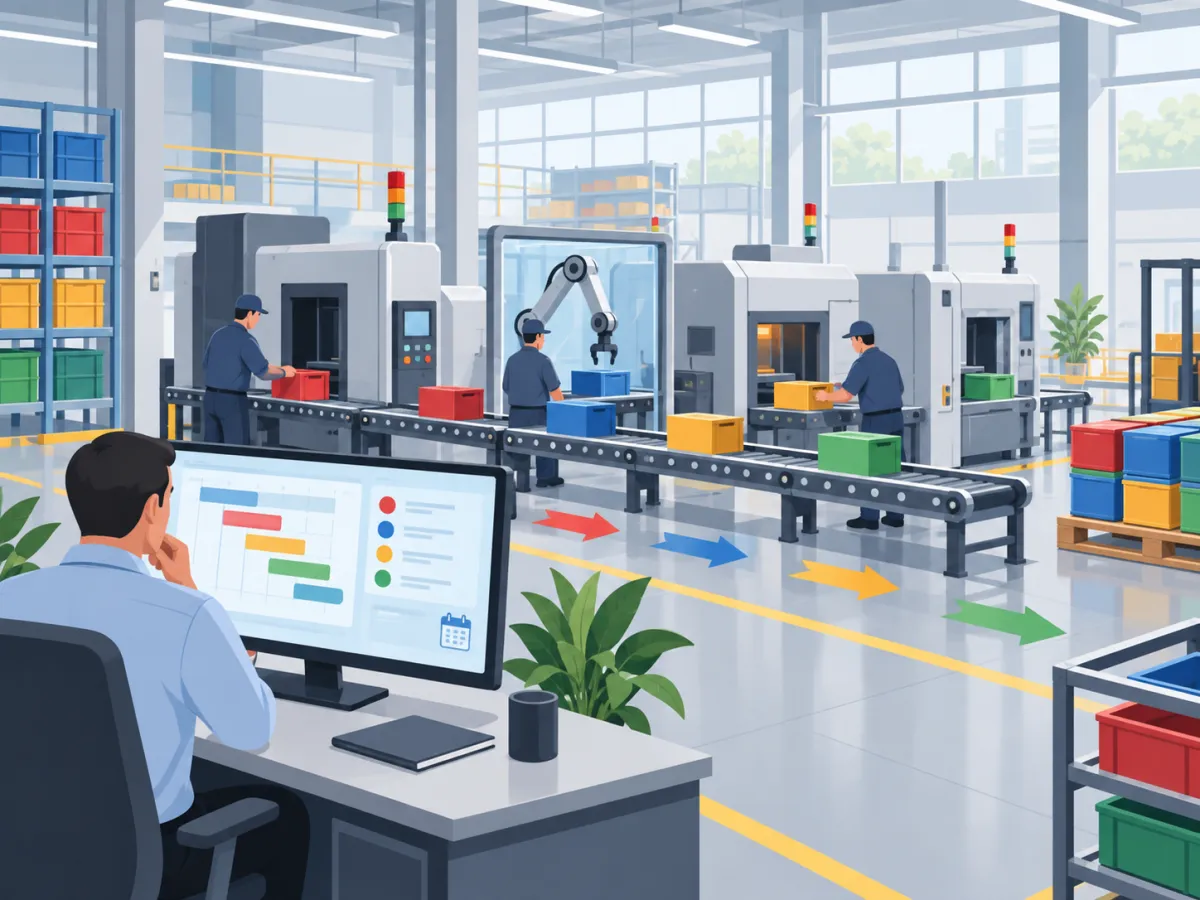
Organizar várias ordens de fabricação ao mesmo tempo é um dos principais desafios encontrados na rotina industrial. Cada pedido pode apresentar uma quantidade diferente, um prazo específico, uma sequência própria de operações e necessidades distintas de máquinas, materiais e mão de obra. Quando essas informações não são organizadas adequadamente, a fábrica pode enfrentar filas de produção, atrasos, recursos ociosos e dificuldades para cumprir as datas prometidas aos clientes.
Dentro da programação planejamento e controle da produção, o sequenciamento tem justamente a função de estabelecer uma ordem lógica para a execução das atividades. Em vez de simplesmente liberar todas as ordens disponíveis para o chão de fábrica, a empresa determina quais devem entrar primeiro, quais podem aguardar e em quais recursos cada operação deverá acontecer.
Esse cuidado é importante porque máquinas, equipes e materiais possuem disponibilidade limitada. Duas ordens podem precisar da mesma máquina no mesmo horário, por exemplo. Da mesma forma, um produto pode estar programado para fabricação, mas não possuir todos os componentes necessários disponíveis em estoque. Sem uma análise prévia, essas situações podem provocar interrupções e afetar toda a programação seguinte.
Um bom sequenciamento também ajuda a reduzir movimentações desnecessárias, períodos de espera e trocas excessivas de ferramentas ou configurações. Dependendo do processo industrial, agrupar produtos semelhantes pode diminuir o tempo utilizado em setups e permitir maior aproveitamento da capacidade disponível.
Ao mesmo tempo, o sequenciamento não deve ser tratado como uma programação imutável. A realidade da produção pode mudar durante o dia. Uma máquina pode apresentar falha, um material pode atrasar, um pedido urgente pode surgir ou determinada operação pode levar mais tempo do que o previsto. Por isso, é necessário acompanhar constantemente o andamento das ordens e realizar ajustes quando necessário.
Ao longo deste conteúdo, serão apresentados os principais conceitos relacionados ao sequenciamento, as informações necessárias para organizar as ordens, os critérios de prioridade, as formas de evitar gargalos e a importância de acompanhar o planejado e o realizado. A proposta é mostrar, de maneira prática, como criar uma sequência produtiva mais organizada e compatível com a capacidade real da indústria.
O que é sequenciamento da produção?
O sequenciamento é uma etapa da programação planejamento e controle da produção responsável por definir a ordem em que atividades, lotes ou ordens de fabricação devem passar pelos recursos produtivos. Na prática, ele responde a uma pergunta essencial para a fábrica: entre todas as atividades que precisam ser executadas, qual deve ser realizada primeiro?
Essa decisão parece simples quando existem poucas ordens abertas, mas se torna mais complexa conforme aumentam a variedade de produtos, o número de operações, os prazos de entrega e a quantidade de recursos compartilhados.
Definição de sequenciamento
Sequenciar a produção significa criar uma ordem de execução para as atividades. Imagine uma máquina que será utilizada por cinco ordens diferentes durante o mesmo período. Como somente uma delas pode utilizar o equipamento de cada vez, é necessário determinar uma sequência.
A empresa poderia simplesmente seguir a ordem de chegada dos pedidos, mas esse critério nem sempre é suficiente. Uma das ordens pode possuir prazo mais curto, outra pode exigir uma preparação muito demorada da máquina e uma terceira pode utilizar o mesmo ajuste já realizado para a ordem anterior.
O sequenciamento busca considerar essas variáveis para formar uma fila produtiva coerente.
Essa lógica pode ser aplicada individualmente em cada centro de trabalho. Dessa maneira, uma mesma ordem pode ocupar posições diferentes nas filas de determinados recursos conforme avança pelo processo produtivo.
Sequenciamento x programação da produção
Programação e sequenciamento possuem relação direta, mas representam decisões diferentes.
A programação determina quando cada ordem deverá ser iniciada, quais recursos serão utilizados e, de maneira geral, quando sua fabricação precisa ser finalizada. Ela transforma o planejamento em atividades distribuídas ao longo do tempo.
O sequenciamento entra em um nível mais detalhado. Ele define a ordem em que essas atividades serão executadas dentro dos recursos.
Por exemplo, a programação pode determinar que três ordens sejam processadas por determinada máquina durante a manhã. O sequenciamento estabelecerá se a máquina executará primeiro a ordem A, depois a C e, por último, a B.
Essa diferença é importante porque simplesmente reservar capacidade não garante um fluxo eficiente. A ordem escolhida para as atividades pode interferir no tempo de preparação, no cumprimento dos prazos e no volume de material aguardando processamento.
Onde o sequenciamento é utilizado
O sequenciamento pode ser utilizado em praticamente qualquer ambiente produtivo no qual diferentes atividades concorram pelos mesmos recursos.
Nas máquinas, ele determina a ordem em que diferentes produtos serão processados. Em linhas de produção, pode organizar lotes ou modelos diferentes. Nos centros de trabalho, permite estabelecer a fila das operações aguardando execução.
Também pode ser aplicado às equipes quando determinados serviços exigem profissionais específicos. Em alguns processos, uma mesma equipe atende várias ordens, tornando necessário organizar qual atividade será executada primeiro.
As próprias ordens de fabricação são organizadas por prioridade. Assim, supervisores e operadores conseguem identificar quais atividades estão liberadas e qual deve ser iniciada na sequência.
Objetivos do sequenciamento
Um dos principais objetivos é aumentar a previsibilidade da operação. Quando a fábrica sabe o que será produzido e em qual ordem, fica mais fácil acompanhar o andamento das atividades e antecipar possíveis atrasos.
Outro objetivo é reduzir filas entre operações. Uma ordem não deveria avançar para determinado setor sem que exista capacidade para atendê-la dentro de um período razoável. Caso contrário, o material ficará parado aguardando processamento.
O sequenciamento também contribui para a redução da ociosidade. Quando existe uma fila organizada, a próxima atividade pode ser preparada com antecedência, diminuindo períodos nos quais a máquina fica parada por falta de definição.
Por fim, estabelecer uma sequência adequada ajuda a melhorar o fluxo produtivo. Cada ordem passa pelas etapas necessárias com menos interrupções e maior coordenação entre materiais, equipamentos, pessoas e prazos.
Como o sequenciamento funciona dentro da Programação Planejamento e Controle da Produção?
Para compreender a função do sequenciamento, é necessário enxergá-lo como parte de um processo maior. A programação planejamento e controle da produção conecta a demanda da empresa aos recursos disponíveis, transformando necessidades comerciais em atividades que podem ser executadas no ambiente industrial.
Nesse fluxo, planejamento, programação, sequenciamento e controle possuem funções diferentes, porém complementares.
Planejamento
O planejamento oferece uma visão mais ampla sobre o que a indústria precisa produzir. Ele parte das necessidades de fabricação e procura identificar quais recursos serão necessários para atendê-las.
Essa análise pode envolver demanda prevista, pedidos confirmados, estoques disponíveis, materiais necessários, capacidade produtiva e prazos.
Antes de definir uma sequência, é necessário saber se a demanda é compatível com a capacidade existente. Caso uma empresa tenha necessidade de produzir mil unidades, mas sua estrutura permita fabricar apenas seiscentas dentro do prazo disponível, o problema não será resolvido simplesmente mudando a ordem das atividades.
O planejamento ajuda justamente a identificar esses desequilíbrios.
Ele também permite antecipar necessidades. Se determinada matéria-prima possuir prazo longo de fornecimento, essa informação pode ser utilizada para organizar compras antes que a produção seja comprometida.
Programação
Depois de entender o que precisa ser produzido e quais recursos existem, chega o momento de distribuir as atividades ao longo do tempo.
A programação procura definir quando as ordens serão executadas. Isso pode incluir datas previstas de início e término, máquinas utilizadas, quantidades programadas e operações necessárias.
Ela funciona como uma ligação entre o planejamento e o chão de fábrica.
Quando bem organizada, permite visualizar a carga aplicada sobre os recursos. Assim, torna-se possível identificar dias ou períodos com excesso de trabalho e outros com capacidade disponível.
Entretanto, mesmo uma programação bem elaborada pode apresentar conflitos se várias atividades estiverem previstas para o mesmo recurso. É justamente nesse ponto que o sequenciamento se torna necessário.
Sequenciamento
O sequenciamento organiza a fila dos recursos.
Se cinco ordens estão programadas para uma máquina, é necessário determinar em qual ordem elas serão processadas. A escolha pode considerar prazo, prioridade comercial, disponibilidade dos materiais, duração da operação, necessidade de setup e outras características do processo.
O mesmo princípio pode ser aplicado em cada etapa da fabricação.
Uma ordem pode possuir prioridade elevada em determinado recurso porque precisa cumprir um prazo próximo. Outra pode ser agrupada com produtos semelhantes para aproveitar a mesma configuração de máquina.
Por isso, o sequenciamento deve equilibrar eficiência operacional e necessidade de entrega.
Priorizar apenas produtividade pode causar atrasos em pedidos importantes. Priorizar somente datas de entrega pode provocar grande quantidade de setups e perda de capacidade. O desafio está em encontrar uma sequência compatível com os diferentes objetivos da operação.
Controle
Depois que as ordens são liberadas, é necessário acompanhar sua execução.
O controle permite verificar se cada atividade começou e terminou conforme o previsto. Quantidades produzidas, tempos utilizados, perdas, interrupções e atrasos podem ser registrados para comparar o plano com a realidade.
Essa comparação é importante porque a programação foi construída com estimativas. Uma operação prevista para duas horas pode levar três. Uma máquina planejada para trabalhar durante todo o turno pode ficar parada por manutenção.
Sem apontamentos, esses desvios permanecem invisíveis e a empresa continua trabalhando com uma sequência que já não representa a situação real.
Reprogramação
O sequenciamento precisa ser atualizado quando mudanças relevantes ocorrem.
Se uma operação atrasar, as ordens seguintes poderão ser afetadas. Se uma máquina ficar indisponível, talvez seja necessário direcionar algumas atividades para outro recurso. Se um material não chegar, uma ordem poderá ser substituída temporariamente por outra que esteja pronta para fabricação.
A reprogramação não significa que o planejamento inicial estava errado. Ela é uma resposta às mudanças naturais de um ambiente produtivo.
O importante é evitar alterações sem critérios. Toda mudança deve considerar seu impacto sobre as ordens já programadas, os prazos prometidos e a utilização dos recursos.
Quais informações são necessárias para fazer o sequenciamento da produção?
Um sequenciamento eficiente depende diretamente da qualidade das informações utilizadas. A programação planejamento e controle da produção precisa trabalhar com dados confiáveis sobre ordens, produtos, processos, recursos e materiais para formar uma sequência realmente executável.
Criar uma fila de produção apenas com base nos pedidos disponíveis pode gerar uma programação que parece adequada no papel, mas que não consegue ser aplicada na fábrica.
Ordens de produção
A ordem de produção reúne informações fundamentais para a fabricação.
É necessário conhecer qual produto será fabricado, a quantidade solicitada, o prazo esperado e a prioridade associada à ordem.
A quantidade interfere diretamente na ocupação dos recursos. Fabricar cem unidades e produzir dez mil unidades do mesmo item representam necessidades muito diferentes de capacidade.
O prazo também precisa estar claramente definido. Sem uma data de necessidade, torna-se difícil comparar prioridades entre diferentes ordens.
A prioridade pode complementar essa informação. Algumas empresas classificam ordens conforme urgência, importância do cliente ou impacto sobre outras atividades.
Entretanto, prioridades devem ser utilizadas com cuidado. Se praticamente todas as ordens forem marcadas como urgentes, o critério deixa de ser útil.
Roteiro de fabricação
O roteiro determina quais operações precisam ser executadas para transformar matérias-primas em produto acabado.
Ele pode indicar setores, máquinas, centros de trabalho e sequência das operações.
Essa informação é indispensável para o sequenciamento porque permite identificar quais recursos serão utilizados em cada etapa.
Imagine duas ordens diferentes. A primeira passa por corte, dobra e soldagem. A segunda utiliza corte, usinagem e pintura. Embora ambas iniciem no mesmo setor, os caminhos seguintes são diferentes.
Conhecer o roteiro permite avaliar como as ordens disputarão recursos ao longo de toda a fabricação e não apenas na primeira operação.
Tempos de produção
Os tempos utilizados em cada atividade precisam ser conhecidos ou estimados.
O tempo de preparação representa o período necessário para configurar uma máquina antes de iniciar determinado produto. Pode incluir troca de ferramentas, regulagem, limpeza, montagem de dispositivos ou alteração de parâmetros.
O tempo de processamento corresponde ao período utilizado para executar efetivamente a operação.
Também existem tempos de espera e movimentação. Embora nem sempre sejam considerados em detalhes, eles podem ter impacto importante sobre o prazo total.
Quanto mais confiáveis forem esses tempos, maior será a precisão da programação.
Se o sistema considera que determinada atividade leva uma hora, mas na prática ela normalmente consome três horas, toda a sequência ficará comprometida.
Capacidade produtiva
Outro dado fundamental é a capacidade disponível.
É necessário saber quais máquinas podem executar cada operação, em quais horários estarão disponíveis e qual carga já está comprometida.
A análise também deve considerar colaboradores quando a atividade depende de operadores especializados.
Não basta identificar que existem duas máquinas capazes de fabricar um produto se apenas uma possui operador disponível naquele turno.
Manutenções planejadas, pausas e restrições de jornada também devem ser consideradas.
Quanto mais próxima a capacidade utilizada estiver da capacidade real, menor será o risco de criar uma sequência impossível de executar.
Disponibilidade de materiais
Uma ordem não deveria receber prioridade apenas porque possui prazo próximo. Antes de sua liberação, é necessário verificar se existem materiais suficientes para executá-la.
Matérias-primas, componentes e itens intermediários precisam estar disponíveis no momento necessário.
Caso contrário, a ordem pode ocupar espaço na fila produtiva sem conseguir avançar.
Essa situação é especialmente problemática porque pode provocar alterações constantes na sequência. A equipe prepara uma atividade e, ao tentar iniciá-la, descobre que falta um componente.
O resultado é perda de tempo e necessidade de buscar rapidamente outra ordem que possa ser produzida.
Datas de entrega
Os prazos comerciais possuem grande influência sobre a sequência.
A empresa precisa conhecer não apenas a data de entrega ao cliente, mas também o tempo necessário para concluir fabricação, inspeção, embalagem e expedição.
Produzir exatamente no dia da entrega não significa cumprir o prazo.
O sequenciamento deve trabalhar com uma margem compatível com as etapas posteriores à produção.
Quando todas essas informações estão centralizadas e atualizadas, torna-se mais fácil construir uma sequência baseada na situação real da fábrica, reduzindo decisões feitas apenas por percepção ou urgência momentânea.
Como fazer o sequenciamento da produção passo a passo?
Na prática, a programação planejamento e controle da produção precisa transformar um conjunto de ordens abertas em uma fila organizada e possível de ser executada. Embora cada indústria possua características próprias, algumas etapas podem servir como referência para estruturar esse processo.
Levantar as ordens em aberto
O primeiro passo é reunir todas as ordens que precisam ser produzidas.
A análise não deve considerar apenas pedidos urgentes ou atividades previstas para o dia. É importante enxergar o conjunto de demandas que utilizará os recursos nos períodos seguintes.
Para cada ordem, devem estar disponíveis informações como produto, quantidade, prazo, prioridade e roteiro.
Esse levantamento oferece uma visão do volume total de trabalho existente.
Também ajuda a identificar ordens atrasadas, pedidos próximos do vencimento e demandas que ainda possuem maior margem de programação.
Verificar materiais disponíveis
Antes de colocar uma ordem na fila, é importante verificar se os materiais necessários estão disponíveis.
Uma ordem que não possui matéria-prima completa pode não estar pronta para liberação.
Dependendo da empresa, pode ser possível iniciar parte do processo com os itens disponíveis. Porém, essa decisão precisa ser avaliada com cuidado para não gerar produtos parcialmente processados aguardando componentes.
A conferência de materiais permite separar ordens realmente prontas para produção daquelas que dependem de compras, recebimentos ou fabricação intermediária.
Analisar capacidade das máquinas
Com as ordens disponíveis, o próximo passo é verificar quais recursos serão necessários.
Cada operação precisa ser associada a uma máquina, linha ou centro de trabalho com capacidade para executá-la.
Nesse momento, é importante analisar a carga já existente.
Se uma máquina possui oito horas disponíveis no turno e já recebeu atividades equivalentes a sete horas, inserir outras cinco horas de trabalho produzirá uma programação inviável.
Também é necessário observar recursos alternativos. Algumas operações podem ser realizadas em mais de uma máquina, permitindo redistribuir a carga.
Essa flexibilidade pode ser importante para reduzir gargalos.
Definir prioridades
Depois de verificar materiais e capacidade, as ordens podem ser classificadas conforme os critérios estabelecidos pela empresa.
O prazo de entrega costuma ser um dos fatores principais, mas não precisa ser o único.
Disponibilidade dos materiais, duração do processo, prioridade comercial, custo de setup e dependência entre ordens também podem influenciar a decisão.
O ideal é possuir critérios claros.
Quando a prioridade depende apenas da percepção de cada pessoa, a sequência pode mudar constantemente. Vendedores, supervisores, produção e expedição podem tentar priorizar ordens diferentes ao mesmo tempo.
Definir regras reduz esse conflito.
Montar a sequência produtiva
Com as prioridades estabelecidas, é possível montar a fila de cada recurso.
Nesse momento, deve ser avaliada não apenas a primeira operação, mas também a continuidade do fluxo.
Uma ordem processada rapidamente na primeira máquina pode ficar vários dias aguardando a etapa seguinte se o próximo setor estiver sobrecarregado.
Por isso, é importante observar o caminho completo da produção.
Também pode ser vantajoso agrupar produtos com características semelhantes. Se vários itens utilizam a mesma ferramenta ou configuração, produzi-los em sequência pode reduzir setups.
Entretanto, esse agrupamento não deve comprometer ordens com prazos críticos.
Liberar as ordens
Após a definição da sequência, as ordens podem ser disponibilizadas para o chão de fábrica.
Os operadores precisam saber claramente qual atividade executar e qual será a próxima.
A liberação deve conter todas as informações necessárias para evitar consultas constantes ou dúvidas sobre produto, quantidade, operação ou prioridade.
Também é importante evitar liberar uma quantidade excessiva de ordens simultaneamente.
Muitas ordens abertas no chão de fábrica podem aumentar o estoque em processo e dificultar a visualização das prioridades.
Acompanhar o andamento
O sequenciamento não termina depois da liberação.
As ordens precisam ser acompanhadas durante a execução.
É importante registrar início, término, quantidade produzida, perdas e eventuais interrupções.
Esses dados permitem saber quais atividades estão dentro do previsto e quais apresentaram desvios.
Uma ordem que terminou antes pode liberar capacidade para antecipar outra atividade. Por outro lado, um atraso pode exigir a reorganização das próximas ordens.
Reprogramar quando necessário
Quando existe um desvio relevante, a sequência precisa ser revisada.
A reprogramação deve considerar quais ordens foram afetadas e quais alternativas estão disponíveis.
O objetivo não é modificar toda a fábrica a cada pequeno atraso, mas adaptar o plano quando a situação real já não permite cumprir a programação original.
Com um processo estruturado, o sequenciamento deixa de ser uma decisão improvisada e passa a funcionar como uma rotina contínua de organização da produção.
Quais critérios podem ser utilizados para definir a sequência da produção?
Não existe uma única regra adequada para todas as indústrias. Dentro da programação planejamento e controle da produção, os critérios de sequenciamento precisam refletir os objetivos, as restrições e as características de cada processo.
Em muitos casos, a melhor estratégia combina diferentes critérios.
Prazo de entrega
Uma das formas mais comuns de organizar as ordens é considerar suas datas de entrega.
Pedidos com prazos mais próximos recebem maior prioridade.
Esse método ajuda a direcionar a produção para as necessidades mais urgentes e pode reduzir atrasos ao cliente.
Entretanto, observar somente a data final pode ser insuficiente. Uma ordem com prazo mais distante pode possuir um processo muito mais longo e, portanto, precisar começar antes.
Por isso, é importante considerar o tempo total necessário para concluir sua fabricação.
Ordem de chegada
Outro critério simples é seguir a ordem em que os pedidos ou ordens foram recebidos.
Nesse modelo, quem entra primeiro na fila é atendido primeiro.
A vantagem é a facilidade de aplicação e compreensão.
Porém, essa estratégia pode não ser adequada quando existem grandes diferenças de prazo ou duração entre as ordens.
Um pedido muito longo recebido primeiro pode ocupar um recurso por várias horas e provocar atraso em diversas atividades rápidas com prazos próximos.
Prioridade do pedido
Algumas ordens podem possuir prioridade especial.
Isso pode acontecer em situações de reposição urgente, necessidade de atender um cliente estratégico ou correção de uma ocorrência anterior.
A prioridade permite colocar determinada ordem à frente das demais.
Entretanto, pedidos urgentes precisam ser tratados como exceção.
Quando novas urgências são inseridas diariamente, a sequência perde estabilidade e as demais ordens sofrem alterações constantes.
Além disso, toda prioridade possui um impacto. Colocar uma ordem na frente significa, normalmente, empurrar outras para trás.
Menor tempo de processamento
Em determinados ambientes, pode ser interessante produzir primeiro as ordens com menor tempo de execução.
Essa estratégia pode reduzir filas e aumentar rapidamente a quantidade de ordens concluídas.
Por exemplo, se uma máquina possui uma ordem de seis horas e quatro ordens de trinta minutos, executar as atividades curtas primeiro pode liberar vários pedidos antes de iniciar a operação mais longa.
Entretanto, o prazo de todas as ordens precisa ser considerado.
A atividade longa não pode ser adiada repetidamente apenas por possuir maior duração.
Disponibilidade de materiais
A disponibilidade de materiais também pode servir como critério de sequenciamento.
Quando uma ordem possui todos os insumos disponíveis, ela está em melhores condições de ser executada sem interrupções.
Por outro lado, programar uma ordem cujo material ainda não chegou pode ocupar artificialmente a capacidade.
Essa análise é especialmente importante em ambientes com grande variedade de matérias-primas ou fornecedores com prazos distintos.
Redução de setups
O setup pode representar uma parcela significativa do tempo produtivo.
Trocar ferramentas, realizar limpeza, regular equipamentos ou alterar parâmetros pode consumir minutos ou horas.
Quando existem produtos semelhantes, pode ser interessante agrupá-los.
Imagine uma máquina que precisa de determinada configuração para fabricar cinco produtos da mesma família. Executar esses itens em sequência pode exigir apenas uma preparação, enquanto alterná-los com outros produtos poderia provocar diversas trocas.
A redução de setups aumenta o tempo disponível para produção.
Entretanto, esse ganho deve ser equilibrado com os prazos. Não é recomendável atrasar um pedido importante apenas para formar um lote maior de produtos semelhantes.
Capacidade dos recursos
O sequenciamento também pode ser utilizado para distribuir melhor o trabalho.
Quando determinada máquina está sobrecarregada e existe outro equipamento compatível, algumas ordens podem ser transferidas.
Da mesma maneira, uma operação pode ser antecipada em um centro de trabalho com capacidade livre.
A combinação desses critérios permite criar uma sequência mais equilibrada. Em vez de escolher uma única regra fixa, a empresa pode definir pesos e prioridades conforme seu tipo de produção, considerando simultaneamente prazos, materiais, setups e capacidade.
Como evitar gargalos e atrasos durante o sequenciamento?
Um dos objetivos centrais da programação planejamento e controle da produção é manter um fluxo produtivo compatível com a capacidade existente. Para isso, o sequenciamento precisa observar pontos que possam limitar a velocidade da operação.
Um recurso sobrecarregado pode afetar várias ordens, mesmo quando o restante da fábrica possui capacidade disponível.
Identificar recursos críticos
Recursos críticos são máquinas, setores ou operações que possuem grande influência sobre o fluxo.
Eles podem apresentar menor capacidade, maior utilização ou poucas alternativas de substituição.
Quando várias ordens dependem da mesma máquina, sua fila precisa ser acompanhada com atenção.
Não adianta liberar grandes volumes para etapas anteriores se todos os produtos acabarão acumulados antes desse recurso.
A análise da carga permite identificar esses pontos antecipadamente.
Com essa informação, a empresa pode avaliar alternativas como redistribuição de ordens, mudança de turno, utilização de equipamento alternativo ou ajuste de prioridades.
Evitar excesso de ordens liberadas
Liberar muitas ordens ao mesmo tempo pode transmitir uma impressão de produtividade, mas frequentemente produz o efeito contrário.
Cada ordem aberta pode gerar materiais em movimentação, estoques intermediários e atividades aguardando processamento.
Quanto maior o volume de trabalho em processo, mais difícil pode ser identificar prioridades.
Operadores podem escolher ordens mais fáceis em vez das mais importantes, e materiais podem permanecer parados entre setores.
Por isso, a liberação deve respeitar a capacidade dos recursos seguintes.
Manter uma fila controlada facilita o fluxo e reduz acúmulos.
Monitorar tempos de produção
Os tempos previstos precisam ser comparados com os tempos reais.
Quando uma atividade apresenta desvios frequentes, a programação baseada no tempo cadastrado perde confiabilidade.
Se uma operação está cadastrada com duração de duas horas, mas normalmente leva quatro, a máquina receberá uma carga maior do que consegue processar.
Esse problema pode criar atrasos sucessivos.
O acompanhamento ajuda a revisar parâmetros e tornar as próximas programações mais realistas.
Também permite identificar oportunidades de melhoria quando uma etapa apresenta tempo muito superior ao esperado.
Controlar materiais antes da liberação
A falta de material é uma causa comum de interrupção.
Uma ordem pode estar perfeitamente encaixada na sequência, mas não poderá ser executada se um componente estiver indisponível.
Por isso, a conferência precisa acontecer antes da liberação.
Quando existe alguma pendência, a empresa pode decidir adiar a ordem e utilizar a capacidade em outra atividade que esteja pronta.
Esse cuidado evita que máquinas fiquem paradas aguardando materiais.
Também reduz a quantidade de ordens parcialmente executadas.
Criar prioridades claras
Alterações constantes prejudicam o sequenciamento.
Se cada novo pedido for colocado automaticamente no início da fila, a programação nunca será cumprida.
Por isso, critérios para classificar urgências precisam estar definidos.
A equipe comercial pode precisar informar prazos, enquanto a produção avalia a possibilidade de atendimento conforme a capacidade.
Assim, decisões deixam de ser baseadas apenas em pedidos informais.
Uma prioridade realmente urgente pode ser inserida na sequência, mas seu impacto sobre as demais ordens deve ser conhecido.
Acompanhar ordens atrasadas
Ordens fora do prazo precisam ser identificadas rapidamente.
Quanto mais tempo um atraso permanece invisível, menor é a quantidade de alternativas para corrigi-lo.
Acompanhar status permite saber quais atividades ainda não começaram, quais estão em execução e quais deveriam ter sido concluídas.
A análise não deve ocorrer apenas no final do dia.
Dependendo do processo, acompanhar o andamento durante o turno permite reorganizar recursos antes que o problema se torne maior.
Evitar gargalos não significa eliminar completamente as restrições produtivas. Toda operação possui limites. O objetivo é conhecer essas limitações e organizar a sequência de maneira que os recursos sejam utilizados de forma mais equilibrada.
Como lidar com imprevistos e reprogramar a sequência da produção?
Mesmo uma programação planejamento e controle da produção bem estruturada precisa considerar que imprevistos fazem parte da rotina industrial. O objetivo do planejamento não é prever cada problema possível, mas oferecer informações suficientes para que a empresa consiga reagir rapidamente quando alguma condição muda.
A reprogramação precisa ser criteriosa para evitar que a solução de um problema provoque vários outros.
Quebra de máquinas
A indisponibilidade de um equipamento pode alterar imediatamente a fila de produção.
O primeiro passo é identificar quais ordens dependem daquela máquina e quanto tempo ela deverá permanecer parada.
Se a manutenção for rápida, pode ser suficiente ajustar os horários.
Quando a parada for maior, outras alternativas devem ser analisadas.
Algumas operações podem ser direcionadas para máquinas equivalentes. Em outros casos, pode ser necessário antecipar atividades que utilizam recursos diferentes.
O importante é não manter ordens programadas em uma capacidade que já não existe.
Atrasos de fornecedores
Materiais previstos podem não chegar na data combinada.
Quando isso acontece, as ordens dependentes desses itens precisam ser identificadas.
Em vez de deixar recursos aguardando, a programação pode priorizar produtos cujos materiais estejam disponíveis.
Também é importante conhecer a previsão atualizada de chegada.
Sem essa informação, a ordem pode ser reagendada várias vezes.
Integrar informações de compras e estoque ao planejamento ajuda a perceber esse tipo de risco antes da data prevista de produção.
Pedidos urgentes
Pedidos urgentes exigem análise antes de serem inseridos na sequência.
A primeira pergunta deve ser se existe capacidade para atendê-los dentro do prazo solicitado.
Também é necessário verificar materiais e roteiro.
Se o pedido for priorizado, as ordens que perderão posição precisam ser identificadas.
Dessa forma, a empresa consegue avaliar o impacto real da decisão.
Aceitar uma urgência sem analisar a programação pode gerar atraso em vários clientes para atender apenas um pedido.
Falta de colaboradores
A capacidade produtiva não depende somente das máquinas.
Determinadas operações exigem profissionais específicos, e a ausência desses colaboradores pode reduzir a capacidade do setor.
Nessa situação, a programação pode precisar distribuir atividades para outros operadores capacitados ou antecipar processos que não dependam daquela função.
Registrar quais colaboradores ou competências são necessários em determinadas etapas torna a análise de capacidade mais completa.
Produção abaixo do esperado
Nem todo desvio é provocado por uma interrupção evidente.
Às vezes, a produção simplesmente avança em velocidade menor do que a prevista.
Isso pode acontecer por problemas de qualidade, pequenas paradas, dificuldade de operação, matéria-prima inadequada ou estimativas incorretas de tempo.
Quando a quantidade produzida começa a ficar abaixo do plano, é importante identificar a causa antes de simplesmente aumentar a pressão sobre o setor.
Caso o problema continue, a sequência das próximas ordens pode precisar ser modificada.
Reprogramação baseada em informações atualizadas
Uma boa reprogramação utiliza a situação real como ponto de partida.
É necessário conhecer quais operações já foram concluídas, quais estão em andamento, quais recursos permanecem disponíveis e quais materiais podem ser utilizados.
A partir daí, uma nova sequência pode ser construída.
Também é importante avaliar o impacto sobre datas de entrega.
Uma mudança que melhora a utilização de uma máquina pode não ser adequada se provocar atraso significativo em um pedido prioritário.
Por isso, reprogramar é mais do que trocar a posição das ordens. É revisar o conjunto da programação considerando as novas condições.
Quanto mais atualizados estiverem os apontamentos da produção, maior será a capacidade da empresa de reagir a esses eventos sem perder completamente o controle da operação.
Como um sistema de PCP ajuda no sequenciamento da produção?
Conforme cresce o número de pedidos, produtos, operações e recursos, controlar a programação planejamento e controle da produção apenas por planilhas ou controles isolados pode se tornar mais trabalhoso. Um sistema de PCP pode ajudar a centralizar informações e oferecer uma visão mais organizada das ordens que precisam ser programadas.
O objetivo não é substituir as decisões do responsável pelo planejamento, mas fornecer dados mais confiáveis para apoiá-las.
Centralização das ordens
Quando as ordens são registradas em um único ambiente, torna-se mais fácil visualizar o volume total de trabalho.
O responsável pode consultar quais ordens estão abertas, quais já foram iniciadas, quais estão atrasadas e quais foram concluídas.
Essa centralização reduz a necessidade de reunir informações em diferentes arquivos ou controles paralelos.
Também facilita a identificação de prioridades e prazos.
Em vez de procurar individualmente cada pedido, a equipe pode trabalhar com uma visão consolidada da demanda.
Planejamento de recursos
Um sistema pode organizar informações relacionadas às máquinas, centros de trabalho e roteiros.
Assim, cada operação é associada aos recursos necessários.
Ao programar uma ordem, torna-se possível verificar a carga existente em determinada máquina ou período.
Isso ajuda a reduzir situações em que várias atividades são programadas para o mesmo recurso sem capacidade suficiente.
Também pode facilitar a identificação de períodos ociosos que poderiam receber novas ordens.
Controle de materiais
A disponibilidade de materiais possui relação direta com o sequenciamento.
Quando produção e estoque estão integrados, o responsável pode verificar se os insumos necessários estão disponíveis antes de liberar uma ordem.
Essa consulta ajuda a evitar programações que não poderão ser executadas.
Também pode facilitar a identificação de materiais pendentes e das ordens afetadas por essa falta.
Com isso, compras e produção podem trabalhar de maneira mais coordenada.
Prioridades de produção
O sistema pode ajudar a organizar a fila conforme prazo, situação da ordem e demais informações cadastradas.
Ainda assim, a definição das regras precisa refletir a realidade da empresa.
Não basta ordenar automaticamente todos os pedidos pela data de entrega se setups, materiais ou capacidade criarem outras restrições importantes.
A ferramenta deve apoiar a análise, permitindo que o responsável avalie diferentes fatores antes de liberar as atividades.
Acompanhamento em tempo real
À medida que as ordens avançam, os apontamentos atualizam sua situação.
Dessa forma, torna-se possível identificar atividades iniciadas, finalizadas, pendentes ou atrasadas.
Essa visibilidade é importante para o sequenciamento porque a fila seguinte depende do resultado das atividades atuais.
Se uma ordem termina antes do esperado, o próximo trabalho pode ser antecipado.
Se houver atraso, a programação futura pode ser revista.
Quanto menor o intervalo entre o que acontece no chão de fábrica e a atualização das informações, mais confiável tende a ser a tomada de decisão.
Planejado x realizado
Um recurso importante é comparar o que estava programado com o que realmente aconteceu.
Essa comparação pode envolver datas, quantidades e tempos.
Se determinada operação frequentemente leva mais tempo do que o planejado, o cadastro pode precisar de revisão.
Se uma máquina apresenta muitas interrupções, sua capacidade disponível também pode estar superestimada.
Ao analisar esses desvios, a empresa melhora gradualmente a qualidade das próximas programações.
O planejamento deixa de ser baseado apenas em estimativas antigas e passa a incorporar o histórico real da operação.
Indicadores para decisões
Os registros do PCP também podem gerar indicadores importantes.
A utilização das máquinas mostra quanto da capacidade disponível está sendo efetivamente utilizada.
O tempo de produção permite acompanhar a duração das operações e comparar diferentes períodos.
A quantidade de ordens atrasadas ajuda a avaliar o cumprimento da programação.
O percentual de entregas dentro do prazo mostra se a sequência produtiva está contribuindo para atender às datas planejadas.
A quantidade de ordens em andamento também merece atenção. Um volume muito elevado de atividades abertas pode indicar excesso de trabalho em processo.
Outro indicador útil é o tempo de espera entre operações. Se determinados produtos passam mais tempo aguardando do que sendo processados, pode existir um problema de sincronização entre setores.
Ao reunir essas informações, um sistema de PCP permite que o sequenciamento seja tratado como um processo orientado por dados. A empresa passa a ter condições de revisar prioridades, identificar gargalos e ajustar sua programação com maior rapidez.
Conclusão
Melhorar o sequenciamento começa pela compreensão de que a ordem das atividades possui impacto direto sobre prazos, utilização de recursos e fluxo de materiais. Não basta definir o que precisa ser produzido. É necessário estabelecer quando cada ordem deve entrar na fábrica, quais recursos utilizará e qual posição ocupará na fila de cada operação.
A programação planejamento e controle da produção oferece uma estrutura para integrar essas decisões. O planejamento identifica necessidades e recursos, a programação distribui as atividades ao longo do tempo, o sequenciamento estabelece a ordem de execução e o controle acompanha se aquilo que foi previsto realmente está acontecendo.
Para criar uma sequência mais eficiente, a empresa precisa trabalhar com informações confiáveis sobre ordens, roteiros, tempos de produção, materiais, capacidade e datas de entrega. Sem esses dados, prioridades tendem a ser definidas com base apenas em urgências momentâneas, aumentando a quantidade de alterações durante o processo.
Também é importante combinar critérios. Prazo de entrega pode ser fundamental, mas não deve ser analisado isoladamente. Disponibilidade de materiais, redução de setups, duração das atividades e capacidade dos recursos podem mudar completamente a melhor ordem de execução.
O acompanhamento contínuo é outro ponto indispensável. A sequência planejada pela manhã pode precisar de ajustes ao longo do dia caso uma máquina fique indisponível, um fornecedor atrase ou uma operação demore mais do que o previsto. Quanto mais rapidamente esses desvios forem identificados, maiores serão as possibilidades de reprogramação.
Comparar planejado e realizado também permite melhorar os próximos ciclos. Tempos podem ser revisados, gargalos recorrentes podem ser identificados e regras de prioridade podem ser ajustadas conforme os resultados observados.
Um sequenciamento bem estruturado não significa manter cada máquina ocupada a qualquer custo. O objetivo é fazer com que o conjunto da produção avance de maneira coordenada, evitando excesso de ordens abertas, filas desnecessárias e interrupções provocadas por falta de materiais ou capacidade.
Ao integrar planejamento, programação, sequenciamento e acompanhamento, a indústria consegue ter maior visibilidade sobre sua operação e tomar decisões com base em informações atualizadas. Como resultado, torna-se possível reduzir atrasos, melhorar o aproveitamento dos recursos, diminuir desperdícios e aumentar a capacidade de cumprir os prazos definidos para cada ordem de produção.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação Planejamento e Controle da Produção: Guia Completo para Indústrias
Organizar uma operação industrial exige muito mais do que simplesmente definir quais produtos serão…
Programação Planejamento e Controle da Produção: Como Organizar as Ordens de Produção
Organizar as ordens de produção é uma das tarefas mais importantes para uma indústria…
Planejamento das Necessidades de Materiais MRP: Quais Dados São Necessários?
Introdução Manter os materiais certos disponíveis no momento correto é um dos principais…
Como o Planejamento das Necessidades de Materiais MRP Melhora o PCP?
Introdução: por que materiais e produção precisam ser planejados em conjunto? Manter…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.