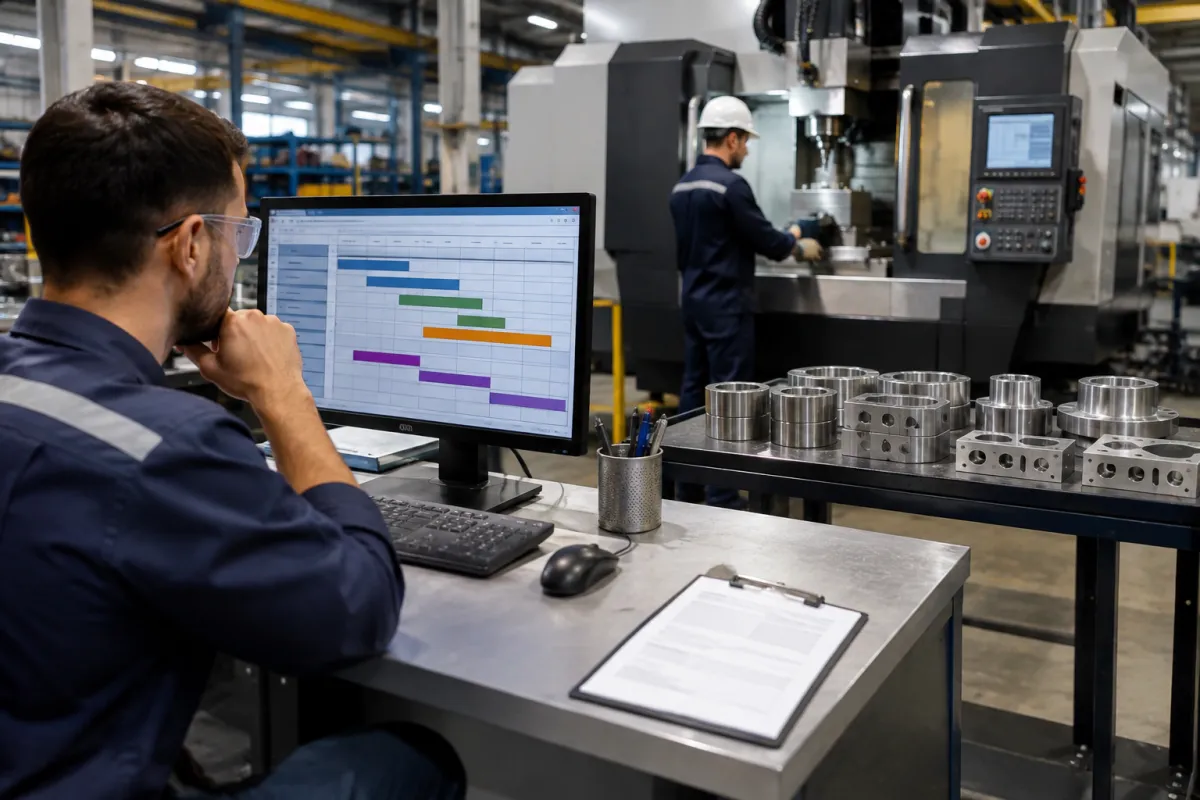
Quando uma indústria precisa fabricar vários produtos em pequenos lotes utilizando a mesma máquina, o principal desafio é definir uma sequência que respeite os prazos de entrega sem desperdiçar tempo com preparações desnecessárias. Para isso, é necessário considerar a quantidade de cada pedido, o tempo de fabricação, as trocas de ferramentas, a disponibilidade de materiais e a capacidade real do equipamento. Um sistema PCP ajuda a organizar essas informações e acompanhar a execução das ordens. Neste artigo, você entenderá como programar diferentes produtos na mesma máquina, calcular o tempo necessário e decidir quando agrupar ou separar lotes para manter a produção organizada.
O que você precisa saber antes de começar
-
Uma máquina compartilhada não pode executar duas operações ao mesmo tempo, mesmo que pertençam a pedidos diferentes.
-
O tempo de preparação entre produtos precisa fazer parte da programação.
-
Agrupar produtos semelhantes pode reduzir trocas, mas não deve comprometer prazos de entrega.
-
A capacidade produtiva deve considerar fabricação, setup e períodos de indisponibilidade.
-
O acompanhamento das ordens permite corrigir atrasos sem perder o controle dos demais lotes.
Por que produzir pequenos lotes na mesma máquina exige mais planejamento?
A produção em pequenos lotes exige um planejamento mais detalhado porque a máquina precisa alternar entre diferentes produtos, configurações e ordens de fabricação. Mesmo quando cada lote possui uma quantidade reduzida, o conjunto de preparações e mudanças de prioridade pode consumir uma parte considerável da jornada disponível.
Imagine uma pequena metalúrgica que utiliza uma máquina CNC para fabricar suportes, buchas e componentes de fixação.
Em determinado dia, existem quatro pedidos aguardando fabricação:
-
80 suportes metálicos;
-
100 buchas;
-
70 suportes de outro pedido;
-
100 componentes de fixação.
Todos utilizam a mesma máquina, mas exigem tempos de processamento e ferramentas diferentes.
Se o operador começar cada pedido conforme ele chega, pode precisar trocar ferramentas várias vezes durante o expediente.
Por outro lado, se a empresa organizar as peças por características semelhantes, poderá reduzir algumas preparações.
O problema é que a organização não depende apenas de aproveitar a máquina. Também é necessário respeitar as datas de entrega e as necessidades das etapas seguintes.
A dificuldade não está apenas na quantidade produzida
Em uma produção de grandes lotes, o equipamento pode permanecer várias horas trabalhando com a mesma configuração.
Já na fabricação de pequenos lotes, as mudanças ocorrem com maior frequência.
Uma máquina que produz 100 peças em 40 minutos, por exemplo, pode precisar de mais 30 minutos para trocar o ferramental e iniciar outro produto.
Nesse caso, a preparação representa uma parcela importante da ocupação do equipamento.
Quanto mais trocas forem necessárias, maior poderá ser o impacto sobre a capacidade disponível.
Por que seguir apenas a ordem de chegada dos pedidos pode causar problemas?
O primeiro pedido recebido não é necessariamente aquele que deve ser fabricado primeiro.
Uma ordem pode ter prazo de entrega mais distante, enquanto outra precisa ser concluída no mesmo dia.
Também pode existir um pedido que utiliza a mesma configuração de uma fabricação já em andamento.
Se a indústria ignorar essas diferenças, poderá realizar trocas desnecessárias ou atrasar pedidos prioritários.
Por isso, é importante compreender a diferença entre planejamento, programação e controle da produção.
O planejamento define o que precisa ser fabricado. A programação determina a sequência de utilização dos equipamentos. O controle acompanha o que realmente foi realizado.
Essas atividades precisam trabalhar juntas para que as prioridades sejam compatíveis com a realidade da fábrica.
Quais informações são necessárias para organizar diferentes produtos na mesma máquina?
Antes de estabelecer a sequência das ordens, a indústria precisa conhecer as características dos produtos, os recursos necessários e os tempos envolvidos na fabricação. Sem essas informações, o sistema PCP pode apresentar uma programação aparentemente organizada, mas incompatível com a capacidade real do equipamento.
Identifique quais produtos podem utilizar a máquina
Nem todos os produtos podem ser fabricados em qualquer equipamento.
Mesmo quando duas peças utilizam o mesmo processo, elas podem exigir ferramentas, dispositivos de fixação, parâmetros ou condições operacionais diferentes.
Considere uma indústria com três produtos:
Produto A: suporte metálico fabricado com uma ferramenta de corte específica.
Produto B: bucha que exige outra ferramenta e parâmetros de usinagem diferentes.
Produto C: componente de fixação com dimensões e operações próprias.
A máquina pode executar os três produtos, mas será necessário preparar o equipamento conforme as exigências de cada um.
No cadastro da produção, é importante identificar quais máquinas estão habilitadas para cada operação e quais restrições precisam ser respeitadas.
Cadastre o roteiro de fabricação de cada produto
O roteiro de fabricação descreve as operações necessárias para transformar a matéria-prima em produto acabado.
Um suporte metálico pode exigir:
Corte → Furação → Acabamento → Inspeção.
Já uma bucha pode seguir:
Torneamento → Acabamento → Inspeção.
Se ambos utilizarem o mesmo equipamento em alguma etapa, essa operação precisa ser considerada na programação da máquina.
Entretanto, não é necessário reservar a máquina para etapas que serão executadas em outros recursos.
Essa separação evita confundir o tempo total de fabricação do produto com o tempo efetivamente ocupado em cada equipamento.
Registre o tempo de processamento de cada item
O tempo de fabricação pode variar conforme o produto.
Uma peça simples pode exigir poucos segundos, enquanto outra necessita de vários minutos.
O cadastro deve considerar o tempo adequado à operação, utilizando medições reais sempre que possível.
Por exemplo:
-
Produto A: 1 minuto por unidade;
-
Produto B: 1,5 minuto por unidade;
-
Produto C: 0,8 minuto por unidade.
Esses tempos são apenas exemplos. Na prática, devem ser obtidos a partir das condições de fabricação da empresa.
A precisão é importante porque pequenas diferenças podem se acumular quando vários lotes são programados.
Considere o tempo de preparação entre os produtos
O tempo de setup corresponde à preparação necessária para iniciar outra fabricação.
Ele pode incluir troca de ferramentas, substituição de moldes, limpeza, regulagens, ajustes e validação da primeira peça.
Segundo o Lean Institute Brasil, uma referência para medir a troca completa de produto é o intervalo entre a última peça aprovada da produção anterior e a primeira peça aprovada após a mudança.
Esse período merece atenção porque a preparação nem sempre possui a mesma duração.
Trocar do produto A para o B pode exigir 15 minutos.
Já retornar do produto B para o A pode consumir 30 minutos, dependendo das atividades necessárias.
Portanto, o planejamento deve considerar não apenas quantas trocas serão realizadas, mas também quais produtos estarão envolvidos.
Verifique outras restrições produtivas
Além da máquina, podem existir recursos compartilhados que limitam a fabricação.
É importante verificar:
-
Disponibilidade de operadores habilitados;
-
Ferramentas e dispositivos necessários;
-
Matéria-prima disponível e reservada;
-
Necessidade de inspeções;
-
Manutenções programadas;
-
Operações anteriores ainda não concluídas.
Em uma metalúrgica, por exemplo, duas máquinas podem estar livres, mas ambas dependerem do mesmo dispositivo de fixação.
Nesse caso, a disponibilidade das máquinas não significa que os dois trabalhos possam começar simultaneamente.
Esse é um dos motivos pelos quais o PCP é importante no planejamento da produção: a programação precisa considerar as condições necessárias para executar cada ordem.
Como definir a sequência de produção de diferentes produtos na mesma máquina?
A sequência deve ser definida combinando prazo de entrega, disponibilidade dos materiais, tempo de preparação, duração das operações e capacidade disponível. O objetivo não é simplesmente manter a máquina ocupada, mas organizar os pedidos para que sejam concluídos dentro das condições necessárias, evitando trocas e esperas que não agregam valor.
Comece pelos pedidos que possuem prazo definido
O primeiro passo é identificar quais ordens precisam ser concluídas antes.
Porém, considere que a data de entrega ao cliente pode ser diferente da data em que a operação na máquina precisa terminar.
Se um componente ainda precisa passar por pintura e embalagem, por exemplo, a usinagem deverá ser concluída com antecedência suficiente para essas atividades.
Por isso, a prioridade deve considerar a data necessária de conclusão da operação, e não apenas o prazo final do pedido.
Verifique quais ordens realmente podem começar
Uma ordem urgente não deve ocupar a programação se a empresa ainda não possui os recursos necessários para executá-la.
Imagine que o produto B precisa ser entregue primeiro, mas sua matéria-prima chegará somente no dia seguinte.
Enquanto isso, o produto A está com todos os materiais disponíveis.
Nesse cenário, pode fazer sentido iniciar o produto A e reservar um horário posterior para o B, desde que os prazos sejam respeitados.
A decisão precisa ser registrada para evitar que a produção seja alterada informalmente.
Agrupe produtos que utilizam preparações semelhantes
Uma das estratégias é organizar a fabricação por famílias de produtos.
Uma família pode reunir itens que utilizam ferramentas, materiais, regulagens ou processos semelhantes.
Considere uma máquina que precisa fabricar:
Produto A → Produto B → Produto A.
Se os dois lotes do produto A puderem ser executados consecutivamente, a indústria poderá utilizar:
Produto A → Produto A → Produto B.
Essa mudança pode eliminar uma preparação intermediária.
Entretanto, o agrupamento não deve ser automático.
Se o produto B tiver uma entrega urgente, poderá ser necessário fabricá-lo entre os dois lotes do A.
A melhor sequência é aquela que equilibra as necessidades de entrega com o tempo de preparação e a capacidade disponível.
Evite mudar a sequência várias vezes durante o turno
Alterações frequentes podem dificultar o cumprimento da programação.
Imagine que a fábrica inicia o produto A, interrompe a produção para atender o produto B e, pouco depois, recebe uma nova solicitação para retomar o A.
Além do tempo perdido nas trocas, podem surgir materiais em processo, ordens incompletas e dúvidas sobre a prioridade real.
Para reduzir esse problema, a indústria pode estabelecer uma programação definida para o próximo turno e permitir alterações somente mediante avaliação do responsável pelo PCP.
A programação de produção PCP deve estabelecer uma sequência executável, mas também precisa permitir ajustes controlados quando surgirem situações relevantes.
Como calcular se todos os lotes cabem na capacidade disponível da máquina?
Para verificar se os lotes podem ser executados no período planejado, é necessário somar os tempos de processamento e preparação e compará-los com a disponibilidade real do equipamento. Uma programação só é viável quando todas as atividades que ocupam a máquina cabem no calendário, respeitando também os recursos necessários e os prazos.
Calcule a capacidade disponível
Considere uma máquina com jornada de oito horas.
Isso representa 480 minutos.
Se existirem 60 minutos de indisponibilidade prevista durante o turno, a capacidade restante será:
Capacidade disponível = 480 − 60 = 420 minutos.
Esses 420 minutos ainda precisam comportar os tempos de preparação e fabricação.
É importante não descontar o mesmo período duas vezes. Se o setup já será somado à carga programada, ele não deve ser novamente subtraído da disponibilidade.
O Sebraetec, do Sebrae, inclui o levantamento dos tempos de fabricação, a análise de indisponibilidades e a identificação de restrições entre os aspectos utilizados no dimensionamento da capacidade produtiva.
Calcule o tempo de fabricação de cada lote
A conta básica é:
Tempo de processamento = quantidade de unidades × tempo por unidade.
Se um lote possui 100 peças e cada unidade exige 1,5 minuto de máquina:
100 × 1,5 = 150 minutos.
Portanto, serão necessárias duas horas e meia de processamento, sem incluir a preparação.
Some o tempo das trocas e demais ocupações
Para avaliar a carga total de uma sequência, utilize:
Carga total = tempo de processamento + tempo de preparação + demais atividades que ocupam o equipamento.
A preparação inicial, os setups entre produtos e eventuais inspeções que bloqueiem o uso da máquina devem entrar na conta.
Já atividades realizadas separadamente, sem ocupar o equipamento, precisam ser programadas nos recursos correspondentes.
Essa distinção ajuda a evitar estimativas incorretas.
Compare carga e capacidade
Se a máquina possui 420 minutos disponíveis, mas a programação exige 450 minutos, existe uma sobrecarga de 30 minutos.
A empresa precisará reorganizar a sequência, redistribuir trabalho para outro período, utilizar um recurso alternativo compatível ou rever o compromisso de entrega.
Simplesmente liberar todas as ordens não cria capacidade adicional.
O problema pode ser analisado com maior profundidade ao equilibrar demanda e capacidade produtiva.
Além de verificar o total de minutos, é importante observar os horários de conclusão de cada ordem. Uma programação pode caber no turno e, ainda assim, terminar um pedido depois do horário necessário.
Exemplo prático: como organizar quatro ordens de fabricação na mesma máquina?
Considere uma pequena indústria que precisa produzir quatro lotes durante o mesmo turno. Todos utilizam a mesma máquina, mas possuem tempos de processamento diferentes. A comparação entre duas sequências mostra como o sistema PCP pode identificar preparações desnecessárias antes de liberar a programação para o chão de fábrica.
Situação inicial da produção
A máquina possui 420 minutos disponíveis.
Os pedidos são os seguintes:
| Ordem | Produto | Quantidade | Tempo por unidade | Tempo de processamento |
|---|---|---|---|---|
| OP 101 | A | 80 peças | 1 min | 80 min |
| OP 102 | B | 100 peças | 1,5 min | 150 min |
| OP 103 | A | 70 peças | 1 min | 70 min |
| OP 104 | C | 100 peças | 0,8 min | 80 min |
| Total | 350 peças | 380 min |
Exemplo hipotético criado para demonstrar o cálculo. As quantidades e os tempos não representam dados de uma empresa real.
Somente a fabricação exige 380 minutos.
Entretanto, ainda é necessário considerar a preparação inicial e as trocas de configuração.
Suponha que a empresa tenha identificado os seguintes tempos:
-
Preparação inicial do turno: 10 minutos;
-
Troca do produto A para B: 10 minutos;
-
Troca do produto B para C: 10 minutos;
-
Troca do produto B para A: 30 minutos;
-
Troca do produto A para C: 20 minutos.
Esses valores foram definidos apenas para o exemplo.
Primeira sequência: executar as ordens sem agrupamento
Imagine que a programação siga:
OP 101 (A) → OP 102 (B) → OP 103 (A) → OP 104 (C).
Nesse caso:
-
Processamento: 380 minutos;
-
Preparação inicial: 10 minutos;
-
Troca A para B: 10 minutos;
-
Troca B para A: 30 minutos;
-
Troca A para C: 20 minutos.
Tempo total: 450 minutos.
Como a máquina possui apenas 420 minutos disponíveis, a programação ultrapassa a capacidade em 30 minutos.
O atraso já pode ser identificado antes de começar a fabricação.
Segunda sequência: agrupar os dois lotes do produto A
Agora considere:
OP 101 (A) → OP 103 (A) → OP 102 (B) → OP 104 (C).
Os dois lotes do produto A são executados consecutivamente, utilizando a mesma configuração.
A nova conta será:
-
Processamento: 380 minutos;
-
Preparação inicial: 10 minutos;
-
Troca A para B: 10 minutos;
-
Troca B para C: 10 minutos.
Tempo total: 410 minutos.
Comparação entre as duas programações
| Critério | Sem agrupamento | Com agrupamento |
|---|---|---|
| Tempo de processamento | 380 min | 380 min |
| Preparação inicial | 10 min | 10 min |
| Trocas entre produtos | 60 min | 20 min |
| Tempo total | 450 min | 410 min |
| Capacidade disponível | 420 min | 420 min |
| Resultado | Excede em 30 min | Restam 10 min |
O agrupamento libera 40 minutos de capacidade em relação à primeira sequência.
Entretanto, existe um detalhe importante: os 410 minutos representam aproximadamente 97,6% da capacidade disponível.
Isso deixa uma margem pequena para imprevistos.
Se houver falha no equipamento, atraso na inspeção ou fabricação acima do tempo previsto, a programação poderá ultrapassar o turno.
Além disso, a nova sequência somente será adequada se os prazos permitirem fabricar a OP 103 antes da OP 102.
Se o pedido do produto B precisar ficar pronto mais cedo, a indústria deverá considerar outra solução.
O aprendizado principal é que reduzir o setup não significa escolher automaticamente a melhor sequência. É necessário verificar também as datas de conclusão, a confiabilidade dos tempos e as restrições da operação.
Como definir o tamanho ideal dos lotes sem prejudicar a produção?
O tamanho do lote deve equilibrar a necessidade de atendimento, o tempo de preparação e o volume que realmente precisa ser fabricado. Lotes maiores podem reduzir a frequência das trocas, mas também podem aumentar estoques e atrasar outros produtos que dependem da mesma máquina.
Quando vale a pena produzir lotes maiores?
Um lote maior pode fazer sentido quando existe demanda confirmada, materiais disponíveis e a preparação do equipamento é demorada.
Imagine uma indústria que precisa fabricar 300 peças de determinado componente.
Se cada troca de ferramenta exigir 40 minutos, dividir essa fabricação em três lotes de 100 unidades poderá provocar preparações adicionais caso seja necessário alternar entre produtos.
Produzir as 300 peças consecutivamente pode reduzir essas trocas.
Entretanto, a decisão depende dos prazos e da necessidade dos demais produtos.
Se uma parte das 300 unidades será utilizada apenas no mês seguinte, talvez não seja conveniente ocupar a máquina com toda a quantidade imediatamente.
Quando os lotes menores são mais adequados?
Os lotes menores podem ser interessantes quando a empresa trabalha com pedidos frequentes, diferentes modelos e necessidade de reposição em quantidades reduzidas.
Eles também podem reduzir a quantidade de produto acabado aguardando venda ou utilização.
Porém, a fabricação em pequenos lotes exige maior atenção às preparações.
Se a máquina precisa de uma hora de setup para produzir um lote que utiliza apenas 20 minutos de processamento, a organização deve avaliar se essa frequência é sustentável.
Uma alternativa pode ser estabelecer períodos de fabricação para determinadas famílias de produtos, desde que isso não comprometa a demanda.
O tamanho ideal é o mesmo para todos os produtos?
Não.
Produtos com características diferentes podem exigir políticas de lote diferentes.
Uma peça de fabricação rápida e preparação simples pode ser produzida em pequenas quantidades várias vezes na semana.
Outro componente, que exige ajustes demorados e ferramentas específicas, pode justificar agrupamentos maiores.
A decisão deve considerar:
-
Frequência da demanda;
-
Quantidade necessária;
-
Prazo de entrega;
-
Tempo e custo de setup;
-
Capacidade disponível;
-
Custo de manter estoque;
-
Risco de obsolescência;
-
Possibilidade de fabricar lotes adicionais.
O controle de produção PCP ajuda a acompanhar essas decisões e comparar os tempos previstos com os resultados reais.
Dessa forma, a política de fabricação pode ser ajustada conforme o comportamento dos pedidos e dos equipamentos.
Como reduzir o tempo perdido nas trocas entre diferentes produtos?
A redução do setup depende de identificar quais atividades realmente exigem a parada da máquina e quais podem ser preparadas antecipadamente. Organizar ferramentas, padronizar regulagens e acompanhar a duração das trocas ajuda a tornar a fabricação de pequenos lotes mais viável, sem eliminar verificações obrigatórias de segurança e qualidade.
Prepare a próxima fabricação antes de terminar a atual
Em algumas situações, os operadores somente procuram as ferramentas necessárias depois que o equipamento já está parado.
Esse procedimento aumenta o tempo de espera.
Uma alternativa é conferir antecipadamente os materiais e dispositivos necessários para a próxima ordem.
Enquanto a máquina produz o lote atual, a equipe pode preparar, em local seguro, os recursos que serão utilizados depois.
Por exemplo, em uma operação de usinagem, podem ser realizadas antecipadamente a conferência do desenho técnico, a separação das ferramentas e a verificação da matéria-prima.
Isso não significa realizar intervenções inseguras na máquina em funcionamento.
A preparação antecipada deve respeitar as condições técnicas do processo.
Diferencie atividades internas e externas de setup
A metodologia SMED, também conhecida como Troca Rápida de Ferramentas, trabalha com a redução e a organização dos tempos de preparação.
Uma distinção importante é:
Setup interno: atividades que precisam ser executadas com o equipamento parado.
Setup externo: atividades que podem ser realizadas sem interromper a produção atual, desde que isso seja tecnicamente seguro.
O Lean Institute Brasil apresenta o SMED como uma abordagem para reduzir o tempo de máquinas paradas durante as trocas e facilitar a fabricação em pequenos lotes.
O NIST, instituto norte-americano de padrões e tecnologia, também destaca a redução do tempo entre a última peça boa de uma produção e a primeira peça boa da seguinte como parte das práticas de melhoria de processos industriais.
Padronize as configurações utilizadas com frequência
Outra oportunidade de melhoria está nas regulagens repetitivas.
Se cada operador precisa descobrir novamente quais parâmetros utilizar, a preparação tende a se tornar menos previsível.
A empresa pode manter instruções atualizadas com:
-
Ferramentas necessárias;
-
Parâmetros de fabricação aprovados;
-
Dispositivos de fixação;
-
Procedimentos de preparação;
-
Pontos de inspeção;
-
Critérios para liberação da primeira peça.
Além de organizar a execução, esses registros ajudam a investigar por que determinadas trocas demoram mais do que o esperado.
O sistema PCP pode utilizar os tempos obtidos no chão de fábrica para tornar as programações seguintes mais realistas.
O que fazer quando surge um pedido urgente ou uma máquina para durante a fabricação?
Quando ocorre um imprevisto, o PCP deve verificar quais ordens serão afetadas, calcular a capacidade restante e reorganizar a sequência somente depois de avaliar as consequências. A prioridade é atender à nova necessidade sem provocar atrasos desnecessários, perder informações das ordens interrompidas ou comprometer a segurança e a qualidade.
Como encaixar um pedido urgente na programação?
Considere que a máquina está fabricando o produto A e recebe uma solicitação urgente do produto C.
Antes de interromper a operação, é necessário verificar:
-
Qual é a quantidade urgente?
-
Quando esse produto precisa ficar pronto?
-
Quanto tempo será necessário para fabricá-lo?
-
Qual será o tempo de troca para o produto C?
-
Será preciso retornar ao produto A depois?
-
Existe material disponível?
-
Quais pedidos sofrerão atraso com a alteração?
Uma interrupção aparentemente simples pode exigir duas preparações adicionais: uma para começar o pedido urgente e outra para retomar a fabricação anterior.
Por isso, a decisão deve considerar o tempo total e o impacto sobre as demais ordens.
Em alguns casos, será possível dividir o lote atual e encaixar o pedido urgente.
Em outros, a melhor alternativa poderá ser negociar o prazo ou utilizar outro equipamento compatível.
Como reorganizar as ordens após uma parada de máquina?
Quando ocorre uma falha no equipamento, a primeira providência é registrar a ocorrência e obter uma previsão de retorno, quando isso for possível.
Depois, o responsável pelo PCP deve identificar:
-
Qual ordem estava em execução;
-
Quanto já foi produzido e aprovado;
-
Qual quantidade ainda falta;
-
Quais ordens estão aguardando;
-
Quais compromissos de entrega serão afetados.
Se a parada consumir duas horas de produção, não basta simplesmente empurrar todas as ordens para mais tarde.
É necessário verificar se haverá capacidade nos próximos turnos.
Também pode ser possível adiantar atividades em outros setores, desde que não dependam da máquina parada.
Evite perder o controle das ordens interrompidas
Uma ordem parcialmente executada precisa manter seu histórico.
O registro deve mostrar quanto foi produzido, quanto permanece pendente e qual operação deverá ser retomada.
Essas informações fazem parte das etapas do planejamento e execução do PCP.
Sem esse acompanhamento, uma ordem pode aparecer como iniciada, mas ninguém saber exatamente quanto ainda falta fabricar.
Isso dificulta a previsão de conclusão e pode gerar confusão sobre materiais, lotes e quantidades.
Como um sistema PCP ajuda a organizar várias ordens na mesma máquina?
Um sistema PCP ajuda a relacionar pedidos, ordens de produção, operações, máquinas, tempos e capacidade disponível em uma mesma rotina de planejamento e controle. Dependendo dos recursos oferecidos pelo software, essas informações permitem visualizar conflitos de programação, acompanhar a execução e avaliar quais ordens precisam ser reorganizadas.
Organização das ordens de produção
Cada ordem de produção deve identificar o que será fabricado e quais atividades serão necessárias.
Entre as informações úteis estão:
-
Código da ordem;
-
Produto;
-
Quantidade planejada;
-
Data necessária;
-
Operações previstas;
-
Máquina ou recurso responsável;
-
Tempo de processamento;
-
Situação da fabricação.
Assim, diferentes pedidos podem compartilhar o mesmo equipamento sem perder sua identificação.
Mesmo quando duas ordens utilizam a mesma configuração, é importante manter as quantidades e os apontamentos separados para preservar o controle de cada pedido.
Visualização da carga de cada máquina
Quando o software possui recursos de programação por capacidade, é possível comparar o tempo ocupado com o calendário disponível.
Considere que uma máquina possui seis horas livres amanhã.
Se as ordens previstas exigirem nove horas, o responsável poderá identificar a sobrecarga antes de liberar a fabricação.
Essa análise pode envolver a redistribuição das ordens, alteração da sequência ou revisão dos prazos.
Um sistema para controle de produção industrial contribui para organizar essas informações e acompanhar as diferenças entre o planejamento e a execução.
Entretanto, é importante verificar se a solução utilizada considera capacidade finita e tempos de setup. Nem todo software que registra ordens também realiza o sequenciamento automático das máquinas.
Acompanhamento das operações realizadas
Depois que a ordem começa, o acompanhamento precisa registrar o resultado da fabricação.
Os apontamentos podem informar:
-
Início e término;
-
Quantidade processada;
-
Quantidade aprovada;
-
Quantidade rejeitada;
-
Tempo de preparação;
-
Tempo de produção;
-
Paradas e respectivos motivos;
-
Operador e máquina utilizados.
Imagine que determinada preparação deveria durar 20 minutos, mas passou a consumir 45 minutos.
Ao registrar essa diferença, a indústria consegue investigar o motivo e avaliar se o tempo de referência precisa ser revisado.
Esse histórico também ajuda a identificar equipamentos que apresentam atrasos recorrentes.
Relação entre produção, estoque e compras
O sistema PCP também precisa considerar a disponibilidade de materiais.
Não adianta reservar três horas de máquina para uma ordem que não possui matéria-prima suficiente.
Antes de liberar a produção, deve existir uma conferência dos materiais necessários, considerando o saldo disponível e as reservas já realizadas.
Da mesma forma, a conclusão de um lote precisa ser refletida nos controles de produção e estoque conforme o processo utilizado pela empresa.
A integração reduz a dependência de conferências manuais entre setores.
O que avaliar ao escolher um software para produção em pequenos lotes?
A escolha deve considerar como a fábrica realmente funciona.
Uma indústria com dezenas de produtos, diferentes tempos de preparação e equipamentos compartilhados pode precisar de recursos mais detalhados do que outra que fabrica poucos itens em sequência fixa.
Entre os critérios estão a possibilidade de cadastrar roteiros de operações, controlar máquinas, registrar tempos, acompanhar ordens e identificar conflitos de capacidade.
Recursos como agrupamento por famílias, programação com capacidade finita e consideração dos setups dependentes da sequência devem ser verificados especificamente.
Por isso, antes da contratação, vale analisar como escolher um software de controle de produção de acordo com a rotina industrial.
O software deve apoiar as decisões do PCP, mas a qualidade dos resultados depende de cadastros confiáveis e registros atualizados.
Quais indicadores ajudam a melhorar a produção em pequenos lotes?
Os indicadores mais úteis são aqueles que mostram se a programação está sendo cumprida e onde a máquina está perdendo capacidade. Acompanhar tempos de setup, atrasos, horas utilizadas e quantidades produzidas ajuda a identificar problemas específicos e ajustar a sequência dos próximos lotes.
Tempo médio de setup
Mostra quanto tempo a máquina consome nas preparações.
O indicador pode ser calculado pela soma dos tempos de setup dividida pela quantidade de preparações realizadas no período.
É importante analisar também cada tipo de troca, porque uma média geral pode esconder preparações muito diferentes.
Aderência à programação
Permite observar se as ordens estão sendo executadas conforme o planejamento.
O acompanhamento pode considerar ordens concluídas no prazo programado, diferenças nos horários ou quantidades realizadas.
A empresa deve definir claramente qual critério utiliza para que os períodos possam ser comparados.
Carga e disponibilidade da máquina
Esse acompanhamento mostra quanto tempo da capacidade disponível já está comprometido com as atividades programadas.
Por exemplo, uma máquina com 420 minutos disponíveis e 350 minutos de carga possui 70 minutos ainda não programados.
Essa diferença não representa necessariamente capacidade adicional garantida, pois podem ocorrer interrupções e variações.
Ordens atrasadas e motivos das paradas
Não basta identificar que uma ordem atrasou.
É necessário compreender o motivo.
O atraso pode ter sido provocado por falta de material, quebra de máquina, setup acima do previsto, mudança de prioridade ou problema de qualidade.
Classificar as causas ajuda a direcionar as ações.
Para uma visão mais ampla desses acompanhamentos, o planejamento e controle da produção PCP relaciona programação, execução, capacidade e análise dos resultados.
Quais erros devem ser evitados ao organizar diferentes produtos na mesma máquina?
Os erros mais frequentes estão relacionados a programar ordens sem verificar a capacidade, ignorar preparações, alterar prioridades sem avaliar o impacto e utilizar tempos de fabricação desatualizados. O sistema PCP pode ajudar a identificar essas situações, mas a empresa precisa manter uma rotina consistente de planejamento e acompanhamento.
Ignorar os tempos de preparação
Esse erro faz a programação considerar somente a fabricação das peças.
Se a máquina exige várias trocas, a carga real pode ser muito maior que a prevista.
A solução é registrar os setups e incluí-los na programação, diferenciando as configurações quando necessário.
Agrupar produtos sem observar os prazos
Juntar produtos semelhantes pode reduzir preparações, mas também pode atrasar pedidos mais urgentes.
O agrupamento deve ser validado com as datas de conclusão de cada ordem.
Programar a máquina sem conferir os materiais
Uma máquina livre não significa que existe condição para começar a fabricação.
A disponibilidade de matéria-prima, ferramentas, operadores e documentos técnicos precisa ser confirmada.
Liberar ordens demais ao mesmo tempo
Quando várias ordens aguardam na fábrica sem uma prioridade definida, os operadores podem ter dificuldade para identificar qual trabalho deve ser executado.
Uma fila organizada por máquina e operação ajuda a reduzir esse problema.
Não registrar as diferenças entre previsto e realizado
Se os tempos reais não são acompanhados, o planejamento pode continuar utilizando parâmetros incorretos.
A empresa precisa comparar a previsão com o resultado e investigar os desvios que se repetem.
Manter a máquina ocupada mesmo sem necessidade
Produzir um item apenas para evitar ociosidade pode aumentar estoques e consumir materiais que serão necessários em outros pedidos.
O objetivo do PCP não deve ser ocupar todos os equipamentos o tempo inteiro, mas atender às necessidades produtivas respeitando capacidade, custo, prazo e qualidade.
Como começar a organizar a produção em pequenos lotes?
A implantação de uma rotina de programação pode começar por uma única máquina compartilhada, utilizando dados simples e confiáveis. O importante é conhecer as ordens pendentes, calcular a carga, definir uma sequência e registrar o que realmente aconteceu antes de ampliar o controle para outros recursos.
Uma sequência prática de implantação é:
Primeira etapa — Identificar a máquina compartilhada
Escolha um equipamento que receba diferentes produtos e apresente conflitos frequentes de programação.
Segunda etapa — Levantar as ordens pendentes
Reúna os pedidos que precisam passar por esse equipamento, com quantidades e datas necessárias.
Terceira etapa — Medir os tempos
Registre os tempos de processamento e de preparação, preferencialmente com base em observações reais.
Quarta etapa — Organizar as famílias de produtos
Identifique quais itens utilizam ferramentas e configurações semelhantes.
Quinta etapa — Comparar a carga com a capacidade
Verifique se as ordens podem ser executadas no período disponível, considerando as preparações.
Sexta etapa — Definir uma programação por turno ou período
Estabeleça uma sequência clara, com responsáveis definidos e critérios para alterações.
Sétima etapa — Registrar a execução
Acompanhe o andamento das ordens, as quantidades concluídas e os motivos dos desvios.
Oitava etapa — Revisar os resultados
Utilize o histórico para corrigir tempos, melhorar a preparação e ajustar a programação seguinte.
Não é necessário começar com uma programação complexa para todas as máquinas da fábrica.
É possível estruturar o controle gradualmente, desde que as informações sejam confiáveis e as prioridades estejam claras.
Conclusão
Organizar a produção em pequenos lotes exige mais do que definir a quantidade que será fabricada. Quando diferentes produtos utilizam a mesma máquina, é necessário considerar a sequência das ordens, o tempo de preparação, a capacidade disponível e os prazos de entrega.
A principal medida é criar uma programação que represente as condições reais da fábrica.
Isso significa conhecer os tempos das operações, identificar produtos que podem ser agrupados, reservar períodos para preparação e evitar que pedidos diferentes sejam programados simultaneamente no mesmo equipamento.
Também é importante reconhecer que a sequência com menos setups nem sempre será a melhor. O prazo dos clientes, a disponibilidade de materiais e a necessidade das próximas etapas podem justificar outra organização.
O sistema PCP contribui para reunir essas informações, acompanhar as ordens e identificar diferenças entre aquilo que foi planejado e o que realmente aconteceu.
Com dados confiáveis e uma rotina de revisão, a indústria pode tomar decisões mais consistentes sobre quais produtos fabricar primeiro, quando preparar a máquina e como utilizar sua capacidade sem criar conflitos desnecessários.
O resultado depende das características da operação, mas o princípio é o mesmo: cada lote deve entrar na programação quando existirem recursos, tempo e condições para executá-lo dentro do prazo necessário.
Leia também
Para aprofundar o planejamento, a programação e o controle de diferentes produtos na mesma máquina, confira estes conteúdos relacionados:
- Sistema de Controle de Produção: Do Planejamento ao Produto Final — Entenda como organizar as etapas produtivas e acompanhar a fabricação até sua conclusão.
- ERP Customizável: A Chave para Automatizar Processos Específicos do Seu Negócio — Veja como adaptar processos e recursos de gestão às necessidades de diferentes operações industriais.
- Como Funciona a Programação, Planejamento e Controle da Produção Industrial — Compreenda como pedidos, capacidade e operações se conectam na rotina da fábrica.
- Programação, Planejamento e Controle da Produção: Como Organizar a Sequência das Ordens — Aprofunde os critérios de prioridade e organização das ordens de produção.
- Como Evitar Estoque Parado com o Planejamento e Controle da Produção PCP — Entenda a relação entre tamanho dos lotes, demanda e excesso de estoque.
- Controle de Produção PCP: Como Controlar o Tempo de Preparação das Máquinas e Reduzir Paradas — Saiba como registrar e reduzir tempos de preparação em operações de metalurgia.
- Controle de Produção Industrial: Como Reduzir o Tempo Perdido nas Trocas e Preparações de Máquinas? — Conheça medidas para diminuir esperas e organizar as mudanças entre produtos.
- Planejamento e Controle da Produção PCP: Guia Completo para Melhorar a Produção — Aprofunde o funcionamento do PCP, desde o planejamento até a análise dos resultados.
Perguntas frequentes
Como organizar diferentes produtos na mesma máquina?
É necessário definir a sequência das ordens considerando os prazos de entrega, os tempos de fabricação, as preparações e a capacidade disponível. Produtos semelhantes podem ser agrupados quando isso não prejudicar os pedidos prioritários.
Como definir qual produto deve ser fabricado primeiro?
A prioridade deve considerar a data necessária de conclusão, a disponibilidade de materiais e o tempo de processamento. Também é importante verificar se a sequência escolhida exigirá trocas demoradas de ferramentas.
É melhor fabricar lotes pequenos ou grandes?
Depende da demanda, do tempo de setup e dos prazos. Lotes maiores podem diminuir a frequência de preparações, enquanto lotes menores podem reduzir estoques e facilitar o atendimento de pedidos diferentes.
Como calcular o tempo necessário para fabricar vários produtos na mesma máquina?
Multiplique a quantidade de cada produto pelo tempo de processamento por unidade. Depois, some os tempos de preparação e as demais atividades que ocupam o equipamento. Compare o resultado com a capacidade disponível.
Como reduzir o tempo de setup entre diferentes produtos?
A empresa pode preparar ferramentas antecipadamente, padronizar regulagens, organizar materiais e agrupar produtos que utilizam configurações semelhantes. As mudanças devem respeitar os procedimentos de segurança e qualidade.
O que fazer quando dois pedidos precisam utilizar a mesma máquina?
O responsável pelo PCP deve verificar os prazos, a duração das operações e os recursos disponíveis para definir a sequência. Se não houver capacidade suficiente, será necessário reprogramar uma das ordens ou avaliar alternativas.
Um sistema PCP consegue identificar máquinas sobrecarregadas?
Dependendo das funcionalidades, o software pode comparar a carga programada com a capacidade disponível de cada equipamento. Isso permite identificar conflitos, revisar a sequência das ordens e avaliar possíveis atrasos antes da fabricação.
Quer ver o IndústriaPro na prática?
Veja como o IndústriaPro apoia PCP e Produtividade no dia a dia da planta, junto com PCP, estoque e fiscal.
Você também pode gostar
Outros artigos de PCP e Produtividade.
Fabricação terceirizada: como um sistema PCP ajuda a acompanhar peças fora da indústria?
Quando uma indústria envia peças para usinagem, pintura, galvanização ou tratamento térmico, precisa…
Sistema PCP: O que acontece quando a estrutura de um produto muda durante a fabricação?
Quando a estrutura de um produto muda durante a fabricação, a indústria precisa verificar quais ordens de…
Planejamento de Materiais: Como um sistema PCP ajuda no planejamento de materiais?
Uma indústria pode ter máquinas disponíveis, funcionários preparados e pedidos confirmados, mas ainda…