A programação da fábrica estava definida, as ordens haviam sido liberadas e os prazos pareciam possíveis. Então uma máquina parou, um fornecedor atrasou uma matéria-prima, uma operação demorou mais do que o previsto ou surgiu um pedido que precisava entrar na produção com prioridade. É nesse momento que a programação planejamento e controle da produção deixa de ser apenas um planejamento inicial e passa a cumprir uma de suas funções mais importantes: comparar o que deveria acontecer com aquilo que está acontecendo e reorganizar a fábrica sem transformar cada imprevisto em uma sequência de novos atrasos.
Quando o planejado não acontece, a primeira reação não deve ser simplesmente colocar outra ordem na frente. Antes de alterar a programação, é necessário identificar o desvio, entender sua causa, verificar quais recursos foram afetados e avaliar o impacto sobre as demais ordens.
Na prática, uma reprogramação eficiente depende principalmente de:
-
saber exatamente em qual operação surgiu o problema;
-
conhecer a capacidade disponível para os próximos períodos;
-
verificar materiais, máquinas e mão de obra necessários;
-
identificar quais ordens realmente possuem prioridade;
-
calcular quais entregas serão afetadas;
-
registrar o motivo da mudança;
-
acompanhar o novo planejamento no chão de fábrica.
O planejamento continua importante, mas precisa ser suficientemente atualizado para representar a realidade da produção.
Por Que O Planejamento Da Produção Nem Sempre Acontece Como Previsto?
Nenhum planejamento industrial trabalha com condições completamente imutáveis. Mesmo uma fábrica bem organizada está sujeita a alterações durante a execução das ordens.
Uma indústria metalúrgica, por exemplo, pode programar determinadas peças para serem cortadas pela manhã, encaminhadas para dobra depois do almoço e seguir para soldagem no dia seguinte. Se a máquina de corte ficar indisponível durante duas horas, todas as etapas seguintes podem perder sua programação original.
O mesmo ocorre quando a matéria-prima prevista para uma ordem não chega, quando uma operação apresenta retrabalho ou quando a produtividade realizada fica abaixo da considerada no planejamento.
Entre os acontecimentos mais comuns estão:
| Situação | Consequência possível |
|---|---|
| Quebra ou parada de máquina | Redução da capacidade disponível |
| Atraso de matéria-prima | Ordem impedida de iniciar ou continuar |
| Retrabalho | Consumo de horas não previstas |
| Produção abaixo da quantidade planejada | Acúmulo de ordens pendentes |
| Pedido urgente | Alteração da sequência das ordens |
| Ausência de operador | Restrição de determinado recurso ou operação |
| Tempo de produção superior ao previsto | Atraso das operações seguintes |
| Problema de qualidade | Bloqueio de peças e necessidade de nova produção |
Esses acontecimentos não significam necessariamente que o PCP falhou. O problema surge quando a empresa não consegue identificar rapidamente o impacto dessas alterações e passa a reorganizar a fábrica apenas por decisões informais.
O Sebrae inclui justamente programação e sequenciamento, análise da capacidade produtiva, previsão de demanda, coleta de dados da produção e gestão de gargalos entre os elementos relevantes do planejamento e controle da produção.
Antes De Reprogramar, Descubra O Que Realmente Mudou
Quando uma ordem atrasa, o atraso é normalmente uma consequência. O primeiro passo é descobrir sua causa.
Imagine uma ordem de 500 peças que deveria terminar às 14h, mas às 13h apenas 250 unidades foram produzidas. Alterar imediatamente a data da ordem informa apenas que existe um atraso. Não explica por que ele surgiu.
O PCP precisa investigar perguntas como:
-
a máquina permaneceu disponível durante todo o período?
-
houve parada para manutenção?
-
o operador recebeu a ordem no horário previsto?
-
faltou ferramenta ou dispositivo?
-
a matéria-prima estava disponível?
-
houve problema de qualidade?
-
parte da produção precisou ser refeita?
-
o tempo padrão utilizado no planejamento corresponde à realidade?
-
a quantidade produzida por hora ficou abaixo do previsto?
Essa diferenciação é importante porque cada causa exige uma resposta diferente.
Se a máquina ficará parada durante dois dias, é necessário redistribuir capacidade ou alterar datas. Se houve apenas um atraso de 30 minutos na preparação, talvez a produção consiga recuperar parte desse tempo nas operações seguintes.
Planejado X Realizado: O Ponto De Partida Para Reagir Aos Desvios
Um PCP que acompanha apenas o que foi programado enxerga uma parte da operação. É necessário acompanhar também o realizado.
A comparação pode começar por indicadores simples:
Quantidade Planejada X Quantidade Produzida
Se uma ordem previa a fabricação de 1.000 unidades durante um turno e apenas 780 foram concluídas, existe um desvio de 220 unidades.
O número isolado, entretanto, não é suficiente. É preciso descobrir se as unidades restantes poderão ser recuperadas no turno seguinte ou se ocuparão uma capacidade que já estava reservada para outra ordem.
Tempo Planejado X Tempo Realizado
Uma operação prevista para durar três horas pode consumir quatro horas e meia.
Se isso ocorre ocasionalmente, pode haver uma ocorrência específica. Se acontece repetidamente no mesmo produto, máquina ou processo, o tempo padrão utilizado pelo PCP precisa ser revisado.
Data Prevista X Data Atual
Ordens que deveriam estar concluídas, mas continuam abertas, precisam ser identificadas rapidamente.
Quanto maior o intervalo entre o surgimento do atraso e sua identificação, menor tende a ser a margem de decisão do PCP.
Capacidade Planejada X Capacidade Disponível
Não basta saber que existem oito horas até o final do turno. É necessário verificar quantas dessas horas realmente podem ser utilizadas.
Paradas programadas, manutenção, setup, indisponibilidade de operador e ocupação por outras ordens diminuem a capacidade efetivamente disponível.
Por isso, a programação planejamento e controle da produção precisa trabalhar com dados atualizados. O Sebrae destaca a análise e otimização da capacidade produtiva e a sistematização da coleta de dados entre as práticas utilizadas no controle de produção.
Como Reprogramar A Produção Quando Surge Um Imprevisto
Reprogramar não significa reconstruir todo o planejamento sempre que alguma coisa muda. Em muitos casos, é possível localizar o impacto e ajustar somente as ordens afetadas.
Um fluxo prático pode seguir esta sequência:
Desvio identificado → causa analisada → impacto calculado → prioridades verificadas → capacidade revisada → nova sequência definida → produção comunicada → resultado acompanhado
1. Identifique A Ordem E A Operação Afetadas
A primeira pergunta é: onde exatamente ocorreu o problema?
Considere uma indústria com uma ordem passando pelas seguintes operações:
Corte → usinagem → acabamento → inspeção → expedição
Se a usinagem atrasou, não significa necessariamente que todas as etapas da fábrica precisam ser reprogramadas.
Primeiro, verifique:
-
qual ordem foi afetada;
-
em qual operação;
-
quanto ainda falta produzir;
-
quanto tempo adicional será necessário;
-
quais operações posteriores dependem dela.
Isso reduz decisões desnecessárias em setores que continuam funcionando normalmente.
2. Verifique Se Existe Restrição De Material
Antes de reposicionar qualquer ordem na programação, confirme se todos os materiais necessários estão disponíveis.
Um pedido considerado prioritário pode parecer ideal para ocupar uma máquina que ficou livre, mas não poderá avançar se um componente ainda estiver aguardando recebimento.
A sequência precisa considerar simultaneamente prioridade e viabilidade.
3. Recalcule A Capacidade Disponível
A programação original considerava uma determinada quantidade de horas, equipamentos e pessoas. Depois do imprevisto, essa capacidade pode ter mudado.
Considere uma máquina originalmente disponível durante oito horas:
-
1 hora será utilizada em manutenção;
-
40 minutos serão necessários para setup;
-
5 horas já estão comprometidas com uma ordem iniciada.
A capacidade restante não é de oito horas. O PCP precisa trabalhar sobre o tempo efetivamente disponível.
Esse cuidado evita uma situação comum: resolver um atraso criando outro planejamento que também não poderá ser cumprido.
4. Verifique As Ordens Que Serão Impactadas
Uma mudança aparentemente pequena pode criar uma reação em cadeia.
Se a Ordem A consumir duas horas adicionais de uma máquina, a Ordem B pode perder o horário previsto. Consequentemente, a Ordem C também pode ter de ser deslocada.
Por isso, antes de confirmar a alteração, verifique:
-
quais ordens utilizam o mesmo recurso;
-
quais têm prazo de entrega mais próximo;
-
quais já possuem atraso;
-
quais possuem material disponível;
-
quais dependem de operações anteriores;
-
quais podem ser deslocadas sem comprometer a entrega.
5. Defina A Nova Prioridade Com Critérios Claros
Produzir primeiro apenas aquilo que está sendo mais cobrado pode gerar uma programação instável.
A prioridade pode considerar diferentes fatores:
-
data prometida ao cliente;
-
estágio atual da ordem;
-
disponibilidade de materiais;
-
tempo necessário para conclusão;
-
utilização de recurso crítico;
-
impacto sobre outras ordens;
-
necessidade de liberar espaço ou operação seguinte;
-
compromissos comerciais previamente definidos.
A combinação dependerá da realidade industrial.
Uma ordem praticamente concluída, por exemplo, pode merecer prioridade sobre outra que ainda exige diversas operações, mesmo que ambas tenham datas próximas.
Nem Todo Pedido Urgente Deve Entrar Imediatamente Na Produção
Um dos maiores riscos para a programação ocorre quando novas prioridades entram continuamente no processo.
Imagine uma máquina programada para produzir:
-
Produto A;
-
Produto A;
-
Produto B;
-
Produto C.
As duas primeiras ordens utilizam a mesma configuração. Antes de iniciar a segunda, porém, chega uma solicitação urgente do Produto D.
Se o Produto D exigir troca de ferramental, preparação diferente e nova regulagem, colocá-lo imediatamente na máquina pode acrescentar tempo de setup, interromper um lote eficiente e atrasar várias ordens.
Por isso, uma urgência precisa ser analisada antes de alterar a sequência.
Pergunte:
-
qual é o prazo real da nova demanda?
-
existe estoque pronto?
-
qual recurso ela utilizará?
-
quais ordens precisarão ser interrompidas?
-
haverá novo setup?
-
qual será o impacto sobre os pedidos já comprometidos?
-
existe outro equipamento capaz de produzir o item?
Em alguns casos, inserir a urgência imediatamente é necessário. Em outros, terminar a operação em andamento e inserir a nova ordem posteriormente causa menos impacto total.
Evite Transformar A Reprogramação Em Uma Sequência De Improvisos
Uma empresa pode aparentemente responder rápido aos problemas e ainda assim possuir um PCP desorganizado.
Isso acontece quando cada ocorrência resulta em uma decisão isolada.
Um vendedor solicita prioridade. A ordem sobe na fila. Depois, outra venda recebe prioridade maior. A primeira é deslocada. O encarregado decide terminar outra ordem antes para aproveitar a máquina preparada.
Ao final, existe uma programação formal e outra programação acontecendo no chão de fábrica.
Esse comportamento gera problemas como:
-
ordens executadas fora da sequência;
-
prazos pouco confiáveis;
-
dificuldade para localizar o que está atrasado;
-
setups adicionais;
-
materiais separados para ordens que não serão executadas;
-
divergência entre planejamento e fábrica;
-
dificuldade para explicar atrasos;
-
sobrecarga dos recursos críticos.
A reprogramação precisa ser controlada da mesma forma que a programação inicial.
Toda mudança relevante deve responder a três questões: o que mudou, por que mudou e qual será o impacto da alteração?
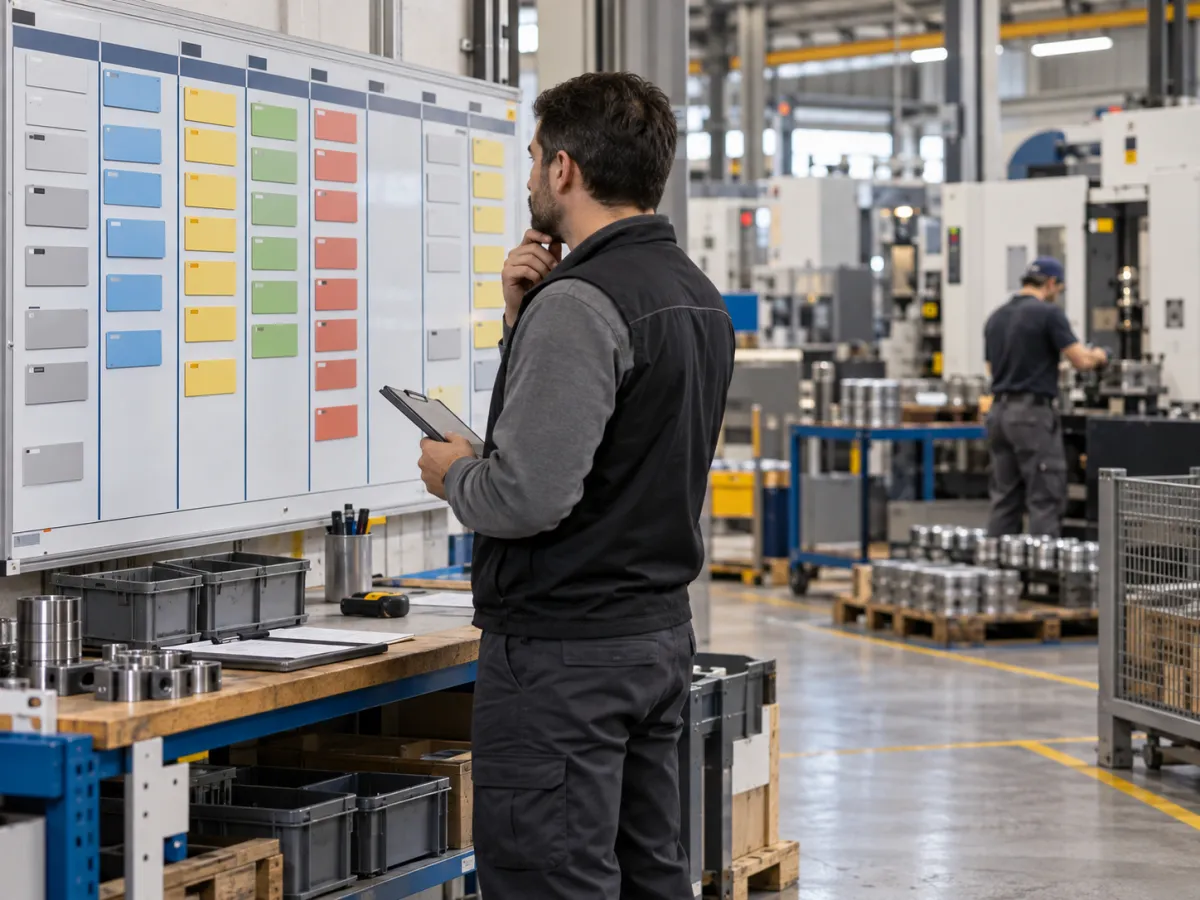
Crie Uma Zona De Programação Mais Estável
Não é recomendável que todas as ordens planejadas para os próximos dias tenham a mesma facilidade de alteração.
Quanto mais próxima uma ordem estiver da execução, maior normalmente será o impacto de mudanças.
Uma fábrica pode trabalhar, por exemplo, com três horizontes:
| Horizonte | Característica |
|---|---|
| Produção imediata | Sequência praticamente definida e mudanças apenas quando necessárias |
| Próximos dias | Ajustes ainda possíveis conforme materiais e capacidade |
| Períodos posteriores | Planejamento mais flexível |
Isso reduz mudanças constantes no chão de fábrica.
Uma ordem que já teve material separado, ferramenta preparada e máquina reservada custa mais para ser alterada do que uma ordem prevista para a semana seguinte.
O objetivo não é impedir ajustes, mas diferenciar mudanças necessárias de mudanças que podem aguardar.
O Chão De Fábrica Precisa Devolver Informações Ao PCP
Nenhum planejamento consegue acompanhar a operação se as informações chegam apenas no final do dia ou no encerramento das ordens.
O PCP precisa saber, com frequência adequada à operação:
-
quando a ordem começou;
-
qual quantidade foi produzida;
-
quanto ainda falta;
-
se a operação foi interrompida;
-
motivo da parada;
-
quantidade rejeitada ou retrabalhada;
-
quando a operação terminou.
Isso cria um ciclo:
PCP programa → fábrica executa → produção informa → PCP compara → programação é ajustada
Esse retorno permite que a programação planejamento e controle da produção seja atualizada conforme a execução.
O Sebrae também relaciona o planejamento e controle da produção à sistematização da coleta de dados, monitoramento dos processos, acompanhamento de metas e gestão de gargalos.
Registre O Motivo Dos Desvios Para Não Resolver Sempre O Mesmo Problema
Reprogramar resolve a consequência imediata. Registrar as causas ajuda a melhorar os próximos planejamentos.
Imagine que, durante três meses, diversas ordens apresentaram atraso no mesmo centro de usinagem.
Sem histórico, cada ocorrência será tratada individualmente.
Com registros, pode surgir um padrão:
| Motivo | Ocorrências |
|---|---|
| Quebra de equipamento | 6 |
| Falta de ferramenta | 3 |
| Tempo padrão inadequado | 14 |
| Falta de material | 4 |
| Retrabalho | 5 |
Nesse exemplo, investir toda a atenção em manutenção talvez não resolva a principal causa dos desvios. O maior número está associado ao tempo utilizado para programar as operações.
A empresa poderia então revisar:
-
tempos padrão;
-
capacidade considerada;
-
roteiros de produção;
-
quantidade planejada por turno;
-
tempos de setup;
-
critérios utilizados para liberar ordens.
Assim, o histórico deixa de servir apenas para explicar atrasos e passa a melhorar o planejamento futuro.
Quais Indicadores Ajudam A Entender Se A Programação Está Funcionando?
Não é necessário começar com dezenas de indicadores.
Alguns controles já ajudam a revelar onde o planejamento perde aderência.
Percentual De Ordens Concluídas No Prazo
Mostra quantas ordens terminaram dentro da data planejada.
Uma queda recorrente pode sinalizar problemas de capacidade, tempos incorretos, excesso de prioridades ou baixa confiabilidade das informações utilizadas no PCP.
Desvio Entre Tempo Planejado E Realizado
Permite identificar operações cujo tempo real frequentemente supera o previsto.
Quanto maior a diferença, menor tende a ser a confiabilidade da programação baseada nesses tempos.
Quantidade De Reprogramações
Reprogramar é normal. Reprogramar quase tudo diariamente merece investigação.
Um volume elevado pode indicar planejamento excessivamente otimista, entradas constantes de urgências ou mudanças frequentes na disponibilidade dos recursos.
Principais Motivos De Parada
Separar manutenção, falta de material, setup, qualidade e outras ocorrências ajuda a identificar onde está sendo perdida capacidade.
Ordens Em Atraso
Além da quantidade de ordens atrasadas, observe há quanto tempo estão nessa situação.
Uma ordem atrasada há algumas horas exige uma resposta diferente de outra parada há vários dias.
Planilha Pode Funcionar, Mas Existe Um Limite Operacional
Em operações menores, uma planilha organizada pode ser suficiente para controlar tarefas, prazos, volumes e responsáveis. O próprio Sebrae disponibiliza modelo de planejamento e controle de produção direcionado a pequenos negócios com esse objetivo.
O problema aparece quando aumenta o número de ordens, recursos, operações e alterações durante o dia.
Imagine controlar simultaneamente:
-
60 ordens abertas;
-
diferentes máquinas;
-
dezenas de componentes;
-
tempos de operação;
-
datas de entrega;
-
prioridades;
-
apontamentos;
-
estoques;
-
alterações de sequência.
Cada mudança pode exigir atualização em vários controles.
Nessa situação, o risco não está necessariamente na ferramenta utilizada, mas na dificuldade de manter todas as informações sincronizadas.
Quando Um Sistema Pode Ajudar Na Reprogramação
Depois que os processos e critérios estão definidos, a tecnologia pode reduzir o esforço necessário para reunir informações.
Um sistema de gestão industrial pode ajudar principalmente quando conecta dados que antes precisariam ser conferidos separadamente.
Por exemplo, ao avaliar uma ordem, o PCP pode precisar consultar:
-
quantidade solicitada;
-
saldo de materiais;
-
operações previstas;
-
recursos necessários;
-
quantidade já produzida;
-
saldo da ordem;
-
prazo;
-
apontamentos realizados.
Quando essas informações estão integradas, torna-se mais simples identificar desvios e decidir quais ordens precisam de atenção.
O sistema, entretanto, não determina sozinho qual deve ser a melhor decisão operacional. Tempos incorretos, estruturas desatualizadas e apontamentos incompletos também produzirão um planejamento pouco confiável.
A qualidade do controle depende da qualidade dos processos e dos dados registrados.
Checklist Para Reprogramar Sem Perder O Controle Da Fábrica
Antes de alterar a sequência de uma ordem, confirme:
-
Qual foi o problema?
-
Qual operação foi afetada?
-
Quanto ainda falta produzir?
-
Quanto tempo será necessário?
-
O material está disponível?
-
O recurso necessário estará disponível?
-
Existe outra ordem utilizando o mesmo recurso?
-
Quais entregas serão afetadas?
-
A nova prioridade possui justificativa?
-
A alteração foi comunicada à produção?
-
O motivo da reprogramação será registrado?
-
O novo prazo é realmente executável?
Esse processo evita solucionar um atraso apenas deslocando o problema para outra ordem.
O Melhor Planejamento Não É O Que Nunca Muda
Uma programação industrial eficiente não é aquela que permanece intacta do início ao fim. É aquela que consegue identificar mudanças rapidamente, avaliar consequências e reorganizar os recursos com critérios claros.
Quebras, falta de materiais, alterações de demanda e diferenças entre tempos planejados e realizados fazem parte da realidade de muitas operações industriais. O principal risco surge quando essas ocorrências não são registradas e cada ajuste passa a depender apenas de urgências ou decisões informais.
Uma programação planejamento e controle da produção mais confiável nasce justamente da relação entre planejamento e execução: programar, acompanhar, comparar, corrigir e utilizar os desvios para melhorar o próximo ciclo.
Quando a quantidade de ordens e informações torna esse acompanhamento difícil por controles isolados, centralizar produção, estoque, ordens e apontamentos pode facilitar a análise. Conheça as soluções da Gestão Industrial para organizar o PCP e acompanhar a execução da produção com informações integradas, mantendo as decisões de prioridade e reprogramação alinhadas à realidade da fábrica.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação, Planejamento e Controle da Produção: Como Reduzir Mudanças de Última Hora na Programação
O que você vai ver neste post Por que a programação muda tanto durante o dia? Nem…
Programação, Planejamento e Controle da Produção: Como Evitar Atrasos nas Ordens de Produção
Uma ordem de produção raramente atrasa apenas porque uma máquina trabalhou devagar. O problema…
Programação, Planejamento e Controle da Produção: Do Pedido à Entrega
Transformar um pedido de venda em um produto pronto e entregue ao cliente envolve muito mais do que simplesmente…
Programação, Planejamento e Controle da Produção: Como Evitar Atrasos e Gargalos
Atrasos na produção raramente surgem por um único motivo. Em uma indústria, diferentes…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.