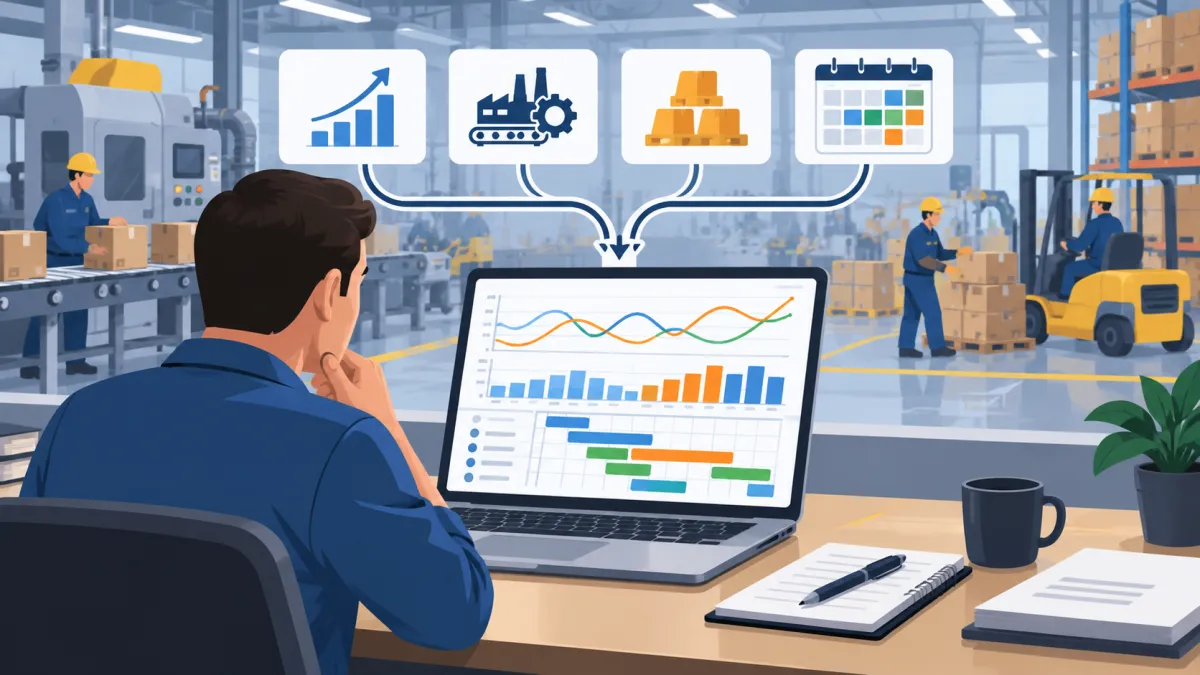
Organizar a produção de uma indústria exige mais do que simplesmente definir quais produtos serão fabricados em determinado dia. Antes de chegar à programação detalhada das máquinas, das ordens de produção e das necessidades de materiais, é necessário estabelecer uma visão mais ampla sobre aquilo que a empresa precisa produzir e os recursos que realmente possui para atender à demanda.
Nesse contexto, o planejamento agregado de produção funciona como uma etapa importante do planejamento industrial. Ele permite analisar, de maneira conjunta, fatores como demanda prevista, capacidade produtiva, níveis de estoque, disponibilidade de mão de obra, recursos da fábrica, custos e prazos. A partir dessas informações, a empresa consegue estruturar uma previsão de produção para determinado período e tomar decisões com maior antecedência.
Em vez de avaliar cada produto ou ordem de fabricação individualmente, esse planejamento trabalha com uma visão mais geral. A indústria pode analisar grupos ou famílias de produtos, volumes previstos e períodos como semanas, meses ou trimestres, dependendo das características da operação.
Demanda prevista
A demanda representa aquilo que a empresa espera vender ou precisar entregar durante determinado período. Ela pode ser estimada com base no histórico de vendas, pedidos já confirmados, sazonalidade, previsões comerciais e comportamento do mercado.
Conhecer essa demanda permite calcular aproximadamente quanto deverá ser produzido. Se uma indústria prevê um aumento significativo de pedidos nos próximos meses, por exemplo, pode ser necessário antecipar parte da produção ou avaliar se a capacidade atual será suficiente.
Uma previsão de demanda bem organizada também ajuda a evitar dois problemas frequentes: fabricar menos do que o necessário e enfrentar falta de produtos ou fabricar muito acima da procura e acumular estoques desnecessários.
Capacidade produtiva
Outro ponto fundamental é conhecer quanto a empresa realmente consegue produzir. Não adianta planejar um volume elevado se máquinas, equipamentos, pessoas ou setores não possuem capacidade para atender à quantidade prevista.
A capacidade produtiva pode ser analisada considerando horas disponíveis, quantidade de máquinas, turnos de trabalho, produtividade dos setores e possíveis restrições do processo.
Quando a demanda fica acima da capacidade disponível, a indústria precisa avaliar alternativas, como reorganizar o plano, utilizar horas extras, aumentar turnos, antecipar produção ou buscar outras formas de ampliar temporariamente sua capacidade.
Quando ocorre o contrário e a capacidade é maior que a demanda, a empresa pode avaliar se existe vantagem em antecipar determinadas produções, formar estoques ou redistribuir recursos.
Estoque disponível
O estoque também influencia diretamente o planejamento. Se a indústria já possui produtos acabados disponíveis, parte da demanda poderá ser atendida sem a necessidade de produzir novamente todo o volume previsto.
Por isso, o saldo existente deve ser considerado antes de determinar a quantidade que precisará entrar em produção.
Da mesma forma, a empresa precisa acompanhar matérias-primas, componentes e outros itens necessários para fabricar os produtos. Um plano pode estar adequado em relação à capacidade das máquinas, mas ainda assim enfrentar problemas se os materiais necessários não estiverem disponíveis no momento certo.
Necessidade de mão de obra
A disponibilidade das equipes precisa acompanhar o volume planejado. A indústria deve analisar quantas pessoas estão disponíveis, quais setores precisam de maior carga de trabalho e se os turnos existentes serão suficientes.
Em determinados períodos, um crescimento da demanda pode exigir redistribuição das equipes, horas extras ou alterações temporárias nos turnos. Em outros momentos, uma redução do volume produzido pode gerar ociosidade.
Antecipar essas situações facilita a utilização mais equilibrada da mão de obra.
Recursos produtivos
Máquinas, equipamentos, ferramentas, linhas de produção e espaços físicos também precisam ser considerados.
Cada recurso possui limites e características específicas. Uma etapa pode ter capacidade suficiente enquanto outra apresenta restrições. Por isso, a análise não deve considerar apenas a capacidade total da fábrica, mas também os pontos que podem limitar o fluxo produtivo.
Essa visão facilita a identificação antecipada de gargalos e permite ajustar o volume planejado antes que os problemas cheguem ao chão de fábrica.
Custos de produção
As decisões tomadas no planejamento podem alterar os custos da operação. Aumentar estoques, realizar horas extras, utilizar recursos adicionais ou terceirizar etapas são alternativas possíveis, mas cada uma delas gera impactos financeiros diferentes.
Por isso, além de verificar se determinado plano pode ser executado, a empresa também precisa analisar se ele apresenta uma relação adequada entre capacidade, atendimento da demanda e custos.
Prazos de produção
Os prazos precisam acompanhar tanto a demanda quanto a capacidade disponível. Quando um grande volume é concentrado em um período curto, pode surgir risco de atraso.
Ao distribuir a produção antecipadamente, a indústria consegue visualizar períodos de maior carga e preparar os recursos necessários para atender aos compromissos assumidos com os clientes.
Integração com o PCP
O planejamento mais amplo deve funcionar como base para as próximas etapas do PCP.
Depois que os volumes e períodos são definidos, essas informações podem orientar programações mais detalhadas, necessidades de materiais, distribuição da capacidade e emissão das ordens de produção.
Dessa maneira, o planejamento agregado de produção ajuda a criar uma ligação entre previsão de demanda, capacidade industrial e execução, oferecendo uma visão antecipada das necessidades da fábrica antes que as atividades sejam detalhadas no nível operacional.
O que é Planejamento Agregado de Produção?
O planejamento agregado de produção é um processo utilizado pelas indústrias para definir, de forma mais ampla, quanto será necessário produzir em determinado horizonte de tempo e quais recursos poderão ser utilizados para atender à demanda esperada.
O termo "agregado" está relacionado justamente ao nível de detalhamento utilizado nessa etapa. Em vez de planejar cada produto, modelo, tamanho ou ordem individual, a empresa trabalha com grupos de produtos, volumes gerais e períodos maiores.
Isso permite tomar decisões estratégicas e táticas antes de entrar nos detalhes da programação diária.
O que significa planejamento agregado?
Planejar de forma agregada significa analisar a produção em grupos maiores.
Imagine uma indústria que fabrica diversos modelos de um mesmo tipo de produto. Em uma etapa detalhada, cada modelo possui materiais, tempos e quantidades específicas. No planejamento mais amplo, porém, a empresa pode agrupar esses produtos em uma única família e analisar o volume total esperado.
Por exemplo, em vez de definir inicialmente quantas unidades de cada modelo serão fabricadas, a empresa pode determinar que precisará produzir determinado volume daquela família no próximo mês.
Posteriormente, esse volume poderá ser desdobrado em produtos e ordens específicas.
Essa abordagem facilita a análise da capacidade, porque permite verificar antecipadamente se a fábrica possui condições de atender ao volume previsto.
Por que agrupar produtos em famílias?
Empresas industriais podem possuir dezenas, centenas ou até milhares de itens cadastrados. Realizar um planejamento de médio prazo considerando cada item individualmente tornaria o processo muito complexo.
O agrupamento em famílias permite trabalhar com produtos que apresentam características produtivas semelhantes.
Podem ser agrupados, por exemplo, itens que utilizam os mesmos recursos, passam pelas mesmas linhas de produção ou apresentam processos produtivos parecidos.
O objetivo do agrupamento não é eliminar o planejamento detalhado, mas organizar uma etapa anterior a ele.
Primeiro, a empresa determina aproximadamente quanto precisará produzir de cada grupo. Depois, conforme o período se aproxima, essas necessidades podem ser transformadas em programações mais específicas.
Qual é o horizonte do planejamento?
Normalmente, esse tipo de planejamento trabalha com um horizonte mais amplo do que a programação diária.
A empresa pode organizar previsões para semanas, meses ou outros períodos definidos conforme sua realidade produtiva.
Por exemplo, uma indústria pode analisar os próximos seis meses e identificar que determinados períodos apresentarão aumento de demanda. Com essa informação, pode avaliar antecipadamente como distribuir a produção.
O horizonte precisa ser suficiente para permitir decisões sobre capacidade, estoques, recursos e mão de obra.
Quanto mais próximo estiver o período analisado, maior tende a ser o nível de detalhamento das decisões.
Como funciona o planejamento por períodos?
Uma forma comum de organizar o processo é dividir o horizonte analisado em períodos.
A indústria pode montar uma visão como:
Janeiro: demanda prevista de determinado volume.
Fevereiro: crescimento da demanda.
Março: redução prevista.
Abril: novo crescimento relacionado à sazonalidade.
Com essas informações, a empresa compara quanto precisa atender em cada período com sua capacidade disponível.
Quando existe excesso de demanda em determinado mês, pode ser possível antecipar parte da produção para um mês anterior em que exista capacidade ociosa.
Essa distribuição permite reduzir oscilações e melhorar a utilização dos recursos.
Qual é a relação entre demanda e produção?
Um dos principais objetivos é encontrar equilíbrio entre aquilo que o mercado necessita e aquilo que a empresa consegue fabricar.
Se a demanda prevista for de dez mil unidades e a capacidade da fábrica permitir produzir somente oito mil no mesmo período, existe uma diferença que precisa ser tratada.
A empresa poderá avaliar alternativas como:
-
Antecipar parte da produção;
-
Utilizar estoque existente;
-
Aumentar temporariamente a capacidade;
-
Utilizar horas extras;
-
Ajustar turnos;
-
Terceirizar determinada etapa;
-
Redistribuir recursos.
Da mesma maneira, quando a demanda é inferior à capacidade disponível, pode existir oportunidade para antecipar produção ou reorganizar os recursos.
A decisão dependerá dos custos, dos estoques existentes e das características do processo produtivo.
Qual a diferença entre planejamento agregado e programação diária?
É importante não confundir as duas etapas.
O planejamento agregado trabalha com uma visão mais ampla. Ele busca responder perguntas como:
Quanto precisaremos produzir nos próximos meses?
Nossa capacidade atual é suficiente?
Será necessário aumentar estoques?
Haverá necessidade de horas extras?
Existem períodos com maior risco de sobrecarga?
Já a programação diária trabalha com informações muito mais específicas.
Ela pode determinar:
-
Qual ordem será produzida;
-
Em qual máquina;
-
Em qual sequência;
-
Em qual turno;
-
Em qual data;
-
Qual quantidade será fabricada;
-
Quais materiais serão consumidos.
Portanto, uma etapa prepara o cenário geral e a outra transforma esse cenário em ações operacionais.
O planejamento não substitui as ordens de produção
O objetivo dessa etapa não é definir imediatamente cada ordem que será enviada ao chão de fábrica.
Seu papel é criar uma referência para que os níveis mais detalhados do planejamento sejam desenvolvidos de maneira coerente.
Uma indústria pode determinar que precisará fabricar vinte mil unidades de determinada família durante um mês. Essa informação ainda não define exatamente quais modelos serão produzidos, em quais dias ou em quais máquinas.
Esses detalhes são definidos posteriormente, conforme pedidos, estoques, materiais, capacidade e prioridades forem analisados.
Dessa forma, o planejamento agregado de produção oferece uma visão geral do volume que precisa ser atendido e cria uma base para decisões posteriores relacionadas ao PCP, programação, materiais e execução da produção.
Para que serve o Planejamento Agregado de Produção?
O planejamento agregado de produção serve para organizar, com antecedência, a relação entre aquilo que a indústria espera vender e aquilo que realmente consegue produzir em determinado período. Ele ajuda a transformar previsões de demanda em decisões sobre capacidade, estoques, mão de obra, recursos e prazos, evitando que a produção seja conduzida apenas com base em necessidades imediatas.
Na prática, esse planejamento oferece uma visão mais ampla da operação. Em vez de analisar somente o que precisa ser fabricado hoje ou amanhã, a empresa observa semanas ou meses futuros para identificar possíveis desequilíbrios entre demanda e capacidade produtiva.
Essa análise antecipada permite que a indústria tome decisões antes que problemas como falta de produtos, excesso de estoque, sobrecarga de máquinas ou atrasos afetem a operação.
Evitar excesso de produção
Produzir acima da demanda pode aumentar estoques sem necessidade, ocupar espaço de armazenagem e deixar recursos financeiros parados em produtos que ainda não foram vendidos.
Com o planejamento, a indústria consegue comparar a quantidade prevista de vendas com os estoques existentes e determinar uma quantidade mais adequada para produção.
Por exemplo, se uma empresa possui 500 unidades de determinado grupo de produtos em estoque e prevê uma demanda de 1.200 unidades no próximo mês, não necessariamente precisará fabricar as 1.200 unidades. Parte da necessidade poderá ser atendida pelo estoque disponível.
Essa análise reduz o risco de fabricar volumes muito superiores à necessidade real.
Reduzir a falta de produtos
O problema contrário também pode acontecer. Quando a empresa produz menos do que a demanda, pode enfrentar falta de produtos acabados e dificuldades para atender pedidos dentro do prazo.
O planejamento agregado de produção permite visualizar antecipadamente períodos em que a demanda poderá superar a quantidade disponível.
Imagine uma indústria que normalmente produz 5 mil unidades por mês, mas possui previsão de demanda de 7 mil unidades para determinado período. Ao identificar essa diferença com antecedência, a empresa pode avaliar alternativas para evitar a falta dos produtos.
Entre as possibilidades estão antecipar parte da fabricação, aumentar temporariamente a capacidade ou utilizar estoques formados em períodos anteriores.
Planejar melhor os estoques
O estoque funciona como um elemento importante na ligação entre produção e demanda.
Em períodos de menor procura, a empresa pode optar por produzir determinada quantidade adicional para formar estoque e atender um crescimento previsto nos meses seguintes. Entretanto, esse tipo de decisão precisa ser avaliado com cuidado para evitar excesso de produtos armazenados.
O planejamento permite analisar quanto existe disponível, quanto deverá ser consumido e qual será o estoque esperado ao final de cada período.
Dessa maneira, a empresa consegue estabelecer níveis mais equilibrados e reduzir decisões improvisadas.
Avaliar a capacidade produtiva
Antes de assumir determinado volume de produção, é necessário verificar se a fábrica possui capacidade para executá-lo.
Essa análise pode envolver:
-
Máquinas disponíveis;
-
Horas produtivas;
-
Quantidade de turnos;
-
Capacidade das linhas;
-
Disponibilidade das equipes;
-
Limitações dos setores;
-
Tempos médios de produção.
Por exemplo, se uma linha consegue produzir no máximo 10 mil unidades por mês e a demanda prevista é de 12 mil, existe um déficit de capacidade.
A identificação antecipada desse cenário permite avaliar alternativas antes que a programação seja enviada ao chão de fábrica.
Organizar a mão de obra
O volume de produção influencia diretamente a necessidade de pessoas e horas de trabalho.
Se a empresa prevê crescimento da demanda, pode precisar reorganizar equipes, redistribuir colaboradores entre setores, utilizar horas extras ou modificar turnos.
Da mesma forma, uma redução da produção pode gerar períodos de ociosidade.
Ao visualizar essas mudanças antecipadamente, a indústria consegue organizar melhor a mão de obra e diminuir situações em que faltam pessoas em determinados períodos e existem recursos ociosos em outros.
Antecipar a necessidade de recursos
Produzir exige diferentes recursos além da mão de obra.
Podem ser necessários:
-
Máquinas;
-
Ferramentas;
-
Equipamentos;
-
Matérias-primas;
-
Componentes;
-
Espaço produtivo;
-
Serviços terceirizados;
-
Capacidade de armazenamento.
O planejamento agregado de produção ajuda a identificar quando esses recursos poderão ser necessários.
Por exemplo, se a previsão indicar aumento significativo da produção em três meses, a empresa poderá avaliar antecipadamente se precisará comprar materiais, disponibilizar máquinas adicionais ou preparar determinados setores.
Isso reduz o risco de descobrir a necessidade somente quando a produção já deveria estar acontecendo.
Reduzir períodos de ociosidade
A ociosidade acontece quando parte da capacidade da indústria permanece disponível sem utilização.
Uma fábrica pode ter máquinas, equipes e estruturas preparadas para determinado volume, mas enfrentar períodos de demanda reduzida.
Quando essas variações são identificadas antecipadamente, a empresa pode buscar formas de distribuir melhor a produção.
Se existe capacidade disponível em um mês e previsão de sobrecarga no seguinte, por exemplo, pode ser possível antecipar parte da fabricação, desde que fatores como estoque, validade, espaço e custos permitam.
Essa redistribuição pode proporcionar maior equilíbrio no uso da capacidade.
Identificar possíveis gargalos
Nem todos os setores da fábrica possuem necessariamente a mesma capacidade.
Uma empresa pode conseguir fabricar 2 mil unidades por dia em determinada etapa, enquanto o setor seguinte consegue processar apenas 1.500 unidades no mesmo período. Nesse caso, existe uma restrição que pode limitar todo o processo.
Ao comparar demanda e capacidade, o planejamento facilita a identificação de setores, máquinas ou recursos que podem apresentar dificuldades quando o volume aumentar.
Essa informação permite avaliar ações antes que o gargalo provoque filas de produção, estoques intermediários ou atrasos.
Melhorar o cumprimento dos prazos
Os prazos dependem diretamente da capacidade da indústria de organizar recursos e volumes de forma coerente.
Quando a empresa aceita uma demanda muito superior à sua capacidade sem realizar uma análise prévia, aumenta o risco de atrasos.
Por outro lado, quando conhece sua disponibilidade produtiva e identifica períodos de maior carga, consegue definir ações com antecedência.
Por exemplo, uma indústria que prevê crescimento expressivo dos pedidos durante determinado período sazonal pode começar a preparar parte da produção antes do aumento da demanda.
O planejamento agregado de produção contribui, portanto, para criar uma visão antecipada da operação, permitindo que produção, capacidade, estoques e recursos sejam organizados de maneira compatível com os volumes esperados e com os prazos que precisam ser atendidos.
Quais informações são necessárias para fazer o planejamento?
Antes de definir um planejamento agregado de produção, a indústria precisa reunir informações confiáveis sobre demanda, capacidade produtiva, estoques, materiais e mão de obra. Esses dados ajudam a construir um plano mais próximo da realidade e reduzem o risco de definir volumes de produção que não possam ser atendidos pela estrutura disponível.
Quanto mais atualizadas forem as informações utilizadas, maior será a capacidade da empresa de antecipar necessidades, identificar limitações e distribuir a produção de maneira equilibrada ao longo dos períodos.
O ideal é analisar os dados em grupos, facilitando a compreensão da relação entre o que precisa ser produzido e os recursos disponíveis para executar o plano.
Previsão de demanda
A previsão de demanda indica quanto a empresa espera vender ou precisar entregar em determinado período. Essa informação é uma das principais referências para definir o volume de produção.
A indústria deve evitar trabalhar apenas com estimativas gerais. Sempre que possível, é importante reunir diferentes fontes de informação para obter uma visão mais consistente.
Entre os principais dados estão os pedidos confirmados. Eles representam compromissos já assumidos com clientes e, por isso, devem ser considerados diretamente no planejamento.
O histórico de vendas também ajuda a identificar comportamentos recorrentes. Ao analisar períodos anteriores, a empresa pode perceber meses com aumento ou redução da procura e utilizar essas informações como referência.
Outro aspecto importante é a sazonalidade. Alguns produtos apresentam maior demanda em determinadas épocas do ano. Uma indústria pode, por exemplo, registrar crescimento das vendas em períodos específicos e precisar antecipar parte da produção.
As previsões comerciais também devem ser consideradas. A equipe de vendas pode possuir informações sobre negociações em andamento, campanhas comerciais, entrada de novos clientes ou aumento esperado em determinadas regiões.
Além disso, variações de mercado podem alterar a demanda planejada. Mudanças no comportamento dos consumidores, aumento de preços, entrada de concorrentes ou alterações econômicas podem modificar as quantidades inicialmente previstas.
Reunir essas informações permite construir uma previsão mais equilibrada e reduzir o risco de produzir muito acima ou abaixo da necessidade real.
Capacidade produtiva
Depois de estimar a demanda, a empresa precisa verificar quanto realmente consegue produzir.
A capacidade produtiva representa o limite que a estrutura da fábrica consegue atender dentro de determinado período. Essa análise deve considerar máquinas, linhas de produção, horas disponíveis, turnos e limitações existentes.
As máquinas disponíveis precisam ser avaliadas individualmente ou por grupos produtivos. É importante conhecer sua capacidade, disponibilidade e tempo de operação.
As linhas de produção também devem ser consideradas, principalmente quando diferentes produtos dependem dos mesmos recursos.
As horas produtivas representam o tempo efetivamente disponível para fabricação. Nem toda hora de funcionamento da empresa é necessariamente uma hora produtiva, pois podem existir paradas, preparações, trocas de ferramentas, manutenção e outras atividades.
A quantidade de turnos influencia diretamente a capacidade. Uma fábrica que trabalha em dois turnos, por exemplo, pode possuir capacidade diferente de uma operação com apenas um turno.
Também é importante analisar a capacidade dos setores. Muitas vezes, a fábrica possui capacidade suficiente em uma etapa, mas outra área apresenta uma limitação.
Imagine uma indústria em que o setor de corte consegue processar 1.500 unidades por dia, enquanto o setor de montagem consegue trabalhar com apenas 1.000 unidades. Nesse caso, a montagem pode limitar o volume total produzido.
Por isso, identificar restrições produtivas ajuda a evitar planos baseados somente na capacidade teórica da fábrica.
Estoque e materiais
Os estoques precisam ser analisados antes de definir quanto deverá ser produzido.
O estoque inicial mostra quanto a empresa possui disponível no começo do período planejado. Parte desse saldo pode ser utilizada para atender a demanda antes que novas unidades sejam produzidas.
Por exemplo, se a empresa possui 800 unidades em estoque e precisa atender uma demanda de 2.000 unidades, a necessidade de produção pode ser diferente da demanda total.
O estoque mínimo também deve ser considerado. A empresa pode estabelecer um nível mínimo que deve permanecer disponível para reduzir o risco de falta de produtos.
Além dos produtos acabados, é necessário verificar matérias-primas e componentes.
Uma fábrica pode possuir capacidade suficiente para produzir determinado volume, mas ainda assim não conseguir executar o plano se os materiais necessários não estiverem disponíveis.
Por isso, devem ser analisados:
-
Saldos de matérias-primas;
-
Componentes disponíveis;
-
Materiais em processo de compra;
-
Prazos de entrega dos fornecedores;
-
Necessidades futuras de abastecimento.
Essa análise ajuda a identificar com antecedência se será necessário realizar novas compras ou ajustar o plano de produção.
Mão de obra
A mão de obra disponível também influencia diretamente a capacidade da indústria.
A quantidade de colaboradores precisa ser comparada com o volume de trabalho previsto para cada período. Uma demanda maior pode exigir aumento das horas disponíveis ou reorganização das equipes.
Além da quantidade de pessoas, é importante avaliar a disponibilidade das equipes em cada setor.
Algumas etapas produtivas exigem profissionais específicos, conhecimentos técnicos ou operadores preparados para determinadas máquinas. Por isso, o número total de colaboradores nem sempre representa a capacidade real disponível.
As horas disponíveis também devem ser analisadas considerando jornada de trabalho, intervalos, folgas, férias e outras situações que possam reduzir o tempo produtivo.
Os turnos existentes precisam acompanhar a necessidade de produção. Quando a demanda aumenta, a empresa pode avaliar a ampliação temporária de turnos ou redistribuição das equipes.
Outra possibilidade é utilizar horas extras. Entretanto, esse recurso deve ser analisado com cuidado, pois pode aumentar os custos da produção.
Quando o crescimento da demanda é mais prolongado, pode ser necessário avaliar novas contratações.
No planejamento agregado de produção, essas informações ajudam a verificar se a quantidade de pessoas e horas disponíveis será suficiente para atender aos volumes previstos em cada período.
Como reunir as informações antes de montar o plano?
Uma forma prática de organizar os dados é criar uma visão consolidada para cada período.
A empresa pode reunir informações como:
-
Demanda prevista;
-
Pedidos confirmados;
-
Estoque inicial;
-
Estoque mínimo desejado;
-
Capacidade disponível;
-
Horas produtivas;
-
Quantidade de turnos;
-
Mão de obra disponível;
-
Materiais em estoque;
-
Restrições produtivas.
Depois, esses dados podem ser comparados para identificar períodos com capacidade suficiente, excesso de recursos ou risco de sobrecarga.
Por exemplo, se a previsão para determinado mês for de 12 mil unidades e a capacidade disponível for de apenas 10 mil, a diferença deve ser analisada antes da definição final do plano.
A empresa poderá avaliar se possui estoque suficiente para complementar a quantidade, se pode antecipar parte da produção em outro período ou se precisará ampliar temporariamente sua capacidade.
Dessa maneira, o planejamento agregado de produção passa a ser construído com base em informações concretas sobre demanda e recursos, permitindo que os próximos passos do planejamento industrial sejam definidos de forma mais organizada.
Como calcular a demanda e a capacidade de produção?
Dentro do planejamento agregado de produção, comparar a demanda prevista com a capacidade produtiva é uma das etapas mais importantes. Essa análise permite verificar se a indústria possui condições de atender ao volume esperado, se precisará utilizar estoques existentes ou se será necessário ajustar recursos para evitar atrasos e falta de produtos.
De maneira simplificada, a análise pode seguir esta sequência:
Demanda prevista → estoque disponível → necessidade de produção → capacidade disponível → diferença entre demanda e capacidade.
Cada uma dessas etapas ajuda a transformar previsões de vendas em uma quantidade de produção compatível com a realidade da fábrica.
Comece pela demanda prevista
A demanda prevista representa a quantidade de produtos que a empresa espera vender ou entregar durante determinado período.
Ela pode ser calculada utilizando informações como:
-
Pedidos já confirmados;
-
Histórico de vendas;
-
Previsões comerciais;
-
Sazonalidade;
-
Contratos existentes;
-
Expectativa de aumento ou redução das vendas.
Imagine que uma indústria espera vender 5.000 unidades durante determinado mês. Esse será o ponto inicial para calcular quanto precisará ser produzido.
Entretanto, a demanda não deve ser utilizada isoladamente. Antes de determinar a quantidade que entrará em produção, é necessário verificar os estoques disponíveis.
Verifique o estoque disponível
O estoque existente pode atender parte da demanda prevista e reduzir a quantidade que precisará ser fabricada.
Por exemplo:
Demanda prevista: 5.000 unidades.
Estoque disponível: 1.000 unidades.
Nesse caso, se todo o estoque puder ser utilizado, a indústria precisará fabricar 4.000 unidades para completar a quantidade necessária.
Uma conta simples pode ser utilizada:
Necessidade de produção = demanda prevista - estoque disponível.
Entretanto, a empresa também deve considerar o estoque mínimo que deseja manter.
Se das 1.000 unidades disponíveis a indústria precisar conservar 300 como estoque mínimo, somente 700 unidades poderão ser utilizadas para atender à demanda.
Nesse cenário, a necessidade de produção será maior.
Calcule a necessidade de produção
A necessidade de produção representa quanto realmente precisa ser fabricado depois de considerar os estoques disponíveis e os níveis que a empresa deseja manter.
Uma forma simplificada de calcular é:
Necessidade de produção = demanda prevista + estoque final desejado - estoque inicial disponível.
Imagine o seguinte cenário:
Demanda prevista: 8.000 unidades.
Estoque inicial: 1.500 unidades.
Estoque desejado ao final do mês: 500 unidades.
A necessidade será:
8.000 + 500 - 1.500 = 7.000 unidades.
Isso significa que, mesmo com uma demanda de 8.000 unidades, a indústria precisará fabricar 7.000 naquele período para atender às vendas e ainda manter o estoque desejado.
Identifique a capacidade disponível
Depois de calcular a necessidade, é preciso verificar quanto a fábrica consegue produzir.
A capacidade disponível pode ser calculada considerando:
-
Quantidade de máquinas;
-
Horas de funcionamento;
-
Turnos;
-
Capacidade por hora;
-
Disponibilidade da mão de obra;
-
Paradas planejadas;
-
Manutenções;
-
Restrições produtivas.
Imagine que determinada linha consegue fabricar 100 unidades por hora e possui 80 horas efetivamente disponíveis durante o período.
A capacidade teórica será:
100 unidades x 80 horas = 8.000 unidades.
Porém, é importante utilizar dados realistas. Se parte dessas horas for utilizada em setups, manutenção, limpeza ou outras atividades, a capacidade efetiva poderá ser menor.
Por isso, o planejamento agregado de produção deve utilizar uma capacidade próxima daquilo que realmente pode ser executado pela operação.
Compare necessidade e capacidade
Depois de conhecer a necessidade de produção e a capacidade disponível, basta comparar os dois valores.
Se a necessidade for de 10.000 unidades e a capacidade disponível for de 8.500 unidades, existe um déficit de 1.500 unidades.
Se a necessidade for de 7.000 unidades e a capacidade for de 9.000 unidades, existe uma capacidade excedente de 2.000 unidades.
Essa diferença ajuda a determinar quais decisões precisam ser tomadas.
Quando a demanda é maior que a capacidade
Quando a quantidade necessária é superior à capacidade disponível, a indústria precisa encontrar alternativas para atender ao volume.
Algumas opções podem ser:
-
Utilizar estoques existentes;
-
Realizar horas extras;
-
Criar turnos adicionais;
-
Redistribuir recursos;
-
Antecipar parte da produção;
-
Terceirizar determinadas operações;
-
Rever prazos quando necessário.
Por exemplo, se a empresa precisa produzir 12.000 unidades, mas sua capacidade mensal é de 10.000, existe uma diferença de 2.000 unidades que deverá ser tratada.
Quando a capacidade é maior que a demanda
Também pode acontecer de a fábrica possuir capacidade superior à necessidade.
Imagine uma capacidade de 15.000 unidades para uma necessidade de apenas 10.000.
Nesse caso, existem 5.000 unidades de capacidade disponível.
A empresa pode avaliar se vale a pena antecipar parte da produção futura, utilizar o período para manutenção, reorganizar equipes ou simplesmente trabalhar com menor utilização dos recursos.
A decisão dependerá dos custos e das necessidades futuras.
Quando existe equilíbrio entre demanda e capacidade
Um cenário equilibrado acontece quando a capacidade disponível consegue atender à quantidade necessária sem provocar excesso significativo de recursos ou sobrecarga.
Por exemplo:
Necessidade: 10.000 unidades.
Capacidade: 10.200 unidades.
Nesse caso, existe uma pequena margem que pode ajudar a absorver imprevistos.
O equilíbrio facilita o cumprimento dos prazos e reduz a necessidade de ajustes emergenciais.
Quando formar estoque antecipadamente
A formação de estoque pode ser utilizada quando a empresa prevê aumento de demanda em períodos futuros.
Imagine que uma indústria tenha capacidade para produzir 10.000 unidades por mês.
Em abril, a demanda prevista é de 7.000 unidades.
Em maio, a previsão sobe para 13.000 unidades.
A empresa poderá utilizar parte da capacidade disponível em abril para antecipar 3.000 unidades. Assim, em maio, precisará produzir apenas 10.000 unidades para atender às 13.000 previstas.
Essa estratégia precisa considerar custos de estoque, espaço disponível e características dos produtos.
Quando utilizar horas extras
As horas extras podem ajudar a ampliar temporariamente a capacidade produtiva.
Se a capacidade normal for de 8.000 unidades e a necessidade for de 8.800, a empresa pode avaliar se algumas horas adicionais são suficientes para produzir as 800 unidades restantes.
Entretanto, o custo dessas horas precisa ser considerado no planejamento.
Exemplo mensal simples
Considere a seguinte situação:
| Mês | Demanda prevista | Estoque disponível | Necessidade de produção | Capacidade | Diferença |
|---|---|---|---|---|---|
| Janeiro | 8.000 | 1.000 | 7.000 | 8.000 | +1.000 |
| Fevereiro | 9.000 | 500 | 8.500 | 8.000 | -500 |
| Março | 11.000 | 1.000 | 10.000 | 9.000 | -1.000 |
Em janeiro existe capacidade excedente. A indústria pode avaliar a antecipação de parte da produção de fevereiro.
Em fevereiro, existe uma pequena diferença entre necessidade e capacidade, que pode ser compensada pelo volume antecipado.
Em março, a diferença é maior e pode exigir combinação de estoque, antecipação, horas extras ou aumento temporário da capacidade.
Ao acompanhar essa relação entre demanda, estoque, necessidade de produção e capacidade, o planejamento agregado de produção permite distribuir melhor os volumes e identificar antecipadamente os períodos que exigirão algum tipo de ajuste.
Quais são as principais estratégias do Planejamento Agregado de Produção?
O planejamento agregado de produção pode utilizar diferentes estratégias para equilibrar a demanda prevista com a capacidade disponível da indústria. A escolha depende de fatores como comportamento das vendas, capacidade das máquinas, disponibilidade de mão de obra, custos operacionais, possibilidade de formar estoques e flexibilidade do processo produtivo.
Nem todas as empresas precisam trabalhar da mesma forma. Algumas operações conseguem manter um volume relativamente constante de fabricação ao longo dos meses, enquanto outras precisam alterar a produção conforme a demanda aumenta ou diminui.
De modo geral, as estratégias podem ser divididas em produção nivelada, acompanhamento da demanda e estratégia mista.
Estratégia de produção nivelada
A estratégia de produção nivelada busca manter uma quantidade de produção relativamente constante durante os períodos analisados.
Em vez de aumentar ou reduzir significativamente o volume fabricado sempre que a demanda muda, a empresa estabelece um nível mais estável de produção.
Imagine uma indústria com a seguinte previsão de demanda:
Janeiro: 8.000 unidades.
Fevereiro: 10.000 unidades.
Março: 12.000 unidades.
Se a empresa decidir produzir 10.000 unidades todos os meses, terá produção superior à demanda em janeiro, equilíbrio em fevereiro e utilizará o estoque formado anteriormente para complementar a necessidade de março.
Dessa maneira, as variações da demanda são absorvidas principalmente pelos estoques.
Quais são as vantagens da produção nivelada?
Uma das principais vantagens é proporcionar maior estabilidade para a operação.
Quando a quantidade produzida permanece relativamente constante, a indústria pode organizar melhor:
-
Utilização das máquinas;
-
Quantidade de turnos;
-
Equipes de produção;
-
Compras de materiais;
-
Programação dos recursos;
-
Rotina do chão de fábrica.
Essa estabilidade também pode reduzir mudanças frequentes na quantidade de colaboradores ou na jornada de trabalho.
Outra vantagem é a possibilidade de produzir antecipadamente durante períodos de menor demanda para atender momentos futuros de maior procura.
Quais são as limitações da produção nivelada?
O principal desafio está relacionado ao estoque.
Se a indústria mantiver um volume constante quando a demanda estiver baixa, poderá acumular produtos acabados.
Esse estoque exige espaço de armazenamento e pode aumentar custos relacionados à movimentação, conservação e capital imobilizado.
Além disso, alguns produtos não podem permanecer armazenados por longos períodos por causa de validade, mudanças de especificação, personalização ou características do mercado.
Por isso, a produção nivelada precisa considerar se a formação de estoque é realmente viável.
Como o estoque participa da estratégia nivelada?
O estoque funciona como uma forma de compensar diferenças entre produção e demanda.
Quando a produção é superior às vendas, o saldo aumenta.
Quando a demanda supera a produção, o estoque acumulado anteriormente pode ser utilizado.
Por exemplo, se uma indústria produzir 5.000 unidades em determinado mês e vender apenas 4.000, poderá armazenar 1.000 unidades.
No mês seguinte, se a demanda atingir 6.000 unidades e a produção continuar em 5.000, as 1.000 unidades armazenadas poderão complementar a quantidade necessária.
No planejamento agregado de produção, essa estratégia exige acompanhamento constante dos saldos para evitar tanto excesso quanto falta de produtos.
Estratégia de acompanhamento da demanda
Na estratégia de acompanhamento da demanda, o volume produzido é ajustado conforme a necessidade de cada período.
Se a demanda aumenta, a indústria tenta ampliar sua produção. Quando a procura diminui, a capacidade utilizada também pode ser reduzida.
Imagine uma previsão mensal de:
Janeiro: 6.000 unidades.
Fevereiro: 8.000 unidades.
Março: 10.000 unidades.
Em uma estratégia de acompanhamento, a empresa poderia planejar fabricar aproximadamente 6.000 unidades em janeiro, 8.000 em fevereiro e 10.000 em março.
O objetivo é aproximar o volume produzido da demanda e reduzir a necessidade de manter grandes estoques.
Como ajustar a capacidade conforme a demanda?
Para acompanhar as alterações do mercado, a empresa pode utilizar diferentes recursos.
Uma alternativa é modificar a quantidade de turnos.
Quando existe aumento temporário de pedidos, pode ser possível acrescentar um turno ou ampliar determinado período de funcionamento.
Também podem ser utilizadas horas extras para aumentar temporariamente o tempo disponível de produção.
Outra possibilidade é redistribuir colaboradores e equipamentos entre setores, desde que o processo permita esse tipo de mudança.
Quando a redução ou o crescimento da demanda é mais prolongado, ajustes maiores na capacidade podem ser necessários.
Quais são os desafios do acompanhamento da demanda?
A principal dificuldade é conseguir adaptar a estrutura produtiva com rapidez.
Nem sempre é possível aumentar máquinas, equipes ou turnos imediatamente.
Mudanças frequentes também podem gerar custos adicionais e dificultar a organização da operação.
Por isso, essa estratégia tende a funcionar melhor em ambientes nos quais a capacidade apresenta algum nível de flexibilidade.
Estratégia mista
A estratégia mista combina elementos da produção nivelada e do acompanhamento da demanda.
Na prática, muitas indústrias utilizam essa abordagem porque nem sempre é possível resolver todas as variações de demanda utilizando apenas estoque ou apenas mudanças de capacidade.
No planejamento agregado de produção, a estratégia mista permite selecionar diferentes alternativas para cada situação.
Uso do estoque
A empresa pode formar uma quantidade limitada de estoque durante períodos de menor demanda para utilizar posteriormente.
Essa alternativa pode ser interessante quando existe previsão confiável de aumento das vendas e os produtos podem ser armazenados sem grandes riscos.
Uso de horas extras
Quando o aumento da demanda é temporário, as horas extras podem ampliar a capacidade sem exigir uma mudança permanente na estrutura.
Por exemplo, uma diferença pequena entre capacidade normal e necessidade de produção pode ser absorvida com algumas horas adicionais.
Alteração dos turnos
A indústria também pode aumentar ou reduzir turnos de acordo com o volume necessário.
Essa medida pode ser utilizada principalmente quando o crescimento da demanda se mantém por um período maior.
Antes da alteração, porém, é necessário avaliar disponibilidade de pessoas, custos e capacidade dos equipamentos.
Terceirização de parte da produção
Em alguns casos, determinadas etapas podem ser executadas por terceiros.
A terceirização pode ajudar quando a capacidade interna não é suficiente para atender um crescimento temporário da demanda.
Entretanto, é importante avaliar prazos, custos, qualidade, disponibilidade dos fornecedores e impacto sobre o fluxo produtivo.
Antecipação da produção
Outra alternativa é utilizar períodos com capacidade disponível para fabricar antecipadamente parte da necessidade futura.
Por exemplo, se a indústria possui capacidade de 10.000 unidades e precisa produzir apenas 8.000 neste mês, poderá avaliar a fabricação antecipada de 2.000 unidades para um período futuro com demanda maior.
Essa decisão depende da possibilidade de armazenar os produtos e dos custos envolvidos.
Ajustes de capacidade
A capacidade também pode ser modificada por meio de mudanças na utilização de máquinas, reorganização dos setores, redução de paradas, ampliação de horas disponíveis ou aquisição de novos recursos quando o crescimento é permanente.
A escolha entre produção nivelada, acompanhamento da demanda ou estratégia mista deve considerar as características da operação. O planejamento agregado de produção permite comparar essas alternativas e selecionar combinações que ajudem a atender a demanda sem gerar sobrecarga desnecessária, excesso de estoque ou utilização inadequada dos recursos disponíveis.
Como montar um Planejamento Agregado de Produção passo a passo?
Montar um planejamento agregado de produção exige organizar informações de diferentes áreas da indústria para transformar previsões de demanda em um plano produtivo viável. O processo deve considerar estoques, capacidade, pedidos, recursos, custos e possíveis restrições antes de definir quanto será produzido em cada período.
A seguir, veja uma sequência prática para estruturar esse planejamento.
Definir o período analisado
O primeiro passo é determinar qual intervalo de tempo será considerado.
A indústria pode trabalhar com períodos mensais, semanais ou trimestrais, dependendo do tipo de produção e da previsibilidade da demanda.
Um planejamento de médio prazo pode considerar, por exemplo, os próximos três, seis ou doze meses.
O importante é escolher um horizonte que permita antecipar necessidades de produção, recursos e capacidade.
Levantar a previsão de demanda
Depois de definir o período, é necessário estimar quanto a empresa espera vender ou entregar.
Essa previsão pode utilizar informações como:
-
Histórico de vendas;
-
Sazonalidade;
-
Previsões comerciais;
-
Contratos;
-
Tendências de pedidos;
-
Comportamento dos clientes.
A previsão não deve ser tratada como um valor definitivo. Ela funciona como uma referência que precisa ser revisada conforme surgirem novas informações.
Consultar os pedidos existentes
Além das previsões, a empresa deve analisar os pedidos já confirmados.
Esses pedidos representam demandas que precisam ser atendidas e podem ajudar a tornar o planejamento mais preciso.
Se a empresa possui previsão de venda de 5.000 unidades, mas já conta com 3.500 unidades confirmadas em pedidos, esse volume precisa fazer parte diretamente do plano.
Comparar previsão e carteira de pedidos também ajuda a perceber se a demanda está crescendo acima ou abaixo do esperado.
Verificar os estoques disponíveis
Antes de calcular quanto produzir, é necessário conhecer o estoque atual.
A análise deve incluir:
-
Produtos acabados;
-
Estoque mínimo;
-
Produtos reservados;
-
Matérias-primas;
-
Componentes;
-
Materiais em processo.
O saldo disponível pode reduzir a necessidade de produção de determinado período.
Se a demanda for de 1.000 unidades e a empresa já possuir 300 unidades disponíveis, parte dessa necessidade poderá ser atendida pelo estoque.
Avaliar a capacidade produtiva
Em seguida, a empresa precisa verificar quanto realmente consegue produzir.
A capacidade deve considerar:
-
Máquinas disponíveis;
-
Linhas de produção;
-
Horas produtivas;
-
Turnos;
-
Quantidade de operadores;
-
Tempos de produção;
-
Paradas previstas.
É importante trabalhar com uma capacidade realista, e não apenas com o limite teórico das máquinas.
Se uma linha pode produzir 1.500 unidades em condições ideais, mas normalmente entrega 1.200 devido a setups, paradas e outras atividades, utilizar 1.200 como referência pode tornar o plano mais confiável.
Identificar as restrições produtivas
Depois de avaliar a capacidade geral, é necessário identificar pontos que podem limitar a produção.
As restrições podem estar em:
-
Máquinas específicas;
-
Setores;
-
Mão de obra especializada;
-
Ferramentas;
-
Matérias-primas;
-
Fornecedores;
-
Espaço físico;
-
Tempo disponível.
Uma fábrica pode ter capacidade suficiente em quase todas as etapas, mas possuir um setor específico que não acompanha o mesmo ritmo.
Esse ponto pode se transformar em um gargalo e limitar o volume total produzido.
Calcular a necessidade de produção
Com demanda e estoque identificados, a empresa pode calcular quanto realmente precisa produzir.
Uma forma simples é:
Necessidade de produção = demanda prevista + estoque final desejado - estoque inicial.
Exemplo:
Demanda prevista: 1.200 unidades.
Estoque inicial: 200 unidades.
Estoque final desejado: 100 unidades.
Necessidade de produção:
1.200 + 100 - 200 = 1.100 unidades.
Essa quantidade passa a ser comparada com a capacidade disponível.
Comparar demanda e capacidade
No planejamento agregado de produção, essa comparação ajuda a identificar rapidamente períodos equilibrados, sobrecarregados ou com capacidade ociosa.
Se a necessidade for maior que a capacidade, a empresa precisará avaliar alguma alternativa.
Se a capacidade for maior que a necessidade, poderá existir espaço para antecipar produção ou reorganizar recursos.
Escolher uma estratégia de produção
Depois de identificar as diferenças, a empresa deve definir como irá tratá-las.
Entre as alternativas estão:
-
Manter produção nivelada;
-
Ajustar a produção conforme a demanda;
-
Formar estoque;
-
Utilizar horas extras;
-
Alterar turnos;
-
Antecipar produção;
-
Terceirizar etapas;
-
Combinar diferentes estratégias.
A escolha deve considerar custos, prazos e características do produto.
Distribuir os volumes entre os períodos
Com a estratégia definida, os volumes podem ser distribuídos entre os meses ou semanas.
Um exemplo simples:
| Período | Demanda | Estoque inicial | Produção planejada | Capacidade |
|---|---|---|---|---|
| Janeiro | 1.000 | 200 | 900 | 1.100 |
| Fevereiro | 1.200 | 100 | 1.200 | 1.200 |
| Março | 1.400 | 100 | 1.300 | 1.300 |
Em janeiro, a capacidade é superior à produção planejada.
Em fevereiro, a produção utiliza toda a capacidade disponível.
Em março, a produção planejada também atinge o limite de capacidade.
Essa visualização permite perceber antecipadamente quais períodos exigem maior atenção.
Avaliar os custos envolvidos
Antes da aprovação, é necessário analisar os custos de cada decisão.
Podem ser considerados:
-
Horas extras;
-
Armazenagem;
-
Formação de estoque;
-
Terceirização;
-
Mudança de turnos;
-
Contratações;
-
Transporte;
-
Uso adicional de máquinas.
Duas estratégias podem atender à mesma demanda, mas apresentar impactos financeiros diferentes.
Por isso, o plano deve buscar equilíbrio entre atendimento da demanda, capacidade e custo.
Aprovar o plano
Após a análise, o plano precisa ser validado pelas áreas envolvidas.
Produção, PCP, compras, estoque e comercial podem participar dessa avaliação, dependendo da estrutura da empresa.
A aprovação ajuda a garantir que os volumes planejados estejam alinhados com os recursos disponíveis e com as necessidades comerciais.
Acompanhar os resultados
Depois que o plano começa a ser executado, ele precisa ser acompanhado.
A empresa deve comparar:
-
Produção planejada e realizada;
-
Demanda prevista e real;
-
Estoques projetados e reais;
-
Capacidade prevista e utilizada;
-
Custos planejados e realizados;
-
Prazos programados e cumpridos.
Se ocorrerem mudanças importantes, o plano pode ser revisado.
Dessa forma, o planejamento agregado de produção deixa de ser apenas uma previsão e passa a funcionar como uma ferramenta de acompanhamento e ajuste contínuo da operação industrial.
Como o Planejamento Agregado se integra ao PCP?
O planejamento agregado de produção trabalha em um nível mais amplo da gestão industrial e funciona como uma referência para as etapas mais detalhadas do Planejamento e Controle da Produção. Enquanto o planejamento agregado observa volumes, capacidade, demanda e recursos ao longo de semanas ou meses, o PCP transforma essas informações em decisões operacionais sobre materiais, máquinas, ordens e execução no chão de fábrica.
Essa integração é importante porque evita que a programação seja criada sem considerar os limites e objetivos definidos anteriormente. Quando os níveis de planejamento utilizam as mesmas informações, a indústria consegue reduzir diferenças entre aquilo que foi previsto e aquilo que realmente acontece na produção.
De forma simplificada, o fluxo pode ser representado assim:
Planejamento agregado → plano de produção → necessidades de materiais → capacidade → programação da produção → ordens de produção → apontamento → análise dos resultados.
Cada etapa detalha um pouco mais aquilo que foi definido inicialmente.
Qual é a relação entre o planejamento agregado e o PCP?
O PCP organiza e acompanha os recursos necessários para que a produção aconteça conforme o planejado.
O planejamento mais amplo pode indicar, por exemplo, que uma família de produtos deverá ter 20 mil unidades produzidas durante determinado mês. O PCP recebe essa necessidade e começa a transformá-la em decisões mais específicas.
Nesse momento, passam a ser avaliados:
-
Produtos que serão fabricados;
-
Quantidades específicas;
-
Datas necessárias;
-
Recursos disponíveis;
-
Materiais necessários;
-
Capacidade das máquinas;
-
Prioridades de produção.
O planejamento agregado de produção estabelece uma direção geral, enquanto o PCP realiza o desdobramento dessa direção para a rotina produtiva.
Como o Plano Mestre de Produção participa desse processo?
O Plano Mestre de Produção é uma etapa mais detalhada que ajuda a transformar os volumes agregados em necessidades específicas.
Imagine que o planejamento agregado determine a produção mensal de 10 mil unidades de uma família de produtos. O Plano Mestre pode distribuir esse volume entre modelos e períodos menores.
Por exemplo:
Produto A: 4 mil unidades.
Produto B: 3 mil unidades.
Produto C: 3 mil unidades.
Essas quantidades ainda podem ser distribuídas entre semanas conforme pedidos, estoques e prioridades.
Dessa maneira, o plano mais amplo começa a ser transformado em uma programação mais próxima da realidade operacional.
Como o MRP utiliza as informações do planejamento?
Depois de definir quais produtos precisam ser fabricados, é necessário descobrir quais materiais serão necessários.
O MRP ajuda a calcular as necessidades de matérias-primas, componentes e outros itens utilizados na produção.
Para isso, considera informações como:
-
Quantidade planejada;
-
Estrutura dos produtos;
-
Materiais necessários;
-
Estoques existentes;
-
Pedidos de compra;
-
Prazos de reposição.
Se a produção futura exigir 5 mil componentes e a empresa possuir apenas 2 mil disponíveis, o sistema de planejamento poderá identificar a necessidade das 3 mil unidades restantes.
Essa informação pode orientar o setor de compras para que os materiais estejam disponíveis antes do início da produção.
Por que verificar a capacidade produtiva?
Ter materiais disponíveis não significa que a fábrica conseguirá executar todo o volume planejado.
Também é necessário avaliar se máquinas, linhas e equipes possuem capacidade para atender às quantidades definidas.
Essa análise pode considerar:
-
Horas disponíveis;
-
Capacidade das máquinas;
-
Quantidade de turnos;
-
Mão de obra;
-
Paradas programadas;
-
Gargalos;
-
Recursos críticos.
Se determinada máquina consegue fabricar apenas 1.000 unidades por semana, não é adequado programar 1.500 unidades para o mesmo período sem realizar algum ajuste.
A verificação de capacidade ajuda a transformar o planejamento em um plano executável.
Como funciona a programação da produção?
Depois de verificar materiais e capacidade, o PCP pode definir quando cada produção será executada.
A programação organiza as atividades no tempo e pode estabelecer:
-
Sequência das produções;
-
Datas;
-
Máquinas utilizadas;
-
Quantidades;
-
Turnos;
-
Prioridades;
-
Recursos necessários.
Nesse estágio, o nível de detalhamento já é muito maior.
Enquanto o planejamento agregado de produção pode trabalhar com volumes mensais, a programação pode organizar atividades por semana, dia ou até turno.
Como as ordens de produção são geradas?
As ordens de produção transformam a programação em atividades que podem ser executadas no chão de fábrica.
Uma ordem pode conter informações como:
-
Produto;
-
Quantidade;
-
Data prevista;
-
Materiais necessários;
-
Operações;
-
Recursos;
-
Setores envolvidos.
A partir dessas ordens, as equipes sabem o que deve ser produzido e quais etapas precisam ser realizadas.
Por isso, existe uma sequência lógica entre planejamento e execução. O volume geral definido inicialmente é gradualmente detalhado até chegar às atividades operacionais.
Qual é a relação com compras e estoque?
Compras e estoque também precisam estar integrados ao processo.
O estoque informa quais matérias-primas e componentes já estão disponíveis.
O setor de compras utiliza as necessidades futuras para programar reposições e evitar que a produção seja interrompida pela falta de materiais.
Se o PCP prevê a fabricação de determinado volume para o próximo mês, compras pode verificar antecipadamente os itens necessários e os prazos dos fornecedores.
Essa comunicação reduz o risco de emitir ordens de produção que não possam ser executadas por falta de materiais.
Como o chão de fábrica participa da integração?
O chão de fábrica é responsável por transformar os planos em produção real.
Durante a execução, podem surgir situações que não estavam previstas, como:
-
Paradas de máquinas;
-
Falta de materiais;
-
Perdas;
-
Retrabalho;
-
Atrasos;
-
Problemas de qualidade;
-
Mudanças de prioridade.
Essas ocorrências precisam retornar ao PCP para que o planejamento seja atualizado quando necessário.
Sem esse retorno, a empresa pode continuar utilizando informações que já não representam a situação real da fábrica.
Por que os apontamentos produtivos são importantes?
Os apontamentos registram aquilo que realmente aconteceu durante a produção.
Podem incluir:
-
Quantidade produzida;
-
Quantidade perdida;
-
Tempo utilizado;
-
Data de início e fim;
-
Paradas;
-
Recursos utilizados;
-
Quantidade concluída.
Essas informações permitem comparar o planejado com o realizado.
Por exemplo, se uma ordem previa a produção de 1.000 unidades e somente 850 foram concluídas, o PCP precisa identificar o motivo da diferença e avaliar como ela afetará os períodos seguintes.
Os dados realizados também ajudam a melhorar os próximos planejamentos.
Como a integração reduz divergências entre planejamento e execução?
Quando cada área trabalha isoladamente, podem surgir problemas como compras realizadas sem necessidade, materiais ausentes, ordens acima da capacidade e estoques diferentes do esperado.
A integração cria um fluxo contínuo de informações.
A previsão orienta o plano. O plano orienta materiais e capacidade. A programação gera ordens. O chão de fábrica executa. Os apontamentos mostram os resultados. Esses resultados retornam ao planejamento.
Dessa forma, o planejamento agregado de produção funciona como uma base para o PCP e ajuda a conectar decisões de médio prazo com aquilo que realmente será programado, produzido e acompanhado dentro da indústria.
Quais custos devem ser considerados no planejamento?
Dentro do planejamento agregado de produção, não basta verificar apenas se a indústria consegue atender à demanda. Também é necessário analisar quanto cada alternativa pode custar e quais impactos ela pode gerar na operação.
Uma empresa pode atender ao mesmo volume de pedidos utilizando diferentes estratégias. Em um cenário, pode produzir antecipadamente e formar estoque. Em outro, pode utilizar horas extras, ampliar turnos ou contratar terceiros. Todas essas alternativas podem atender à demanda, mas apresentam custos diferentes.
Por isso, a análise financeira precisa fazer parte das decisões produtivas.
Custos de estoque
Manter produtos armazenados gera custos para a empresa.
Esses custos podem envolver:
-
Espaço de armazenagem;
-
Movimentação;
-
Controle de estoque;
-
Seguro;
-
Conservação;
-
Risco de avarias;
-
Risco de obsolescência;
-
Capital parado em produtos.
Imagine uma indústria que prevê aumento de demanda daqui a três meses. Uma alternativa pode ser antecipar parte da produção e formar estoque.
Essa estratégia pode reduzir a necessidade de horas extras no futuro, mas aumenta o custo de manter os produtos armazenados.
Por isso, o planejamento agregado de produção deve comparar o custo de produzir antes com o custo de ampliar a capacidade posteriormente.
Custos de produção
Os custos normais de fabricação também precisam ser considerados.
Entre eles podem estar:
-
Matérias-primas;
-
Energia;
-
Mão de obra;
-
Uso das máquinas;
-
Manutenção;
-
Ferramentas;
-
Insumos;
-
Processos internos.
Quando o volume produzido muda, alguns desses custos podem aumentar ou diminuir.
Uma fábrica que trabalha próxima do limite da capacidade, por exemplo, pode apresentar aumento no desgaste dos equipamentos ou maior consumo de determinados recursos.
A análise deve avaliar não apenas quanto produzir, mas também como essa produção será realizada.
Custos com horas extras
Horas extras são uma alternativa comum quando existe aumento temporário da demanda.
Imagine uma empresa que consegue produzir 8 mil unidades dentro da jornada normal, mas precisa atender 9 mil unidades no mês.
Se houver capacidade técnica para produzir as mil unidades adicionais, a empresa pode ampliar temporariamente as horas trabalhadas.
Entretanto, esse aumento gera custos adicionais de mão de obra e pode afetar outros aspectos da operação.
Se a necessidade se repetir durante vários meses, talvez seja necessário comparar o custo das horas extras com alternativas como novo turno, contratação ou reorganização da capacidade.
Custos de contratação
Quando o crescimento da demanda é mais duradouro, pode existir necessidade de aumentar a equipe.
Novas contratações podem ampliar a capacidade, mas também geram custos permanentes ou de médio prazo.
Além dos salários, a empresa precisa considerar treinamento, integração e o tempo necessário até que os novos colaboradores estejam preparados para executar suas atividades.
Por isso, a contratação costuma exigir uma análise diferente daquela utilizada para resolver um aumento pontual de produção.
No planejamento agregado de produção, é importante entender se a necessidade adicional de mão de obra será temporária ou continuará nos períodos seguintes.
Custos de terceirização
A terceirização pode ser utilizada quando a empresa não possui capacidade interna suficiente para atender determinado volume.
Por exemplo, uma indústria pode terceirizar parte de uma etapa produtiva durante um período de demanda elevada.
Essa decisão precisa considerar:
-
Valor cobrado pelo fornecedor;
-
Transporte;
-
Prazos;
-
Qualidade;
-
Quantidade mínima;
-
Capacidade do parceiro;
-
Custos de inspeção;
-
Impactos logísticos.
A terceirização pode evitar investimentos imediatos em máquinas ou ampliação da equipe, mas o custo unitário da produção externa pode ser diferente do custo interno.
Custos de ociosidade
Produzir abaixo da capacidade também pode gerar impactos financeiros.
A ociosidade ocorre quando máquinas, pessoas ou outros recursos permanecem disponíveis sem utilização suficiente.
Imagine uma fábrica preparada para produzir 10 mil unidades mensais, mas com demanda de apenas 6 mil.
Parte da estrutura continuará gerando custos mesmo sem estar completamente utilizada.
Essa situação pode envolver:
-
Máquinas paradas;
-
Equipes com baixa utilização;
-
Espaços sem uso produtivo;
-
Custos fixos distribuídos entre um volume menor.
O planejamento pode avaliar se existe possibilidade de antecipar parte da produção futura ou reorganizar atividades para aproveitar melhor os recursos.
Custos relacionados à mudança de turnos
Aumentar a quantidade de turnos pode ampliar significativamente a capacidade produtiva.
Entretanto, a decisão também pode alterar os custos da operação.
Um novo turno pode exigir mais operadores, supervisão, energia, manutenção, apoio logístico e outros recursos.
Além disso, é necessário avaliar se todas as etapas da fábrica conseguem funcionar durante o novo período.
Se apenas uma máquina aumentar sua jornada, mas setores anteriores ou posteriores continuarem funcionando no mesmo ritmo, o ganho de capacidade pode ser limitado.
Por isso, a mudança de turnos precisa ser analisada considerando o processo como um todo.
Custos provocados por atrasos
Atrasar pedidos também pode gerar custos.
Quando a produção não consegue acompanhar a demanda, a empresa pode enfrentar:
-
Reprogramações;
-
Fretes urgentes;
-
Retrabalho administrativo;
-
Mudanças frequentes na programação;
-
Acúmulo de pedidos;
-
Necessidade de produção emergencial.
Além dos custos internos, atrasos também podem afetar o relacionamento com clientes e comprometer prazos comerciais.
Antecipar situações de sobrecarga ajuda a reduzir a necessidade de decisões emergenciais.
Custos da falta de materiais
Uma programação pode estar bem organizada e ainda assim não ser executada se faltarem matérias-primas ou componentes.
Quando isso acontece, máquinas e equipes podem ficar paradas enquanto aguardam o material necessário.
A empresa também pode precisar realizar compras urgentes ou utilizar transportes mais rápidos e caros.
Por isso, o planejamento deve considerar não apenas a capacidade produtiva, mas também a disponibilidade dos materiais necessários para cada período.
Custos das perdas produtivas
Perdas também precisam entrar na análise.
Elas podem ocorrer por motivos como:
-
Refugo;
-
Retrabalho;
-
Falhas de processo;
-
Quebras;
-
Desperdícios de materiais;
-
Paradas;
-
Produção fora de especificação.
Se uma empresa planeja fabricar 10 mil unidades, mas normalmente perde parte da produção, essa diferença deve ser considerada para evitar que a quantidade final fique abaixo da necessidade.
Controlar as perdas também ajuda a identificar oportunidades de redução de custos.
Como comparar diferentes alternativas de produção?
Uma forma prática é simular cenários.
Imagine que a empresa precise produzir 2 mil unidades adicionais no próximo mês.
Ela pode comparar alternativas como:
Produzir antecipadamente e manter estoque.
Utilizar horas extras.
Criar um turno adicional.
Terceirizar parte do volume.
Aumentar temporariamente a capacidade interna.
Cada opção pode atender à mesma necessidade, mas com custos e impactos operacionais diferentes.
Por isso, o planejamento agregado de produção deve avaliar não apenas qual alternativa permite atender à demanda, mas também qual combinação apresenta condições mais adequadas de custo, capacidade, estoque e disponibilidade de recursos.
Como acompanhar o planejado versus o realizado?
O planejamento agregado de produção não termina quando o plano é definido. Depois que a produção começa a ser executada, é necessário acompanhar os resultados para verificar se aquilo que foi planejado realmente está acontecendo na prática.
Essa comparação permite identificar diferenças entre previsão e execução, entender as causas dos desvios e ajustar o planejamento sempre que necessário. Sem esse acompanhamento, a empresa pode continuar utilizando informações que já não representam a realidade da fábrica.
O ideal é analisar periodicamente indicadores relacionados à produção, capacidade, estoques, horas trabalhadas, perdas e atendimento da demanda.
Quantidade planejada
A quantidade planejada representa o volume que deveria ser produzido em determinado período.
Por exemplo, a indústria pode estabelecer uma produção mensal de 5.000 unidades de determinada família de produtos.
Esse valor funciona como referência para comparar aquilo que realmente foi fabricado.
O acompanhamento pode ser realizado por:
-
Dia;
-
Semana;
-
Mês;
-
Linha de produção;
-
Família de produtos;
-
Setor produtivo.
Quanto mais frequente for a análise, mais rapidamente a empresa poderá perceber alterações importantes.
Quantidade produzida
A quantidade produzida mostra o volume realmente concluído durante o período.
Se o planejamento previa 5.000 unidades e a fábrica terminou o mês com 4.700 unidades produzidas, existe uma diferença de 300 unidades.
Essa informação, isoladamente, não explica o problema. Por isso, a empresa deve investigar os motivos que provocaram o resultado.
Entre as possíveis causas estão:
-
Falta de materiais;
-
Paradas de máquinas;
-
Problemas de qualidade;
-
Ausência de colaboradores;
-
Mudanças de prioridade;
-
Aumento do tempo de produção;
-
Retrabalho;
-
Gargalos.
Diferença entre planejado e realizado
Comparar diretamente o planejado com o realizado facilita a identificação de desvios.
Uma forma simples é utilizar:
Diferença = quantidade realizada - quantidade planejada.
Se o resultado for negativo, significa que a produção ficou abaixo do esperado.
Se for positivo, indica que a quantidade produzida ficou acima do plano.
A análise precisa considerar o motivo da diferença. Produzir acima do planejado nem sempre é positivo, pois pode provocar formação de estoque desnecessário.
Da mesma forma, produzir abaixo do planejado pode aumentar o risco de atrasos ou falta de produtos.
Capacidade utilizada
A utilização da capacidade mostra quanto dos recursos produtivos disponíveis realmente foi utilizado.
Por exemplo, se a fábrica possuía capacidade para produzir 10.000 unidades e fabricou 8.500, a utilização foi de aproximadamente 85%.
Esse indicador ajuda a identificar situações de:
-
Capacidade ociosa;
-
Utilização adequada;
-
Operação próxima do limite;
-
Sobrecarga produtiva.
Quando a utilização permanece muito próxima do limite durante vários períodos, pequenas paradas ou imprevistos podem comprometer o cumprimento do plano.
Horas produtivas
As horas produtivas mostram quanto tempo foi efetivamente utilizado na produção.
A comparação pode indicar se o volume planejado exigiu mais ou menos tempo do que o previsto.
Imagine que a indústria planejasse utilizar 800 horas produtivas, mas precisasse de 850 horas para atingir determinado volume.
Essa diferença pode indicar aumento no tempo de execução, problemas de produtividade, paradas ou necessidade de revisão dos tempos cadastrados.
O planejamento agregado de produção pode utilizar essas informações para tornar as próximas estimativas de capacidade mais realistas.
Horas extras
As horas extras precisam ser acompanhadas porque representam uma forma de aumentar temporariamente a capacidade.
Se o plano previa produção dentro da jornada normal, mas a empresa precisou utilizar muitas horas adicionais, é importante verificar o motivo.
O aumento recorrente de horas extras pode indicar:
-
Capacidade insuficiente;
-
Planejamento acima da capacidade real;
-
Falhas na programação;
-
Problemas de produtividade;
-
Crescimento da demanda.
Quando esse comportamento se repete, pode ser necessário revisar a estratégia de capacidade.
Estoque previsto e estoque real
O estoque também precisa ser comparado.
Se a empresa esperava terminar o mês com 500 unidades, mas ficou com apenas 280, existe uma diferença que pode afetar os períodos seguintes.
Essa redução pode ter ocorrido porque:
-
A demanda ficou acima da previsão;
-
A produção ficou abaixo do esperado;
-
Houve perdas;
-
Parte do estoque foi utilizada para atender pedidos não previstos.
O contrário também pode ocorrer. Um estoque real acima do planejado pode indicar produção excessiva ou demanda menor que a previsão.
Atrasos
O acompanhamento dos atrasos permite verificar se o planejamento está sendo executado dentro dos prazos esperados.
É importante analisar:
-
Ordens atrasadas;
-
Quantidades pendentes;
-
Dias de atraso;
-
Setores envolvidos;
-
Motivos dos atrasos.
Quando vários atrasos possuem a mesma origem, a empresa pode identificar um problema recorrente que precisa ser considerado nos próximos ciclos.
Perdas produtivas
As perdas reduzem a quantidade realmente disponível ao final da produção.
Podem envolver:
-
Refugo;
-
Retrabalho;
-
Quebras;
-
Desperdícios;
-
Produtos fora de especificação.
Se uma produção planejada de 5.000 unidades gerar 200 unidades de perda, somente 4.800 poderão estar disponíveis para atender à demanda.
Por isso, as perdas devem fazer parte da análise entre planejado e realizado.
Atendimento da demanda
Outro indicador importante é verificar se a produção foi suficiente para atender às necessidades comerciais.
Uma empresa pode atingir o volume planejado e, ainda assim, não atender completamente à demanda caso as vendas reais tenham ficado acima da previsão.
Por isso, é necessário comparar:
Demanda prevista → demanda real → produção realizada → estoque disponível → pedidos atendidos.
Essa sequência permite compreender se o plano conseguiu acompanhar as necessidades reais do período.
Exemplo de acompanhamento dos indicadores
| Indicador | Planejado | Realizado | O que analisar |
|---|---|---|---|
| Produção | 5.000 | 4.700 | Motivo da diferença |
| Horas produtivas | 800 | 850 | Necessidade de horas extras |
| Estoque final | 500 | 280 | Risco de falta |
| Capacidade utilizada | 85% | 92% | Sobrecarga produtiva |
Nesse exemplo, a produção ficou abaixo da quantidade planejada, enquanto as horas utilizadas e a capacidade ficaram acima do esperado.
Isso pode indicar que a fábrica precisou trabalhar mais para produzir menos do que o previsto.
Ao mesmo tempo, o estoque final ficou abaixo da meta, aumentando o risco de falta de produtos nos períodos seguintes.
Como analisar os desvios e atualizar o planejamento?
Quando existe diferença relevante entre planejado e realizado, a empresa precisa investigar a causa antes de simplesmente alterar as metas.
O processo pode seguir uma sequência simples:
Identificar o desvio → localizar a causa → avaliar o impacto → definir uma ação → atualizar o plano → acompanhar novamente.
Por exemplo, se uma máquina reduziu a capacidade devido a uma parada prolongada, o plano dos meses seguintes pode precisar ser ajustado.
Se a demanda aumentou acima da previsão, a empresa pode avaliar antecipação de produção, horas extras, formação de estoque ou aumento temporário da capacidade.
Com esse acompanhamento contínuo, o planejamento agregado de produção passa a utilizar dados reais da operação para corrigir desvios e manter os próximos períodos mais alinhados com a capacidade, os estoques e a demanda da indústria.
Como melhorar o Planejamento Agregado de Produção na indústria?
Melhorar o planejamento agregado de produção exige combinar dados confiáveis, integração entre setores e acompanhamento contínuo dos resultados. Quanto mais próxima da realidade estiver a base utilizada para planejar, menores serão as chances de ocorrerem diferenças significativas entre demanda, capacidade e execução.
O planejamento deve ser tratado como um processo dinâmico. Isso significa que ele precisa ser revisado sempre que houver alterações importantes nas vendas, nos estoques, na disponibilidade de materiais ou na capacidade produtiva.
Trabalhar com dados atualizados
Uma das principais boas práticas é utilizar informações atuais.
Planejar com base em estoques desatualizados, capacidade incorreta ou previsões antigas pode gerar decisões que não correspondem à situação real da fábrica.
Entre os dados que precisam estar atualizados estão:
-
Pedidos confirmados;
-
Previsões de vendas;
-
Estoques;
-
Capacidade das máquinas;
-
Disponibilidade de mão de obra;
-
Tempos de produção;
-
Materiais disponíveis;
-
Ordens em andamento.
Quanto mais confiáveis forem esses dados, mais consistente será o plano elaborado.
Revisar as previsões periodicamente
A demanda pode mudar ao longo do tempo. Por isso, uma previsão criada no início de determinado período não deve permanecer inalterada quando surgirem novas informações.
A empresa pode revisar suas previsões semanalmente, mensalmente ou conforme as características da operação.
Essa revisão pode considerar:
-
Novos pedidos;
-
Cancelamentos;
-
Alterações comerciais;
-
Mudanças sazonais;
-
Variação no comportamento dos clientes.
A atualização periódica permite ajustar os volumes antes que diferenças maiores afetem a produção.
Integrar vendas e produção
A comunicação entre vendas e produção é fundamental.
A equipe comercial possui informações sobre pedidos, negociações e expectativas de demanda, enquanto a produção conhece os limites de capacidade e os recursos disponíveis.
Quando essas áreas trabalham isoladamente, podem surgir situações em que prazos são prometidos sem considerar a capacidade real da fábrica.
A integração permite comparar as necessidades comerciais com aquilo que pode ser produzido em cada período.
Monitorar os estoques
Os estoques precisam ser acompanhados porque influenciam diretamente a necessidade de produção.
O controle deve incluir produtos acabados, matérias-primas e componentes.
A empresa precisa conhecer:
-
Estoque atual;
-
Estoque mínimo;
-
Quantidades reservadas;
-
Materiais em compra;
-
Produtos em processo;
-
Necessidades futuras.
No planejamento agregado de produção, esses dados ajudam a definir se determinado volume precisará ser produzido imediatamente ou se parte da demanda poderá ser atendida com estoques existentes.
Conhecer a capacidade real da fábrica
Outro ponto importante é trabalhar com a capacidade realmente disponível.
Não basta utilizar apenas a capacidade teórica das máquinas.
A empresa deve considerar fatores como:
-
Paradas;
-
Manutenção;
-
Trocas de ferramentas;
-
Tempos de preparação;
-
Disponibilidade de operadores;
-
Eficiência das linhas;
-
Limitações de cada setor.
Imagine uma máquina que teoricamente consegue produzir mil unidades por dia, mas que normalmente entrega 850 devido a paradas e preparações.
Utilizar mil unidades como referência pode fazer o plano parecer viável mesmo quando não é.
Por isso, trabalhar com a capacidade real aumenta a confiabilidade do planejamento.
Identificar gargalos produtivos
Um gargalo acontece quando determinada etapa possui capacidade menor que as demais e limita o fluxo da produção.
A identificação desses pontos deve acontecer antes que o volume planejado seja enviado ao chão de fábrica.
A empresa pode analisar:
-
Máquinas sobrecarregadas;
-
Setores com filas de produção;
-
Processos com tempos elevados;
-
Recursos compartilhados;
-
Falta de mão de obra especializada.
Conhecer essas restrições permite distribuir melhor os volumes e evitar planos que não possam ser executados.
Comparar planejado e realizado
O acompanhamento dos resultados é essencial para melhorar os próximos ciclos.
A empresa deve comparar informações como:
-
Quantidade planejada;
-
Quantidade produzida;
-
Horas previstas;
-
Horas utilizadas;
-
Estoque previsto;
-
Estoque real;
-
Capacidade estimada;
-
Capacidade utilizada.
Essas comparações ajudam a identificar onde o planejamento apresentou diferenças em relação à execução.
Se determinado setor produz frequentemente abaixo da capacidade estimada, por exemplo, essa informação pode ser corrigida nos próximos planos.
Registrar perdas e paradas
Perdas produtivas e paradas afetam diretamente os resultados.
Por isso, devem ser registradas de maneira organizada.
Entre as informações importantes estão:
-
Refugos;
-
Retrabalhos;
-
Quebras;
-
Paradas de máquinas;
-
Falta de materiais;
-
Tempo perdido;
-
Motivos das interrupções.
Esses registros ajudam a compreender por que a quantidade realizada ficou diferente daquela planejada.
Também permitem calcular uma capacidade mais realista.
Atualizar os planos quando ocorrerem mudanças
O planejamento não deve permanecer fixo quando a realidade muda.
Se ocorrer aumento inesperado da demanda, atraso de fornecedor, quebra de equipamento ou redução da capacidade, o plano precisa ser revisto.
A atualização pode envolver:
-
Redistribuição dos volumes;
-
Antecipação da produção;
-
Uso de estoque;
-
Alteração de turnos;
-
Horas extras;
-
Reprogramação de pedidos.
Esse processo evita que a empresa continue seguindo metas que já não são viáveis.
Integrar PCP, compras, estoque e chão de fábrica
A integração entre os setores reduz falhas de comunicação.
O PCP precisa conhecer as necessidades de produção. Compras precisa saber quais materiais serão necessários. O estoque precisa informar o que está disponível. O chão de fábrica precisa registrar aquilo que realmente foi produzido.
Quando essas informações circulam corretamente, cada setor consegue tomar decisões mais alinhadas com o plano geral.
Centralizar as informações em um sistema de gestão
Centralizar dados em um sistema de gestão pode facilitar o acompanhamento das informações utilizadas no planejamento.
Em vez de manter dados separados em diferentes controles, a empresa pode reunir informações sobre:
-
Pedidos;
-
Estoques;
-
Compras;
-
Produção;
-
Capacidade;
-
Ordens;
-
Apontamentos;
-
Resultados.
Essa centralização reduz duplicidade de informações e facilita a comparação entre aquilo que foi planejado e aquilo que realmente aconteceu.
O planejamento agregado de produção funciona como uma ligação entre a demanda esperada e a capacidade industrial. Quando é alimentado com informações atualizadas e integrado ao PCP, compras, estoque e chão de fábrica, cria uma base mais confiável para decisões detalhadas sobre materiais, programação, ordens de produção e utilização dos recursos.
Conclusão
O planejamento agregado de produção é uma etapa fundamental para organizar a relação entre demanda, capacidade produtiva, estoques, mão de obra, materiais e recursos industriais. Ao trabalhar com uma visão mais ampla dos próximos períodos, a empresa consegue antecipar necessidades, identificar limitações e reduzir decisões tomadas apenas de forma emergencial.
Quando o planejamento é baseado em dados atualizados e integrado ao PCP, compras, estoque e chão de fábrica, torna-se mais fácil distribuir os volumes de produção, acompanhar custos, identificar gargalos e comparar o planejado com o realizado. Essa integração também ajuda a reduzir excessos de estoque, falta de produtos, ociosidade, atrasos e sobrecarga dos recursos.
Além de elaborar o plano, é importante revisá-lo periodicamente. Mudanças na demanda, indisponibilidade de máquinas, atrasos de fornecedores e alterações nos estoques podem exigir novos ajustes ao longo do período.
Dessa forma, o planejamento agregado de produção cria uma base mais organizada para as decisões do PCP, permitindo transformar previsões de demanda em planos produtivos mais coerentes com a capacidade real da indústria e com os recursos disponíveis.
Torne o planejamento da sua indústria mais eficiente
Tenha mais controle sobre demanda, capacidade, estoques e produção com um sistema de gestão integrado. Organize seus processos, acompanhe resultados e melhore o planejamento agregado de produção da sua empresa.
Conheça uma solução de gestão para sua indústria e facilite o controle da produção.
Veja também nosso artigo sobre A Tecnologia que Está Transformando a Indústria ou acesse nosso blog e fique por dentro de como otimizar o seu negócio
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Sistema Sob Medida: Como Evitar Retrabalho e Informações Duplicadas?
Retrabalho e informações duplicadas estão entre os problemas que mais dificultam…
Chão de Fábrica: Como Controlar o Tempo de Cada Etapa da Produção
Controlar o tempo utilizado em cada etapa da produção é uma atividade essencial…
Chão de Fábrica: Como Controlar Tempo, Quantidade e Perdas
A gestão do Chão de Fábrica exige muito mais do que acompanhar se uma ordem de produção…
Software Gestão de Produção: O Que É, Como Funciona e Principais Benefícios
Por que controlar a produção é essencial para a indústria A rotina de uma indústria…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.