Introdução
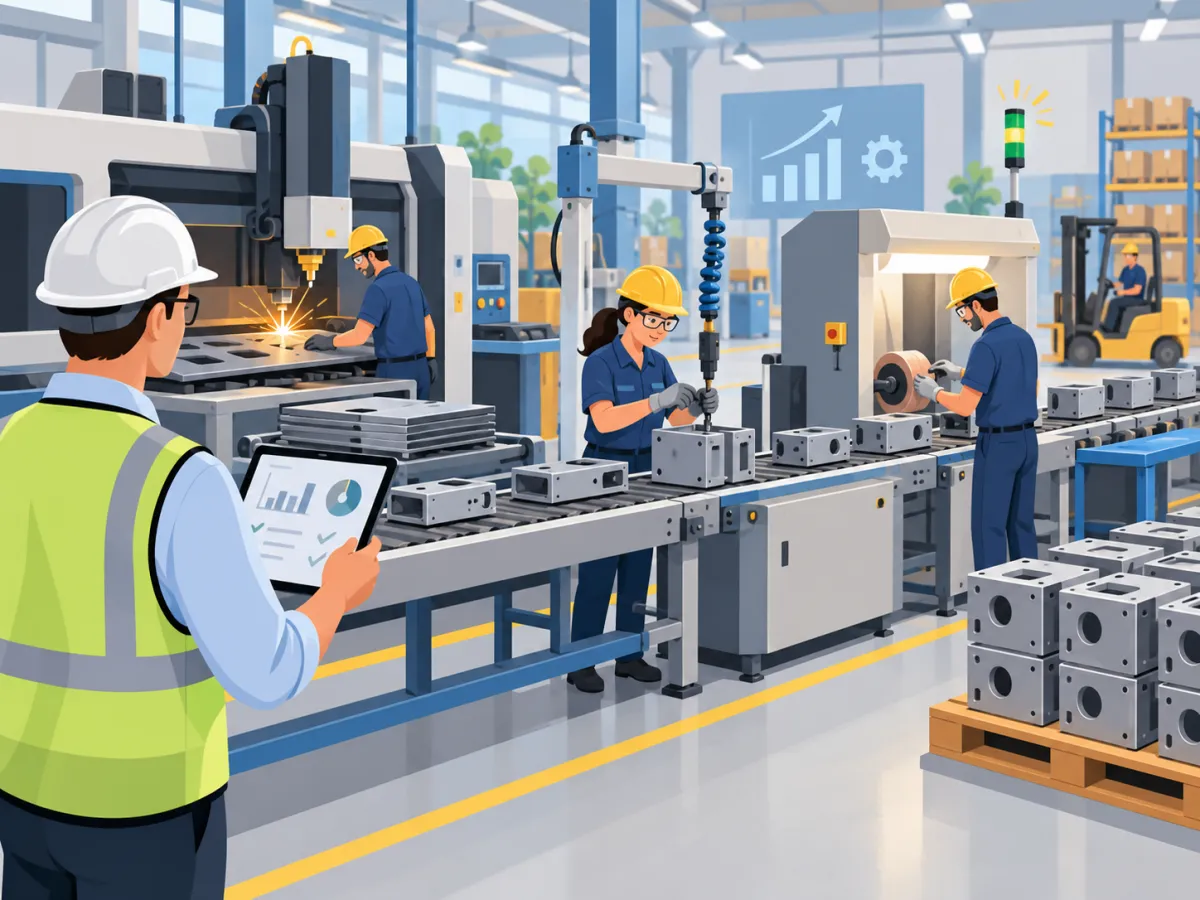
A organização das atividades produtivas influencia diretamente a capacidade de uma indústria cumprir prazos, utilizar melhor seus recursos e manter um ritmo de fabricação compatível com a demanda. Quando as ordens são liberadas sem critérios claros, diferentes setores podem receber cargas de trabalho incompatíveis com sua capacidade, materiais podem faltar durante a execução e determinadas máquinas podem ficar sobrecarregadas enquanto outras permanecem disponíveis.
Nesse cenário, a programação da produção contribui para transformar as necessidades de fabricação em atividades organizadas. Ela estabelece quando cada ordem deve ser executada, quais recursos serão necessários, qual sequência deverá ser seguida e quais atividades precisam receber maior prioridade.
Antes de liberar uma ordem para a fábrica, é necessário saber exatamente o que deverá ser produzido. Essa definição pode ser baseada em pedidos confirmados, necessidades de reposição, previsões de demanda ou políticas de estoque adotadas pela empresa.
Também é preciso determinar quanto deverá ser produzido. A quantidade interfere diretamente no consumo de materiais, no tempo necessário para fabricação, na capacidade das máquinas e na carga de trabalho das equipes.
Outro ponto importante é definir quando cada ordem deve começar. Se muitas ordens forem liberadas simultaneamente para os mesmos recursos, podem surgir filas e atrasos. Por outro lado, uma liberação realizada muito tarde pode comprometer o prazo prometido ao cliente.
Da mesma maneira, é necessário estimar quando cada ordem deverá terminar. Essa informação permite acompanhar o cumprimento dos prazos e identificar antecipadamente possíveis desvios.
A definição das máquinas e dos setores utilizados também faz parte desse processo. Cada produto pode passar por diferentes etapas produtivas e depender de equipamentos específicos. Conhecer essas necessidades permite distribuir melhor a carga entre os recursos disponíveis.
Os materiais necessários precisam estar disponíveis no momento adequado. Liberar uma ordem sem matéria-prima suficiente pode interromper o processo e ocupar capacidade que poderia ser utilizada em outras atividades.
Também é necessário determinar a prioridade das ordens. Nem sempre o pedido mais antigo deve ser produzido primeiro. Prazos de entrega, disponibilidade de materiais, urgências, dependências entre operações e capacidade produtiva precisam ser analisados em conjunto.
Uma programação da produção pouco estruturada pode criar diversos problemas no chão de fábrica. Entre eles estão atrasos, excesso de ordens em processo, máquinas sobrecarregadas, períodos de ociosidade, falta de materiais, necessidade frequente de reprogramação e dificuldade para cumprir datas de entrega.
Por isso, organizar a produção significa transformar informações de demanda, estoque e capacidade em uma sequência de atividades que possa ser executada de maneira controlada. Quanto maior for a visibilidade sobre as ordens e os recursos disponíveis, melhores serão as condições para tomar decisões durante a rotina industrial.
O que é Programação da Produção e como funciona na indústria?
A programação da produção é o processo utilizado para organizar as atividades que deverão ser realizadas pela fábrica em determinado período. Seu objetivo é estabelecer uma sequência viável para as ordens, levando em consideração prazos, recursos disponíveis, materiais, capacidade produtiva e prioridades.
Enquanto o planejamento define necessidades de produção de forma mais ampla, a programação aproxima essas informações da execução. Ela responde questões práticas da rotina industrial, como qual ordem deve entrar primeiro em uma máquina, quando determinado produto deve começar a ser fabricado e qual setor deverá receber cada atividade.
Planejamento das ordens de produção
O primeiro passo consiste em identificar quais ordens precisam ser executadas.
Essas ordens podem surgir a partir de diferentes necessidades da empresa, como:
-
Pedidos confirmados de clientes;
-
Reposição de produtos acabados;
-
Previsões de demanda;
-
Necessidades internas;
-
Produção para estoque.
Cada ordem deve possuir informações suficientes para que a fábrica consiga executar o trabalho corretamente.
É importante identificar o produto, a quantidade necessária, o prazo, os materiais envolvidos e as operações pelas quais a ordem deverá passar.
Uma fábrica com dezenas ou centenas de ordens abertas precisa organizar essas informações para evitar que diferentes setores trabalhem apenas com decisões tomadas no momento.
Definição das datas
Depois de conhecer as ordens, é necessário estabelecer datas para sua execução.
A definição de datas deve considerar tanto o prazo solicitado quanto a capacidade real da fábrica.
Uma ordem pode ter uma data de entrega estabelecida pelo cliente, mas isso não significa que sua fabricação possa começar em qualquer momento. Dependendo do roteiro produtivo, pode ser necessário iniciar determinadas operações vários dias antes da entrega.
Por isso, é importante definir:
-
Data prevista de início;
-
Data prevista de cada operação;
-
Data prevista de conclusão;
-
Data necessária para expedição.
Essas informações ajudam a identificar antecipadamente situações em que a capacidade disponível pode não ser suficiente.
Sequenciamento das operações
Nem todas as ordens podem utilizar os mesmos recursos ao mesmo tempo. Dessa forma, é necessário definir uma sequência de execução.
O sequenciamento determina qual atividade será executada primeiro e quais atividades virão depois.
Essa decisão pode considerar diferentes critérios, como:
-
Prazo de entrega;
-
Prioridade comercial;
-
Disponibilidade de matéria-prima;
-
Tempo de fabricação;
-
Tempo de preparação da máquina;
-
Dependência entre operações;
-
Capacidade do recurso.
Uma sequência organizada evita mudanças constantes e reduz conflitos entre diferentes ordens.
Distribuição da carga produtiva
Outro aspecto da programação da produção é distribuir as atividades entre os recursos da fábrica.
Se uma máquina recebe mais trabalho do que consegue realizar durante o período disponível, haverá formação de fila e atraso.
Ao mesmo tempo, outros equipamentos podem permanecer com capacidade disponível.
A distribuição da carga permite visualizar onde cada ordem será executada e quanto da capacidade de cada recurso já está comprometida.
Esse acompanhamento pode ser realizado por:
-
Máquina;
-
Linha de produção;
-
Setor;
-
Centro de trabalho;
-
Equipe;
-
Turno.
O objetivo é evitar que a programação seja criada sem considerar os limites reais da operação.
Disponibilidade dos recursos
Uma ordem somente deve ser programada quando existirem condições para sua execução.
Isso significa verificar se os principais recursos necessários estarão disponíveis.
Entre eles estão:
-
Máquinas;
-
Ferramentas;
-
Matérias-primas;
-
Componentes;
-
Operadores;
-
Espaço produtivo;
-
Tempo disponível.
Programar atividades sem realizar essa verificação pode gerar interrupções depois que a produção já começou.
Acompanhamento da execução
A programação não termina quando as ordens são liberadas.
Durante a execução, podem ocorrer situações que modificam aquilo que havia sido previsto.
Uma máquina pode apresentar uma parada, um fornecedor pode atrasar determinada matéria-prima, um pedido pode ter sua prioridade alterada ou uma operação pode utilizar mais tempo do que o estimado.
Por isso, é necessário acompanhar constantemente aquilo que está sendo produzido.
Esse acompanhamento permite comparar o programado com o realizado e decidir quando uma reprogramação será necessária.
O fluxo básico pode ser representado da seguinte forma:
Demanda → planejamento → ordens de produção → programação → execução → acompanhamento → ajustes
Esse ciclo demonstra que a programação da produção não deve ser tratada como uma atividade isolada. Ela precisa receber informações de diferentes áreas e ser atualizada de acordo com aquilo que acontece no ambiente produtivo.
Qual a diferença entre planejamento, programação e controle da produção?
Planejamento, programação e controle fazem parte da organização da operação industrial, mas cada etapa possui uma finalidade específica.
Compreender essa diferença ajuda a evitar que todas as decisões sejam concentradas somente no momento da produção.
Planejamento da produção
O planejamento trabalha com as necessidades futuras da empresa.
Seu objetivo é avaliar quanto será necessário produzir e quais recursos serão necessários para atender à demanda prevista.
Nessa etapa, a empresa pode analisar:
-
Previsões de vendas;
-
Pedidos confirmados;
-
Estoque existente;
-
Produtos que precisam ser repostos;
-
Capacidade disponível;
-
Necessidade de materiais;
-
Recursos produtivos.
O planejamento busca responder perguntas como:
O que precisará ser produzido?
Quanto deverá ser produzido?
Quais recursos serão necessários?
Existe capacidade para atender à demanda?
Quais materiais deverão ser comprados ou disponibilizados?
Essas decisões fornecem uma visão geral das necessidades da operação.
Programação da produção
A programação da produção transforma as necessidades identificadas durante o planejamento em uma sequência operacional.
Ela estabelece quando e onde cada atividade será executada.
Nesse momento, as ordens passam a ser relacionadas diretamente aos recursos disponíveis.
A programação pode definir:
-
Ordem de execução;
-
Datas de início;
-
Datas de término;
-
Máquina responsável;
-
Setor responsável;
-
Prioridade;
-
Quantidade;
-
Operações necessárias.
Enquanto o planejamento indica que determinado volume precisa ser produzido, a programação organiza como esse volume será distribuído ao longo do tempo.
Controle da produção
O controle acompanha aquilo que está realmente acontecendo na fábrica.
Seu objetivo é verificar se a execução está seguindo o que foi programado.
Para isso, podem ser registrados dados como:
-
Quantidade produzida;
-
Horário de início;
-
Horário de término;
-
Ordens concluídas;
-
Ordens atrasadas;
-
Paradas;
-
Perdas;
-
Retrabalho;
-
Tempo utilizado.
Essas informações permitem comparar aquilo que deveria acontecer com aquilo que efetivamente aconteceu.
Quando existe diferença relevante, a empresa pode investigar a causa.
Por exemplo, se uma ordem estava prevista para terminar em determinado dia, mas ainda está em produção, é necessário avaliar se houve falta de material, quebra de máquina, tempo de fabricação acima do previsto ou outro problema.
Como as três etapas trabalham juntas
Planejamento, programação e controle formam um ciclo.
O planejamento identifica a necessidade.
A programação transforma essa necessidade em atividades organizadas.
O controle verifica a execução.
Depois, as informações obtidas no controle podem ser utilizadas para melhorar novos planejamentos e programações.
O processo pode ser representado da seguinte maneira:
Planejar necessidade → criar ordens → programar recursos → executar produção → controlar resultados → identificar desvios → ajustar programação.
Essa integração é importante porque uma fábrica não funciona apenas com previsões.
É necessário transformar os planos em tarefas executáveis e verificar continuamente se os resultados estão correspondendo ao que havia sido definido.
Quais informações são necessárias para fazer a Programação da Produção?
Uma programação da produção confiável depende da qualidade das informações utilizadas para organizar as ordens.
Quanto mais atualizados estiverem os dados sobre demanda, materiais, processos e recursos, maior será a possibilidade de criar uma programação compatível com a realidade da fábrica.
Pedidos dos clientes
Os pedidos confirmados fornecem informações importantes sobre:
-
Produto solicitado;
-
Quantidade;
-
Data prometida;
-
Prioridade;
-
Condições específicas.
Esses dados ajudam a determinar quais ordens precisam ser produzidas e quais prazos precisam ser atendidos.
Previsão de demanda
Nem toda produção ocorre somente após a confirmação de pedidos.
Empresas que produzem para estoque precisam utilizar previsões para estimar necessidades futuras.
A previsão pode ajudar a identificar produtos que provavelmente precisarão ser fabricados antes que o estoque fique insuficiente.
Estoque disponível
Antes de gerar uma necessidade de produção, é importante verificar o estoque existente.
Essa análise evita fabricar quantidades desnecessárias quando já existem produtos disponíveis.
Também é necessário analisar o estoque de matérias-primas e componentes.
Uma ordem que depende de um material indisponível pode precisar ser programada para outro período.
Matérias-primas
A disponibilidade dos materiais precisa ser analisada antes da liberação.
É necessário saber:
-
Qual material será utilizado;
-
Qual quantidade será consumida;
-
Quanto existe disponível;
-
Quanto está reservado;
-
Se existem compras em andamento;
-
Quando os novos materiais deverão chegar.
Sem essas informações, a fábrica pode iniciar uma ordem e interrompê-la posteriormente por falta de componentes.
Estrutura dos produtos
A estrutura informa quais materiais e componentes são necessários para fabricar cada item.
Ela pode indicar matérias-primas, subconjuntos e quantidades utilizadas durante o processo.
Uma estrutura desatualizada pode provocar erros na separação dos materiais e dificultar a organização da produção.
Roteiro de fabricação
O roteiro mostra por quais operações o produto deverá passar.
Por exemplo, determinado produto pode exigir:
Corte → usinagem → montagem → acabamento → inspeção → embalagem.
Conhecer essa sequência é fundamental para definir corretamente quando cada setor deverá receber a ordem.
Tempos de produção
Cada operação possui um tempo previsto.
Esses tempos podem envolver:
-
Preparação;
-
Processamento;
-
Montagem;
-
Inspeção;
-
Movimentação;
-
Finalização.
Quando os tempos registrados não correspondem à realidade, a programação pode ocupar uma máquina por um período menor ou maior do que o necessário.
Isso afeta todas as ordens seguintes.
Capacidade das máquinas
A capacidade indica quanto cada recurso consegue produzir dentro de determinado período.
É necessário considerar:
-
Horas disponíveis;
-
Turnos;
-
Paradas programadas;
-
Manutenções;
-
Velocidade do equipamento;
-
Limites operacionais.
A programação precisa respeitar essa capacidade para evitar excesso de carga.
Disponibilidade das equipes
Além das máquinas, é necessário verificar se existem profissionais disponíveis para executar as operações.
A ausência de operadores, mudanças de turno ou necessidade de qualificações específicas podem interferir na capacidade real de produção.
Prazos de entrega
Os prazos ajudam a determinar as prioridades.
Ordens com datas próximas precisam ser avaliadas considerando o tempo necessário para percorrer todas as etapas produtivas.
Programar apenas com base na data final pode ser insuficiente quando o produto depende de várias operações.
Ordens em andamento
Antes de programar novas atividades, é necessário saber quais ordens já estão ocupando a capacidade produtiva.
Uma máquina pode aparentemente possuir várias horas disponíveis durante a semana, mas parte desse tempo já pode estar comprometida com atividades em execução.
Por isso, as ordens abertas precisam fazer parte da análise.
O impacto de informações incorretas
Dados incorretos podem comprometer toda a programação da produção.
Se o saldo de estoque estiver errado, uma ordem pode ser liberada sem material.
Se o tempo de fabricação estiver abaixo do real, a máquina receberá mais carga do que consegue executar.
Se uma ordem concluída continuar aparecendo como aberta, a capacidade poderá parecer ocupada quando já está disponível.
Por isso, manter cadastros, estoques, tempos, estruturas e registros de produção atualizados é parte importante da organização industrial.
Como definir prioridades e sequenciar as ordens de produção?
Definir prioridades significa determinar quais ordens deverão receber atenção primeiro. Já o sequenciamento estabelece a ordem prática em que as operações serão realizadas.
Essas duas decisões estão diretamente relacionadas à programação da produção, pois interferem nos prazos, na utilização dos recursos e na quantidade de ordens acumuladas no processo.
Data prometida ao cliente
A data de entrega é um dos principais critérios utilizados para estabelecer prioridades.
Quanto mais próximo estiver o prazo, maior tende a ser a necessidade de acompanhar aquela ordem.
No entanto, observar apenas a data final não é suficiente.
Se um produto precisa passar por várias etapas, é necessário considerar o tempo de cada operação para identificar quando a fabricação deverá começar.
Pedidos atrasados
Pedidos que já ultrapassaram o prazo prometido precisam ser identificados rapidamente.
Essas ordens podem receber prioridade, mas sua inclusão na sequência deve considerar o impacto sobre as demais atividades.
Colocar constantemente pedidos atrasados na frente de todas as outras ordens pode provocar novos atrasos.
Por isso, além de priorizar, é necessário analisar as causas da situação.
Urgência
Algumas demandas podem exigir tratamento diferenciado.
Pedidos estratégicos, reposições importantes ou necessidades operacionais podem alterar a sequência normal.
Entretanto, urgências frequentes podem tornar a programação instável.
Quando praticamente todas as ordens são classificadas como urgentes, torna-se difícil estabelecer uma prioridade clara.
Disponibilidade de materiais
Uma ordem pronta para execução, mas sem matéria-prima disponível, pode não ser a melhor opção para ocupar a primeira posição da sequência.
Antes da liberação, é importante confirmar se os materiais necessários estão disponíveis.
Quando não estiverem, outras ordens com recursos completos podem ser executadas enquanto a empresa aguarda o abastecimento.
Capacidade produtiva
A sequência precisa respeitar a capacidade das máquinas e setores.
Se diversas ordens dependem do mesmo recurso, é necessário distribuir o trabalho ao longo do período.
Também é importante identificar recursos alternativos quando existirem.
Essa análise evita concentrar toda a carga em um único equipamento.
Tempo de fabricação
O tempo necessário para produzir cada ordem influencia a sequência.
Uma ordem de curta duração pode ser utilizada para ocupar um intervalo disponível, enquanto uma atividade mais longa pode precisar começar antecipadamente para cumprir determinado prazo.
A decisão deve considerar o conjunto das ordens e não somente uma atividade isolada.
Dependência entre operações
Muitos produtos precisam seguir uma sequência obrigatória.
Uma etapa não pode começar antes que a anterior seja concluída.
Por exemplo:
Corte → dobra → solda → pintura → montagem.
Nesse caso, atrasar o corte pode comprometer todas as operações seguintes.
Por isso, o sequenciamento precisa considerar a relação entre os processos.
Tempo de setup
Setup é o período utilizado para preparar uma máquina antes de iniciar determinada produção.
Pode envolver troca de ferramentas, regulagens, limpeza, ajustes ou mudança de matéria-prima.
Quando produtos semelhantes são programados em sequência, pode ser possível reduzir o número de preparações realizadas.
Isso ajuda a aumentar o tempo disponível para produção efetiva.
Por outro lado, agrupar ordens apenas para reduzir setups sem considerar os prazos pode gerar atrasos.
A decisão precisa equilibrar os dois fatores.
Por que a ordem de chegada nem sempre é suficiente
Executar todas as ordens exatamente na ordem em que foram recebidas parece uma regra simples, mas pode não ser eficiente.
Imagine que a primeira ordem recebida dependa de um material que chegará apenas nos próximos dias. Enquanto isso, outras ordens possuem todos os recursos disponíveis.
Manter a primeira posição ocupada por uma atividade que não pode começar pode criar espera desnecessária.
Outro exemplo ocorre quando várias ordens consecutivas exigem preparações completamente diferentes na mesma máquina. Alterar a sequência de algumas delas pode diminuir setups sem comprometer seus prazos.
Por isso, a programação da produção precisa considerar diferentes critérios ao mesmo tempo.
Um fluxo prático para organizar as ordens pode seguir esta sequência:
Analisar pedidos → verificar materiais → consultar capacidade → definir prioridade → sequenciar ordens → liberar produção
Primeiro, a empresa identifica todas as necessidades abertas.
Depois, verifica se existem materiais suficientes para executar as ordens.
Em seguida, consulta a capacidade disponível das máquinas e setores envolvidos.
Com essas informações, define quais pedidos possuem maior prioridade.
Depois, estabelece a sequência de fabricação e libera somente as atividades que possuem condições reais de execução.
Esse processo reduz decisões improvisadas no chão de fábrica e permite que máquinas, materiais e equipes sejam direcionados de acordo com as necessidades reais da operação.
Como calcular e distribuir a capacidade produtiva da fábrica?
Conhecer a capacidade produtiva é fundamental para organizar as ordens de fabricação e evitar que a empresa assuma volumes ou prazos incompatíveis com seus recursos. Essa capacidade representa quanto a fábrica consegue produzir dentro de determinado período considerando máquinas, pessoas, turnos e condições reais de operação.
Na programação da produção, a análise da capacidade permite comparar o volume que precisa ser fabricado com os recursos disponíveis para executar essas atividades.
Quando a demanda é maior que a capacidade disponível, podem surgir filas, atrasos e sobrecarga. Quando a capacidade é muito superior à demanda, máquinas e equipes podem permanecer ociosas.
Horas disponíveis
O primeiro passo é identificar quantas horas realmente podem ser utilizadas para produzir.
Uma máquina que trabalha oito horas por dia durante cinco dias possui quarenta horas teóricas disponíveis na semana. Porém, esse valor pode ser reduzido por intervalos, limpeza, preparação, manutenção e outras paradas.
Por isso, a capacidade utilizada no planejamento deve considerar o tempo efetivamente disponível.
Capacidade das máquinas
Cada equipamento possui características próprias de produtividade.
Uma máquina pode produzir determinada quantidade de unidades por hora, enquanto outra pode exigir mais tempo para realizar a mesma operação.
É necessário conhecer:
-
Velocidade de produção;
-
Limitações do equipamento;
-
Tempo de preparação;
-
Quantidade produzida por ciclo;
-
Disponibilidade durante o período;
-
Operações que podem ser realizadas.
Essas informações ajudam a evitar que uma máquina receba mais ordens do que consegue executar.
Turnos de produção
A quantidade de turnos interfere diretamente na capacidade disponível.
Uma fábrica pode trabalhar com apenas um turno ou manter máquinas operando durante diferentes períodos do dia.
Ao analisar os turnos, é necessário considerar a duração de cada período, disponibilidade dos operadores e possíveis interrupções.
Aumentar o número de turnos pode ampliar a capacidade, mas essa decisão também precisa considerar equipes, custos e disponibilidade dos demais recursos.
Disponibilidade das equipes
Máquinas disponíveis não garantem capacidade quando não existem pessoas suficientes para operá-las.
Por isso, também é necessário considerar:
-
Quantidade de operadores;
-
Horários de trabalho;
-
Qualificação necessária;
-
Distribuição por setor;
-
Ausências previstas;
-
Necessidade de acompanhamento de determinadas operações.
Uma operação que depende de um profissional específico pode possuir capacidade menor do que aquela indicada apenas pelo tempo disponível da máquina.
Tempo de ciclo
O tempo de ciclo representa quanto uma operação leva para produzir uma unidade ou determinado lote.
Conhecer esse tempo ajuda a estimar quanto poderá ser produzido durante o período disponível.
Se uma operação utiliza cinco minutos por unidade, por exemplo, é possível utilizar esse tempo como base para calcular a quantidade potencial dentro das horas disponíveis.
Porém, devem ser considerados também setup, paradas e possíveis perdas de produtividade.
Paradas programadas e manutenções
As máquinas não ficam disponíveis continuamente.
Manutenções preventivas, inspeções, limpeza e outras atividades previstas precisam ser incluídas no cálculo.
Uma máquina que estará parada durante algumas horas não pode receber ordens como se estivesse disponível durante todo o período.
Registrar essas indisponibilidades torna a programação da produção mais próxima da realidade da fábrica.
Capacidade por setor
Além de analisar máquinas individualmente, é importante observar a capacidade de cada setor.
Um setor de corte pode possuir capacidade elevada, enquanto a montagem consegue processar um volume menor.
Nesse caso, aumentar a produção no corte pode apenas gerar um acúmulo de itens esperando montagem.
A análise precisa considerar o fluxo completo.
Uma forma prática é comparar:
Demanda necessária → horas necessárias → horas disponíveis → diferença de capacidade.
Quando as horas necessárias ultrapassam as disponíveis, existe uma sobrecarga que precisa ser tratada.
A empresa pode redistribuir ordens, alterar prioridades, utilizar recursos alternativos ou modificar datas quando possível.
O objetivo não deve ser ocupar cem por cento dos recursos a qualquer custo. Uma programação muito próxima do limite pode apresentar dificuldades quando ocorrerem imprevistos.
Da mesma forma, níveis elevados de ociosidade devem ser analisados para identificar se existe uma distribuição inadequada da carga.
Equilibrar demanda e capacidade permite utilizar máquinas, setores e equipes de maneira mais organizada e contribui para uma produção com menos atrasos e interrupções.
Como identificar e reduzir gargalos na produção?
Um gargalo é um recurso ou etapa que possui capacidade inferior à necessidade do fluxo produtivo e limita a quantidade que a fábrica consegue concluir.
Ele pode estar relacionado a uma máquina, setor, equipe, processo ou até mesmo à disponibilidade de determinados materiais.
Quando um gargalo não é identificado, outros setores podem continuar produzindo e enviar cada vez mais itens para uma etapa que já está sobrecarregada. O resultado costuma ser formação de filas, aumento do estoque intermediário e atraso das ordens.
Acúmulo de ordens
Um dos sinais mais visíveis de gargalo é o crescimento constante das ordens aguardando determinada operação.
Se vários itens chegam a um setor e demoram para sair, é importante analisar a capacidade existente naquele ponto.
O acúmulo pode indicar:
-
Capacidade insuficiente;
-
Problemas no sequenciamento;
-
Paradas frequentes;
-
Tempos de operação incorretos;
-
Falta de operadores;
-
Excesso de ordens liberadas.
Filas entre processos
Filas podem surgir quando um processo anterior produz mais rapidamente do que a etapa seguinte consegue receber.
Imagine uma operação de corte que processa cem peças por hora e uma operação posterior que consegue trabalhar apenas sessenta.
Se o fluxo continuar nesse ritmo, os materiais começarão a se acumular entre os dois processos.
Máquina constantemente ocupada
Uma máquina que permanece com carga elevada enquanto equipamentos anteriores ou posteriores apresentam períodos de espera pode representar uma limitação do processo.
Nesse caso, é necessário avaliar se parte das ordens pode ser transferida para outro equipamento ou se a sequência pode ser ajustada.
Operações esperando liberação
Também podem surgir gargalos relacionados a dependências.
Uma operação pode permanecer parada esperando que uma etapa anterior termine.
Quando essa situação acontece frequentemente, pode existir um problema na distribuição da carga ou no sincronismo entre setores.
Atrasos recorrentes
Se determinadas ordens sempre atrasam ao passar pelo mesmo processo, esse comportamento precisa ser investigado.
A recorrência ajuda a diferenciar problemas pontuais de limitações estruturais.
Na programação da produção, acompanhar os atrasos por setor permite identificar onde os desvios aparecem com maior frequência.
Estoque intermediário elevado
O estoque intermediário representa produtos ou componentes que começaram a ser processados, mas ainda não foram concluídos.
Quando existe uma grande quantidade de materiais esperando entre operações, pode haver desequilíbrio entre as capacidades dos setores.
Diferenças de produtividade entre setores
Comparar a quantidade que cada etapa consegue processar ajuda a localizar possíveis restrições.
Não adianta aumentar significativamente a produção de um setor quando as etapas seguintes não conseguem absorver esse volume.
Como reduzir os gargalos
O tratamento deve começar pela identificação correta da restrição.
O fluxo pode seguir:
Identificar gargalo → analisar causa → redistribuir carga → ajustar sequência → acompanhar resultado
Primeiro, deve-se verificar onde ocorre o acúmulo.
Depois, é necessário descobrir a causa. Ela pode estar relacionada à capacidade da máquina, excesso de setups, falta de operadores, manutenção, problemas de qualidade ou sequenciamento inadequado.
Quando possível, parte da carga pode ser direcionada para equipamentos ou horários alternativos.
A sequência das ordens também pode ser reorganizada para diminuir interrupções e aproveitar melhor o recurso restritivo.
Após as mudanças, os resultados precisam ser acompanhados. Um ajuste que resolve um gargalo pode transferir a limitação para outro processo.
Por isso, essa análise deve fazer parte da rotina de acompanhamento da fábrica.
Como reduzir setups, esperas e paradas durante a produção?
A produtividade industrial não depende somente da velocidade das máquinas. Uma fábrica pode possuir equipamentos rápidos e ainda apresentar baixo desempenho quando grande parte do tempo disponível é consumida por preparações, esperas e interrupções.
Esses períodos precisam ser considerados na programação da produção, pois reduzem o tempo realmente utilizado na fabricação.
Troca de ferramentas
Algumas operações exigem a troca de ferramentas, moldes ou componentes antes do início de uma nova ordem.
Quando essas mudanças acontecem muitas vezes durante o dia, parte importante da capacidade pode ser consumida em preparação.
Agrupar ordens que utilizam configurações semelhantes pode reduzir a quantidade de trocas.
Regulagem das máquinas
Além das ferramentas, determinadas máquinas precisam ser ajustadas para cada produto.
Podem existir alterações de velocidade, dimensões, temperatura ou outros parâmetros.
Quanto mais frequentes forem essas regulagens, maior poderá ser o tempo sem produção efetiva.
Uma sequência bem definida ajuda a reduzir mudanças desnecessárias.
Falta de matéria-prima
Liberar uma ordem sem verificar a disponibilidade dos materiais pode provocar interrupções.
Nesse caso, a máquina pode ser preparada, mas permanecer parada esperando componentes.
Antes da liberação, é importante confirmar se os materiais necessários estão disponíveis ou se chegarão dentro do período previsto.
Espera entre operações
A espera ocorre quando uma atividade termina e a próxima etapa não consegue começar imediatamente.
Isso pode acontecer devido a:
-
Máquina ocupada;
-
Falta de operador;
-
Acúmulo de ordens;
-
Falta de material complementar;
-
Dependência de inspeção;
-
Prioridades diferentes entre setores.
A análise do fluxo ajuda a reduzir esses intervalos.
Movimentação desnecessária
Materiais transportados diversas vezes entre áreas podem aumentar o tempo total da produção sem gerar valor ao processo.
É importante observar a sequência das operações e identificar se o fluxo exige deslocamentos excessivos.
Além de consumir tempo, movimentações desnecessárias podem dificultar o acompanhamento dos materiais em processo.
Falta de informações
Ordens incompletas também podem gerar paradas.
Um operador pode precisar interromper uma atividade porque não possui informação sobre quantidade, material, medida, operação ou procedimento.
Por isso, cada ordem precisa chegar ao setor com dados suficientes para sua execução.
Paradas não planejadas
Falhas em equipamentos são outro fator relevante.
Quando uma máquina apresenta interrupções frequentes, a capacidade real pode ser muito menor que a capacidade teórica.
Registrar as paradas ajuda a entender sua frequência e impacto sobre os prazos.
Agrupamento de ordens compatíveis
Uma estratégia para reduzir interrupções é identificar ordens que possuem características semelhantes.
Produtos que utilizam a mesma matéria-prima, ferramenta, regulagem ou processo podem ser posicionados próximos na sequência.
Essa organização pode diminuir setups.
Entretanto, o agrupamento precisa respeitar os prazos. Não é adequado postergar uma ordem importante apenas para criar uma sequência mais conveniente.
O objetivo é equilibrar produtividade e cumprimento das datas.
A redução de setups, esperas e paradas aumenta o aproveitamento do tempo disponível sem necessariamente exigir novas máquinas ou aumento da jornada de trabalho.
Como acompanhar o planejado x realizado da produção?
Criar uma programação não significa que todas as atividades ocorrerão exatamente como previsto.
Durante a fabricação, podem surgir atrasos, paradas, mudanças de prioridade, problemas com materiais ou variações nos tempos de execução.
Por isso, a programação da produção precisa ser comparada continuamente com o que realmente acontece no chão de fábrica.
Essa comparação é conhecida como planejado x realizado.
Quantidade prevista x quantidade produzida
A quantidade planejada mostra quanto deveria ser produzido durante determinado período.
A quantidade realizada apresenta o resultado efetivo.
Se a produção prevista era de quinhentas unidades e apenas quatrocentas foram concluídas, existe uma diferença que precisa ser analisada.
O objetivo não é apenas identificar o desvio, mas compreender sua causa.
Início previsto x início real
Comparar o momento planejado de início com o momento em que a operação realmente começou ajuda a identificar atrasos na liberação das ordens.
Um início atrasado pode ocorrer por:
-
Falta de materiais;
-
Máquina ocupada;
-
Ordem anterior atrasada;
-
Falta de operador;
-
Alteração de prioridade.
Término previsto x término real
Essa comparação permite verificar se a ordem foi concluída no prazo esperado.
Quando o término real ocorre depois do programado, a diferença pode afetar operações seguintes e até o prazo de entrega.
Tempo previsto x tempo utilizado
Os tempos utilizados durante a programação precisam ser comparados com os tempos reais.
Se uma operação programada para duas horas costuma levar quatro horas, a informação cadastrada precisa ser revisada.
Caso contrário, novas programações continuarão sendo criadas com uma capacidade que não existe na prática.
Recursos planejados x recursos utilizados
Também é importante verificar se as máquinas, equipes e demais recursos previstos foram realmente utilizados.
Alterações frequentes podem indicar que a programação precisa considerar melhor a disponibilidade real.
Perdas previstas x perdas registradas
Quando existem perdas durante a fabricação, elas podem afetar a quantidade final produzida.
Registrar refugos, retrabalhos e outras perdas ajuda a compreender a diferença entre o volume planejado e o efetivamente disponível.
| Programado | Realizado |
|---|---|
| Quantidade prevista | Quantidade produzida |
| Início previsto | Início real |
| Término previsto | Término real |
| Tempo previsto | Tempo utilizado |
| Recursos planejados | Recursos utilizados |
| Perdas previstas | Perdas registradas |
Como utilizar os desvios para melhorar a programação
Os desvios não devem ser apenas registrados.
Eles precisam alimentar as próximas decisões.
Se determinada máquina sempre utiliza mais tempo do que o previsto, seu tempo padrão pode precisar de revisão.
Se um setor frequentemente começa as ordens com atraso, é necessário analisar a carga e as dependências existentes.
Quando essas informações são utilizadas corretamente, cada novo ciclo pode ser elaborado com parâmetros mais próximos da realidade.
Quais indicadores ajudam a melhorar a Programação da Produção?
Os indicadores permitem transformar registros da fábrica em informações que ajudam a identificar problemas, acompanhar tendências e realizar ajustes.
Na programação da produção, eles ajudam a avaliar se aquilo que foi planejado está sendo executado conforme o esperado.
Produção planejada x realizada
Esse indicador compara quanto deveria ser produzido com quanto realmente foi concluído.
Diferenças recorrentes podem indicar problemas de capacidade, materiais, tempos ou organização das ordens.
Cumprimento dos prazos
Permite avaliar quantas ordens foram concluídas dentro da data prevista.
Quando o percentual de atrasos aumenta, é importante identificar quais setores, produtos ou recursos estão relacionados ao problema.
Ordens atrasadas
Acompanhar a quantidade de ordens fora do prazo permite observar a evolução do atraso.
Também é interessante separar as ordens por:
-
Setor;
-
Produto;
-
Máquina;
-
Cliente;
-
Motivo do atraso.
Tempo médio de produção
Mostra quanto tempo as ordens normalmente levam entre o início e a conclusão.
Variações elevadas podem indicar instabilidade no processo.
Tempo de setup
Medir o tempo gasto com preparação permite identificar equipamentos ou produtos que demandam regulagens frequentes.
Essas informações podem ajudar na definição das sequências.
Utilização das máquinas
Esse indicador demonstra quanto do tempo disponível foi utilizado na operação.
Uma utilização muito baixa pode indicar ociosidade.
Por outro lado, máquinas constantemente próximas de sua capacidade máxima podem representar um possível gargalo.
Capacidade utilizada
A capacidade utilizada permite comparar a carga necessária com aquilo que o recurso consegue disponibilizar.
Essa análise pode ser feita por máquina, setor ou período.
Quantidade produzida
A quantidade produzida mostra o volume concluído durante determinado período.
Acompanhada isoladamente, essa informação possui limitações. Por isso, é interessante compará-la com metas, capacidade, horas trabalhadas e perdas.
Índice de retrabalho
O retrabalho consome capacidade que poderia ser utilizada em novas ordens.
Quando esse índice aumenta, a fábrica pode apresentar sobrecarga mesmo sem crescimento da demanda.
Perdas de produção
Perdas de materiais e produtos também influenciam a quantidade final disponível.
Se uma ordem precisa produzir unidades adicionais para compensar perdas frequentes, haverá consumo extra de materiais e capacidade.
Os indicadores devem ser avaliados em conjunto.
Uma máquina com alta utilização pode parecer positiva, mas se estiver causando acúmulo de ordens e atrasos, existe um problema que precisa ser tratado.
O objetivo dos indicadores é fornecer informações para decisões, ajustes e melhoria contínua da rotina industrial.
Como melhorar a Programação da Produção e aumentar a produtividade da fábrica?
Melhorar a produtividade exige organizar o fluxo desde a identificação da demanda até o acompanhamento das ordens concluídas.
Uma programação da produção estruturada permite transformar pedidos, capacidade, materiais e prazos em uma sequência de trabalho mais coerente com a realidade da fábrica.
Analisar a demanda
O processo começa com a identificação das necessidades.
É preciso saber quais produtos precisam ser fabricados, quais quantidades são necessárias e quais prazos devem ser atendidos.
Essa demanda pode surgir de pedidos confirmados, reposição de estoque ou previsões.
Verificar os materiais
Antes de programar uma ordem, é importante conferir se existem matérias-primas e componentes disponíveis.
Ordens sem materiais podem ocupar espaço na programação e dificultar a organização das atividades que realmente podem ser executadas.
Avaliar a capacidade
Máquinas, setores, turnos e equipes precisam ser analisados para identificar quanto trabalho pode ser realizado.
A carga planejada deve ser comparada com as horas disponíveis.
Definir as prioridades
Com demanda, materiais e capacidade conhecidos, é possível determinar quais ordens devem receber prioridade.
Prazos, pedidos atrasados, disponibilidade e dependências precisam ser considerados.
Sequenciar as ordens
Depois da priorização, as atividades devem ser colocadas em uma ordem de execução.
Sempre que possível, podem ser agrupadas ordens compatíveis para reduzir setups sem comprometer datas de entrega.
Distribuir os recursos
Cada atividade precisa ser associada às máquinas, setores e equipes adequados.
Essa distribuição deve evitar a concentração excessiva de carga em determinados recursos.
Liberar a produção
As ordens devem ser liberadas de acordo com a capacidade e disponibilidade existentes.
Liberar uma grande quantidade de trabalho simultaneamente pode aumentar filas e dificultar o acompanhamento.
Acompanhar a execução
Durante a produção, é necessário verificar se as ordens estão seguindo as datas e tempos previstos.
Problemas precisam ser identificados enquanto ainda existe possibilidade de ajuste.
Comparar planejado x realizado
Após ou durante a execução, os resultados reais devem ser comparados com aquilo que havia sido programado.
Essa comparação mostra onde ocorreram os principais desvios.
Corrigir os desvios
Quando um problema é identificado, sua causa precisa ser analisada.
Pode ser necessário atualizar tempos, revisar capacidades, alterar sequências ou melhorar o cadastro de materiais.
Reprogramar quando necessário
Nem toda alteração pode ser prevista.
Falhas de máquinas, atrasos de fornecedores, mudanças de pedidos e outras situações podem exigir reprogramação.
O importante é que a mudança seja realizada considerando o impacto sobre as demais ordens.
O fluxo completo pode ser organizado da seguinte maneira:
Analisar demanda → verificar materiais → avaliar capacidade → definir prioridades → sequenciar ordens → distribuir recursos → liberar produção → acompanhar execução → comparar planejado x realizado → corrigir desvios → reprogramar quando necessário
Quando essas etapas são acompanhadas de forma integrada, a programação da produção contribui para utilizar melhor máquinas, materiais e equipes. A fábrica passa a ter maior visibilidade sobre sua carga de trabalho, consegue identificar gargalos com antecedência, reduzir interrupções e organizar as ordens de acordo com os recursos realmente disponíveis.
Conclusão
Organizar a produção de forma eficiente exige mais do que apenas definir o que precisa ser fabricado. É necessário considerar prazos, materiais, capacidade das máquinas, disponibilidade das equipes, prioridades, tempos de produção e o acompanhamento constante das ordens em andamento.
Uma programação da produção bem estruturada ajuda a transformar essas informações em uma sequência de trabalho mais organizada, permitindo que a fábrica utilize melhor seus recursos e reduza problemas como atrasos, excesso de ordens em processo, máquinas sobrecarregadas, falta de materiais e períodos de ociosidade.
Além disso, comparar o planejado com o realizado permite identificar desvios e entender onde estão as principais dificuldades do processo. Acompanhando tempos, quantidades produzidas, utilização das máquinas, perdas, retrabalhos e cumprimento dos prazos, a empresa consegue tomar decisões com base em informações mais confiáveis.
Outro ponto importante é manter a programação atualizada. Mudanças na demanda, atrasos de fornecedores, falhas de equipamentos e novas prioridades podem exigir ajustes ao longo do dia. Por isso, a programação deve acompanhar a realidade da fábrica e não permanecer fixa quando as condições de produção mudarem.
O processo pode ser resumido em:
Analisar demanda → verificar materiais → avaliar capacidade → definir prioridades → sequenciar ordens → distribuir recursos → liberar produção → acompanhar execução → comparar planejado x realizado → corrigir desvios → reprogramar quando necessário.
Com esse acompanhamento contínuo, a programação da produção contribui para reduzir gargalos, melhorar o aproveitamento de máquinas e equipes, cumprir prazos com maior regularidade e tornar a operação industrial mais organizada, produtiva e previsível.
confira mais conteúdos no nosso blog.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação da Produção: Como Melhorar o Fluxo entre as Etapas Produtivas
Introdução A organização das atividades dentro de uma indústria…
Programação da Produção: Como Equilibrar Demanda e Capacidade Produtiva
Introdução Atender aos pedidos dos clientes dentro dos prazos estabelecidos é…
Planejamento Agregado de Produção: Como Equilibrar Demanda e Capacidade
Produzir na quantidade certa e no momento adequado é um dos principais desafios enfrentados pelas indústrias.…
Programação Planejamento e Controle da Produção: Como Reprogramar a Fábrica Quando Surgem Atrasos
A rotina de uma fábrica dificilmente acontece exatamente como foi prevista. Mesmo quando existe um planejamento…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.