Introdução
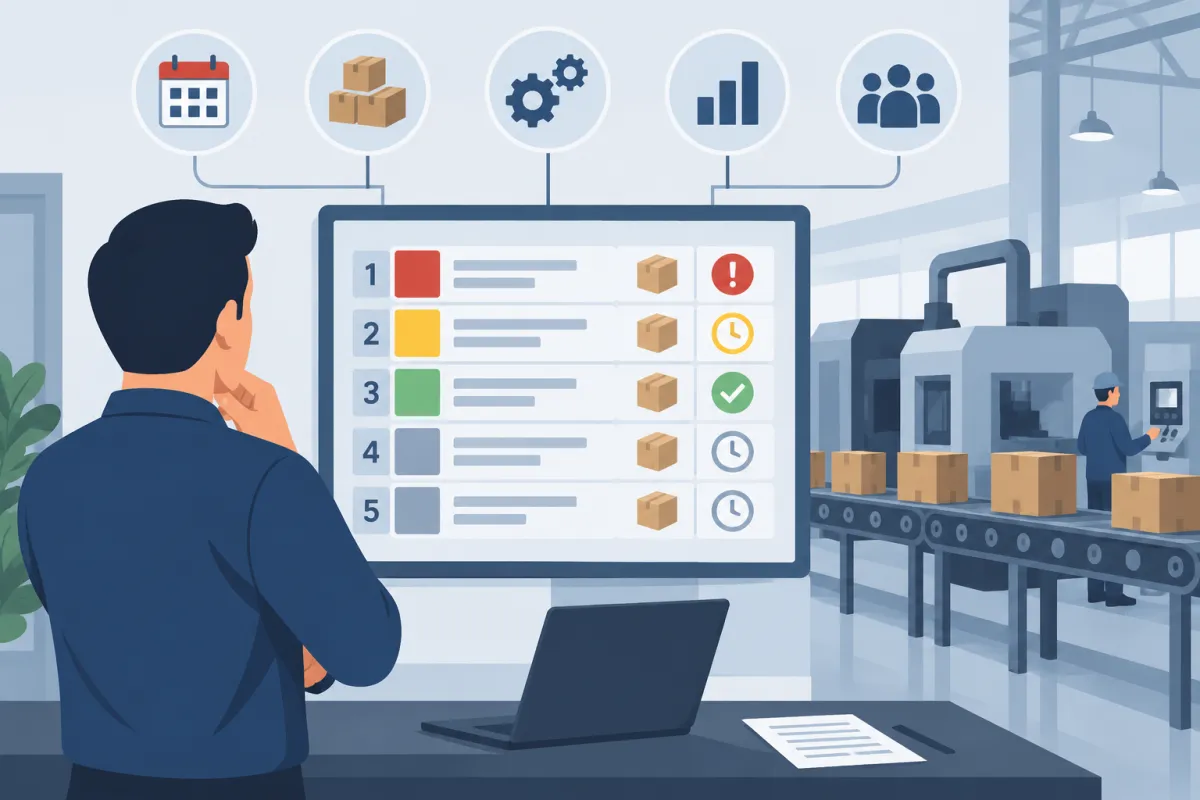
Em uma indústria, organizar o que deve ser produzido, em qual quantidade, em que momento e utilizando quais recursos é uma atividade essencial para manter o fluxo produtivo funcionando de maneira equilibrada. É nesse contexto que entra o PCP Industrial, responsável por apoiar o planejamento, a programação e o controle das diferentes etapas da produção.
Na prática, uma empresa pode ter várias ordens de produção abertas ao mesmo tempo. Algumas podem estar relacionadas a pedidos com prazos próximos, outras podem depender da chegada de matéria-prima e também existem aquelas destinadas à reposição do estoque ou ao abastecimento de outras etapas da própria produção.
O desafio surge quando é necessário decidir qual dessas ordens deve ser executada primeiro.
Simplesmente seguir a ordem em que os pedidos foram recebidos nem sempre é a alternativa mais adequada. Uma ordem registrada anteriormente pode depender de um componente que ainda não chegou, enquanto outra possui todos os materiais disponíveis e precisa ser concluída rapidamente para não comprometer um prazo de entrega.
Por esse motivo, o PCP Industrial precisa trabalhar com critérios claros para estabelecer prioridades.
Uma priorização inadequada pode gerar diversos problemas dentro da fábrica. Entre eles estão atrasos nas entregas, formação de gargalos, excesso de produtos em processo, períodos de máquinas paradas, falta de materiais durante a execução e mudanças frequentes na programação.
Imagine, por exemplo, que uma ordem seja colocada como prioridade apenas porque o cliente solicitou urgência. A produção é iniciada, mas, durante uma das etapas, percebe-se que determinado componente está indisponível. A ordem fica parada, ocupa espaço e pode ter utilizado recursos que seriam necessários para outra produção que possuía condições de ser concluída.
Por isso, definir prioridades envolve analisar diferentes informações simultaneamente.
O prazo de entrega é um dos elementos mais importantes, mas não deve ser considerado isoladamente. Também é necessário observar a disponibilidade de matéria-prima, a capacidade das máquinas, o tempo necessário para produzir, os gargalos existentes, as dependências entre operações e a importância de determinada ordem para o restante da operação.
Quanto mais organizadas estiverem essas informações, maior tende a ser a capacidade da empresa de programar a produção com coerência.
Dessa maneira, a definição de prioridades deixa de ser uma decisão baseada apenas em urgências ou solicitações momentâneas e passa a fazer parte de um processo estruturado de planejamento.
O que significa definir prioridades no PCP Industrial?
Definir prioridades significa estabelecer uma sequência lógica para a execução das ordens de produção. Dentro do PCP Industrial, essa decisão influencia diretamente os prazos, a utilização dos recursos disponíveis e o fluxo de materiais entre as diferentes etapas produtivas.
Quando existem várias ordens aguardando produção, dificilmente todas poderão ser executadas simultaneamente. Máquinas, operadores, ferramentas e materiais possuem limites. Portanto, é necessário determinar quais ordens entrarão primeiro na programação e quais poderão aguardar.
Essa definição precisa utilizar critérios objetivos para evitar que a produção seja organizada apenas com base em decisões momentâneas.
O que é uma ordem de produção?
A ordem de produção é um registro utilizado para orientar a fabricação de determinado produto ou quantidade.
Dependendo da indústria e da complexidade do processo, ela pode reunir informações como produto que será fabricado, quantidade necessária, prazo previsto, materiais utilizados, etapas produtivas, equipamentos envolvidos e situação atual da produção.
Ela funciona como uma referência para que diferentes setores saibam o que precisa ser executado.
Por exemplo, uma indústria recebe um pedido de 500 unidades de determinado produto. Para atender essa demanda, pode ser criada uma ordem contendo a quantidade que deverá ser fabricada e as etapas necessárias até a conclusão.
A ordem também permite acompanhar o andamento da produção.
Isso ajuda o PCP Industrial a identificar se determinado lote está aguardando material, em produção, passando por uma etapa específica ou próximo da conclusão.
Quando existem muitas ordens abertas, entretanto, surge a necessidade de estabelecer uma sequência entre elas.
O que é prioridade de produção?
A prioridade de produção indica quais ordens devem receber atenção primeiro dentro da programação.
Uma ordem classificada com prioridade maior pode ser programada antes de outras porque possui um prazo mais curto, porque precisa abastecer outro processo ou porque sua execução evita uma possível parada em uma etapa posterior.
Isso não significa que as ordens de menor prioridade sejam menos importantes. A classificação serve principalmente para organizar a sequência de execução considerando as condições atuais da fábrica.
As prioridades também podem mudar.
Uma ordem que inicialmente poderia aguardar alguns dias pode precisar ser antecipada caso o prazo se aproxime. Da mesma forma, uma ordem considerada importante pode ser temporariamente adiada se a matéria-prima necessária estiver indisponível.
Por isso, a programação deve ser acompanhada continuamente.
Prioridade não é apenas urgência
Um erro comum é considerar prioridade e urgência como sinônimos.
Embora uma situação urgente possa influenciar a programação, ela precisa ser analisada dentro do contexto geral da produção.
Imagine que existam três ordens abertas.
A primeira precisa ser entregue rapidamente, mas depende de uma matéria-prima que chegará somente no dia seguinte. A segunda possui todos os materiais disponíveis e pode ser finalizada no mesmo turno. A terceira utiliza uma máquina que será necessária posteriormente para vários outros produtos.
Produzir exclusivamente com base no pedido mais urgente poderia deixar recursos ociosos ou criar novas dificuldades na programação.
O PCP Industrial precisa analisar o impacto de cada decisão sobre todo o fluxo produtivo.
Também é importante evitar uma rotina em que praticamente todas as ordens sejam classificadas como urgentes. Quando isso acontece, o conceito de prioridade perde sua função, pois não existe mais uma diferenciação clara entre os trabalhos.
Critérios padronizados ajudam a reduzir esse problema.
Relação entre planejamento e programação
Planejamento e programação possuem funções relacionadas, mas não representam exatamente a mesma etapa.
O planejamento trabalha com uma visão mais ampla da produção. Ele considera demanda, capacidade disponível, necessidade de materiais, recursos e objetivos para determinado período.
Já a programação transforma esse planejamento em uma sequência de execução mais detalhada.
É nessa etapa que decisões como qual ordem deverá entrar primeiro em determinada máquina, qual lote será produzido durante um turno ou quais atividades precisam ser antecipadas ganham importância.
Por exemplo, o planejamento pode indicar que uma fábrica deverá produzir 10 mil unidades durante a semana.
A programação precisa distribuir essa quantidade entre os dias, máquinas, turnos e diferentes ordens.
Assim, a priorização funciona como uma ligação entre o que foi planejado e aquilo que efetivamente será realizado.
Quanto mais coerentes forem os critérios utilizados, menor tende a ser a necessidade de reorganizar constantemente a produção.
Por que definir prioridades nas ordens de produção?
Definir prioridades é importante porque os recursos produtivos são limitados. Uma indústria possui determinada quantidade de máquinas, operadores, ferramentas, materiais e horas disponíveis para executar suas atividades.
Quando a demanda supera momentaneamente algum desses recursos, o PCP Industrial precisa decidir como utilizá-los da maneira mais adequada.
Sem uma ordem clara de execução, diferentes setores podem disputar os mesmos equipamentos, materiais podem ser separados para produtos que ainda não serão fabricados e ordens importantes podem permanecer aguardando enquanto atividades menos urgentes avançam.
A priorização ajuda a transformar uma grande quantidade de demandas em uma programação organizada.
Cumprimento dos prazos
O prazo é um dos principais fatores envolvidos na programação da produção.
Uma ordem precisa ser iniciada com antecedência suficiente para passar por todas as etapas necessárias antes da data estabelecida.
Esse cálculo não deve considerar apenas o tempo efetivo de fabricação.
Uma ordem pode precisar aguardar disponibilidade de máquina, preparação do equipamento, movimentação entre setores, inspeção ou execução de etapas anteriores.
Por isso, duas ordens com a mesma data de entrega podem ter prioridades diferentes.
Se uma necessita de vários dias de produção e outra pode ser finalizada em poucas horas, o PCP Industrial precisa considerar essa diferença ao estabelecer a sequência.
Uma programação bem estruturada permite visualizar os prazos com antecedência e identificar ordens que podem apresentar risco de atraso.
Dessa maneira, a empresa consegue agir antes que o problema chegue à etapa final.
Melhor utilização dos recursos
Máquinas e equipamentos representam uma parte importante da capacidade produtiva de uma indústria.
Se a programação não considerar a disponibilidade desses recursos, pode ocorrer uma concentração de ordens em determinados equipamentos enquanto outros permanecem pouco utilizados.
A mesma situação pode acontecer com mão de obra especializada.
Determinadas operações podem exigir profissionais específicos, ferramentas ou configurações especiais. Caso várias ordens dependam dos mesmos recursos, será necessário determinar uma sequência.
A priorização ajuda a distribuir o trabalho levando em conta essas limitações.
Também pode ser interessante agrupar ordens semelhantes quando isso reduz o número de preparações ou ajustes necessários.
Se várias ordens utilizam a mesma configuração de equipamento, por exemplo, uma sequência organizada pode evitar preparações repetitivas.
Redução de gargalos
Um gargalo ocorre quando determinada etapa possui capacidade inferior à demanda recebida.
Imagine uma linha em que os primeiros processos conseguem produzir 100 unidades por hora, mas uma etapa posterior consegue processar apenas 50.
Se o PCP Industrial continuar liberando ordens sem considerar essa limitação, produtos começarão a se acumular antes do recurso mais lento.
Esse excesso de trabalho em processo pode dificultar a organização da fábrica, aumentar o tempo de espera e esconder problemas na programação.
Ao identificar o gargalo, as prioridades podem ser organizadas de modo que o recurso crítico seja utilizado nas ordens mais relevantes para os objetivos daquele período.
Isso não elimina automaticamente a limitação de capacidade, mas melhora a utilização do recurso existente.
Menos mudanças na programação
Uma programação que sofre alterações o tempo todo tende a dificultar a rotina produtiva.
Cada mudança pode exigir reorganização de materiais, troca de ferramentas, alteração na preparação das máquinas e comunicação com diferentes equipes.
Em determinados casos, uma ordem iniciada pode ser interrompida para dar espaço a outra considerada mais urgente.
Se isso ocorrer com frequência, o resultado pode ser exatamente o contrário do esperado: aumento do tempo de produção e maior dificuldade para cumprir os prazos.
Uma definição clara de prioridades reduz mudanças desnecessárias.
Naturalmente, imprevistos podem acontecer. Quebras de equipamentos, atrasos de fornecedores ou novas necessidades de produção podem exigir reprogramação.
A diferença está em tratar essas alterações como exceções justificadas e não como parte permanente da rotina.
Equilíbrio entre demanda e capacidade
A quantidade que precisa ser produzida deve ser comparada com aquilo que a fábrica realmente consegue executar dentro do período disponível.
Se a demanda exigir 200 horas de determinado equipamento durante uma semana em que existem apenas 120 horas disponíveis, será impossível atender todas as ordens no mesmo intervalo sem alguma alteração.
Nesse cenário, o PCP Industrial precisa identificar a limitação e definir prioridades.
Algumas possibilidades incluem antecipar determinadas ordens, reorganizar turnos quando viável, redistribuir atividades ou renegociar datas quando necessário.
O mais importante é que a decisão seja baseada em informações reais.
Quando demanda e capacidade são comparadas antecipadamente, a empresa consegue perceber possíveis conflitos antes que se transformem em atrasos.
Quais critérios utilizar para priorizar ordens de produção?
Não existe um único critério que funcione para todas as indústrias. A definição das prioridades depende do tipo de produto, da estrutura produtiva, dos prazos, dos materiais e das características de cada operação.
Por esse motivo, o PCP Industrial normalmente precisa analisar um conjunto de fatores.
O objetivo é evitar que uma decisão baseada em apenas uma variável provoque dificuldades em outras etapas.
Prazo de entrega
O prazo de entrega é um dos critérios mais evidentes.
Ordens com datas próximas normalmente precisam receber atenção para que exista tempo suficiente para concluir todas as etapas antes da entrega.
Entretanto, olhar somente para a data final pode gerar uma análise incompleta.
Uma ordem com entrega em cinco dias, mas que exige quatro dias de produção, pode ser mais crítica do que uma ordem com entrega em três dias que pode ser concluída em duas horas.
Por isso, o prazo precisa ser comparado com o tempo restante de fabricação.
Quanto menor for a margem disponível entre o tempo necessário e a data final, maior pode ser a necessidade de priorização.
Data prometida ao cliente
A data prometida representa um compromisso assumido durante a negociação.
Se vendas e produção não estiverem alinhadas, podem ser definidos prazos que não correspondem à capacidade disponível.
Por isso, o PCP Industrial precisa acompanhar as datas prometidas e avaliar se a programação está compatível com elas.
Também é importante diferenciar a data interna planejada da data efetivamente combinada com o cliente.
Em determinados casos, a empresa pode definir uma data interna antecipada para criar uma margem de segurança.
Essa organização ajuda a evitar que pequenas variações do processo provoquem atrasos imediatos.
Disponibilidade de matéria-prima
Não adianta priorizar uma ordem que não possui condições de avançar.
Antes da liberação, é necessário verificar se os materiais e componentes necessários estão disponíveis na quantidade adequada.
Imagine uma ordem que exige dez componentes diferentes.
Nove estão disponíveis, mas um deles ainda não foi recebido. Se esse componente for necessário nas primeiras etapas, iniciar a ordem pode significar utilizar recursos para uma produção que ficará parada em seguida.
Nesses casos, outra ordem com materiais completos pode apresentar melhores condições para entrar na programação.
O objetivo não é ignorar a ordem com material faltante, mas identificar a pendência e acompanhar sua resolução.
Capacidade das máquinas
A disponibilidade de matéria-prima precisa ser analisada junto com a capacidade produtiva.
Uma ordem pode ter todos os materiais disponíveis, mas depender de um equipamento que estará ocupado durante os próximos turnos.
O PCP Industrial precisa conhecer a carga programada de cada recurso e identificar conflitos.
Máquinas críticas merecem atenção especial, principalmente quando não existem equipamentos alternativos para executar a mesma operação.
A sequência das ordens pode ser organizada para aproveitar melhor esses recursos e evitar períodos desnecessários de espera.
Tempo de produção
A duração estimada da ordem também influencia a prioridade.
Ordens longas precisam começar com antecedência suficiente.
Ao mesmo tempo, em determinados cenários, pequenas ordens podem ser encaixadas entre atividades maiores sem comprometer o planejamento.
O importante é evitar decisões automáticas.
Produzir sempre as ordens mais curtas pode fazer com que trabalhos mais longos sejam adiados continuamente. Da mesma forma, priorizar somente ordens grandes pode aumentar o número de pequenos pedidos atrasados.
Por isso, o tempo de produção deve ser combinado com prazo, capacidade e criticidade.
Dependência entre processos
Algumas ordens não existem de forma isolada.
Um produto intermediário pode precisar ser concluído antes que outra ordem seja iniciada. Também pode haver componentes produzidos internamente que alimentam várias linhas.
Nesse caso, atrasar uma ordem pode afetar diversas outras.
Por exemplo, se um componente é utilizado em cinco produtos diferentes, sua fabricação pode ter prioridade porque uma eventual falta interromperia várias atividades posteriores.
Mapear essas dependências ajuda o PCP Industrial a compreender o efeito que cada ordem exerce sobre o restante do processo.
Importância operacional
Algumas ordens possuem relevância especial para manter o fluxo produtivo.
Isso acontece principalmente quando o produto produzido não será entregue diretamente ao cliente, mas utilizado como insumo em outra etapa.
Também podem existir ordens voltadas para reposição de itens com grande consumo interno.
Nesses casos, atrasar a produção pode causar uma parada em setores posteriores.
A prioridade deve considerar esse impacto.
Ao combinar prazo, materiais, capacidade, duração, dependências e importância operacional, a empresa consegue formar uma visão mais completa daquilo que realmente precisa ser produzido primeiro.
Como analisar materiais e estoque antes de priorizar a produção?
A disponibilidade de materiais é uma das informações mais importantes para determinar se uma ordem possui condições reais de entrar na programação.
Uma produção pode estar dentro do prazo, ter capacidade de máquina disponível e ainda assim não poder ser iniciada por falta de matéria-prima.
Por isso, o PCP Industrial precisa avaliar o estoque antes de liberar ou priorizar determinadas ordens.
Essa análise deve ir além da consulta simples do saldo.
É necessário observar quantidades disponíveis, materiais já reservados, compras em andamento, componentes intermediários e consumo previsto por outras ordens.
Verificar matéria-prima disponível
O primeiro passo é identificar todos os materiais necessários para executar a ordem.
Depois, deve-se comparar a necessidade de cada item com a quantidade efetivamente disponível.
Se uma ordem utiliza 500 unidades de determinado componente e existem apenas 300 disponíveis, é necessário verificar quando as outras 200 serão recebidas ou produzidas.
Também é importante diferenciar estoque físico de estoque realmente disponível.
Parte do saldo pode já estar comprometida com outras ordens.
Imagine que o sistema indique 1.000 unidades de determinado material em estoque. Porém, 800 já estão reservadas para produções programadas. Na prática, somente 200 unidades podem estar livres para novas necessidades.
Esse tipo de informação evita que diferentes ordens sejam programadas utilizando a mesma disponibilidade.
Considerar materiais em trânsito
Nem todo material necessário precisa estar fisicamente no estoque no momento da programação.
Compras já realizadas e com entrega prevista podem ser consideradas, desde que a análise seja feita com cautela.
Uma ordem programada para iniciar daqui a cinco dias pode depender de uma matéria-prima prevista para chegar em dois dias.
Nesse cenário, existe uma possibilidade de manter a programação, desde que o prazo de recebimento seja confiável e exista margem para possíveis variações.
Por outro lado, colocar uma ordem como prioridade imediata utilizando apenas uma previsão de chegada pode aumentar o risco de interrupção.
O PCP Industrial precisa relacionar as datas de compra com as datas de produção.
Isso ajuda a identificar quais materiais precisam chegar antes do início de cada atividade.
Quando existe atraso no fornecimento, a programação pode ser revisada antes que máquinas e operadores sejam preparados para uma ordem que não poderá avançar.
Analisar componentes intermediários
Nem todos os materiais utilizados na produção são comprados de fornecedores.
Muitas indústrias fabricam internamente componentes ou produtos semiacabados que serão utilizados posteriormente em outros itens.
Nesse caso, a disponibilidade desses componentes também precisa ser acompanhada.
Imagine que o produto final dependa de três componentes produzidos internamente.
Dois já estão disponíveis, mas o terceiro ainda possui uma ordem em andamento.
A prioridade do produto final depende diretamente da conclusão dessa etapa anterior.
Essa relação mostra por que o planejamento precisa enxergar a produção como um fluxo integrado.
Uma ordem aparentemente menos importante pode se tornar prioritária quando sua conclusão é necessária para liberar várias outras.
Evitar iniciar ordens incompletas
Iniciar uma produção sem os recursos necessários para sua continuidade pode gerar diversos efeitos negativos.
A ordem pode permanecer parada entre etapas, ocupar espaço, aumentar o volume de materiais em processo e dificultar o acompanhamento dos prazos.
Além disso, máquinas e operadores podem ter sido utilizados em uma atividade que não terá condições de ser concluída naquele momento.
Por esse motivo, uma boa prática é avaliar se existe disponibilidade suficiente para que a ordem avance conforme o planejado.
Isso não significa que todos os materiais precisam estar sempre disponíveis antes da primeira operação.
Existem processos nos quais materiais adicionais somente serão necessários dias depois.
O importante é que exista um planejamento confiável sobre quando cada componente estará disponível.
Se a chegada estiver prevista somente depois da data em que será necessário, existe risco de interrupção.
Nesse caso, o PCP Industrial pode avaliar se outra ordem possui melhores condições de entrar primeiro na programação.
Integrar estoque, compras e PCP
A definição de prioridades se torna mais precisa quando informações de estoque, compras e produção podem ser analisadas em conjunto.
O estoque informa quais materiais estão disponíveis.
Compras mostra aquilo que foi solicitado aos fornecedores, as quantidades e as datas previstas de recebimento.
A produção indica as necessidades das ordens atuais e futuras.
Quando essas informações ficam separadas, o responsável pelo planejamento pode trabalhar com uma visão incompleta.
Por exemplo, o estoque pode indicar falta de um componente, mas compras já pode ter um pedido com recebimento previsto para o dia seguinte. Em outra situação, o saldo pode parecer suficiente, mas parte da quantidade pode estar comprometida com uma ordem já programada.
Centralizar essas informações ajuda a compreender a situação real dos materiais.
Também facilita a antecipação das necessidades.
Se o planejamento identifica que uma ordem programada para a próxima semana exigirá uma matéria-prima com prazo de compra elevado, o setor responsável pode agir antes que a falta do item provoque atraso.
Assim, a integração entre materiais e planejamento permite que as prioridades sejam estabelecidas não somente com base nos pedidos existentes, mas também nas condições reais para executar cada produção.
Dentro do PCP Industrial, essa análise contribui para reduzir interrupções, evitar liberações inadequadas e tornar a programação mais coerente com a disponibilidade de recursos da empresa.
Como considerar capacidade produtiva e gargalos na priorização?
A definição de prioridades não deve considerar somente o prazo de entrega ou a disponibilidade de matéria-prima. Para que a programação seja realmente viável, o PCP Industrial também precisa avaliar quanto cada máquina, equipamento ou setor consegue produzir dentro de determinado período.
Uma ordem pode estar pronta para ser executada e ter todos os materiais disponíveis, mas isso não significa que exista capacidade suficiente para realizá-la imediatamente. Quando muitas ordens dependem dos mesmos recursos, é necessário analisar a carga de trabalho e identificar quais etapas podem limitar o fluxo da produção.
Essa análise ajuda a evitar programações impossíveis de serem cumpridas e permite distribuir melhor as ordens ao longo dos turnos, dias ou semanas.
Carga de produção
A carga de produção representa o volume de trabalho que está programado para determinado recurso.
Esse recurso pode ser:
-
uma máquina;
-
uma linha de produção;
-
um setor;
-
uma equipe;
-
uma operação específica.
Imagine que uma máquina tenha 40 horas disponíveis durante uma semana. Se as ordens já programadas precisam de 38 horas para serem concluídas, existe pouco espaço para inserir novas atividades.
Nesse caso, adicionar uma ordem que exige mais dez horas de processamento significa ultrapassar a capacidade disponível.
O PCP Industrial precisa visualizar essa carga antes de definir a sequência das ordens.
Essa comparação ajuda a responder perguntas como:
-
quais máquinas estão com maior volume de trabalho;
-
quais recursos ainda possuem capacidade disponível;
-
onde existem filas de produção;
-
quais ordens podem ser antecipadas;
-
quais atividades precisam ser redistribuídas.
A carga também deve considerar tempos de preparação, limpeza, troca de ferramentas, manutenção e outras interrupções previstas.
Capacidade disponível
A capacidade produtiva representa quanto uma máquina, setor ou equipe consegue realizar dentro de determinado período.
Entretanto, é importante diferenciar capacidade teórica de capacidade realmente disponível.
Uma máquina pode estar disponível durante oito horas em um turno, mas isso não significa necessariamente oito horas completas de produção.
Parte desse período pode ser utilizada para preparação, ajustes, manutenção, troca de ferramentas ou outras atividades.
Por isso, o PCP Industrial deve utilizar dados que representem a realidade da operação.
Se um setor consegue produzir 1.000 unidades por dia, mas já possui uma programação de 900 unidades, a capacidade restante é relativamente pequena.
Essa informação precisa ser considerada antes de incluir uma nova ordem como prioridade.
Quando a demanda ultrapassa a capacidade, pode ser necessário reorganizar a sequência, dividir lotes, utilizar recursos alternativos ou revisar os prazos.
Identificação dos gargalos
Um gargalo é um recurso ou etapa cuja capacidade limita o ritmo de todo o processo.
Imagine uma produção composta por quatro operações:
-
corte: 100 unidades por hora;
-
dobra: 100 unidades por hora;
-
soldagem: 50 unidades por hora;
-
acabamento: 90 unidades por hora.
Mesmo que as etapas anteriores consigam produzir rapidamente, a soldagem consegue processar apenas 50 unidades por hora.
Nesse cenário, existe uma tendência de acúmulo de produtos antes dessa etapa.
O gargalo pode ser identificado por sinais como:
-
filas frequentes;
-
excesso de ordens aguardando;
-
alto nível de utilização;
-
atrasos recorrentes;
-
aumento do trabalho em processo;
-
grande impacto quando ocorre uma parada.
O PCP Industrial deve acompanhar esses pontos porque a prioridade de uma ordem pode depender diretamente da disponibilidade do gargalo.
Programar muitas ordens para o mesmo recurso sem considerar sua capacidade apenas aumenta a fila, sem necessariamente melhorar o ritmo da produção.
Máquinas críticas
Algumas máquinas exigem atenção especial porque possuem pouca capacidade disponível ou não contam com equipamentos substitutos.
Essas máquinas podem ser consideradas críticas para o processo.
Uma parada em um equipamento desse tipo pode afetar várias ordens simultaneamente.
Por isso, ao definir prioridades, é importante verificar:
-
quais ordens precisam desse equipamento;
-
quanto tempo cada ordem utilizará a máquina;
-
qual é o prazo de cada produção;
-
se existe preparação entre os lotes;
-
se há manutenção programada;
-
quais ordens dependem da conclusão dessa etapa.
A programação de máquinas críticas precisa ser feita com cuidado para reduzir tempos ociosos e mudanças desnecessárias.
Balanceamento da produção
Balancear a produção significa distribuir o trabalho entre os recursos disponíveis de maneira mais equilibrada.
O objetivo é evitar situações em que um setor esteja completamente sobrecarregado enquanto outro permanece ocioso.
O PCP Industrial pode utilizar informações sobre carga e capacidade para identificar essas diferenças.
Sempre que o processo permitir, algumas ordens podem ser transferidas para máquinas alternativas ou distribuídas entre diferentes períodos.
O balanceamento também ajuda a evitar que várias ordens sejam liberadas simultaneamente sem capacidade para avançar.
Quando a quantidade de produção em processo cresce muito, a empresa pode ter maior dificuldade para identificar prioridades e acompanhar prazos.
Exemplo prático
Considere três ordens que precisam utilizar a mesma máquina:
-
Ordem A: prazo em dois dias, quatro horas de processamento e todos os materiais disponíveis;
-
Ordem B: prazo em quatro dias, oito horas de processamento e todos os materiais disponíveis;
-
Ordem C: prazo em um dia, três horas de processamento, mas falta um componente que chegará somente no dia seguinte.
Nesse cenário, colocar a Ordem C imediatamente na frente pode não ser possível porque ainda existe falta de material.
A Ordem A possui prazo próximo e condições de execução.
A Ordem B possui um prazo mais longo, mas exige maior tempo de máquina.
O PCP Industrial precisa analisar essas informações em conjunto.
Uma possibilidade seria executar inicialmente a Ordem A, acompanhar a chegada do componente da Ordem C e reservar capacidade para sua produção assim que o material estiver disponível.
A Ordem B também precisaria ser programada com antecedência suficiente para que suas oito horas de processamento não provoquem atraso posteriormente.
Esse exemplo mostra que definir prioridade não é apenas escolher qual pedido parece mais urgente. É necessário relacionar prazo, material, tempo de processamento e capacidade disponível.
Quais métodos podem ser usados para ordenar as ordens de produção?
A sequência das ordens pode ser definida utilizando diferentes métodos. Cada estratégia considera determinadas características da produção e pode ser mais adequada para certos tipos de operação.
No PCP Industrial, esses métodos ajudam a transformar critérios gerais de prioridade em regras práticas para definir qual ordem deve ser executada primeiro.
Não existe um método universalmente adequado para todas as situações. Em muitos casos, diferentes critérios precisam ser combinados.
FIFO — primeiro a entrar, primeiro a sair
FIFO significa que a ordem que entrou primeiro na fila será executada primeiro.
É uma das formas mais simples de sequenciamento.
Por exemplo, se três ordens foram liberadas nos seguintes horários:
-
Ordem A: 8h;
-
Ordem B: 9h;
-
Ordem C: 10h;
pelo método FIFO, a sequência seria A, B e C.
Esse método pode funcionar bem em processos relativamente estáveis, nos quais as ordens possuem características semelhantes.
Também ajuda a evitar que uma ordem permaneça indefinidamente aguardando enquanto trabalhos mais recentes são antecipados.
Entretanto, o FIFO não considera automaticamente prazo, criticidade, duração ou disponibilidade de materiais.
Uma ordem antiga pode ter prazo distante, enquanto outra mais recente pode precisar ser entregue rapidamente.
Por isso, o PCP Industrial pode utilizar o FIFO como referência, mas avaliar exceções quando necessário.
EDD — menor prazo de entrega
EDD é um método que prioriza as ordens considerando a data de entrega.
As ordens com prazo mais próximo são executadas primeiro.
Imagine:
-
Ordem A: entrega em dez dias;
-
Ordem B: entrega em três dias;
-
Ordem C: entrega em seis dias.
Nesse caso, a sequência inicial seria B, C e A.
Esse método pode ser útil quando o cumprimento dos prazos possui grande importância na operação.
Entretanto, a data de entrega não deve ser analisada isoladamente.
Uma ordem com prazo próximo pode depender de um material indisponível. Outra pode utilizar uma máquina que já está ocupada.
Por isso, mesmo utilizando o EDD, é necessário verificar se existem condições reais para executar a ordem.
SPT — menor tempo de processamento
O SPT prioriza as ordens que exigem menor tempo para serem executadas.
Se três ordens necessitam de:
-
Ordem A: dez horas;
-
Ordem B: duas horas;
-
Ordem C: cinco horas;
a sequência seria B, C e A.
Esse método pode ajudar a reduzir filas em determinados cenários porque várias ordens pequenas podem ser concluídas rapidamente.
Também pode diminuir o número de trabalhos aguardando processamento.
Entretanto, existe um risco: ordens longas podem ser adiadas repetidamente caso novas atividades curtas continuem entrando.
O PCP Industrial deve verificar se uma ordem extensa não está se aproximando do prazo antes de continuar adiando sua execução.
Prioridade por criticidade
A criticidade considera o impacto que determinada ordem possui sobre o restante da operação.
Uma produção pode precisar ser priorizada porque:
-
abastece outra linha;
-
produz um componente utilizado em diversos produtos;
-
evita uma parada;
-
possui impacto elevado em pedidos posteriores.
Nesse caso, a prioridade não depende apenas da data de entrega.
Imagine uma ordem destinada à fabricação de um componente necessário em cinco produtos diferentes.
Mesmo que sua entrega interna esteja programada para alguns dias depois, um atraso pode afetar várias ordens simultaneamente.
Por isso, o PCP Industrial precisa mapear dependências entre produtos e operações.
Agrupamento por máquina ou processo
Outra estratégia é agrupar ordens semelhantes.
Esse método pode ser interessante quando a troca entre produtos exige preparação significativa.
Imagine uma máquina que precisa de uma configuração diferente para produtos A, B e C.
Se a sequência for:
A, B, A, C, A,
serão necessárias várias mudanças.
Uma organização como:
A, A, A, B, C,
pode reduzir o número de preparações, desde que os prazos permitam.
O agrupamento pode considerar:
-
matéria-prima;
-
ferramenta;
-
máquina;
-
cor;
-
dimensão;
-
tipo de processo;
-
configuração.
Essa estratégia ajuda a diminuir tempos improdutivos, mas não deve comprometer pedidos importantes.
Qual método utilizar?
A escolha depende das características da indústria.
Empresas com grande preocupação com datas podem dar maior peso ao prazo.
Operações com preparações demoradas podem se beneficiar do agrupamento de ordens semelhantes.
Ambientes com muitos componentes interdependentes podem precisar considerar fortemente a criticidade.
Na prática, o PCP Industrial pode combinar diversos critérios.
Uma ordem pode receber prioridade porque possui prazo próximo, materiais disponíveis e utiliza uma máquina com capacidade limitada.
Utilizar vários fatores permite criar uma programação mais compatível com a realidade da produção.
Como montar uma matriz de prioridades para as ordens de produção?
Quando existem muitas ordens abertas, decidir manualmente qual deve ser executada primeiro pode se tornar uma tarefa complexa.
Uma matriz de prioridades ajuda a transformar diferentes critérios em uma análise estruturada.
O PCP Industrial pode utilizar esse recurso para comparar ordens de maneira mais objetiva e reduzir decisões baseadas apenas em percepção.
A matriz pode ser simples ou detalhada, dependendo da operação.
Definir os critérios
O primeiro passo é escolher quais informações serão utilizadas para avaliar as ordens.
Entre os principais critérios estão:
-
prazo;
-
disponibilidade de material;
-
capacidade;
-
criticidade;
-
tempo de produção;
-
dependência de outras ordens.
O prazo mostra quanto tempo ainda existe até a necessidade de conclusão.
A disponibilidade de material indica se a ordem possui condições de avançar.
A capacidade avalia se máquinas e setores estarão disponíveis.
A criticidade analisa o impacto da ordem sobre a operação.
O tempo de produção mostra quanto será necessário para concluir o processo.
As dependências identificam se outras ordens aguardam aquela produção.
O importante é selecionar critérios que façam sentido para a realidade da fábrica.
Criar níveis de prioridade
Depois de definir os critérios, as ordens podem ser classificadas em níveis.
Uma estrutura possível é:
| Prioridade | Característica |
|---|---|
| Crítica | Risco imediato de atraso ou parada |
| Alta | Prazo próximo e recursos disponíveis |
| Média | Produção dentro da programação normal |
| Baixa | Prazo distante ou menor impacto operacional |
Uma ordem crítica pode ser aquela cuja ausência interromperá uma linha inteira.
Uma ordem de prioridade alta pode possuir prazo próximo e condições completas para execução.
A prioridade média pode representar atividades que estão dentro da programação normal.
Já a baixa pode envolver pedidos com prazo mais distante ou menor impacto naquele momento.
Esses níveis precisam ter regras claras.
Se cada pessoa interpretar uma prioridade de maneira diferente, a classificação perde parte de sua utilidade.
Aplicar pesos aos critérios
Nem todos os critérios precisam ter a mesma importância.
Uma empresa pode considerar o prazo como o fator principal.
Outra pode trabalhar em um processo no qual a disponibilidade de uma máquina crítica possui maior influência.
Nesse caso, podem ser definidos pesos.
Por exemplo:
-
prazo: peso 5;
-
disponibilidade de material: peso 4;
-
criticidade: peso 4;
-
capacidade: peso 3;
-
tempo de produção: peso 2;
-
dependências: peso 3.
Depois, cada ordem recebe uma pontuação.
Considere duas ordens.
A Ordem A possui prazo muito próximo, materiais disponíveis e baixa criticidade.
A Ordem B possui prazo um pouco maior, mas sua conclusão é necessária para outras quatro ordens.
A pontuação permite comparar essas características de forma estruturada.
O PCP Industrial pode adaptar os pesos conforme os objetivos da operação.
Revisar as prioridades
Uma matriz de prioridades não deve ser considerada definitiva.
A situação da produção pode mudar durante o dia.
Um fornecedor pode atrasar uma entrega.
Uma máquina pode apresentar falha.
Um cliente pode alterar a quantidade solicitada.
Uma ordem pode ser concluída antes do previsto.
Por isso, as prioridades precisam ser revisadas quando surgirem mudanças relevantes.
Isso não significa alterar a programação constantemente.
O objetivo é manter estabilidade, mas reconhecer situações que realmente modificaram as condições da produção.
O PCP Industrial pode estabelecer momentos específicos para revisão, como no início de cada turno ou diariamente.
Dessa maneira, a programação permanece atualizada sem gerar mudanças desnecessárias.
Como lidar com pedidos urgentes sem prejudicar o planejamento?
Pedidos urgentes fazem parte da rotina de muitas indústrias. Clientes podem antecipar necessidades, ocorrer reposições inesperadas ou surgir demandas que não estavam incluídas no planejamento original.
O problema começa quando toda nova solicitação urgente entra automaticamente na frente das ordens que já estavam programadas.
O PCP Industrial precisa avaliar se a antecipação realmente é necessária e quais impactos ela produzirá.
Uma urgência comercial não significa necessariamente que exista capacidade imediata para produzir.
Analisar o impacto antes de alterar a programação
Antes de inserir uma ordem urgente, é necessário verificar a programação atual.
Uma alteração aparentemente pequena pode gerar diversos efeitos.
Se uma máquina está preparada para produzir determinado item e precisa interromper o processo para atender uma urgência, pode haver necessidade de:
-
finalizar o lote atual;
-
retirar ferramentas;
-
preparar nova configuração;
-
separar materiais;
-
produzir a ordem urgente;
-
preparar novamente a máquina anterior.
Esse processo pode consumir várias horas.
Por isso, o PCP Industrial deve comparar o benefício da antecipação com os impactos provocados nas demais atividades.
Identificar quais ordens serão afetadas
Sempre que uma ordem entra na frente, alguma outra atividade pode precisar ser deslocada.
Essa relação deve ficar clara.
Se um pedido urgente precisa de seis horas de uma máquina que já estava completamente programada, essas seis horas precisarão ser retiradas de outra parte da programação.
É importante identificar:
-
qual ordem será adiada;
-
qual será o novo prazo;
-
quais operações serão afetadas;
-
se existe risco de atraso;
-
se outras ordens dependem dela.
Esse levantamento evita resolver uma urgência criando vários novos atrasos.
Verificar matéria-prima e capacidade
Antes de aceitar uma nova prioridade, é necessário confirmar se existem condições de produzir.
O pedido pode ser urgente, mas depender de um material que não está disponível.
Também pode exigir uma máquina sem capacidade livre.
Nesse cenário, apenas classificar a ordem como urgente não resolve o problema.
O PCP Industrial precisa verificar estoque, recursos, ferramentas, mão de obra e tempo necessário.
Essa análise permite definir uma data realista.
Evitar excesso de ordens urgentes
Quando quase todas as ordens recebem classificação urgente, a programação perde sua função.
A equipe passa a trabalhar sempre reagindo ao problema mais recente.
Isso pode provocar mudanças constantes de máquina, interrupções, dificuldade para acompanhar prazos e baixa previsibilidade.
Por esse motivo, é importante criar critérios para caracterizar uma urgência.
Uma ordem pode ser considerada urgente quando existe risco real de:
-
atraso importante;
-
parada de produção;
-
falta de item crítico;
-
impacto sobre várias outras ordens.
O PCP Industrial deve utilizar esses critérios para diferenciar necessidades reais de solicitações que poderiam permanecer na programação normal.
Registrar alterações
Toda mudança relevante precisa ser registrada.
O histórico pode mostrar:
-
ordem alterada;
-
motivo;
-
data;
-
responsável;
-
prioridade anterior;
-
nova prioridade;
-
impacto causado.
Essas informações ajudam a compreender quantas mudanças ocorrem ao longo do período.
Também permitem identificar padrões.
Se determinadas ordens ou produtos apresentam urgências recorrentes, pode existir um problema anterior no processo.
Avaliar as causas das urgências
A urgência nem sempre nasce dentro da produção.
Ela pode ser consequência de:
-
previsão inadequada;
-
atraso de fornecedor;
-
estoque insuficiente;
-
promessa comercial incompatível com a capacidade;
-
erro de planejamento;
-
aumento inesperado de demanda;
-
retrabalho;
-
falha de equipamento.
O PCP Industrial deve utilizar o histórico para identificar essas causas.
Se o mesmo problema acontece frequentemente, apenas reorganizar a programação não é suficiente.
É necessário entender sua origem para reduzir a quantidade de situações emergenciais no futuro.
Quais indicadores ajudam a acompanhar as prioridades do PCP Industrial?
Definir prioridades é apenas uma parte do processo. Também é necessário acompanhar se as decisões tomadas estão produzindo os resultados esperados.
Os indicadores ajudam o PCP Industrial a transformar informações da produção em dados que podem ser comparados ao longo do tempo.
Eles permitem identificar atrasos, excesso de reprogramações, problemas de capacidade e etapas em que as ordens permanecem paradas por longos períodos.
Ordens em atraso
Esse indicador mostra quantas ordens ultrapassaram o prazo previsto.
A análise pode ser feita por:
-
período;
-
produto;
-
setor;
-
máquina;
-
tipo de ordem.
Não basta apenas conhecer a quantidade total de atrasos.
Também é importante entender as causas.
Uma ordem pode atrasar por falta de material, indisponibilidade de máquina, excesso de carga ou reprogramações constantes.
Quando vários atrasos estão associados ao mesmo recurso, existe um sinal de que a capacidade ou a programação precisa ser analisada.
Ordens concluídas no prazo
Esse indicador apresenta a proporção de ordens finalizadas dentro da data programada.
Um cálculo simples pode utilizar:
ordens concluídas no prazo ÷ total de ordens concluídas × 100.
Se 100 ordens foram concluídas durante o mês e 90 respeitaram o prazo, o índice será de 90%.
O PCP Industrial pode acompanhar esse percentual para verificar se a programação está coerente com a capacidade real.
Uma queda constante pode indicar que as prioridades estão sendo alteradas em excesso ou que os prazos definidos não correspondem às condições da produção.
Lead time de produção
O lead time representa o tempo total entre a liberação de uma ordem e sua conclusão.
Esse período pode incluir tanto o processamento quanto os tempos de espera.
Se uma ordem leva dois dias efetivamente em produção, mas permanece oito dias no processo, existe uma diferença importante entre tempo produtivo e tempo total.
A análise do lead time ajuda a identificar onde estão ocorrendo esperas.
Também permite avaliar se determinadas prioridades estão realmente reduzindo os prazos ou apenas transferindo filas de uma etapa para outra.
Tempo de espera
O tempo de espera mostra quanto uma ordem permanece parada entre processos.
Por exemplo:
uma ordem conclui a etapa de corte às 10h de segunda-feira, mas só inicia a dobra às 14h de terça-feira.
Todo o período entre as etapas representa espera.
Tempos elevados podem indicar:
-
gargalos;
-
falta de capacidade;
-
prioridade inadequada;
-
ausência de materiais;
-
dificuldade de movimentação;
-
programação desalinhada entre setores.
O PCP Industrial pode acompanhar esse indicador para identificar ordens que passam muito tempo aguardando em vez de avançar pela fábrica.
Utilização da capacidade
A utilização compara a capacidade disponível com aquilo que realmente está sendo utilizado.
Imagine um equipamento com 160 horas disponíveis no mês.
Se ele foi utilizado durante 140 horas, existe uma utilização elevada.
Entretanto, uma taxa alta não significa automaticamente bom desempenho.
Se o recurso opera constantemente próximo do limite, qualquer imprevisto pode provocar atrasos.
Por isso, esse indicador deve ser analisado junto com outros dados.
Recursos com utilização muito alta e filas frequentes podem representar gargalos.
Já máquinas com baixa utilização podem indicar capacidade ociosa ou distribuição inadequada das ordens.
Quantidade de reprogramações
Esse indicador registra quantas vezes a sequência da produção foi modificada.
Uma quantidade muito alta de reprogramações pode mostrar instabilidade.
Por exemplo, uma ordem inicialmente prevista para terça-feira é transferida para quarta, depois para sexta e posteriormente antecipada novamente.
Cada alteração pode provocar impactos em materiais, máquinas e equipes.
O PCP Industrial deve acompanhar não apenas a quantidade de mudanças, mas também seus motivos.
Se a maioria ocorre devido à falta de materiais, existe um ponto de atenção entre compras, estoque e planejamento.
Se as mudanças surgem por solicitações comerciais, pode ser necessário melhorar o alinhamento das datas prometidas.
Carga por máquina ou setor
A carga mostra quanto trabalho está direcionado para cada recurso.
Ela pode ser expressa em:
-
horas;
-
unidades;
-
lotes;
-
ordens.
Comparar carga e capacidade ajuda a identificar antecipadamente recursos próximos do limite.
Imagine que uma máquina tenha 80 horas disponíveis para a próxima semana e existam ordens que exigem 95 horas.
O problema pode ser identificado antes do início da semana.
Nesse caso, o PCP Industrial pode avaliar alternativas como reorganizar prioridades, antecipar parte da produção, utilizar outro equipamento quando possível ou revisar datas.
Acompanhando carga, prazos, atrasos, lead time, utilização e reprogramações, a empresa passa a ter informações mais concretas para revisar suas regras de prioridade e melhorar continuamente a programação das ordens de produção.
Conclusão
Definir prioridades nas ordens de produção é uma atividade essencial para manter o PCP Industrial organizado e alinhado com a capacidade real da fábrica. Quando existem diversas ordens abertas ao mesmo tempo, estabelecer uma sequência adequada ajuda a reduzir atrasos, evitar gargalos e utilizar melhor máquinas, materiais e mão de obra.
A priorização não deve considerar apenas qual pedido chegou primeiro ou qual parece mais urgente. É necessário analisar fatores como prazo de entrega, disponibilidade de matéria-prima, tempo de processamento, capacidade das máquinas, dependência entre operações e impacto de cada ordem sobre o restante da produção.
Também é importante acompanhar a carga dos recursos e identificar equipamentos críticos. Quando uma máquina possui capacidade limitada ou não conta com alternativas, sua programação precisa ser feita com atenção para evitar filas excessivas e atrasos em diferentes ordens.
Métodos como FIFO, EDD, SPT, prioridade por criticidade e agrupamento por processo podem ajudar na organização da sequência produtiva. Entretanto, a escolha deve considerar a realidade de cada indústria, já que diferentes operações apresentam necessidades distintas.
Uma matriz de prioridades também pode facilitar a tomada de decisão ao transformar critérios em níveis ou pontuações. Dessa forma, o planejamento deixa de depender apenas de avaliações subjetivas e passa a utilizar informações mais claras para determinar quais ordens precisam avançar primeiro.
Outro ponto importante é evitar que pedidos urgentes desorganizem constantemente a programação. Antes de alterar uma sequência já definida, é necessário analisar quais ordens serão afetadas, se existem materiais disponíveis e se há capacidade suficiente para absorver a nova demanda.
Além disso, indicadores como ordens em atraso, percentual de entregas no prazo, lead time, tempo de espera, utilização da capacidade, quantidade de reprogramações e carga por máquina ajudam a avaliar se os critérios de prioridade estão funcionando.
Com informações atualizadas e regras bem definidas, o PCP Industrial pode tornar a programação mais previsível, reduzir decisões improvisadas e melhorar o fluxo entre as diferentes etapas da produção. Assim, a empresa consegue equilibrar demanda, capacidade e prazos de maneira mais eficiente, mantendo as ordens organizadas e aumentando o controle sobre toda a rotina produtiva.
confira mais conteúdos no nosso blog.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação da Produção: Como Melhorar o Fluxo entre as Etapas Produtivas
Introdução A organização das atividades dentro de uma indústria…
Programação da Produção: Como Aumentar a Produtividade da Fábrica
Introdução A organização das atividades produtivas influencia diretamente a capacidade…
Programação da Produção: Como Equilibrar Demanda e Capacidade Produtiva
Introdução Atender aos pedidos dos clientes dentro dos prazos estabelecidos é…
Planejamento Agregado de Produção: Como Equilibrar Demanda e Capacidade
Produzir na quantidade certa e no momento adequado é um dos principais desafios enfrentados pelas indústrias.…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.