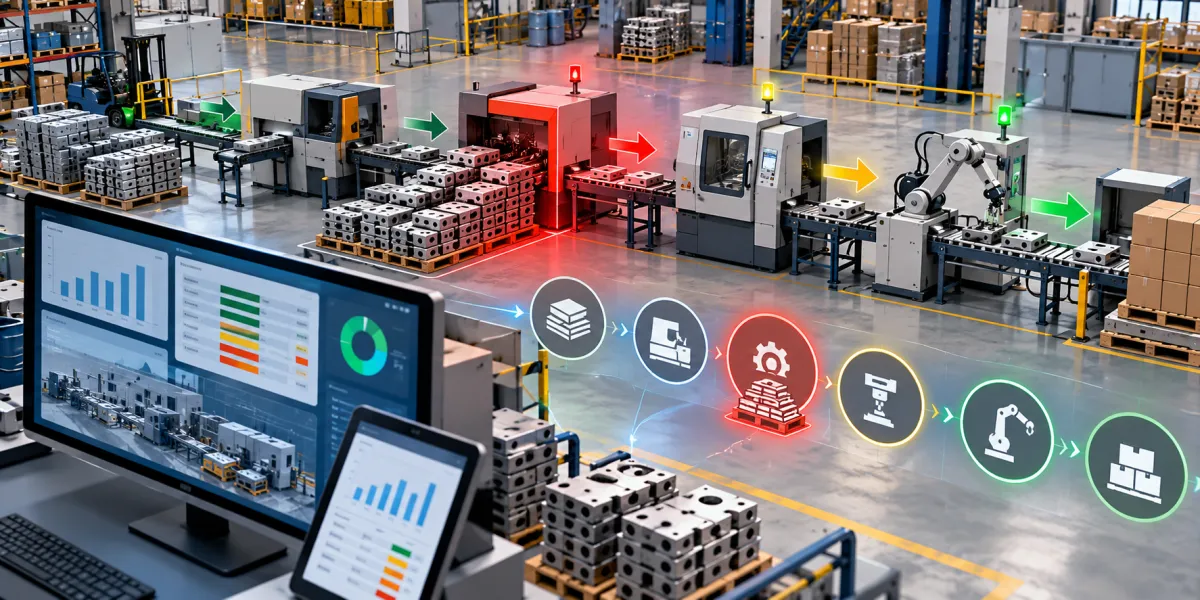
Identificar onde uma produção está perdendo tempo, formando filas ou ultrapassando prazos nem sempre é simples. Em muitas indústrias, um atraso percebido na etapa final começou horas, dias ou até semanas antes, em outro ponto do processo. Uma matéria-prima que não chegou, uma máquina que trabalhou acima da capacidade, uma operação mais lenta do que o previsto ou uma ordem liberada sem todos os recursos disponíveis podem provocar impactos em sequência.
Nesse contexto, um Sistema PCP auxilia no planejamento e controle da produção ao reunir informações relacionadas às ordens, operações, recursos, materiais, quantidades, tempos e prazos. Em vez de analisar somente o resultado final, a empresa consegue acompanhar o comportamento de diferentes etapas do processo produtivo.
PCP significa Planejamento e Controle da Produção. Na prática, trata-se de organizar o que será produzido, em qual quantidade, quando a fabricação deverá começar, quais recursos serão necessários e em qual prazo cada ordem deverá ser concluída. Depois do planejamento, também é necessário acompanhar a execução para saber se aquilo que foi programado realmente está acontecendo.
É justamente nessa comparação entre planejamento e execução que muitos gargalos se tornam visíveis.
Um gargalo representa um ponto do processo cuja capacidade limita o fluxo das demais operações. Quando uma etapa não consegue acompanhar a velocidade das anteriores, começam a surgir materiais aguardando processamento, filas de ordens, máquinas sobrecarregadas e prazos comprometidos.
Os atrasos, por sua vez, podem ser consequência desses gargalos ou de outras ocorrências, como falta de matéria-prima, manutenção não programada, retrabalho ou início tardio de uma ordem.
Por isso, identificar problemas na produção exige olhar para o processo como um fluxo completo. A seguir, você entenderá como reconhecer os principais sinais, quais dados acompanhar e como utilizar o planejamento e os apontamentos para encontrar as causas dos atrasos.
O que são gargalos na produção?
Um Sistema PCP pode ajudar a visualizar gargalos porque permite comparar capacidade, carga de trabalho, tempos planejados e resultados efetivamente obtidos. Antes de utilizar essas informações, entretanto, é importante compreender exatamente o que caracteriza um gargalo.
De forma simples, um gargalo acontece quando determinada etapa possui capacidade menor do que a quantidade de trabalho que chega até ela.
Imagine uma linha na qual o setor de corte consegue processar 800 peças por dia, mas a etapa de usinagem seguinte consegue trabalhar apenas 500. Se o corte continuar operando em sua capacidade total, aproximadamente 300 peças por dia começarão a aguardar processamento antes da usinagem.
Essa fila é um dos sinais mais claros da existência de uma restrição.
O problema é que nem todo gargalo é tão evidente. Algumas limitações aparecem apenas em determinados produtos, turnos, máquinas ou períodos de maior demanda. Por isso, acompanhar somente o volume total produzido pode ocultar dificuldades importantes.
Como um gargalo acontece
Diversas situações podem criar uma limitação dentro do fluxo produtivo.
Uma delas é a capacidade insuficiente de determinada máquina. Se um equipamento consegue processar menos unidades por hora do que os processos anteriores enviam, o trabalho começa a se acumular.
A falta de mão de obra também pode produzir efeito semelhante. Uma empresa pode possuir máquinas suficientes, mas não ter operadores disponíveis para mantê-las funcionando durante todo o período necessário.
Outro fator frequente é o excesso de ordens programadas para o mesmo recurso. Quando diferentes produtos dependem da mesma máquina ou setor, uma programação inadequada pode gerar conflitos de capacidade.
Também podem existir restrições relacionadas aos materiais. Uma ordem programada para começar às 8 horas não avançará se um de seus componentes ainda não estiver disponível.
Outras situações comuns incluem:
-
tempos de preparação elevados;
-
manutenção de máquinas;
-
troca frequente de ferramentas;
-
processos manuais demorados;
-
inspeções de qualidade;
-
retrabalho;
-
movimentações internas;
-
espera por aprovação;
-
indisponibilidade de operadores;
-
falhas na programação.
Por isso, o gargalo não deve ser interpretado apenas como uma máquina lenta. Ele pode estar ligado a qualquer recurso ou etapa que limite a continuidade da produção.
Capacidade insuficiente de uma máquina
Uma máquina pode se tornar a principal restrição quando sua capacidade disponível é inferior à carga programada.
Suponha que um equipamento esteja disponível durante oito horas e consiga processar 60 unidades por hora. Sua capacidade teórica seria de 480 unidades naquele período.
Se forem programadas ordens totalizando 650 unidades para a mesma máquina, existe uma diferença de 170 unidades que dificilmente será absorvida dentro da jornada normal.
Essa situação poderá exigir horas adicionais, reprogramação ou transferência de parte do trabalho para outro equipamento.
Sem essa comparação, o problema tende a aparecer somente quando as ordens já estão atrasadas.
Falta de mão de obra
A capacidade produtiva também depende das pessoas disponíveis.
Ausências, férias, mudanças de turno e concentração de conhecimento em poucos operadores podem limitar determinados processos.
Uma máquina disponível não significa necessariamente capacidade disponível. Se ela exige um operador específico e essa pessoa está ocupada em outro processo, a produção poderá permanecer parada.
O planejamento deve considerar essas limitações.
Acúmulo de ordens de produção
Quando diversas ordens aguardam o mesmo recurso, surge uma fila de produção.
Esse acúmulo pode indicar:
-
sobrecarga;
-
sequenciamento inadequado;
-
baixa capacidade;
-
quebra de equipamento;
-
falta de operador;
-
demora na preparação.
A simples quantidade de ordens abertas não é suficiente para determinar o problema. É necessário observar onde elas estão e quanto tempo permanecem na mesma etapa.
Falta de matéria-prima
Um planejamento que não considera a disponibilidade dos materiais pode gerar ordens impossíveis de executar.
Nesse cenário, máquinas e pessoas ficam disponíveis, mas a produção não começa.
A falta de matéria-prima também pode provocar mudanças constantes na sequência planejada, pois outras ordens acabam sendo antecipadas enquanto aquela que deveria ser produzida permanece aguardando.
Isso interfere na programação e pode aumentar setups e movimentações.
Processos mais lentos que os demais
Dentro de um roteiro produtivo, cada operação possui uma velocidade.
Quando determinada etapa demora significativamente mais do que as anteriores, o fluxo tende a ficar desequilibrado.
Essa diferença não é necessariamente um problema se já estiver considerada no planejamento. O problema surge quando a programação espera uma capacidade superior àquela que o processo realmente consegue entregar.
Paradas inesperadas
Quebras, ajustes, falta de ferramentas e interrupções operacionais reduzem a capacidade disponível.
Uma máquina planejada para operar oito horas pode produzir apenas durante seis se permanecer duas horas parada.
Se o planejamento não for atualizado, as próximas ordens continuarão considerando uma capacidade que já não existe naquele dia.
Diferença entre gargalo e atraso
Gargalo e atraso são conceitos relacionados, porém não significam exatamente a mesma coisa.
O gargalo é uma limitação de fluxo.
O atraso é uma diferença entre o momento planejado e o momento efetivamente realizado.
Uma empresa pode possuir um gargalo sem que todas as ordens estejam atrasadas, especialmente quando essa limitação já foi considerada no planejamento.
Da mesma forma, uma ordem pode atrasar sem existir um gargalo permanente. Uma falha pontual no fornecimento de matéria-prima, por exemplo, pode atrasar uma produção específica.
A análise precisa descobrir se a ocorrência é isolada ou recorrente.
Quando o mesmo setor apresenta filas todos os dias, existe um sinal de restrição estrutural. Quando o problema aparece apenas em uma ordem, é necessário investigar a ocorrência específica.
Quais são os principais sinais de gargalos e atrasos?
Um Sistema PCP pode reunir diferentes sinais que ajudam gestores e responsáveis pela produção a perceber problemas antes que eles comprometam completamente o prazo de entrega.
Nem sempre um gargalo é identificado por uma única informação. Na maioria dos casos, é necessário observar um conjunto de comportamentos.
Filas crescentes, ordens paradas, atrasos frequentes, baixa produtividade e recursos sobrecarregados estão entre os principais indícios.
Acúmulo de produção entre etapas
Um dos sinais mais relevantes é o crescimento constante do estoque em processo.
Imagine novamente uma sequência formada por corte, usinagem, montagem e acabamento.
Se o setor de corte libera centenas de peças e elas permanecem durante várias horas aguardando a usinagem, é necessário investigar essa etapa.
Quanto maior a diferença entre a velocidade de entrada e a velocidade de saída, maior tende a ser o acúmulo.
Essa observação também pode ser feita pelas ordens.
Se várias ordens chegam à mesma operação, mas poucas são concluídas, existe um sinal de que aquela etapa não está acompanhando o restante do fluxo.
Ordens aguardando processamento
Ordens de produção paradas não significam necessariamente que existe um problema.
Algumas podem estar aguardando porque sua data programada ainda não chegou.
Por isso, é importante separar ordens corretamente programadas daquelas que já deveriam ter iniciado.
Quando uma ordem permanece aguardando depois da data prevista, a empresa deve identificar a causa.
Ela pode estar esperando:
-
material;
-
máquina;
-
operador;
-
ferramenta;
-
liberação;
-
conclusão da etapa anterior.
Essa classificação permite analisar o motivo real do atraso.
Materiais parados
O material parado entre operações representa tempo em que valor não está sendo agregado ao produto.
Em determinados processos, alguma espera é natural. Porém, quando esse período cresce constantemente, deve ser analisado.
Se uma peça leva três horas para ser processada, mas permanece dois dias aguardando entre as operações, o maior componente do lead time pode não estar na fabricação em si, mas na espera.
Essa diferença é importante para quem deseja reduzir prazos.
Filas em máquinas ou setores
Filas persistentes revelam desequilíbrio.
Se existe trabalho suficiente para manter uma máquina ocupada por vários turnos enquanto outros recursos ficam disponíveis, o fluxo provavelmente precisa ser reavaliado.
A empresa deve verificar se a causa está na capacidade da máquina ou na programação.
Às vezes, várias ordens são direcionadas para o mesmo equipamento mesmo existindo alternativas disponíveis.
Aumento constante do prazo de fabricação
Outro sinal importante é o crescimento do lead time.
Se um produto costumava ser fabricado em três dias e passa a exigir quatro, cinco ou seis, é necessário investigar o que mudou.
As causas podem envolver:
-
aumento da demanda;
-
mais filas;
-
equipamentos com baixa disponibilidade;
-
mudanças de produto;
-
maior índice de retrabalho;
-
redução da equipe;
-
compras atrasadas.
O prazo deve ser acompanhado por produto, família, setor ou tipo de operação para localizar padrões.
Ordens concluídas depois do previsto
A quantidade de ordens atrasadas é um indicador direto do desempenho da programação.
Entretanto, olhar somente para o total pode limitar a análise.
É importante verificar quantos dias cada ordem atrasou e em qual etapa ocorreu o desvio.
Uma ordem que atrasou algumas horas possui impacto diferente de outra que permanece aberta por vários dias.
Também é útil separar atrasos causados antes do início da produção daqueles que surgiram durante a fabricação.
Alteração frequente das datas de entrega
Se a empresa precisa modificar continuamente as datas prometidas, o planejamento provavelmente não está refletindo a capacidade real.
Mudanças frequentes podem indicar que os tempos utilizados na programação estão incorretos ou que a quantidade de trabalho prevista ultrapassa os recursos disponíveis.
Também podem revelar problemas de abastecimento.
Máquinas ou setores sobrecarregados
Um recurso trabalhando próximo ou acima de sua capacidade por longos períodos merece atenção.
Isso não significa que operar em alta utilização seja necessariamente ruim. O problema aparece quando não existe folga suficiente para absorver variações.
Uma pequena parada pode rapidamente gerar atrasos em todas as ordens seguintes.
Recursos ociosos ao lado de recursos sobrecarregados
Outro comportamento importante ocorre quando alguns setores ficam constantemente ocupados enquanto outros permanecem sem trabalho.
Isso pode indicar desequilíbrio de fluxo.
O objetivo não é manter todas as máquinas ocupadas o tempo inteiro, mas compreender se a distribuição da carga está coerente com a sequência produtiva.
Produzir antecipadamente apenas para manter uma máquina ocupada pode aumentar estoque em processo sem melhorar a quantidade final entregue.
Retrabalho crescente
Retrabalho também pode criar gargalos.
Uma peça que retorna para uma etapa anterior consome novamente recursos que já haviam sido utilizados.
Se determinada máquina estava programada para processar 500 unidades novas e recebe mais 80 peças para retrabalho, sua carga real passa a ser maior do que aquela considerada inicialmente.
Por isso, qualidade e capacidade precisam ser analisadas em conjunto.
Como um Sistema PCP ajuda a identificar gargalos?
A principal contribuição de um Sistema PCP para a identificação de gargalos está na organização dos dados necessários para comparar aquilo que deveria acontecer com aquilo que realmente aconteceu.
Sem registros centralizados, muitas empresas descobrem os problemas por comunicação verbal.
Um operador informa que determinada máquina está acumulando ordens, outro setor percebe que falta material e o responsável pelo planejamento descobre o atraso somente quando consulta uma entrega.
Com informações estruturadas, a análise pode ser feita com antecedência.
Centralização das informações da produção
Para identificar gargalos corretamente, diferentes dados precisam estar relacionados.
Uma ordem de produção isolada mostra pouco. Quando ela está conectada ao produto, roteiro, operações, recursos, datas e apontamentos, torna-se possível entender seu comportamento.
Entre as informações importantes estão:
-
ordens de produção;
-
produtos;
-
quantidades;
-
matérias-primas;
-
operações;
-
máquinas;
-
setores;
-
operadores;
-
tempos padrão;
-
datas programadas;
-
datas realizadas;
-
apontamentos;
-
perdas;
-
paradas.
A centralização evita que cada área trabalhe com informações desconectadas.
Ordens de produção
A ordem é uma das principais unidades de acompanhamento.
Ela registra o que precisa ser produzido e geralmente contém informações como produto, quantidade e prazo.
Ao acompanhar cada ordem, é possível verificar se ela está seguindo o cronograma esperado.
Uma ordem pode estar:
-
planejada;
-
liberada;
-
aguardando;
-
iniciada;
-
parcialmente produzida;
-
parada;
-
atrasada;
-
concluída.
Essa situação ajuda a entender o fluxo.
Quantidades planejadas e produzidas
O planejamento define uma quantidade esperada.
O apontamento mostra quanto realmente foi produzido.
Comparar essas informações ajuda a identificar operações cujo rendimento está abaixo do previsto.
Se uma máquina deveria produzir 600 unidades durante o turno e consegue entregar apenas 420, existe uma diferença relevante.
A investigação deve determinar por que isso aconteceu.
Recursos utilizados
É importante saber qual recurso foi utilizado em cada operação.
Dois equipamentos aparentemente semelhantes podem apresentar produtividades diferentes.
Ao registrar os recursos, a empresa consegue analisar:
-
desempenho por máquina;
-
carga de trabalho;
-
disponibilidade;
-
frequência de paradas;
-
tempo médio de operação.
Esses dados ajudam a localizar restrições específicas.
Tempos de produção
O tempo planejado precisa ser confrontado com o realizado.
Se determinado processo deveria consumir 30 minutos, mas frequentemente leva 50, o planejamento baseado em 30 minutos ficará cada vez menos confiável.
A repetição dessa diferença é um sinal importante.
Datas previstas e realizadas
A comparação de datas responde perguntas simples, mas fundamentais:
Quando a operação deveria começar?
Quando realmente começou?
Quando deveria terminar?
Quando terminou?
A diferença entre essas datas demonstra onde o cronograma começou a se afastar do planejado.
Acompanhamento do andamento das ordens
Uma visão atualizada das ordens permite identificar prioridades.
Se determinada ordem ainda está aguardando início, mas sua data programada já passou, ela deve ser analisada.
Da mesma forma, uma ordem em produção há muito mais tempo do que o esperado pode indicar problemas.
Ordens aguardando início
O principal ponto é saber se a espera é normal ou representa atraso.
Uma ordem prevista para amanhã pode estar corretamente aguardando.
Uma ordem prevista para ontem não.
A data programada é essencial para interpretar o status.
Ordens em produção
Ordens em andamento devem ser acompanhadas em relação ao progresso esperado.
Se a produção de 1.000 unidades deveria estar 70% concluída e apenas 30% foi apontada, existe risco de atraso.
Quanto mais cedo essa diferença é percebida, mais opções a empresa possui para agir.
Ordens paradas
Uma ordem parada precisa possuir motivo identificado sempre que possível.
Registrar apenas que ela está parada não explica a causa.
Ao classificar motivos, a empresa consegue descobrir quais ocorrências mais afetam a produção.
Ordens atrasadas
As ordens atrasadas precisam ser analisadas por setor, recurso, produto e motivo.
Se grande parte delas passou pela mesma operação, essa etapa merece atenção.
Se os atrasos estão distribuídos e associados principalmente à falta de materiais, a investigação deverá seguir outro caminho.
Ordens concluídas
As ordens finalizadas formam um histórico importante.
Elas mostram quanto tempo foi realmente necessário e quais dificuldades ocorreram.
Essas informações podem melhorar planejamentos futuros.
Como comparar o tempo planejado com o tempo realizado?
Um Sistema PCP permite estruturar o planejamento com tempos esperados e posteriormente confrontá-los com os registros feitos durante a execução.
Essa comparação é uma das formas mais eficientes de encontrar diferenças entre a programação e a realidade do chão de fábrica.
Quando realizada continuamente, ela também ajuda a melhorar os parâmetros utilizados em novos planejamentos.
Tempo previsto por operação
Cada operação pode possuir um tempo esperado.
Esse tempo pode ser formado por diferentes componentes.
Existe, por exemplo, o tempo de preparação necessário antes de iniciar um lote.
Depois existe o tempo de processamento relacionado à quantidade produzida.
Imagine uma operação com:
-
30 minutos de preparação;
-
1 minuto por peça;
-
lote de 300 unidades.
O tempo planejado seria de aproximadamente 330 minutos, considerando preparação e processamento.
Esse valor pode ser utilizado para reservar capacidade.
Entretanto, ele precisa ser realista.
Tempos definidos sem base no histórico podem fazer com que toda a programação seja construída sobre uma expectativa impossível de cumprir.
Tempo efetivamente utilizado
Durante a produção, é necessário registrar quanto tempo a operação realmente consumiu.
No exemplo anterior, se a operação utilizou 420 minutos em vez de 330, existe uma diferença de 90 minutos.
Uma ocorrência isolada não necessariamente indica um gargalo.
Porém, se a diferença aparece repetidamente, é necessário investigar.
Por que comparar planejamento e execução
A comparação permite descobrir se o problema está nos parâmetros ou na execução.
Considere uma operação planejada para durar quatro horas que normalmente leva seis.
Existem pelo menos duas possibilidades principais.
A primeira é que o tempo padrão esteja incorreto.
A segunda é que algum problema esteja fazendo a execução demorar mais do que deveria.
Antes de alterar o planejamento, é necessário descobrir a causa.
Identificação dos maiores desvios
Uma boa análise deve priorizar operações com diferenças relevantes e recorrentes.
Se dezenas de etapas trabalham dentro do esperado e uma apresenta atrasos frequentes, essa operação merece atenção.
A análise pode utilizar tanto diferenças absolutas quanto percentuais.
Uma operação planejada para 10 minutos que leva 20 apresenta aumento de 100%.
Outra planejada para 10 horas que leva 11 possui diferença de apenas 10%.
Os impactos precisam ser interpretados dentro do contexto produtivo.
| Indicador | Planejado | Realizado | Análise |
|---|---|---|---|
| Tempo de produção | 4 horas | 6 horas | Tempo acima do previsto |
| Quantidade produzida | 500 un. | 420 un. | Produção abaixo do plano |
| Início da ordem | 08:00 | 08:40 | Início com atraso |
| Finalização | 12:00 | 14:20 | Prazo excedido |
| Parada | 0 hora | 1 hora | Capacidade reduzida |
| Refugo | 5 un. | 28 un. | Perda acima do esperado |
Atraso no início da operação
Nem todo problema está no tempo de execução.
Uma operação pode levar exatamente o tempo esperado, mas começar tarde.
Imagine que a produção estava prevista para ocorrer das 8 às 12 horas.
Ela começou às 10 horas e terminou às 14.
O processamento durou quatro horas, exatamente como planejado. Mesmo assim, existe um atraso de duas horas.
Nesse caso, é necessário entender por que a operação não começou no horário esperado.
Possíveis causas incluem:
-
atraso da operação anterior;
-
material indisponível;
-
máquina ocupada;
-
operador indisponível;
-
preparação não concluída.
Tempo de espera entre operações
O tempo entre duas etapas também precisa ser acompanhado.
Muitas vezes, o processamento representa apenas uma parcela do lead time total.
Uma peça pode levar:
-
40 minutos no corte;
-
10 horas aguardando;
-
60 minutos na usinagem;
-
8 horas aguardando;
-
30 minutos na montagem.
Apesar de apenas 2 horas e 10 minutos de processamento, o produto permaneceu muito mais tempo no fluxo.
Reduzir essas esperas pode melhorar significativamente o prazo.
Tempos padrão precisam ser revisados?
Sim, especialmente quando existem diferenças recorrentes.
Alterações em máquinas, ferramentas, produtos ou processos podem tornar os tempos antigos inadequados.
Porém, a revisão não deve servir apenas para adaptar o planejamento a um problema que poderia ser corrigido.
Se uma máquina começou a operar abaixo de sua capacidade por falta de manutenção, aumentar o tempo padrão esconderia a causa.
Por isso, primeiro é necessário analisar a origem do desvio.
Como acompanhar a capacidade de máquinas e setores?
O uso de um Sistema PCP permite relacionar a quantidade de trabalho programada com os recursos disponíveis para executá-la. Essa análise ajuda a evitar um dos problemas mais frequentes do planejamento: programar mais produção do que máquinas e setores conseguem realizar.
Capacidade produtiva representa quanto um recurso consegue produzir dentro de determinado período.
Ela pode ser calculada para máquinas, linhas, células, equipes ou setores.
Capacidade disponível
O primeiro passo é saber por quanto tempo o recurso está efetivamente disponível.
Uma máquina em um turno de oito horas possui, teoricamente, oito horas disponíveis.
Na prática, entretanto, podem existir:
-
intervalos;
-
limpeza;
-
preparação;
-
manutenção;
-
ajustes;
-
inspeções.
Por isso, a capacidade teórica e a capacidade real podem ser diferentes.
Capacidade em horas
Uma forma simples é acompanhar capacidade em horas.
Se uma máquina dispõe de oito horas por dia durante cinco dias, existem 40 horas semanais disponíveis.
Se as ordens programadas exigirem 52 horas, haverá uma sobrecarga de 12 horas.
Essa diferença deverá ser tratada antes que se transforme em atraso.
Capacidade em quantidade
Em alguns processos também é possível trabalhar com unidades.
Se determinada operação consegue produzir 100 peças por hora durante sete horas úteis, sua capacidade aproximada será de 700 unidades.
Uma programação de 900 unidades excederia essa capacidade.
Capacidade por setor
Setores formados por vários recursos também podem ser analisados.
Um setor com três máquinas semelhantes não possui necessariamente três vezes a capacidade de uma máquina.
É necessário considerar:
-
disponibilidade;
-
velocidade;
-
operadores;
-
manutenção;
-
restrições específicas.
Alguns produtos podem funcionar apenas em uma das máquinas, mesmo que existam vários equipamentos no setor.
Carga programada
Carga é a quantidade de trabalho atribuída ao recurso.
Se uma máquina possui 40 horas disponíveis e recebe ordens que exigem 38 horas, a programação ocupa grande parte da capacidade.
Se recebe 55 horas, existe uma sobrecarga.
Essa visualização ajuda a perceber problemas antes de liberar as ordens.
Distribuição da carga
Não basta olhar apenas para o total mensal.
Uma máquina pode possuir 160 horas disponíveis durante o mês e receber uma carga total de 150 horas.
À primeira vista, isso parece adequado.
Porém, se 70 dessas horas foram concentradas na primeira semana, o recurso poderá ficar sobrecarregado nesse período.
Por isso, capacidade e carga devem ser comparadas dentro de intervalos coerentes.
Sobrecarga de recursos
Uma carga superior à capacidade gera consequências em sequência.
As ordens começam a formar filas.
As datas planejadas deixam de ser cumpridas.
Novas ordens chegam antes que as anteriores tenham sido concluídas.
O estoque em processo cresce.
A pressão para priorizar pedidos aumenta.
Com isso, alterações constantes na programação podem tornar a situação ainda mais complexa.
Capacidade ociosa também deve ser observada
Se um setor permanece frequentemente ocioso enquanto outro está sobrecarregado, a empresa deve compreender por que isso ocorre.
Pode ser uma característica natural do processo.
Mas também pode existir oportunidade de redistribuição.
Quando equipamentos alternativos conseguem realizar determinada operação, parte da carga pode ser transferida.
Capacidade finita e planejamento realista
Planejar considerando capacidade finita significa respeitar os limites dos recursos.
Não faz sentido programar três ordens simultaneamente na mesma máquina quando ela consegue executar apenas uma de cada vez.
Esse tipo de planejamento melhora a previsibilidade porque evita cronogramas que já nascem impossíveis.
Por que utilizar uma margem de capacidade
Operações industriais estão sujeitas a variações.
Pequenas paradas, atrasos, ajustes e problemas de qualidade podem acontecer.
Por isso, trabalhar constantemente com 100% da capacidade planejada reduz a margem para absorver ocorrências.
A empresa precisa definir o nível adequado de utilização conforme as características do processo.
Como o apontamento de produção ajuda a localizar atrasos?
Dentro de um Sistema PCP, o apontamento de produção representa a ligação entre aquilo que foi planejado e o que realmente aconteceu no chão de fábrica.
Sem apontamentos, o planejamento possui informações sobre o que deveria acontecer, mas não consegue medir com precisão a execução.
Quanto mais confiáveis forem os registros, melhor será a análise.
Registro do início e término das operações
Registrar quando uma operação começou e terminou ajuda a medir sua duração.
Também permite descobrir se a atividade começou no horário programado.
Imagine uma ordem prevista para iniciar às 7h30.
O apontamento registra início às 9h10.
Já existe uma diferença de 1 hora e 40 minutos antes mesmo de analisar a duração do processo.
O próximo passo é identificar a causa.
Tempo efetivo de produção
O período entre início e término pode ser utilizado para medir quanto tempo foi consumido.
Em operações longas, entretanto, também é importante considerar interrupções.
Uma ordem pode permanecer aberta durante oito horas, mas ter apenas seis horas de trabalho efetivo devido a duas horas de parada.
Essas informações possuem interpretações diferentes.
Quantidade produzida
Além do tempo, o apontamento deve registrar o volume realizado.
A comparação pode envolver:
-
quantidade programada;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade perdida;
-
quantidade retrabalhada.
Esses dados ajudam a medir rendimento.
Quantidade prevista
Representa aquilo que a ordem deveria entregar.
Se foram planejadas 1.000 peças, essa é a referência inicial.
Quantidade concluída
Mostra quanto realmente avançou no processo.
Se apenas 800 unidades foram concluídas, é necessário entender o que aconteceu com as demais.
Elas podem:
-
ainda estar em produção;
-
ter sido refugadas;
-
estar aguardando retrabalho;
-
não ter sido iniciadas.
Refugos
Refugo representa unidades que não podem seguir normalmente no processo.
Uma taxa elevada reduz o resultado efetivo da operação.
Se uma máquina processa 1.000 peças e 100 são refugadas, produzir 1.000 não significa entregar 1.000 unidades utilizáveis.
Esse impacto deve ser considerado.
Retrabalhos
O retrabalho também afeta a capacidade.
Uma peça que precisa retornar a uma operação ocupa novamente máquina, operador e tempo.
Quanto maior o volume de retrabalho, maior a carga adicional não prevista.
Motivos de parada
Registrar motivos de parada é importante para evitar análises genéricas.
Se apenas o tempo parado é conhecido, sabe-se que houve perda de capacidade, mas não por quê.
Quando existe classificação, torna-se possível descobrir quais causas aparecem com maior frequência.
Falta de material
A operação estava pronta para começar, mas algum componente não estava disponível.
Se essa ocorrência se repete, pode haver necessidade de melhorar compras, estoque, separação ou programação de materiais.
Manutenção
Paradas por falha ou manutenção reduzem a disponibilidade.
O histórico ajuda a identificar equipamentos com maior frequência de interrupções.
Ajuste de máquina
Alguns setups são esperados.
Porém, quando o tempo de ajuste ultrapassa constantemente o padrão, existe oportunidade de investigação.
Falta de operador
Esse motivo demonstra que o recurso físico estava disponível, mas a produção não pôde avançar por falta de mão de obra.
Problemas de qualidade
A produção pode ser interrompida para inspeção, ajuste ou correção.
Se esses casos forem frequentes, qualidade e produtividade devem ser analisadas conjuntamente.
Transformando apontamentos em informação
Registrar dados por si só não elimina gargalos.
O valor surge quando a empresa compara os registros.
Se o histórico mostrar que 45% das horas paradas de determinado setor estão relacionadas à manutenção, essa causa deve ser investigada.
Se outro setor perde mais tempo esperando material, a ação será diferente.
A análise por motivo evita tratar todos os atrasos da mesma forma.
Como identificar em qual etapa está ocorrendo o gargalo?
Um Sistema PCP ajuda a analisar o percurso da ordem pelas diferentes operações. Essa visão é importante porque o local onde o atraso é percebido nem sempre corresponde ao ponto em que ele começou.
Uma montagem atrasada pode ser consequência de uma usinagem que terminou tarde.
A usinagem, por sua vez, pode ter atrasado porque o corte liberou os materiais fora do prazo.
Por isso, é necessário observar o fluxo completo.
Acompanhar o fluxo da ordem de produção
Considere um processo simplificado:
Matéria-prima → Corte → Usinagem → Montagem → Acabamento → Expedição.
Cada etapa recebe materiais da anterior e libera trabalho para a seguinte.
Se todas possuem capacidades equilibradas, o fluxo tende a avançar de forma contínua.
Quando uma delas processa menos do que recebe, surge acúmulo.
Analisar a entrada de cada etapa
A entrada mostra quanto trabalho chegou.
Se a usinagem recebeu 900 peças durante o dia, esse é o volume que entrou na fila ou processo.
Analisar a saída de cada etapa
A saída mostra quanto foi concluído.
Se a mesma usinagem recebeu 900 peças e processou apenas 500, existe um saldo de 400 unidades.
Se esse comportamento continuar, a fila crescerá.
Comparar entrada e saída de cada processo
A diferença entre entrada e saída é uma forma simples de observar desequilíbrios.
Considere:
| Etapa | Entrada no dia | Saída no dia | Saldo acumulado |
|---|---|---|---|
| Corte | 900 | 880 | 20 |
| Usinagem | 880 | 520 | 360 |
| Montagem | 520 | 500 | 20 |
| Acabamento | 500 | 490 | 10 |
| Expedição | 490 | 480 | 10 |
Nesse exemplo, a usinagem apresenta uma diferença muito superior às demais.
Isso não confirma automaticamente que ela é a causa definitiva, mas representa um forte ponto de investigação.
Observar onde o material se acumula
O estoque em processo pode funcionar como um indicador visual.
Se grandes quantidades ficam esperando antes de determinada operação, é necessário entender por quê.
A fila pode resultar de baixa capacidade ou de uma parada temporária.
Verificar a utilização do recurso
Se uma etapa possui fila elevada e seus recursos operam continuamente, pode existir uma restrição real de capacidade.
Se existe fila, mas a máquina permanece parada durante longos períodos, o problema pode estar em disponibilidade, manutenção ou organização.
Analisar o tempo de espera
Não observe apenas quantas ordens estão aguardando.
Observe também por quanto tempo.
Cinco ordens aguardando dez minutos podem representar uma situação normal.
Cinco ordens aguardando dois dias revelam outro cenário.
Analisar gargalos recorrentes
É importante diferenciar gargalos recorrentes de ocorrências isoladas.
Um problema estrutural tende a apresentar padrões.
Por exemplo:
-
a mesma máquina acumula trabalho toda semana;
-
determinado setor concentra grande parte das ordens atrasadas;
-
o mesmo produto apresenta lead time elevado;
-
determinada operação constantemente utiliza mais tempo que o previsto.
Esse padrão permite priorizar melhorias.
Gargalos temporários
Também existem gargalos temporários.
Uma máquina pode se tornar restrição durante uma semana devido a uma manutenção em outro equipamento.
Depois que o recurso volta a operar, a capacidade retorna ao normal.
Esses casos precisam ser tratados sem confundi-los com limitações permanentes.
Analisar por família de produtos
Nem todos os produtos utilizam o mesmo roteiro.
Uma máquina pode ser gargalo apenas para determinada família.
Analisar somente o resultado geral do setor pode esconder esse comportamento.
Analisar por período
Turnos diferentes também podem apresentar desempenho distinto.
Talvez o gargalo ocorra principalmente no segundo turno devido à quantidade de operadores disponíveis.
Dividir a análise por período pode revelar esse padrão.
Quais indicadores ajudam a encontrar problemas na produção?
O acompanhamento de indicadores dentro de um Sistema PCP transforma registros operacionais em informações que ajudam a localizar desvios, acompanhar tendências e comparar períodos.
Um único indicador raramente explica toda a situação.
O ideal é utilizar um conjunto coerente de medidas.
Lead time de produção
Lead time representa o tempo total necessário para uma ordem percorrer determinado processo.
Dependendo da forma de medição, pode começar na liberação da ordem e terminar na conclusão da fabricação.
Quanto maior a quantidade de filas e esperas, maior tende a ser o lead time.
Como interpretar o lead time
Imagine que duas ordens precisam de quatro horas de processamento.
A primeira é concluída no mesmo dia.
A segunda permanece três dias aguardando entre operações.
O tempo de processamento é semelhante, mas o lead time é muito diferente.
Por isso, reduzir apenas o tempo de máquina nem sempre gera o maior ganho.
Eficiência produtiva
A eficiência compara aquilo que era esperado com o resultado efetivo.
Existem diferentes maneiras de calcular esse indicador dependendo do processo.
Uma análise simples pode comparar quantidade planejada e realizada.
Se foram planejadas 1.000 unidades e 900 foram produzidas, existe uma diferença de 100 unidades.
O importante é utilizar critérios consistentes ao longo do tempo.
Ordens atrasadas
A quantidade de ordens atrasadas mostra o volume de programação que não foi concluído dentro da data prevista.
Pode ser acompanhada em números absolutos e percentuais.
Por exemplo:
-
80 ordens programadas;
-
12 concluídas depois do prazo;
-
15% apresentaram atraso.
A empresa também pode analisar dias médios de atraso.
Tempo de parada
Esse indicador mostra quanto tempo máquinas ou operações permaneceram indisponíveis.
O valor se torna mais útil quando separado por motivo.
Uma máquina pode acumular 20 horas de parada mensal.
Sem classificação, essa informação é limitada.
Ao dividir:
-
8 horas por manutenção;
-
5 horas por falta de material;
-
4 horas por setup;
-
3 horas por falta de operador;
a empresa consegue direcionar melhor as ações.
Produção planejada x realizada
Esse indicador compara volume esperado e efetivamente produzido.
A análise deve considerar produto, setor e período.
Se a diferença acontece repetidamente, o planejamento ou a execução precisa ser revisto.
Retrabalho
Acompanhar retrabalho ajuda a mensurar capacidade consumida por atividades que precisaram ser repetidas.
Isso é importante porque o retrabalho pode não aparecer claramente em uma análise baseada apenas na quantidade final produzida.
Perdas e refugos
Perdas reduzem a quantidade efetivamente aproveitada.
Se o planejamento considera determinada taxa e o processo apresenta valor superior, a ordem poderá consumir mais matéria-prima e capacidade do que o esperado.
Aderência ao plano
A aderência demonstra até que ponto a sequência executada corresponde ao planejamento.
Se as prioridades mudam constantemente, a programação perde estabilidade.
Mudanças podem ser necessárias, mas precisam ser acompanhadas.
Um excesso de alterações pode indicar que o plano original não está refletindo adequadamente a situação da fábrica.
Tempo médio de espera
Medir quanto tempo as ordens permanecem aguardando entre operações ajuda a localizar filas.
Quando determinado setor possui espera muito superior aos demais, ele merece investigação.
Índice de utilização
A utilização mostra quanto da capacidade disponível foi efetivamente usada.
Uma utilização muito baixa pode sinalizar ociosidade.
Uma utilização continuamente próxima ao limite pode indicar vulnerabilidade a pequenas variações.
Indicadores devem gerar ação
Acompanhamento sem interpretação não resolve o problema.
Cada indicador precisa responder a uma pergunta.
Por exemplo:
Por que o lead time aumentou?
Onde estão as ordens atrasadas?
Qual recurso possui maior fila?
Qual motivo gera mais horas de parada?
Qual produto apresenta maior diferença entre planejado e realizado?
Essas perguntas transformam os indicadores em ferramentas de gestão.
Como reduzir gargalos depois de identificá-los?
Depois que o Sistema PCP e os registros operacionais ajudam a localizar uma restrição, é necessário atuar sobre sua causa. Simplesmente descobrir que determinada máquina acumula ordens não resolve o problema.
A ação dependerá do motivo que está reduzindo o fluxo.
Reprogramar a produção
Uma das primeiras possibilidades é revisar a programação.
Talvez determinada máquina tenha recebido várias ordens simultaneamente enquanto outros recursos compatíveis estão disponíveis.
A reprogramação pode distribuir melhor a carga.
Também pode alterar prioridades para evitar que pedidos urgentes fiquem bloqueados atrás de ordens menos críticas.
Sequenciar ordens de forma adequada
A sequência influencia produtividade.
Produtos que exigem preparações muito diferentes podem aumentar o tempo de setup quando são alternados constantemente.
Agrupar ordens compatíveis pode reduzir trocas e liberar mais capacidade.
Entretanto, essa decisão precisa respeitar prazos de entrega.
Balancear a carga entre recursos
Quando existem máquinas alternativas, parte do trabalho pode ser transferida.
Para fazer isso corretamente, é necessário saber:
-
quais produtos cada máquina suporta;
-
quais tempos são esperados;
-
quais ferramentas são necessárias;
-
qual qualidade é obtida.
O objetivo não é simplesmente deslocar a fila, mas melhorar o fluxo.
Ajustar tempos de produção
Se o histórico mostra que determinados tempos padrão não representam mais a realidade, eles devem ser revisados.
Planejar uma operação para duas horas quando ela normalmente exige quatro cria uma programação inviável.
Ao corrigir os parâmetros, as datas passam a considerar a capacidade com maior realismo.
Reduzir setups
Quando o tempo de preparação representa parcela importante da capacidade, melhorar setups pode gerar ganhos.
Isso pode incluir:
-
preparação antecipada de ferramentas;
-
padronização;
-
organização de materiais;
-
melhor sequência de ordens.
Menos tempo de preparação significa mais tempo disponível para processamento.
Antecipar materiais e recursos
Ordens não deveriam chegar ao início da produção sem os materiais necessários.
Verificar disponibilidade antes da liberação reduz paradas.
Também é importante garantir:
-
ferramentas;
-
desenhos;
-
especificações;
-
operadores;
-
equipamentos.
Tratar as causas de parada
Se a análise mostra que manutenção representa a principal perda, atuar apenas na programação não resolverá o problema.
A causa precisa ser tratada na origem.
O mesmo vale para:
-
falta de material;
-
qualidade;
-
mão de obra;
-
ferramentas.
Evitar excesso de produção antes do gargalo
Produzir mais rapidamente em uma etapa anterior pode parecer positivo, mas se o gargalo não consegue absorver esse volume, o resultado será apenas maior estoque em processo.
A velocidade das etapas precisa ser analisada dentro do fluxo completo.
Priorizar o recurso restritivo
Quando existe uma restrição clara, o tempo desse recurso precisa ser utilizado de maneira cuidadosa.
Paradas desnecessárias no gargalo costumam ter impacto maior porque outras operações dependem dele.
Materiais e ferramentas devem estar disponíveis no momento certo para evitar perda de capacidade.
Aumentar capacidade quando necessário
Em alguns casos, melhorias de programação não são suficientes.
Se a demanda é consistentemente superior à capacidade, pode ser necessário aumentar recursos.
Isso pode envolver:
-
novos equipamentos;
-
turnos adicionais;
-
operadores;
-
terceirização;
-
automação.
A decisão deve ser baseada em dados para evitar investimentos em pontos que não representam a verdadeira restrição.
Acompanhar os resultados das mudanças
Depois de uma ação, os indicadores precisam ser comparados novamente.
Se o objetivo era reduzir uma fila, verifique:
-
quantidade de ordens aguardando;
-
tempo médio de espera;
-
lead time;
-
ordens atrasadas.
Se os números não melhorarem, talvez a causa tenha sido interpretada incorretamente.
Também existe a possibilidade de o gargalo ter mudado de lugar.
Ao aumentar a capacidade de uma etapa, outra pode se tornar a nova restrição.
Por isso, identificar gargalos é um processo contínuo.
Como usar um Sistema PCP para prevenir novos atrasos?
Além de localizar problemas existentes, um Sistema PCP pode contribuir para um planejamento mais próximo da capacidade real da fábrica. A prevenção começa antes da liberação das ordens, utilizando informações confiáveis sobre recursos, materiais, tempos e prioridades.
Quanto melhor o planejamento, menor a necessidade de reagir constantemente a urgências.
Planejamento considerando capacidade real
Um cronograma deve considerar quanto cada recurso realmente consegue executar.
Programar sem observar capacidade pode criar datas impossíveis.
Por isso, antes de confirmar um plano, é necessário verificar:
-
disponibilidade de máquinas;
-
carga já programada;
-
quantidade de operadores;
-
tempos de produção;
-
materiais disponíveis;
-
operações necessárias.
Evitar sobrecarga antecipadamente
Se uma máquina já está ocupada durante toda a semana, inserir novas ordens nesse mesmo intervalo provavelmente gerará atraso.
A identificação antecipada permite buscar alternativas.
Talvez seja possível utilizar outro equipamento, mudar o sequenciamento ou negociar uma data diferente antes de iniciar a produção.
Acompanhamento contínuo da produção
Planejar uma vez e verificar somente no final não é suficiente.
O andamento deve ser acompanhado durante a execução.
Se uma operação começa a perder produtividade pela manhã, agir no mesmo dia é muito diferente de descobrir o problema apenas quando a ordem vence.
Atualizar o planejamento conforme a realidade
Ocorrências podem alterar a capacidade.
Se uma máquina quebra e permanecerá indisponível por dois dias, o plano original deixou de representar a realidade.
As ordens seguintes precisam ser reavaliadas.
Manter uma programação baseada em recursos indisponíveis apenas transfere o problema para o futuro.
Histórico para melhorar novos planejamentos
Os dados das ordens concluídas ajudam a aumentar a precisão.
Ao analisar o histórico, a empresa pode descobrir:
-
tempos reais;
-
produtividade média;
-
frequência de paradas;
-
setores com maior atraso;
-
produtos mais complexos;
-
recursos mais utilizados.
Essas informações podem ser utilizadas para ajustar parâmetros.
Revisão dos tempos
Se um produto passou por 50 ordens e determinado processo sempre consumiu mais tempo do que o padrão, existe base para investigar e eventualmente atualizar esse valor.
Revisão da capacidade
A capacidade também pode mudar.
Máquinas envelhecem, processos são melhorados e equipes ganham experiência.
Por isso, os parâmetros não devem permanecer indefinidamente sem revisão.
Melhoria do sequenciamento
O histórico pode mostrar quais sequências provocam maior quantidade de setup ou atraso.
Com isso, novas programações podem ser organizadas de forma mais eficiente.
Planejamento de materiais
A prevenção também depende dos insumos.
Uma ordem só deve entrar em produção quando existir condição de avançar pelas etapas previstas.
Planejar compras e necessidades de materiais reduz interrupções.
Definição clara de prioridades
Quando tudo é urgente, a programação perde sentido.
As prioridades precisam seguir critérios conhecidos, como:
-
prazo de entrega;
-
disponibilidade;
-
sequência técnica;
-
capacidade;
-
dependências.
Isso reduz mudanças desnecessárias.
Visão integrada da produção
Uma visão integrada permite relacionar programação, chão de fábrica e resultados.
Quando os dados estão separados, cada setor enxerga apenas uma parte.
A produção observa máquinas.
O planejamento observa datas.
O estoque observa materiais.
Ao integrar essas informações, torna-se mais fácil compreender por que determinada ordem está atrasada.
Conclusão
Identificar gargalos exige mais do que observar qual setor parece estar ocupado. É necessário entender como materiais, ordens, máquinas, pessoas e tempos se relacionam ao longo do fluxo produtivo.
Um Sistema PCP pode centralizar informações importantes para essa análise, permitindo comparar aquilo que foi planejado com o comportamento real da produção.
A diferença entre datas previstas e realizadas, o acúmulo de ordens, o tempo de espera, a sobrecarga de máquinas, as paradas, os refugos e os retrabalhos ajudam a revelar onde o fluxo está perdendo eficiência.
O apontamento de produção acrescenta uma visão ainda mais detalhada ao registrar horários, quantidades e motivos de interrupção. Com esses dados, a empresa deixa de analisar apenas o atraso final e passa a investigar sua origem.
Também é importante entender que gargalos podem mudar. Quando uma restrição é reduzida, outra etapa pode passar a limitar o fluxo. Por isso, o acompanhamento precisa fazer parte da rotina de planejamento e controle.
Ao combinar capacidade, programação, apontamentos, indicadores e histórico, a indústria consegue trabalhar com informações mais próximas da realidade. Assim, torna-se possível antecipar sobrecargas, reorganizar ordens, revisar tempos, preparar materiais e agir antes que pequenos desvios se transformem em grandes atrasos.
Mais do que acompanhar ordens concluídas, o controle produtivo deve permitir entender o caminho percorrido por cada uma delas. Quanto maior a visibilidade sobre esse processo, melhores serão as condições para reduzir filas, melhorar prazos e manter a produção organizada.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Sistema PCP: como controlar ordens de produção e apontamentos em tempo real
Controlar uma fábrica exige muito mais do que saber quanto precisa ser produzido. É necessário…
Sistema PCP: como acompanhar o planejado x realizado na produção
Acompanhar o que foi planejado e comparar com aquilo que realmente aconteceu na fábrica é uma das…
Sistema de PCP: Como Acompanhar Ordens de Produção do Início ao Fim
A organização das ordens de produção é uma das bases para que uma…
Sistema de PCP para Pequena Indústria: Vale a Pena Implantar?
Administrar a produção de uma pequena indústria exige organização,…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.