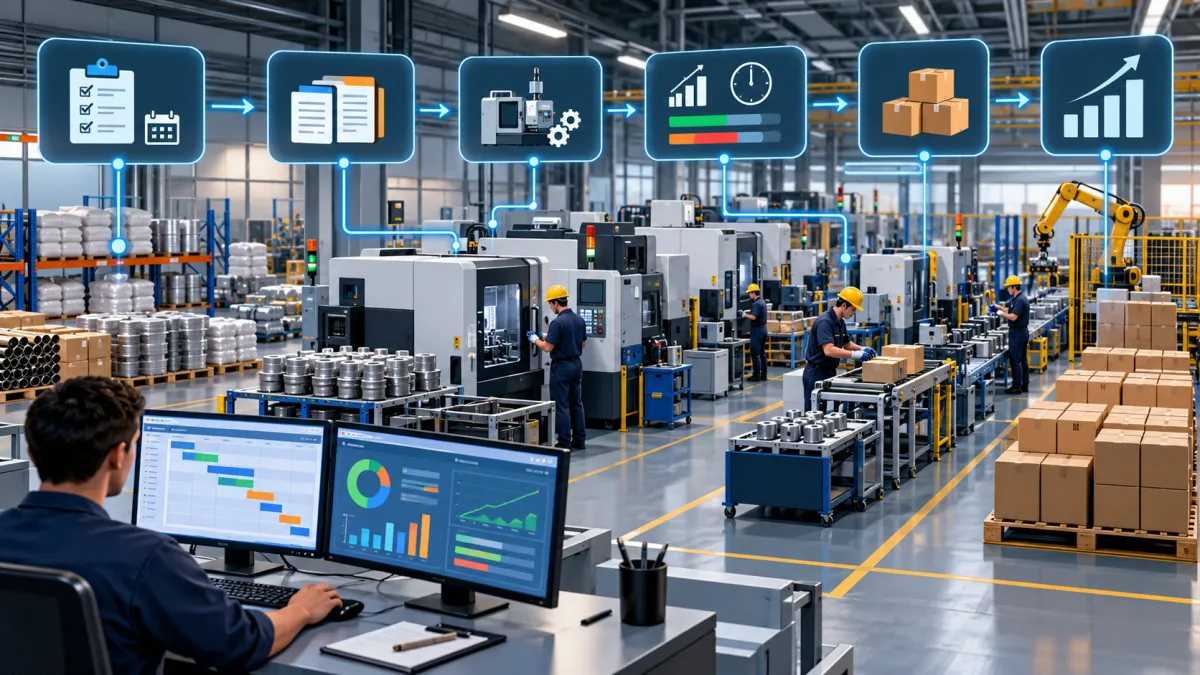
Controlar uma fábrica exige muito mais do que saber quanto precisa ser produzido. É necessário definir prioridades, organizar materiais, acompanhar prazos, registrar o trabalho realizado e identificar rapidamente qualquer diferença entre o planejamento e a execução. Nesse contexto, um Sistema PCP ajuda a reunir as principais informações relacionadas ao Planejamento e Controle da Produção em um ambiente centralizado.
As ordens de produção são uma parte fundamental desse processo. Elas indicam o que deve ser fabricado, em qual quantidade, dentro de qual prazo e quais recursos serão necessários. Quando essas ordens são acompanhadas adequadamente, a empresa consegue saber quais produtos estão programados, quais já entraram em fabricação e quais ainda dependem de alguma etapa para serem concluídos.
Os apontamentos de produção complementam esse controle porque registram aquilo que realmente acontece no chão de fábrica. Quantidade produzida, tempo utilizado, perdas, paradas, refugos e andamento das operações são alguns exemplos de informações que podem ser registradas durante a execução.
Quando esses dados são atualizados com frequência, gestores e responsáveis pelo PCP conseguem comparar o planejado com o realizado e tomar decisões com base na situação atual da produção.
Sem esse acompanhamento, atrasos podem ser identificados somente quando o prazo já está comprometido. Também se torna mais difícil descobrir gargalos, controlar materiais, analisar desperdícios e entender por que determinada ordem demorou mais do que o previsto.
Por isso, organizar ordens de produção e apontamentos em tempo real é uma etapa importante para tornar o processo produtivo mais previsível, acompanhar a capacidade da fábrica e melhorar a qualidade das informações utilizadas no planejamento.
O que é um Sistema PCP e como ele funciona na produção?
Um Sistema PCP é utilizado para apoiar o planejamento, a programação e o controle das atividades relacionadas à produção. Na prática, ele ajuda a transformar uma demanda de fabricação em um conjunto organizado de ordens, operações, materiais, prazos e registros de execução.
O PCP precisa responder a perguntas importantes para a rotina de uma indústria: o que produzir, quanto produzir, quando iniciar, quando concluir, quais materiais serão necessários, quais recursos serão utilizados e qual é a situação atual da fabricação.
Quando essas informações ficam espalhadas entre planilhas, anotações, documentos e controles separados, a atualização pode se tornar lenta. Uma mudança realizada em um setor pode não chegar rapidamente aos demais responsáveis.
A centralização permite acompanhar o fluxo desde o planejamento até a conclusão da ordem.
Principais funções do PCP
O planejamento da produção começa pela análise das necessidades da empresa. Pedidos de clientes, previsão de demanda, estoque disponível, capacidade dos equipamentos e disponibilidade dos materiais podem influenciar aquilo que será programado.
Depois dessa análise, é possível organizar as ordens de produção e determinar como os recursos deverão ser utilizados.
Entre as principais funções estão o planejamento das quantidades, a programação das atividades, o controle das ordens, o acompanhamento dos materiais e a análise do que foi realizado.
O planejamento procura antecipar as necessidades. Já o controle verifica se aquilo que foi definido está acontecendo conforme o esperado.
Imagine uma empresa que precisa fabricar 5.000 unidades de determinado produto durante a semana. Não basta simplesmente liberar a produção dessa quantidade. É preciso conferir se há matéria-prima suficiente, analisar a capacidade dos equipamentos, determinar a sequência de fabricação e distribuir o volume de forma compatível com o prazo disponível.
Durante a execução, os dados registrados permitem verificar se essa programação está sendo cumprida.
Planejamento da produção
Planejar significa estabelecer antecipadamente aquilo que deverá acontecer.
Para isso, algumas informações podem ser analisadas:
-
demanda prevista;
-
pedidos confirmados;
-
produtos em estoque;
-
matéria-prima disponível;
-
capacidade dos equipamentos;
-
tempo necessário para cada processo;
-
calendário de produção;
-
prioridades comerciais;
-
prazos de entrega.
Esses dados ajudam a evitar situações como liberar uma ordem sem material disponível ou programar uma quantidade superior à capacidade produtiva de determinado período.
Programação das atividades
Depois do planejamento, é necessário definir quando cada atividade será executada.
A programação pode estabelecer a sequência das ordens e operações. Dependendo do processo, uma etapa somente pode começar depois que outra for concluída.
Por exemplo, um produto pode passar pelas etapas de corte, preparação, montagem, acabamento e embalagem. Nesse caso, o atraso no corte pode afetar todas as etapas seguintes.
Por isso, visualizar a sequência produtiva ajuda a organizar recursos e identificar dependências.
Controle das ordens
A ordem de produção funciona como uma referência para aquilo que deve ser fabricado.
O acompanhamento pode mostrar:
-
ordens planejadas;
-
ordens liberadas;
-
ordens iniciadas;
-
ordens em andamento;
-
ordens paradas;
-
ordens atrasadas;
-
ordens concluídas.
Com isso, o responsável pela produção consegue acompanhar não apenas aquilo que deveria acontecer, mas também a situação real de cada ordem.
Acompanhamento de materiais
A disponibilidade de materiais está diretamente relacionada ao cumprimento do planejamento.
Uma ordem pode estar pronta para iniciar, mas não ser liberada porque falta determinado componente. Por esse motivo, o controle precisa considerar tanto a programação quanto os insumos necessários.
A lista de materiais pode indicar o consumo previsto para cada produto. Durante a fabricação, os apontamentos podem registrar aquilo que efetivamente foi utilizado.
Essa comparação ajuda a identificar variações.
Registro da produção realizada
Uma das principais diferenças entre planejamento e controle está na execução.
O planejamento informa o que deveria ocorrer. O apontamento informa o que aconteceu.
Se uma ordem previa produzir 1.000 unidades em oito horas, mas ao final de seis horas foram registradas apenas 500 unidades, existe uma diferença que precisa ser analisada.
Sem os apontamentos, essa situação pode permanecer invisível até o final do processo.
Monitoramento de prazos
O prazo não deve ser analisado somente no momento da conclusão da ordem.
Acompanhando o percentual produzido, o tempo utilizado e o saldo pendente, é possível perceber antecipadamente se uma atividade está abaixo do ritmo planejado.
Esse acompanhamento facilita intervenções antes que o atraso se torne maior.
Análise dos resultados
Depois da execução, os dados históricos podem ajudar a melhorar novos planejamentos.
Se uma determinada operação frequentemente leva dez horas, mas continua sendo programada para oito, existe uma diferença entre o cadastro e a realidade produtiva.
O histórico permite revisar tempos, capacidades e padrões utilizados.
Integração das informações
Um processo produtivo envolve diferentes dados.
Pedidos comerciais podem gerar demandas de fabricação. Produtos possuem estruturas e materiais. Ordens precisam seguir etapas. Máquinas possuem capacidade. Operadores realizam atividades. Apontamentos registram aquilo que aconteceu.
Quando esses dados estão relacionados, é possível acompanhar todo o fluxo com mais clareza.
Essa integração reduz a necessidade de consultar vários controles para descobrir a situação de uma única ordem.
O que são ordens de produção e por que elas são importantes?
Dentro de um Sistema PCP, a ordem de produção representa uma autorização ou programação para fabricar determinado produto em uma quantidade definida.
Ela concentra informações importantes para orientar o processo desde a liberação até o encerramento da fabricação.
Uma ordem bem estruturada ajuda o PCP, a produção, o estoque e outros setores envolvidos a entenderem aquilo que precisa ser executado.
Sem um controle organizado, podem surgir dúvidas sobre prioridades, quantidades, materiais e prazos.
Informações de uma ordem de produção
As informações podem variar conforme o tipo de indústria e o processo utilizado. Entretanto, alguns dados são comuns.
Produto a fabricar
A ordem deve identificar claramente qual item será produzido.
Essa identificação evita confusões entre produtos semelhantes e facilita a associação com estrutura, roteiro produtivo e especificações.
Quantidade planejada
É necessário indicar quanto deve ser fabricado.
A quantidade influencia diretamente o consumo previsto de materiais, o tempo esperado de produção e a necessidade de capacidade.
Data prevista
A ordem pode conter data planejada de início e conclusão.
Essas datas ajudam a organizar a programação e acompanhar atrasos.
Prioridade
Nem todas as ordens possuem a mesma urgência.
Algumas podem estar relacionadas a pedidos com prazo curto, reposição de estoque ou demandas específicas.
Registrar a prioridade ajuda a organizar a sequência de execução.
Matérias-primas necessárias
A fabricação depende dos materiais necessários para cada produto.
Conhecer antecipadamente essas necessidades permite verificar disponibilidade e preparar separações antes do início da ordem.
Etapas do processo
O roteiro produtivo pode indicar as operações necessárias.
Dependendo do produto, podem existir etapas como preparação, corte, usinagem, montagem, pintura, inspeção, embalagem ou outras atividades específicas.
Recursos utilizados
Máquinas, linhas de produção, ferramentas e postos de trabalho podem fazer parte do planejamento.
Esse registro ajuda a entender onde determinada atividade será executada.
Responsáveis
Em alguns processos, é importante identificar responsáveis pelas operações ou setores envolvidos.
Essa informação contribui para o acompanhamento interno.
Situação da ordem
O status mostra rapidamente em qual estágio a ordem se encontra.
Uma ordem planejada não deve ser interpretada da mesma forma que uma ordem que já está em produção.
Ciclo da ordem de produção
A ordem passa por diferentes etapas até ser encerrada.
Esse ciclo ajuda a controlar cada momento do processo.
Criação
A ordem é gerada com base em uma necessidade produtiva.
Essa necessidade pode surgir de pedidos, reposição de estoque, planejamento periódico ou outras demandas.
Durante a criação, são definidos produto, quantidade, datas e outras informações necessárias.
Liberação
Depois de criada, a ordem precisa estar em condições de ser executada.
Antes da liberação, pode ser necessário verificar materiais, documentação e disponibilidade dos recursos.
A liberação indica que a ordem está autorizada para entrar no processo produtivo.
Início
Quando a primeira operação efetivamente começa, o status pode ser atualizado.
Registrar esse momento permite comparar o início real com a data planejada.
Produção
Durante a execução, diferentes apontamentos podem ser registrados.
A ordem passa a acumular informações sobre quantidade produzida, tempo utilizado e eventuais ocorrências.
Apontamentos
Cada registro aumenta o nível de detalhe do acompanhamento.
Em vez de saber apenas que a ordem está aberta, é possível visualizar quanto já foi produzido e quais etapas foram executadas.
Finalização
A finalização indica que a quantidade ou processo programado foi concluído.
Antes de finalizar, é importante conferir registros pendentes, perdas, materiais e outras informações necessárias.
Encerramento
O encerramento representa a conclusão administrativa da ordem.
Depois disso, os dados podem ser utilizados para análises históricas, indicadores e comparação entre planejado e realizado.
A organização desse ciclo evita que ordens permaneçam abertas mesmo depois da fabricação ou sejam encerradas antes de todos os apontamentos serem registrados.
Como organizar e controlar ordens de produção no Sistema PCP?
Organizar ordens dentro de um Sistema PCP exige mais do que apenas criar registros. É necessário estabelecer critérios para planejamento, prioridade, sequência, liberação e acompanhamento.
Quando muitas ordens estão abertas simultaneamente, a falta de critérios pode causar mudanças frequentes de prioridade, espera entre operações e uso inadequado dos recursos.
O controle começa com informações confiáveis.
Planejamento das ordens
Antes de liberar uma ordem, é importante avaliar a necessidade real de fabricação.
O planejamento precisa considerar:
-
demanda;
-
estoque atual;
-
pedidos pendentes;
-
prazos;
-
materiais disponíveis;
-
capacidade;
-
ordens já programadas.
Produzir mais do que o necessário pode aumentar estoques. Produzir menos pode gerar falta de produto ou atraso em pedidos.
Por isso, a quantidade precisa estar alinhada à demanda.
Definição dos prazos
O prazo deve considerar o tempo necessário para executar todas as etapas.
Programar uma ordem sem analisar a capacidade disponível pode criar metas impossíveis de cumprir.
O ideal é considerar a duração das operações, filas existentes e disponibilidade dos recursos.
Sequenciamento da produção
Quando existem várias ordens aguardando fabricação, é necessário definir uma sequência.
Essa decisão pode considerar urgência, prazo, tipo de produto, disponibilidade de matéria-prima e necessidade de preparação dos equipamentos.
Em alguns casos, produzir itens semelhantes em sequência reduz trocas de ferramentas ou configurações.
Entretanto, a sequência também precisa respeitar as datas de entrega.
Priorização da produção
A prioridade precisa ser baseada em critérios claros.
Alterações constantes podem gerar interrupções e retrabalho.
Entre os fatores utilizados estão prazo, disponibilidade de materiais e impacto da ordem sobre etapas seguintes.
Urgência dos pedidos
Pedidos com datas próximas podem receber maior atenção.
No entanto, a urgência deve ser avaliada junto da capacidade real da fábrica.
Antecipar uma ordem pode atrasar outras.
Por isso, visualizar todas as ordens ajuda a entender o efeito de cada alteração.
Disponibilidade de materiais
Não faz sentido colocar uma ordem como prioridade máxima quando os componentes necessários ainda não estão disponíveis.
O planejamento deve analisar os materiais antes da liberação.
Isso reduz o risco de iniciar uma fabricação e interrompê-la por falta de insumos.
Capacidade produtiva
Capacidade representa aquilo que uma máquina, linha ou setor consegue produzir dentro de determinado período.
Quando a carga programada supera essa capacidade, existe tendência de formação de filas e atrasos.
O PCP precisa equilibrar quantidade e disponibilidade.
Prazo de entrega
A data prometida ao cliente influencia a programação.
A fabricação precisa terminar com antecedência suficiente para permitir conferência, embalagem, expedição e outras etapas posteriores.
Dependência entre processos
Uma operação pode depender da anterior.
Isso significa que a programação precisa considerar não apenas a data final, mas também o momento em que cada etapa deve ser concluída.
Status das ordens
Os status facilitam a visualização da situação.
Uma estrutura simples pode utilizar:
-
planejada;
-
liberada;
-
em produção;
-
pausada;
-
atrasada;
-
finalizada.
A empresa também pode adaptar os status conforme seu processo.
Ordem planejada
Ainda está em programação e pode não estar disponível para execução.
Ordem liberada
Está autorizada e possui condições de entrar na produção.
Ordem em produção
Já recebeu algum apontamento ou teve uma operação iniciada.
Ordem pausada
A fabricação foi temporariamente interrompida.
O motivo da pausa deve ser registrado sempre que possível.
Ordem atrasada
O prazo planejado foi ultrapassado ou existe indicação de que a produção está fora da programação.
Ordem finalizada
A fabricação prevista foi concluída.
Usar status claros evita depender de perguntas informais para descobrir em que etapa determinada ordem está.
O que são apontamentos de produção?
Os apontamentos registram o que acontece durante a fabricação. Em um Sistema PCP, esses registros fazem a ligação entre o planejamento e a realidade do chão de fábrica.
Sem apontamentos, a empresa pode conhecer aquilo que foi programado, mas não consegue acompanhar com precisão aquilo que já foi executado.
Esse registro não precisa se limitar à quantidade produzida. Ele pode incluir diferentes informações operacionais.
Quantidade produzida
Representa o volume efetivamente fabricado.
Se a ordem possui 2.000 unidades e foram apontadas 800, ainda existe um saldo de 1.200 unidades a produzir.
Essa atualização ajuda a acompanhar o percentual concluído.
Quantidade aprovada
Nem tudo aquilo que é produzido necessariamente será considerado produto aprovado.
Registrar a quantidade aceita permite separar produção total de produção considerada adequada.
Refugo
Refugo representa unidades que não poderão ser aproveitadas normalmente.
Conhecer esse valor permite analisar perdas e diferenças entre consumo de material e quantidade final disponível.
Perdas
As perdas podem envolver matéria-prima, componentes ou produtos em processo.
O registro ajuda a entender onde e com que frequência elas ocorrem.
Tempo trabalhado
O tempo utilizado em determinada operação pode ser comparado com o padrão planejado.
Essa comparação é importante para avaliar se os tempos cadastrados estão próximos da realidade.
Paradas
Uma ordem pode ficar parada mesmo estando aberta.
Registrar os períodos de parada evita interpretar todo o tempo entre início e fim como tempo produtivo.
Operação realizada
O apontamento deve indicar qual etapa foi executada.
Essa informação permite acompanhar o avanço de cada operação separadamente.
Máquina utilizada
Quando necessário, também é possível registrar o equipamento usado.
Esse dado ajuda a analisar carga, utilização e histórico.
Início e fim da atividade
Registrar horários permite calcular duração.
O apontamento pode ser feito por operação, lote, turno ou outro formato compatível com a rotina da empresa.
Importância dos apontamentos
Imagine que duas ordens estejam previstas para terminar no mesmo dia.
A primeira está com 90% da quantidade produzida. A segunda está com apenas 30%.
Se o responsável observar somente as datas, ambas podem parecer iguais. Entretanto, os apontamentos mostram que a segunda possui maior risco de atraso.
Esse é um dos principais benefícios do registro contínuo: transformar a situação da fábrica em informações consultáveis.
Apontamento e rastreabilidade
O histórico também ajuda a reconstruir aquilo que aconteceu.
É possível identificar quando determinada operação começou, quanto foi produzido e quais ocorrências foram registradas.
Isso facilita análises posteriores.
Qualidade dos registros
A informação somente é útil quando está correta.
Se os operadores deixam para registrar todos os dados no final do dia, alguns horários, quantidades e ocorrências podem ser informados de memória.
Quanto maior a distância entre execução e registro, maior a possibilidade de divergência.
Por esse motivo, simplificar o apontamento é importante para manter os dados atualizados.
Como realizar apontamentos em tempo real no chão de fábrica?
A utilização de um Sistema PCP no chão de fábrica precisa considerar a velocidade da operação. O apontamento não deve se transformar em um processo burocrático que interrompe a fabricação.
O objetivo é registrar as informações necessárias no momento mais próximo possível da execução.
Quando o registro acontece somente no final do turno, o gestor trabalha durante várias horas com dados desatualizados.
Registro durante a execução
O apontamento pode ocorrer no início e na conclusão de cada atividade.
Por exemplo, ao iniciar uma operação, o operador pode identificar a ordem, o produto, a máquina ou o processo.
Quando terminar, pode informar quantidade produzida, perdas e motivo de possíveis paradas.
Dependendo da estrutura da empresa, os registros podem acontecer em computadores, terminais industriais ou dispositivos utilizados no setor.
O mais importante é que o método seja simples e compatível com a rotina.
Por que evitar lançamentos acumulados?
Quando todos os apontamentos são registrados apenas no final do dia, problemas ocorridos pela manhã podem permanecer invisíveis durante várias horas.
Se uma máquina parou por duas horas e a informação ainda não chegou ao PCP, o planejamento continua considerando uma capacidade que não está disponível.
Isso prejudica decisões realizadas ao longo do dia.
O registro próximo do tempo real reduz essa diferença.
Atualização da ordem de produção
Cada apontamento pode modificar a situação da ordem.
Se a quantidade planejada era de 500 unidades e o primeiro registro informa 200, o saldo restante passa a ser 300.
Com novos apontamentos, esse saldo continua sendo atualizado.
Quantidade produzida
A soma dos apontamentos permite acompanhar o total realizado.
Isso evita depender de contagens manuais para saber quanto ainda falta produzir.
Saldo restante
O saldo representa aquilo que continua pendente.
Ele ajuda o operador e o PCP a entenderem quanto ainda precisa ser executado.
Tempo utilizado
O tempo acumulado mostra quanto esforço já foi empregado.
Se o previsto era quatro horas e a operação já consumiu cinco, existe uma diferença que merece análise.
Status da operação
Uma operação pode passar de aguardando para iniciada, pausada ou concluída.
Isso permite visualizar o avanço sem precisar perguntar diretamente ao setor.
Progresso da ordem
O percentual produzido pode ser calculado com base na quantidade planejada e realizada.
Por exemplo:
Quantidade planejada: 1.000 unidades.
Quantidade apontada: 650 unidades.
Progresso: 65%.
Esse indicador é simples, mas ajuda bastante no acompanhamento.
Padronização dos registros
Empresas que não definem padrões podem ter apontamentos diferentes para situações semelhantes.
Um operador pode registrar uma parada como “manutenção”, enquanto outro registra “máquina quebrada”.
Se ambos os termos representam o mesmo problema, os relatórios ficam fragmentados.
Criar categorias padronizadas facilita análises posteriores.
Campos obrigatórios e opcionais
Nem todo campo precisa ser obrigatório.
Quanto mais informações forem exigidas a cada lançamento, maior poderá ser o tempo necessário para registrar.
A empresa deve identificar quais dados são realmente importantes.
Normalmente, quantidade, ordem, operação e horário são essenciais.
Motivos de parada e perdas também podem ser exigidos quando determinadas situações ocorrem.
Treinamento dos usuários
O apontamento precisa fazer parte do processo produtivo, e não ser visto apenas como uma tarefa administrativa.
Os colaboradores devem entender por que os dados são registrados e como erros de lançamento afetam planejamento, estoque e indicadores.
Conferência dos apontamentos
Também é recomendável estabelecer processos de conferência.
Quantidades muito acima do planejado, horários inconsistentes ou perdas incomuns podem indicar erro de digitação.
Identificar essas situações rapidamente ajuda a preservar a qualidade da informação.
Apontamentos por etapa
Quando o produto passa por várias operações, registrar apenas a conclusão final pode esconder gargalos intermediários.
O acompanhamento por etapa mostra onde a ordem está.
Um exemplo seria:
Corte: concluído.
Usinagem: concluído.
Montagem: em andamento.
Acabamento: aguardando.
Com isso, o PCP consegue visualizar a posição real da ordem no roteiro produtivo.
Como acompanhar o andamento das ordens de produção em tempo real?
Acompanhar ordens utilizando um Sistema PCP significa reunir dados do planejamento e dos apontamentos para enxergar a situação atual da fabricação.
O acompanhamento precisa permitir uma visão geral e também a consulta detalhada de cada ordem.
Não é suficiente saber quantas ordens estão abertas. É necessário identificar quais estão avançando conforme o planejado e quais precisam de atenção.
Ordens abertas
A quantidade de ordens abertas ajuda a entender o volume de trabalho em processamento.
Entretanto, esse número precisa ser analisado junto de prazo, quantidade e status.
Dez ordens pequenas podem representar menos carga do que duas ordens grandes.
Ordens em andamento
Visualizar somente aquilo que está efetivamente em produção facilita o acompanhamento diário.
O gestor pode verificar quando cada ordem foi iniciada e qual percentual já foi realizado.
Ordens concluídas
As ordens concluídas mostram o resultado produtivo do período.
Elas também alimentam históricos utilizados para análise de desempenho.
Ordens atrasadas
Uma ordem atrasada exige atenção porque pode afetar pedidos, estoque ou etapas seguintes.
O controle pode identificar atrasos com base na data prevista.
Entretanto, também é importante detectar riscos antes do vencimento do prazo.
Quantidade prevista
Representa aquilo que foi planejado.
Esse valor funciona como referência para comparar o resultado.
Quantidade realizada
É formada pelos apontamentos confirmados.
A diferença entre previsto e realizado mostra quanto ainda precisa ser fabricado.
Percentual produzido
O percentual permite visualizar rapidamente o avanço.
Uma ordem programada para 2.000 unidades com 1.600 produzidas apresenta 80% de conclusão em quantidade.
Prazo previsto
A data planejada precisa ser observada junto do percentual concluído.
Uma ordem com 20% produzido e prazo para o mesmo dia merece atenção diferente de uma ordem com 95%.
Tempo utilizado
O tempo também pode indicar desvios.
Se metade do tempo previsto já foi consumida e apenas 20% da quantidade foi produzida, existe uma diferença relevante.
Planejado x realizado
A comparação entre planejamento e execução é uma das análises mais úteis para o PCP.
Ela permite identificar desvios enquanto ainda existe possibilidade de ajuste.
| Informação | Planejado | Realizado |
|---|---|---|
| Quantidade | 1.000 unidades | 750 unidades |
| Tempo | 8 horas | 6 horas |
| Perdas | 20 unidades | 35 unidades |
| Produção restante | 250 unidades | Em aberto |
| Situação | Dentro do prazo | Em produção |
A tabela mostra que 75% da quantidade foi produzida após seis das oito horas planejadas. Isso significa que também foram consumidos 75% do tempo disponível.
Entretanto, as perdas realizadas estão acima das 20 unidades previstas.
Mesmo que a quantidade e o tempo estejam proporcionalmente alinhados, o nível de perdas merece atenção.
Esse exemplo mostra por que analisar apenas um indicador isoladamente pode ser insuficiente.
Acompanhamento por turno
Empresas que trabalham em vários turnos podem comparar a produção entre períodos.
Isso ajuda a identificar diferenças de rendimento, paradas e condições operacionais.
O objetivo não é simplesmente comparar equipes, mas encontrar padrões que possam indicar oportunidades de melhoria.
Visão por setor
Também é possível acompanhar a situação por área.
Por exemplo:
Corte: quatro ordens.
Montagem: nove ordens.
Pintura: quinze ordens.
Expedição: três ordens.
Se uma etapa acumula muito mais ordens do que as anteriores, pode existir um gargalo naquele ponto.
Atualização das prioridades
As prioridades podem precisar de ajustes.
Entretanto, qualquer alteração deve considerar o impacto sobre outras ordens.
Com informações atualizadas, essa decisão pode ser realizada com mais segurança.
Como identificar atrasos e gargalos por meio dos apontamentos?
Os dados registrados em um Sistema PCP ajudam a identificar atrasos antes que eles se tornem apenas uma informação percebida no final da fabricação.
Um gargalo é uma etapa cuja capacidade limita o fluxo produtivo.
Quando uma operação produz menos do que aquilo que recebe das etapas anteriores, pode ocorrer acúmulo de trabalho.
Produção abaixo do esperado
A comparação entre quantidade prevista e realizada pode revelar queda no ritmo.
Se uma operação deveria produzir 100 peças por hora e está produzindo 60, a diferença precisa ser investigada.
O motivo pode estar relacionado à máquina, material, método, qualidade ou outros fatores.
Tempo de operação acima do previsto
Quando uma atividade utiliza muito mais tempo do que o planejado, ela pode comprometer as etapas seguintes.
A diferença pode ocorrer porque o tempo padrão está incorreto ou porque existe um problema operacional.
O histórico ajuda a distinguir essas situações.
Ordens paradas por muito tempo
Uma ordem pode aparecer como “em produção”, mas estar sem movimentação durante várias horas.
Por isso, o tempo desde o último apontamento também pode ser observado.
Esse controle ajuda a identificar ordens que foram interrompidas e não retomadas.
Falta de matéria-prima
A ausência de materiais é um motivo comum de parada.
Quando isso acontece, é importante registrar o motivo corretamente.
Assim, relatórios futuros podem mostrar quanto tempo foi perdido por indisponibilidade de materiais.
Acúmulo em uma etapa
Filas crescentes são um sinal importante.
Se produtos aguardam durante muito tempo para entrar em determinada operação, a capacidade dessa etapa pode estar abaixo da necessidade atual.
Quebra de máquina
Falhas de equipamento podem reduzir a capacidade disponível.
Registrar o período e o recurso afetado ajuda a mensurar o impacto.
Falta de material
Esse motivo pode indicar problemas de planejamento, compras, estoque ou abastecimento interno.
A repetição permite identificar se a situação é ocasional ou recorrente.
Falta de operador
Ausências ou indisponibilidade de mão de obra também podem gerar interrupções.
O registro permite separar esse motivo de problemas de máquina ou material.
Setup
Setup é o período utilizado na preparação ou configuração necessária para iniciar determinada produção.
Trocas frequentes podem consumir uma parte significativa da capacidade.
Organizar sequências pode reduzir setups em alguns processos.
Manutenção
Manutenções programadas e corretivas precisam ser diferenciadas.
Uma parada planejada possui impacto diferente de uma falha inesperada.
Retrabalho
O retrabalho utiliza recursos para corrigir algo que já passou pela produção.
Além de aumentar o tempo, ele pode afetar a capacidade disponível para novas ordens.
Problemas de qualidade
Produtos rejeitados ou operações interrompidas para análise também influenciam o fluxo.
Registrar essas ocorrências ajuda a encontrar etapas com maior concentração de problemas.
Análise dos gargalos
A identificação de gargalos deve considerar diferentes indicadores.
Uma etapa pode apresentar:
-
fila elevada;
-
alto tempo médio;
-
grande quantidade de ordens paradas;
-
necessidade constante de horas adicionais;
-
atrasos frequentes;
-
utilização próxima do limite.
Quando esses sinais aparecem de maneira recorrente, existe indicação de que aquela operação merece uma análise mais detalhada.
Gargalo temporário e gargalo estrutural
Nem todo acúmulo significa um problema permanente.
Uma demanda extraordinária pode causar concentração de ordens por alguns dias.
Isso é diferente de uma etapa que permanece sobrecarregada todos os meses.
O histórico ajuda a distinguir essas situações.
Ações após identificar o gargalo
Depois de localizar o problema, a empresa pode avaliar alternativas.
Entre elas estão reorganização da sequência, revisão de processos, ajuste de capacidade, manutenção, melhoria no abastecimento ou revisão dos tempos planejados.
A decisão depende da causa identificada.
O mais importante é que os apontamentos forneçam evidências para essa análise.
Como controlar materiais, perdas e consumo durante a produção?
O controle de materiais dentro de um Sistema PCP ajuda a relacionar aquilo que deveria ser consumido com aquilo que realmente foi utilizado durante a fabricação.
Essa comparação é importante porque diferenças de consumo podem indicar perdas, alterações no processo, erros de cadastro ou variações produtivas.
Quantidade prevista de matéria-prima
A previsão normalmente parte da estrutura do produto.
Se cada unidade utiliza dois componentes e serão fabricadas 500 unidades, o consumo teórico será de 1.000 componentes, desconsiderando perdas previstas ou outros fatores.
Esse cálculo ajuda a verificar se existe material disponível antes de liberar a ordem.
Quantidade utilizada
Durante ou depois da produção, é necessário registrar quanto material foi efetivamente consumido.
Se foram utilizados 1.080 componentes, existe uma diferença de 80 unidades em relação à previsão inicial.
Essa variação precisa ser entendida.
Diferença de consumo
A comparação pode indicar consumo acima ou abaixo do esperado.
Consumo maior pode estar relacionado a perdas, refugos ou rendimento diferente do previsto.
Consumo menor pode indicar devolução de material, alteração da quantidade produzida ou diferença entre cadastro e processo real.
Materiais devolvidos
Nem tudo aquilo que foi separado para uma ordem precisa ser consumido.
Sobras podem retornar ao estoque.
Registrar corretamente essa devolução evita que o sistema considere como gasto um material que continua disponível.
Sobras
Dependendo do processo, sobras podem ser reutilizáveis.
É importante definir como elas serão tratadas.
Algumas empresas controlam retalhos, resíduos aproveitáveis ou materiais remanescentes.
Controle de perdas
Perda não é apenas produto acabado rejeitado.
Ela pode ocorrer em diferentes etapas.
Refugos
Unidades refugadas não seguem normalmente para venda ou utilização.
O registro precisa identificar quantidade e, quando possível, motivo.
Desperdícios
Desperdícios podem ocorrer durante corte, mistura, preparação ou outras etapas.
Conhecer a frequência ajuda a analisar oportunidades de redução.
Retrabalho
O retrabalho também possui impacto sobre materiais.
Uma peça que precisa passar novamente por uma operação pode consumir insumos adicionais.
Produtos rejeitados
Quando uma unidade não atende aos critérios definidos, o resultado pode ser rejeição, retrabalho ou refugo.
Separar essas situações melhora a qualidade das informações.
Impacto no estoque
Os apontamentos podem influenciar diretamente as movimentações de estoque.
A produção consome matéria-prima e gera produto em processo ou produto acabado.
Quando os registros estão atualizados, o estoque tende a refletir melhor aquilo que aconteceu no chão de fábrica.
Baixa de materiais
A baixa pode ocorrer conforme as regras definidas pela empresa.
O importante é que exista relação entre material utilizado e ordem correspondente.
Isso permite rastrear onde determinado consumo ocorreu.
Entrada do produto acabado
Ao concluir a produção, a quantidade aprovada pode ser registrada como disponível.
Esse processo ajuda a atualizar o estoque de produtos fabricados.
Diferenças entre estoque físico e sistema
Erros de apontamento, consumo não registrado e devoluções pendentes podem gerar divergências.
Quanto mais tempo essas movimentações levam para ser registradas, maior a dificuldade para localizar a origem da diferença.
Análise de consumo por ordem
Comparar várias ordens do mesmo produto ajuda a entender o comportamento médio.
Se uma ordem consumiu 5% a mais e todas as demais ficam próximas do previsto, pode ter ocorrido uma situação específica.
Se todas apresentam consumo maior, talvez a estrutura cadastrada precise ser revisada.
Redução de desperdícios
Os dados não eliminam perdas automaticamente.
Entretanto, eles mostram onde e quando elas acontecem.
Essa visibilidade permite direcionar ações para as etapas com maior impacto.
Quais indicadores acompanhar no controle das ordens de produção?
Os indicadores de um Sistema PCP ajudam a transformar registros operacionais em informações úteis para análise da produção.
Não é necessário acompanhar dezenas de números sem objetivo definido. O ideal é selecionar indicadores relacionados às principais necessidades da empresa.
Quantidade produzida
Esse indicador mostra o volume fabricado durante determinado período.
Pode ser analisado por:
-
dia;
-
turno;
-
semana;
-
mês;
-
produto;
-
linha;
-
máquina;
-
setor.
A comparação entre períodos ajuda a identificar variações.
Produção por período
Além do total acumulado, é importante observar a distribuição.
Uma fábrica pode atingir a meta mensal mesmo enfrentando grandes oscilações durante as semanas.
A análise diária pode revelar essas diferenças.
Ordens concluídas
A quantidade de ordens finalizadas ajuda a acompanhar o fluxo.
Entretanto, esse indicador deve considerar o tamanho das ordens.
Uma ordem de 50 unidades e uma de 10.000 unidades possuem impactos diferentes.
Ordens atrasadas
Esse indicador mostra quantas ordens ultrapassaram o prazo planejado.
Também pode ser calculado um percentual:
Ordens atrasadas ÷ total de ordens concluídas × 100.
Acompanhar a tendência ao longo do tempo ajuda a avaliar se os atrasos estão aumentando ou diminuindo.
Tempo médio de produção
O tempo médio mostra quanto uma determinada fabricação costuma levar.
Ele pode ser comparado com o tempo planejado.
Diferenças recorrentes podem indicar necessidade de revisar padrões.
Tempo de parada
As paradas podem ser agrupadas por motivo.
Por exemplo:
-
manutenção;
-
falta de material;
-
falta de operador;
-
setup;
-
qualidade.
Isso permite identificar quais causas consomem mais tempo.
Índice de perdas
O índice de perdas pode relacionar quantidade perdida e quantidade produzida.
A fórmula depende da forma de medição utilizada pela empresa.
O mais importante é manter o mesmo critério durante as comparações.
Percentual de cumprimento do planejamento
Esse indicador mostra quanto do programado foi efetivamente realizado.
Pode ser calculado por quantidade, ordens ou prazo.
Por exemplo, se estavam previstas 20 ordens e 18 foram concluídas conforme a programação, o cumprimento em quantidade de ordens foi de 90%.
Planejado x realizado
Essa é uma análise central para o controle.
Podem ser comparados:
-
quantidade;
-
tempo;
-
consumo;
-
perdas;
-
data de início;
-
data de conclusão.
Quanto menor for a diferença entre aquilo que foi planejado e aquilo que efetivamente acontece, mais confiável tende a se tornar o planejamento futuro.
Comparação diária
Indicadores diários ajudam a identificar problemas rapidamente.
Eles são úteis para acompanhamento operacional.
Comparação semanal
A análise semanal reduz a influência de pequenas oscilações de um único dia.
Ela permite observar tendências em um intervalo maior.
Comparação mensal
A visão mensal é útil para avaliar desempenho geral, evolução dos processos e repetição de problemas.
Histórico como base do planejamento
Os dados registrados ao longo do tempo ajudam a criar parâmetros mais próximos da realidade.
Se o sistema mostra que determinado produto sempre leva 20% mais tempo do que o cadastro prevê, essa informação pode ser utilizada para revisar o planejamento.
Indicadores precisam gerar ação
Um indicador somente é útil quando existe uma interpretação.
Se o tempo de parada aumentou, é necessário verificar quais motivos cresceram.
Se as perdas aumentaram, é importante descobrir em quais produtos ou operações.
O número funciona como ponto de partida para investigação.
Evitar análises isoladas
Produção maior não significa necessariamente resultado melhor.
Se o volume aumentou enquanto as perdas cresceram significativamente, o resultado precisa ser analisado de forma conjunta.
Por isso, combinar quantidade, tempo, qualidade, perdas e prazos proporciona uma visão mais completa.
Como escolher um Sistema PCP para controlar ordens e apontamentos?
Escolher um Sistema PCP exige analisar como a empresa realmente trabalha. A solução precisa acompanhar o fluxo produtivo e fornecer informações úteis tanto para o planejamento quanto para o chão de fábrica.
Um processo simples pode precisar de poucos controles. Já uma operação com várias etapas, máquinas, materiais e ordens simultâneas exige maior detalhamento.
Por isso, a avaliação deve começar pelas necessidades da própria produção.
Cadastro de ordens de produção
O sistema deve permitir registrar as principais informações utilizadas no processo.
Produto, quantidade, datas, prioridade e status são alguns exemplos.
Também é importante verificar se a consulta das ordens é simples.
Planejamento e programação
Criar ordens é apenas parte da rotina.
A solução também deve ajudar a visualizar aquilo que está previsto e organizar prioridades.
Filtros por período, produto, situação ou setor podem facilitar o trabalho.
Apontamento em tempo real
O apontamento precisa estar adequado à rotina do chão de fábrica.
Se registrar uma produção exigir muitas etapas, os colaboradores podem postergar os lançamentos.
Uma interface objetiva ajuda a manter os dados atualizados.
Controle das etapas produtivas
Empresas com roteiros compostos por várias operações precisam acompanhar cada etapa.
Isso permite identificar onde a ordem está e quais atividades ainda faltam.
Registro de perdas e refugos
Perdas precisam ser registradas separadamente da quantidade aprovada.
Também pode ser útil cadastrar motivos.
Esse detalhamento facilita análises posteriores.
Controle de materiais
É importante verificar como a solução relaciona ordem, estrutura e consumo.
A possibilidade de comparar previsto e realizado ajuda a identificar variações.
Acompanhamento de prazos
A consulta deve facilitar a identificação de ordens próximas do prazo ou atrasadas.
Apenas visualizar a data final pode ser insuficiente.
Também é necessário considerar o progresso da produção.
Planejado x realizado
Comparações precisam estar disponíveis de maneira clara.
Quantidade, tempo, materiais e perdas são exemplos de informações que podem ser analisadas.
Histórico das ordens
Depois do encerramento, os dados devem continuar disponíveis para consulta.
O histórico ajuda a entender como produtos e processos se comportaram ao longo do tempo.
Indicadores e relatórios
Relatórios precisam responder às perguntas utilizadas na gestão.
Por exemplo:
Quais ordens estão atrasadas?
Qual setor possui maior quantidade de ordens?
Quais produtos apresentam mais perdas?
Quanto tempo cada operação utiliza?
Quais motivos geraram mais paradas?
Essas informações facilitam decisões operacionais.
Facilidade de utilização no chão de fábrica
A usabilidade merece atenção especial.
O operador precisa registrar informações sem interromper excessivamente seu trabalho.
Telas objetivas, campos claros e processos rápidos contribuem para a adesão.
Adequação ao processo
Um sistema não deve obrigar a empresa a criar controles sem utilidade.
É importante identificar quais funcionalidades realmente serão usadas.
Ao mesmo tempo, a empresa deve aproveitar a implantação para revisar processos confusos ou sem padrão.
Qualidade dos cadastros
Nenhuma solução consegue gerar informações confiáveis quando os cadastros estão incorretos.
Estruturas de produtos, tempos, etapas e materiais precisam estar atualizados.
A implantação do controle deve considerar essa revisão.
Centralização das informações
Um dos principais objetivos é reduzir controles paralelos.
Quando ordens são registradas no sistema, mas apontamentos continuam em planilhas e perdas ficam anotadas em papéis, a empresa ainda precisa reunir dados manualmente.
Quanto mais informações relevantes estiverem conectadas ao mesmo fluxo, maior será a possibilidade de acompanhar a produção de maneira integrada.
Capacidade de crescimento
Também é importante considerar como a produção poderá evoluir.
Uma empresa pode começar controlando apenas ordens e quantidades e, posteriormente, precisar acompanhar operações, tempos, perdas e materiais com maior detalhe.
Escolher uma solução compatível com essa evolução evita mudanças frequentes de ferramenta.
Informações para diferentes níveis da empresa
O operador precisa saber o que produzir.
O líder precisa saber como o setor está.
O PCP precisa acompanhar programação e capacidade.
A gestão precisa analisar resultados.
O controle deve permitir que cada nível consulte aquilo que é relevante para sua atividade.
Conclusão
Organizar ordens de produção e registrar apontamentos de forma contínua transforma o acompanhamento da fábrica em um processo baseado em informações atualizadas. Um Sistema PCP permite relacionar aquilo que foi planejado com o que realmente está acontecendo no chão de fábrica, facilitando a identificação de atrasos, perdas, paradas e diferenças de consumo.
As ordens de produção estruturam o que deve ser fabricado, quais quantidades são necessárias e quais etapas precisam ser executadas. Já os apontamentos mostram quantidade realizada, tempo utilizado, perdas e situação das operações.
Essa combinação permite acompanhar o progresso das ordens antes que o prazo seja encerrado. Dessa forma, o PCP pode identificar atividades abaixo do ritmo previsto e avaliar ajustes enquanto a produção ainda está em andamento.
O histórico também possui papel importante. Tempos reais, perdas recorrentes, gargalos e consumo de materiais ajudam a revisar parâmetros e tornar novos planejamentos mais próximos da realidade.
Entretanto, a qualidade das análises depende diretamente da qualidade dos registros. Cadastros incorretos ou apontamentos realizados com atraso comprometem os resultados.
Por isso, o processo deve ser simples, padronizado e adequado à rotina do chão de fábrica.
Ao centralizar ordens, etapas, materiais, apontamentos e indicadores, a empresa reduz a dependência de controles separados e passa a ter uma visão mais completa da produção. Assim, planejamento e execução deixam de funcionar como atividades isoladas e passam a fazer parte de um fluxo contínuo de acompanhamento e melhoria.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Sistema PCP: como identificar gargalos e atrasos na produção
Identificar onde uma produção está perdendo tempo, formando filas ou ultrapassando prazos…
Sistema PCP: como acompanhar o planejado x realizado na produção
Acompanhar o que foi planejado e comparar com aquilo que realmente aconteceu na fábrica é uma das…
Sistema de PCP: Como Acompanhar Ordens de Produção do Início ao Fim
A organização das ordens de produção é uma das bases para que uma…
Sistema de PCP para Pequena Indústria: Vale a Pena Implantar?
Administrar a produção de uma pequena indústria exige organização,…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.