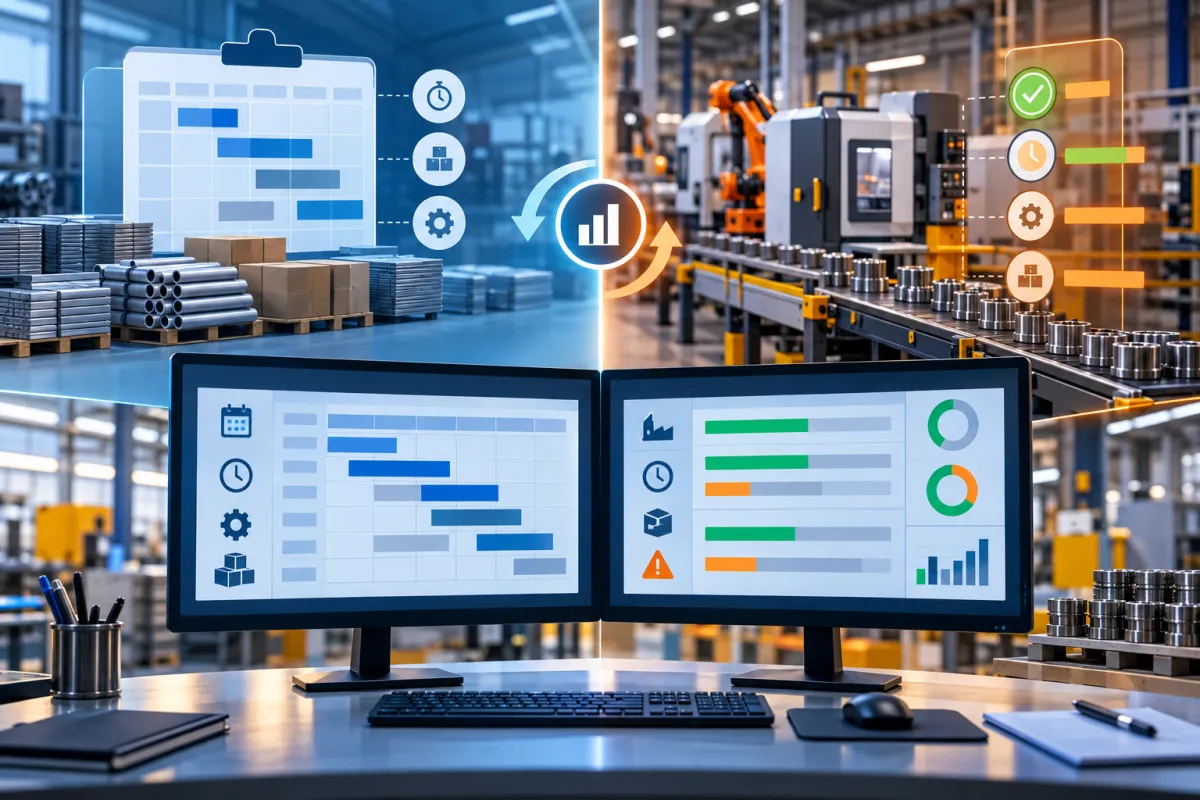
Acompanhar o que foi planejado e comparar com aquilo que realmente aconteceu na fábrica é uma das atividades mais importantes para manter a produção organizada. O planejamento estabelece quantidades, prazos, recursos, materiais e tempos esperados para cada ordem. Entretanto, somente criar esse planejamento não garante que a produção acontecerá exatamente da forma prevista.
Durante a execução podem surgir atrasos, falta de matéria-prima, paradas de máquinas, necessidade de retrabalho, mudanças de prioridade e diversos outros acontecimentos que modificam o resultado final. Por isso, a indústria precisa registrar o que realmente foi produzido e comparar essas informações com o planejamento inicial.
Um sistema PCP pode auxiliar nessa rotina ao reunir ordens de produção, quantidades programadas, tempos previstos, materiais necessários, apontamentos, perdas, paradas e resultados obtidos. Dessa forma, o setor responsável pelo Planejamento e Controle da Produção consegue acompanhar a diferença entre o planejado e o realizado de maneira mais estruturada.
Essa comparação não serve apenas para descobrir se uma ordem atrasou. Ela permite entender por que determinado resultado ficou diferente do esperado, quais recursos apresentaram limitações, onde surgiram gargalos e quais parâmetros precisam ser ajustados nos próximos planejamentos.
Quanto mais confiáveis forem os registros realizados durante a produção, mais fácil será transformar os dados da fábrica em informações úteis para novas decisões. Assim, o acompanhamento do planejado x realizado se torna uma ferramenta importante para melhorar o controle da produção, aumentar a previsibilidade e aproximar cada vez mais o planejamento da realidade operacional.
O que é planejado x realizado na produção?
A comparação entre planejado e realizado é uma das análises fundamentais dentro de um sistema PCP, porque permite verificar se aquilo que foi definido antes do início da produção realmente aconteceu no chão de fábrica.
O planejado representa o cenário que a empresa pretende executar. Já o realizado representa os dados efetivamente registrados durante e após o processo produtivo. A diferença entre esses dois conjuntos de informações mostra onde ocorreram desvios e quais pontos precisam ser analisados.
Em uma indústria, por exemplo, pode ser planejada a produção de 1.000 unidades de determinado item durante um turno de oito horas. Ao final do período, porém, podem ter sido produzidas apenas 920 unidades em nove horas. Nesse caso, existem pelo menos dois desvios importantes: quantidade abaixo da meta e tempo acima do esperado.
A análise não deve terminar apenas na identificação dessas diferenças. É necessário investigar o motivo. A máquina permaneceu parada? Houve falta de matéria-prima? O tempo padrão estava incorreto? Ocorreu retrabalho? O lote produzido apresentou mais perdas do que o previsto?
Quando essas perguntas são respondidas com base em registros confiáveis, o planejamento deixa de ser apenas uma previsão e passa a fazer parte de um processo contínuo de controle e melhoria.
O que representa o planejado
O planejamento começa antes da execução da ordem de produção. Nesse momento são definidas informações que servirão como referência para acompanhar o desempenho real.
Entre os principais dados planejados está a quantidade que deverá ser produzida. Essa quantidade normalmente está relacionada à necessidade de estoque, pedidos de clientes, demanda prevista ou programação de vendas.
Também são definidas datas previstas de início e término. Essas datas ajudam a organizar a sequência das ordens e permitem verificar posteriormente se a produção foi concluída dentro do prazo esperado.
Outro dado importante é o tempo estimado. Cada operação pode possuir um tempo padrão de execução. Esse valor pode incluir preparação, processamento, movimentação ou outras atividades necessárias para concluir determinada etapa.
Os materiais necessários também fazem parte do planejamento. A empresa precisa saber quais matérias-primas, componentes, embalagens ou insumos serão utilizados e em quais quantidades.
Máquinas, equipamentos e outros recursos devem ser considerados. Uma programação que utiliza o mesmo equipamento em várias ordens simultaneamente pode criar conflitos e atrasos antes mesmo de a produção começar.
Além disso, é necessário conhecer as etapas que cada produto deverá percorrer. Um item pode passar por corte, montagem, pintura, acabamento, inspeção e embalagem, por exemplo.
Todas essas informações formam a base de comparação com o resultado real.
O que representa o realizado
O realizado mostra aquilo que efetivamente aconteceu.
Se uma ordem previa 1.000 unidades, o realizado informa quantas unidades foram realmente produzidas. Caso tenham sido concluídas apenas 950, existe uma diferença de 50 unidades que deverá ser investigada.
As datas reais também são importantes. Uma ordem prevista para iniciar na segunda-feira pode ter começado apenas na terça-feira devido à indisponibilidade de material ou equipamento.
O mesmo vale para o término. A diferença entre prazo planejado e prazo realizado mostra o impacto dos acontecimentos ocorridos durante a execução.
O tempo utilizado fornece outra informação relevante. Uma operação prevista para durar duas horas pode levar três. Quando esse comportamento se repete em diferentes lotes, é necessário verificar se o tempo padrão utilizado no planejamento está correto.
O consumo real de materiais também deve ser registrado. Caso a estrutura do produto preveja 100 quilos de matéria-prima, mas sejam consumidos 115 quilos, o PCP precisa compreender a origem da diferença.
Perdas, refugos e retrabalhos fazem parte do realizado. Ignorar esses dados cria uma visão incompleta do processo.
As paradas ocorridas também precisam ser registradas sempre que forem relevantes. Falhas de máquinas, troca de ferramentas, falta de operador, espera por material e manutenção podem explicar diferenças significativas entre o plano e o resultado.
Por que comparar essas informações
A principal finalidade da comparação é transformar diferenças em informações úteis.
Um atraso isolado pode acontecer por uma condição específica. Entretanto, vários atrasos recorrentes na mesma etapa podem indicar um gargalo estrutural.
Da mesma forma, um consumo acima do previsto em apenas uma ordem pode estar relacionado a uma perda excepcional. Quando o mesmo desvio aparece em diversos lotes, pode ser necessário revisar a estrutura do produto, o processo ou o parâmetro utilizado no planejamento.
Comparar planejado e realizado ajuda a empresa a entender a própria capacidade produtiva com mais precisão.
Também facilita a revisão de prazos, tempos padrão e necessidades de materiais. Consequentemente, as próximas programações podem utilizar parâmetros mais próximos da realidade.
Como funciona o planejamento dentro de um Sistema PCP?
O planejamento é a etapa em que a empresa define como pretende transformar a demanda em produção. Dentro de um sistema PCP, as informações podem ser organizadas de maneira que cada ordem tenha quantidades, prazos, materiais e operações bem definidos.
Para que a comparação entre planejado e realizado seja realmente útil, o planejamento precisa ser consistente. Se os dados iniciais estiverem incorretos, os desvios identificados posteriormente também poderão levar a interpretações equivocadas.
O processo geralmente começa com a necessidade de produção. Essa necessidade pode ser originada por pedidos, reposição de estoque, previsão de demanda ou outra necessidade operacional.
A partir disso, o PCP verifica o que deve ser produzido, em qual quantidade e dentro de qual prazo.
Depois, é necessário analisar os recursos disponíveis para executar o plano.
Criação das ordens de produção
A ordem de produção é um dos principais documentos de controle da fábrica.
Ela reúne informações sobre aquilo que deverá ser produzido e orienta as atividades relacionadas à execução.
O produto é uma das primeiras informações da ordem. A identificação precisa ser clara para evitar dúvidas entre produtos semelhantes, versões ou variações.
A quantidade também deve ser definida. Essa informação influencia materiais, tempos, capacidade e programação.
A prioridade ajuda o PCP a determinar quais ordens devem ser executadas primeiro quando existem várias demandas concorrendo pelos mesmos recursos.
O prazo estabelece a data esperada para finalização. Ele pode estar relacionado a uma entrega ao cliente, reposição de estoque ou etapa posterior do processo.
A ordem também pode apresentar os materiais necessários. Isso permite verificar antecipadamente se existem quantidades suficientes disponíveis.
As etapas produtivas mostram o caminho que o item deverá seguir.
Cada operação pode possuir centro de trabalho, máquina, tempo de preparação, tempo de execução e sequência específica.
Quanto mais organizado estiver esse conjunto de informações, mais simples será acompanhar posteriormente o que aconteceu em cada fase.
Programação da produção
Depois que as necessidades estão definidas, começa a programação.
Programar significa distribuir as ordens ao longo do tempo considerando os recursos disponíveis.
As datas devem ser compatíveis com os prazos necessários e com a capacidade produtiva.
O sequenciamento é importante porque diferentes ordens podem disputar a mesma máquina ou setor. Se todas forem programadas simultaneamente sem considerar essa restrição, o plano poderá nascer inviável.
A disponibilidade de materiais também deve ser observada.
Uma ordem não deveria ser liberada para execução quando um componente essencial ainda não está disponível, salvo quando o processo permite alguma estratégia específica.
A capacidade produtiva precisa receber atenção semelhante.
Imagine uma máquina capaz de produzir 500 unidades por turno. Programar 1.500 unidades para o mesmo período sem considerar turnos extras, máquinas adicionais ou outra alternativa cria uma meta incompatível com a realidade.
O planejamento deve procurar equilibrar demanda, capacidade e recursos.
Definição das metas
As metas transformam o planejamento em referências mensuráveis.
Em vez de determinar apenas que um produto será fabricado, é importante definir quanto deverá ser produzido, em quanto tempo e com quais recursos.
Uma meta pode estabelecer a produção de 800 unidades durante determinado turno, utilizando 420 quilos de matéria-prima e concluindo a ordem até determinado horário.
Posteriormente, esses valores poderão ser comparados com o resultado.
As metas devem ser realistas.
Definir metas muito abaixo da capacidade pode esconder oportunidades de melhoria. Por outro lado, criar objetivos impossíveis pode gerar desvios permanentes que não ajudam a compreender o desempenho real.
O histórico de produção é uma fonte importante para aperfeiçoar metas. Quando diversas ordens mostram que determinada operação leva sempre mais tempo do que o cadastrado, esse parâmetro merece revisão.
Dessa maneira, a programação evolui conforme a empresa acumula informações sobre sua própria execução.
Quais informações devem ser acompanhadas durante a produção?
Durante a execução, os registros precisam mostrar o que está acontecendo com cada ordem. Um sistema PCP pode centralizar esses dados e facilitar a comparação entre aquilo que foi previsto e aquilo que está sendo efetivamente realizado.
Acompanhar apenas a quantidade final produzida pode não ser suficiente.
Uma ordem pode concluir a quantidade esperada e ainda assim apresentar consumo excessivo de material, tempo acima do planejado ou volume significativo de perdas.
Por esse motivo, diferentes dimensões da produção precisam ser observadas.
Quantidade produzida
A quantidade é um dos indicadores mais diretos.
Se foram programadas 500 unidades e até determinado momento apenas 300 foram concluídas, é possível avaliar se a ordem está dentro do ritmo esperado.
O acompanhamento parcial também é importante.
Esperar o final do turno para descobrir que a produção ficou abaixo da meta reduz a possibilidade de agir durante a execução.
Quando os apontamentos são feitos ao longo do processo, o PCP pode identificar tendências de atraso antecipadamente.
A quantidade produzida também deve ser separada da quantidade aprovada quando houver controle de qualidade.
Produzir 1.000 unidades não significa necessariamente possuir 1.000 unidades disponíveis se parte delas foi rejeitada.
Tempo de produção
O tempo é fundamental para entender a produtividade e a capacidade.
É importante diferenciar o tempo planejado do tempo realizado.
Também pode ser útil separar tempo de preparação, processamento e parada.
O setup representa atividades necessárias antes da produção propriamente dita, como troca de ferramenta, regulagem ou limpeza.
Se o setup planejado era de 20 minutos e frequentemente leva 50, essa diferença influencia toda a programação.
O tempo de máquina mostra quanto o equipamento permaneceu efetivamente executando determinada operação.
Já as paradas ajudam a explicar períodos improdutivos.
Uma ordem que demorou dez horas para ser concluída não necessariamente utilizou a máquina durante dez horas. Pode ter permanecido duas horas aguardando matéria-prima.
Essa distinção permite uma análise mais precisa.
Consumo de materiais
O consumo deve ser comparado com a necessidade calculada.
Se determinada produção exige teoricamente 200 quilos de material, o apontamento real deve mostrar quanto foi utilizado.
Diferenças podem ocorrer por diversos motivos:
perdas de processo, qualidade do material, regulagem inadequada, erros na estrutura, retrabalho ou descarte.
As sobras também precisam ser consideradas quando podem retornar ao estoque ou ser reaproveitadas.
O objetivo é entender o consumo líquido relacionado à produção.
Esse acompanhamento melhora tanto o planejamento de materiais quanto a análise de custos e desperdícios.
Situação das ordens
O status permite identificar rapidamente em qual etapa uma ordem se encontra.
Uma ordem programada ainda não foi necessariamente liberada para execução.
A ordem liberada está autorizada para produção, mas pode ainda não ter começado.
Quando está em produção, existe atividade sendo executada.
Uma situação pausada pode indicar algum impedimento temporário.
Por fim, concluída significa que as operações previstas foram encerradas de acordo com os critérios definidos.
Utilizar status claros evita depender de informações informais para descobrir o andamento da fábrica.
Datas e prazos
As datas ajudam a identificar atrasos.
Cada ordem pode possuir data prevista de início e conclusão.
Quando a execução começa depois do previsto, é importante registrar essa diferença.
O mesmo vale para a finalização.
Também pode ser útil acompanhar o prazo de cada etapa quando existem operações longas ou processos compostos por vários setores.
Uma ordem pode terminar atrasada porque começou atrasada ou porque uma determinada operação demorou mais que o esperado.
Essa diferença é importante para descobrir a causa.
Como registrar o realizado no chão de fábrica?
O acompanhamento depende da qualidade dos apontamentos. Um sistema PCP pode receber informações registradas durante a execução e utilizar esses dados para atualizar o andamento das ordens.
O apontamento de produção é o registro do que realmente ocorreu.
Sem essa informação, o PCP conhece o plano, mas não possui uma visão confiável da execução.
O processo deve ser simples o suficiente para ser utilizado na rotina.
Se registrar uma operação exigir muitas etapas desnecessárias, os dados podem acabar sendo inseridos com atraso ou de maneira incompleta.
Apontamento de produção
O apontamento pode ocorrer por ordem, operação, máquina, lote ou outro critério adequado ao processo.
A definição depende da realidade de cada indústria.
Em uma produção mais simples, pode ser suficiente registrar início, término e quantidade.
Em processos mais detalhados, pode ser necessário acompanhar cada operação separadamente.
O importante é que os registros permitam entender a evolução da ordem.
Os apontamentos também precisam seguir critérios padronizados.
Dois operadores não deveriam registrar o mesmo tipo de situação de formas completamente diferentes, pois isso dificulta a análise posterior.
Informações que podem ser apontadas
O início da operação mostra quando determinada atividade realmente começou.
A finalização informa quando foi encerrada.
Esses dois registros permitem calcular o tempo decorrido.
A quantidade produzida informa o volume executado.
Quando existe controle de qualidade, pode ser necessário separar quantidade boa, rejeitada e retrabalhada.
As perdas também devem ser registradas sempre que fizerem parte do processo analisado.
A operação executada identifica a etapa correspondente.
A máquina utilizada permite relacionar resultados ao equipamento.
Essa informação é especialmente importante quando várias máquinas podem executar a mesma operação, mas possuem desempenhos diferentes.
O tempo gasto pode ser calculado automaticamente a partir de início e término ou informado conforme o modelo de controle utilizado.
As paradas merecem atenção.
Sempre que possível, elas devem possuir motivos padronizados, como manutenção, falta de material, falta de operador, setup, ajuste, espera ou qualidade.
Isso permite posteriormente agrupar os motivos e identificar quais causas provocam maior impacto.
Importância de manter os dados atualizados
Um registro feito vários dias depois da execução perde parte de seu valor operacional.
Ele ainda pode servir para análises históricas, mas deixa de ajudar o PCP a tomar decisões durante a produção.
Informações atualizadas permitem identificar uma ordem atrasada antes que o atraso comprometa todo o cronograma.
Também ajudam a reorganizar prioridades.
Se uma máquina apresentou falha inesperada, as ordens dependentes dela podem precisar ser reprogramadas.
Sem atualização, o planejamento continua considerando um cenário que já não existe.
A qualidade também é essencial.
Dados preenchidos apenas para cumprir uma rotina, sem refletir o que realmente ocorreu, criam indicadores enganosos.
Por esse motivo, a empresa precisa estabelecer critérios claros para o apontamento e mostrar por que essas informações são importantes.
Como comparar planejado x realizado em um Sistema PCP?
A comparação pode ser realizada em diferentes níveis. Um sistema PCP deve permitir analisar informações previstas e executadas de maneira que os desvios sejam facilmente identificados.
Não existe apenas um indicador capaz de representar toda a produção.
Quantidade, tempo, materiais, perdas e prazos precisam ser observados em conjunto.
Uma ordem pode atingir a quantidade planejada, mas consumir muito mais recursos do que deveria. Outra pode terminar dentro do prazo, porém apresentar alto índice de refugo.
A interpretação depende da combinação dos dados.
Produção planejada x quantidade realizada
A primeira comparação pode ser realizada entre quantidade programada e quantidade produzida.
Considere uma ordem de 1.000 unidades.
Se o resultado final for 950 unidades, existe uma diferença negativa de 50.
Em termos percentuais, foram concluídos 95% da quantidade planejada.
A partir dessa diferença é necessário investigar.
As 50 unidades restantes não foram produzidas por falta de tempo?
Ocorreram perdas?
A matéria-prima acabou?
A ordem foi encerrada parcialmente por mudança de prioridade?
A diferença numérica mostra o problema, mas a causa depende dos registros complementares.
Tempo planejado x tempo realizado
O tempo ajuda a verificar se o padrão utilizado no planejamento está adequado.
Imagine uma operação planejada para oito horas e concluída em nove.
O desvio é de uma hora.
Uma única ocorrência pode ser causada por uma situação específica. Entretanto, se as últimas dez ordens semelhantes também consumiram aproximadamente nove horas, existe uma forte indicação de que o parâmetro de oito horas precisa ser analisado.
O objetivo não é simplesmente aumentar todos os tempos planejados.
É necessário descobrir se o processo pode ser melhorado ou se o padrão cadastrado é que não representa a realidade.
Essa distinção evita utilizar dados incorretos para justificar ineficiências.
Consumo previsto x consumo real
O consumo de material influencia planejamento, estoque e custos.
Se o previsto era utilizar 500 quilos e foram consumidos 530, existe uma diferença de 30 quilos.
Essa variação pode decorrer de perdas, características do processo, qualidade do material ou cadastro inadequado.
Quando a diferença é recorrente, merece investigação.
Em alguns casos, o problema está na estrutura do produto. Em outros, pode estar no processo produtivo.
Registrar apenas a quantidade final produzida esconderia esse desvio.
Prazo previsto x prazo realizado
O prazo mostra se a ordem foi concluída na data esperada.
Se uma ordem tinha previsão para terminar no dia 15 e foi encerrada no dia 16, houve um atraso de um dia.
Entretanto, o PCP precisa compreender onde esse atraso começou.
A ordem iniciou depois do planejado?
Alguma etapa consumiu mais tempo?
Uma máquina ficou indisponível?
Houve espera por material?
Essa análise ajuda a separar sintomas de causas.
Tabela de comparação
| Indicador | Planejado | Realizado | Diferença |
|---|---|---|---|
| Quantidade | 1.000 unidades | 950 unidades | -50 unidades |
| Tempo | 8 horas | 9 horas | +1 hora |
| Matéria-prima | 500 kg | 530 kg | +30 kg |
| Perdas | 20 unidades | 35 unidades | +15 unidades |
| Prazo | 15/10 | 16/10 | +1 dia |
| Setup | 30 minutos | 45 minutos | +15 minutos |
A tabela permite visualizar rapidamente que o problema não está restrito à quantidade.
O tempo aumentou, o consumo de material ficou acima da previsão, houve mais perdas e o prazo foi ultrapassado.
Nesse cenário, analisar os indicadores em conjunto fornece uma visão muito mais completa do que observar apenas uma informação isolada.
Quais indicadores ajudam a identificar desvios na produção?
Os indicadores transformam registros operacionais em informações que podem ser acompanhadas ao longo do tempo. Um sistema PCP pode organizar esses dados por ordem, produto, período, setor, equipamento ou outros critérios necessários para a gestão industrial.
O ideal é escolher indicadores que ajudem a responder perguntas concretas.
A produção está entregando aquilo que foi programado?
As ordens estão sendo concluídas dentro do prazo?
O consumo está dentro dos padrões?
Onde ocorrem mais perdas?
Quais etapas provocam maior atraso?
Indicadores precisam apoiar decisões, não apenas ocupar relatórios.
Cumprimento do plano de produção
Esse indicador mostra quanto da produção prevista foi efetivamente realizada.
Uma forma simples de cálculo é dividir a quantidade produzida pela quantidade planejada e multiplicar o resultado por 100.
Se foram programadas 1.000 unidades e produzidas 900, o cumprimento do plano foi de 90%.
O percentual pode ser analisado por ordem, produto, período ou setor.
É importante interpretar o resultado.
Um percentual baixo pode ser causado por diversos fatores, e o indicador sozinho não informa qual deles ocorreu.
Ele funciona como sinal para uma investigação mais detalhada.
Tempo médio de produção
O tempo médio permite verificar quanto determinadas operações realmente consomem.
Ao comparar esse valor com o tempo padrão, a empresa consegue perceber diferenças recorrentes.
Um produto cadastrado com tempo de uma hora pode apresentar média real de uma hora e vinte minutos.
Essa diferença influencia capacidade, prazos e programação.
Também pode existir o cenário contrário.
Se a operação é concluída sistematicamente em menos tempo do que o planejado, talvez seja possível revisar o padrão e aumentar a precisão da capacidade disponível.
Índice de perdas
As perdas mostram quanto material ou produção não se converteu em item aproveitável.
Dependendo do processo, podem envolver refugo, aparas, descarte, avarias ou outros tipos.
A análise deve considerar o volume e também o motivo.
Uma indústria pode descobrir que determinada máquina apresenta índice de perda significativamente maior do que equipamentos semelhantes.
Esse comportamento pode indicar necessidade de ajuste, manutenção, treinamento ou revisão do processo.
Produtividade
A produtividade relaciona o resultado obtido aos recursos utilizados.
Ela pode ser analisada de diferentes maneiras.
Uma operação pode avaliar unidades produzidas por hora.
Outra pode analisar quilos processados por turno.
O indicador precisa fazer sentido para o processo.
A comparação entre períodos ajuda a verificar se alterações na operação produziram melhora ou piora.
Também permite observar variações causadas por produtos, lotes ou equipamentos diferentes.
Ordens em atraso
Esse indicador mostra quantas ordens ultrapassaram o prazo planejado.
Além da quantidade absoluta, pode ser interessante acompanhar o percentual de ordens atrasadas.
Também é útil separar atraso por faixa.
Uma ordem atrasada duas horas tem impacto diferente de outra atrasada cinco dias.
O motivo também deve ser analisado.
Se grande parte dos atrasos está ligada à falta de matéria-prima, o problema pode estar relacionado ao planejamento de compras ou abastecimento.
Se o principal motivo são quebras, a atenção pode se voltar para manutenção e disponibilidade dos equipamentos.
Eficiência produtiva
A eficiência procura comparar o resultado real com uma referência planejada ou esperada.
Ela pode considerar tempo, quantidade ou capacidade.
O conceito precisa ser definido de forma clara para evitar interpretações diferentes entre setores.
Não é recomendável criar muitos indicadores sem saber como serão utilizados.
Um conjunto menor de métricas bem acompanhado costuma ser mais útil do que dezenas de números sem análise.
Os indicadores também precisam ser observados em conjunto.
Um aumento de produtividade acompanhado de crescimento significativo das perdas pode não representar uma melhoria real do processo.
Como identificar as causas das diferenças entre planejado e realizado?
Encontrar um desvio é apenas o começo da análise. Um sistema PCP pode mostrar onde o resultado ficou diferente do planejado, mas a empresa precisa compreender o motivo para evitar que o problema se repita.
A causa pode estar nos materiais, nas máquinas, no processo, nos parâmetros utilizados, na programação ou em uma combinação de diferentes fatores.
Uma análise organizada começa separando os tipos de desvio.
Falta de matéria-prima
A ausência de material pode interromper uma ordem mesmo quando máquina e equipe estão disponíveis.
Esse problema pode ocorrer por atraso de fornecedor, compra insuficiente, erro no saldo, consumo acima do previsto ou falta de reserva para a ordem.
Quando a produção para por esse motivo, o apontamento deve registrar a ocorrência.
Assim, o PCP consegue distinguir tempo de execução de tempo de espera.
Também é importante analisar a frequência.
Uma falta eventual causada por um problema específico é diferente de uma situação recorrente.
Se diversos lotes param pela mesma razão, o processo de planejamento de materiais precisa ser revisto.
Paradas de máquinas
As máquinas são recursos críticos em diversas indústrias.
Uma quebra inesperada pode alterar toda a programação.
Quando o equipamento é compartilhado por vários produtos, o impacto pode atingir diversas ordens.
As paradas devem ser classificadas.
Manutenção corretiva, manutenção preventiva, setup, regulagem, limpeza e falha operacional são situações diferentes.
Agrupar tudo simplesmente como "máquina parada" reduz a qualidade da análise.
Ao registrar os motivos, torna-se possível descobrir quais tipos de parada consomem mais tempo.
Também é possível identificar equipamentos com ocorrências mais frequentes.
Tempo de produção acima do previsto
Quando uma operação demora mais do que o padrão, existem duas hipóteses principais.
O processo está apresentando algum problema ou o tempo cadastrado não representa a realidade.
Para distinguir as situações, o histórico é essencial.
Se a operação normalmente dura uma hora e apenas um lote levou duas, é provável que exista uma ocorrência específica.
Se praticamente todos os lotes levam duas horas, o padrão de uma hora precisa ser revisto.
Outros fatores também podem influenciar.
Produtos com características diferentes podem utilizar a mesma operação, mas exigir tempos distintos.
Nesse caso, utilizar um único padrão para todos pode gerar planejamento impreciso.
Perdas e retrabalho
O retrabalho consome capacidade que muitas vezes não estava prevista.
Uma peça que precisa retornar a uma operação utiliza novamente máquina, operador, energia e tempo.
Quando isso acontece com frequência, a programação começa a sofrer impactos.
As perdas possuem efeito semelhante.
Se a empresa precisa entregar 1.000 unidades e apresenta perda de 5%, talvez precise iniciar uma quantidade superior para alcançar o volume necessário.
Por isso, os índices reais precisam fazer parte do planejamento.
Ignorar perdas recorrentes cria metas incompatíveis com o comportamento do processo.
Mudanças de prioridade
Pedidos urgentes podem alterar a sequência das ordens.
Quando uma nova demanda é inserida no meio da programação, as ordens originalmente planejadas podem ser deslocadas.
Esse efeito precisa ser registrado ou ao menos considerado na análise.
Caso contrário, uma ordem pode parecer ter atrasado por falha operacional quando, na verdade, foi deliberadamente interrompida para atender outra prioridade.
Mudanças fazem parte da rotina de muitas empresas, mas precisam ser controladas para que seus impactos sejam compreendidos.
Capacidade produtiva inadequada
Programar acima da capacidade gera atrasos previsíveis.
Se determinado setor possui capacidade de 100 horas semanais e recebe ordens que exigem 150, existe um excesso de carga.
Nesse cenário, trabalhar com mais atenção não resolve o problema estrutural.
A empresa precisa redistribuir a produção, aumentar capacidade, alterar prazos ou reorganizar a demanda.
A análise entre planejado e realizado ajuda a verificar se a capacidade utilizada no planejamento corresponde à capacidade real.
Também pode mostrar recursos frequentemente sobrecarregados.
Esses recursos merecem atenção especial porque podem limitar o desempenho de todo o fluxo.
Como usar os dados do realizado para melhorar o planejamento?
O histórico de produção é uma das fontes mais valiosas para aperfeiçoar o planejamento. Um sistema PCP permite concentrar informações de diferentes ordens e utilizar os resultados anteriores como referência para novas programações.
O objetivo não é simplesmente copiar o passado.
É utilizar os registros para compreender como o processo realmente funciona.
Quando uma diferença se repete, existe uma oportunidade de corrigir o parâmetro ou melhorar a operação.
Revisar tempos de produção
Os tempos cadastrados devem representar a realidade operacional.
Quando um produto novo é incluído, algumas estimativas podem ser inicialmente baseadas em engenharia, testes ou produtos semelhantes.
Depois que várias ordens são executadas, a empresa passa a possuir dados reais.
Essas informações podem ser utilizadas para revisar o tempo padrão.
É importante analisar uma quantidade suficiente de ocorrências.
Alterar o cadastro com base em uma única ordem atípica pode gerar outro erro.
A média, a frequência e as condições em que os lotes foram produzidos precisam ser consideradas.
Também vale separar setup de processamento.
Um lote pequeno pode apresentar tempo total por unidade maior porque o setup é dividido entre poucas peças.
Essa diferença precisa ser compreendida antes de definir novos padrões.
Ajustar consumo de matéria-prima
Os consumos reais ajudam a validar estruturas e coeficientes.
Quando determinado item utiliza sistematicamente mais material do que o previsto, o motivo precisa ser analisado.
Pode existir uma perda normal não considerada na estrutura.
Também pode haver problema de processo.
Depois de identificar a causa, o planejamento pode ser ajustado quando necessário.
Esse cuidado melhora a previsão de compras e reduz o risco de liberar uma ordem sem material suficiente.
Também evita excesso de estoque causado por previsões superestimadas.
Reavaliar capacidade produtiva
O histórico mostra quanto cada recurso realmente consegue produzir.
Uma máquina pode possuir capacidade teórica elevada, mas apresentar paradas frequentes.
Nesse caso, considerar apenas a capacidade nominal cria uma programação otimista.
A capacidade prática precisa considerar condições reais de operação.
Isso não significa aceitar permanentemente as perdas de eficiência.
A empresa pode atuar para reduzir paradas enquanto utiliza dados realistas no planejamento atual.
Os dois esforços podem acontecer simultaneamente.
Melhorar o sequenciamento
A ordem em que os produtos são fabricados influencia produtividade e tempo.
Algumas sequências reduzem setup porque utilizam materiais, ferramentas ou regulagens semelhantes.
Outras podem aumentar trocas e limpezas.
O histórico permite identificar padrões.
Se a produção mostra que alternar constantemente determinados produtos gera longos tempos de preparação, o PCP pode avaliar um sequenciamento diferente.
Também é necessário considerar prazos.
O melhor sequenciamento não é necessariamente aquele com menor setup se ele causar atraso em pedidos prioritários.
A programação precisa equilibrar eficiência e necessidade de entrega.
Identificar padrões de atraso
Um atraso isolado informa pouco.
Vários atrasos semelhantes criam um padrão.
A empresa pode analisar quais produtos, máquinas, turnos, operações ou materiais estão mais relacionados às ocorrências.
Imagine que 70% das ordens atrasadas passam por uma determinada etapa.
Esse dado direciona a investigação.
Talvez o setor possua capacidade insuficiente, tempos incorretos ou muitas paradas.
Da mesma forma, pode ser descoberto que atrasos acontecem principalmente em determinados tipos de produto.
Quanto maior a qualidade do histórico, mais específicas podem ser essas análises.
O objetivo é fazer com que cada ciclo de planejamento aprenda com os anteriores.
Quais recursos um Sistema PCP deve ter para acompanhar planejado x realizado?
Para realizar esse acompanhamento de forma estruturada, um sistema PCP precisa reunir recursos relacionados tanto ao planejamento quanto ao registro da execução.
A necessidade exata varia conforme o tipo de indústria.
Uma fábrica com poucas operações pode exigir controles diferentes de uma produção com dezenas de etapas e múltiplos centros de trabalho.
Ainda assim, alguns recursos são especialmente importantes.
As ordens de produção permitem centralizar as informações sobre aquilo que deverá ser fabricado.
O planejamento organiza quantidades, prazos e necessidades.
A programação distribui as ordens ao longo do tempo.
O apontamento registra aquilo que realmente aconteceu.
O controle de materiais relaciona consumo previsto e consumo real.
O registro de perdas mostra volumes que não se transformaram em produto aproveitável.
As paradas permitem entender períodos em que máquinas ou operações deixaram de produzir.
O acompanhamento das etapas mostra onde cada ordem está.
O controle de prazos ajuda a identificar atividades atrasadas.
Indicadores transformam os registros em métricas.
O histórico permite analisar comportamento ao longo do tempo.
Relatórios de planejado x realizado organizam a comparação.
A visualização do andamento permite que o PCP conheça a situação atual das ordens sem depender apenas de informações repassadas informalmente.
Ordens de produção organizadas
As ordens precisam apresentar dados suficientes para orientar a execução e permitir análise posterior.
Produto, quantidade, prazo, operações e materiais são informações comuns.
Também pode ser útil registrar cliente, lote, prioridade ou observações dependendo do processo.
Cada ordem deve possuir identificação própria.
Isso facilita rastrear apontamentos, consumos e ocorrências.
Planejamento e programação
O sistema deve permitir organizar aquilo que será produzido e quando.
A visualização das datas ajuda a identificar conflitos.
Também é importante relacionar a programação aos recursos utilizados.
Duas ordens podem possuir datas possíveis individualmente, mas entrar em conflito quando dependem da mesma máquina.
Apontamento da produção
Sem apontamento, a comparação fica incompleta.
O recurso precisa permitir registrar quantidades, tempos e outras informações importantes para a realidade da fábrica.
A facilidade de uso é relevante.
Quanto mais próximo o apontamento estiver do momento da execução, maior tende a ser a qualidade da informação.
Controle de materiais
O sistema deve relacionar os materiais planejados àquilo que foi consumido.
Essa comparação ajuda a identificar excessos, perdas e inconsistências.
Também pode contribuir para manter o estoque alinhado com as movimentações produtivas.
Controle de perdas e paradas
Perdas e paradas não deveriam desaparecer dentro do tempo total da ordem.
Quando são registradas separadamente, o PCP consegue compreender melhor o motivo dos desvios.
A classificação padronizada facilita relatórios.
Por exemplo, é possível analisar quantas horas foram perdidas por falta de material durante determinado mês.
Indicadores produtivos
Os indicadores devem estar ligados aos objetivos de acompanhamento.
Quantidade realizada, cumprimento do plano, tempo, perdas, atrasos e produtividade são alguns exemplos.
O ideal é permitir filtros por período, produto, setor ou ordem.
Assim, um resultado geral pode ser detalhado para localizar a origem de um problema.
Histórico das ordens
O histórico permite comparar produções semelhantes.
Ao planejar um novo lote, o responsável pode analisar o comportamento anterior.
Esse recurso é especialmente útil para produtos fabricados repetidamente.
Também ajuda a verificar se ações corretivas geraram resultado.
Se uma mudança foi feita para reduzir determinado tempo, as ordens posteriores podem ser comparadas às anteriores.
Centralização das informações
Uma das principais vantagens da centralização é reduzir controles paralelos.
Quando planejamento está em uma planilha, apontamento em papel e consumo em outro sistema, a comparação exige reunir manualmente várias fontes.
Além do tempo gasto, existe risco de divergência.
A centralização permite que os registros façam parte do mesmo fluxo de acompanhamento.
Isso não significa que todas as informações precisam ser exibidas ao mesmo tempo.
Cada usuário pode precisar de uma visão diferente.
O PCP precisa acompanhar programação e desvios.
O chão de fábrica pode precisar visualizar ordens e apontar produção.
A gestão pode utilizar indicadores consolidados.
O importante é que todos trabalhem com dados consistentes.
Como criar uma rotina de acompanhamento do planejado x realizado?
A tecnologia ajuda a organizar informações, mas o acompanhamento também depende de rotina. Um sistema PCP apresenta melhores resultados quando os dados são registrados e analisados de forma padronizada.
A empresa precisa definir o que será acompanhado, quem registrará as informações e com qual frequência os desvios serão avaliados.
Uma rotina simples pode ser dividida em três momentos: antes, durante e depois da produção.
Antes de iniciar a produção
Antes de liberar as ordens, é importante conferir se o planejamento pode ser executado.
A primeira verificação envolve as próprias ordens.
Produto, quantidade e prazo precisam estar corretos.
Depois, os materiais devem ser avaliados.
Uma ordem com falta de matéria-prima pode acabar ocupando espaço na programação sem possibilidade real de execução.
A capacidade também deve ser analisada.
Máquinas, setores e outros recursos precisam ter disponibilidade compatível com a programação.
As prioridades devem estar claras.
Quando várias ordens disputam o mesmo recurso, o responsável precisa saber qual delas deve ser executada primeiro.
Também é importante conferir dependências.
Uma operação não pode iniciar se uma etapa anterior necessária ainda não foi concluída.
Essa análise preventiva reduz problemas que poderiam ser identificados antes de chegar ao chão de fábrica.
Durante a produção
Durante a execução, os apontamentos precisam ser atualizados.
A quantidade produzida deve ser registrada conforme os critérios definidos pela empresa.
Os tempos também precisam ser acompanhados.
Se uma operação está consumindo muito mais tempo que o previsto, essa informação pode indicar risco de atraso.
Paradas devem ser registradas com seus motivos.
Perdas e rejeições precisam aparecer separadamente da produção boa.
A situação da ordem deve refletir sua condição real.
Se uma atividade está pausada por falta de material, não deveria continuar aparecendo simplesmente como "em produção" sem qualquer indicação do impedimento.
O PCP pode utilizar essas informações para acompanhar o andamento e tomar decisões.
Em alguns casos, pode ser necessário reprogramar as próximas ordens.
Em outros, será possível direcionar recursos para evitar que um atraso aumente.
O objetivo do acompanhamento durante a execução é reduzir o tempo entre o surgimento do problema e sua identificação.
Após a produção
Quando a ordem é concluída, começa a análise final.
O primeiro passo é comparar quantidade planejada e realizada.
Depois, avaliar os tempos.
O consumo de materiais deve ser confrontado com o previsto.
Perdas e refugos precisam ser analisados.
Também é importante verificar prazo e datas.
Quando existir desvio significativo, o motivo deve ser identificado.
Nem toda pequena diferença exige uma investigação extensa.
A empresa pode estabelecer limites de tolerância de acordo com sua realidade.
Por exemplo, desvios de tempo acima de determinado percentual podem ser analisados com maior detalhe.
O importante é criar critérios consistentes.
Após identificar a causa, pode ser necessário atualizar parâmetros.
Se o tempo padrão não representa mais a realidade, ele deve ser revisto.
Se o processo apresentou falha, a ação deve ser direcionada ao processo em vez de simplesmente alterar o planejamento.
Essa diferença evita transformar problemas operacionais em novos padrões.
Transformar dados em melhoria contínua
O maior valor da comparação aparece quando os dados influenciam as próximas decisões.
Imagine que a empresa registre durante seis meses todas as ordens de determinado produto.
A análise mostra que o setup planejado é de 30 minutos, mas a média real está próxima de 45.
Ao investigar, descobre-se que a troca exige uma limpeza não considerada no cadastro.
Nesse caso, existem duas possibilidades complementares.
A empresa pode revisar o processo para tentar reduzir a limpeza e também corrigir temporariamente o planejamento para utilizar um tempo mais realista.
Depois das melhorias, novos dados podem mostrar se o tempo diminuiu.
Esse ciclo cria aprendizado.
Planejar, executar, registrar, comparar, investigar e ajustar passa a fazer parte da rotina.
O mesmo raciocínio vale para materiais.
Se o consumo real está continuamente acima do previsto, a empresa investiga a origem.
Caso exista uma perda inevitável do processo, ela pode ser incorporada de forma adequada ao planejamento.
Se a perda for causada por regulagem inadequada, a prioridade passa a ser corrigir o processo.
Outro exemplo envolve capacidade.
Uma máquina pode estar constantemente sobrecarregada e concentrar grande parte dos atrasos.
O histórico torna esse gargalo visível.
A empresa pode então avaliar redistribuição de operações, alteração de turnos, manutenção, melhorias de processo ou investimentos, conforme a realidade do negócio.
O acompanhamento também ajuda a melhorar os prazos prometidos.
Quando os tempos de produção são baseados em dados reais, existe maior possibilidade de criar cronogramas compatíveis com a capacidade disponível.
Dessa forma, o planejado x realizado deixa de ser apenas um relatório de encerramento e se transforma em uma base para aperfeiçoar toda a gestão da produção.
Uma rotina eficiente deve buscar responder continuamente algumas perguntas:
O que planejamos produzir?
O que realmente produzimos?
Quanto tempo deveria ter levado?
Quanto tempo levou?
Quanto material deveria ter sido utilizado?
Quanto foi consumido?
Quais perdas ocorreram?
A ordem foi concluída no prazo?
Se não foi, qual foi o motivo?
Esse motivo aconteceu outras vezes?
Existe algum parâmetro que precisa ser corrigido?
Existe algum problema de processo que precisa ser resolvido?
Responder a essas perguntas de forma constante torna o controle mais objetivo.
Também reduz decisões baseadas apenas em percepção.
Em vez de afirmar que determinada máquina "sempre atrasa", é possível verificar quantas ordens sofreram impacto, quanto tempo foi perdido e quais tipos de parada ocorreram.
Da mesma maneira, um produto considerado difícil de fabricar pode ser analisado por indicadores específicos de tempo, perda e retrabalho.
Com isso, a empresa constrói uma visão mais precisa da operação.
Conclusão
Acompanhar planejado x realizado permite verificar se a produção está realmente seguindo aquilo que foi definido pelo PCP. Mais do que comparar números no final de uma ordem, essa análise ajuda a compreender como quantidade, tempo, consumo de materiais, perdas, paradas e prazos se comportam durante a execução.
Quando os dados são registrados de maneira consistente, a indústria consegue identificar onde surgem os principais desvios e investigar suas causas. Atrasos podem estar relacionados a falta de materiais, indisponibilidade de máquinas, tempos incorretos, excesso de carga, mudanças de prioridade ou problemas no próprio processo.
Um sistema PCP pode facilitar esse acompanhamento ao centralizar planejamento, ordens, apontamentos, materiais, etapas e indicadores. Dessa forma, informações que antes poderiam ficar distribuídas entre diferentes controles passam a fazer parte de uma visão mais organizada da produção.
Entretanto, apenas registrar dados não é suficiente. O verdadeiro ganho acontece quando o histórico é utilizado para aperfeiçoar os próximos planejamentos.
Tempos podem ser revisados, consumos podem ser ajustados, gargalos podem ser identificados e a capacidade pode ser programada de maneira mais realista.
Assim, cada ordem concluída gera informações para melhorar as próximas. O planejamento se aproxima progressivamente da realidade operacional, permitindo maior controle sobre prazos, recursos e execução da produção.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Sistema PCP: como controlar ordens de produção e apontamentos em tempo real
Controlar uma fábrica exige muito mais do que saber quanto precisa ser produzido. É necessário…
Sistema PCP: como identificar gargalos e atrasos na produção
Identificar onde uma produção está perdendo tempo, formando filas ou ultrapassando prazos…
Sistema de PCP: Como Acompanhar Ordens de Produção do Início ao Fim
A organização das ordens de produção é uma das bases para que uma…
Sistema de PCP para Pequena Indústria: Vale a Pena Implantar?
Administrar a produção de uma pequena indústria exige organização,…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.