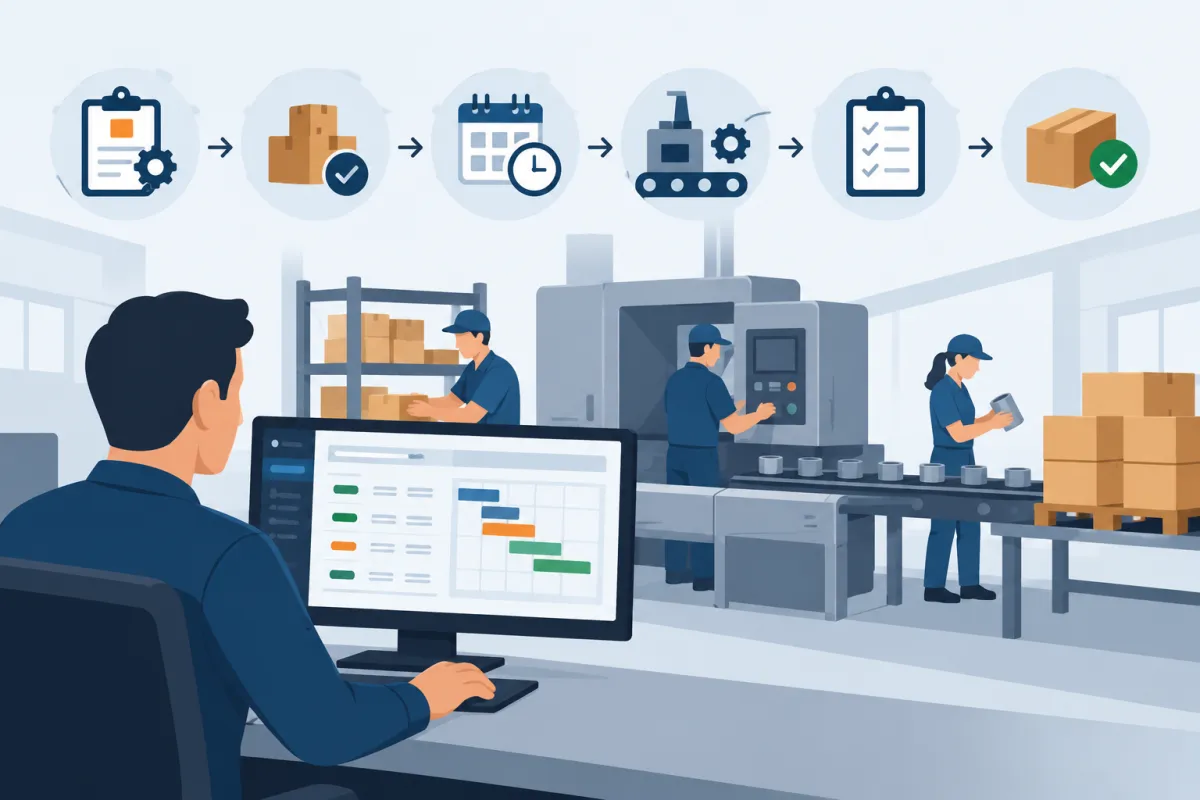
A organização das ordens de produção é uma das bases para que uma indústria consiga transformar planejamento em produtos acabados dentro dos prazos definidos. Cada fabricação precisa partir de informações claras sobre o que será produzido, qual quantidade deverá ser fabricada, quais materiais serão utilizados, quais recursos estarão disponíveis e quando cada etapa deverá acontecer. É nesse contexto que a ordem de produção assume um papel importante na rotina industrial.
A ordem de produção, também conhecida pela sigla OP, funciona como um registro que reúne as principais informações necessárias para orientar a fabricação. Ela pode indicar o produto, a quantidade prevista, os materiais necessários, as operações que deverão ser realizadas, as datas programadas e outros dados importantes para acompanhar o processo produtivo.
Entretanto, apenas gerar uma ordem não é suficiente. A empresa precisa acompanhar o que acontece desde o planejamento até a conclusão da fabricação. Quando esse controle não existe, podem surgir atrasos, falta de matéria-prima, acúmulo de ordens, divergências entre o planejado e o produzido, dificuldades para identificar gargalos e até perda de informações sobre o andamento da produção.
O acompanhamento também ajuda a responder questões importantes da rotina industrial. Quais ordens ainda não começaram? Quais estão em produção? Existe algum material faltando? Alguma máquina está sobrecarregada? Há ordens atrasadas? Quanto já foi produzido? Quanto ainda falta fabricar?
Um Sistema de PCP auxilia na centralização dessas informações, permitindo que planejamento, materiais, execução, apontamentos e conclusão sejam acompanhados dentro de um fluxo organizado. Dessa maneira, diferentes áreas podem consultar dados relacionados à produção sem depender exclusivamente de planilhas, anotações manuais ou informações espalhadas entre diferentes controles.
Ao organizar as ordens de produção desde sua criação até o encerramento, a indústria consegue visualizar melhor sua programação, identificar problemas com antecedência e utilizar informações reais para tomar decisões durante o processo produtivo.
O que é uma Ordem de Produção e como ela funciona no PCP?
A ordem de produção é um documento ou registro utilizado para formalizar uma necessidade de fabricação. Ela concentra informações que orientam o processo produtivo e permite acompanhar aquilo que foi planejado até que a fabricação seja concluída.
Em um Sistema de PCP, a ordem de produção pode funcionar como um ponto central para registrar e consultar tudo o que está relacionado a determinada fabricação. Dessa forma, a empresa consegue saber o que precisa produzir, quanto deve fabricar, quando a produção deverá acontecer e quais recursos serão necessários.
Qual é a função de uma Ordem de Produção?
A principal função da ordem de produção é transformar uma necessidade de fabricação em uma programação que possa ser executada e acompanhada.
Imagine que uma indústria precise fabricar 500 unidades de determinado produto. Essa demanda precisa ser organizada para que o setor produtivo saiba exatamente o que deverá ser feito.
A ordem pode registrar informações como:
-
produto que será fabricado;
-
quantidade prevista;
-
data programada para início;
-
prazo previsto para conclusão;
-
matérias-primas necessárias;
-
operações produtivas;
-
máquinas envolvidas;
-
setores responsáveis;
-
quantidade já produzida;
-
situação atual da produção.
Essas informações ajudam a manter um padrão no processo e facilitam o acompanhamento da fabricação.
Qual é a relação entre PCP e Ordem de Produção?
O PCP, Planejamento e Controle da Produção, trabalha com a organização dos recursos necessários para que a produção aconteça conforme a demanda da empresa.
Nesse processo, as ordens de produção ajudam a transformar o planejamento em atividades que podem ser executadas pelo chão de fábrica.
Primeiro, a empresa identifica o que precisa ser produzido. Depois, verifica os recursos disponíveis, define prioridades, avalia materiais e organiza as datas. Com essas informações, as ordens podem ser programadas e liberadas para execução.
Por isso, um Sistema de PCP pode utilizar as ordens como uma das principais formas de acompanhar o caminho entre planejamento e produção realizada.
Quais informações normalmente fazem parte da OP?
As informações podem variar conforme o tipo de indústria e o processo de fabricação. Entretanto, alguns dados são encontrados com frequência.
Um deles é a identificação do produto.
A ordem precisa indicar claramente qual item será fabricado. Em empresas que trabalham com muitos produtos, essa identificação é importante para evitar que a produção seja direcionada para um item incorreto.
Outro dado importante é a quantidade planejada. Essa quantidade representa quanto deverá ser produzido naquela ordem.
Também podem existir datas de início e conclusão. Elas auxiliam na programação e ajudam a identificar ordens que precisam ser executadas antes de outras.
Como os materiais aparecem na Ordem de Produção?
Dependendo do processo utilizado pela indústria, a OP também pode apresentar os materiais necessários para fabricar o produto.
Se um produto é formado por diferentes componentes, a estrutura cadastrada pode servir como base para calcular as necessidades da fabricação.
Ao programar 100 unidades, por exemplo, o sistema pode utilizar a estrutura do produto para identificar quanto de cada material será necessário.
Esse controle facilita a preparação da produção e permite identificar possíveis faltas antes do início da fabricação.
Como operações e etapas produtivas são organizadas?
Produtos que passam por diferentes processos podem exigir uma sequência de operações.
Uma fabricação pode seguir um fluxo como:
preparação → corte → montagem → acabamento → conferência.
Essas etapas ajudam a visualizar por onde o produto deverá passar antes de ficar pronto.
Dentro de um Sistema de PCP, cada operação pode estar associada a um setor, equipamento ou recurso produtivo. Assim, a empresa consegue compreender melhor como a ordem deverá percorrer a fábrica.
Máquinas, setores e recursos envolvidos
Além dos materiais, uma ordem pode depender de recursos produtivos específicos.
Uma determinada operação pode precisar de uma máquina. Outra pode depender de um setor especializado. Em alguns processos, também pode ser necessário identificar equipes ou responsáveis.
Conhecer essas necessidades é importante porque duas ou mais ordens podem disputar o mesmo recurso.
Quando isso acontece, o PCP precisa organizar a sequência para evitar sobrecarga ou conflitos na programação.
Quais são os principais status de uma Ordem de Produção?
A situação da ordem ajuda a entender em qual ponto do fluxo ela se encontra.
Uma ordem planejada ainda faz parte da programação e pode não ter sido autorizada para execução.
A ordem liberada já está disponível para ser iniciada pelo setor produtivo.
Quando a fabricação começa, a ordem pode assumir uma situação de produção em andamento.
Depois que as etapas são finalizadas e as informações são conferidas, a ordem pode ser concluída.
Um fluxo simples pode ser:
planejada → liberada → em produção → concluída.
Também podem existir situações intermediárias, dependendo das necessidades da indústria, como pausada, aguardando material ou atrasada.
A utilização desses status facilita a consulta e permite que o PCP visualize rapidamente o cenário das ordens.
Como um Sistema de PCP organiza as Ordens de Produção?
Conforme o número de produtos e ordens aumenta, controlar a produção utilizando informações espalhadas pode se tornar cada vez mais difícil. Uma planilha pode conter as datas, outra pode registrar quantidades e um controle separado pode ser utilizado para verificar materiais ou apontamentos.
Essa fragmentação dificulta a consulta e aumenta a possibilidade de informações divergentes.
Um Sistema de PCP permite concentrar os registros relacionados às ordens de produção em um ambiente organizado, facilitando o acompanhamento desde o planejamento até a conclusão.
Como ocorre o cadastro e a geração das ordens?
A geração de uma ordem começa a partir da necessidade de fabricar determinado produto.
Essa necessidade pode surgir de diferentes situações, como demanda de vendas, reposição de estoque ou planejamento interno.
No momento da geração, algumas informações precisam ser definidas, entre elas:
-
produto;
-
quantidade;
-
data prevista;
-
prioridade;
-
roteiro de produção;
-
materiais;
-
observações necessárias.
Esses dados formam a base para que a ordem possa ser programada.
Por que centralizar as informações?
Quando os dados de produção estão centralizados, diferentes consultas podem ser realizadas a partir das mesmas informações.
O responsável pelo planejamento consegue verificar as ordens previstas.
O setor produtivo pode consultar aquilo que precisa ser executado.
O estoque pode avaliar a disponibilidade dos materiais.
As informações dos apontamentos podem mostrar quanto já foi produzido.
Essa centralização reduz a necessidade de manter vários registros paralelos sobre a mesma fabricação.
Como consultar as ordens abertas?
Uma consulta de ordens abertas permite visualizar todas as produções que ainda precisam ser executadas ou finalizadas.
Dependendo da rotina da empresa, essa visualização pode apresentar:
-
número da ordem;
-
produto;
-
quantidade;
-
data prevista;
-
prioridade;
-
situação;
-
quantidade produzida;
-
etapa atual.
Com isso, o PCP consegue identificar rapidamente o volume de trabalho pendente.
Em um Sistema de PCP, filtros também podem facilitar a busca por informações específicas.
Como organizar por produto, período ou situação?
Uma indústria pode possuir dezenas ou centenas de ordens simultaneamente. Por isso, a possibilidade de organizar e filtrar as informações é importante.
O responsável pode precisar consultar apenas as ordens de determinado produto.
Em outro momento, pode querer verificar tudo o que está programado para a semana.
Também pode ser necessário visualizar somente as ordens atrasadas ou aquelas que ainda não foram iniciadas.
Filtros por produto, período, situação ou setor tornam a consulta mais objetiva.
Como definir prioridades?
Nem todas as ordens possuem a mesma urgência.
Algumas podem estar vinculadas a entregas próximas. Outras podem ser necessárias para repor produtos com estoque baixo.
A definição de prioridades ajuda o PCP a organizar a sequência de fabricação.
Por exemplo, uma ordem com prazo de entrega próximo pode precisar ser produzida antes de outra que possui maior margem de tempo.
Entretanto, a prioridade também precisa considerar disponibilidade de material, capacidade produtiva e recursos necessários.
Como controlar as datas previstas?
As datas ajudam a orientar a programação.
Uma ordem pode possuir data prevista para início e data esperada para conclusão. Ao comparar essas informações com o andamento real, é possível identificar atrasos.
Se uma OP deveria começar na segunda-feira, mas ainda está parada na quarta-feira, o PCP precisa avaliar o motivo.
Pode existir falta de material, indisponibilidade de máquina, atraso em outra ordem ou alguma restrição operacional.
O controle das datas dentro de um Sistema de PCP facilita essa identificação.
Por que separar as OP por status?
Os status transformam uma grande lista de ordens em grupos mais fáceis de interpretar.
A empresa pode visualizar, por exemplo:
-
ordens planejadas;
-
ordens liberadas;
-
ordens em andamento;
-
ordens aguardando algum recurso;
-
ordens concluídas.
Essa separação facilita o acompanhamento diário.
Em vez de analisar individualmente todas as ordens, o responsável consegue concentrar a atenção nas situações que exigem acompanhamento.
Como visualizar ordens atrasadas?
Uma ordem atrasada é aquela que não está acompanhando o prazo planejado.
O atraso pode acontecer antes mesmo de a produção começar ou durante a execução.
Uma ordem prevista para iniciar hoje pode continuar aguardando liberação. Outra pode ter começado, mas estar avançando abaixo do ritmo necessário para cumprir a data final.
Ter essa informação disponível ajuda o PCP a avaliar quais ordens precisam de prioridade ou reprogramação.
Como acompanhar rapidamente o andamento?
Uma das principais necessidades do controle de produção é responder rapidamente em que situação está determinada fabricação.
Sem uma organização centralizada, essa resposta pode exigir contato com diferentes setores.
Com os registros atualizados, a consulta pode mostrar se a ordem está planejada, liberada, em execução ou concluída.
Quando existem apontamentos durante a fabricação, também é possível visualizar quanto já foi produzido e quanto ainda resta.
Como reduzir planilhas e controles paralelos?
Planilhas podem ajudar em controles simples, mas começam a apresentar limitações conforme a operação cresce.
Pode existir uma planilha para programação, outra para materiais, outra para apontamentos e mais uma para acompanhar atrasos.
Além do trabalho necessário para atualizar todas elas, informações diferentes podem acabar sendo registradas para a mesma ordem.
A utilização de um Sistema de PCP permite concentrar as informações relacionadas ao processo produtivo, reduzindo controles duplicados e facilitando a consulta das ordens.
3. Como planejar uma Ordem de Produção antes de liberar para a fábrica?
Uma ordem não deve ser liberada apenas porque existe uma necessidade de fabricação. Antes de chegar ao chão de fábrica, é importante verificar se existem condições para que a produção seja executada.
O planejamento busca justamente analisar essas condições.
Um Sistema de PCP pode reunir informações sobre demanda, estoque, capacidade, materiais e programação para auxiliar na preparação das ordens.
Como analisar a demanda de produção?
O primeiro passo é entender quanto precisa ser produzido.
A demanda pode surgir de pedidos de clientes, previsão de vendas, estoque mínimo ou outras necessidades internas.
Imagine que existam pedidos para 600 unidades de um produto, enquanto o estoque possui 150 unidades disponíveis.
Dependendo da política adotada pela empresa, pode ser necessário programar a fabricação das unidades restantes e considerar também uma quantidade destinada à reposição do estoque.
Essa análise evita produzir sem considerar aquilo que realmente será necessário.
Como definir a quantidade da Ordem de Produção?
A quantidade planejada precisa considerar demanda, estoque, capacidade e características do processo.
Nem sempre a melhor decisão é criar uma única ordem com toda a necessidade.
Uma necessidade de 2.000 unidades, por exemplo, pode ser separada em diferentes lotes, dependendo da capacidade das máquinas ou da disponibilidade dos materiais.
Dividir a produção pode facilitar o planejamento e permitir entregas parciais.
Por que consultar o estoque de produtos acabados?
Antes de programar uma nova fabricação, é importante conhecer aquilo que a empresa já possui disponível.
Produzir sem considerar o estoque pode gerar excesso de produtos acabados.
Por outro lado, não identificar corretamente o saldo disponível pode fazer com que a empresa programe uma quantidade menor do que a realmente necessária.
A integração das informações ajuda a manter o planejamento alinhado às necessidades.
Como verificar a capacidade produtiva?
A capacidade representa quanto a empresa consegue produzir utilizando seus recursos dentro de determinado período.
Essa análise pode considerar:
-
máquinas disponíveis;
-
horas de produção;
-
turnos;
-
equipes;
-
velocidade das operações;
-
tempo médio dos processos;
-
paradas programadas.
Não adianta programar uma quantidade superior àquilo que a fábrica consegue produzir no prazo disponível.
Por isso, antes de liberar uma ordem, é importante verificar se existe capacidade para executá-la.
Como considerar a disponibilidade das máquinas?
Algumas operações dependem de equipamentos específicos.
Se várias ordens precisam utilizar a mesma máquina, elas não podem ser executadas simultaneamente quando existe apenas um equipamento disponível.
O PCP precisa identificar esse tipo de conflito e organizar a sequência.
Um Sistema de PCP pode contribuir para visualizar as ordens associadas aos recursos e facilitar a organização da programação.
Como considerar a disponibilidade da mão de obra?
Além de máquinas, o processo produtivo depende de pessoas.
Existem atividades que exigem operadores específicos ou equipes com determinada função.
Férias, ausências, mudanças de turno ou equipes reduzidas podem alterar a capacidade disponível.
Por isso, a programação precisa considerar as condições reais da operação.
Como definir datas de produção?
Depois de avaliar demanda e capacidade, é possível determinar quando a ordem deverá começar e quando deverá terminar.
Essas datas precisam estar relacionadas aos prazos de entrega e ao tempo necessário para executar as operações.
Se um produto demora dois dias para ser fabricado e precisa estar disponível na sexta-feira, sua programação não pode começar somente na própria sexta-feira.
Também é necessário considerar outras ordens que já ocupam os recursos.
O que é sequenciamento das Ordens de Produção?
Sequenciar significa definir a ordem em que as fabricações deverão acontecer.
Imagine três OPs utilizando a mesma máquina:
OP A – prazo para terça-feira;
OP B – prazo para sexta-feira;
OP C – prazo para quarta-feira.
Se todos os demais fatores permitirem, a sequência pode precisar priorizar A, depois C e, por último, B.
Entretanto, o PCP também pode considerar tempo de preparação, disponibilidade de material e outros fatores produtivos.
Como priorizar conforme os prazos?
Prazos de entrega são uma referência importante para definir prioridades.
Uma ordem atrasada ou vinculada a uma entrega próxima pode receber atenção antes de outra com prazo mais distante.
Porém, priorizar uma ordem sem verificar recursos pode apenas transferir o problema.
Se o material necessário ainda não chegou, colocar aquela OP no topo da programação não fará com que a fabricação aconteça.
A prioridade deve estar associada à viabilidade da execução.
Como identificar restrições antes da liberação?
A análise anterior à liberação é importante justamente para localizar problemas antes que eles cheguem ao chão de fábrica.
Entre as restrições que podem ser identificadas estão:
-
matéria-prima insuficiente;
-
equipamento indisponível;
-
capacidade comprometida;
-
prazo incompatível;
-
conflito com outra ordem;
-
falta de recursos necessários.
Quando essas situações são identificadas antecipadamente, o PCP pode reorganizar a programação.
Um Sistema de PCP ajuda a reunir as informações utilizadas nessa análise e permite que a ordem seja liberada com maior organização.
Como verificar matérias-primas antes de iniciar a Ordem de Produção?
A disponibilidade dos materiais é uma das condições essenciais para que uma ordem possa ser executada. Programar uma produção sem verificar matéria-prima pode fazer com que a OP seja liberada e fique parada no chão de fábrica aguardando itens que ainda precisam ser comprados ou recebidos.
Por esse motivo, o controle de materiais precisa estar relacionado ao planejamento.
Um Sistema de PCP pode utilizar informações da estrutura do produto e do estoque para ajudar a identificar aquilo que será necessário para cada ordem.
O que é a estrutura de um produto?
A estrutura do produto registra os componentes utilizados para sua fabricação.
Imagine um produto chamado Produto A que utiliza:
-
2 unidades do Material X;
-
1 unidade do Material Y;
-
4 unidades do Material Z.
Essa composição pode ser cadastrada como estrutura do produto.
Quando uma ordem é criada, essa estrutura serve como referência para calcular as necessidades de materiais.
Como gerar a lista de matérias-primas necessárias?
Com a estrutura definida, a quantidade da ordem pode ser utilizada para calcular quanto será necessário de cada componente.
Se cada unidade do Produto A utiliza duas unidades do Material X e a ordem prevê a fabricação de 100 produtos, serão necessárias 200 unidades do Material X.
Esse cálculo precisa ser feito para todos os itens utilizados na fabricação.
Quanto maior o número de componentes, mais importante se torna manter a estrutura atualizada.
Como calcular a quantidade prevista de consumo?
A quantidade prevista representa quanto a produção deverá consumir se seguir aquilo que foi planejado.
Uma forma simplificada pode ser:
Quantidade necessária = quantidade da OP × consumo por unidade.
Se uma ordem prevê 500 unidades e cada produto utiliza 3 kg de determinada matéria-prima, o consumo previsto será de 1.500 kg.
Essa informação pode ser comparada posteriormente com o consumo real para identificar diferenças.
Por que consultar o saldo disponível?
Saber quanto será necessário não basta. Também é preciso verificar quanto existe no estoque.
Se a produção precisa de 1.500 kg e existem apenas 900 kg disponíveis, existe uma necessidade de 600 kg que deverá ser tratada antes ou durante a programação.
A consulta ao saldo ajuda a evitar que uma ordem seja liberada sem os recursos suficientes.
Como considerar materiais reservados para outras ordens?
Um cuidado importante é não analisar apenas o saldo físico.
Imagine que existam 1.000 unidades de determinado componente no estoque.
Uma primeira OP precisa de 700 unidades e uma segunda necessita de 500.
Apesar de o estoque mostrar 1.000 unidades, ele não é suficiente para atender as duas ordens.
Quando parte desse saldo já está comprometida com outra produção, essa informação precisa ser considerada.
Um Sistema de PCP pode ajudar a relacionar as necessidades das diferentes ordens e tornar mais clara a disponibilidade dos materiais.
Como identificar materiais faltantes?
Depois de comparar necessidade e disponibilidade, os itens insuficientes podem ser identificados.
Essa análise permite responder:
Qual material está faltando?
Quanto precisa ser adquirido?
Para qual ordem ele será utilizado?
Quando deverá estar disponível?
Sem essas respostas, o setor de compras pode receber solicitações sem conhecer a urgência real.
Como relacionar a necessidade de compras com a produção?
Quando um material é insuficiente, surge uma necessidade de reposição.
Essa informação pode ser utilizada pelo setor responsável pelas compras para planejar cotações, pedidos e recebimentos.
O prazo de compra precisa estar alinhado à data da produção.
Se determinada matéria-prima possui prazo de entrega de dez dias, uma ordem que precisa começar em três dias não poderá depender de uma compra iniciada somente naquele momento.
Por isso, planejamento de produção e planejamento de compras precisam estar relacionados.
Como acompanhar materiais aguardando recebimento?
Alguns itens podem já ter sido comprados, mas ainda não chegaram ao estoque.
Nessa situação, é importante diferenciar uma necessidade ainda não tratada de um material que já possui pedido realizado.
O acompanhamento pode indicar:
-
item comprado;
-
quantidade solicitada;
-
fornecedor;
-
data prevista de entrega;
-
quantidade recebida;
-
saldo ainda aguardando recebimento.
Essas informações ajudam o PCP a avaliar se a data planejada da ordem continua viável.
Como evitar paradas por falta de matéria-prima?
Paradas por falta de material geralmente são consequência de problemas de planejamento, atraso de fornecedores ou divergências entre estoque registrado e estoque disponível.
Para reduzir esse risco, é importante:
-
manter a estrutura dos produtos atualizada;
-
conferir as necessidades antes da liberação;
-
analisar materiais reservados;
-
acompanhar pedidos de compra;
-
verificar datas previstas de recebimento;
-
revisar ordens que dependem de materiais ainda indisponíveis.
O objetivo é identificar a falta antes que a produção seja iniciada.
Qual é a relação entre estoque, compras e PCP?
Essas três áreas estão diretamente ligadas.
O PCP informa o que será necessário para fabricar.
O estoque mostra o que já está disponível.
Compras trabalha para suprir aquilo que estiver faltando.
Quando as informações não estão alinhadas, podem ocorrer diferentes problemas. O PCP pode programar uma ordem acreditando que existe material disponível, enquanto o estoque já reservou o item para outra produção. Compras pode adquirir uma quantidade que não corresponde à necessidade real. A fábrica pode iniciar uma operação e precisar interrompê-la pela ausência de um componente.
Com um Sistema de PCP, as informações relacionadas à produção podem ser acompanhadas de forma centralizada, facilitando a análise das necessidades antes da liberação das ordens e permitindo que materiais, estoque, compras e programação sejam tratados como partes do mesmo fluxo produtivo.
Como liberar e acompanhar uma Ordem de Produção no chão de fábrica?
Depois que a ordem de produção foi planejada, os materiais foram verificados e a capacidade produtiva foi analisada, chega o momento de liberar a OP para execução. Essa etapa representa a passagem do planejamento para o chão de fábrica, onde as atividades programadas começam efetivamente a ser realizadas.
A liberação precisa ocorrer de forma organizada. Antes de autorizar o início, é importante verificar se todas as informações necessárias estão disponíveis e se os recursos previstos realmente podem ser utilizados.
Um Sistema de PCP ajuda a organizar essa transição, permitindo acompanhar quais ordens estão aguardando liberação, quais já foram iniciadas e quais etapas estão sendo executadas.
Como funciona a liberação da OP para produção?
Liberar uma ordem significa autorizar sua execução.
Enquanto uma ordem está apenas planejada, ela pode sofrer alterações de data, quantidade ou prioridade. Depois da liberação, a expectativa é que o chão de fábrica comece a trabalhar conforme aquilo que foi programado.
Antes da liberação, é importante conferir pontos como:
-
disponibilidade dos materiais;
-
capacidade das máquinas;
-
disponibilidade dos setores;
-
quantidade a produzir;
-
datas previstas;
-
operações necessárias;
-
prioridades da programação.
Essa conferência reduz o risco de liberar uma ordem que não possui condições de ser executada.
Como identificar as operações que deverão ser executadas?
Dependendo do produto, uma OP pode envolver diferentes operações.
Uma peça industrial, por exemplo, pode precisar passar por:
corte → usinagem → montagem → acabamento → inspeção.
Cada operação representa uma parte da fabricação.
Ao conhecer essas etapas, a empresa consegue acompanhar o avanço da ordem de forma mais detalhada, em vez de visualizar apenas se a produção começou ou terminou.
Em um Sistema de PCP, essas operações podem ser associadas à ordem para permitir uma visão clara do percurso produtivo.
Por que definir a sequência das etapas produtivas?
A sequência estabelece a ordem lógica das operações.
Em muitos processos, uma etapa depende da conclusão da anterior.
Uma peça não pode ser montada antes de ser fabricada. Da mesma maneira, uma inspeção final normalmente acontece depois que as principais operações foram concluídas.
Quando a sequência está bem definida, fica mais fácil identificar:
-
qual etapa já foi realizada;
-
qual está em execução;
-
qual será a próxima;
-
onde existe atraso;
-
onde a produção está parada.
Essa organização melhora a rastreabilidade da OP.
Como distribuir as atividades no chão de fábrica?
Depois da liberação, as atividades precisam ser direcionadas aos setores ou recursos responsáveis.
Uma ordem pode passar por diferentes áreas da empresa.
O setor de corte pode executar a primeira etapa, seguido pela montagem e depois pelo acabamento.
A distribuição correta evita dúvidas sobre quem deve executar determinada atividade.
Também ajuda a impedir que ordens fiquem paradas simplesmente porque nenhum setor sabia que deveria iniciar a próxima operação.
Como controlar máquinas e postos de trabalho envolvidos?
Algumas etapas dependem diretamente de máquinas ou postos específicos.
Quando várias ordens precisam do mesmo equipamento, o controle se torna ainda mais importante.
Imagine que três OPs precisem passar pela mesma máquina durante o dia. Se não houver uma sequência definida, podem ocorrer filas, trocas desnecessárias ou atrasos.
O Sistema de PCP pode auxiliar na consulta das ordens relacionadas a determinados recursos e ajudar na organização da sequência de execução.
Por que registrar data e horário de início?
Registrar quando a ordem realmente começou permite comparar o planejado com o realizado.
Se uma ordem estava prevista para começar às 08h00 e iniciou às 10h30, já existe uma diferença em relação ao planejamento.
Essa informação ajuda a entender se o prazo final ainda poderá ser cumprido.
O registro também contribui para análises posteriores sobre tempo de produção e atrasos.
Como controlar a quantidade liberada?
A quantidade liberada pode corresponder à quantidade total planejada ou apenas a uma parte.
Uma ordem de 5.000 unidades, por exemplo, pode ser liberada em lotes menores.
Essa divisão pode ser necessária por causa da capacidade de máquinas, espaço disponível, quantidade de materiais ou estratégia de produção.
Controlar essa informação evita diferenças entre aquilo que foi programado e aquilo que realmente entrou no processo produtivo.
Como consultar o status da Ordem de Produção?
Durante a fabricação, a situação da OP precisa permanecer atualizada.
Alguns exemplos de status são:
-
liberada;
-
aguardando início;
-
em produção;
-
pausada;
-
aguardando material;
-
concluída.
O status permite visualizar rapidamente a situação da ordem.
Se uma OP aparece como "aguardando material", por exemplo, o PCP já sabe que existe uma restrição impedindo o avanço.
Como identificar a etapa atual?
Além do status geral, é importante saber em qual operação a ordem se encontra.
Uma ordem pode estar "em produção", mas essa informação sozinha não mostra se ela está no corte, montagem ou acabamento.
A identificação da etapa atual aumenta a precisão do acompanhamento.
Com os registros realizados durante a execução, um Sistema de PCP pode mostrar quais operações foram concluídas e quais ainda precisam ser executadas.
Como acompanhar as ordens em andamento?
O acompanhamento precisa ocorrer durante toda a execução.
Não é recomendável verificar a OP somente no final, porque os problemas já podem ter afetado os prazos.
Durante o andamento, o responsável pode acompanhar:
-
quantidade produzida;
-
operações concluídas;
-
etapas pendentes;
-
tempo consumido;
-
paradas;
-
perdas;
-
atrasos;
-
materiais utilizados.
Quanto mais atualizadas estiverem essas informações, maior será a capacidade de identificar desvios enquanto ainda existe tempo para reorganizar a programação.
Como realizar apontamentos de produção durante a execução?
O apontamento de produção é o registro das informações geradas enquanto a ordem está sendo executada. Ele permite transformar aquilo que acontece no chão de fábrica em dados que podem ser consultados pelo planejamento.
Sem apontamentos, a empresa pode saber que uma OP foi liberada, mas terá dificuldade para identificar quanto já foi produzido, quanto tempo foi utilizado, quais perdas aconteceram e em qual etapa a ordem se encontra.
Por isso, o apontamento é uma parte importante do acompanhamento realizado em um Sistema de PCP.
Como registrar o início das operações?
Cada operação pode ter um horário de início registrado.
Esse dado ajuda a identificar quando determinada etapa começou efetivamente.
Se o planejamento previa o início às 09h00 e o registro mostra 11h00, existe uma diferença que pode ser investigada.
Ao longo do tempo, esses registros ajudam a compreender como a produção realmente acontece.
Como registrar a quantidade produzida?
A quantidade produzida mostra o avanço da ordem.
Uma OP de 1.000 unidades pode apresentar, por exemplo:
-
300 unidades produzidas;
-
700 unidades pendentes.
Esse acompanhamento permite calcular o percentual de conclusão.
Se 600 unidades foram produzidas em uma ordem de 1.000, o avanço corresponde a 60% da quantidade planejada.
Essa informação é importante para avaliar se a produção está seguindo o ritmo esperado.
Qual é a diferença entre quantidade produzida e quantidade aprovada?
Nem tudo aquilo que é produzido necessariamente será considerado aprovado.
Durante uma inspeção, algumas unidades podem apresentar problemas.
Por isso, é importante diferenciar:
-
quantidade processada;
-
quantidade aprovada;
-
quantidade rejeitada.
Imagine uma operação que produziu 500 unidades.
Dessas, 480 foram aprovadas e 20 apresentaram defeitos.
Registrar apenas as 500 unidades poderia gerar uma visão incorreta do resultado.
Como registrar produtos rejeitados?
As unidades rejeitadas precisam ser identificadas durante o apontamento.
Esse registro ajuda a medir a qualidade do processo.
Dependendo da situação, o item rejeitado pode ser descartado ou enviado para retrabalho.
O importante é que ele não seja tratado automaticamente como produto finalizado e disponível.
Como controlar o tempo utilizado em cada etapa?
O tempo real de execução é uma das informações mais importantes para melhorar o planejamento.
Uma operação que foi planejada para durar duas horas pode levar três horas na prática.
Quando isso acontece repetidamente, pode indicar que o tempo utilizado no planejamento precisa ser revisado.
O Sistema de PCP pode armazenar esses registros para permitir comparações entre tempo previsto e realizado.
Como registrar paradas de produção?
Nem toda a diferença de tempo está relacionada diretamente à velocidade do processo.
A operação pode ficar parada.
Algumas causas possíveis são:
-
falta de matéria-prima;
-
manutenção;
-
quebra de máquina;
-
falta de operador;
-
espera por aprovação;
-
mudança de prioridade;
-
problema de qualidade.
Registrar a parada permite separar o tempo realmente produtivo do período em que a operação ficou interrompida.
Por que registrar o motivo das interrupções?
Saber que houve uma parada é importante, mas conhecer o motivo é ainda mais útil.
Se o mesmo equipamento apresenta diversas interrupções por manutenção, existe um padrão que pode ser analisado.
Se muitas ordens param por falta de material, o problema pode estar relacionado ao planejamento ou às compras.
A classificação dos motivos transforma as ocorrências em informações que podem apoiar decisões futuras.
Como registrar perdas e refugos?
Perdas representam materiais ou produtos que não puderam seguir normalmente no processo.
Refugos geralmente correspondem a itens que não podem ser recuperados.
Essas ocorrências precisam ser relacionadas à ordem e, quando possível, à operação onde aconteceram.
Com isso, a empresa pode descobrir quais produtos, máquinas ou etapas apresentam maior quantidade de perdas.
Como controlar o consumo real dos materiais?
No planejamento existe um consumo previsto.
Durante a execução, existe o consumo efetivo.
Se uma ordem deveria utilizar 500 kg de matéria-prima, mas consumiu 540 kg, existe uma diferença de 40 kg.
Essa diferença pode estar associada a perdas, ajustes no processo ou outros fatores.
Comparar previsto e realizado ajuda a melhorar estruturas e parâmetros utilizados nos próximos planejamentos.
Como os apontamentos atualizam o andamento da OP?
Os apontamentos alimentam o acompanhamento da ordem.
Quando uma operação é iniciada, o status pode indicar que ela está em execução.
Quando a quantidade é registrada, o percentual concluído pode ser atualizado.
Quando a última etapa termina, a ordem pode se aproximar da conclusão.
Assim, o Sistema de PCP passa a apresentar uma situação baseada em informações reais do chão de fábrica e não apenas na programação original.
Como acompanhar o avanço da produção e identificar atrasos?
Planejar uma ordem é apenas o primeiro passo. Durante a execução, é necessário verificar se aquilo que foi definido está realmente acontecendo.
O acompanhamento permite comparar programação e execução para identificar desvios antes que eles comprometam completamente os prazos.
Um Sistema de PCP ajuda a reunir informações como quantidade produzida, tempo utilizado, etapas concluídas, ordens atrasadas e operações pendentes.
Como comparar planejamento e execução?
O planejamento representa aquilo que deveria acontecer.
A execução mostra aquilo que realmente aconteceu.
Essa comparação pode ser realizada em diferentes informações:
-
quantidade;
-
tempo;
-
data de início;
-
data de término;
-
consumo;
-
perdas;
-
sequência de produção.
Quanto maior a diferença entre planejado e realizado, maior pode ser a necessidade de intervenção.
Como calcular o percentual concluído?
O percentual ajuda a compreender rapidamente o avanço da ordem.
Se a OP possui 2.000 unidades planejadas e 1.000 já foram produzidas, ela atingiu 50% da quantidade prevista.
Entretanto, o percentual também precisa ser analisado junto com o prazo.
Uma ordem com 50% concluída pode estar dentro do esperado se metade do tempo também tiver passado.
Por outro lado, se o prazo está próximo do fim, o mesmo percentual pode representar risco de atraso.
Como acompanhar etapas concluídas e pendentes?
A quantidade produzida não é o único indicador de avanço.
Em processos com várias operações, é importante identificar as etapas concluídas.
Uma ordem pode ter terminado o corte, mas ainda precisar passar por montagem, acabamento e inspeção.
Esse acompanhamento evita considerar uma produção praticamente concluída apenas porque uma das etapas avançou rapidamente.
Como identificar ordens dentro do prazo?
Uma OP está dentro do prazo quando sua execução está compatível com as datas previstas.
Isso não significa apenas verificar a data final.
Também é importante analisar:
-
início da ordem;
-
avanço esperado;
-
operações concluídas;
-
capacidade restante;
-
tempo disponível.
O Sistema de PCP pode auxiliar nessa análise ao concentrar as informações da programação e da execução.
Como identificar ordens atrasadas?
Uma ordem pode apresentar atraso quando:
-
começa depois da data planejada;
-
permanece parada por muito tempo;
-
produz abaixo do ritmo esperado;
-
possui etapas pendentes próximas ao prazo final;
-
ultrapassa a data prevista de conclusão.
Identificar esses sinais rapidamente permite agir antes que o atraso aumente.
Como comparar tempo previsto e tempo realizado?
O tempo previsto é definido no planejamento.
O realizado vem dos apontamentos.
Essa comparação mostra se uma operação está consumindo mais tempo do que o esperado.
Por exemplo:
Tempo planejado: 4 horas.
Tempo realizado: 6 horas.
Diferença: 2 horas acima da previsão.
Quando esse desvio acontece constantemente, pode indicar necessidade de revisar padrões de tempo ou investigar problemas no processo.
Como comparar produção planejada e realizada?
O acompanhamento da quantidade mostra se a produção está atingindo aquilo que foi programado.
Uma indústria pode planejar 1.000 unidades para determinado período e produzir apenas 850.
Nesse caso, existe uma diferença de 150 unidades.
A análise precisa identificar o motivo dessa diferença.
Tabela: Planejado x Realizado
| Informação | Planejado | Realizado |
|---|---|---|
| Quantidade | 1.000 unidades | 850 unidades |
| Início | 08:00 | 08:20 |
| Término | 16:00 | Em andamento |
| Tempo previsto | 8 horas | 7 horas até o momento |
| Perdas | 20 unidades | 35 unidades |
A tabela permite perceber rapidamente que a ordem começou com atraso, ainda não atingiu a quantidade prevista e apresentou perdas superiores às esperadas.
Como identificar gargalos produtivos?
Um gargalo é uma etapa que limita o fluxo da produção.
Se determinada máquina consegue processar menos unidades do que as operações anteriores, pode ocorrer acúmulo de produtos aguardando essa etapa.
Alguns sinais de gargalo são:
-
filas frequentes;
-
ordens acumuladas;
-
atrasos recorrentes;
-
máquina constantemente ocupada;
-
etapa com tempo acima das demais.
Identificar gargalos ajuda a compreender por que determinadas ordens não avançam conforme o planejamento.
Como identificar máquinas ou setores sobrecarregados?
Quando muitas ordens são programadas para o mesmo recurso, pode surgir sobrecarga.
Essa situação pode ser percebida pela quantidade de OPs aguardando uma máquina ou setor.
O Sistema de PCP pode facilitar a visualização dessas concentrações e apoiar a redistribuição ou o sequenciamento das ordens.
Como reorganizar o cronograma?
Quando um atraso é identificado, o cronograma pode precisar ser revisado.
Entre as alternativas estão:
-
alterar prioridades;
-
reordenar OPs;
-
redistribuir recursos;
-
ajustar datas;
-
dividir lotes;
-
direcionar atividades para outros recursos disponíveis.
A reorganização deve considerar o impacto sobre todas as ordens relacionadas, evitando corrigir um atraso e criar novos problemas em outras produções.
Como controlar perdas, refugos e retrabalhos nas Ordens de Produção?
Perdas fazem parte da realidade de muitos processos produtivos, mas precisam ser registradas e analisadas.
Quando não existe controle, a empresa pode consumir mais material do que o esperado sem saber exatamente onde isso acontece.
Além disso, refugos e retrabalhos podem aumentar o tempo de fabricação e alterar os custos relacionados à ordem.
Um Sistema de PCP pode ajudar a registrar essas ocorrências e relacioná-las diretamente às ordens de produção.
Como registrar perdas durante a fabricação?
A perda deve ser registrada no momento em que for identificada ou assim que possível.
O registro pode conter:
-
quantidade;
-
material;
-
produto;
-
operação;
-
data;
-
motivo;
-
ordem relacionada.
Esses dados ajudam a criar um histórico detalhado.
Por que identificar o motivo da perda?
A quantidade perdida mostra o tamanho do problema, mas o motivo ajuda a entender sua origem.
Algumas causas podem ser:
-
erro de regulagem;
-
falha operacional;
-
defeito de matéria-prima;
-
quebra;
-
problema de máquina;
-
corte incorreto;
-
medida fora do padrão.
Classificar os motivos permite identificar ocorrências recorrentes.
O que são produtos refugados?
Refugo corresponde a itens que não poderão seguir normalmente no processo.
Em muitos casos, o produto não pode ser recuperado e precisa ser descartado ou destinado conforme os procedimentos da empresa.
Registrar a quantidade refugadas evita que esses itens sejam considerados como produção aprovada.
Como controlar produtos que precisam de retrabalho?
Nem todo item com problema precisa ser descartado.
Alguns podem ser corrigidos.
Esses produtos entram em retrabalho.
O retrabalho deve ser controlado porque consome tempo, máquinas, pessoas e possivelmente novos materiais.
Quando não é registrado, pode parecer que a fabricação utilizou mais recursos sem motivo aparente.
Por que identificar a etapa onde o problema aconteceu?
Saber em qual operação ocorreu a perda ajuda a localizar a origem do problema.
Imagine que 80% dos refugos ocorram na etapa de corte.
Essa concentração indica que o setor precisa ser analisado.
Pode existir problema de equipamento, matéria-prima ou procedimento.
Como controlar materiais desperdiçados?
Além dos produtos perdidos, também existe desperdício de matéria-prima.
Um Sistema de PCP pode ajudar a comparar aquilo que estava previsto na estrutura com aquilo que foi realmente consumido.
Diferenças recorrentes podem indicar que os parâmetros precisam ser atualizados ou que existe desperdício durante a execução.
Qual é o impacto das perdas sobre o custo?
Toda perda pode representar consumo de recursos sem geração de um produto aprovado.
Entre os recursos envolvidos estão:
-
matéria-prima;
-
mão de obra;
-
máquinas;
-
energia;
-
tempo.
Por isso, reduzir perdas pode contribuir para melhorar o aproveitamento da capacidade produtiva.
Por que comparar perdas entre diferentes ordens?
Analisar uma única ordem mostra um caso isolado.
Comparar várias OPs permite identificar padrões.
Se o mesmo produto apresenta perdas elevadas em diferentes períodos, pode existir um problema estrutural.
Se as perdas aparecem apenas em determinada máquina ou turno, a análise pode seguir outra direção.
Como identificar problemas recorrentes?
O histórico permite agrupar ocorrências e observar repetições.
Entre os padrões possíveis estão:
-
mesmo motivo;
-
mesmo produto;
-
mesma operação;
-
mesma máquina;
-
mesmo tipo de material.
Quanto mais organizado estiver o registro, mais fácil será localizar essas recorrências.
Como utilizar o histórico nos próximos planejamentos?
Os dados anteriores podem ser utilizados para tornar os próximos planejamentos mais próximos da realidade.
Se determinada operação costuma apresentar um percentual de perda, essa informação pode ser considerada em análises futuras.
Também é possível revisar processos, tempos e necessidades de materiais.
Assim, o Sistema de PCP deixa de ser utilizado apenas para registrar o passado e passa a fornecer informações que ajudam na preparação das próximas ordens.
Como finalizar uma Ordem de Produção corretamente?
A conclusão de uma OP não deve acontecer apenas porque a fabricação aparentemente terminou.
Antes do encerramento, é importante conferir se as operações foram executadas, se as quantidades estão corretas e se todos os registros necessários foram realizados.
Essa conferência mantém a confiabilidade das informações armazenadas no Sistema de PCP.
Como conferir as operações realizadas?
O primeiro passo é verificar se todas as etapas previstas foram concluídas.
Uma OP não deve ser encerrada se ainda existe uma operação necessária aguardando execução.
O histórico pode mostrar:
-
operações iniciadas;
-
operações concluídas;
-
etapas pendentes;
-
horários registrados.
Essa verificação evita encerrar ordens incompletas.
Como verificar a quantidade produzida?
A quantidade final precisa ser comparada com aquilo que foi planejado.
Se a ordem previa 1.000 unidades, o encerramento deve mostrar quantas foram efetivamente produzidas.
Podem existir situações como:
-
1.000 produzidas e aprovadas;
-
980 aprovadas e 20 refugadas;
-
950 concluídas e saldo cancelado;
-
produção superior ao planejado.
Essas diferenças precisam permanecer registradas.
Como conferir as perdas?
Antes de concluir a OP, as perdas devem estar registradas.
Isso inclui unidades rejeitadas, materiais desperdiçados ou qualquer diferença relevante identificada durante a execução.
Sem esses registros, o histórico pode indicar uma quantidade produzida incompatível com o consumo real.
Como conferir os materiais consumidos?
Os materiais utilizados também precisam ser revisados.
A comparação entre consumo previsto e real ajuda a identificar divergências.
Se uma ordem utilizou mais matéria-prima do que o previsto, é importante manter essa informação associada à fabricação.
Como verificar etapas pendentes?
Antes do encerramento, o responsável pode consultar se existe:
-
operação aberta;
-
apontamento não finalizado;
-
quantidade pendente;
-
registro incompleto;
-
produto aguardando inspeção.
Essa conferência reduz a possibilidade de encerrar uma OP antes da hora.
Como encerrar os apontamentos?
Depois que as operações foram finalizadas, os registros de execução também precisam ser encerrados.
Isso evita que uma ordem concluída continue recebendo apontamentos indevidamente.
O encerramento deve refletir aquilo que realmente ocorreu durante a fabricação.
Como realizar a entrada do produto acabado no estoque?
Depois da conclusão, a quantidade aprovada pode ser direcionada ao estoque de produtos acabados.
Esse processo precisa considerar apenas aquilo que está efetivamente disponível.
Produtos refugados ou ainda em retrabalho não devem ser tratados automaticamente como estoque pronto para venda ou uso.
Como atualizar a situação da OP?
Depois das conferências, a ordem pode assumir status de concluída ou encerrada.
Essa alteração indica que a fabricação foi finalizada e que não existem atividades produtivas pendentes relacionadas àquela OP.
No Sistema de PCP, esse status facilita a separação entre ordens ativas e históricas.
Por que registrar a data de conclusão?
A data real de conclusão é importante para comparar prazo planejado e realizado.
Se a data prevista era dia 10 e a produção terminou no dia 12, existe um atraso de dois dias.
Ao analisar várias ordens, essas informações ajudam a avaliar o cumprimento da programação.
Por que manter o histórico das Ordens de Produção?
Uma OP concluída continua tendo valor para a gestão.
O histórico permite consultar:
-
quanto foi produzido;
-
quanto foi consumido;
-
perdas registradas;
-
tempo utilizado;
-
operações realizadas;
-
datas;
-
atrasos;
-
paradas;
-
retrabalhos.
Essas informações ajudam a compreender o comportamento da produção e fornecem referências para planejamentos futuros.
Quais indicadores acompanhar em um Sistema de PCP?
Depois que as ordens passam a ser registradas e acompanhadas de forma organizada, a empresa começa a acumular informações sobre sua própria produção.
Esses dados podem ser transformados em indicadores utilizados para analisar prazos, produtividade, perdas e desempenho das ordens.
Um Sistema de PCP ajuda a reunir essas informações para permitir uma visão mais ampla da operação.
Como acompanhar as ordens abertas?
A quantidade de ordens abertas mostra o volume de produção ainda pendente.
Um número muito elevado pode indicar acúmulo de demanda ou capacidade insuficiente.
Entretanto, o indicador precisa ser analisado junto com prazos, quantidades e capacidade disponível.
Por que acompanhar ordens em andamento?
As ordens em andamento mostram aquilo que está sendo executado naquele momento.
Essa informação ajuda a visualizar a carga atual do chão de fábrica.
Também permite identificar se existem muitas OPs iniciadas simultaneamente e poucas sendo concluídas.
Como acompanhar as ordens concluídas?
O número de ordens concluídas em determinado período mostra parte do volume produtivo realizado.
Essa informação pode ser comparada com:
-
ordens programadas;
-
quantidades produzidas;
-
períodos anteriores;
-
metas internas.
Porém, a quantidade de OPs deve ser analisada com cuidado, porque uma ordem pode possuir 100 unidades e outra 10.000.
Por que controlar ordens atrasadas?
O percentual ou quantidade de OPs atrasadas ajuda a medir o cumprimento do planejamento.
Se muitas ordens ultrapassam regularmente suas datas previstas, pode existir um problema relacionado a:
-
capacidade;
-
materiais;
-
programação;
-
tempos;
-
máquinas;
-
prioridades.
A análise precisa buscar a origem dos atrasos.
Como comparar quantidade planejada e produzida?
Esse indicador mostra a diferença entre aquilo que deveria ser fabricado e aquilo que realmente foi obtido.
Uma ordem planejada para 5.000 unidades pode ter resultado em 4.800 unidades aprovadas.
A diferença pode estar ligada a perdas, interrupções ou alteração da necessidade.
Como analisar tempo planejado e realizado?
Comparar os tempos permite verificar a precisão do planejamento.
Se uma operação prevista para duas horas normalmente leva quatro, o parâmetro utilizado pode estar distante da realidade.
O histórico fornecido pelo Sistema de PCP pode ajudar na revisão desses tempos.
Como acompanhar o índice de perdas?
Um cálculo simples pode relacionar a quantidade perdida com a quantidade processada.
Por exemplo:
Quantidade processada: 1.000 unidades.
Perdas: 50 unidades.
Índice de perdas: 5%.
Acompanhando esse percentual ao longo do tempo, é possível verificar se as perdas estão aumentando ou diminuindo.
Por que acompanhar os retrabalhos?
O retrabalho representa atividades que precisam ser executadas novamente ou corrigidas.
Uma quantidade elevada pode aumentar o tempo de produção e ocupar recursos que poderiam estar atendendo novas ordens.
Por isso, registrar a quantidade e o motivo dos retrabalhos ajuda a identificar oportunidades de melhoria.
Como acompanhar o tempo médio de produção?
O tempo médio pode ser analisado por produto, operação ou tipo de processo.
Esse indicador ajuda a responder quanto tempo normalmente é necessário para concluir determinada fabricação.
Ao acumular histórico, a empresa consegue comparar diferentes períodos e revisar tempos utilizados no planejamento.
Como medir o cumprimento dos prazos?
Uma forma simples é comparar a data prevista de conclusão com a data real.
As ordens podem ser classificadas em:
-
concluídas dentro do prazo;
-
concluídas antecipadamente;
-
concluídas com atraso.
Esse acompanhamento permite avaliar a confiabilidade da programação.
Como acompanhar a produtividade por máquina ou etapa?
A produtividade pode ser analisada comparando volume produzido e tempo utilizado.
Uma máquina pode produzir 500 unidades por hora, enquanto outra realiza 350 no mesmo período.
Essa informação ajuda a compreender diferenças de capacidade.
Entretanto, a comparação precisa considerar características dos equipamentos e dos produtos processados.
Por que analisar os principais motivos de parada?
As paradas podem reduzir a disponibilidade dos recursos.
Ao agrupar os motivos, a empresa consegue identificar quais ocorrências mais afetam a produção.
Exemplos:
-
manutenção;
-
falta de material;
-
ajuste;
-
falta de operador;
-
espera por liberação.
Se um determinado motivo aparece com frequência, ele pode receber atenção específica.
Como analisar a eficiência das Ordens de Produção?
A eficiência pode envolver diferentes fatores, como quantidade produzida, tempo utilizado, perdas e cumprimento de prazo.
Não existe apenas um indicador capaz de mostrar toda a situação.
Por isso, é importante observar um conjunto de informações.
Uma ordem pode cumprir o prazo, mas apresentar perdas elevadas. Outra pode produzir a quantidade correta, mas utilizar muito mais tempo do que o planejado.
Como utilizar os indicadores para melhorar as próximas ordens?
Os indicadores têm maior utilidade quando servem para orientar decisões.
Se o histórico mostra que determinada operação leva mais tempo do que o previsto, o planejamento pode ser revisado.
Se uma matéria-prima apresenta perdas frequentes, a causa pode ser investigada.
Se uma máquina concentra atrasos, sua capacidade pode ser analisada.
Ao utilizar um Sistema de PCP para registrar planejamento, execução, apontamentos, perdas e conclusão, a indústria passa a construir um histórico que pode ser utilizado para tornar as próximas ordens mais organizadas e compatíveis com a realidade produtiva.
Conclusão
Acompanhar uma ordem de produção do início ao fim é essencial para manter a fábrica organizada e reduzir diferenças entre aquilo que foi planejado e o que realmente aconteceu no chão de fábrica. Quando a empresa controla cada etapa, fica mais fácil identificar atrasos, falta de materiais, paradas, perdas, retrabalhos e outros problemas que podem comprometer os prazos de produção.
O processo começa ainda no planejamento, com a análise da demanda, definição das quantidades, verificação dos materiais, capacidade produtiva e programação das operações. Depois da liberação da ordem, o acompanhamento precisa continuar por meio dos apontamentos de produção, controle das etapas, registro de tempos, quantidades produzidas, perdas e utilização dos recursos.
Um Sistema de PCP ajuda a centralizar essas informações e permite visualizar com mais clareza quais ordens estão planejadas, liberadas, em andamento, atrasadas ou concluídas. Essa organização facilita a consulta dos dados e reduz a dependência de controles paralelos, anotações manuais e planilhas separadas.
Além de acompanhar a execução, o histórico das ordens permite comparar planejado e realizado. A empresa pode analisar tempos, quantidades, consumo de materiais, perdas, paradas e cumprimento dos prazos, utilizando essas informações para melhorar os próximos planejamentos.
Dessa forma, o Sistema de PCP contribui para integrar planejamento, estoque, compras e produção dentro de um mesmo fluxo de informações. Com dados atualizados e acompanhamento contínuo, a indústria consegue ter maior controle sobre as ordens de produção, identificar desvios com mais rapidez e organizar melhor toda a rotina produtiva.
confira mais conteúdos no nosso blog.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Sistema PCP: como controlar ordens de produção e apontamentos em tempo real
Controlar uma fábrica exige muito mais do que saber quanto precisa ser produzido. É necessário…
Sistema PCP: como identificar gargalos e atrasos na produção
Identificar onde uma produção está perdendo tempo, formando filas ou ultrapassando prazos…
Sistema PCP: como acompanhar o planejado x realizado na produção
Acompanhar o que foi planejado e comparar com aquilo que realmente aconteceu na fábrica é uma das…
Sistema de PCP para Pequena Indústria: Vale a Pena Implantar?
Administrar a produção de uma pequena indústria exige organização,…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.