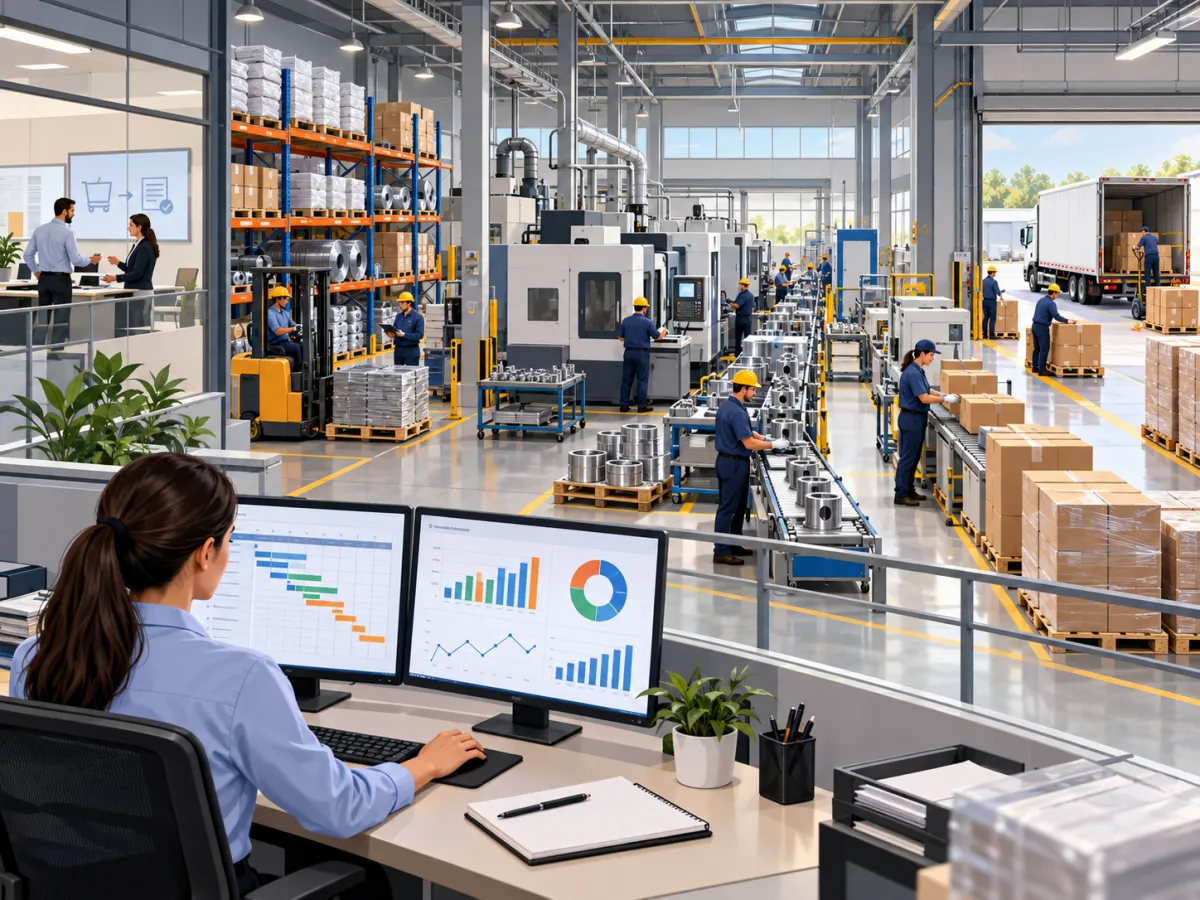
Transformar um pedido de venda em um produto pronto e entregue ao cliente envolve muito mais do que simplesmente colocar uma máquina para funcionar. Entre o momento em que uma solicitação comercial entra na empresa e a expedição do produto acabado, diferentes setores precisam trabalhar de maneira integrada para que materiais, pessoas, equipamentos e prazos estejam alinhados.
Quando essa integração não acontece, surgem situações comuns na indústria: matéria-prima insuficiente, produtos parados aguardando componentes, ordens de produção atrasadas, máquinas sobrecarregadas, funcionários aguardando liberação, compras emergenciais, aumento de custos e prazos prometidos que não podem ser cumpridos.
É justamente nesse cenário que a Programação, Planejamento e Controle da Produção assume um papel fundamental. O processo permite organizar a demanda, verificar os recursos necessários, calcular quanto deve ser produzido, analisar materiais disponíveis, programar ordens, acompanhar o chão de fábrica e controlar se aquilo que foi planejado realmente está sendo executado.
O objetivo não é apenas criar um cronograma de produção. Uma gestão eficiente precisa conectar vendas, estoque, compras, PCP, produção, qualidade, expedição e demais áreas envolvidas na fabricação.
De forma simplificada, o fluxo pode ser representado assim:
Pedido do cliente → análise da demanda → planejamento → materiais → programação → produção → apontamento → controle → expedição → entrega.
Ao longo deste conteúdo, cada uma dessas etapas será explicada de forma prática, permitindo compreender como acompanhar um pedido desde sua entrada até a entrega ao cliente e como reduzir atrasos, gargalos e problemas no processo produtivo.
O que é Programação, Planejamento e Controle da Produção?
A Programação, Planejamento e Controle da Produção reúne processos utilizados para organizar os recursos industriais e transformar a demanda comercial em produção executável. Embora planejamento, programação e controle estejam diretamente relacionados, cada etapa possui uma finalidade diferente dentro da gestão da produção.
Compreender essa diferença é importante porque muitas empresas acreditam que programar máquinas ou emitir ordens de produção já significa possuir um PCP estruturado. Na prática, a programação é apenas uma das etapas.
Planejamento da produção
O planejamento começa antes da execução no chão de fábrica. Sua função é analisar o que a empresa precisa produzir e quais recursos serão necessários para atender essa demanda.
Nesse momento, são avaliados pedidos de clientes, previsões de vendas, estoque disponível, capacidade produtiva, necessidade de materiais, disponibilidade de máquinas e prazo esperado para conclusão.
Entre as principais perguntas respondidas pelo planejamento estão:
-
O que deve ser produzido?
-
Quanto precisa ser fabricado?
-
Para quando o produto precisa estar pronto?
-
Quais matérias-primas serão necessárias?
-
Existem materiais disponíveis em estoque?
-
Quantas horas de produção serão necessárias?
-
Existe capacidade disponível?
-
Quais setores participarão do processo?
-
Será necessário comprar algum componente?
Imagine uma indústria que recebeu pedidos para entregar 2.000 unidades de determinado produto durante a próxima semana. Antes de liberar as ordens, é necessário verificar quantas unidades já existem em estoque, quantas estão em processo e qual quantidade realmente precisa ser fabricada.
O planejamento evita que a produção seja iniciada sem uma visão completa da demanda.
Programação da produção
Depois que a necessidade foi identificada e os recursos avaliados, entra a programação.
A programação transforma o planejamento em uma sequência prática de execução. É nela que se define quando cada ordem será produzida, em qual máquina, por qual equipe e dentro de qual período.
Algumas informações utilizadas são:
-
sequência das ordens de produção;
-
máquina responsável;
-
setor;
-
operador ou equipe;
-
horário previsto de início;
-
horário previsto de término;
-
tempo de setup;
-
quantidade programada;
-
prioridade;
-
prazo de entrega.
Uma indústria pode possuir capacidade para produzir determinado volume durante uma semana, mas ainda precisa decidir como distribuir essa produção entre os dias, turnos e equipamentos disponíveis.
É por isso que capacidade e programação precisam trabalhar juntas.
Controle da produção
O controle começa quando aquilo que foi planejado passa a ser executado.
Seu objetivo é verificar se a produção está ocorrendo conforme previsto e identificar desvios rapidamente.
Entre as informações acompanhadas estão:
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade rejeitada;
-
andamento das ordens;
-
tempo de produção;
-
tempo parado;
-
perdas;
-
refugos;
-
retrabalho;
-
atraso das operações;
-
consumo de materiais;
-
previsão de conclusão.
Esse acompanhamento permite comparar o planejado com o realizado.
Se uma ordem deveria produzir 1.000 unidades em oito horas, mas terminou o período com apenas 750 unidades, existe um desvio que precisa ser investigado.
A causa pode estar relacionada a uma máquina, material, operador, setup, manutenção ou até mesmo a uma previsão incorreta de capacidade.
| Etapa | Principal pergunta |
|---|---|
| Planejamento | O que e quanto precisamos produzir? |
| Programação | Quando, onde e em qual sequência produzir? |
| Controle | A produção está acontecendo conforme planejado? |
A integração entre essas três etapas torna o PCP mais confiável e permite tomar decisões com base no que realmente está acontecendo na operação.
Como um pedido de venda inicia o planejamento da produção?
A Programação, Planejamento e Controle da Produção pode começar diretamente a partir da demanda comercial. Em empresas que fabricam sob pedido, cada venda confirmada pode gerar uma nova necessidade de produção.
Por esse motivo, vendas e PCP não devem funcionar como áreas isoladas.
Quando o setor comercial registra um pedido, diversas informações precisam ser consideradas antes que uma data definitiva de entrega seja assumida.
Entre elas estão produto, quantidade, prazo solicitado, disponibilidade em estoque e capacidade necessária para fabricar aquilo que ainda não está disponível.
Um fluxo básico pode ser representado assim:
Pedido recebido → produtos solicitados → quantidades → prazo de entrega → verificação do estoque → necessidade de produção.
Pedido confirmado não significa produção imediata
O primeiro passo é identificar se o pedido está efetivamente confirmado.
Orçamentos, propostas em negociação ou previsões comerciais podem ser importantes para estimar demanda futura, mas não necessariamente devem gerar ordens definitivas.
Quando a empresa não diferencia previsão, orçamento e pedido confirmado, existe o risco de produzir sem necessidade ou reservar recursos para uma demanda que talvez não se concretize.
Por isso, o planejamento precisa trabalhar com diferentes níveis de informação.
Pedidos confirmados representam uma necessidade concreta. Previsões podem ser utilizadas para antecipar compras, dimensionar estoque e analisar capacidade futura.
Verificação do produto disponível
Depois de receber o pedido, é necessário verificar se o item solicitado já possui saldo disponível.
Suponha que um cliente solicite 600 unidades de determinado produto.
O estoque apresenta 250 unidades fisicamente disponíveis. Entretanto, 100 dessas unidades já estão reservadas para outro pedido.
Nesse caso, apenas 150 podem ser consideradas realmente disponíveis para atender a nova venda.
Assim:
600 unidades solicitadas – 150 unidades disponíveis = 450 unidades que precisam ser produzidas.
Esse exemplo mostra por que consultar apenas o saldo físico pode gerar erros. É necessário considerar reservas, pedidos anteriores, produtos em processo e demais compromissos de estoque.
Prazo solicitado pelo cliente
Outro ponto importante é a data prometida.
O setor comercial pode receber uma solicitação para entrega em cinco dias, mas essa informação precisa ser confrontada com a realidade da produção.
Antes de confirmar o prazo, devem ser avaliados:
-
saldo de produtos acabados;
-
disponibilidade de matérias-primas;
-
ordens já programadas;
-
capacidade das máquinas;
-
horas disponíveis;
-
tempo necessário para produção;
-
etapas posteriores à fabricação;
-
disponibilidade para expedição.
Quando vendas promete uma data sem considerar essas variáveis, o problema não aparece imediatamente. Ele normalmente surge no final do processo, quando o PCP percebe que não existe espaço suficiente na programação.
Prioridade dos pedidos
Nem todos os pedidos possuem a mesma prioridade.
Uma empresa pode organizar sua programação considerando critérios como:
-
prazo de entrega;
-
ordem de entrada;
-
cliente prioritário;
-
disponibilidade de materiais;
-
tamanho do lote;
-
necessidade de setup;
-
disponibilidade de máquina;
-
pedidos atrasados;
-
urgências comerciais.
Entretanto, a prioridade precisa seguir regras claras.
Alterações constantes na fila de produção podem provocar efeito contrário ao esperado. Quando uma ordem urgente é colocada à frente de outras repetidamente, diversos pedidos podem ser atrasados.
O PCP deve avaliar o impacto antes de alterar a programação.
Previsão de demanda
Além de pedidos já confirmados, algumas indústrias trabalham com produção para estoque.
Nesse modelo, a previsão de demanda se torna especialmente importante.
Histórico de vendas, sazonalidade, períodos promocionais, carteira de pedidos e comportamento dos clientes podem ajudar a estimar o volume necessário para os próximos períodos.
A previsão não substitui os pedidos reais, mas auxilia o planejamento antecipado de materiais e capacidade.
Quanto maior a integração entre vendas e produção, menor é a possibilidade de descobrir tarde demais que determinado prazo não poderá ser atendido.
Como calcular o que precisa ser produzido?
A Programação, Planejamento e Controle da Produção depende de um cálculo correto da necessidade produtiva. Produzir apenas com base no total de pedidos pode resultar em excesso de estoque, enquanto considerar apenas o saldo atual pode fazer com que compromissos futuros sejam ignorados.
Uma lógica inicial pode ser utilizada:
Necessidade de produção = demanda – estoque disponível + estoque de segurança.
Apesar de simples, essa fórmula ajuda a compreender os elementos envolvidos na decisão.
Demanda
A demanda representa aquilo que precisa ser atendido em determinado período.
Ela pode ser formada por:
-
pedidos confirmados;
-
previsão de vendas;
-
reposição de estoque;
-
contratos recorrentes;
-
pedidos internos;
-
necessidade de segurança.
Uma indústria que trabalha sob encomenda terá forte influência dos pedidos confirmados. Já uma empresa que produz itens padronizados para estoque pode utilizar previsões e níveis mínimos como referência.
Estoque disponível
O saldo disponível deve representar aquilo que realmente pode ser utilizado.
É diferente de simplesmente consultar a quantidade física armazenada.
Considere:
-
estoque atual;
-
reservas;
-
produtos bloqueados;
-
produtos em inspeção;
-
produtos destinados a outros pedidos;
-
materiais indisponíveis;
-
quantidade em processo.
Se existem 1.000 unidades fisicamente armazenadas, mas 700 já estão reservadas, o saldo disponível para novas demandas é de apenas 300.
Estoque de segurança
O estoque de segurança funciona como uma proteção contra variações de demanda ou atrasos.
Seu objetivo não é simplesmente aumentar os níveis armazenados, mas reduzir o risco de falta.
A quantidade adequada depende de fatores como:
-
consumo médio;
-
variação da demanda;
-
prazo de reposição;
-
confiabilidade do fornecedor;
-
criticidade do produto;
-
custo de armazenagem.
Um produto de alto giro e longo prazo de reposição pode exigir uma estratégia diferente de um item de baixo consumo que pode ser adquirido rapidamente.
Produtos em processo
Outro erro comum é ignorar itens que já estão sendo produzidos.
Suponha que a demanda seja de 1.500 unidades.
Existem:
-
300 unidades acabadas disponíveis;
-
500 unidades em produção;
-
estoque de segurança desejado de 200 unidades.
Se as 500 unidades em processo forem concluídas dentro do prazo, elas precisam ser consideradas.
A necessidade seria:
1.500 – 300 – 500 + 200 = 900 unidades adicionais.
Sem essa informação, a empresa poderia programar 1.400 unidades, gerando excesso.
Exemplo prático
Imagine um fabricante que precisa atender 2.000 unidades de determinado produto.
Atualmente existem:
-
500 unidades disponíveis;
-
150 unidades reservadas para outro pedido;
-
400 unidades já em processo;
-
estoque de segurança desejado de 200 unidades.
Primeiro é necessário descobrir o saldo realmente disponível:
500 – 150 = 350 unidades.
Depois, considera-se aquilo que já está sendo produzido:
2.000 – 350 – 400 + 200 = 1.450 unidades.
Portanto, a nova programação deverá considerar 1.450 unidades.
Quantidade já programada
É igualmente importante verificar ordens futuras.
Uma ordem ainda não iniciada pode já fazer parte do planejamento e possuir materiais reservados.
Criar uma nova ordem sem consultar a programação existente pode duplicar a produção.
Por esse motivo, um bom controle deve conseguir mostrar simultaneamente:
-
demanda total;
-
estoque;
-
reservas;
-
ordens abertas;
-
ordens programadas;
-
produtos em processo;
-
necessidade restante.
Essa visão reduz decisões baseadas apenas em planilhas isoladas ou conferências manuais.
Como verificar materiais e integrar produção, estoque e compras?
A Programação, Planejamento e Controle da Produção não pode considerar somente máquinas e mão de obra. Uma ordem perfeitamente programada pode ficar parada caso falte um único componente necessário para sua fabricação.
A análise de materiais precisa acontecer antes da liberação.
O fluxo básico é:
Necessidade de produção → estrutura do produto → necessidade de materiais → estoque disponível → necessidade de compra.
Estrutura do produto
Para descobrir quanto material será necessário, a empresa precisa conhecer a composição de cada produto.
Imagine que uma unidade do Produto X utilize:
-
2 unidades do Componente A;
-
1 unidade do Componente B;
-
500 gramas da Matéria-prima C.
Se forem programadas 1.000 unidades, teoricamente serão necessários:
-
2.000 componentes A;
-
1.000 componentes B;
-
500 kg da matéria-prima C.
Essa estrutura serve de base para planejar o consumo.
Dependendo da indústria, também podem ser considerados percentuais de perdas, refugos esperados ou rendimento de matéria-prima.
Consumo previsto
O consumo previsto indica aquilo que teoricamente será utilizado durante a fabricação.
Esse valor ajuda compras e estoque a se anteciparem.
Se a necessidade total de um material é de 2.000 unidades, mas o estoque possui apenas 1.200 disponíveis, existe uma necessidade complementar de 800 unidades.
Entretanto, também é necessário verificar materiais reservados para outras ordens.
O saldo físico pode parecer suficiente enquanto o saldo disponível não é.
Integração com estoque
O setor de estoque precisa fornecer ao PCP uma posição confiável dos materiais.
Informações importantes incluem:
-
saldo físico;
-
saldo disponível;
-
quantidade reservada;
-
materiais em recebimento;
-
itens em inspeção;
-
localização;
-
lote;
-
validade, quando aplicável.
Um cadastro incorreto ou uma movimentação não registrada pode levar o planejamento a acreditar que existe matéria-prima disponível quando ela já foi consumida.
Por isso, a qualidade dos registros de estoque afeta diretamente a programação.
Integração com compras
Quando é identificada necessidade de reposição, compras precisa agir considerando o prazo em que o material será utilizado.
Não basta saber que será necessário comprar 800 unidades. É preciso saber quando elas precisam estar disponíveis.
Se a produção está programada para iniciar na segunda-feira, um fornecedor que entrega apenas na quarta pode comprometer o cronograma.
Compras precisa considerar:
-
quantidade necessária;
-
saldo atual;
-
data de necessidade;
-
prazo médio do fornecedor;
-
pedidos já emitidos;
-
quantidade mínima de compra;
-
histórico de atrasos;
-
tempo de recebimento e inspeção.
Lead time do fornecedor
O tempo entre a solicitação e a disponibilidade efetiva do material influencia diretamente o planejamento.
Esse intervalo pode incluir:
-
aprovação da compra;
-
processamento pelo fornecedor;
-
fabricação do componente;
-
transporte;
-
recebimento;
-
conferência;
-
inspeção de qualidade;
-
armazenamento.
Assim, um material comprado hoje pode não estar disponível imediatamente para produção.
Compras emergenciais
Quando a integração é fraca, compras emergenciais tendem a aumentar.
Essas aquisições podem envolver:
-
fretes mais caros;
-
fornecedores alternativos;
-
lotes menores;
-
preços maiores;
-
condições comerciais menos favoráveis.
Um bom planejamento permite transformar compras urgentes em compras planejadas.
Materiais críticos
Também é útil identificar materiais que possuem maior impacto na produção.
Um componente pode ser considerado crítico devido ao:
-
longo prazo de reposição;
-
fornecedor único;
-
alto consumo;
-
baixa disponibilidade;
-
dificuldade de substituição;
-
importância para muitos produtos.
O acompanhamento desses itens reduz a possibilidade de uma linha inteira ficar parada por causa de uma pequena peça.
Produção, estoque e compras precisam compartilhar a mesma necessidade. Quando cada setor trabalha com informações diferentes, a empresa perde capacidade de prever problemas.
Como analisar a capacidade produtiva antes de programar?
A Programação, Planejamento e Controle da Produção precisa comparar aquilo que a empresa deseja produzir com aquilo que realmente consegue fabricar dentro do prazo disponível.
Esse é o papel da análise de capacidade produtiva.
Uma fórmula inicial é:
Capacidade produtiva = quantidade produzida por hora × horas disponíveis.
Entretanto, a capacidade real normalmente depende de mais variáveis.
Capacidade teórica e capacidade disponível
Imagine uma máquina capaz de produzir 100 unidades por hora.
Se existem oito horas de jornada:
100 × 8 = 800 unidades.
Esse valor representa uma capacidade teórica.
Na prática, podem existir:
-
setup;
-
intervalos;
-
manutenção;
-
limpeza;
-
troca de ferramentas;
-
abastecimento;
-
inspeções;
-
pequenas paradas.
Se duas horas forem utilizadas nessas atividades, restarão seis horas efetivamente disponíveis.
A capacidade passa para:
100 × 6 = 600 unidades.
Por isso, considerar somente o horário total do turno pode gerar programações impossíveis de cumprir.
Máquinas disponíveis
O PCP deve conhecer a disponibilidade de cada equipamento.
Uma máquina pode estar:
-
liberada;
-
em manutenção;
-
reservada;
-
parada;
-
aguardando ferramenta;
-
bloqueada por qualidade.
Também é necessário considerar que diferentes produtos podem exigir máquinas específicas.
Ter dez equipamentos na fábrica não significa possuir dez máquinas disponíveis para qualquer ordem.
Mão de obra
Capacidade não depende apenas de máquinas.
Algumas operações exigem operadores específicos, equipes, supervisores ou profissionais treinados.
É necessário considerar:
-
quantidade de funcionários;
-
qualificação;
-
turnos;
-
férias;
-
ausências;
-
horas disponíveis;
-
produtividade média.
Uma máquina livre pode continuar parada se não houver operador habilitado.
Capacidade por setor
Outro ponto importante é analisar toda a rota produtiva.
Um produto pode passar por corte, usinagem, montagem, pintura, inspeção e embalagem.
Cada setor possui sua própria capacidade.
Produzir rapidamente na primeira operação não resolve o problema se a etapa seguinte não conseguir absorver o mesmo volume.
É assim que surgem filas internas.
Identificação de gargalos
O gargalo é um recurso cuja capacidade limita o fluxo do processo.
Imagine:
| Processo | Capacidade diária |
|---|---|
| Corte | 1.200 unidades |
| Usinagem | 900 unidades |
| Montagem | 700 unidades |
| Embalagem | 1.000 unidades |
Nesse cenário, montagem possui a menor capacidade.
Mesmo que o corte produza 1.200 unidades, a empresa não conseguirá finalizar o mesmo volume diariamente se montagem processa apenas 700.
Programar sem considerar esse limite aumenta o estoque em processo.
Setup
O tempo de preparação entre produtos também deve ser considerado.
Se cada troca de produto exige uma hora, realizar seis trocas ao longo do dia pode consumir grande parte da capacidade.
Nesse caso, agrupar ordens semelhantes pode reduzir setups e melhorar aproveitamento.
Porém, produzir lotes grandes somente para evitar troca também pode gerar excesso de estoque.
O PCP precisa equilibrar eficiência e necessidade real.
Demanda maior que a capacidade
Quando a demanda ultrapassa a capacidade disponível, algumas alternativas podem ser avaliadas:
-
horas extras;
-
turno adicional;
-
terceirização;
-
redistribuição de máquinas;
-
mudança de sequência;
-
divisão de lotes;
-
revisão do prazo;
-
investimentos em capacidade.
O importante é identificar a falta de capacidade antes de prometer datas inviáveis.
Como fazer a programação da produção na prática?
A Programação, Planejamento e Controle da Produção chega a uma etapa decisiva quando as necessidades são transformadas em ordens que serão executadas no chão de fábrica.
A programação define quem fará, onde será produzido, quando começará e quando deverá terminar.
Criação da ordem de produção
A ordem de produção reúne informações necessárias para fabricar determinado item.
Ela pode conter:
-
número da ordem;
-
produto;
-
quantidade;
-
data de emissão;
-
data prevista;
-
roteiro produtivo;
-
matéria-prima;
-
operações;
-
máquinas;
-
tempo planejado;
-
responsável;
-
prioridade.
Essa ordem funciona como referência para diferentes setores envolvidos na execução.
Definição da sequência
Depois de criar as ordens, é necessário definir a sequência.
Essa decisão pode considerar diferentes critérios.
Uma programação baseada apenas na ordem de chegada pode funcionar em algumas operações, mas ser inadequada em outras.
Também podem ser considerados:
-
prazo prometido;
-
disponibilidade de material;
-
máquina necessária;
-
tamanho do lote;
-
duração;
-
setup;
-
criticidade;
-
pedidos atrasados.
Exemplo de programação
| Ordem | Produto | Quantidade | Máquina | Início | Prazo |
|---|---|---|---|---|---|
| OP 1050 | Produto A | 500 | Máquina 01 | 08:00 | 12:00 |
| OP 1051 | Produto B | 300 | Máquina 02 | 09:00 | 14:00 |
| OP 1052 | Produto C | 200 | Máquina 01 | 13:00 | 16:00 |
Nesse exemplo, a Máquina 01 possui duas ordens em sequência.
Entre OP 1050 e OP 1052, é importante verificar se existe necessidade de preparação.
Se o setup durar 30 minutos, a segunda operação não poderá começar exatamente quando a primeira termina.
Programação por máquina
A visualização da carga por máquina ajuda a identificar sobrecarga.
Uma máquina com 20 horas programadas dentro de um período que oferece apenas oito horas disponíveis representa um problema evidente.
Sem essa visualização, as ordens podem possuir datas aparentemente válidas individualmente, embora concorram pelo mesmo equipamento.
Programação por operador
Em alguns ambientes, a restrição principal está nas pessoas.
Por isso, também pode ser necessário verificar quantas operações cada funcionário consegue atender.
É especialmente importante quando existem:
-
funções especializadas;
-
certificações;
-
atividades manuais;
-
inspeções;
-
montagem.
Critérios de prioridade
Definir prioridades evita decisões improvisadas.
Exemplos:
Primeiro pelo prazo de entrega: ordens com vencimento mais próximo recebem prioridade.
Primeiro pela disponibilidade: itens que já possuem materiais liberados podem ser executados primeiro.
Agrupamento por família: produtos semelhantes são sequenciados para reduzir setup.
Criticidade do cliente: determinados contratos podem possuir níveis de serviço específicos.
A escolha depende da operação.
Congelamento da programação
Uma prática útil é estabelecer períodos nos quais a programação não deve sofrer alterações sem necessidade real.
Quando prioridades mudam constantemente, operadores precisam interromper ordens, materiais são movimentados várias vezes e setups adicionais podem ocorrer.
Isso reduz produtividade.
Um período relativamente estável aumenta a previsibilidade no chão de fábrica.
Programação finita
Uma programação mais realista respeita a capacidade disponível.
Isso significa evitar colocar mais horas em um recurso do que ele realmente possui.
Se uma máquina oferece oito horas disponíveis, uma programação de 12 horas no mesmo turno precisa ser redistribuída ou ter o prazo revisado.
Essa abordagem torna a previsão de entrega mais confiável.
Como acompanhar a produção no chão de fábrica?
A Programação, Planejamento e Controle da Produção não termina quando uma ordem é liberada. A partir desse momento, começa uma das etapas mais importantes: acompanhar aquilo que realmente está acontecendo.
Sem dados da execução, o planejamento se torna uma fotografia antiga da fábrica.
O fluxo ideal pode ser resumido assim:
Ordem liberada → produção iniciada → apontamentos → acompanhamento → atualização do PCP.
Apontamento de produção
O apontamento registra informações reais sobre a execução de cada ordem.
Entre os principais dados estão:
-
horário de início;
-
horário de término;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade rejeitada;
-
refugos;
-
perdas;
-
máquina;
-
operador;
-
operação realizada;
-
material consumido;
-
tempo produtivo;
-
tempo parado.
Essas informações alimentam o controle da produção.
Horário de início e término
Registrar somente que uma ordem foi concluída não é suficiente para uma análise mais detalhada.
É necessário saber quanto tempo a operação realmente consumiu.
Se uma atividade planejada para durar quatro horas levou seis, existe uma diferença que deve ser considerada no próximo planejamento.
Sem histórico, o PCP pode continuar utilizando tempos irreais.
Quantidade produzida
A quantidade realizada precisa ser comparada com aquilo que foi solicitado.
Imagine uma ordem de 1.000 peças encerrada com 920 unidades aprovadas.
Se o sistema simplesmente considerar a ordem concluída, poderão faltar 80 unidades para atender o pedido.
O apontamento precisa mostrar essa diferença.
Perdas e refugos
Perdas alteram diretamente a necessidade de produção.
Se uma ordem precisa entregar 500 unidades boas e apresenta 5% de refugo, talvez seja necessário produzir uma quantidade maior.
Controlar essas ocorrências ajuda a avaliar rendimento por:
-
produto;
-
máquina;
-
operação;
-
turno;
-
operador;
-
matéria-prima.
Tempo parado
Registrar as paradas é essencial para entender por que a capacidade real pode ser menor que a planejada.
Algumas causas comuns são:
-
manutenção;
-
falta de material;
-
falta de operador;
-
espera por qualidade;
-
setup;
-
quebra;
-
ferramenta indisponível;
-
falta de programação;
-
limpeza.
Separar as causas permite agir sobre os problemas mais frequentes.
Consumo real de materiais
O consumo registrado no chão de fábrica também pode ser comparado ao consumo previsto.
Se a estrutura determina 10 kg de matéria-prima por lote, mas a produção utiliza regularmente 12 kg, existe um desvio.
Ele pode indicar:
-
perda excessiva;
-
estrutura incorreta;
-
processo ineficiente;
-
problema de medição.
Esse dado é importante tanto para estoque quanto para custos.
Atualização do andamento
Além de ordens concluídas, o PCP precisa conhecer aquelas que estão:
-
aguardando;
-
liberadas;
-
iniciadas;
-
parcialmente produzidas;
-
paradas;
-
concluídas.
Essa visão facilita estimar quando determinada venda poderá ser expedida.
Informações em tempo adequado
Quanto maior o intervalo entre o acontecimento e o registro, menor a capacidade de reação.
Se uma máquina para pela manhã e o PCP descobre apenas no final do expediente, várias ordens podem ter sido afetadas.
Quando a informação chega rapidamente, ainda existe oportunidade para redistribuir carga, trocar equipamento ou revisar prioridades.
Como controlar o planejado x realizado e identificar gargalos?
A Programação, Planejamento e Controle da Produção permite transformar dados do chão de fábrica em informação para tomada de decisão. Uma das formas mais importantes de fazer isso é comparar aquilo que deveria acontecer com aquilo que realmente aconteceu.
O planejado x realizado ajuda a identificar desvios de quantidade, prazo, consumo e produtividade.
Quantidade planejada x produzida
Esse indicador mostra se a produção alcançou o volume esperado.
| Indicador | Planejado | Realizado | Situação |
|---|---|---|---|
| Produção | 1.000 un. | 920 un. | Abaixo |
| Tempo | 8 h | 9 h | Acima |
| Perdas | 20 un. | 45 un. | Acima |
| Entrega | 05/10 | 06/10 | Atrasada |
Uma diferença de 80 unidades pode parecer pequena isoladamente, mas precisa ser analisada.
Se ela ocorrer todos os dias, o impacto mensal será significativo.
Tempo previsto x tempo realizado
Outro indicador importante compara duração planejada e real.
Suponha que determinada operação esteja cadastrada com duas horas, mas historicamente leva três.
Se o PCP continuar programando duas horas, todas as ordens relacionadas terão tendência a atrasar.
Nesse caso, o problema pode não estar no operador, mas no parâmetro utilizado para planejar.
Prazo previsto x prazo real
Esse acompanhamento mostra a capacidade da empresa de cumprir sua programação.
Se várias ordens são concluídas depois da data prevista, é necessário investigar a origem.
Pode existir:
-
capacidade superestimada;
-
materiais chegando tarde;
-
excesso de mudanças na programação;
-
tempo de processo incorreto;
-
manutenção frequente;
-
prioridade mal definida.
Consumo previsto x consumo real
Comparar materiais ajuda a identificar desperdícios ou cadastros desatualizados.
Quando o consumo real supera frequentemente o previsto, podem ocorrer:
-
perdas;
-
refugos;
-
retrabalho;
-
estrutura incorreta;
-
baixa eficiência.
Essa diferença também afeta o custo do produto.
Produtividade
A produtividade pode ser analisada de diferentes maneiras, dependendo do processo.
Uma forma simples é:
Produtividade = quantidade produzida ÷ tempo utilizado.
Imagine duas máquinas produzindo o mesmo item.
Máquina A: 600 unidades em seis horas.
Máquina B: 600 unidades em oito horas.
A diferença pode indicar necessidade de manutenção, ajuste, treinamento ou revisão de processo.
Tempo de máquina parada
Uma máquina pode apresentar boa velocidade quando está funcionando, mas permanecer parada durante grande parte do turno.
Por isso, analisar apenas peças por hora pode esconder o problema.
É útil conhecer:
-
tempo disponível;
-
tempo produzindo;
-
tempo parado;
-
motivos das paradas.
Identificando gargalos
Gargalos normalmente aparecem quando determinada etapa acumula filas ou atrasa o restante do fluxo.
Sinais comuns incluem:
-
ordens aguardando sempre o mesmo recurso;
-
excesso de estoque em processo;
-
horas extras constantes em determinada área;
-
atrasos recorrentes;
-
equipamentos com carga acima da capacidade.
O gargalo pode variar conforme o mix de produtos e a demanda.
Por isso, deve ser acompanhado continuamente.
Uso dos indicadores no próximo planejamento
O objetivo do controle não é apenas mostrar aquilo que deu errado.
Os dados precisam voltar para o planejamento.
Se uma operação leva mais tempo, seu padrão pode ser revisado.
Se determinada máquina apresenta muitas paradas, a capacidade considerada na programação deve refletir essa realidade.
Dessa forma, cada ciclo produtivo ajuda a tornar o próximo planejamento mais confiável.
O que fazer quando a produção sai do planejamento?
A Programação, Planejamento e Controle da Produção precisa considerar que nem toda operação ocorrerá exatamente conforme o previsto. Imprevistos fazem parte da rotina industrial.
O objetivo não é eliminar qualquer alteração, mas identificar desvios rapidamente e reprogramar com critérios.
Máquina quebrada
Uma falha de equipamento pode interromper diversas ordens.
O PCP precisa avaliar:
-
tempo estimado de manutenção;
-
ordens afetadas;
-
equipamentos alternativos;
-
possibilidade de terceirização;
-
impacto nos pedidos;
-
novas datas.
Se existir máquina substituta, as ordens podem ser redistribuídas.
Caso contrário, talvez seja necessário revisar o cronograma.
Falta de matéria-prima
Quando um material não chega conforme previsto, é necessário identificar quais ordens dependem dele.
Em alguns casos, outras produções podem ser antecipadas para utilizar a capacidade disponível enquanto a matéria-prima não chega.
Essa decisão reduz tempo ocioso.
Atraso de fornecedor
O atraso precisa ser refletido imediatamente na programação.
Se o PCP continuar considerando a data original, estará trabalhando com uma informação que já não é válida.
Compras e produção precisam compartilhar atualizações sobre entregas críticas.
Ausência de operador
Quando determinada operação exige pessoal qualificado, a ausência pode interromper o processo.
Possíveis ações incluem:
-
realocar funcionário treinado;
-
reorganizar tarefas;
-
antecipar outra ordem;
-
redistribuir carga;
-
revisar a programação.
Produção abaixo do esperado
Uma ordem pode avançar mais lentamente que o planejado.
Antes de simplesmente estender o prazo, é importante descobrir a causa.
Pode ser:
-
velocidade menor;
-
material inadequado;
-
falha na máquina;
-
dificuldade operacional;
-
retrabalho;
-
setup maior que o esperado.
A solução depende da origem.
Pedido urgente
Pedidos urgentes precisam ser avaliados com cuidado.
Inserir uma nova ordem na frente da programação desloca outras.
Antes de aceitar a mudança, é necessário verificar:
-
quais ordens serão afetadas;
-
materiais disponíveis;
-
máquina necessária;
-
setup adicional;
-
capacidade;
-
prazos comprometidos.
Assim, a decisão comercial considera o impacto industrial.
Produto rejeitado
Quando uma quantidade relevante é reprovada pela qualidade, pode ser necessário gerar complemento.
Esse retrabalho ou nova produção utiliza capacidade que não estava originalmente programada.
Quanto mais cedo a informação chegar ao PCP, melhor será a possibilidade de reorganização.
Replanejamento contínuo
Replanejar não significa refazer toda a programação a cada pequeno desvio.
O objetivo é atualizar aquilo que realmente afeta o resultado.
Um processo pode seguir:
Identificar problema → avaliar impacto → definir alternativas → escolher nova programação → atualizar setores → acompanhar resultado.
Comunicação entre setores
Toda alteração relevante precisa chegar aos setores afetados.
Se uma ordem mudou de data, talvez seja necessário atualizar:
-
vendas;
-
estoque;
-
compras;
-
produção;
-
expedição;
-
cliente.
A falta de comunicação pode fazer uma área continuar trabalhando com o planejamento anterior.
Um processo integrado reduz esse risco.
Como funciona o fluxo completo do pedido até a entrega?
A Programação, Planejamento e Controle da Produção conecta diversas etapas que, quando analisadas separadamente, podem parecer independentes. Na prática, cada uma influencia diretamente a próxima.
O processo começa na entrada da demanda e termina somente quando o produto está disponível para ser entregue conforme combinado.
Pedido do cliente
O setor comercial registra produto, quantidade, condições e prazo solicitado.
Esses dados iniciam a necessidade.
Análise da demanda
O PCP verifica aquilo que precisa ser atendido e separa demanda imediata de previsões futuras.
Pedidos confirmados recebem atenção de acordo com seus prazos.
Verificação do estoque
Antes de produzir, é necessário conferir se existe produto acabado disponível.
Também devem ser consideradas reservas e compromissos anteriores.
Cálculo da necessidade de produção
A diferença entre demanda, estoque disponível, produtos em processo e níveis de segurança determina quanto realmente deve ser fabricado.
Necessidade de materiais
A estrutura do produto informa quais componentes e matérias-primas serão utilizados.
A quantidade prevista é comparada ao saldo disponível.
Compras e abastecimento
Materiais insuficientes precisam ser adquiridos dentro do prazo necessário.
Compras acompanha fornecedores e datas de chegada.
Análise da capacidade produtiva
O PCP avalia máquinas, operadores, turnos, horas disponíveis, setups e demais limitações.
Isso mostra se a demanda cabe no período.
Programação das ordens
As ordens recebem sequência, datas, máquinas, operações e prioridades.
O objetivo é criar uma agenda produtiva executável.
Execução no chão de fábrica
Os operadores iniciam as ordens conforme programação e roteiro.
Materiais são consumidos e produtos avançam entre as etapas.
Apontamento
Durante a execução, são registrados quantidade, tempo, perdas, paradas e andamento.
Essas informações atualizam a visão do PCP.
Controle do planejado x realizado
O resultado real é comparado ao planejamento.
Desvios podem exigir ajustes.
Finalização
Quando todas as operações são concluídas e os produtos aprovados, as quantidades são disponibilizadas como produto acabado.
Separação e expedição
O pedido é separado, conferido, embalado e preparado para transporte.
A expedição precisa conhecer quais pedidos estão completos e liberados.
Entrega ao cliente
O ciclo se encerra quando o produto é entregue conforme quantidade e prazo combinados.
O fluxo completo pode ser visualizado assim:
Pedido do cliente
↓
Análise da demanda
↓
Verificação do estoque
↓
Cálculo da necessidade de produção
↓
Necessidade de materiais
↓
Compras e abastecimento
↓
Análise da capacidade produtiva
↓
Programação das ordens de produção
↓
Execução e apontamento no chão de fábrica
↓
Controle do planejado x realizado
↓
Finalização da produção
↓
Separação e expedição
↓
Entrega ao cliente
Integração entre setores
Uma das maiores vantagens de trabalhar o processo completo é reduzir ilhas de informação.
Vendas precisa saber se o prazo pode ser cumprido.
O PCP precisa conhecer a demanda.
Compras precisa conhecer a necessidade de materiais.
Estoque precisa registrar entradas e saídas corretamente.
Produção precisa saber qual ordem executar.
A expedição precisa conhecer o que está pronto.
Quando esses dados ficam separados, aumenta a dependência de mensagens, planilhas e conferências manuais.
Checklist para acompanhar o processo
Antes e durante a produção, algumas perguntas ajudam a verificar se o fluxo está sob controle:
-
O pedido possui prazo definido?
-
O estoque foi consultado?
-
Existem reservas para outros pedidos?
-
A necessidade de produção foi calculada?
-
As ordens existentes foram consideradas?
-
Os materiais necessários estão disponíveis?
-
Existem compras pendentes?
-
O prazo dos fornecedores foi verificado?
-
A capacidade produtiva foi analisada?
-
Máquinas e operadores estão disponíveis?
-
As ordens foram programadas?
-
O tempo de setup foi considerado?
-
A produção está sendo apontada?
-
As perdas estão sendo registradas?
-
As paradas possuem motivo?
-
O planejado está sendo comparado ao realizado?
-
Os atrasos são identificados rapidamente?
-
A expedição conhece a previsão de conclusão?
-
O prazo prometido ao cliente continua viável?
Quanto mais cedo uma resposta negativa for identificada, maior será a capacidade de agir antes que o problema alcance a entrega.
Conclusão
Organizar o caminho entre o pedido de venda e a entrega do produto exige uma visão integrada da operação industrial. Não basta possuir máquinas disponíveis ou matérias-primas em estoque se a empresa não consegue transformar essas informações em um planejamento confiável.
A Programação, Planejamento e Controle da Produção permite estruturar essa jornada ao conectar demanda, estoque, compras, capacidade produtiva, ordens de produção, chão de fábrica, apontamentos e expedição.
O planejamento define o que precisa ser feito e quais recursos serão necessários. A programação organiza quando e onde cada atividade acontecerá. O controle acompanha a execução e mostra se o resultado está de acordo com aquilo que foi previsto.
Quando essas etapas trabalham juntas, a indústria consegue identificar antecipadamente falta de materiais, excesso de carga em máquinas, conflitos de prioridade e riscos de atraso. Ao mesmo tempo, informações reais da produção ajudam a ajustar tempos, capacidades e parâmetros utilizados nos próximos planejamentos.
Esse ciclo de planejar, executar, medir e reprogramar torna a gestão da produção mais previsível. O objetivo não é criar um cronograma rígido que nunca possa ser alterado, mas construir um processo capaz de reagir às mudanças sem perder a visão dos pedidos, dos recursos disponíveis e dos prazos assumidos.
Assim, acompanhar o fluxo completo do pedido à entrega deixa de ser apenas uma tarefa operacional e passa a fazer parte de uma gestão industrial orientada por informações confiáveis, maior controle sobre o processo produtivo e decisões mais rápidas diante dos desvios da produção.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação, Planejamento e Controle da Produção: Como Evitar Atrasos e Gargalos
Atrasos na produção raramente surgem por um único motivo. Em uma indústria, diferentes…
Programação, Planejamento e Controle da Produção: Como Integrar PCP, Estoque e Compras
Organizar uma indústria exige muito mais do que simplesmente receber pedidos e iniciar a fabricação.…
Sistema PCP: como controlar ordens de produção e apontamentos em tempo real
Controlar uma fábrica exige muito mais do que saber quanto precisa ser produzido. É necessário…
Sistema PCP: como identificar gargalos e atrasos na produção
Identificar onde uma produção está perdendo tempo, formando filas ou ultrapassando prazos…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.