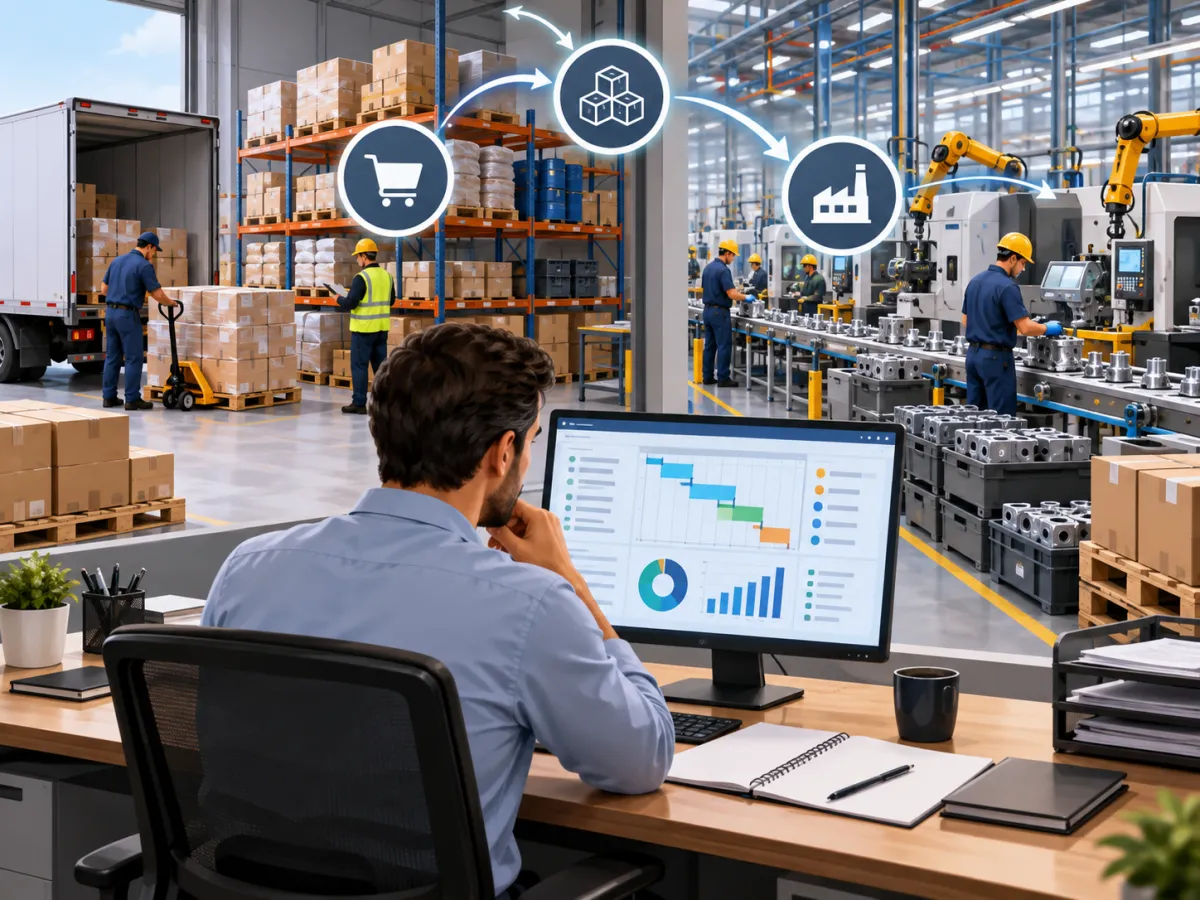
Organizar uma indústria exige muito mais do que simplesmente receber pedidos e iniciar a fabricação. Antes de colocar uma ordem no chão de fábrica, é necessário verificar a demanda, analisar a capacidade produtiva, conferir a disponibilidade de matéria-prima, identificar necessidades de compra e calcular quando cada recurso estará disponível.
É nesse contexto que a Programação Planejamento e Controle da Produção assume um papel central. O processo permite transformar a demanda comercial em um plano de produção organizado, considerando materiais, máquinas, mão de obra, prazos e capacidade.
Quando PCP, estoque e compras trabalham de forma isolada, diversos problemas podem surgir. Uma ordem de produção pode ser programada sem que exista matéria-prima suficiente. O setor de compras pode adquirir materiais que já estão disponíveis. O estoque pode manter grandes quantidades de itens que não serão consumidos no curto prazo. Ao mesmo tempo, componentes essenciais podem faltar justamente quando uma fabricação precisa começar.
Essas situações podem provocar compras emergenciais, aumento dos custos, excesso de estoque, máquinas paradas, equipes aguardando materiais, ordens atrasadas e dificuldades para cumprir os prazos prometidos aos clientes.
A integração permite construir um fluxo muito mais organizado:
Pedido de venda → planejamento → análise de estoque → necessidade de compra → recebimento dos materiais → programação → produção → acompanhamento → entrega.
Cada etapa alimenta a seguinte. Por isso, a qualidade das informações utilizadas durante o planejamento influencia diretamente a eficiência de toda a operação.
Ao longo deste conteúdo, será possível entender como estruturar esse fluxo, calcular necessidades de materiais, integrar PCP e compras, acompanhar fornecedores, monitorar o consumo e utilizar indicadores para melhorar continuamente o planejamento industrial.
O que é Programação, Planejamento e Controle da Produção?
A Programação Planejamento e Controle da Produção reúne processos responsáveis por organizar o que uma indústria precisa fabricar, em qual quantidade, em que momento e utilizando quais recursos. Embora planejamento, programação e controle estejam diretamente relacionados, cada etapa possui uma função específica.
Compreender essa diferença ajuda a organizar melhor as responsabilidades do PCP e a evitar decisões baseadas apenas em urgências do dia a dia.
Planejamento da produção
O planejamento representa uma visão antecipada das necessidades da fábrica.
Antes de iniciar uma produção, é necessário responder perguntas importantes:
-
O que precisa ser produzido?
-
Qual quantidade precisa ser fabricada?
-
Para quando o produto deverá estar disponível?
-
Quanto tempo será necessário?
-
Quais matérias-primas serão utilizadas?
-
Existem materiais suficientes?
-
Quais máquinas participarão do processo?
-
Quantas pessoas serão necessárias?
-
A capacidade atual permite atender à demanda?
O planejamento utiliza informações provenientes de diferentes áreas. Os pedidos de vendas mostram a demanda. O estoque informa os materiais disponíveis. Compras apresenta pedidos em aberto e previsões de recebimento. A produção fornece informações sobre capacidade, produtividade e disponibilidade das máquinas.
Quando esses dados são reunidos, o PCP consegue construir um plano mais próximo da realidade.
Imagine uma indústria que recebeu pedidos para fabricar 2.000 unidades de determinado produto durante as próximas duas semanas. Antes de confirmar o prazo, é necessário verificar se existe capacidade suficiente para produzir essa quantidade e se os componentes estarão disponíveis.
Caso uma matéria-prima tenha prazo de entrega de sete dias, por exemplo, essa informação precisa ser considerada antes de definir a data de início da fabricação.
O planejamento evita que a empresa assuma compromissos sem conhecer suas limitações.
Programação da produção
Depois de definir o que deverá ser produzido, entra a programação.
Programar significa transformar o planejamento em uma sequência de execução.
Nessa etapa são determinadas informações como:
-
ordem que deverá ser produzida primeiro;
-
data prevista de início;
-
data prevista de término;
-
máquina responsável;
-
operação produtiva;
-
quantidade programada;
-
equipe ou operador;
-
duração estimada;
-
sequência entre operações.
Considere três ordens aguardando fabricação. Todas podem ser importantes, mas talvez apenas uma delas utilize determinado equipamento disponível naquele momento.
O PCP precisa avaliar prazos, recursos, materiais e capacidade para decidir a melhor sequência.
Uma boa programação reduz conflitos entre ordens e evita que várias produções sejam iniciadas ao mesmo tempo sem condições de conclusão.
Controle da produção
Planejar e programar não significa que tudo acontecerá exatamente conforme previsto.
Máquinas podem parar, materiais podem apresentar problemas, operadores podem faltar, pedidos podem sofrer alterações e fornecedores podem atrasar.
Por isso, o controle acompanha a execução.
Entre as informações monitoradas estão:
-
quantidade planejada;
-
quantidade produzida;
-
tempo previsto;
-
tempo realizado;
-
consumo esperado;
-
consumo real;
-
refugos;
-
perdas;
-
paradas;
-
ordens concluídas;
-
ordens pendentes;
-
atrasos.
O controle permite identificar desvios e alimentar novamente o planejamento.
Se uma ordem deveria produzir 500 unidades durante um turno, mas realizou apenas 350, o PCP precisa entender o motivo e verificar como essa diferença afetará as próximas ordens.
Dessa forma, planejamento, programação e controle formam um ciclo contínuo.
Planejar determina o caminho. Programar organiza a execução. Controlar mostra o que realmente aconteceu e fornece informações para o próximo planejamento.
Como funciona o fluxo entre PCP, estoque e compras?
A Programação Planejamento e Controle da Produção depende de uma comunicação constante entre demanda, materiais e abastecimento. O PCP não consegue organizar corretamente a fábrica quando desconhece o saldo do estoque ou não possui informações sobre as compras em andamento.
O fluxo pode ser representado da seguinte forma:
Pedido de venda → análise da demanda → planejamento → ordem de produção → necessidade de materiais → consulta ao estoque → necessidade de compra → pedido ao fornecedor → recebimento → programação → produção.
Cada etapa possui uma função específica.
Pedido de venda e demanda
O processo normalmente começa com uma necessidade.
Ela pode surgir de:
-
pedido confirmado pelo cliente;
-
previsão de vendas;
-
reposição de estoque;
-
contrato recorrente;
-
necessidade interna;
-
produção para estoque.
Essa demanda informa ao PCP quais produtos precisarão estar disponíveis e em quais datas.
Um dos erros mais comuns é considerar somente a quantidade pedida sem avaliar a data necessária.
Produzir 1.000 unidades para daqui a 60 dias é diferente de produzir a mesma quantidade para daqui a três dias.
O prazo determina a urgência do planejamento.
Análise do planejamento
Depois de conhecer a demanda, o PCP verifica se existe capacidade para atendê-la.
São avaliados fatores como:
-
ordens já programadas;
-
disponibilidade das máquinas;
-
capacidade diária;
-
tempos de produção;
-
disponibilidade de operadores;
-
manutenções programadas;
-
materiais necessários.
Somente depois dessa análise é possível estabelecer uma previsão realista.
Geração da ordem de produção
A ordem de produção formaliza aquilo que deverá ser fabricado.
Ela normalmente contém:
-
produto;
-
quantidade;
-
data;
-
roteiro;
-
operações;
-
materiais;
-
observações;
-
prioridades.
A partir da ordem, torna-se possível calcular os componentes necessários.
Consulta ao estoque
Antes de solicitar uma compra, é necessário saber o que já existe.
Imagine que uma ordem precise de 1.000 kg de determinada matéria-prima.
O estoque possui 600 kg.
Entretanto, 250 kg já estão reservados para outra ordem.
Nesse cenário, o saldo físico é de 600 kg, mas o saldo efetivamente disponível é de apenas 350 kg.
Esse detalhe muda completamente a necessidade de compra.
Necessidade de compra
Depois de comparar necessidade e disponibilidade, o sistema ou o responsável pelo planejamento identifica as faltas.
A informação precisa chegar ao setor de compras com antecedência suficiente para que exista tempo para:
-
consultar fornecedores;
-
negociar preços;
-
emitir pedidos;
-
aguardar fabricação;
-
transportar;
-
receber;
-
conferir.
Compras não deve receber a informação apenas quando o estoque acaba.
A demanda futura precisa orientar as aquisições.
Recebimento dos materiais
Quando a compra chega, o processo ainda não terminou.
O material precisa ser:
-
recebido;
-
conferido;
-
registrado;
-
armazenado;
-
liberado para uso.
Se determinado componente chega hoje, mas precisa passar por inspeção durante dois dias, ele não estará imediatamente disponível para produção.
O PCP precisa conhecer essa condição.
Produção e retorno de informações
Após a liberação dos materiais, a ordem pode seguir para execução.
Durante a fabricação, as informações retornam ao planejamento.
Esse fluxo de ida e volta é importante porque uma produção pode consumir mais material do que o previsto, gerar perda ou apresentar atraso.
Esses acontecimentos alteram as próximas decisões.
Quando PCP, estoque e compras compartilham informações atualizadas, a indústria consegue agir antes que uma falta de material se transforme em parada de produção.
Como o PCP identifica os materiais necessários para produzir?
A Programação Planejamento e Controle da Produção precisa transformar a quantidade de produtos que será fabricada em necessidades concretas de matérias-primas, componentes e embalagens.
Essa análise depende principalmente da estrutura do produto e da quantidade planejada.
Ficha técnica e estrutura do produto
A ficha técnica indica quais materiais fazem parte de um item fabricado.
Dependendo da indústria, a estrutura pode conter:
-
matéria-prima principal;
-
componentes;
-
subcomponentes;
-
embalagens;
-
etiquetas;
-
insumos auxiliares;
-
produtos intermediários.
Imagine um produto composto por:
-
2 kg de matéria-prima A;
-
4 unidades do componente B;
-
1 unidade da embalagem C.
Para produzir 100 unidades, a necessidade teórica seria:
-
200 kg de matéria-prima A;
-
400 unidades do componente B;
-
100 embalagens C.
Esse cálculo parece simples, mas em uma indústria com centenas ou milhares de produtos a quantidade de combinações cresce rapidamente.
Por isso, manter as estruturas atualizadas é fundamental.
Quantidade programada
O cálculo precisa considerar a quantidade que realmente será produzida.
Se uma ordem possui 500 unidades, mas outra ordem do mesmo produto está programada para a semana seguinte, o planejamento deve considerar ambas quando analisa as necessidades futuras.
Isso evita comprar somente para a ordem mais próxima e descobrir posteriormente que o mesmo material será necessário novamente.
Consumo previsto
O consumo previsto representa o volume esperado de utilização de cada componente.
Uma fórmula básica pode ser:
Quantidade programada × consumo unitário = necessidade prevista.
Se o produto utiliza 1,5 kg de determinada matéria-prima e serão fabricadas 800 unidades:
800 × 1,5 = 1.200 kg.
A indústria precisará ter 1.200 kg disponíveis para atender à necessidade teórica.
Perdas previstas
Nem sempre 100% do material consumido se transforma em produto final.
Dependendo do processo, podem existir:
-
aparas;
-
cortes;
-
evaporação;
-
ajustes de máquina;
-
peças de teste;
-
perdas de processo;
-
refugos esperados.
Se o consumo teórico é de 1.200 kg e o processo apresenta perda média de 3%, o planejamento precisa considerar essa diferença.
Trabalhar apenas com o consumo ideal pode gerar falta de material durante a fabricação.
Entretanto, perdas não devem ser adicionadas aleatoriamente.
O ideal é utilizar histórico e indicadores reais.
Materiais compartilhados entre produtos
Outro ponto importante ocorre quando diversos produtos consomem o mesmo componente.
Suponha que três ordens utilizem a mesma matéria-prima:
-
ordem A: 300 kg;
-
ordem B: 450 kg;
-
ordem C: 250 kg.
A necessidade total será de 1.000 kg.
Se o estoque possui 700 kg, existe uma falta potencial de 300 kg.
Entretanto, a data de cada ordem também precisa ser considerada.
Talvez a ordem C seja executada apenas no mês seguinte e exista uma compra programada antes disso.
Por esse motivo, analisar somente o saldo total nem sempre é suficiente.
Reserva de materiais
Uma forma de aumentar a confiabilidade do planejamento é reservar os materiais para ordens específicas.
Quando uma ordem recebe uma reserva, aquela quantidade deixa de estar livre para outras produções.
Isso evita um problema comum: utilizar o mesmo saldo para planejar várias ordens.
Se existem 500 unidades de um componente e uma ordem já reservou 400, o saldo disponível para novas necessidades é de apenas 100.
Materiais intermediários
Algumas indústrias possuem produtos semiacabados.
Nesse caso, a necessidade pode gerar outra ordem de produção.
Por exemplo:
Produto final → conjunto intermediário → componentes → matérias-primas.
O PCP precisa calcular toda essa cadeia.
Uma falta em um componente utilizado no conjunto intermediário pode impedir a fabricação do produto final, mesmo que os demais materiais estejam disponíveis.
Por isso, a identificação das necessidades deve enxergar toda a estrutura e não somente os itens diretamente ligados ao produto acabado.
Como integrar o PCP com o controle de estoque?
A Programação Planejamento e Controle da Produção precisa utilizar informações reais do estoque para decidir quando uma ordem pode ser liberada. Planejar sem consultar a disponibilidade dos materiais aumenta significativamente o risco de interrupções durante a fabricação.
O primeiro passo é entender que saldo físico e saldo disponível não são necessariamente a mesma informação.
Saldo atual
O saldo atual representa a quantidade registrada de determinado item.
Por exemplo, o sistema informa que existem 1.500 unidades de um componente.
Entretanto, isso não significa que todas possam ser utilizadas imediatamente.
Parte pode estar reservada, bloqueada, em inspeção ou comprometida com outros pedidos.
Saldo disponível
O saldo disponível procura demonstrar aquilo que realmente pode ser utilizado.
Uma lógica simples seria:
Saldo atual – reservas – bloqueios = saldo disponível.
Essa informação costuma ser mais útil para o planejamento do que observar apenas o saldo físico.
Materiais reservados
As reservas ajudam a evitar conflitos.
Se duas ordens precisam do mesmo componente e não existe quantidade suficiente para ambas, o PCP precisa definir prioridades.
A reserva deixa claro qual volume já está comprometido.
Sem esse controle, diferentes ordens podem ser programadas utilizando o mesmo saldo.
Produtos em processo
Também é importante identificar materiais ou produtos que ainda estão sendo fabricados.
Um componente intermediário pode não estar disponível no estoque neste momento, mas possuir uma ordem de produção com conclusão prevista para amanhã.
Essa informação influencia o planejamento.
Em vez de abrir outra ordem ou comprar desnecessariamente, o PCP pode programar a produção final depois da conclusão do item intermediário.
Estoque mínimo
O estoque mínimo funciona como um limite de segurança para determinados itens.
Suponha que existam 1.000 unidades de um componente e uma ordem precise consumir 900.
Teoricamente existe material suficiente.
Entretanto, se o estoque mínimo definido é de 300 unidades, utilizar 900 deixará somente 100 disponíveis.
Nesse cenário, o planejamento deve avaliar a reposição.
Estoque de segurança
O estoque de segurança possui objetivo semelhante, mas geralmente está relacionado à proteção contra variações de demanda ou atraso de fornecedores.
Itens críticos, difíceis de comprar ou com prazo longo de entrega podem exigir uma margem maior.
A definição deve considerar características reais da operação.
Manter grandes estoques sem necessidade aumenta o capital parado.
Por outro lado, trabalhar sem qualquer margem pode aumentar o risco de ruptura.
Materiais aguardando recebimento
Pedidos de compra em aberto precisam estar visíveis para o PCP.
Imagine que faltam 500 kg de um material, mas existe um pedido de compra de 800 kg previsto para chegar amanhã.
Talvez não seja necessário realizar uma nova aquisição.
Entretanto, a programação da ordem deverá considerar a data de recebimento.
Lotes disponíveis
Em empresas que trabalham com controle de lotes, não basta conhecer apenas a quantidade.
Também pode ser necessário verificar:
-
lote;
-
validade;
-
localização;
-
situação;
-
data de fabricação;
-
bloqueios.
Determinados lotes podem ter prioridade de consumo ou restrições específicas.
Informações do estoque utilizadas pelo PCP
| Informação | Como ajuda no planejamento |
|---|---|
| Saldo atual | Mostra a quantidade registrada fisicamente |
| Saldo disponível | Indica quanto realmente pode ser utilizado |
| Quantidade reservada | Evita comprometer material destinado a outra ordem |
| Estoque mínimo | Ajuda a identificar necessidade de reposição |
| Estoque de segurança | Reduz risco de ruptura em itens críticos |
| Materiais em compra | Mostra quantidades que ainda serão recebidas |
| Previsão de chegada | Ajuda a definir a data de início da ordem |
| Consumo previsto | Permite antecipar necessidades futuras |
A importância da atualização das movimentações
A integração só funciona quando as movimentações são registradas corretamente.
Entradas não registradas fazem o sistema indicar falta de um material que já chegou.
Saídas não lançadas fazem parecer que existe mais estoque do que realmente está disponível.
Por isso, recebimentos, requisições, devoluções, perdas, transferências e consumos precisam alimentar o controle de estoque.
Quanto mais próxima da realidade estiver essa informação, maior será a confiabilidade do planejamento.
Como integrar PCP e compras?
A Programação Planejamento e Controle da Produção precisa alimentar o setor de compras com antecedência. Comprar somente quando o material acaba transforma o processo em uma sequência de urgências.
A integração permite que compras conheça as necessidades futuras antes que elas se transformem em faltas.
O fluxo pode seguir a seguinte lógica:
Ordem de produção → necessidade de materiais → análise do estoque → quantidade faltante → solicitação de compra → cotação → pedido → acompanhamento → recebimento.
Quantidade necessária
O primeiro dado enviado pelo PCP precisa ser a necessidade real.
Não basta informar que determinado material está acabando.
Compras precisa conhecer:
-
item;
-
quantidade;
-
data necessária;
-
ordem relacionada;
-
prioridade.
Essas informações permitem negociar e programar o fornecimento corretamente.
Quantidade disponível
Antes da solicitação, deve ser feita a comparação com o estoque.
Se uma ordem precisa de 1.500 unidades e existem 900 disponíveis, a necessidade inicial é de 600 unidades.
Entretanto, outros elementos ainda precisam ser analisados.
Quantidade em compra
Imagine que já exista um pedido de 400 unidades com entrega prevista antes do início da produção.
Nesse caso, a falta potencial cai para 200 unidades.
Criar outro pedido de 600 poderia gerar excesso de estoque.
A visibilidade sobre pedidos em aberto evita duplicidade de compras.
Prazo do fornecedor
O setor de compras precisa conhecer não apenas a quantidade, mas quando o material deverá estar disponível.
Se uma ordem começará em 15 dias e o fornecedor entrega em cinco, existe uma margem razoável.
Mas se o prazo médio de entrega for 20 dias, o risco já existe no momento do planejamento.
Quanto antes a situação for identificada, maior será a possibilidade de encontrar alternativas.
Data necessária para produção
A data necessária precisa ser diferente da data final prometida ao cliente.
O material deve chegar antes do início da etapa na qual será utilizado.
Se o produto final precisa ser entregue dia 30 e a produção começa dia 20, não adianta programar o recebimento da matéria-prima para o dia 28.
Prioridade da compra
Nem toda falta possui a mesma urgência.
O setor de compras pode trabalhar com classificações como:
-
crítica;
-
alta;
-
normal;
-
futura.
Um componente que interromperá uma ordem amanhã precisa receber tratamento diferente de um item necessário para uma produção prevista para daqui a 45 dias.
Como reduzir compras emergenciais
Compras emergenciais normalmente são sintomas de algum problema no planejamento ou na atualização das informações.
Entre as principais causas estão:
-
previsão incorreta;
-
ficha técnica desatualizada;
-
saldo de estoque incorreto;
-
consumo acima do previsto;
-
atraso do fornecedor;
-
mudança de demanda;
-
falta de comunicação entre setores.
Quando uma empresa consegue identificar necessidades futuras, compras ganha tempo para:
-
pesquisar fornecedores;
-
negociar valores;
-
consolidar pedidos;
-
escolher transporte adequado;
-
comparar condições;
-
evitar fretes urgentes.
Isso pode reduzir custos e melhorar a previsibilidade.
Integração com fornecedores
O histórico dos fornecedores também deve fazer parte das decisões.
Dois fornecedores podem vender o mesmo item pelo mesmo preço, mas possuir desempenhos muito diferentes.
É importante acompanhar:
-
prazo médio;
-
pontualidade;
-
qualidade;
-
quantidade entregue;
-
ocorrência de devoluções;
-
tempo de resposta.
Um fornecedor com prazo contratado de cinco dias, mas que frequentemente entrega em oito, precisa ser tratado conforme seu desempenho real.
O planejamento deve considerar a realidade observada, e não apenas a condição cadastrada.
Como calcular o que realmente precisa ser comprado?
A Programação Planejamento e Controle da Produção precisa diferenciar necessidade bruta de necessidade líquida. Essa distinção é fundamental para evitar tanto falta quanto excesso de materiais.
A necessidade bruta representa tudo aquilo que será consumido.
Já a necessidade líquida considera o que a empresa possui ou receberá antes da produção.
Uma fórmula simplificada pode ser:
Necessidade de material – estoque disponível – compras previstas = quantidade a comprar.
Entretanto, na prática, outros fatores podem precisar entrar no cálculo.
Exemplo básico
Considere uma ordem que exige 2.000 unidades de um componente.
A empresa possui:
-
900 unidades disponíveis;
-
300 unidades em um pedido de compra confirmado.
O cálculo inicial seria:
2.000 – 900 – 300 = 800 unidades.
Portanto, a necessidade líquida seria de 800.
Considerando estoque mínimo
Agora imagine que a empresa deseja manter um estoque mínimo de 200 unidades.
Nesse caso:
2.000 + 200 – 900 – 300 = 1.000 unidades.
A quantidade necessária para comprar passa a ser 1.000.
Isso acontece porque o planejamento também precisa preservar a margem definida.
Considerando reservas
Suponha agora que, das 900 unidades existentes, 250 estejam reservadas para outra ordem.
O saldo disponível cai para 650.
O cálculo passa a considerar somente aquilo que está realmente livre.
Esse exemplo demonstra por que consultar apenas o saldo físico pode gerar uma decisão incorreta.
Consumo de outras ordens
O mesmo material pode ser utilizado em diversas produções.
Imagine que uma matéria-prima possua:
-
estoque disponível: 1.500 kg;
-
ordem A: necessidade de 700 kg;
-
ordem B: necessidade de 500 kg;
-
ordem C: necessidade de 600 kg.
A necessidade total é de 1.800 kg.
Existe uma falta potencial de 300 kg.
Entretanto, as datas precisam ser analisadas.
Se a ordem C for executada depois de uma compra já programada, talvez a falta não exista naquele momento.
Por isso, a análise ideal considera quantidade e tempo.
Perdas previstas
Se determinado processo apresenta perda histórica de 2%, o cálculo pode incorporar essa margem.
Suponha uma necessidade teórica de 5.000 kg.
Uma perda esperada de 2% representa 100 kg.
A necessidade ajustada passa a ser 5.100 kg.
É importante utilizar índices coerentes.
Uma margem muito alta pode gerar estoque desnecessário. Uma margem muito baixa pode provocar falta durante a produção.
Lote mínimo de compra
Fornecedores podem exigir quantidade mínima.
Imagine que a necessidade líquida seja de 350 unidades, mas o fornecedor venda apenas lotes de 500.
A compra poderá precisar ser ajustada para 500.
Nesse caso, as 150 unidades restantes passarão a compor o estoque após o consumo previsto.
O PCP precisa enxergar esse saldo futuro para evitar novas compras desnecessárias.
Múltiplo de embalagem
Alguns materiais são comprados em caixas, bobinas, sacos ou pacotes.
Se cada caixa possui 50 unidades e a necessidade é de 430, não será possível comprar exatamente essa quantidade.
Serão necessárias nove caixas:
9 × 50 = 450 unidades.
O planejamento deve considerar unidades de compra e unidades de consumo corretamente.
Prazo de entrega
Quantidade e prazo caminham juntos.
Uma empresa pode possuir material suficiente para hoje, mas não para atender às próximas semanas.
O cálculo deve olhar para o consumo futuro.
Se existem 1.000 unidades e o consumo previsto para os próximos 15 dias é de 1.400, existe uma necessidade futura de reposição.
Comprar somente quando o saldo chegar próximo de zero pode ser tarde demais se o fornecedor levar dez dias para entregar.
Compras planejadas x compras por urgência
A compra planejada permite antecipação.
A compra emergencial ocorre quando o material já está comprometendo a produção.
O objetivo da integração não é simplesmente aumentar o volume comprado, mas identificar a quantidade certa no momento correto.
Uma indústria eficiente procura equilibrar dois riscos:
comprar pouco e parar a produção;
comprar demais e acumular capital parado.
O cálculo da necessidade líquida ajuda justamente a encontrar esse equilíbrio.
Como os prazos dos fornecedores influenciam a programação da produção?
A Programação Planejamento e Controle da Produção precisa considerar o lead time dos fornecedores antes de confirmar quando uma ordem poderá começar. Mesmo que máquinas e operadores estejam disponíveis, a produção não consegue avançar quando um componente essencial ainda não chegou.
Lead time representa o tempo necessário entre o início de uma solicitação e a disponibilidade efetiva do material.
O prazo não começa apenas na emissão do pedido
Um erro comum é considerar somente o prazo informado pelo fornecedor.
Antes da emissão do pedido podem existir etapas internas, como:
-
solicitação;
-
cotação;
-
comparação;
-
aprovação;
-
negociação;
-
liberação financeira.
Se esse processo levar três dias e o fornecedor precisar de sete dias para entregar, o tempo total já alcança dez dias.
Prazo de fabricação do fornecedor
Alguns materiais ficam disponíveis em estoque e podem ser enviados rapidamente.
Outros são produzidos somente após o pedido.
Nesse caso, o lead time pode incluir:
-
preparação;
-
fabricação;
-
inspeção;
-
separação;
-
expedição.
O PCP precisa conhecer essa diferença.
Tempo de transporte
A distância e o tipo de transporte influenciam diretamente a data de chegada.
Um fornecedor pode finalizar o material em cinco dias, mas o transporte exigir mais três.
Logo, o planejamento deve considerar oito dias, além das etapas internas de recebimento.
Recebimento e conferência
Quando o caminhão chega à empresa, o material ainda pode precisar passar por:
-
descarga;
-
conferência de quantidade;
-
inspeção de qualidade;
-
registro de entrada;
-
identificação;
-
armazenamento.
Somente depois dessas etapas ele estará disponível para consumo.
Exemplo prático
Considere uma produção programada para começar no dia 20.
O material precisa de:
-
1 dia para aprovação interna;
-
2 dias para cotação e emissão do pedido;
-
6 dias para preparação do fornecedor;
-
2 dias de transporte;
-
1 dia para recebimento e conferência.
O lead time total é de 12 dias.
Se a produção deve começar no dia 20, iniciar o processo de compra no dia 15 seria tarde demais.
A solicitação precisaria ocorrer com antecedência compatível.
Fornecedor atrasado e impacto no PCP
Quando um material atrasa, o impacto pode se espalhar por várias ordens.
Imagine que a ordem A ocupa uma máquina durante dois dias e depois a ordem B utiliza o mesmo equipamento.
Se a matéria-prima da ordem A atrasar, o PCP possui algumas alternativas:
-
manter a máquina parada;
-
adiantar a ordem B;
-
reprogramar outras ordens;
-
buscar material alternativo;
-
negociar nova data.
Sem visibilidade sobre o atraso, a empresa pode descobrir o problema somente quando a equipe estiver esperando o material.
Prazo confirmado x prazo histórico
O cadastro pode informar que um fornecedor entrega em cinco dias.
Entretanto, o histórico pode mostrar:
-
pedido 1: seis dias;
-
pedido 2: sete dias;
-
pedido 3: cinco dias;
-
pedido 4: oito dias.
Nesse caso, utilizar sempre cinco dias pode deixar o planejamento excessivamente otimista.
Analisar o desempenho real torna a programação mais confiável.
Materiais críticos
Nem todos os componentes possuem o mesmo impacto.
Um material barato pode ser extremamente crítico se sua ausência impedir a conclusão do produto.
O PCP pode classificar materiais considerando:
-
prazo de compra;
-
disponibilidade de fornecedores;
-
importância para a produção;
-
possibilidade de substituição;
-
frequência de consumo.
Itens com prazo longo ou poucas alternativas exigem atenção antecipada.
Prazo de compra e promessa ao cliente
O prazo comercial não deve ser definido isoladamente.
Para prometer uma data de entrega, a empresa precisa considerar:
prazo de compra + disponibilidade dos materiais + fila de produção + tempo de fabricação + inspeção + expedição.
Quando essas informações estão integradas, a promessa ao cliente tende a ficar mais próxima da capacidade real.
Como acompanhar a produção e atualizar estoque e compras?
A Programação Planejamento e Controle da Produção não termina quando a ordem é liberada. A execução precisa gerar informações para que estoque, compras e PCP saibam o que realmente aconteceu.
Esse retorno permite corrigir o planejamento durante a operação.
Quantidade planejada x quantidade produzida
O primeiro acompanhamento é a comparação entre meta e execução.
Uma ordem pode ter sido planejada para 1.000 unidades, mas produzir apenas 850.
As 150 unidades restantes precisam ser tratadas.
O PCP deverá decidir se:
-
continuará a ordem;
-
abrirá nova programação;
-
ajustará a entrega;
-
reorganizará as próximas operações.
Consumo previsto x consumo real
A ficha técnica pode indicar consumo de 500 kg, mas a produção registrar 540 kg.
Essa diferença de 40 kg precisa ser investigada.
Pode ter ocorrido:
-
perda;
-
retrabalho;
-
erro de cadastro;
-
consumo adicional;
-
material danificado;
-
problema de processo.
Se diferenças desse tipo não forem registradas, o saldo de estoque e as previsões futuras ficarão incorretos.
Perdas e refugos
Registrar somente a quantidade boa produzida não oferece visão completa.
Também é necessário acompanhar aquilo que foi perdido.
Um refugo recorrente pode aumentar o consumo de matéria-prima e reduzir a capacidade disponível.
Por exemplo, se uma operação produz 1.000 peças, mas somente 930 são aprovadas, o rendimento real é menor que o planejado.
Essa diferença pode exigir nova produção.
Materiais adicionais
Durante a fabricação pode surgir necessidade de materiais não previstos.
Isso pode acontecer por:
-
retrabalho;
-
troca de componente;
-
erro de estrutura;
-
alteração técnica;
-
perda inesperada.
Esses consumos precisam ser registrados para manter o estoque coerente e alimentar revisões da ficha técnica.
Saldo restante
Quando uma ordem é concluída, materiais separados podem não ter sido totalmente utilizados.
Esses itens precisam retornar ao estoque disponível quando aplicável.
Caso contrário, o sistema pode continuar mostrando uma reserva que não existe mais.
Ordens em andamento
O PCP precisa saber em qual etapa cada ordem está.
Informações importantes incluem:
-
aguardando material;
-
programada;
-
liberada;
-
em produção;
-
parada;
-
aguardando inspeção;
-
concluída;
-
encerrada.
Essa visibilidade facilita a identificação de gargalos.
Ordens atrasadas
Uma ordem atrasada não deve ser analisada isoladamente.
O atraso pode afetar:
-
utilização de máquinas;
-
sequência das próximas ordens;
-
consumo de materiais;
-
datas de entrega;
-
necessidade de horas adicionais.
Por isso, o controle precisa alimentar a programação.
Impacto das mudanças sobre compras
Uma alteração no chão de fábrica pode gerar nova necessidade de material.
Imagine uma ordem que apresenta alto índice de refugo e precisa produzir mais 100 unidades.
Essa decisão aumentará o consumo.
Se o estoque não possuir material suficiente, compras deverá ser informado.
Por outro lado, uma ordem cancelada pode reduzir uma necessidade.
Nesse cenário, um pedido de compra ainda não emitido talvez possa ser ajustado.
Apontamento de produção
O apontamento é uma das principais fontes de informação do controle.
Ele pode registrar:
-
início;
-
término;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade rejeitada;
-
operador;
-
máquina;
-
tempo parado;
-
motivo da parada;
-
materiais consumidos.
Quanto mais próximo do momento real estiver o registro, mais rápido o PCP consegue reagir.
Replanejamento
Controle não significa apenas criar relatórios sobre aquilo que já aconteceu.
O objetivo principal é permitir decisões.
Quando um desvio é identificado, o PCP pode replanejar.
Uma máquina quebrada pode exigir transferência de uma operação.
Uma compra atrasada pode exigir mudança na sequência.
Uma demanda urgente pode alterar prioridades.
O planejamento precisa ser dinâmico o suficiente para responder às mudanças sem perder a visão do conjunto.
Quais indicadores ajudam a integrar PCP, estoque e compras?
A Programação Planejamento e Controle da Produção gera grande volume de dados, mas essas informações precisam ser transformadas em indicadores que ajudem a identificar problemas e orientar decisões.
Não é necessário acompanhar dezenas de métricas sem objetivo. O importante é selecionar indicadores que mostrem se o planejamento está funcionando.
Planejado x realizado
Esse indicador compara aquilo que deveria ter acontecido com o resultado obtido.
Pode ser utilizado para:
-
quantidade produzida;
-
tempo;
-
data de conclusão;
-
consumo;
-
utilização da capacidade.
Imagine uma meta diária de 800 unidades e uma produção real de 680.
A diferença precisa ser analisada.
Se o problema ocorrer uma única vez, pode representar uma situação pontual.
Se ocorrer constantemente, talvez o tempo padrão ou a capacidade cadastrada estejam incorretos.
Consumo previsto x consumo real
A comparação mostra se a quantidade de material utilizada corresponde à ficha técnica.
Exemplo:
Consumo previsto: 2.000 kg.
Consumo real: 2.140 kg.
Diferença: 140 kg.
A análise pode revelar desperdícios ou necessidade de revisar parâmetros.
Cobertura de estoque
A cobertura procura demonstrar durante quanto tempo o saldo disponível conseguirá atender ao consumo esperado.
Se a empresa possui 5.000 unidades e consome aproximadamente 1.000 por semana, a cobertura aproximada é de cinco semanas.
Esse indicador precisa ser interpretado junto com o prazo de reposição.
Cinco semanas de estoque podem ser suficientes para um material entregue em três dias, mas insuficientes para um item importado com prazo de três meses.
Ruptura de matéria-prima
A ruptura ocorre quando um item necessário não está disponível.
A empresa pode medir:
-
quantidade de ocorrências;
-
horas de produção afetadas;
-
ordens impactadas;
-
materiais responsáveis.
Essa análise ajuda a descobrir quais itens provocam mais interrupções.
Compras emergenciais
O número de compras realizadas fora do planejamento é um excelente sinal de alerta.
Uma taxa elevada pode indicar:
-
falhas de previsão;
-
saldo incorreto;
-
atraso de fornecedores;
-
estruturas desatualizadas;
-
mudanças frequentes na produção.
Também é possível acompanhar o custo adicional gerado pelas urgências.
Fretes expressos e negociações sem antecedência podem aumentar o preço final dos materiais.
Atraso de fornecedores
Uma forma simples é comparar data prometida e data efetiva.
Fornecedores podem ser avaliados pelo percentual de entregas dentro do prazo.
Esse indicador permite melhorar a escolha de parceiros e ajustar os tempos utilizados no planejamento.
Ordens atrasadas
É importante acompanhar quantas ordens ultrapassam a data planejada.
Também deve ser investigado o motivo.
Algumas categorias podem ser:
-
falta de material;
-
máquina parada;
-
baixa produtividade;
-
retrabalho;
-
falta de operador;
-
alteração de prioridade;
-
problema de qualidade.
A classificação torna o indicador mais útil.
Aderência ao plano de produção
A aderência mostra quanto daquilo que foi programado realmente foi executado conforme o plano.
Muitas alterações durante o dia podem indicar que a programação está instável.
Entretanto, uma baixa aderência também pode ser causada por fatores externos.
O objetivo não é impedir qualquer alteração, mas entender por que elas ocorrem.
Giro de estoque
O giro ajuda a identificar como os materiais são utilizados ao longo do tempo.
Itens com baixa movimentação podem representar capital parado.
Já itens com consumo elevado exigem maior atenção ao reabastecimento.
Tempo de espera por material
Também pode ser interessante medir quanto tempo as ordens ficam paradas aguardando componentes.
Se esse tempo for alto, existe oportunidade de melhorar a integração com compras e estoque.
Indicadores devem gerar ações
Uma métrica somente é útil quando conduz a uma análise ou decisão.
Se o índice de compras emergenciais aumentou, deve-se procurar a causa.
Se o consumo real está constantemente acima da ficha técnica, é necessário revisar o processo.
Se determinado fornecedor atrasa regularmente, compras precisa avaliar alternativas.
O indicador deve ajudar a transformar dados operacionais em melhorias concretas.
Como organizar PCP, estoque e compras de forma integrada?
A Programação Planejamento e Controle da Produção funciona melhor quando as informações seguem um fluxo padronizado. Não basta cada setor possuir seus próprios controles se os dados não estiverem conectados.
A integração começa pela organização dos processos.
Registrar corretamente pedidos e demandas
O PCP precisa conhecer aquilo que deverá ser atendido.
Pedidos sem data, quantidade ou prioridade dificultam o planejamento.
Cada demanda deve possuir informações suficientes para orientar a programação.
Manter fichas técnicas atualizadas
Uma estrutura incorreta gera cálculos errados de materiais.
Sempre que ocorrer uma alteração no produto, deve-se avaliar se a ficha técnica também precisa ser modificada.
Esse cuidado melhora a qualidade da previsão de consumo.
Conhecer a capacidade produtiva
Não adianta possuir todos os materiais se a fábrica não tem capacidade suficiente para cumprir o prazo.
É necessário conhecer:
-
capacidade das máquinas;
-
horas disponíveis;
-
turnos;
-
restrições;
-
tempos de setup;
-
manutenções.
Consultar estoque antes de liberar ordens
Nenhuma ordem deveria ser liberada sem análise dos materiais críticos.
Essa verificação reduz a quantidade de ordens que começam e depois ficam paradas.
Considerar materiais reservados
O saldo destinado a outras produções não deve ser tratado como livre.
As reservas permitem uma visão mais correta da disponibilidade.
Identificar antecipadamente o que precisa ser comprado
O planejamento deve gerar uma visão de necessidades futuras.
Compras precisa receber a informação antes da ruptura.
Isso aumenta o tempo disponível para negociação e reduz urgências.
Considerar o prazo dos fornecedores
A quantidade correta comprada no momento errado ainda pode causar parada de produção.
Por isso, lead time e previsão de chegada precisam fazer parte do planejamento.
Programar conforme materiais e capacidade
Uma ordem somente deve receber determinada data quando existirem condições reais de execução.
Máquinas, pessoas, ferramentas e materiais precisam estar considerados.
Registrar o consumo real
A produção deve devolver informações sobre aquilo que foi efetivamente utilizado.
Esse registro mantém o estoque atualizado e melhora os próximos cálculos.
Comparar planejado x realizado
O planejamento precisa ser constantemente validado.
Diferenças entre previsto e realizado mostram onde os parâmetros precisam ser ajustados.
Atualizar estoque após movimentações
Entradas, saídas, devoluções, transferências e perdas precisam ser registradas.
Sem essa disciplina, o saldo perde confiabilidade.
Acompanhar compras em aberto
O PCP precisa enxergar:
-
quantidade pedida;
-
fornecedor;
-
data prevista;
-
situação;
-
atraso.
Essa visão ajuda a ajustar a programação antes que o problema alcance a fábrica.
Monitorar atrasos e gargalos
Os principais problemas devem ser classificados.
Uma ordem atrasada por falta de material exige uma ação diferente de uma ordem atrasada por quebra de máquina.
Identificar a causa facilita a melhoria.
Centralizar informações
Planilhas isoladas, anotações e controles paralelos podem dificultar a atualização.
Quando cada setor utiliza informações diferentes, surgem dúvidas sobre qual dado representa a situação real.
A centralização permite que PCP, estoque e compras consultem a mesma base.
Criar uma rotina de planejamento
Além das ferramentas, a empresa precisa estabelecer uma rotina.
Pode haver acompanhamento diário para:
-
ordens críticas;
-
materiais faltantes;
-
entregas previstas;
-
máquinas indisponíveis.
Também pode existir uma análise semanal para observar:
-
demanda futura;
-
capacidade;
-
compras;
-
cobertura dos principais materiais.
No médio prazo, podem ser avaliados tendências de demanda, desempenho de fornecedores e necessidades de capacidade.
Essa rotina evita que o planejamento seja feito somente quando surge uma urgência.
Checklist prático para integração
Antes de liberar a programação, a empresa pode verificar:
-
Os pedidos estão cadastrados corretamente?
-
As datas de entrega estão atualizadas?
-
A ficha técnica corresponde ao produto atual?
-
A quantidade necessária foi calculada?
-
O estoque possui os materiais?
-
Existem reservas?
-
Existem compras em aberto?
-
As compras chegarão antes do início da produção?
-
O fornecedor costuma cumprir o prazo?
-
Existe capacidade de máquina?
-
Existem operadores disponíveis?
-
As ordens anteriores terminarão a tempo?
-
O consumo está sendo registrado?
-
Os desvios estão sendo analisados?
-
Os setores trabalham com as mesmas informações?
Quanto mais dessas perguntas forem respondidas com dados confiáveis, menor será a dependência de decisões improvisadas.
Conclusão
Integrar PCP, estoque e compras significa transformar diferentes áreas em partes de um mesmo fluxo. O planejamento precisa conhecer a demanda, o estoque deve demonstrar o que realmente está disponível e compras precisa receber antecipadamente as necessidades futuras.
Quando essas informações permanecem separadas, a indústria tende a reagir aos problemas depois que eles aparecem. A matéria-prima acaba, a ordem para, compras recebe uma solicitação urgente e o prazo do cliente passa a ficar comprometido.
Com a Programação Planejamento e Controle da Produção, o objetivo é mudar essa lógica. Em vez de agir somente quando surge uma falta, a empresa utiliza pedidos, estruturas de produtos, saldos, reservas, capacidade e prazos de fornecedores para antecipar necessidades.
Esse processo também precisa ser alimentado continuamente pelo que acontece no chão de fábrica. Quantidades produzidas, perdas, consumo real, paradas e atrasos ajudam a entender se o planejamento está coerente com a realidade.
A integração não depende somente de criar mais controles. O ponto principal é estabelecer um fluxo confiável de informações entre demanda, produção, estoque e abastecimento.
Quando isso acontece, o PCP consegue programar com maior segurança, compras ganha antecedência para negociar, o estoque tende a ficar mais equilibrado e a produção reduz o risco de permanecer parada aguardando materiais.
Com acompanhamento constante e comparação entre planejado e realizado, a indústria também passa a construir uma base de dados capaz de melhorar continuamente suas decisões, equilibrando disponibilidade de materiais, capacidade produtiva, custos e prazos de entrega.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação, Planejamento e Controle da Produção: Do Pedido à Entrega
Transformar um pedido de venda em um produto pronto e entregue ao cliente envolve muito mais do que simplesmente…
Programação, Planejamento e Controle da Produção: Como Evitar Atrasos e Gargalos
Atrasos na produção raramente surgem por um único motivo. Em uma indústria, diferentes…
Sistema PCP: como controlar ordens de produção e apontamentos em tempo real
Controlar uma fábrica exige muito mais do que saber quanto precisa ser produzido. É necessário…
Sistema PCP: como identificar gargalos e atrasos na produção
Identificar onde uma produção está perdendo tempo, formando filas ou ultrapassando prazos…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.