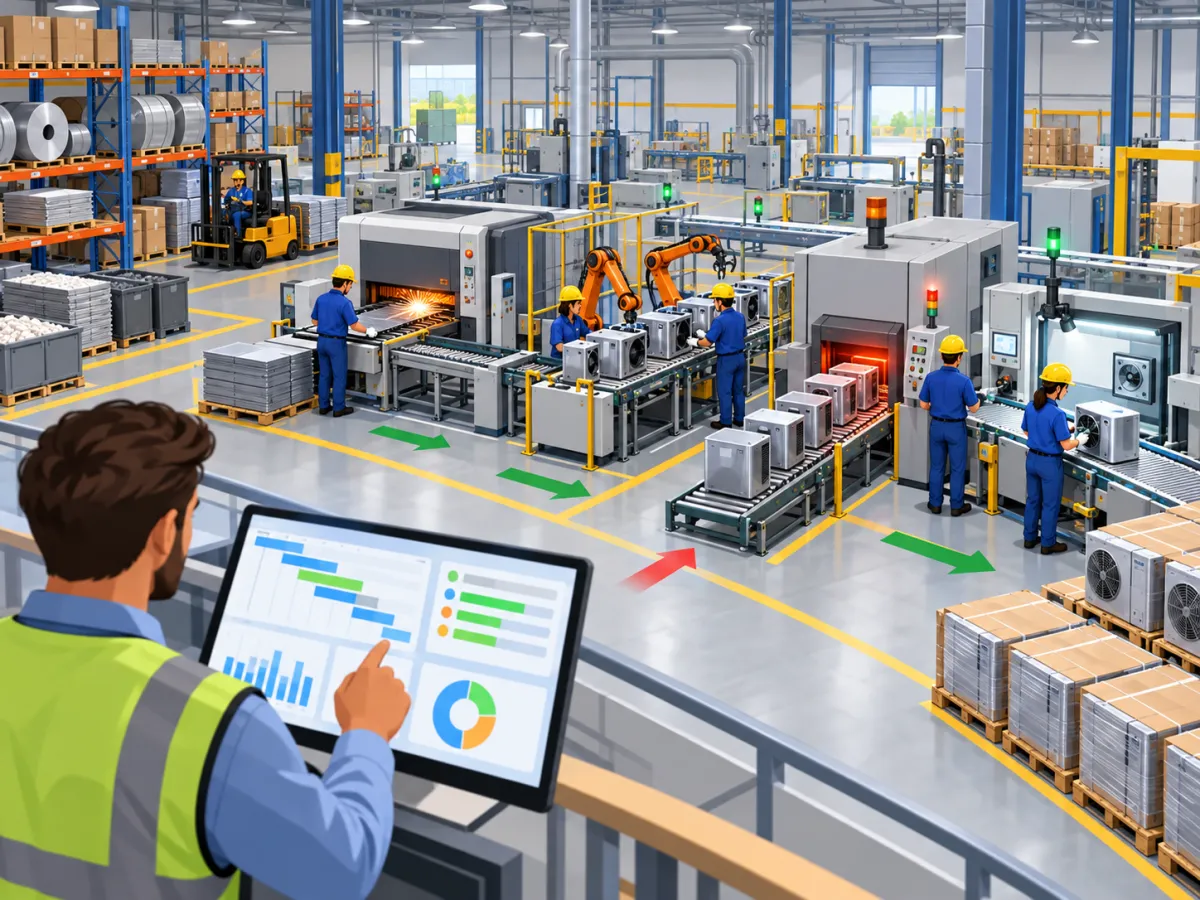
Atrasos na produção raramente surgem por um único motivo. Em uma indústria, diferentes recursos precisam estar disponíveis e sincronizados para que um pedido seja produzido dentro do prazo: matérias-primas, máquinas, ferramentas, operadores, informações técnicas, capacidade produtiva e uma sequência de operações bem definida. Quando uma dessas partes não acompanha o restante do processo, começam a surgir filas, paradas, reprogramações e gargalos que podem comprometer a entrega ao cliente.
Uma máquina pode estar disponível, por exemplo, enquanto o material necessário ainda não chegou. Em outra situação, a matéria-prima está no estoque, mas determinada operação já possui uma carga de trabalho maior do que consegue executar. Também existem casos em que as ordens são liberadas sem uma análise adequada da capacidade, fazendo com que várias delas disputem simultaneamente os mesmos equipamentos e operadores.
É nesse contexto que a Programação, Planejamento e Controle da Produção assume um papel importante na organização da rotina industrial. O processo permite definir o que precisa ser produzido, em qual quantidade, em que momento, utilizando quais recursos e dentro de qual prazo. Ao mesmo tempo, possibilita acompanhar aquilo que realmente acontece no chão de fábrica.
Planejar, entretanto, não significa simplesmente criar uma lista de produtos que devem ser fabricados. É necessário relacionar pedidos, estoque, compras, capacidade produtiva, disponibilidade dos recursos e prazos. Depois disso, a programação transforma o plano em uma sequência operacional. Finalmente, o controle compara aquilo que estava previsto com aquilo que realmente foi executado.
Esse ciclo ajuda a indústria a responder perguntas importantes: existe material suficiente para produzir? A máquina possui capacidade para atender à demanda? Qual ordem deve ser executada primeiro? Quanto tempo determinada operação está levando? Onde estão surgindo as filas? Quais pedidos correm risco de atraso?
Com informações atualizadas, essas respostas deixam de depender apenas da percepção dos responsáveis pela produção e passam a fazer parte de uma gestão estruturada, permitindo identificar desvios antes que eles se transformem em atrasos maiores.
O que é Programação, Planejamento e Controle da Produção?
A Programação, Planejamento e Controle da Produção reúne atividades utilizadas para organizar a produção desde a identificação da demanda até o acompanhamento daquilo que foi efetivamente fabricado. Na prática, o processo conecta informações comerciais, materiais, capacidade produtiva e execução no chão de fábrica.
Embora planejamento, programação e controle façam parte do mesmo processo, cada etapa possui uma finalidade diferente. O planejamento trabalha principalmente com aquilo que deverá acontecer. A programação define como e quando isso será executado. O controle acompanha o que realmente está acontecendo.
Quando essas três etapas não estão conectadas, a empresa pode produzir com base em informações desatualizadas, criar ordens sem material disponível ou assumir prazos incompatíveis com sua capacidade.
Planejamento da produção
O planejamento começa pela identificação da demanda. Dependendo da indústria, essa demanda pode partir de pedidos de venda confirmados, previsões comerciais, contratos, níveis mínimos de estoque ou combinações desses elementos.
O primeiro objetivo é entender o que deve ser produzido e em qual quantidade.
Imagine uma indústria que tenha recebido pedidos de 2.000 unidades de determinado produto para entrega nas próximas duas semanas. Saber que existem 2.000 unidades solicitadas ainda não é suficiente para iniciar a fabricação.
O PCP precisa verificar quanto existe em estoque, quanto já está em produção, quais matérias-primas serão necessárias, qual é a capacidade disponível e se existem outras ordens concorrendo pelos mesmos recursos.
Uma análise de planejamento pode considerar:
-
pedidos confirmados;
-
previsão de vendas;
-
estoque de produtos acabados;
-
produtos em processo;
-
matérias-primas disponíveis;
-
materiais já comprados e ainda não recebidos;
-
estrutura dos produtos;
-
tempos de fabricação;
-
capacidade dos equipamentos;
-
disponibilidade dos operadores;
-
calendário de produção;
-
prazos negociados com clientes.
Ao combinar essas informações, a empresa consegue definir uma necessidade líquida de produção mais próxima da realidade.
Se existem 2.000 unidades demandadas e 500 unidades disponíveis no estoque, por exemplo, pode ser necessário produzir apenas 1.500. Entretanto, se 300 unidades do estoque já estiverem reservadas para outros pedidos, a necessidade será diferente.
Por isso, trabalhar apenas com o saldo físico pode provocar erros.
Programação da produção
Depois de saber o que precisa ser produzido, é necessário decidir quando e em qual sequência cada atividade será realizada.
A programação transforma necessidades em tarefas executáveis.
Ela pode responder questões como:
-
qual ordem deve entrar primeiro?
-
em qual máquina será executada?
-
qual operação deverá começar amanhã?
-
qual operador estará disponível?
-
existe preparação de máquina antes da produção?
-
quanto tempo a operação deve levar?
-
quando a ordem poderá seguir para a próxima etapa?
Uma fábrica pode possuir capacidade total suficiente para atender todos os pedidos durante o mês, mas ainda enfrentar atrasos porque diversas ordens precisam utilizar o mesmo recurso durante a mesma semana.
É justamente por isso que capacidade mensal não é a única informação necessária.
A programação precisa considerar a carga de cada recurso ao longo do tempo.
Se uma máquina consegue trabalhar 16 horas por dia e existem ordens que exigem 22 horas de processamento para a mesma data, existe uma sobrecarga de seis horas que precisa ser resolvida.
O PCP pode alterar a sequência, antecipar uma ordem, utilizar outro equipamento compatível, revisar o prazo ou buscar outra alternativa operacional.
Controle da produção
Depois que a ordem entra no chão de fábrica, começa uma etapa fundamental: descobrir se aquilo que foi planejado está realmente acontecendo.
O controle utiliza os apontamentos da produção para acompanhar indicadores e situações como:
-
quantidade produzida;
-
quantidade aprovada;
-
perdas;
-
refugos;
-
horas trabalhadas;
-
tempo de máquina;
-
paradas;
-
operações concluídas;
-
ordens em andamento;
-
ordens atrasadas.
Suponha que uma ordem esteja programada para produzir 1.000 unidades em oito horas. Depois das primeiras quatro horas, apenas 300 unidades foram produzidas.
Esse resultado funciona como um sinal de alerta.
Se o PCP descobrir o problema somente ao final do turno, poderá perder uma oportunidade importante de replanejamento. Quando existe acompanhamento durante a execução, é possível investigar se ocorreu uma parada, redução de velocidade, falta de material ou problema de qualidade.
A lógica completa pode ser representada assim:
Pedido → Planejamento → Programação → Ordem de Produção → Produção → Apontamento → Controle → Replanejamento
O processo não termina quando uma ordem é criada. Os dados do chão de fábrica precisam retornar ao planejamento para que as próximas decisões considerem a realidade produtiva.
Por que surgem atrasos no processo produtivo?
Em uma rotina estruturada de Programação, Planejamento e Controle da Produção, identificar as causas dos atrasos é tão importante quanto acompanhar as datas das ordens. Uma data vencida indica que existe um problema, mas compreender a origem desse problema permite evitar sua repetição.
Muitos atrasos começam antes mesmo de a produção ser iniciada.
Falta de matéria-prima
A ordem pode estar programada e a máquina disponível, mas sem matéria-prima não existe produção.
Esse problema costuma ocorrer quando planejamento, estoque e compras trabalham separadamente. O PCP libera uma ordem sem verificar a disponibilidade real dos componentes, enquanto compras descobre a necessidade somente quando o material já deveria estar no chão de fábrica.
Para diminuir essa situação, é importante analisar a necessidade futura e não apenas o estoque atual.
Se determinada matéria-prima possui prazo de fornecimento de 15 dias, uma necessidade identificada apenas dois dias antes da produção dificilmente será atendida dentro do prazo.
Atrasos dos fornecedores
Mesmo quando a compra foi realizada corretamente, o fornecedor pode não cumprir a data acordada.
Por isso, o planejamento precisa acompanhar materiais críticos e datas previstas de recebimento.
Itens que possuem lead time longo, poucos fornecedores ou grande impacto sobre a produção merecem atenção especial.
Saldo de estoque incorreto
Um dos problemas mais difíceis de perceber é acreditar que existe material quando fisicamente ele não está disponível.
As divergências podem surgir por:
-
consumo sem baixa;
-
entradas registradas incorretamente;
-
perdas não apontadas;
-
movimentações entre locais sem registro;
-
unidades de medida incorretas;
-
inventários desatualizados.
Imagine que o sistema apresente 500 kg de matéria-prima, mas o estoque físico tenha apenas 350 kg. Se uma ordem exigir 450 kg, o problema será percebido durante sua execução.
Máquinas paradas
Quebras, manutenções corretivas e falhas de equipamentos afetam diretamente a capacidade produtiva.
Uma máquina inicialmente disponível por oito horas pode ficar quatro horas parada, reduzindo pela metade a capacidade prevista naquele turno.
Se existem outras ordens programadas para o mesmo recurso, o impacto pode se espalhar pelos próximos dias.
Registrar as paradas e seus motivos ajuda a identificar equipamentos com recorrência de problemas.
Falta de operadores
Capacidade de máquina não significa automaticamente capacidade de produção.
Algumas operações dependem de profissionais treinados ou habilitados. Se esses profissionais não estiverem disponíveis, a máquina também pode permanecer parada.
O planejamento precisa considerar escalas, turnos, férias, afastamentos e competências necessárias.
Setup demorado
Tempo de setup é o período necessário para preparar o recurso antes da execução de uma nova ordem, incluindo troca de ferramentas, regulagem, limpeza, configuração ou alteração de matéria-prima.
Se a programação ignora esses tempos, a capacidade disponível será superestimada.
Uma máquina aparentemente disponível durante oito horas talvez consiga produzir apenas seis horas depois de considerar duas trocas de setup.
O sequenciamento também pode influenciar esse indicador. Agrupar produtos que utilizam configurações semelhantes pode diminuir a quantidade de preparações.
Retrabalho e produtos rejeitados
Uma operação concluída não significa necessariamente produto pronto.
Quando peças apresentam problemas de qualidade, podem precisar voltar para etapas anteriores. Isso ocupa capacidade que originalmente seria utilizada por novas ordens.
O retrabalho pode gerar uma espécie de demanda inesperada dentro da fábrica.
Além de aumentar custos, ele interfere na programação.
Mudanças frequentes de prioridade
Pedidos urgentes fazem parte da realidade de muitas empresas. O problema acontece quando todas as novas solicitações passam na frente da programação existente.
Cada alteração pode deslocar outras ordens.
Quando essas mudanças são frequentes, o chão de fábrica perde uma sequência estável e aumenta o número de setups, movimentações e ordens parcialmente produzidas.
Antes de alterar uma prioridade, é necessário avaliar quais pedidos serão afetados.
Programação acima da capacidade
Um dos motivos mais comuns de atraso é programar mais trabalho do que os recursos conseguem executar.
Se determinado equipamento possui capacidade diária de 800 peças e recebe uma programação de 1.200, existe uma diferença de 400 peças que precisará ser deslocada.
Quando isso acontece todos os dias, a fila aumenta continuamente.
Informações desatualizadas
Decisões corretas dependem de informações corretas.
Se uma ordem aparece como pendente mesmo depois de concluída, outra produção pode ser programada desnecessariamente. Se uma máquina quebrada continua aparecendo como disponível, o PCP poderá atribuir novas ordens ao recurso.
A atualização dos apontamentos ajuda a manter planejamento e execução conectados.
Um atraso aparentemente pequeno também pode se propagar. Se a operação de corte atrasar duas horas, a dobra pode começar mais tarde. Consequentemente, solda, pintura e montagem também poderão ser afetadas.
Por isso, acompanhar apenas a data final do pedido é insuficiente. O controle precisa observar as etapas que formam o prazo total de fabricação.
O que são gargalos de produção e como identificá-los?
Dentro da Programação, Planejamento e Controle da Produção, o gargalo representa um recurso ou etapa que limita o fluxo produtivo. Isso acontece quando a quantidade de trabalho que chega a determinado ponto é maior do que sua capacidade de processamento.
O gargalo pode ser uma máquina, uma operação manual, um setor, uma pessoa especializada ou até mesmo um processo de aprovação.
Como um gargalo aparece na prática?
Imagine um processo formado por quatro operações:
-
corte: capacidade de 1.000 peças por dia;
-
dobra: capacidade de 900 peças;
-
solda: capacidade de 500 peças;
-
pintura: capacidade de 850 peças.
Mesmo que corte, dobra e pintura consigam processar volumes elevados, o sistema dificilmente conseguirá manter um fluxo superior à capacidade da solda.
Nesse exemplo, a solda é um forte candidato a gargalo.
Se 800 peças chegam diariamente ao setor e apenas 500 são processadas, uma fila tende a crescer.
Fila de ordens como sinal de alerta
Uma das formas mais simples de encontrar gargalos é observar onde as ordens permanecem aguardando por mais tempo.
Se várias ordens estão continuamente esperando determinada máquina, isso pode indicar:
-
capacidade insuficiente;
-
baixa produtividade;
-
paradas frequentes;
-
setup elevado;
-
operação mais demorada do que o padrão.
Entretanto, uma fila pontual não significa obrigatoriamente um gargalo permanente. Pode existir um pico temporário de demanda.
Por isso, o histórico precisa ser analisado.
Tempo de ciclo
O tempo de ciclo representa quanto uma operação leva para ser executada.
Quando o tempo real é constantemente superior ao planejado, o recurso pode receber uma carga maior do que consegue atender.
Comparar tempos padrões e realizados ajuda a revisar a capacidade utilizada pelo planejamento.
Capacidade produtiva
A capacidade mostra quanto determinado recurso consegue produzir dentro de um período.
Ela pode ser medida em peças por hora, toneladas por turno, metros por dia, horas disponíveis ou outra unidade adequada ao processo.
O ponto principal é não confundir capacidade teórica com capacidade efetiva.
Uma máquina disponível 24 horas não necessariamente possui 24 horas produtivas. É necessário descontar paradas previstas, manutenção, setup, intervalos e outras indisponibilidades.
Tempo parado
Paradas frequentes também podem transformar um recurso teoricamente suficiente em um gargalo.
Se uma máquina deveria trabalhar oito horas e perde duas horas diariamente por falhas, sua capacidade efetiva é muito menor do que a utilizada no planejamento.
Registrar o motivo das paradas permite identificar onde agir.
Produtividade e eficiência
Produção abaixo do esperado pode provocar formação de filas.
Quando determinado setor deveria fabricar 100 unidades por hora e frequentemente entrega 70, é importante entender se a causa está na velocidade da máquina, no método, nos operadores, na qualidade dos materiais ou em outros fatores.
Lead time
Lead time é o tempo total entre o início e o final de um processo.
Na produção, uma ordem pode ter apenas cinco horas efetivas de processamento e permanecer quatro dias dentro da fábrica.
A diferença geralmente está nos períodos de espera.
Mapear onde as ordens passam mais tempo aguardando ajuda a encontrar restrições que não seriam percebidas analisando somente o tempo de operação.
| Situação observada | Possível problema | Impacto |
|---|---|---|
| Muitas ordens aguardando uma máquina | Capacidade insuficiente | Atrasos e filas |
| Paradas frequentes | Falhas ou manutenção | Perda de capacidade |
| Falta constante de materiais | Estoque ou compras | Produção interrompida |
| Alto volume de retrabalho | Problema de qualidade | Aumento do lead time |
| Produção abaixo do planejado | Baixa eficiência | Prazo comprometido |
| Setup muito frequente | Sequenciamento inadequado | Menos tempo produtivo |
| Ordens esperando liberação | Processo administrativo | Aumento do tempo de espera |
Gargalo não é necessariamente a máquina mais lenta
Esse é um ponto importante.
Uma máquina pode possuir um ciclo lento, mas ainda ter capacidade suficiente para atender toda a demanda.
Por outro lado, uma máquina relativamente rápida pode se tornar gargalo quando recebe grande quantidade de ordens de diversos produtos.
Por isso, o gargalo precisa ser relacionado à carga real.
Uma boa análise observa capacidade, demanda, filas, paradas e utilização simultaneamente.
Quando o recurso restritivo é conhecido, o PCP pode evitar liberar uma quantidade excessiva de ordens para ele e organizar a programação de maneira mais realista.
Como planejar a produção considerando pedidos, estoque e capacidade?
Um dos objetivos da Programação, Planejamento e Controle da Produção é transformar a demanda comercial em um plano que realmente possa ser executado pela fábrica. Para isso, pedidos não podem ser avaliados isoladamente.
O planejamento precisa responder três questões essenciais:
o que precisa ser produzido, quais recursos serão necessários e quando a produção precisa estar concluída.
Comece pelos pedidos confirmados
Pedidos de venda representam uma fonte direta de demanda.
O PCP precisa conhecer informações como:
-
produto solicitado;
-
quantidade;
-
data de entrega;
-
cliente;
-
prioridade;
-
condições específicas;
-
estágio atual do pedido.
Pedidos com datas próximas precisam ser analisados considerando o tempo necessário para todas as etapas.
Se um produto demora cinco dias para ser fabricado, começar a produção na véspera da entrega não resolve o problema.
Considere a previsão de demanda
Algumas empresas produzem somente depois da confirmação de uma venda. Outras precisam manter determinado volume disponível.
Nesses casos, o histórico de consumo e a previsão de vendas ajudam a antecipar a necessidade.
Entretanto, previsão não deve ser confundida com certeza.
Produzir excessivamente com base em uma estimativa pode aumentar estoques e imobilizar recursos.
Por isso, o planejamento precisa equilibrar disponibilidade e demanda.
Verifique o estoque de produtos acabados
Antes de criar uma ordem, é importante conferir se parte da demanda pode ser atendida com itens já disponíveis.
Exemplo:
Demanda confirmada: 1.500 unidades
Estoque disponível: 400 unidades
Necessidade inicial de produção: 1.100 unidades
A análise, entretanto, precisa considerar reservas.
Se das 400 unidades existentes 250 já estão vinculadas a outros pedidos, o saldo realmente disponível será de apenas 150.
Analise produtos em processo
Outra informação importante é a quantidade que já está sendo fabricada.
Criar uma nova ordem sem considerar aquilo que está em andamento pode gerar produção excedente.
Se existem 600 unidades em uma ordem já liberada, esse volume precisa entrar no cálculo da necessidade.
Calcule a necessidade de matérias-primas
Depois de determinar quanto será produzido, é necessário verificar os componentes.
Uma estrutura de produto informa quanto de cada material é necessário para fabricar uma unidade.
Se cada produto exige:
-
2 kg da matéria-prima A;
-
4 componentes B;
-
1 componente C;
uma ordem de 1.000 unidades criará uma necessidade bruta de:
-
2.000 kg de A;
-
4.000 unidades de B;
-
1.000 unidades de C.
O estoque disponível deve ser descontado para descobrir o que precisa ser comprado.
Considere materiais já solicitados aos fornecedores
O planejamento não deve olhar somente aquilo que está fisicamente armazenado.
Materiais comprados, porém ainda não recebidos, podem atender futuras ordens.
A data prevista de entrega precisa ser compatível com o início da produção.
Ter uma compra em aberto não resolve o problema se o fornecedor entregar depois da data em que o material será necessário.
Avalie a capacidade das máquinas
Depois de confirmar que existe ou existirá material, o PCP precisa verificar se existe tempo disponível nos equipamentos.
Suponha que uma ordem exija 30 horas de determinada máquina.
Se existem apenas 18 horas livres antes da data necessária, o plano apresenta uma restrição.
Nesse momento podem ser avaliadas alternativas como:
-
antecipar parte da produção;
-
utilizar outro recurso;
-
abrir turno adicional;
-
reorganizar a programação;
-
renegociar prazo;
-
dividir o lote.
A melhor alternativa depende da realidade operacional.
Considere a mão de obra
O planejamento de capacidade não deve se limitar aos equipamentos.
Determinados recursos precisam de operadores específicos. Em processos manuais, a mão de obra pode ser a própria limitação.
Férias, escalas e ausências precisam entrar na análise.
Relacione todas as informações
O fluxo pode ser organizado da seguinte forma:
Pedidos de venda → Demanda → Estoque disponível → Necessidade líquida → Materiais necessários → Capacidade produtiva → Planejamento → Ordens de produção
Quanto mais cedo uma impossibilidade é identificada, maior é o tempo disponível para agir.
Descobrir dez dias antes que uma matéria-prima está faltando oferece mais opções do que descobrir durante a produção.
Da mesma forma, identificar uma máquina sobrecarregada durante o planejamento possibilita ajustar a sequência antes que dezenas de ordens formem uma fila.
Um plano eficiente, portanto, não é aquele que simplesmente atende todas as datas solicitadas no papel. É aquele que utiliza informações reais para estabelecer datas e quantidades que possam efetivamente ser cumpridas.
Como fazer a programação da produção sem sobrecarregar máquinas e setores?
Depois que a demanda e os recursos são analisados, a Programação, Planejamento e Controle da Produção entra em uma etapa decisiva: distribuir as ordens ao longo do calendário produtivo.
A programação precisa transformar o plano em uma sequência de trabalho clara para o chão de fábrica.
Defina as prioridades com critérios objetivos
A prioridade pode considerar diferentes fatores:
-
data prometida;
-
urgência;
-
disponibilidade dos materiais;
-
importância do pedido;
-
sequência das operações;
-
capacidade dos recursos;
-
tempo de produção;
-
necessidade de setup.
Usar apenas a regra “quem pede primeiro passa na frente” pode comprometer a eficiência.
Também é importante evitar alterações sem avaliar os impactos.
Conheça a capacidade diária
Considere uma máquina que trabalha dois turnos de oito horas.
Sua disponibilidade nominal é de 16 horas.
Porém, se houver:
-
1 hora para manutenção;
-
1 hora para setup;
-
30 minutos de inspeções;
restarão aproximadamente 13 horas e 30 minutos disponíveis.
Programar 16 horas produtivas significa criar uma sobrecarga antes mesmo do início da operação.
Calcule a carga das ordens
Se três ordens precisam utilizar o mesmo equipamento:
OP 1001: 5 horas
OP 1002: 6 horas
OP 1003: 4 horas
A necessidade é de 15 horas.
Se a capacidade real daquele dia for 13 horas, pelo menos duas horas precisarão ser deslocadas ou compensadas.
A programação precisa mostrar esse conflito.
Observe a dependência entre operações
Muitos produtos passam por uma sequência.
Um exemplo seria:
OP 1001 → Corte → Dobra → Solda → Pintura → Montagem → Expedição
A programação do corte precisa considerar quando a dobra poderá receber o material.
Produzir rapidamente uma grande quantidade na primeira operação não ajuda se a próxima etapa não consegue absorver esse volume.
Nesse caso, apenas uma fila intermediária será criada.
Evite excesso de ordens abertas
Liberar muitas ordens simultaneamente pode dar a impressão de que a fábrica está ocupada, mas também pode aumentar o trabalho em processo.
Produtos parcialmente fabricados ocupam espaço, exigem movimentação e podem dificultar a priorização.
Uma programação equilibrada procura manter um fluxo compatível com a capacidade dos setores.
Utilize o sequenciamento para reduzir setups
Considere uma máquina que precise trocar ferramentas conforme a família do produto.
A programação abaixo:
Produto A → Produto B → Produto A → Produto B
pode exigir três mudanças.
Se tecnicamente possível, uma sequência como:
Produto A → Produto A → Produto B → Produto B
pode reduzir preparações.
Esse tipo de agrupamento deve ser realizado sem comprometer prazos importantes.
Não sobrecarregue o gargalo
Se determinado recurso é a principal restrição da produção, sua agenda merece atenção especial.
Programar mais ordens do que ele consegue atender apenas aumenta sua fila.
Em vez disso, o PCP deve proteger sua capacidade, reduzir interrupções desnecessárias e assegurar que os materiais estejam disponíveis quando a ordem chegar.
Considere o tempo de transporte e espera
Nem todo tempo entre duas operações é produtivo.
Peças podem precisar:
-
aguardar movimentação;
-
esfriar;
-
secar;
-
passar por inspeção;
-
ser liberadas;
-
trocar de setor.
Se essas etapas fazem parte do fluxo, precisam ser consideradas ao calcular o prazo.
Trabalhe com datas possíveis
Uma programação eficiente não deve simplesmente reproduzir a data desejada pelo cliente.
Se o prazo solicitado é incompatível com os recursos disponíveis, o problema precisa ser identificado.
Assumir datas impossíveis aumenta a quantidade de pedidos “urgentes” posteriormente.
Programação visual e acompanhamento
Organizar recursos por dia, turno ou período facilita a identificação de sobrecarga.
Um quadro de programação pode apresentar:
| Recurso | Capacidade disponível | Carga programada | Situação |
|---|---|---|---|
| Corte | 16 h | 12 h | Disponível |
| Dobra | 14 h | 14 h | Capacidade preenchida |
| Solda | 16 h | 21 h | Sobrecarga |
| Pintura | 12 h | 9 h | Disponível |
| Montagem | 16 h | 15 h | Próximo do limite |
Nesse exemplo, a solda merece atenção imediata.
O PCP pode avaliar se uma parte do trabalho pode ser antecipada, transferida ou reagendada.
Programar corretamente significa equilibrar prioridades e capacidade. Quanto mais próxima a programação estiver das condições reais do chão de fábrica, menor tende a ser a diferença entre datas planejadas e datas realizadas.
Como o controle da produção ajuda a identificar atrasos antes da entrega?
Uma boa Programação, Planejamento e Controle da Produção não termina quando a ordem é impressa ou liberada. Depois desse momento, começa uma das fases mais importantes: acompanhar a execução.
Sem informações do chão de fábrica, o planejamento trabalha no escuro.
Acompanhe a ordem de produção
Cada ordem precisa possuir uma situação atualizada.
Algumas possibilidades são:
-
planejada;
-
liberada;
-
aguardando material;
-
em produção;
-
pausada;
-
parcialmente concluída;
-
concluída;
-
cancelada.
Saber somente que uma ordem existe não informa se ela está avançando.
Registre a operação realizada
Produtos com roteiros de fabricação possuem diversas etapas.
O apontamento por operação ajuda o PCP a descobrir exatamente onde a ordem se encontra.
Uma ordem pode ter concluído corte e dobra, mas ainda estar aguardando solda.
Essa informação é mais útil do que simplesmente classificá-la como “em produção”.
Quantidade produzida
Registrar quantidade é fundamental para calcular o avanço.
Se uma ordem de 1.000 unidades produziu 750, existe um saldo de 250.
Isso permite estimar quanto trabalho ainda será necessário.
Quantidade aprovada e rejeitada
Nem tudo aquilo que saiu de uma operação poderá necessariamente seguir adiante.
Se 1.000 unidades foram produzidas, mas somente 920 foram aprovadas, a disponibilidade real para a etapa seguinte é diferente.
As 80 peças rejeitadas também precisam ter uma destinação.
Perdas e refugos
Perdas alteram a quantidade disponível e podem provocar necessidade adicional de produção.
Se uma ordem previa 500 unidades e 30 foram refugadas, talvez seja necessário fabricar novas peças para completar o pedido.
Quando essa informação chega rapidamente ao PCP, a reposição pode ser reprogramada antes da data final.
Horários de início e término
Registrar horários permite conhecer o tempo real das operações.
Essa informação ajuda a comparar o padrão planejado com aquilo que ocorreu.
Se uma operação prevista para quatro horas está utilizando seis horas repetidamente, o tempo padrão ou o processo precisa ser analisado.
Tempo produtivo e tempo parado
Duas ordens podem utilizar uma máquina durante o mesmo período e apresentar resultados diferentes.
Separar tempo produtivo e tempo parado ajuda a entender o motivo.
Uma operação pode permanecer aberta por oito horas, mas produzir efetivamente durante apenas cinco.
As outras três horas podem ter sido consumidas por:
-
falta de material;
-
quebra;
-
setup;
-
manutenção;
-
espera;
-
falta de operador.
Motivo das paradas
Registrar apenas que ocorreu uma parada não é suficiente para uma análise detalhada.
O motivo permite criar indicadores.
Se a empresa percebe que 40% do tempo perdido ocorre por falta de matéria-prima, a prioridade de melhoria pode estar na integração entre estoque, compras e PCP.
Se a maior causa for manutenção corretiva, o problema é diferente.
Máquina e operador
Relacionar apontamentos aos recursos ajuda a entender desempenho e utilização.
O objetivo não deve ser apenas comparar pessoas, mas identificar condições que influenciam a produtividade.
Compare planejado e realizado
A comparação entre previsão e execução permite transformar dados em informação de gestão.
| Indicador | Planejado | Realizado |
|---|---|---|
| Quantidade | 1.000 | 820 |
| Tempo | 8 horas | 10 horas |
| Refugo | 20 peças | 65 peças |
| Paradas | 30 minutos | 1h40 |
| Data de término | 10/10 | 11/10 |
A tabela mostra diversos desvios.
A produção ficou 180 unidades abaixo do plano, utilizou duas horas adicionais, apresentou refugo superior ao esperado e acumulou mais tempo de parada.
Somente observar que a ordem terminou um dia atrasada não explica a situação.
Os indicadores ajudam a descobrir onde investigar.
Use os desvios para replanejar
Controle não serve apenas para produzir relatórios depois que tudo aconteceu.
Seu maior valor está em permitir ações durante a execução.
Imagine uma ordem com previsão de dois dias.
Ao final do primeiro dia, apenas 30% foi concluído, embora 50% fosse esperado.
O PCP já possui um sinal de risco.
A partir daí pode verificar:
-
por que o ritmo está menor;
-
quanto falta produzir;
-
se existe capacidade adicional;
-
quais pedidos seguintes serão afetados;
-
se outra máquina pode ser utilizada;
-
se haverá necessidade de reprogramação.
Esse tipo de análise aumenta a capacidade de reação.
Quando o controle é feito apenas depois da conclusão das ordens, a empresa sabe onde errou, mas não consegue impedir aquele atraso específico.
Como integrar estoque, compras e produção para evitar paradas?
Uma das aplicações mais importantes da Programação, Planejamento e Controle da Produção é antecipar as necessidades de materiais antes que elas interrompam a fabricação.
O relacionamento entre PCP, estoque e compras precisa ocorrer antes da liberação das ordens.
Estoque disponível não é apenas estoque físico
Considere que o estoque tenha 1.000 unidades de determinado componente.
Se 700 estiverem reservadas para outras ordens, somente 300 estarão realmente livres.
Por isso, é útil diferenciar:
-
saldo físico;
-
saldo reservado;
-
saldo disponível;
-
saldo em inspeção;
-
materiais em trânsito;
-
materiais comprometidos.
Planejar considerando apenas o saldo total pode gerar uma falsa disponibilidade.
Utilize a estrutura dos produtos
Para antecipar compras, o PCP precisa conhecer quais componentes serão consumidos.
Suponha uma demanda de 500 unidades do Produto X.
Cada unidade utiliza:
-
2 unidades do componente A;
-
3 unidades do componente B;
-
1 kg da matéria-prima C.
A necessidade bruta será:
A: 1.000 unidades
B: 1.500 unidades
C: 500 kg
Depois disso, o estoque disponível é descontado.
Considere o prazo do fornecedor
Não basta descobrir quanto comprar.
Também é necessário descobrir quando comprar.
Se um item possui prazo médio de entrega de 20 dias e será necessário daqui a 10 dias, já existe um possível risco de parada.
Quanto mais cedo essa situação aparecer, maiores serão as possibilidades de negociação.
Estoque mínimo como proteção
Alguns materiais importantes podem possuir estoques mínimos.
Esse nível funciona como uma referência para reposição.
Entretanto, o estoque mínimo precisa estar relacionado ao consumo e ao prazo de reposição.
Manter volumes excessivos aumenta capital parado. Manter volumes insuficientes aumenta o risco de falta.
Materiais em trânsito
Compras já realizadas precisam aparecer no planejamento com suas datas previstas.
Considere:
Estoque atual: 300 unidades
Necessidade da ordem: 800 unidades
Compra em aberto: 600 unidades
Em quantidade total, aparentemente existe cobertura.
Porém, se a compra chegar três dias depois da data programada para iniciar a produção, haverá um problema.
A data é tão importante quanto a quantidade.
Consumo previsto x consumo real
Comparar quanto deveria ser consumido com quanto realmente foi utilizado ajuda a melhorar os próximos planejamentos.
Se uma ordem teoricamente utiliza 100 kg e historicamente consome 110 kg, existe uma diferença relevante.
Essa variação pode ser causada por perdas, problemas de processo ou cadastro incorreto.
Fluxo integrado
Um processo organizado pode seguir esta sequência:
Planejamento → Necessidade de materiais → Consulta ao estoque → Identificação da falta → Solicitação de compra → Pedido ao fornecedor → Recebimento → Disponibilização → Produção
O PCP identifica a demanda futura.
O estoque informa o que está disponível.
Compras atua sobre a diferença.
Depois, o recebimento atualiza a disponibilidade.
Evite compras emergenciais
Quando a necessidade é descoberta somente depois que a ordem para, a compra se torna urgente.
Compras emergenciais costumam diminuir o poder de negociação e podem gerar:
-
fretes mais caros;
-
preços superiores;
-
fornecedores alternativos sem histórico;
-
necessidade de alterar a programação;
-
máquinas paradas.
Antecipar necessidades ajuda a reduzir essas situações.
Materiais críticos merecem acompanhamento diferente
Nem todos os componentes precisam do mesmo nível de atenção.
Um parafuso comum disponível em diversos fornecedores apresenta um risco diferente de uma matéria-prima importada com três meses de lead time.
Materiais críticos podem ser classificados considerando:
-
prazo de reposição;
-
valor;
-
disponibilidade no mercado;
-
impacto sobre a produção;
-
quantidade de fornecedores;
-
frequência de consumo.
Não libere uma ordem sem verificar materiais essenciais
Uma prática que aumenta o trabalho em processo é liberar uma ordem que não pode ser concluída.
A primeira operação é executada, mas depois o produto fica aguardando um componente.
Isso ocupa espaço e gera movimentação.
Sempre que possível, a liberação deve verificar se os materiais críticos estarão disponíveis no momento necessário.
Integração melhora a previsibilidade
Quando estoque, compras e PCP trabalham com dados conectados, a indústria consegue enxergar demandas futuras.
Em vez de perguntar “o que está faltando hoje?”, compras passa a conseguir analisar “o que faltará para as próximas ordens?”.
Essa mudança reduz a atuação exclusivamente reativa e contribui para uma programação mais estável.
Como reprogramar a produção quando surgem imprevistos?
Mesmo com uma boa Programação, Planejamento e Controle da Produção, imprevistos continuarão acontecendo. O objetivo do PCP não é eliminar completamente as mudanças, mas criar capacidade para entendê-las e reorganizar o plano com rapidez.
Uma fábrica trabalha com recursos físicos, fornecedores, pessoas e demandas comerciais. Todos esses elementos podem mudar.
Máquina quebrada
Imagine que uma máquina programada para três ordens fique indisponível durante dois dias.
A primeira ação não deve ser simplesmente mover todas as ordens para frente.
É necessário identificar:
-
duração estimada da parada;
-
ordens afetadas;
-
quantidade já produzida;
-
operações seguintes;
-
equipamentos alternativos;
-
prioridades dos pedidos;
-
capacidade restante.
Se outra máquina puder executar parte das ordens, pode existir uma redistribuição.
Atraso de matéria-prima
Quando um fornecedor informa que não entregará na data prevista, o PCP precisa identificar quais ordens dependem daquele material.
Talvez existam outras produções com todos os componentes disponíveis que possam ocupar a capacidade.
Dessa forma, a máquina não precisa ficar parada enquanto aguarda o recebimento.
Pedido urgente
Pedidos urgentes precisam ser analisados antes de entrar no início da fila.
A pergunta correta não é apenas “conseguimos produzir?”, mas também “quais ordens serão deslocadas para que isso aconteça?”.
Se o pedido urgente necessita de dez horas em uma máquina completamente ocupada, essas dez horas terão de sair de algum lugar.
Mostrar esse impacto permite decisões mais conscientes.
Aumento inesperado da demanda
Uma mudança de volume pode ultrapassar a capacidade inicialmente planejada.
Nesse caso, o PCP pode avaliar:
-
horas extras;
-
turnos adicionais;
-
recursos alternativos;
-
terceirização;
-
antecipação;
-
divisão de lotes;
-
revisão das datas.
Falta de operador
Quando uma operação exige profissional específico, uma ausência pode comprometer determinada etapa.
Conhecer antecipadamente as qualificações disponíveis por turno facilita a redistribuição.
Produto rejeitado
Problemas de qualidade podem gerar necessidade de reposição.
Se uma ordem precisa entregar 1.000 peças e 100 forem rejeitadas, talvez seja necessário produzir esse volume novamente.
O PCP deve inserir essa nova necessidade sem perder a visão das demais ordens.
Retrabalho
Retrabalho ocupa recursos que já estavam programados para novas atividades.
Se não for incluído na carga, a capacidade ficará artificialmente disponível no planejamento.
Por isso, o retrabalho deve ser tratado como trabalho real.
Processo de reprogramação
Uma sequência útil pode ser:
Identificar problema → Avaliar impacto → Verificar ordens afetadas → Analisar capacidade disponível → Revisar prioridades → Redistribuir recursos → Atualizar programação → Acompanhar execução
Identifique primeiro o impacto real
Nem todo problema exige modificar toda a programação.
Uma parada de 15 minutos pode ser absorvida.
Uma parada de oito horas talvez não.
Antes de alterar diversas ordens, determine o tamanho do desvio.
Verifique as ordens afetadas
Se uma máquina possui cinco ordens programadas, uma parada poderá atingir todas elas.
Também precisam ser consideradas as operações posteriores.
Um atraso na solda pode deixar a pintura sem trabalho amanhã.
Analise recursos alternativos
Algumas indústrias possuem máquinas equivalentes ou rotas alternativas.
Entretanto, é necessário verificar:
-
capacidade;
-
ferramentas;
-
qualidade;
-
velocidade;
-
operadores;
-
configurações.
Transferir uma ordem sem considerar esses fatores pode simplesmente mover o problema.
Revise prioridades
Prioridade deve ser baseada em impacto, não apenas em pressão momentânea.
Datas de entrega, clientes, disponibilidade de materiais e dependência entre operações podem entrar na avaliação.
Atualize a programação
Uma reprogramação que existe apenas na cabeça do planejador ou em anotações paralelas aumenta o risco de informações desencontradas.
A nova sequência precisa ser comunicada e registrada.
Evite reprogramações excessivas
Modificar a programação várias vezes durante o mesmo turno pode causar confusão.
Operadores começam uma ordem, interrompem para outra e depois retornam para a anterior.
Isso aumenta setups, movimentações e trabalho em processo.
O PCP precisa encontrar equilíbrio entre estabilidade e capacidade de reação.
Utilize cenários
Quando existe mais de uma alternativa, comparar cenários pode ajudar.
Por exemplo:
Cenário A: usar horas extras.
Cenário B: deslocar duas ordens.
Cenário C: utilizar máquina alternativa.
Cada cenário possui efeitos sobre prazo, capacidade e custo.
O objetivo da reprogramação é minimizar o impacto global e não apenas resolver o problema mais visível naquele momento.
Como melhorar a Programação, Planejamento e Controle da Produção na prática?
A melhoria da Programação, Planejamento e Controle da Produção depende principalmente da qualidade das informações, da disciplina dos processos e da capacidade de transformar dados do chão de fábrica em decisões.
Não existe planejamento confiável quando cadastros, estoques, tempos ou apontamentos estão incorretos.
Antes de produzir
A preparação começa muito antes da máquina ser ligada.
Conferir pedidos e demanda
Verifique:
-
pedidos confirmados;
-
quantidades;
-
datas prometidas;
-
prioridades;
-
previsões;
-
pedidos parcialmente atendidos.
Essa análise define o que precisa entrar no plano.
Verificar materiais disponíveis
Antes de liberar ordens, confirme matérias-primas e componentes críticos.
Observe estoque físico, reservas e compras previstas.
Analisar capacidade produtiva
Compare carga e capacidade por setor, máquina ou operação.
Isso ajuda a perceber sobrecargas antes que se transformem em filas.
Identificar os recursos necessários
A ordem pode exigir:
-
máquina;
-
ferramenta;
-
molde;
-
operador;
-
matéria-prima;
-
dispositivo;
-
inspeção.
A indisponibilidade de qualquer recurso pode comprometer a execução.
Definir prioridades
Utilize critérios claros para evitar alterações constantes.
Criar ordens de produção completas
A ordem precisa fornecer informações suficientes ao chão de fábrica.
Dependendo do processo, pode conter:
-
produto;
-
quantidade;
-
roteiro;
-
materiais;
-
prazo;
-
operações;
-
instruções;
-
recursos.
Durante a produção
O acompanhamento precisa transformar execução em informação.
Acompanhar ordens em andamento
Identifique onde cada ordem se encontra.
Isso permite reconhecer filas e atrasos.
Registrar quantidade produzida
O avanço quantitativo ajuda a calcular o saldo restante.
Registrar paradas
Anote duração e motivo.
Com o tempo, é possível descobrir os principais fatores de perda de capacidade.
Monitorar perdas e refugos
Perdas elevadas podem criar necessidades extras e comprometer a data planejada.
Acompanhar máquinas e operadores
O objetivo é conhecer a utilização dos recursos e identificar restrições.
Identificar gargalos
Observe filas, capacidade, carga, produtividade e tempo de espera.
Um gargalo pode mudar conforme o mix de produção.
Depois da produção
A conclusão da ordem deve gerar aprendizado.
Comparar planejado x realizado
Compare:
-
quantidade;
-
tempo;
-
consumo;
-
data;
-
perdas;
-
paradas.
As diferenças ajudam a aprimorar futuras programações.
Avaliar os atrasos
Evite registrar apenas que a ordem atrasou.
Classifique a causa.
Pode ser:
-
material;
-
máquina;
-
mão de obra;
-
qualidade;
-
programação;
-
fornecedor;
-
manutenção.
Essa classificação permite enxergar padrões.
Medir produtividade
Produção por hora, eficiência e utilização ajudam a acompanhar o desempenho dos processos.
Revisar tempos padrões
Tempos incorretos prejudicam a programação.
Se uma operação prevista em duas horas demora continuamente três, a capacidade está sendo superestimada.
Verificar consumo real de materiais
Diferenças constantes entre consumo previsto e real podem indicar cadastro incorreto, perdas ou problemas no processo.
Indicadores úteis para acompanhar
A empresa pode selecionar indicadores adequados à sua operação.
Entre eles:
-
aderência ao plano;
-
ordens concluídas no prazo;
-
lead time;
-
eficiência;
-
utilização;
-
tempo parado;
-
taxa de refugo;
-
retrabalho;
-
cumprimento das datas;
-
volume em processo;
-
diferença entre planejado e realizado.
Não é necessário acompanhar dezenas de indicadores sem finalidade.
O mais importante é utilizar métricas que auxiliem decisões.
Padronize os motivos de parada
Se um operador registra “máquina”, outro “problema” e outro “quebra equipamento” para a mesma situação, a análise ficará fragmentada.
Padronizar motivos facilita a consolidação.
Exemplos:
-
manutenção;
-
setup;
-
falta de matéria-prima;
-
falta de operador;
-
espera por inspeção;
-
qualidade;
-
ferramenta;
-
energia;
-
programação.
Mantenha os cadastros atualizados
Estruturas de produtos, tempos, roteiros e recursos precisam representar o processo real.
O melhor planejamento não consegue corrigir informações incorretas na origem.
Integre informações do chão de fábrica
Quanto maior o intervalo entre o acontecimento e seu registro, mais desatualizado estará o PCP.
Apontamentos frequentes permitem decisões mais rápidas.
Evite controles paralelos desconectados
Quando vendas utiliza uma informação, PCP utiliza outra planilha e produção trabalha com uma terceira versão, aumentam as chances de conflito.
Centralizar dados ajuda a manter todos os envolvidos trabalhando com a mesma referência.
Crie uma rotina de análise
O processo pode ser acompanhado diariamente com perguntas simples:
-
quais ordens estão atrasadas?
-
quais ordens correm risco?
-
existem materiais faltando?
-
quais máquinas estão sobrecarregadas?
-
onde existem filas?
-
quais recursos estão parados?
-
quais pedidos possuem datas próximas?
-
houve alteração importante na demanda?
Esse acompanhamento permite agir antes do fechamento do período.
Use o ciclo de melhoria contínua
Na prática, o processo funciona melhor como um ciclo:
Planejar → Programar → Produzir → Apontar → Controlar → Analisar → Reprogramar
A produção gera informações.
As informações alimentam o controle.
O controle mostra desvios.
Os desvios ajudam a melhorar o próximo planejamento.
Quanto mais vezes o ciclo é executado com dados confiáveis, melhor tende a ser a previsibilidade da operação.
Conclusão
Evitar atrasos e gargalos exige mais do que aumentar a velocidade das máquinas ou cobrar maior produtividade do chão de fábrica. A causa do problema pode estar muito antes da operação: em uma compra que não foi antecipada, em um estoque incorreto, em uma capacidade superestimada, em prioridades alteradas constantemente ou na falta de informações atualizadas sobre as ordens.
A Programação, Planejamento e Controle da Produção cria uma conexão entre essas diferentes áreas e transforma a demanda em um fluxo organizado de decisões. O planejamento determina aquilo que precisa ser produzido e verifica os recursos necessários. A programação distribui as ordens dentro da capacidade disponível. O controle acompanha a execução e identifica diferenças entre aquilo que estava previsto e aquilo que realmente ocorreu.
Quando esse processo é alimentado por apontamentos confiáveis, o PCP consegue visualizar riscos antes da data de entrega. Uma máquina que começa a formar fila, uma matéria-prima que não chegará no prazo ou uma ordem produzindo abaixo do ritmo esperado deixam de ser problemas percebidos somente depois do atraso.
A integração com estoque e compras também permite antecipar necessidades, enquanto a análise da capacidade evita programações impossíveis de executar. No chão de fábrica, o acompanhamento de quantidades, tempos, paradas, perdas e refugos fornece informações para ajustar as próximas decisões.
O objetivo não é criar uma programação que nunca precise mudar. Imprevistos fazem parte da produção industrial. O ponto principal é saber rapidamente o que mudou, quais ordens serão afetadas e quais alternativas estão disponíveis.
Ao estabelecer esse ciclo de planejamento, programação, execução, apontamento, controle e reprogramação, a indústria consegue aumentar a previsibilidade, reduzir filas desnecessárias, identificar gargalos com maior antecedência e trabalhar com prazos mais próximos de sua capacidade real.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação, Planejamento e Controle da Produção: Do Pedido à Entrega
Transformar um pedido de venda em um produto pronto e entregue ao cliente envolve muito mais do que simplesmente…
Programação, Planejamento e Controle da Produção: Como Integrar PCP, Estoque e Compras
Organizar uma indústria exige muito mais do que simplesmente receber pedidos e iniciar a fabricação.…
Sistema PCP: como controlar ordens de produção e apontamentos em tempo real
Controlar uma fábrica exige muito mais do que saber quanto precisa ser produzido. É necessário…
Sistema PCP: como identificar gargalos e atrasos na produção
Identificar onde uma produção está perdendo tempo, formando filas ou ultrapassando prazos…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.