Introdução
A organização das atividades dentro de uma indústria depende de diferentes decisões relacionadas a materiais, máquinas, equipes, capacidade e prazos. Quando essas decisões não estão alinhadas, a fábrica pode enfrentar situações como acúmulo de produtos entre setores, máquinas esperando materiais, ordens de produção paradas e atrasos na entrega dos pedidos. Nesse contexto, a programação da produção ajuda a estabelecer uma sequência mais organizada para as atividades produtivas.
Programar a produção significa determinar como as ordens serão distribuídas ao longo do tempo, considerando os recursos necessários para que cada operação possa ser executada. Dessa maneira, a empresa consegue definir quais produtos devem ser fabricados primeiro, quais máquinas serão utilizadas, quando os materiais precisam estar disponíveis e quais equipes participarão de cada etapa.
Uma falha em determinada operação pode afetar diferentes partes do processo. Se um setor demora mais do que o previsto para concluir uma atividade, por exemplo, a próxima etapa pode ficar sem trabalho. Por outro lado, quando uma operação produz rapidamente, mas o setor seguinte não possui capacidade suficiente para receber os itens, ocorre o acúmulo de materiais em processo.
Essas situações mostram que aumentar apenas a velocidade de uma etapa não significa necessariamente melhorar o desempenho de toda a fábrica. É necessário observar o fluxo completo e entender como cada operação se relaciona com as demais.
A programação da produção também contribui para coordenar materiais, máquinas, equipes, prioridades e prazos. Antes de liberar uma ordem para fabricação, é importante verificar se existem matérias-primas disponíveis, se os equipamentos necessários estarão livres e se há capacidade suficiente nos setores envolvidos.
Ao combinar essas informações, a indústria consegue reduzir interrupções e organizar melhor a passagem dos produtos pelas diferentes operações. O objetivo é garantir que cada etapa receba os recursos necessários no momento adequado, evitando períodos excessivos de espera e movimentações desnecessárias.
Além disso, uma programação bem organizada facilita o acompanhamento das ordens. Quando a empresa conhece a sequência planejada das operações, torna-se mais fácil identificar atrasos, verificar onde existem filas e realizar ajustes antes que um problema comprometa diversos pedidos.
O que é Programação da Produção e qual sua função na indústria?
A programação da produção é o processo responsável por transformar o planejamento produtivo em uma sequência de atividades que possam ser executadas na rotina da fábrica. Ela determina quando determinada ordem deve começar, quais recursos serão utilizados, por quais etapas o produto deverá passar e em qual sequência as operações serão realizadas.
Na prática, a empresa pode possuir diversos pedidos aguardando fabricação ao mesmo tempo. Cada produto pode exigir matérias-primas, equipamentos, operadores e processos diferentes. Sem uma organização prévia, vários pedidos podem competir pelos mesmos recursos, aumentando a possibilidade de filas, atrasos e interrupções.
A programação busca organizar essas necessidades de maneira que os recursos disponíveis sejam utilizados de acordo com as prioridades da operação.
Diferença entre planejamento, programação e controle
Apesar de estarem diretamente relacionados, planejamento, programação e controle exercem funções diferentes dentro da produção.
O planejamento possui uma visão mais ampla. Ele avalia o que precisa ser produzido e quais recursos serão necessários para atender à demanda.
A programação da produção, por sua vez, transforma essas definições em atividades operacionais. É nesse momento que a indústria estabelece a sequência das ordens, os períodos de fabricação e os recursos que participarão de cada atividade.
Já o controle acompanha aquilo que realmente aconteceu durante a execução. Ele permite comparar o que estava previsto com o que foi realizado e identificar diferenças relacionadas a quantidades, tempos, atrasos, paradas ou perdas.
Esses três processos precisam trabalhar de maneira integrada. Planejar sem programar pode deixar as decisões distantes da rotina da fábrica. Programar sem controlar dificulta saber se a execução está seguindo aquilo que foi estabelecido.
Transformação do planejamento em atividades operacionais
Depois de definir o que deve ser produzido, é necessário transformar a necessidade em tarefas concretas.
Uma demanda de fabricação pode resultar em diferentes ordens, que precisam passar por setores específicos antes da conclusão. A programação organiza essas ordens considerando fatores como capacidade disponível, materiais, prioridades e prazo de entrega.
Por exemplo, uma ordem pode precisar passar pelas etapas de corte, montagem, inspeção e acabamento. Cada uma possui um tempo de execução e utiliza determinados recursos.
A programação da produção organiza quando cada uma dessas atividades deverá ocorrer para evitar que a ordem permaneça parada durante muito tempo entre uma operação e outra.
Definição de quando e onde produzir
Outro objetivo importante é determinar em qual momento e em qual recurso cada atividade será executada.
Uma indústria pode possuir diversas máquinas capazes de realizar operações semelhantes. Porém, cada equipamento pode apresentar capacidade, velocidade ou disponibilidade diferente.
Nesse cenário, não basta apenas saber o que precisa ser produzido. É necessário analisar onde existe capacidade para executar a ordem sem comprometer outras atividades já programadas.
Essa análise também pode ser realizada por setores. Quando determinado departamento está sobrecarregado, novas ordens podem precisar ser distribuídas para outros períodos ou ter sua sequência revisada.
Organização das ordens de produção
As ordens de produção representam aquilo que precisa ser executado pela fábrica. Elas podem reunir informações como produto, quantidade, materiais necessários, operações previstas e prazo.
Quando existem diversas ordens simultaneamente, a sequência precisa seguir critérios claros.
Produzir apenas conforme as solicitações aparecem pode gerar conflitos e dificultar o cumprimento dos prazos. Por isso, a programação da produção deve considerar prioridades, disponibilidade de materiais, capacidade dos recursos e dependências entre operações.
Dessa forma, os responsáveis conseguem visualizar quais ordens devem começar, quais podem aguardar e quais precisam de atenção especial.
Relação com os prazos de entrega
A programação também possui impacto direto no cumprimento dos prazos prometidos aos clientes.
Antes de assumir uma data de entrega, é importante avaliar quanto tempo será necessário para concluir todas as operações e se os recursos estarão disponíveis durante o período.
Caso uma ordem seja colocada na programação sem considerar a capacidade existente, ela pode competir com pedidos já planejados e provocar atrasos em diferentes atividades.
Uma sequência estruturada permite acompanhar os pedidos com maior clareza e identificar antecipadamente situações que possam comprometer os prazos.
Integração entre os setores produtivos
A produção raramente depende de apenas um setor. Uma ordem normalmente percorre diferentes operações até chegar ao produto final.
Por isso, a programação precisa considerar o processo como um fluxo integrado.
Se um setor produz uma quantidade maior do que a próxima etapa consegue processar, haverá acúmulo. Se produzir abaixo do necessário, a etapa seguinte poderá ficar aguardando.
A programação da produção cria uma sequência organizada entre essas operações, buscando fazer com que as atividades avancem de acordo com a capacidade e a necessidade de cada setor.
Como funciona o fluxo entre as etapas produtivas?
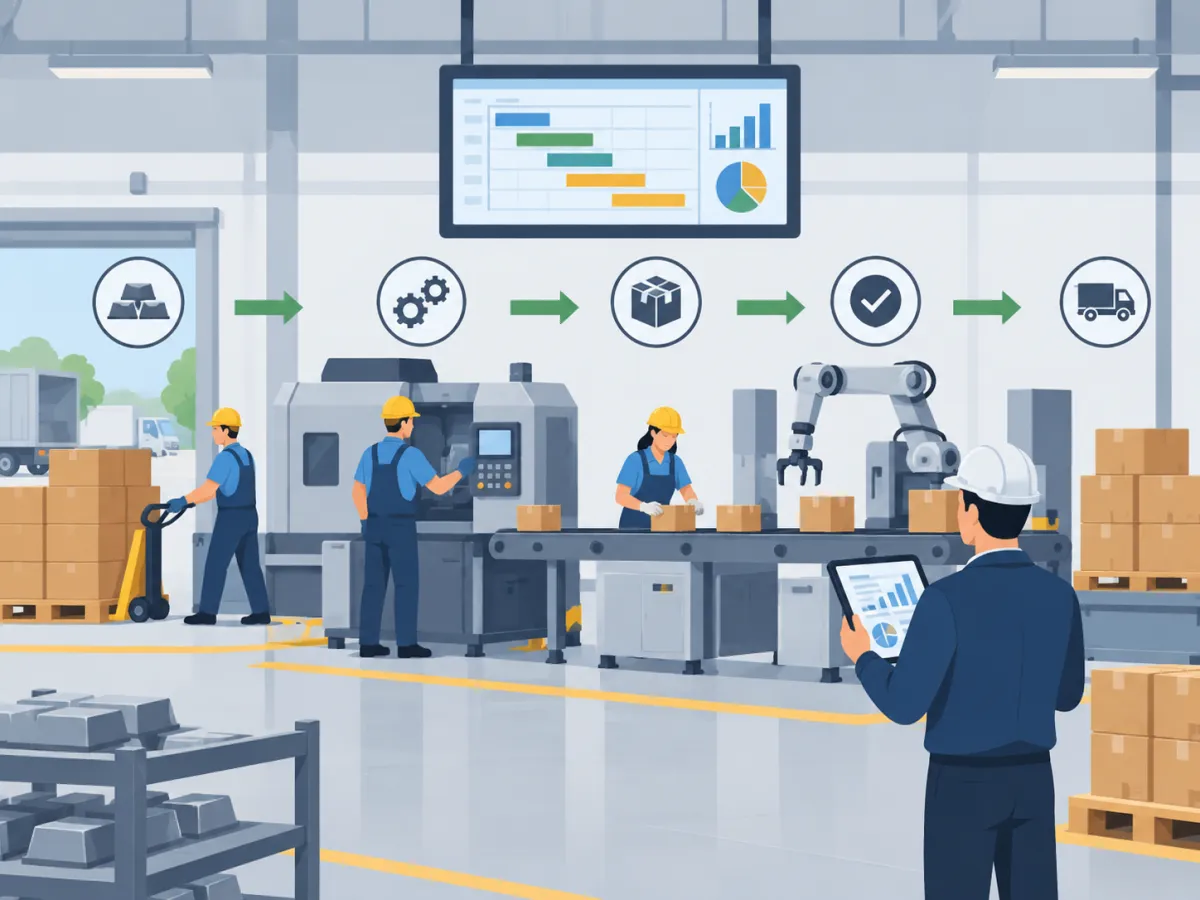
O fluxo produtivo representa o caminho percorrido pelos materiais e pelas ordens desde a entrada dos recursos na fábrica até a finalização do produto. Embora esse caminho varie de acordo com o tipo de indústria, normalmente envolve diferentes operações que dependem umas das outras.
Compreender esse fluxo é essencial para organizar a programação da produção, pois uma decisão tomada em uma etapa pode afetar todas as atividades seguintes.
Entrada e disponibilidade da matéria-prima
O processo começa pela disponibilidade dos materiais necessários para fabricar o produto.
Antes de programar uma ordem, é importante confirmar se as matérias-primas estão disponíveis na quantidade necessária. Caso contrário, existe o risco de liberar uma atividade que precisará ser interrompida posteriormente.
A entrada e o recebimento dos materiais também precisam estar alinhados à necessidade da fábrica. Uma matéria-prima que chegar depois da data prevista pode comprometer toda a sequência estabelecida.
Separação dos materiais
Depois de disponíveis, os materiais precisam ser separados de acordo com as ordens que serão executadas.
A separação incorreta ou atrasada pode fazer com que máquinas e equipes fiquem esperando mesmo quando existe capacidade para produzir.
Por isso, a programação da produção deve considerar não apenas o início da operação, mas também o momento em que os recursos precisam estar preparados para permitir a execução.
Preparação do processo
Antes do processamento, podem ser necessárias atividades de preparação.
Isso pode envolver ajuste de equipamentos, troca de ferramentas, configuração de parâmetros, preparação das matérias-primas ou organização do posto de trabalho.
Esse período precisa ser considerado na programação. Caso seja ignorado, o tempo necessário para iniciar a produção pode ser maior do que o previsto.
Processamento
O processamento representa as operações responsáveis por transformar os materiais.
Dependendo da indústria, um produto pode passar por diversos equipamentos e setores. A conclusão de uma atividade pode ser necessária para que a próxima comece.
É justamente essa relação que torna a sequência das operações tão importante.
Quando uma etapa demora além do planejado, as atividades posteriores também podem sofrer atraso. Por outro lado, quando determinada operação produz mais rapidamente do que as seguintes conseguem acompanhar, surgem filas entre os setores.
Movimentação entre os setores
Após concluir uma operação, o produto precisa seguir para a próxima etapa.
A movimentação pode parecer uma atividade simples, mas também interfere no tempo total do processo.
Produtos esperando transporte, materiais encaminhados para setores incorretos ou movimentações excessivas aumentam o período necessário para concluir as ordens.
Uma programação da produção organizada considera essas transições para evitar que a ordem fique parada entre uma atividade e outra.
Inspeções durante o processo
Dependendo do produto, podem existir verificações de qualidade em diferentes momentos.
Essas inspeções precisam estar integradas ao fluxo. Caso uma ordem dependa de aprovação antes de continuar e essa atividade não esteja prevista, o processo pode ficar interrompido.
Além disso, quando uma irregularidade é encontrada, pode ser necessário corrigir ou refazer determinada operação, afetando a sequência planejada.
Acabamento e finalização
Após as principais transformações, diversos produtos passam por atividades de acabamento.
Essas operações também possuem capacidade limitada e precisam ser consideradas na programação. Concentrar muitas ordens nessa etapa ao mesmo tempo pode criar um novo ponto de acúmulo.
Por isso, a sequência precisa observar não apenas as etapas iniciais, mas toda a capacidade disponível até a finalização.
Armazenamento e produto final
Depois da conclusão, o produto pode seguir para armazenamento, expedição ou outra atividade definida pela empresa.
Nesse momento, é importante registrar a conclusão da ordem e atualizar sua situação.
Essas informações ajudam os responsáveis pela programação da produção a saber quais atividades realmente foram concluídas e quais recursos ficaram disponíveis para receber novas ordens.
O fluxo produtivo funciona como uma sequência de operações dependentes. Para manter esse processo organizado, cada etapa precisa receber a quantidade adequada de trabalho de acordo com sua capacidade.
Quais problemas prejudicam o fluxo da produção?
Diferentes situações podem comprometer o avanço das ordens dentro da fábrica. Algumas aparecem de forma evidente, como máquinas paradas ou pedidos atrasados. Outras podem surgir gradualmente, por meio do aumento das filas, estoques em processo ou alterações frequentes na sequência das atividades.
Identificar esses sinais é uma parte importante da programação da produção, pois permite ajustar as decisões antes que os problemas se espalhem para outras etapas.
Filas entre as operações
Quando muitos itens terminam uma operação e permanecem aguardando a próxima, existe um desequilíbrio no fluxo.
Esse acúmulo pode indicar que uma etapa possui capacidade maior do que a seguinte ou que as ordens estão sendo liberadas em quantidade superior à capacidade disponível.
Além de ocupar espaço, as filas aumentam o tempo necessário para concluir os produtos.
Máquinas paradas
Uma máquina parada nem sempre significa falta de demanda.
Ela pode estar esperando matéria-prima, uma operação anterior, uma ferramenta, um operador ou informações necessárias para iniciar o serviço.
Por isso, é importante investigar a causa da parada. Muitas vezes, o equipamento possui capacidade disponível, mas não consegue produzir porque outro recurso não está sincronizado.
Falta de materiais
Programar uma ordem sem verificar os materiais necessários pode provocar interrupções.
A produção pode iniciar e posteriormente precisar parar pela ausência de determinado componente. Em outros casos, a ordem pode sequer ser liberada.
Para reduzir esse problema, a programação da produção precisa considerar a disponibilidade dos materiais antes de determinar o início das atividades.
Ordens esperando liberação
Quando existem muitas ordens aguardando autorização para começar, pode haver dificuldades na definição das prioridades ou problemas relacionados à disponibilidade de recursos.
Manter uma fila muito grande também dificulta identificar aquilo que realmente precisa ser produzido primeiro.
A liberação deve seguir a capacidade real da fábrica para evitar excesso de trabalho acumulado.
Excesso de estoque em processo
O estoque em processo corresponde aos materiais que já entraram na produção, mas ainda não foram finalizados.
Um volume elevado pode indicar que existem muitas ordens sendo executadas simultaneamente ou que determinadas etapas estão produzindo mais rapidamente do que as seguintes.
Esse cenário aumenta o tempo das ordens dentro da fábrica e dificulta o acompanhamento do andamento da produção.
Alterações frequentes de prioridade
Situações urgentes podem exigir ajustes na programação. Porém, quando as prioridades são alteradas constantemente, o fluxo perde estabilidade.
Uma ordem pode ser interrompida para liberar espaço para outra, aumentando setups, movimentações e tempo de espera.
A programação da produção deve possuir critérios claros de prioridade para evitar mudanças desnecessárias.
Retrabalho
O retrabalho ocorre quando uma atividade precisa ser refeita ou corrigida.
Além de utilizar novamente máquinas, materiais e equipes, ele ocupa recursos que poderiam estar executando outras ordens.
Por isso, um aumento no retrabalho pode comprometer a capacidade planejada e exigir ajustes na sequência produtiva.
Atrasos
Os atrasos podem surgir em diferentes pontos do processo.
Uma matéria-prima pode chegar depois do previsto, uma máquina pode apresentar indisponibilidade ou determinada operação pode consumir mais tempo do que o planejado.
O acompanhamento dessas ocorrências ajuda a localizar onde o atraso começou e quais ordens podem ser afetadas.
Falta de comunicação entre os setores
Quando cada setor trabalha apenas com suas próprias informações, a fábrica pode apresentar decisões desconectadas.
Um departamento pode acelerar determinada ordem sem saber que o setor seguinte já está sobrecarregado.
Por isso, as informações sobre prioridades, capacidade e andamento precisam ser compartilhadas para manter uma sequência coerente.
Sobrecarga de determinados recursos
Alguns equipamentos, setores ou profissionais podem receber uma quantidade de trabalho superior à capacidade disponível.
Esse desequilíbrio cria filas e pode transformar o recurso em um ponto crítico para o restante da produção.
Identificar onde existe sobrecarga permite revisar a distribuição das ordens e ajustar a programação da produção conforme a capacidade real.
Como identificar onde os problemas começam
Para localizar a origem das dificuldades, é importante acompanhar o percurso das ordens.
A empresa pode observar onde os produtos permanecem esperando por mais tempo, quais equipamentos registram mais interrupções e em quais setores os atrasos aparecem com maior frequência.
Também é útil comparar os tempos previstos com os tempos realizados. Quando determinada operação apresenta desvios recorrentes, ela pode estar afetando as etapas seguintes.
O objetivo não deve ser apenas identificar onde o atraso ficou visível, mas descobrir sua causa. Uma fila em determinado setor, por exemplo, pode ter sido provocada por uma liberação excessiva realizada várias etapas antes.
Como definir prioridades e sequenciar as ordens de produção?
Quando a fábrica possui diferentes pedidos aguardando fabricação, é necessário estabelecer uma sequência para determinar quais ordens devem ser executadas primeiro. Essa decisão precisa seguir critérios claros, pois priorizar uma atividade pode modificar a disponibilidade de máquinas, materiais e equipes para outras ordens.
A programação da produção deve combinar diferentes informações para construir uma sequência compatível com os prazos e com a capacidade produtiva.
Prazo de entrega
O prazo prometido ao cliente é um dos principais fatores utilizados para estabelecer prioridades.
Pedidos com datas próximas precisam ser analisados considerando todas as operações necessárias até sua conclusão.
Não basta verificar apenas quando a ordem deve terminar. É necessário calcular quando ela precisa começar para conseguir percorrer todas as etapas dentro do período disponível.
Urgência dos pedidos
Algumas situações podem exigir tratamento prioritário.
Entretanto, classificar muitas ordens como urgentes reduz a eficiência desse critério. Quando tudo recebe prioridade máxima, a equipe deixa de possuir uma sequência clara.
Por isso, os pedidos urgentes devem ser identificados de acordo com regras previamente definidas.
Disponibilidade de materiais
Uma ordem pode possuir prazo próximo, mas não estar pronta para entrar em produção porque algum material ainda não está disponível.
Liberá-la nessas condições pode ocupar espaço na programação sem gerar produção efetiva.
A disponibilidade dos recursos precisa ser verificada antes da confirmação da sequência.
Capacidade das máquinas
Cada equipamento possui um limite de produção dentro de determinado período.
Ao definir a sequência, é necessário verificar quais máquinas serão utilizadas por cada ordem e quanto tempo será necessário para realizar as operações.
Quando diversas ordens dependem do mesmo equipamento, é preciso distribuir a carga para evitar uma concentração acima da capacidade disponível.
Disponibilidade das equipes
As máquinas não são os únicos recursos que precisam ser considerados.
Determinadas atividades dependem de operadores com conhecimentos específicos, equipes de preparação ou profissionais responsáveis por inspeções.
Uma ordem não deve ser colocada em determinado período se os profissionais necessários não estiverem disponíveis.
Tempo de produção
O tempo necessário para executar cada ordem também influencia sua posição na sequência.
Algumas atividades podem exigir poucas horas, enquanto outras permanecem vários períodos utilizando o mesmo recurso.
Conhecer esses tempos permite calcular melhor a ocupação das máquinas e prever quando cada ordem poderá avançar para a próxima etapa.
Tempo de setup
A troca entre produtos pode exigir preparação da máquina, alteração de ferramentas, limpeza ou configuração.
Esses períodos não geram diretamente novos produtos, mas utilizam tempo disponível do equipamento.
Organizar ordens semelhantes próximas umas das outras pode, em determinadas operações, reduzir a quantidade de preparações necessárias. No entanto, essa decisão precisa ser equilibrada com os prazos dos pedidos.
Dependência entre operações
Uma etapa não pode começar quando depende da conclusão de outra atividade.
A programação da produção precisa respeitar essas relações.
Se uma ordem passa por corte, usinagem, montagem e acabamento, a disponibilidade de uma máquina de montagem não é suficiente para iniciar essa atividade enquanto as operações anteriores ainda estiverem incompletas.
Pedidos atrasados
Pedidos que já ultrapassaram a data prevista precisam ser identificados claramente.
Eles podem exigir revisão da sequência, principalmente quando o atraso tende a aumentar caso a ordem continue aguardando.
Entretanto, inserir constantemente pedidos atrasados na frente de outras ordens também pode criar novos atrasos. Por isso, é importante analisar o impacto das alterações antes de modificar a programação.
Capacidade de cada setor
Além de observar cada equipamento isoladamente, a empresa deve avaliar a capacidade dos setores.
Uma etapa pode conseguir produzir grandes volumes, mas se o departamento seguinte possuir capacidade menor, acelerar a primeira operação apenas aumentará a fila.
A sequência deve buscar equilíbrio entre as diferentes partes do processo.
Evitar mudanças constantes na programação
Uma programação precisa ser flexível o suficiente para lidar com imprevistos, mas não deve ser alterada sem necessidade.
Mudanças frequentes podem interromper ordens, aumentar setups, modificar a separação dos materiais e dificultar o trabalho das equipes.
Por isso, a programação da produção deve estabelecer critérios objetivos para mudanças de prioridade. Antes de inserir uma nova ordem ou alterar a sequência existente, é importante avaliar quais atividades serão afetadas.
Com regras claras para prazo, urgência, materiais, capacidade e dependências, a indústria consegue construir uma sequência mais estável e manter um fluxo produtivo organizado entre as diferentes etapas.
Como equilibrar carga e capacidade entre as etapas produtivas?
Equilibrar carga e capacidade é uma das tarefas mais importantes para manter o fluxo produtivo organizado. A carga representa a quantidade de trabalho que precisa ser executada, enquanto a capacidade corresponde ao volume de trabalho que máquinas, equipes e setores conseguem realizar dentro de determinado período.
Quando a carga é maior do que a capacidade disponível, surgem filas, atrasos e acúmulo de materiais. Quando a capacidade é muito superior à demanda, equipamentos e equipes podem permanecer ociosos.
Por isso, a programação da produção deve comparar constantemente aquilo que precisa ser fabricado com os recursos realmente disponíveis.
Horas disponíveis
O primeiro passo é conhecer quantas horas produtivas existem em cada período.
Não basta considerar apenas o horário total de funcionamento da fábrica. É necessário descontar intervalos, trocas de turno, limpezas, preparações, reuniões, manutenções e outras atividades que reduzem o tempo efetivamente disponível para produzir.
Uma máquina que permanece ligada durante oito horas, por exemplo, pode possuir uma disponibilidade produtiva menor devido às interrupções previstas.
Ao conhecer essas horas, a empresa consegue distribuir as ordens com maior precisão.
Capacidade das máquinas
Cada equipamento possui um limite de produção.
Esse limite pode ser calculado considerando a quantidade que a máquina consegue fabricar por hora, o tempo necessário por peça ou o número de ciclos que podem ser realizados durante o período.
A capacidade também pode variar de acordo com o produto.
Uma máquina pode produzir determinado item rapidamente e exigir mais tempo para outro. Por isso, a programação da produção deve observar não somente quantas horas estão disponíveis, mas também quais produtos serão processados.
Turnos de trabalho
A quantidade de turnos interfere diretamente na capacidade produtiva.
Uma empresa pode operar em apenas um período ou distribuir suas atividades entre dois ou três turnos.
Ao analisar a capacidade, é importante considerar quais equipamentos e equipes estarão realmente disponíveis em cada turno.
Nem sempre todos os setores funcionam durante o mesmo período. Uma operação pode trabalhar em dois turnos enquanto outra funciona em apenas um, criando diferenças de capacidade entre as etapas.
Quantidade de operadores
A capacidade também depende da mão de obra disponível.
Mesmo que existam várias máquinas livres, a produção pode ficar limitada quando não há operadores suficientes para utilizá-las.
Também é necessário observar qualificações específicas. Determinadas operações podem exigir profissionais treinados para utilizar certos equipamentos ou executar atividades particulares.
Por isso, a disponibilidade das equipes precisa fazer parte da análise da carga produtiva.
Tempo de ciclo
O tempo de ciclo representa quanto tempo é necessário para executar uma operação ou produzir determinada unidade.
Conhecer esse tempo permite calcular quantas unidades podem ser realizadas dentro das horas disponíveis.
Se uma operação possui tempo de ciclo elevado, ela pode se tornar um ponto de limitação no fluxo.
Na programação da produção, comparar os tempos de ciclo entre diferentes etapas ajuda a identificar desequilíbrios antes que os materiais comecem a se acumular.
Paradas programadas
Paradas previstas precisam ser consideradas antes da distribuição das ordens.
Troca de ferramentas, limpeza, ajustes de equipamento, inspeções e outras interrupções reduzem a capacidade disponível.
Ignorar esses períodos pode criar uma programação que parece possível no papel, mas que não consegue ser executada na prática.
Manutenções
A manutenção preventiva também precisa estar integrada ao planejamento da capacidade.
Quando uma máquina estará indisponível para manutenção, sua capacidade deve ser retirada do período correspondente.
Caso isso não seja feito, ordens podem ser programadas para um equipamento que não estará disponível.
Ao integrar manutenção e programação da produção, a empresa consegue evitar conflitos e reorganizar antecipadamente as atividades.
Capacidade por setor
Além da análise individual das máquinas, é importante avaliar a capacidade total de cada setor.
Um departamento pode possuir diversos equipamentos e operadores, mas sua capacidade real dependerá do conjunto dos recursos disponíveis.
Comparar os setores permite identificar onde existe maior ou menor capacidade.
Se uma etapa consegue produzir cem unidades por hora e a seguinte consegue processar apenas sessenta, produzir no limite máximo da primeira etapa fará com que quarenta unidades se acumulem continuamente.
Para manter o fluxo equilibrado, o ritmo de produção precisa considerar a capacidade das operações seguintes.
A programação da produção deve buscar uma distribuição em que cada setor receba uma quantidade de trabalho compatível com aquilo que consegue processar, reduzindo filas, ociosidade e excesso de materiais em processo.
Como identificar e reduzir gargalos no fluxo produtivo?
Um gargalo é uma etapa, máquina ou recurso cuja capacidade limita o desempenho do restante do processo.
Quando determinado recurso consegue processar menos trabalho do que as outras etapas conseguem produzir, ocorre um acúmulo antes dessa operação. Ao mesmo tempo, os setores seguintes podem ficar aguardando materiais.
Identificar esses pontos é essencial para ajustar a programação da produção e melhorar o fluxo geral da fábrica.
Acúmulo de materiais
Um dos sinais mais visíveis de gargalo é o aumento de materiais aguardando processamento.
Quando produtos se acumulam repetidamente antes da mesma operação, é importante verificar se aquele setor possui capacidade suficiente para acompanhar o ritmo das etapas anteriores.
Esse acúmulo também pode indicar problemas na sequência das ordens ou na distribuição dos recursos.
Ordens esperando processamento
Outro sinal ocorre quando diversas ordens permanecem paradas aguardando o mesmo equipamento ou setor.
Quanto maior for esse tempo de espera, maior será o prazo total necessário para concluir os pedidos.
A empresa deve observar não apenas quantas ordens estão aguardando, mas também por quanto tempo elas permanecem nessa condição.
Equipamentos constantemente ocupados
Uma máquina utilizada continuamente pode parecer um sinal positivo de produtividade, mas também pode indicar um recurso sobrecarregado.
Se o equipamento trabalha próximo do limite durante todo o período e ainda existe uma fila crescente, ele pode estar funcionando como gargalo.
Nesse caso, é necessário analisar se a carga está sendo distribuída corretamente.
Horas extras recorrentes
A necessidade frequente de horas extras em determinado setor pode indicar falta de capacidade.
Quando a equipe precisa constantemente prolongar a jornada para conseguir concluir as ordens, a carga programada pode estar acima da capacidade normal.
A programação da produção deve registrar esse comportamento e avaliar alternativas para evitar que a situação se torne permanente.
Atrasos concentrados em determinada operação
Se muitos pedidos atrasam após passar pela mesma etapa, existe um forte indicativo de dificuldade naquele ponto do processo.
Comparar a data prevista e a data real de início e término das operações ajuda a localizar onde os desvios acontecem.
Setores seguintes aguardando peças
Os gargalos também podem ser percebidos depois da operação limitada.
Quando as etapas seguintes ficam frequentemente paradas esperando componentes ou produtos intermediários, significa que a operação anterior não consegue abastecê-las no ritmo necessário.
Esse comportamento afeta todo o fluxo.
Redistribuir a carga produtiva
Uma das primeiras ações para reduzir gargalos é verificar se parte do trabalho pode ser realizada em outros equipamentos, turnos ou períodos.
Quando existem recursos alternativos, redistribuir as ordens pode reduzir a pressão sobre o ponto mais carregado.
Essa decisão precisa considerar capacidade, qualidade, tempo e requisitos técnicos da operação.
Revisar a sequência das ordens
A sequência também pode contribuir para a formação de filas.
Ordens com características muito diferentes podem aumentar o número de trocas de ferramentas, preparações ou ajustes.
Reorganizar atividades semelhantes, quando os prazos permitirem, pode ajudar a reduzir interrupções e aumentar a disponibilidade.
Reduzir tempos de setup
O setup corresponde ao período necessário para preparar máquinas e recursos antes de iniciar uma nova produção.
Quando esse tempo é elevado, parte significativa da capacidade disponível deixa de ser utilizada para produzir.
Reduzir setups pode aumentar a capacidade sem necessariamente adquirir novos equipamentos.
Ajustar a capacidade
Quando o gargalo permanece mesmo após ajustes na sequência e distribuição de carga, pode ser necessário aumentar a capacidade.
Isso pode envolver revisão de turnos, treinamento de operadores, utilização de equipamentos alternativos ou alterações na organização do trabalho.
O principal cuidado é evitar melhorar uma operação sem observar o restante do processo. Ao aumentar a capacidade de um gargalo, outra etapa pode passar a limitar o fluxo.
Por isso, a programação da produção deve acompanhar continuamente onde se encontram os principais pontos de restrição.
Como sincronizar materiais, máquinas e mão de obra?
Uma ordem de produção depende da combinação de diferentes recursos. Ter apenas uma máquina disponível não significa que a fabricação possa começar se a matéria-prima estiver em falta ou se o operador necessário não estiver disponível.
Por esse motivo, uma boa programação da produção precisa verificar os principais recursos antes de liberar uma ordem.
Disponibilidade de matéria-prima
O primeiro ponto é confirmar se a matéria-prima necessária está disponível em quantidade suficiente.
Caso a ordem seja liberada sem essa verificação, ela pode ocupar espaço na programação e depois permanecer parada.
Também é importante considerar materiais que ainda estão em processo de recebimento ou inspeção, pois eles podem não estar efetivamente disponíveis para uso.
Componentes necessários
Além da matéria-prima principal, alguns produtos utilizam diversos componentes.
A ausência de uma pequena peça pode impedir a continuidade de toda a fabricação.
Por isso, a análise deve considerar todos os itens necessários para concluir a ordem, e não apenas os materiais de maior volume.
Ferramentas
Ferramentas, moldes, dispositivos e outros recursos auxiliares também precisam estar disponíveis.
Quando diferentes ordens dependem da mesma ferramenta, pode surgir um conflito mesmo que existam máquinas livres.
A programação da produção deve considerar esses recursos compartilhados para evitar programações simultâneas incompatíveis.
Máquinas disponíveis
As máquinas precisam ser verificadas em relação à disponibilidade e à capacidade.
Também é necessário observar manutenções, paradas programadas e ordens já reservadas para o mesmo período.
A programação deve refletir a utilização real de cada equipamento.
Operadores
A execução das atividades depende de pessoas com disponibilidade e conhecimento adequado.
Algumas máquinas podem exigir operadores específicos, enquanto determinadas operações dependem de equipes completas.
Quando a quantidade de profissionais é limitada, essa restrição precisa fazer parte da programação.
Documentação
Uma ordem também pode depender de documentos para ser executada corretamente.
Informações técnicas, desenhos, fichas de processo, especificações e registros precisam estar disponíveis antes do início das atividades.
Documentação incompleta pode provocar dúvidas, interrupções e erros durante a fabricação.
Instruções de produção
As equipes precisam saber como executar cada operação.
As instruções devem apresentar informações necessárias para produzir de acordo com o padrão estabelecido.
Quando essas orientações não estão disponíveis ou estão desatualizadas, a equipe pode precisar interromper o trabalho para buscar informações.
Recursos específicos de cada operação
Cada etapa pode possuir necessidades diferentes.
Uma operação pode depender de ferramenta especial, enquanto outra exige determinado equipamento de medição ou operador capacitado.
Por isso, a programação da produção precisa analisar os recursos de cada etapa e não somente os requisitos gerais da ordem.
Como a falta de um recurso interrompe o fluxo
O fluxo produtivo funciona a partir da disponibilidade conjunta dos recursos.
Uma máquina pode estar livre, o operador pode estar disponível e os documentos podem estar corretos, mas se faltar um componente essencial a ordem não poderá avançar.
Quando esse tipo de situação acontece com frequência, surgem paradas, mudanças de prioridade e reprogramações.
Antes de liberar uma ordem, é importante confirmar materiais, equipamentos, pessoas, ferramentas e informações.
Essa sincronização permite que as operações avancem com menos interrupções e reduz a necessidade de alterar constantemente a sequência produtiva.
Como acompanhar o andamento da produção em tempo real?
Depois que as ordens são liberadas, é necessário acompanhar aquilo que realmente acontece no chão de fábrica.
Somente criar uma sequência não garante que ela será cumprida. Máquinas podem parar, materiais podem atrasar e operações podem consumir mais tempo do que o previsto.
O apontamento das atividades fornece informações para atualizar a programação da produção conforme a situação real.
Ordens iniciadas
Registrar quando uma ordem começa permite comparar o início real com o previsto.
Se uma atividade começa constantemente depois do horário planejado, é importante investigar o motivo.
Esse atraso pode estar relacionado à falta de recursos, filas ou problemas na preparação.
Ordens concluídas
Também é necessário registrar a conclusão de cada operação.
Essa informação permite saber quando os recursos ficam disponíveis para receber novas atividades e quando a próxima etapa pode começar.
Quantidade produzida
A quantidade realizada mostra quanto efetivamente foi fabricado.
Comparar o valor produzido com a quantidade programada ajuda a identificar desvios e verificar o ritmo da operação.
Quantidade pendente
Além do que já foi produzido, é importante saber quanto ainda falta.
Uma ordem parcialmente concluída pode precisar continuar no próximo período, afetando a capacidade disponível para outras atividades.
Tempo utilizado
Registrar quanto tempo cada operação consumiu permite comparar o resultado com o padrão previsto.
Se determinado processo utiliza constantemente mais tempo do que o planejado, a capacidade calculada pode estar incorreta.
Nesse caso, a programação da produção precisa ser ajustada para refletir a realidade.
Paradas
As paradas devem ser registradas com suas respectivas causas.
Podem existir interrupções relacionadas a máquinas, materiais, ferramentas, energia, qualidade ou organização.
Conhecer a frequência e duração dessas paradas ajuda a entender por que a produção não atingiu o resultado esperado.
Refugos
O refugo representa unidades que não podem ser aproveitadas dentro das condições estabelecidas.
Quando o volume aumenta, pode ser necessário produzir novamente determinadas quantidades, consumindo capacidade que não estava prevista inicialmente.
Retrabalho
O retrabalho também precisa ser acompanhado.
Uma peça que retorna para uma operação ocupa novamente máquina, operador e tempo produtivo.
Quando essas ocorrências não são registradas, a capacidade parece desaparecer sem que os responsáveis consigam identificar o motivo.
Etapa atual de cada ordem
Saber onde cada ordem está localizada permite entender o andamento geral da produção.
Essa informação também ajuda a visualizar filas, identificar setores sobrecarregados e verificar quais pedidos estão próximos da conclusão.
Atrasos
Os atrasos precisam ser identificados assim que surgem.
Esperar até a data final do pedido para descobrir um problema reduz as possibilidades de correção.
O acompanhamento contínuo permite perceber quando uma etapa está ultrapassando o tempo previsto.
Como utilizar as informações para ajustar a programação
Os apontamentos permitem comparar aquilo que foi planejado com aquilo que realmente ocorreu.
Se determinada máquina ficou indisponível, a sequência pode precisar ser reorganizada. Se uma ordem terminou antes do previsto, pode existir capacidade disponível para antecipar outra atividade.
A programação da produção precisa utilizar essas informações para permanecer atualizada.
Quanto menor for o intervalo entre o acontecimento e o registro, maior será a capacidade de reação diante dos desvios.
Quais indicadores ajudam a melhorar o fluxo da produção?
Os indicadores transformam dados operacionais em informações que ajudam a avaliar o desempenho da fábrica.
Acompanhá-los permite identificar atrasos, desperdícios de capacidade, filas e diferenças entre aquilo que foi planejado e o resultado realmente alcançado.
Na programação da produção, esses dados ajudam a melhorar decisões futuras.
Produção planejada x realizada
Esse indicador compara a quantidade que deveria ser produzida com aquilo que realmente foi concluído.
Diferenças recorrentes podem indicar problemas relacionados a capacidade, tempos incorretos, paradas ou disponibilidade de materiais.
Tempo de ciclo
O tempo de ciclo mostra quanto tempo uma operação precisa para produzir uma unidade ou executar determinada atividade.
Quando esse tempo aumenta, a capacidade do recurso diminui.
Monitorar sua evolução ajuda a perceber perdas de produtividade.
Lead time
O lead time representa o período total entre o início e a conclusão de determinado processo ou ordem.
Ele pode incluir processamento, transporte, esperas e filas.
Um lead time elevado nem sempre significa que a fabricação em si é demorada. Muitas vezes, boa parte do período é consumida por esperas entre as operações.
Tempo de espera entre operações
Esse indicador mostra quanto tempo uma ordem permanece parada antes de seguir para a próxima etapa.
Tempos de espera elevados podem revelar desequilíbrios na sequência ou falta de sincronização entre setores.
Índice de atrasos
O acompanhamento das ordens entregues depois do prazo ajuda a medir a confiabilidade do processo.
Além da quantidade de atrasos, é importante identificar em quais etapas eles surgem.
Essas informações podem orientar ajustes na programação da produção.
Capacidade utilizada
A capacidade utilizada mostra quanto dos recursos disponíveis está efetivamente sendo empregado.
Uma utilização muito baixa pode indicar ociosidade, enquanto uma utilização constantemente próxima do limite pode sinalizar sobrecarga.
O objetivo deve ser analisar cada situação de acordo com as características do processo.
Quantidade de ordens pendentes
O volume de ordens que ainda aguardam conclusão ajuda a visualizar a carga existente na fábrica.
Quando esse número cresce continuamente, pode existir dificuldade em acompanhar a entrada de novas demandas.
Volume de retrabalho
O retrabalho consome capacidade sem representar a fabricação de novas unidades.
Acompanhar sua quantidade ajuda a entender quanto tempo produtivo está sendo utilizado para corrigir atividades anteriores.
Paradas produtivas
Registrar duração, frequência e motivo das paradas permite identificar as principais causas de perda de capacidade.
As informações podem ser separadas por equipamento, setor ou motivo para facilitar a análise.
Cumprimento dos prazos
Esse indicador mostra quantas ordens foram concluídas dentro do período estabelecido.
Uma taxa de cumprimento de prazos consistente indica maior previsibilidade no fluxo.
Quando o resultado diminui, é importante observar os demais indicadores para localizar onde estão os principais desvios.
Como interpretar os indicadores em conjunto
Nenhum indicador deve ser observado isoladamente.
Uma máquina pode apresentar alta utilização, mas estar gerando grandes filas. Um setor pode produzir acima da meta e ainda assim prejudicar o fluxo ao enviar mais materiais do que a etapa seguinte consegue processar.
A análise conjunta permite compreender o comportamento do processo como um todo.
A programação da produção pode utilizar esses indicadores para revisar tempos, capacidades, prioridades e sequências, tornando as decisões mais próximas da realidade da fábrica.
Como organizar a Programação da Produção para manter um fluxo contínuo?
Manter um fluxo contínuo exige organizar diferentes informações antes, durante e depois da execução das ordens.
A programação da produção deve funcionar como um processo atualizado constantemente, acompanhando mudanças na demanda, disponibilidade de recursos e situação real da fábrica.
Receber e analisar a demanda
O processo começa pela identificação do que precisa ser produzido.
É necessário verificar produtos, quantidades, datas previstas e prioridades.
Essas informações formam a base para as decisões seguintes.
Verificar os materiais
Antes de liberar uma ordem, é importante conferir se as matérias-primas e componentes necessários estão disponíveis.
Ordens sem materiais completos podem gerar paradas e mudanças desnecessárias na sequência.
Analisar a capacidade
O próximo passo é verificar se máquinas, equipes e setores possuem capacidade suficiente dentro do período necessário.
A análise deve considerar horas disponíveis, tempos de ciclo, setups, manutenções e demais restrições.
Liberar as ordens
Depois de verificar os principais recursos, as ordens podem ser liberadas conforme a capacidade existente.
Liberar trabalho além do necessário pode aumentar filas e estoques em processo.
Definir prioridades
As prioridades devem seguir critérios claros.
Prazo de entrega, urgência, materiais, capacidade e situação dos pedidos podem ser considerados nessa decisão.
Sequenciar as operações
Após definir prioridades, é preciso organizar a ordem de execução.
A sequência deve respeitar dependências entre operações e evitar conflitos no uso de máquinas, ferramentas e equipes.
Distribuir os recursos
Materiais, equipamentos, operadores e ferramentas precisam estar direcionados para as atividades programadas.
A distribuição correta reduz o risco de uma ordem começar sem possuir condições de chegar até a próxima etapa.
Iniciar a produção
Com os recursos disponíveis, as ordens podem entrar em execução.
Nesse momento, é importante registrar o início para permitir o acompanhamento do realizado.
Acompanhar as etapas
Durante a produção, os responsáveis devem observar quantidades, tempos, paradas, etapas concluídas e ordens pendentes.
Essas informações revelam se a sequência está sendo cumprida.
Identificar desvios
Diferenças entre o previsto e o realizado precisam ser identificadas rapidamente.
Uma máquina parada, uma matéria-prima atrasada ou uma operação mais demorada podem afetar diversas ordens.
Ajustar a programação
Quando o cenário muda, pode ser necessário reorganizar atividades.
O ajuste deve considerar o impacto sobre as demais ordens para evitar transformar um problema localizado em diversos novos atrasos.
A programação da produção não deve ser tratada como um plano fixo e imutável. Ela precisa acompanhar o comportamento real do processo.
Comparar planejado x realizado
Depois da execução, é importante comparar aquilo que estava previsto com o que realmente aconteceu.
Essa análise ajuda a identificar tempos incorretos, diferenças de capacidade, causas de paradas e problemas recorrentes.
As informações obtidas podem ser utilizadas para melhorar programações futuras.
O fluxo pode ser organizado da seguinte maneira:
Receber demanda → verificar materiais → analisar capacidade → liberar ordens → definir prioridades → sequenciar operações → distribuir recursos → iniciar produção → acompanhar etapas → identificar desvios → ajustar programação → comparar planejado x realizado.
Quando essas atividades permanecem conectadas, a programação da produção se torna mais coerente com a situação real da fábrica. Isso contribui para reduzir filas, gargalos, ociosidade e atrasos, além de melhorar a utilização dos recursos e o cumprimento dos prazos estabelecidos.
Conclusão
Melhorar o fluxo entre as etapas produtivas exige uma visão integrada de toda a operação. Não basta aumentar a velocidade de uma máquina ou produzir grandes quantidades em determinado setor se as etapas seguintes não possuem capacidade para acompanhar o mesmo ritmo. O desempenho da fábrica depende do equilíbrio entre demanda, materiais, equipamentos, equipes, tempos de produção e prioridades.
Nesse cenário, a programação da produção permite transformar as necessidades de fabricação em uma sequência organizada de atividades. Ao definir quais ordens devem ser executadas, quando cada operação precisa ocorrer e quais recursos serão necessários, a indústria consegue reduzir situações como filas, máquinas paradas, excesso de materiais em processo e mudanças frequentes de prioridade.
Outro ponto importante é acompanhar continuamente o que acontece durante a execução. Informações sobre ordens iniciadas e concluídas, quantidades produzidas, tempos utilizados, paradas, retrabalho e atrasos ajudam a identificar rapidamente diferenças entre aquilo que foi planejado e o que realmente ocorreu na fábrica.
A análise de indicadores também contribui para melhorar as decisões. Comparar produção planejada e realizada, capacidade utilizada, tempo de ciclo, lead time, atrasos e ordens pendentes permite localizar pontos que precisam de atenção e ajustar a distribuição das atividades.
Além disso, materiais, máquinas, operadores, ferramentas e informações precisam estar disponíveis de forma sincronizada. A ausência de apenas um recurso pode interromper uma ordem e gerar impactos em todas as etapas seguintes.
Por isso, a programação da produção deve ser tratada como um processo contínuo, que acompanha a realidade da fábrica e pode ser atualizado diante de alterações de capacidade, novas demandas ou imprevistos. Quanto mais próximas da situação real estiverem as informações utilizadas na programação, maior será a capacidade de organizar prioridades e reduzir desvios.
Com uma sequência bem definida, acompanhamento das operações e análise constante da capacidade, a indústria consegue melhorar o fluxo produtivo, utilizar melhor seus recursos e tornar o processo mais previsível. Assim, cada etapa passa a trabalhar de forma mais coordenada, contribuindo para reduzir gargalos, ociosidade e atrasos e para aumentar o cumprimento dos prazos de produção.
confira mais conteúdos no nosso blog.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação da Produção: Como Aumentar a Produtividade da Fábrica
Introdução A organização das atividades produtivas influencia diretamente a capacidade…
Programação da Produção: Como Equilibrar Demanda e Capacidade Produtiva
Introdução Atender aos pedidos dos clientes dentro dos prazos estabelecidos é…
Planejamento Agregado de Produção: Como Equilibrar Demanda e Capacidade
Produzir na quantidade certa e no momento adequado é um dos principais desafios enfrentados pelas indústrias.…
Programação Planejamento e Controle da Produção: Como Reprogramar a Fábrica Quando Surgem Atrasos
A rotina de uma fábrica dificilmente acontece exatamente como foi prevista. Mesmo quando existe um planejamento…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.