Introdução
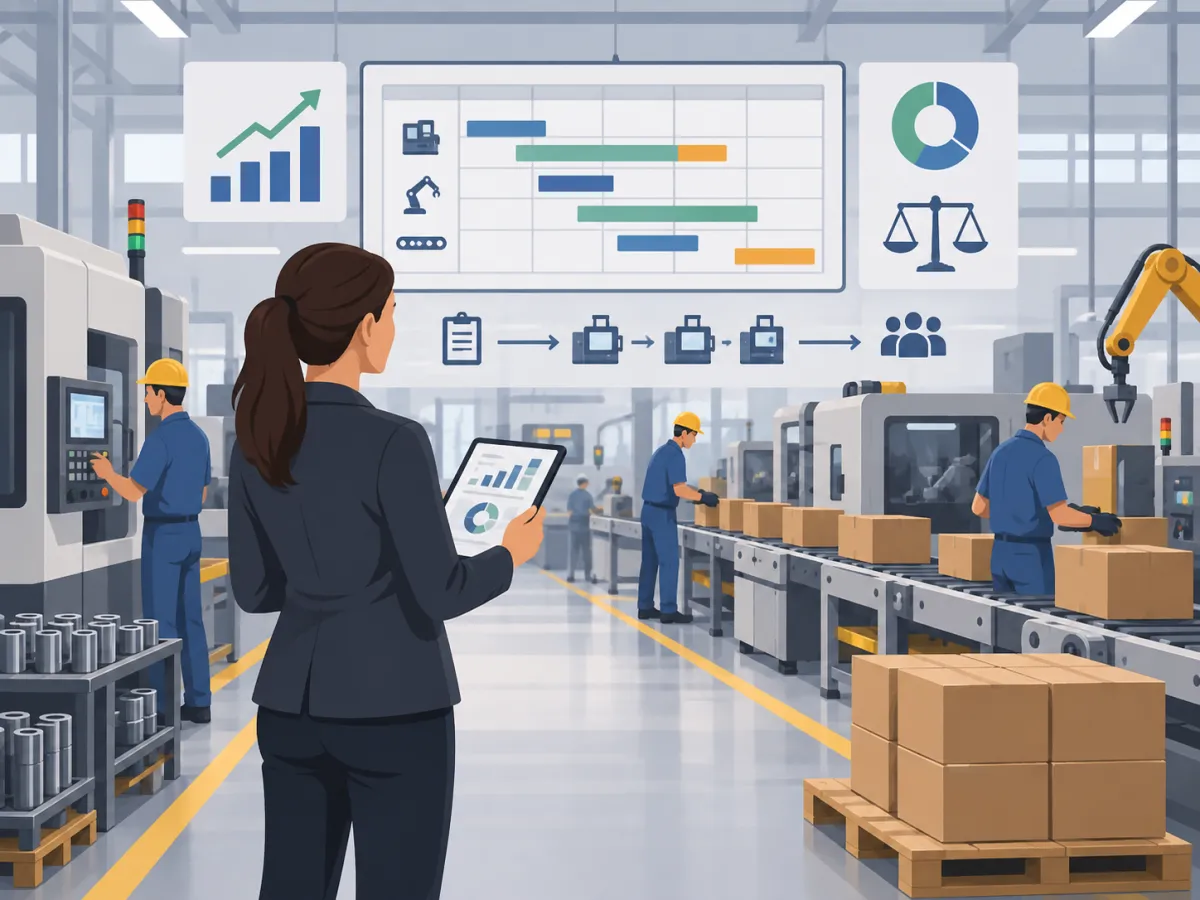
Atender aos pedidos dos clientes dentro dos prazos estabelecidos é um dos principais desafios enfrentados pelas indústrias. Para que isso aconteça, não basta apenas receber uma demanda e iniciar a fabricação. É necessário avaliar materiais, máquinas, mão de obra, tempos de operação e capacidade disponível antes de definir quando cada produto poderá ser produzido.
Quando esses fatores não são considerados em conjunto, podem surgir diversos problemas na rotina industrial. Uma quantidade elevada de pedidos pode sobrecarregar determinados equipamentos, enquanto outros permanecem ociosos. Também podem ocorrer atrasos por falta de matéria-prima, mudanças constantes nas prioridades, excesso de produtos em processo e dificuldades para estabelecer prazos realistas aos clientes.
Nesse cenário, a programação da produção permite organizar as atividades produtivas levando em consideração tanto a demanda que precisa ser atendida quanto os recursos disponíveis na fábrica. A partir dessa organização, a indústria consegue determinar o que será produzido, em qual quantidade, quando as atividades serão realizadas e quais recursos deverão ser utilizados.
Outro ponto importante é definir a sequência das ordens. Nem sempre os pedidos devem entrar na fábrica exatamente na mesma ordem em que foram recebidos. Alguns podem possuir datas de entrega mais próximas, enquanto outros dependem de materiais que ainda não chegaram ou precisam passar por equipamentos específicos.
Por isso, programar corretamente significa analisar diferentes variáveis antes de liberar uma ordem para fabricação.
A programação da produção ajuda a responder perguntas importantes da operação:
-
O que precisa ser produzido?
-
Quanto deve ser produzido?
-
Quando cada ordem precisa iniciar?
-
Qual deve ser a sequência das operações?
-
Quais máquinas estarão disponíveis?
-
Quais equipes serão necessárias?
-
Os materiais estão disponíveis?
-
Existe capacidade suficiente para cumprir os prazos?
Essas informações permitem que o responsável pela produção tenha uma visão mais clara sobre a carga que será direcionada para cada recurso.
Imagine uma indústria que tenha capacidade para fabricar mil unidades por semana, mas receba pedidos que representem mil e quinhentas unidades para o mesmo período. Se essa diferença não for identificada antecipadamente, parte dos pedidos provavelmente será concluída fora do prazo.
Por outro lado, produzir muito acima da demanda também pode gerar problemas. Nesse caso, a empresa pode acumular estoques desnecessários, utilizar recursos antes do momento adequado e aumentar os custos de armazenagem.
O objetivo é encontrar um equilíbrio entre aquilo que precisa ser produzido e aquilo que a fábrica realmente consegue executar.
Quando demanda e capacidade são avaliadas em conjunto, a indústria consegue diminuir atrasos, reduzir períodos de ociosidade, controlar melhor o estoque em processo e identificar possíveis gargalos antes que eles prejudiquem o fluxo produtivo.
Além disso, uma programação estruturada reduz mudanças frequentes durante a execução. Alterações sempre podem acontecer, mas quanto maior a qualidade das informações utilizadas no planejamento, menor tende a ser a necessidade de reorganizar continuamente máquinas, equipes e ordens.
O que é Programação da Produção e qual sua importância na indústria?
A programação da produção é o processo utilizado para determinar quando, como e em qual sequência as atividades produtivas serão realizadas. Ela transforma as necessidades identificadas no planejamento em uma organização prática das ordens que deverão passar pela fábrica.
Em outras palavras, o planejamento estabelece aquilo que a empresa precisa produzir em determinado período. A programação detalha quando essa produção será executada e quais recursos serão utilizados para realizar cada atividade.
Essa diferença é importante porque simplesmente saber que determinado produto precisa ser fabricado não é suficiente para organizar a rotina industrial.
Planejamento e programação possuem funções diferentes
O planejamento trabalha com uma visão mais ampla da produção. Ele pode determinar, por exemplo, que determinada quantidade de produtos deverá ser fabricada durante uma semana ou um mês para atender aos pedidos e à previsão de demanda.
A programação transforma essa necessidade em atividades mais específicas.
Ela pode determinar que uma ordem deverá começar em determinado dia, passar primeiro por uma máquina, depois seguir para outro setor e estar finalizada dentro do prazo necessário para expedição.
Dessa forma, planejar está relacionado principalmente ao que precisa ser realizado, enquanto programar envolve estabelecer quando e como essas atividades acontecerão.
A programação da produção aproxima o planejamento da execução realizada no chão de fábrica.
Relação com as ordens de produção
As ordens de produção representam aquilo que efetivamente deverá ser fabricado. Elas normalmente contêm informações como produto, quantidade, materiais necessários e operações que deverão ser realizadas.
A programação organiza essas ordens dentro da capacidade disponível.
Por exemplo, se várias ordens precisarem utilizar a mesma máquina durante uma semana, será necessário definir uma sequência. Não é possível simplesmente liberar todas ao mesmo tempo caso o equipamento não tenha capacidade para atender à carga.
Nesse momento, podem ser avaliados fatores como:
-
Prazo de entrega;
-
Prioridade do pedido;
-
Tempo necessário para produção;
-
Materiais disponíveis;
-
Capacidade da máquina;
-
Necessidade de preparação do equipamento.
Esse processo permite criar uma sequência mais compatível com a realidade da fábrica.
Prazos de entrega
A definição dos prazos também está diretamente relacionada à programação.
Prometer uma data ao cliente sem verificar a capacidade pode gerar um compromisso difícil de cumprir. Por isso, antes de definir determinadas datas, é importante conhecer a carga existente e os recursos que estarão disponíveis.
Quando a fábrica possui diversas ordens já programadas, um novo pedido precisa ser encaixado considerando essa ocupação.
Isso torna os prazos mais realistas e reduz a necessidade de alterar constantemente as prioridades da produção.
Disponibilidade de materiais
Nenhuma programação será eficiente se uma ordem for liberada sem que os materiais necessários estejam disponíveis.
Por isso, é importante verificar previamente matérias-primas, componentes, insumos e outros itens utilizados durante a fabricação.
Quando essa consulta não acontece, pode ocorrer uma situação comum: uma ordem entra na programação, ocupa espaço no cronograma e, no momento da execução, não pode ser iniciada devido à falta de material.
Consequentemente, outras ordens precisam ser reorganizadas, aumentando a quantidade de alterações durante o processo.
Máquinas e equipamentos
A capacidade dos equipamentos também precisa ser considerada.
Cada máquina pode possuir uma quantidade limitada de horas disponíveis e características específicas de operação. Algumas ordens podem utilizar o mesmo equipamento, criando concorrência pelo recurso.
A programação da produção ajuda a visualizar essa carga e distribuir as ordens ao longo do tempo.
Além das horas normais de operação, também é necessário considerar períodos destinados a manutenção, preparação, limpeza e possíveis paradas programadas.
Equipes disponíveis
A disponibilidade de máquinas não representa, sozinha, capacidade para produzir. Também é necessário possuir operadores e equipes disponíveis para executar as atividades.
Uma fábrica pode ter determinado equipamento livre, mas não conseguir utilizá-lo caso não exista um profissional disponível ou qualificado para operar naquele momento.
Por isso, pessoas e turnos precisam fazer parte da análise.
Capacidade produtiva
A capacidade representa quanto a fábrica consegue produzir utilizando os recursos disponíveis durante determinado período.
Ela precisa ser comparada com a carga gerada pelos pedidos.
Quando essa comparação faz parte da rotina, a indústria consegue perceber antecipadamente se a quantidade programada está dentro daquilo que os recursos conseguem executar.
Assim, a programação da produção contribui para transformar pedidos e planos em uma sequência viável de atividades, conectando prazos, materiais, máquinas, equipes e capacidade produtiva.
Qual a relação entre demanda e capacidade produtiva?
O equilíbrio entre demanda e capacidade é uma das bases de uma boa programação da produção. A demanda representa aquilo que a empresa precisa atender, enquanto a capacidade representa quanto a operação consegue produzir dentro de determinado período.
Quando esses dois elementos estão próximos, a indústria consegue organizar a utilização dos recursos com mais eficiência.
Quando existe uma diferença muito grande entre eles, surgem problemas como sobrecarga, ociosidade, atrasos e excesso de estoque.
Demanda
A demanda representa a quantidade de produtos que precisa ser disponibilizada para atender às necessidades do mercado e dos clientes.
Ela pode ser formada por diferentes informações.
Pedidos de clientes
Os pedidos confirmados são uma das principais fontes de demanda. Eles representam compromissos que a empresa precisa atender dentro das quantidades e prazos acordados.
Quanto maior a carteira de pedidos, maior será a carga necessária para cumprir essas entregas.
Por isso, esses pedidos precisam ser distribuídos na produção considerando datas e capacidade disponível.
Previsão de vendas
Nem toda fabricação acontece apenas depois que um pedido é recebido.
Empresas que produzem para estoque podem utilizar previsões de vendas para estimar quanto será necessário fabricar em períodos futuros.
Essas previsões ajudam a preparar a operação, mas precisam ser utilizadas com cautela, pois representam estimativas.
Produzir muito acima da necessidade pode gerar estoque excessivo, enquanto produzir abaixo do necessário pode resultar em falta de produtos.
Carteira de pedidos
A carteira reúne os pedidos que ainda precisam ser atendidos.
Ela permite visualizar o volume comprometido para os próximos dias ou semanas e ajuda a determinar quanto da capacidade futura já está ocupada.
Ao comparar carteira e capacidade, a indústria consegue perceber antecipadamente períodos de maior pressão sobre os recursos produtivos.
Sazonalidade
Alguns produtos apresentam variações de demanda durante determinadas épocas.
Uma empresa pode vender mais em certos meses, datas comemorativas ou períodos específicos do ano.
Conhecer esses movimentos permite preparar materiais, capacidade e equipes antecipadamente, reduzindo o risco de sobrecarga quando a demanda aumentar.
Prioridades comerciais
Nem todos os pedidos possuem necessariamente a mesma prioridade.
Alguns podem ter prazo menor, características especiais ou compromissos comerciais específicos.
Essas prioridades precisam ser avaliadas junto com a disponibilidade da fábrica.
Alterar constantemente a sequência para atender pedidos urgentes pode prejudicar outras ordens. Por isso, a priorização deve seguir critérios definidos e considerar os impactos sobre toda a programação.
Capacidade produtiva
A capacidade produtiva representa o volume que a empresa consegue fabricar dentro de determinado período considerando os recursos realmente disponíveis.
Ela não depende apenas do número de máquinas instaladas na fábrica.
Diversos fatores interferem na capacidade efetiva.
Máquinas disponíveis
Cada máquina possui um limite de utilização.
É necessário avaliar quantas horas o equipamento estará disponível e quais produtos conseguem ser fabricados nele.
Se diversas ordens precisarem utilizar o mesmo equipamento, ele pode se transformar em um ponto de restrição.
Horas de trabalho
As horas disponíveis determinam quanto tempo poderá ser dedicado à fabricação.
Uma operação que funciona oito horas diariamente possui uma disponibilidade diferente daquela que trabalha em dois ou três turnos.
Entretanto, nem todo o período nominal pode ser utilizado para produção.
Existem intervalos, preparações, limpeza, ajustes e outras atividades que reduzem o tempo disponível.
Quantidade de operadores
A mão de obra também influencia diretamente a capacidade.
Ter máquinas disponíveis não garante que elas possam funcionar simultaneamente caso não existam operadores suficientes.
Por isso, a quantidade de profissionais por turno precisa fazer parte da avaliação.
Turnos
A abertura ou redução de turnos altera significativamente a capacidade.
Em períodos de alta demanda, algumas empresas podem avaliar a utilização de turnos adicionais. Porém, essa decisão deve considerar custos, equipe e disponibilidade dos equipamentos.
Tempo de produção
Cada produto exige determinado tempo para passar pelas etapas necessárias.
Quanto maior o tempo utilizado por unidade ou lote, menor tende a ser a quantidade que determinado recurso consegue processar em um período.
Conhecer esses tempos é fundamental para estimar a carga gerada pelas ordens.
Manutenções
Equipamentos parados para manutenção não devem ser considerados disponíveis durante aquele período.
Uma manutenção programada precisa aparecer antecipadamente na análise de capacidade para evitar que ordens sejam programadas em horários nos quais o recurso não poderá operar.
Disponibilidade de materiais
Mesmo com máquinas e pessoas disponíveis, a produção pode não acontecer se os materiais necessários estiverem em falta.
Por isso, capacidade e disponibilidade de materiais precisam ser avaliadas em conjunto.
A programação da produção compara essas informações antes de distribuir as ordens.
Se a demanda exigir seiscentas horas de determinado recurso durante uma semana, mas somente quinhentas horas estiverem disponíveis, existe uma diferença que precisa ser tratada antes de assumir os prazos.
A empresa pode revisar sequências, ajustar entregas, distribuir carga entre recursos compatíveis ou avaliar outras alternativas operacionais.
Essa comparação permite evitar que compromissos sejam assumidos sem considerar aquilo que a fábrica realmente consegue executar.
Como calcular a capacidade produtiva disponível?
Conhecer a capacidade disponível é fundamental para evitar que a programação da produção seja baseada apenas em estimativas. O cálculo ajuda a identificar quanto tempo ou volume poderá realmente ser utilizado na fabricação durante determinado período.
O primeiro passo é escolher o intervalo que será analisado. A capacidade pode ser calculada diariamente, semanalmente ou mensalmente, dependendo da necessidade da operação.
Identifique os recursos produtivos
Comece listando os recursos utilizados para fabricar os produtos.
Eles podem incluir:
-
Máquinas;
-
Equipamentos;
-
Linhas produtivas;
-
Centros de trabalho;
-
Postos de montagem;
-
Equipes.
É importante realizar o cálculo por recurso quando existem diferenças relevantes entre eles.
Determine as horas disponíveis por turno
Em seguida, identifique quantas horas cada recurso pode funcionar durante um turno.
Suponha que uma máquina opere em um turno de oito horas.
Inicialmente, ela possui oito horas nominais de disponibilidade diária.
Se existirem duas máquinas iguais, o total nominal passa para dezesseis horas por dia.
Considere a quantidade de turnos
Caso a indústria trabalhe em dois turnos, a quantidade de horas aumenta.
Duas máquinas operando oito horas em dois turnos representam:
2 máquinas × 8 horas × 2 turnos = 32 horas nominais por dia.
Esse valor representa uma capacidade inicial, antes das perdas e indisponibilidades.
Considere os dias produtivos
Para descobrir a capacidade semanal, basta considerar quantos dias haverá operação.
Se as duas máquinas do exemplo anterior trabalharem durante cinco dias:
32 horas × 5 dias = 160 horas nominais por semana.
Esse número ainda não significa que todas essas horas estarão disponíveis para fabricar produtos.
Desconte tempos de parada
É necessário retirar períodos nos quais os equipamentos não poderão produzir.
Entre eles podem estar:
-
Intervalos;
-
Limpezas;
-
Reuniões;
-
Ajustes;
-
Preparações;
-
Paradas programadas.
Se as duas máquinas acumularem dez horas de parada durante a semana, a disponibilidade passa de 160 para 150 horas.
Considere as manutenções
Manutenções planejadas também precisam ser retiradas da capacidade.
Se uma das máquinas permanecer quatro horas parada para manutenção, a capacidade disponível cai para 146 horas.
Esse desconto evita programar ordens durante um período em que o equipamento não estará disponível.
Considere o tempo de setup
O setup é o tempo utilizado para preparar máquinas ou processos para produzir outro produto, modelo ou lote.
Dependendo da operação, várias trocas durante o dia podem consumir uma quantidade considerável da capacidade.
Imagine que sejam previstas seis preparações durante a semana, cada uma levando uma hora.
Nesse caso:
146 horas - 6 horas de setup = 140 horas.
A operação teria, portanto, 140 horas disponíveis antes de considerar outras perdas de eficiência.
Avalie a eficiência dos equipamentos
Uma máquina nem sempre consegue utilizar cem por cento do tempo disponível de maneira produtiva.
Pequenas interrupções, redução de velocidade e situações operacionais podem diminuir o aproveitamento.
Se a operação trabalha com uma eficiência média de 90%, por exemplo:
140 horas × 90% = 126 horas produtivas estimadas.
Assim, embora inicialmente existissem 160 horas nominais, a capacidade mais próxima da realidade seria de aproximadamente 126 horas.
Verifique a disponibilidade da equipe
Ainda é necessário confirmar se existem operadores suficientes para utilizar todas essas horas.
Se a equipe disponível conseguir cobrir somente 110 horas, esse pode passar a ser o limite efetivo da produção.
A capacidade deve considerar o recurso mais restritivo.
Capacidade teórica e capacidade disponível
A capacidade teórica considera o máximo que poderia ser produzido caso todos os recursos operassem durante todo o período previsto sem interrupções.
Já a capacidade disponível procura representar aquilo que efetivamente poderá ser utilizado.
Por exemplo:
Capacidade teórica: 160 horas.
Paradas e manutenção: 14 horas.
Setup: 6 horas.
Horas restantes: 140 horas.
Aplicando uma eficiência estimada de 90%:
Capacidade produtiva estimada: 126 horas.
Essa diferença mostra por que utilizar somente as horas nominais pode gerar uma programação pouco realista.
Na programação da produção, trabalhar com a capacidade disponível permite comparar as ordens com uma referência muito mais próxima da realidade da fábrica.
Se todas as ordens programadas exigirem 120 horas, teoricamente haverá capacidade suficiente.
Se exigirem 150 horas, será necessário avaliar a diferença antes de liberar toda a carga para o mesmo período.
Esse cálculo não precisa ser complexo para começar a gerar informações úteis. O mais importante é manter os tempos e disponibilidades atualizados para que a programação reflita as condições reais de operação.
Como identificar quando a demanda ultrapassa a capacidade produtiva?
Quando a quantidade de trabalho necessária é maior do que os recursos disponíveis conseguem atender, existe uma sobrecarga de capacidade. Identificar esse cenário antecipadamente é uma das funções importantes da programação da produção, pois permite realizar ajustes antes que os atrasos se acumulem.
Alguns sinais podem indicar que esse desequilíbrio já está acontecendo na operação.
Atrasos frequentes
Ordens que constantemente ultrapassam as datas previstas podem indicar que existe mais carga do que capacidade.
Um atraso isolado pode ocorrer por diversos motivos, mas atrasos recorrentes merecem análise.
É importante verificar principalmente se determinadas máquinas, setores ou etapas aparecem com frequência entre as causas.
Horas extras excessivas
Horas extras podem ser utilizadas em situações específicas, mas quando se tornam necessárias de maneira contínua podem indicar que a capacidade normal não está sendo suficiente.
Nesse cenário, a empresa precisa avaliar se o problema está relacionado ao crescimento da demanda, baixa produtividade, restrições de equipamentos ou inadequações na distribuição das ordens.
Acúmulo de ordens
Um aumento constante na quantidade de ordens aguardando produção é outro sinal importante.
Se novas ordens entram mais rapidamente do que as antigas são concluídas, a fila tende a crescer.
Essa situação aumenta o lead time e dificulta manter os prazos prometidos.
Máquinas constantemente sobrecarregadas
É comum que determinados equipamentos sejam mais utilizados do que outros.
Porém, quando um recurso permanece sempre com uma carga acima de sua disponibilidade, ele pode limitar todo o fluxo produtivo.
Nesse caso, não adianta existir capacidade sobrando em outros equipamentos se as ordens obrigatoriamente precisam passar pelo recurso sobrecarregado.
Mudanças frequentes nas prioridades
Outro sinal de desequilíbrio é a necessidade de alterar constantemente a sequência das ordens.
Quando quase todos os pedidos passam a ser tratados como urgentes, a programação perde estabilidade.
Uma nova prioridade pode interromper uma ordem que já estava em execução, aumentar setups e atrasar outros pedidos.
Por isso, alterações constantes precisam ser analisadas para identificar se a origem está na falta de capacidade ou em prazos assumidos sem avaliação prévia.
Excesso de produtos em processo
Quando muitas ordens ficam parcialmente produzidas e aguardam a próxima etapa, pode existir um desequilíbrio entre os setores.
Por exemplo, um setor pode conseguir processar cem unidades por hora, enquanto a etapa seguinte processa apenas sessenta.
Se o primeiro continuar produzindo sem considerar essa diferença, haverá acúmulo entre as etapas.
Esse estoque em processo ocupa espaço e aumenta o tempo necessário para que os produtos atravessem a fábrica.
Aumento dos prazos de entrega
À medida que a carteira de pedidos cresce sem aumento correspondente da capacidade, os prazos necessários para atender novas demandas também tendem a aumentar.
Esse é um indicador que precisa ser observado antes de confirmar datas aos clientes.
Setores aguardando etapas anteriores
O desequilíbrio também pode aparecer de maneira contrária.
Enquanto um recurso está completamente sobrecarregado, outros setores podem ficar aguardando materiais ou componentes provenientes da etapa anterior.
Isso demonstra que a carga não está distribuída de maneira uniforme ao longo do processo.
Como comparar carga necessária e capacidade disponível
Uma forma simples de identificar sobrecarga é comparar as horas necessárias para executar as ordens com as horas disponíveis do recurso.
Imagine uma máquina com capacidade disponível de 120 horas durante uma semana.
As ordens previstas exigem:
-
Ordem A: 30 horas;
-
Ordem B: 35 horas;
-
Ordem C: 40 horas;
-
Ordem D: 25 horas.
A carga total é de 130 horas.
Como a máquina possui apenas 120 horas disponíveis, existe uma sobrecarga de 10 horas.
Essa diferença precisa ser tratada antes de confirmar que todas as ordens serão concluídas dentro daquela semana.
A programação da produção permite realizar essa comparação para os diferentes recursos utilizados pela fábrica.
É importante analisar a capacidade individualmente porque a capacidade total da empresa pode esconder restrições específicas.
Uma fábrica pode possuir centenas de horas disponíveis somando todos os equipamentos, mas ainda assim ter atrasos porque uma máquina específica não possui horas suficientes para processar todas as ordens direcionadas a ela.
Por isso, a comparação deve considerar:
-
Carga por máquina;
-
Carga por centro de trabalho;
-
Carga por equipe;
-
Datas de necessidade;
-
Tempos de processamento;
-
Paradas previstas;
-
Ordens já comprometidas.
Ao acompanhar essas informações continuamente, a indústria consegue perceber períodos de sobrecarga com antecedência e ajustar a sequência produtiva, os recursos utilizados ou os prazos antes que o desequilíbrio se transforme em atrasos recorrentes.
Como definir prioridades e sequenciar as ordens de produção?
Definir prioridades é uma etapa essencial da programação da produção, pois diferentes ordens podem disputar os mesmos recursos, máquinas, equipes e materiais. Sem critérios claros, a empresa pode direcionar capacidade para pedidos menos urgentes enquanto ordens importantes permanecem aguardando.
O sequenciamento determina a ordem em que os trabalhos serão executados. Essa decisão precisa considerar não apenas a data de entrada do pedido, mas também os prazos, recursos disponíveis, materiais e características de cada processo.
Data prometida ao cliente
A data de entrega é um dos primeiros critérios que devem ser observados.
Pedidos com prazos mais próximos normalmente precisam receber atenção antes daqueles que possuem uma margem maior de tempo. Porém, simplesmente ordenar todas as atividades pela data de entrega pode não ser suficiente.
É necessário verificar quanto tempo cada ordem levará para ser produzida e quais etapas deverão ser concluídas antes da expedição.
Uma ordem com entrega prevista para dez dias pode precisar começar antes de outra com entrega em sete dias caso tenha um processo produtivo muito mais longo.
Por isso, a análise deve considerar tanto a data prometida quanto o tempo necessário para concluir todas as operações.
Urgência dos pedidos
Pedidos urgentes podem exigir alterações na sequência existente.
Entretanto, a urgência deve seguir critérios definidos. Se todas as solicitações forem tratadas como prioridade máxima, a programação perde estabilidade.
Antes de alterar uma sequência, é importante verificar:
-
Quais ordens serão afetadas;
-
Quanto tempo será necessário para atender à urgência;
-
Se os materiais estão disponíveis;
-
Quais recursos serão utilizados;
-
Se haverá aumento no número de setups;
-
Quais entregas poderão ser adiadas.
Assim, a decisão deixa de ser baseada apenas na pressão do momento e passa a considerar os impactos sobre a operação.
Disponibilidade de materiais
Uma ordem não deve receber prioridade apenas por possuir uma data próxima se os materiais necessários ainda não estiverem disponíveis.
Antes de colocar uma ordem na sequência, é importante verificar matérias-primas, componentes, embalagens e demais insumos necessários.
Quando uma ordem sem material ocupa uma posição no cronograma, ela pode bloquear espaço que poderia ser utilizado por outro trabalho já preparado para execução.
A programação da produção deve, portanto, considerar a disponibilidade real dos itens antes da liberação.
Tempo necessário para produzir
O tempo de produção interfere diretamente no sequenciamento.
Ordens mais longas podem precisar começar com antecedência, enquanto atividades rápidas podem ser encaixadas em intervalos disponíveis.
A empresa deve conhecer o tempo previsto para cada operação e avaliar como diferentes combinações de ordens afetam a ocupação dos recursos.
Esse controle facilita a criação de uma sequência compatível com os prazos existentes.
Capacidade dos recursos
Nem todas as máquinas ou equipes possuem a mesma capacidade.
Algumas ordens podem ser executadas em diferentes equipamentos, enquanto outras dependem obrigatoriamente de um recurso específico.
Se várias ordens precisarem passar pela mesma máquina, é necessário verificar quantas horas estão disponíveis e estabelecer uma sequência compatível com essa restrição.
Um recurso com baixa capacidade pode determinar o ritmo de todo o fluxo produtivo.
Dependência entre operações
Muitos produtos precisam passar por diferentes etapas em determinada ordem.
Uma operação somente poderá começar depois que a anterior estiver concluída.
Por exemplo, uma peça pode precisar passar por corte antes da usinagem e por usinagem antes da montagem.
Nesse caso, o sequenciamento deve considerar a dependência entre cada etapa para evitar que os setores posteriores fiquem aguardando materiais.
Tempo de setup
Trocar frequentemente produtos, ferramentas ou configurações pode aumentar o tempo improdutivo.
Quando possível, ordens com características semelhantes podem ser agrupadas para reduzir a quantidade de preparações.
Essa decisão deve ser equilibrada com os prazos. Não é recomendável atrasar um pedido importante apenas para reduzir setups.
O objetivo é encontrar uma sequência que combine produtividade e cumprimento das datas.
Pedidos atrasados
Ordens que já ultrapassaram o prazo precisam ser identificadas e analisadas separadamente.
É importante descobrir por que ocorreu o atraso e avaliar a melhor posição da ordem na nova sequência.
Colocar automaticamente todos os pedidos atrasados no início pode comprometer outras entregas que ainda estão dentro do prazo.
Por isso, devem ser avaliados impacto comercial, estágio da produção, materiais disponíveis e capacidade necessária.
Uma sequência mal organizada pode criar gargalos mesmo quando a fábrica possui capacidade suficiente. Isso acontece quando várias ordens são direcionadas simultaneamente ao mesmo recurso enquanto outras máquinas permanecem disponíveis.
Com critérios definidos, a programação da produção consegue organizar melhor as prioridades e reduzir mudanças desnecessárias durante a execução.
Como distribuir a carga de produção entre máquinas, setores e equipes?
A carga de trabalho representa a quantidade de atividades que precisa ser executada por determinado recurso durante um período.
Dentro da programação da produção, distribuir corretamente essa carga é fundamental para evitar sobrecarga em algumas áreas enquanto outras permanecem com capacidade disponível.
A análise pode ser feita por máquina, setor, centro de trabalho, equipe ou operador, dependendo da estrutura da indústria.
Capacidade de cada máquina
O primeiro passo é conhecer a capacidade disponível de cada equipamento.
Duas máquinas aparentemente semelhantes podem apresentar diferenças de velocidade, recursos técnicos ou tipos de produtos que conseguem fabricar.
Por isso, não é indicado dividir as ordens igualmente apenas pela quantidade.
Uma máquina pode receber dez ordens pequenas e outra apenas três ordens maiores, mas ambas podem possuir a mesma quantidade de horas ocupadas.
A distribuição deve considerar a carga em horas ou outra medida adequada ao processo.
Tempo necessário por operação
Cada ordem consome uma quantidade de tempo em cada etapa.
Por exemplo, determinado lote pode exigir:
-
Duas horas de corte;
-
Quatro horas de usinagem;
-
Três horas de montagem;
-
Uma hora de inspeção.
Esses tempos precisam ser direcionados para os respectivos recursos.
Quando todas as ordens são somadas, a empresa consegue visualizar quanto da capacidade de cada setor será necessário.
Disponibilidade do equipamento
Uma máquina pode existir fisicamente, mas não estar disponível durante todo o período.
É necessário considerar:
-
Horários de funcionamento;
-
Paradas programadas;
-
Limpeza;
-
Setup;
-
Manutenção;
-
Reservas para outras ordens.
A programação da produção deve utilizar a capacidade realmente disponível, evitando direcionar atividades para horários nos quais o equipamento não poderá operar.
Qualificação dos operadores
A disponibilidade de pessoas também precisa ser avaliada.
Nem todos os profissionais podem estar habilitados para utilizar todos os equipamentos ou executar todas as operações.
Uma indústria pode possuir três máquinas disponíveis, mas somente dois operadores preparados para trabalhar nelas durante determinado turno.
Nesse caso, a capacidade efetiva pode ser menor do que a capacidade indicada apenas pelos equipamentos.
Conhecer as qualificações permite distribuir as atividades de maneira mais realista.
Turnos de trabalho
Os turnos modificam diretamente a disponibilidade dos recursos.
Uma máquina operando durante um turno de oito horas possui uma capacidade diferente de outra utilizada em dois turnos.
Ao distribuir as ordens, é necessário verificar quais recursos estarão disponíveis em cada horário.
Também é importante considerar troca de equipes, intervalos e restrições específicas de determinados turnos.
Centros de trabalho
Agrupar recursos semelhantes em centros de trabalho pode facilitar a distribuição.
Um centro pode reunir máquinas ou postos capazes de executar operações semelhantes.
Quando uma ordem pode ser direcionada para diferentes recursos dentro desse grupo, existe maior flexibilidade.
Isso permite transferir atividades de um equipamento sobrecarregado para outro que ainda possui horas livres, desde que ambos atendam às características técnicas necessárias.
Manutenções programadas
As manutenções devem aparecer previamente na programação.
Se uma máquina ficará indisponível por determinado período, sua capacidade deve ser reduzida antes que as ordens sejam distribuídas.
Ignorar uma manutenção já prevista pode fazer com que a programação indique uma capacidade que não existirá na prática.
Como equilibrar a carga
Uma forma simples de acompanhar a distribuição é comparar carga programada e capacidade disponível.
Considere dois equipamentos com capacidade semanal de quarenta horas cada.
Se a máquina A possuir cinquenta horas de ordens programadas e a máquina B apenas vinte horas, existe um desequilíbrio.
Caso algumas atividades possam ser executadas na máquina B, parte da carga pode ser transferida.
Após a redistribuição, a máquina A poderia ficar com trinta e cinco horas e a máquina B também com trinta e cinco.
Esse equilíbrio diminui o risco de atrasos e melhora o aproveitamento dos recursos.
Porém, nem sempre é possível transferir ordens. Algumas operações dependem de equipamentos específicos.
Nessas situações, a empresa precisa avaliar outras alternativas, como alterar a sequência, utilizar outro turno, negociar prazos ou revisar a disponibilidade.
Uma boa programação da produção procura utilizar os recursos de maneira equilibrada, sem buscar ocupação máxima a qualquer custo. O objetivo é manter um fluxo viável e compatível com os prazos e necessidades da operação.
Como identificar e reduzir gargalos na Programação da Produção?
Um gargalo ocorre quando determinado recurso, processo ou condição limita a capacidade de toda a produção.
Mesmo que outras áreas possuam capacidade disponível, o fluxo não consegue avançar na velocidade necessária porque existe uma etapa com capacidade inferior à demanda.
A programação da produção ajuda a localizar essas restrições ao comparar carga, capacidade, filas e tempos de espera.
Máquina com capacidade limitada
Uma máquina pode se tornar um gargalo quando recebe mais trabalho do que consegue processar.
Imagine que os setores anteriores consigam produzir cem peças por hora, mas o equipamento seguinte processe somente sessenta.
Com o passar do tempo, haverá acúmulo de peças aguardando essa etapa.
Nesse caso, o problema não está necessariamente na quantidade total de equipamentos da fábrica, mas em um recurso específico.
Processo manual demorado
Nem todos os gargalos estão relacionados às máquinas.
Etapas manuais podem exigir muito tempo ou depender de poucas pessoas.
Montagem, inspeção, separação ou acabamento podem limitar o fluxo quando a quantidade de trabalho supera a capacidade das equipes.
Por isso, recursos humanos também precisam entrar na análise.
Falta de matéria-prima
A indisponibilidade de materiais pode interromper uma operação mesmo quando existem máquinas e equipes livres.
Se vários pedidos ficam aguardando constantemente o mesmo componente, a restrição pode estar relacionada a compras, fornecedor ou política de estoque.
A programação da produção deve mostrar essas interrupções para que elas possam ser analisadas.
Setup elevado
Preparações muito demoradas também reduzem a capacidade disponível.
Se uma máquina precisa parar várias vezes por dia para ajustes, limpeza ou troca de ferramentas, uma parte significativa do tempo deixa de ser utilizada para fabricação.
Avaliar a sequência das ordens e agrupar produtos compatíveis pode diminuir essa perda em determinadas operações.
Falta de operadores
Um equipamento parado por falta de profissional disponível também pode se transformar em uma restrição.
É importante verificar se a quantidade de operadores está adequada ao número de máquinas, turnos e atividades planejadas.
Também devem ser observadas ausências, férias e necessidade de qualificações específicas.
Retrabalho
Produzir novamente uma peça ou corrigir uma operação utiliza capacidade que não estava prevista originalmente.
Quando o retrabalho ocorre com frequência, ele ocupa máquinas, pessoas e materiais que deveriam estar disponíveis para novas ordens.
Além de buscar a causa dos problemas de qualidade, é importante registrar quanto da capacidade está sendo consumido pelas correções.
Manutenção não planejada
Falhas inesperadas podem alterar significativamente a programação.
Quando um equipamento importante para, todas as ordens dependentes dele podem ficar bloqueadas.
O impacto é ainda maior quando não existem recursos alternativos capazes de executar a mesma operação.
Registrar as ocorrências ajuda a verificar quais equipamentos provocam interrupções recorrentes.
Acompanhamento das filas
Filas crescentes são um dos sinais mais claros de gargalo.
Quando muitas ordens permanecem aguardando determinada etapa, é necessário investigar se o recurso seguinte possui capacidade suficiente.
Esse acompanhamento pode ser realizado observando:
-
Quantidade de ordens aguardando;
-
Horas de trabalho acumuladas;
-
Tempo médio de espera;
-
Idade das ordens na fila.
Quanto maior o crescimento da fila, maior pode ser a diferença entre carga e capacidade.
Tempo de espera
O tempo que uma ordem permanece parada entre duas operações também precisa ser acompanhado.
Em muitos processos industriais, o produto passa mais tempo aguardando do que efetivamente sendo processado.
Uma espera elevada pode indicar falta de capacidade, desequilíbrio na sequência ou dificuldade de movimentação entre setores.
Capacidade utilizada
Outro ponto é observar quanto da capacidade dos recursos está sendo consumida.
Se determinado equipamento permanece constantemente próximo do limite enquanto outros trabalham com grande disponibilidade, existe um sinal de concentração de carga.
A solução depende da causa identificada.
Pode ser necessário:
-
Redistribuir ordens;
-
Alterar sequências;
-
Reduzir tempos de setup;
-
Melhorar processos;
-
Treinar operadores;
-
Reavaliar manutenção;
-
Ajustar compras de materiais;
-
Utilizar equipamentos alternativos.
Na programação da produção, identificar um gargalo não significa apenas localizar onde existe uma fila. É necessário entender por que ela ocorre e quais ações conseguem aumentar ou aproveitar melhor a capacidade naquela etapa.
Como ajustar a produção quando a demanda muda?
Uma programação não deve ser tratada como algo definitivo. Pedidos, materiais, equipamentos e equipes podem sofrer alterações ao longo do dia, da semana ou do mês.
Por isso, a programação da produção precisa ser atualizada conforme novas informações surgem.
O objetivo não é modificar todo o planejamento a cada pequena ocorrência, mas identificar quais mudanças realmente afetam prazos, capacidade e sequência produtiva.
Entrada de novos pedidos
Novos pedidos aumentam a carga futura.
Antes de inseri-los na programação, é importante analisar:
-
Data solicitada;
-
Quantidade;
-
Materiais necessários;
-
Recursos utilizados;
-
Tempo de produção;
-
Capacidade já comprometida.
Assim, a empresa evita confirmar uma data sem verificar se existe espaço disponível.
Cancelamentos
O cancelamento de um pedido pode liberar capacidade.
Nesse caso, o período anteriormente reservado pode ser utilizado para outras ordens.
Também é necessário verificar se a produção já havia começado ou se materiais específicos já haviam sido separados.
Pedidos urgentes
Uma urgência pode exigir reprogramação.
Antes de colocar o pedido imediatamente à frente de todos os demais, é necessário verificar as consequências.
A empresa deve descobrir quais ordens precisarão ser adiadas, se haverá aumento de setup e se os recursos necessários realmente estarão disponíveis.
Falta de materiais
Se uma matéria-prima não estiver disponível na data prevista, as ordens dependentes dela precisarão ser revistas.
Em vez de deixar uma máquina parada aguardando o material, pode ser possível antecipar outro trabalho que já esteja liberado.
Essa flexibilidade ajuda a aproveitar melhor a capacidade.
Quebra de máquinas
Quando um equipamento apresenta falha, a capacidade disponível muda imediatamente.
As ordens programadas para esse recurso precisam ser analisadas.
Se houver equipamentos equivalentes, parte da carga pode ser transferida.
Caso isso não seja possível, pode ser necessário reorganizar prioridades ou revisar prazos.
Atrasos de fornecedores
Um atraso de fornecedor pode impedir a produção de várias ordens.
Por isso, compras e produção precisam compartilhar informações.
Quanto mais cedo o atraso for conhecido, maior será a possibilidade de reorganizar a sequência e utilizar os recursos com outros pedidos.
Ausência de operadores
Faltas inesperadas também podem reduzir a capacidade.
Se determinado equipamento exige um profissional qualificado e esse operador não estiver disponível, a máquina pode permanecer parada.
Nesses casos, é necessário avaliar substituições, transferência de atividades ou mudança no sequenciamento.
Mudanças nos prazos
Um cliente pode solicitar antecipação ou prorrogação de uma entrega.
Essas alterações precisam refletir na programação.
Uma entrega prorrogada, por exemplo, pode liberar espaço para uma ordem mais urgente. Já uma antecipação precisa ser analisada para verificar se é operacionalmente possível.
Reprogramar as ordens
Reprogramar significa reorganizar datas e sequências utilizando as novas informações disponíveis.
A programação da produção deve mostrar quais ordens serão impactadas para que a alteração seja realizada de forma controlada.
Alterar prioridades
Algumas mudanças exigem revisão das prioridades.
O importante é evitar alterações excessivas e sem critérios, pois elas podem gerar interrupções, novos setups e perda de produtividade.
Redistribuir capacidade
Quando um recurso fica indisponível ou sobrecarregado, pode ser possível direcionar parte da carga para outro equipamento ou centro de trabalho.
Essa alternativa depende da compatibilidade técnica e da disponibilidade existente.
Criar novos turnos
Quando existe aumento consistente de demanda, a empresa pode avaliar ampliação dos períodos de trabalho.
Essa decisão exige análise de custos, pessoas disponíveis e necessidade real de capacidade adicional.
Utilizar horas extras
As horas extras podem absorver aumentos temporários de carga.
Porém, seu uso contínuo pode indicar que a capacidade regular está abaixo da necessidade da operação.
Por isso, devem ser utilizadas de forma planejada.
Terceirizar etapas quando aplicável
Algumas empresas podem transferir temporariamente determinadas operações para fornecedores ou parceiros especializados.
Essa alternativa deve considerar custos, qualidade, prazos e viabilidade do processo.
Negociar novos prazos
Quando nenhuma alternativa consegue absorver a diferença entre carga e capacidade, pode ser necessário renegociar datas.
Definir um novo prazo realista é preferível a manter uma data que já não pode ser cumprida.
Uma programação da produção atualizada permite que as decisões sejam tomadas com base no impacto real de cada mudança sobre a operação.
Quais indicadores acompanhar na Programação da Produção?
Os indicadores ajudam a transformar dados da operação em informações úteis para decisões.
Na programação da produção, eles permitem verificar se a carga está compatível com a capacidade, se os prazos estão sendo cumpridos e onde estão surgindo desvios.
Capacidade disponível
Mostra quanto tempo ou volume cada recurso possui para produzir dentro de determinado período.
Esse indicador pode ser acompanhado por máquina, setor, equipe ou centro de trabalho.
Conhecer a capacidade disponível é essencial para evitar programar mais atividades do que o recurso consegue executar.
Capacidade utilizada
Indica quanto da disponibilidade está sendo efetivamente ocupada.
Se um recurso possui cem horas disponíveis e oitenta horas programadas, sua utilização prevista é de oitenta por cento.
Uma utilização constantemente elevada pode indicar risco de sobrecarga, principalmente quando surgem imprevistos.
Uma utilização muito baixa pode indicar ociosidade ou distribuição inadequada da carga.
Carga programada
Representa o volume de trabalho direcionado para determinado período ou recurso.
Comparar carga programada com capacidade disponível permite visualizar rapidamente possíveis excessos.
Se um equipamento possui quarenta horas disponíveis e recebe cinquenta horas de carga, existe uma diferença que precisa ser tratada.
Produção planejada
Mostra o que deveria ser produzido em determinado período.
Ela funciona como referência para avaliar o resultado real.
Pode ser acompanhada em unidades, lotes, peso, metros ou outra medida utilizada pela indústria.
Produção realizada
Registra aquilo que foi efetivamente produzido.
Comparar planejado e realizado ajuda a identificar desvios.
Se a meta era fabricar mil unidades e apenas oitocentas foram concluídas, a empresa precisa investigar o que provocou a diferença.
Ordens atrasadas
Acompanhar quantas ordens ultrapassaram a data planejada ajuda a medir a estabilidade da operação.
Também é importante analisar:
-
Quantidade de dias de atraso;
-
Recursos envolvidos;
-
Motivos;
-
Produtos mais afetados.
O objetivo não é apenas contar atrasos, mas encontrar padrões.
Lead time de produção
O lead time representa o período necessário para uma ordem atravessar o processo produtivo.
Ele pode incluir:
-
Espera;
-
Processamento;
-
Movimentação;
-
Inspeção;
-
Intervalos entre etapas.
Um aumento do lead time pode indicar crescimento das filas ou dificuldade de fluxo.
Tempo de setup
Controlar o tempo utilizado nas preparações permite verificar quanto da capacidade é consumida na troca entre produtos.
Quando o setup representa uma parcela elevada do período disponível, podem existir oportunidades para revisar métodos ou sequências.
Tempo de parada
Esse indicador mostra quanto tempo equipamentos ou processos ficaram indisponíveis.
As paradas podem ser classificadas por motivo, como:
-
Manutenção;
-
Falta de material;
-
Falta de operador;
-
Regulagem;
-
Falha no equipamento.
A classificação facilita descobrir quais causas consomem mais capacidade.
Produtividade
A produtividade relaciona resultado produzido e recursos utilizados.
Dependendo da operação, ela pode ser medida por:
-
Unidades por hora;
-
Quilos por hora;
-
Peças por operador;
-
Lotes por turno.
O acompanhamento permite identificar diferenças entre recursos, turnos e períodos.
Cumprimento dos prazos
Esse indicador mostra quantas ordens ou entregas foram concluídas dentro das datas planejadas.
Um índice baixo pode estar relacionado a programação inadequada, falta de capacidade, materiais indisponíveis ou problemas na execução.
A análise conjunta desses indicadores é mais útil do que observar cada um isoladamente.
Por exemplo, uma máquina pode apresentar alta produtividade, mas ainda gerar atrasos porque possui carga muito superior à sua capacidade.
A programação da produção utiliza essas informações para ajustar futuras decisões e aproximar cada vez mais o planejamento das condições reais da fábrica.
Como criar uma Programação da Produção mais eficiente?
Uma programação da produção eficiente depende de informações atualizadas, critérios claros para definir prioridades e acompanhamento constante da execução.
Não basta montar uma sequência de ordens no início do período e mantê-la sem alterações. Pedidos, estoques, recursos e condições operacionais mudam, e essas mudanças precisam ser avaliadas para que a programação continue viável.
Analisar a demanda
O processo começa verificando aquilo que precisa ser atendido.
Devem ser analisados pedidos confirmados, previsões quando aplicáveis, datas de entrega e volumes necessários.
Essa visão permite entender a carga que será direcionada para a fábrica.
Verificar os pedidos
Cada pedido precisa ser detalhado de acordo com:
-
Produto;
-
Quantidade;
-
Prazo;
-
Prioridade;
-
Características específicas.
Essas informações servirão como base para definir as ordens de produção.
Consultar os materiais
Antes da liberação, é necessário verificar se existem matérias-primas e componentes suficientes.
Quando houver falta, a previsão de recebimento precisa ser considerada.
Assim, a empresa evita programar atividades que não poderão ser executadas.
Calcular a capacidade
Máquinas, equipes e centros de trabalho devem ter sua disponibilidade calculada.
Paradas, manutenção, setups e turnos precisam entrar nessa análise.
Trabalhar com uma capacidade realista reduz o risco de criar uma programação impossível de cumprir.
Identificar restrições
O próximo passo é descobrir quais recursos possuem menor disponibilidade em relação à carga.
Essas restrições merecem atenção especial porque podem limitar toda a produção.
Definir prioridades
As ordens devem ser classificadas utilizando critérios previamente estabelecidos.
Prazos, urgências, materiais disponíveis e pedidos atrasados são alguns dos fatores que podem ser utilizados.
Sequenciar as ordens
Depois de estabelecer prioridades, é necessário determinar em qual ordem cada trabalho será executado.
Nesse momento devem ser considerados tempos de processamento, setups e dependência entre operações.
Distribuir os recursos
As atividades precisam ser direcionadas para máquinas, setores e equipes com capacidade suficiente.
Quando existem equipamentos equivalentes, a carga pode ser distribuída para reduzir desequilíbrios.
Liberar a produção
Uma ordem deve ser liberada quando existirem condições para sua execução.
Liberar muitas atividades simultaneamente sem observar a capacidade pode aumentar as filas e o estoque em processo.
Por isso, a liberação deve acompanhar o ritmo da operação.
Acompanhar a execução
Após o início da fabricação, a programação precisa ser comparada com aquilo que está acontecendo na prática.
É importante acompanhar:
-
Ordens iniciadas;
-
Ordens finalizadas;
-
Quantidades produzidas;
-
Paradas;
-
Atrasos;
-
Tempos realizados;
-
Recursos utilizados.
Isso permite identificar desvios ainda durante a execução.
Comparar planejado e realizado
O planejado mostra o que deveria acontecer.
O realizado mostra aquilo que realmente aconteceu.
A diferença entre os dois permite identificar problemas de estimativa, capacidade, produtividade ou disponibilidade.
Quanto maior a qualidade desse acompanhamento, melhores serão as próximas programações.
Reprogramar quando necessário
Mudanças devem ser incorporadas de forma organizada.
O fluxo pode ser representado como:
Analisar demanda → verificar pedidos → consultar materiais → calcular capacidade → identificar restrições → definir prioridades → sequenciar ordens → distribuir recursos → liberar produção → acompanhar execução → comparar planejado x realizado → reprogramar quando necessário.
Esse processo não acontece de maneira isolada dentro da fábrica.
Integração com vendas
A área de vendas fornece informações sobre pedidos, prioridades e datas solicitadas pelos clientes.
Também precisa conhecer as condições de capacidade para trabalhar com prazos mais realistas.
Integração com estoque
O estoque mostra se os materiais necessários estão disponíveis.
Informações incorretas podem fazer uma ordem ser liberada mesmo quando não existem insumos suficientes.
Integração com compras
Compras precisa informar previsões de chegada de materiais e eventuais atrasos de fornecedores.
Esses dados permitem ajustar ordens antes que a falta de material interrompa a operação.
Integração com PCP
O PCP organiza as informações de demanda, capacidade, materiais e prazos, transformando-as em planejamento e acompanhamento da produção.
Ele também analisa desvios e auxilia na reorganização das ordens.
Integração com produção
A equipe responsável pela execução fornece informações sobre tempos reais, paradas, dificuldades e andamento das ordens.
Sem esse retorno, a programação pode continuar utilizando dados que não representam a realidade do chão de fábrica.
Integração com expedição
A expedição precisa conhecer quais pedidos serão concluídos e em quais datas.
Ao mesmo tempo, informações sobre entregas prioritárias podem influenciar a sequência produtiva.
Quando essas áreas trabalham com informações alinhadas, a programação da produção passa a representar melhor a realidade da indústria. Dessa forma, a empresa consegue estabelecer prazos mais consistentes, aproveitar a capacidade disponível, reduzir sobrecargas e manter maior controle sobre o fluxo produtivo.
Conclusão
Equilibrar demanda e capacidade produtiva é essencial para que a indústria consiga cumprir prazos, aproveitar melhor seus recursos e reduzir problemas que prejudicam o fluxo de fabricação. Quando a quantidade de pedidos é analisada junto com a disponibilidade de máquinas, equipes, materiais e horas produtivas, torna-se mais fácil definir uma sequência de trabalho compatível com a realidade da operação.
A programação da produção permite transformar as necessidades de fabricação em atividades organizadas, definindo o que será produzido, em qual quantidade, quando cada ordem deve ser executada e quais recursos serão necessários. Dessa forma, a empresa consegue evitar decisões baseadas apenas em urgências e passa a trabalhar com informações mais consistentes.
Para alcançar bons resultados, é importante avaliar continuamente a capacidade disponível, a carga programada, os materiais necessários e os prazos dos pedidos. Também é necessário acompanhar o que acontece no chão de fábrica, identificando atrasos, gargalos, tempos de parada, setups elevados e diferenças entre o planejado e o realizado.
Outro ponto importante é manter a comunicação entre vendas, estoque, compras, PCP, produção e expedição. Quando essas áreas trabalham com informações atualizadas, a indústria consegue reagir mais rapidamente a novos pedidos, atrasos de fornecedores, indisponibilidade de equipamentos e outras mudanças que afetam o planejamento.
Além disso, indicadores como capacidade utilizada, ordens atrasadas, lead time, produtividade e cumprimento dos prazos ajudam a identificar onde estão os principais desvios e quais pontos precisam ser ajustados.
Portanto, uma programação da produção eficiente não consiste apenas em criar um calendário de ordens. Ela exige acompanhamento constante, comparação entre demanda e capacidade e atualização das prioridades conforme as condições da fábrica mudam. Com esse controle, a indústria pode reduzir gargalos, evitar sobrecargas, diminuir períodos de ociosidade e trabalhar com prazos mais realistas, tornando todo o processo produtivo mais organizado e previsível.
confira mais conteúdos no nosso blog.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Programação da Produção: Como Melhorar o Fluxo entre as Etapas Produtivas
Introdução A organização das atividades dentro de uma indústria…
Programação da Produção: Como Aumentar a Produtividade da Fábrica
Introdução A organização das atividades produtivas influencia diretamente a capacidade…
Planejamento Agregado de Produção: Como Equilibrar Demanda e Capacidade
Produzir na quantidade certa e no momento adequado é um dos principais desafios enfrentados pelas indústrias.…
Programação Planejamento e Controle da Produção: Como Reprogramar a Fábrica Quando Surgem Atrasos
A rotina de uma fábrica dificilmente acontece exatamente como foi prevista. Mesmo quando existe um planejamento…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.