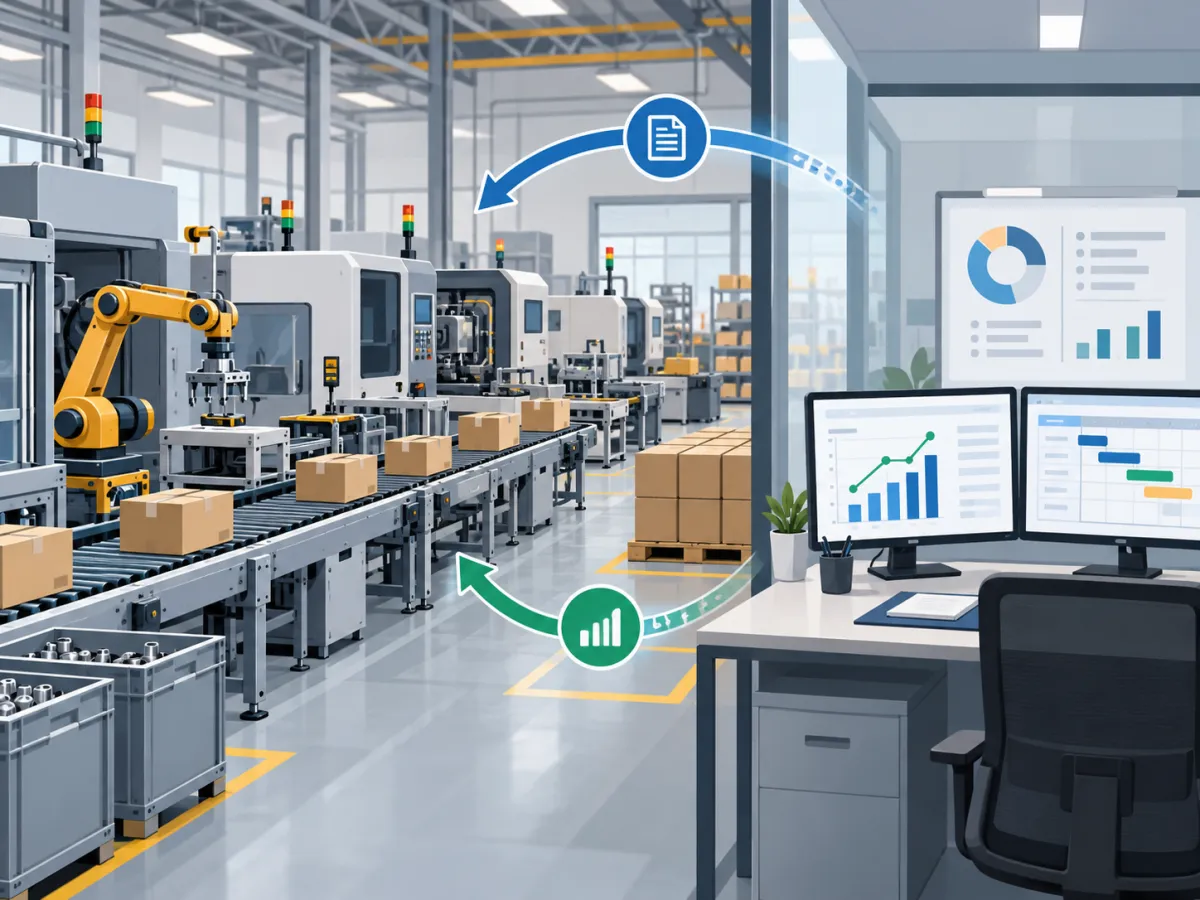
A integração entre chão de fábrica e PCP é um dos pontos mais importantes para que a produção industrial funcione de maneira organizada. Enquanto o Planejamento e Controle da Produção define o que deve ser produzido, em qual quantidade, em qual prazo e utilizando quais recursos, o setor produtivo transforma esse planejamento em execução.
Para que esse processo funcione corretamente, porém, não basta apenas criar uma programação de produção. É necessário acompanhar aquilo que realmente está acontecendo durante a fabricação. Uma ordem pode ter sido planejada para começar em determinado horário, por exemplo, mas uma máquina parada, uma falta de matéria-prima ou um atraso na etapa anterior pode alterar completamente a programação.
É justamente nesse ponto que a integração entre PCP e chão de fábrica ganha importância. As informações precisam circular nos dois sentidos. O planejamento envia ordens, prioridades, quantidades, materiais necessários e prazos para a produção. Em contrapartida, a produção devolve informações sobre andamento das ordens, quantidades produzidas, tempos utilizados, perdas, paradas e possíveis dificuldades.
Quando essa troca de informações acontece de forma organizada, o PCP consegue trabalhar com dados mais próximos da realidade. Isso permite revisar prioridades, reprogramar ordens, identificar gargalos e avaliar se os prazos inicialmente estabelecidos ainda podem ser cumpridos.
Imagine, por exemplo, uma indústria que possui dez ordens programadas para uma semana. Se o PCP considera apenas a capacidade teórica das máquinas, pode imaginar que todas serão concluídas dentro do prazo. Entretanto, durante a execução, uma máquina pode ficar parada durante algumas horas, um material pode atrasar ou determinada operação pode consumir mais tempo do que o planejado.
Sem informações atualizadas do chão de fábrica, o planejamento continuará considerando uma situação que já não corresponde à realidade. Com os apontamentos corretos, por outro lado, é possível identificar a alteração rapidamente e reorganizar a programação antes que o problema comprometa outras ordens.
Essa integração também facilita o acompanhamento da capacidade produtiva. Ao comparar aquilo que foi planejado com aquilo que realmente foi executado, a empresa passa a entender melhor quanto consegue produzir em determinado período, quais recursos são mais utilizados e onde estão os principais fatores que limitam a produção.
Além disso, o fluxo de informações ajuda no controle de materiais. O PCP pode calcular a necessidade de matéria-prima antes da fabricação, enquanto os registros da produção mostram quanto efetivamente foi utilizado. Essa comparação ajuda a identificar desperdícios, variações de consumo e necessidade de ajustes nas estimativas.
Outro ponto importante é o acompanhamento dos prazos. Quando a produção registra o início, o andamento e a conclusão das operações, o PCP consegue visualizar quais ordens estão dentro da programação e quais apresentam risco de atraso. Assim, as decisões deixam de depender apenas de estimativas e passam a considerar o andamento real da fábrica.
Integrar PCP e chão de fábrica, portanto, significa transformar planejamento e execução em partes do mesmo processo. O objetivo não é apenas saber o que deveria acontecer, mas acompanhar o que está acontecendo e utilizar essas informações para melhorar continuamente o planejamento da produção.
O que é chão de fábrica e qual sua função na produção?
O chão de fábrica é o ambiente onde as atividades produtivas são efetivamente executadas. É nesse espaço que matérias-primas são transformadas, máquinas são utilizadas, operadores realizam atividades e ordens de produção avançam pelas diferentes etapas do processo industrial.
Embora o termo possa transmitir a ideia de um espaço físico, ele representa muito mais do que isso. O chão de fábrica concentra informações fundamentais sobre produtividade, tempos, perdas, materiais, capacidade das máquinas e andamento das ordens.
Por esse motivo, acompanhar o que acontece nesse ambiente é essencial para entender o desempenho real da produção.
Execução das ordens de produção
Uma das principais funções do chão de fábrica é executar as ordens liberadas pelo PCP.
A ordem de produção funciona como uma orientação para a fabricação. Dependendo do processo industrial, ela pode informar:
-
Produto que deve ser fabricado.
-
Quantidade planejada.
-
Data prevista para início.
-
Prazo para conclusão.
-
Matérias-primas necessárias.
-
Operações que devem ser executadas.
-
Máquinas envolvidas.
-
Recursos necessários.
A partir da liberação da ordem, as etapas começam a ser realizadas de acordo com o roteiro produtivo.
Por exemplo, uma ordem pode passar pelas seguintes fases:
Corte → Usinagem → Montagem → Acabamento → Inspeção → Finalização.
Cada uma dessas etapas gera informações importantes para acompanhar o andamento da produção.
Máquinas e operadores
As máquinas e os operadores estão diretamente relacionados à capacidade produtiva.
Uma máquina pode possuir determinada capacidade teórica, mas sua produção real depende de diversos fatores, como disponibilidade, velocidade de operação, manutenção, preparação e quantidade de horas utilizadas.
Da mesma forma, os operadores desempenham papel importante na execução das tarefas. Algumas operações dependem de conhecimentos específicos, enquanto outras podem exigir determinada quantidade de pessoas para atingir a produtividade esperada.
Por isso, acompanhar a utilização dos recursos no chão de fábrica ajuda o PCP a criar programações mais realistas.
Consumo de matéria-prima
Durante a fabricação, materiais e componentes são consumidos para produzir os itens planejados.
O PCP pode determinar antecipadamente quanto material deveria ser utilizado. Entretanto, a produção precisa registrar quanto efetivamente foi consumido.
Essa comparação permite identificar situações como:
-
Consumo acima do previsto.
-
Falta de material.
-
Desperdícios.
-
Perdas de matéria-prima.
-
Necessidade de reposição.
-
Diferenças entre ficha técnica e consumo real.
Se determinada ordem deveria consumir 500 kg de matéria-prima, mas utilizou 540 kg, por exemplo, a diferença deve ser analisada.
O problema pode estar relacionado a refugos, ajustes de máquina, falhas no processo ou estimativas incorretas.
Quantidades produzidas
Outro dado importante do chão de fábrica é a quantidade efetivamente produzida.
Uma ordem pode prever a fabricação de 1.000 unidades, mas isso não significa que as 1.000 unidades estarão necessariamente disponíveis ao final da produção.
Podem existir:
-
Produtos aprovados.
-
Produtos reprovados.
-
Produtos em retrabalho.
-
Refugos.
-
Perdas durante o processo.
Por isso, o acompanhamento deve diferenciar aquilo que foi planejado da quantidade realmente finalizada.
Tempos de produção
O tempo é um dos principais elementos utilizados no planejamento da capacidade.
O PCP pode definir que determinada operação deveria consumir 30 minutos por lote, por exemplo. Durante a execução, entretanto, ela pode consumir 40 ou 50 minutos.
Registrar esses tempos permite comparar planejamento e realidade.
Entre os dados que podem ser acompanhados estão:
-
Horário de início.
-
Horário de término.
-
Tempo de preparação.
-
Tempo efetivamente produtivo.
-
Tempo de parada.
-
Tempo total da operação.
Essas informações ajudam a melhorar futuras programações.
Perdas e refugos
Nem toda matéria-prima utilizada durante a produção se transforma em produto final.
Durante a fabricação podem surgir perdas decorrentes de cortes, ajustes, defeitos, erros operacionais ou problemas de qualidade.
Os refugos também precisam ser registrados.
Se essas informações não forem acompanhadas, o PCP pode considerar uma capacidade de produção maior do que aquela que realmente existe.
Por exemplo, uma operação programada para produzir 500 unidades pode finalizar apenas 470 unidades aprovadas devido a 30 unidades refugadas.
Esse resultado precisa retornar ao planejamento.
Paradas e ocorrências
As paradas também fazem parte da rotina do chão de fábrica.
Uma máquina pode deixar de produzir devido a:
-
Falha mecânica.
-
Falta de material.
-
Ajuste de equipamento.
-
Troca de ferramenta.
-
Manutenção.
-
Falta de operador.
-
Problema de qualidade.
-
Espera pela etapa anterior.
Registrar apenas o tempo de parada não é suficiente. É importante registrar também o motivo.
Isso permite identificar padrões.
Se uma máquina apresenta paradas frequentes pelo mesmo motivo, por exemplo, a empresa consegue investigar a causa e tomar medidas para reduzir o problema.
Importância dos registros produtivos
O registro das atividades realizadas transforma aquilo que acontece na fábrica em informação para gestão.
Sem esses registros, muitas decisões passam a depender de percepção ou memória.
Com informações estruturadas, é possível saber:
-
Quais ordens estão em produção.
-
O que já foi concluído.
-
Quanto foi produzido.
-
Quanto foi perdido.
-
Quanto tempo foi utilizado.
-
Quais máquinas apresentaram paradas.
-
Quais operações estão atrasadas.
Esses dados conectam a execução ao planejamento e permitem que o PCP acompanhe a situação real da produção.
O que é PCP e como ele se relaciona com o chão de fábrica?
PCP significa Planejamento e Controle da Produção. Sua função é organizar os recursos produtivos para que a empresa consiga fabricar os produtos necessários dentro dos prazos e quantidades definidos.
Enquanto o chão de fábrica executa as atividades, o PCP organiza e acompanha aquilo que deve ser executado.
As duas áreas, portanto, são complementares.
Sem planejamento, a produção pode perder prioridades e utilizar recursos de maneira desorganizada. Sem informações da produção, o PCP pode criar programações que não correspondem à capacidade real da empresa.
Planejamento da demanda
Antes de programar a produção, é necessário entender o que precisa ser produzido.
Essa necessidade pode surgir de:
-
Pedidos de clientes.
-
Carteira de vendas.
-
Previsões de demanda.
-
Necessidade de reposição de estoque.
-
Produção sob encomenda.
-
Programações internas.
Com essas informações, o PCP consegue calcular as necessidades produtivas.
Por exemplo, se existem pedidos somando 2.000 unidades de determinado produto, o planejamento precisa avaliar materiais, capacidade, máquinas e prazos antes de liberar as ordens.
Programação da produção
Depois de identificar o que precisa ser produzido, o PCP organiza quando cada ordem deve entrar em produção.
A programação considera fatores como:
-
Capacidade das máquinas.
-
Disponibilidade de materiais.
-
Recursos disponíveis.
-
Prioridade dos pedidos.
-
Tempos das operações.
-
Prazos de entrega.
O objetivo é criar uma sequência produtiva viável.
Entretanto, essa programação precisa ser atualizada com informações vindas do chão de fábrica.
Definição de prioridades
Nem todas as ordens possuem a mesma urgência.
Algumas podem estar vinculadas a pedidos com entrega próxima, enquanto outras podem ser destinadas à reposição de estoque.
O PCP precisa estabelecer prioridades considerando fatores como:
-
Prazo de entrega.
-
Disponibilidade de materiais.
-
Capacidade disponível.
-
Dependência entre operações.
-
Situação das ordens já abertas.
Quando uma ordem sofre atraso, pode ser necessário revisar toda a sequência planejada.
Controle de materiais
Produzir exige que a matéria-prima esteja disponível no momento correto.
Por isso, o PCP precisa verificar os materiais necessários antes de liberar determinadas ordens.
Essa análise pode envolver:
-
Quantidade disponível.
-
Quantidade reservada.
-
Quantidade necessária.
-
Materiais em compra.
-
Previsão de recebimento.
Se uma ordem exige 300 unidades de determinado componente e existem apenas 100 disponíveis, o planejamento precisa considerar essa limitação.
A integração com o chão de fábrica também ajuda a verificar o consumo real desses materiais.
Capacidade produtiva
Capacidade produtiva representa quanto uma operação, máquina ou setor consegue produzir em determinado período.
Para planejar corretamente, o PCP precisa conhecer essa capacidade.
Entretanto, não basta utilizar apenas valores teóricos.
Uma máquina pode possuir capacidade nominal para fabricar 100 unidades por hora, mas produzir 80 unidades na prática devido a ajustes, paradas e variações de processo.
É por isso que os dados reais da produção são tão importantes.
Prazos de fabricação
O PCP também precisa calcular quanto tempo será necessário para concluir cada ordem.
Esse prazo pode incluir:
-
Preparação.
-
Produção.
-
Movimentação.
-
Esperas.
-
Inspeções.
-
Processos intermediários.
Quanto melhores forem os dados históricos do chão de fábrica, mais confiáveis tendem a ser essas estimativas.
Acompanhamento das ordens
A função do PCP não termina quando uma ordem é liberada.
Também é necessário acompanhar a execução.
Entre as situações que podem ser monitoradas estão:
-
Ordem não iniciada.
-
Ordem em andamento.
-
Operação concluída.
-
Ordem parada.
-
Produção abaixo do previsto.
-
Ordem atrasada.
-
Ordem finalizada.
Esse acompanhamento permite agir antes que pequenos desvios se transformem em atrasos maiores.
Diferença entre planejar e executar
Planejar significa estabelecer aquilo que deveria acontecer.
Executar significa registrar aquilo que realmente aconteceu.
Essa diferença é fundamental.
O PCP pode planejar:
100 unidades em 2 horas.
O chão de fábrica pode registrar:
85 unidades em 2 horas e 30 minutos.
A comparação entre esses dois resultados mostra que existe um desvio.
A partir disso, a empresa pode investigar se o problema está relacionado a máquina, operador, material, método ou planejamento.
Assim, o PCP não trabalha apenas criando ordens. Ele utiliza os resultados reais da produção para melhorar continuamente as próximas programações.
Por que integrar chão de fábrica e PCP?
Integrar PCP e chão de fábrica significa garantir que planejamento e execução utilizem as mesmas informações.
Quando essas áreas trabalham de maneira separada, o planejamento pode deixar de representar aquilo que realmente está acontecendo na produção.
Essa falta de comunicação pode gerar atrasos, desperdícios e dificuldades para identificar problemas.
Ordens planejadas que não são executadas no prazo
Uma ordem pode ser programada para começar pela manhã, mas iniciar apenas no período da tarde.
Se essa alteração não for registrada, o PCP continuará considerando o horário inicialmente planejado.
Isso pode afetar:
-
Operações seguintes.
-
Outras ordens.
-
Previsão de conclusão.
-
Prazo de entrega.
Com informações atualizadas, o planejamento pode reorganizar a programação.
Falta de matéria-prima
Outro problema comum é liberar uma ordem sem todos os materiais disponíveis.
A produção pode iniciar parcialmente e depois precisar interromper a atividade.
Essa situação gera:
-
Paradas.
-
Reprogramações.
-
Perda de produtividade.
-
Atrasos.
A integração ajuda o PCP a verificar necessidades antes da liberação e acompanhar o consumo durante a execução.
Máquinas sobrecarregadas
Sem uma visão clara da capacidade real, várias ordens podem ser programadas para o mesmo recurso.
Isso cria filas e aumenta o tempo de espera entre operações.
Ao receber dados reais da utilização das máquinas, o PCP consegue distribuir melhor a carga produtiva.
Produção acima ou abaixo da necessidade
Produzir mais do que o necessário pode aumentar estoques e imobilizar recursos.
Produzir menos pode comprometer entregas.
A integração entre planejamento e chão de fábrica facilita o acompanhamento das quantidades produzidas e permite corrigir desvios.
Informações desatualizadas
Quando as informações são registradas somente no final do turno ou até mesmo no dia seguinte, o PCP trabalha com dados atrasados.
Isso reduz a capacidade de resposta.
Quanto menor for o intervalo entre o acontecimento e o registro, maior tende a ser a precisão do acompanhamento.
Dificuldade para identificar gargalos
Um gargalo ocorre quando determinada etapa limita o fluxo produtivo.
Por exemplo:
Corte produz 500 unidades por dia.
Usinagem consegue processar apenas 300.
Nesse caso, podem surgir filas entre as duas operações.
Com registros atualizados, fica mais fácil perceber onde as ordens estão acumulando e quais operações apresentam menor capacidade.
Atrasos percebidos somente quando já afetam a entrega
Sem integração, muitas empresas percebem que uma ordem está atrasada somente perto da data de entrega.
Com o acompanhamento contínuo, sinais de atraso podem ser identificados antes.
Por exemplo:
Uma ordem possui cinco operações.
Após a segunda operação, já existe um atraso de quatro horas.
Esse desvio pode indicar que o prazo final está em risco.
Com essa informação, o PCP pode reavaliar prioridades e recursos.
Planejamento mais próximo da realidade
A principal vantagem da integração é transformar os dados da produção em informação para o planejamento.
Quanto mais o PCP conhece o desempenho real das operações, melhor consegue responder perguntas como:
-
Quanto conseguimos produzir por dia?
-
Qual operação demora mais?
-
Quais máquinas apresentam mais paradas?
-
Quais produtos geram mais perdas?
-
Quais ordens possuem maior risco de atraso?
O chão de fábrica deixa de ser apenas o local de execução e passa a fornecer dados fundamentais para melhorar a programação.
Como funciona o fluxo entre PCP e chão de fábrica?
Para compreender a integração entre planejamento e produção, é útil visualizar todo o caminho percorrido desde a entrada de uma demanda até a conclusão do produto.
Um fluxo simplificado pode ser representado da seguinte maneira:
Pedido → Planejamento → Necessidade de materiais → Programação → Ordem de produção → chão de fábrica → Apontamentos → Acompanhamento do PCP → Produto finalizado
Cada etapa gera informações que são utilizadas pela etapa seguinte.
Pedido
O processo normalmente começa com uma necessidade.
Ela pode ser originada por:
-
Pedido de cliente.
-
Previsão de vendas.
-
Reposição de estoque.
-
Programação interna.
O pedido informa ao planejamento aquilo que precisa estar disponível em determinado prazo.
Planejamento
O PCP analisa a demanda e verifica como ela pode ser atendida.
Entre os principais pontos avaliados estão:
-
Quantidade necessária.
-
Prazo.
-
Materiais.
-
Capacidade disponível.
-
Ordens já programadas.
-
Recursos produtivos.
Essa etapa permite avaliar a viabilidade da produção.
Necessidade de materiais
Antes da fabricação, é preciso verificar os materiais necessários.
Imagine que um produto necessite de:
-
2 unidades do componente A.
-
4 unidades do componente B.
-
1 unidade do componente C.
Para produzir 500 unidades, o planejamento precisa calcular toda a necessidade de componentes.
Se algum material estiver indisponível, essa informação precisa ser considerada antes da programação.
Programação
Após verificar capacidade e materiais, o PCP define quando a ordem será produzida.
Pode ser necessário organizar:
-
Sequência de máquinas.
-
Horários.
-
Prioridades.
-
Operadores.
-
Disponibilidade de ferramentas.
-
Dependência entre etapas.
A programação transforma a necessidade em uma sequência prática de execução.
Ordem de produção
A ordem de produção formaliza aquilo que deve ser produzido.
Ela pode conter informações como:
-
Número da ordem.
-
Produto.
-
Quantidade.
-
Data prevista.
-
Operações.
-
Materiais.
-
Recursos.
-
Prioridade.
Quando a ordem é liberada, ela segue para o chão de fábrica.
Execução no chão de fábrica
Na produção, a programação é transformada em atividade real.
Máquinas são utilizadas, operadores executam tarefas, materiais são consumidos e os produtos avançam pelas operações.
É nessa etapa que surgem informações que nem sempre podem ser previstas com precisão.
Por exemplo:
-
Máquina parada.
-
Produção abaixo da meta.
-
Material com problema.
-
Perda maior que a esperada.
-
Operação finalizada antes do previsto.
Essas informações precisam retornar ao PCP.
Apontamentos
Os apontamentos registram aquilo que aconteceu durante a produção.
Eles podem incluir:
-
Início da operação.
-
Fim da operação.
-
Quantidade produzida.
-
Quantidade aprovada.
-
Perdas.
-
Refugos.
-
Paradas.
-
Motivos das paradas.
-
Máquina utilizada.
-
Operador responsável.
Esses registros são fundamentais para conectar o planejamento à execução.
Acompanhamento do PCP
Com os apontamentos, o PCP consegue verificar se a produção está seguindo aquilo que foi planejado.
Pode analisar, por exemplo:
Planejado: 400 unidades até 12h.
Realizado: 310 unidades até 12h.
Existe uma diferença de 90 unidades.
A partir dessa informação, é possível investigar o motivo e avaliar o impacto nas etapas seguintes.
Produto finalizado
Quando todas as etapas são concluídas, a ordem pode ser finalizada.
Nesse momento, o resultado real pode ser comparado com o planejamento inicial.
A análise pode considerar:
-
Quantidade prevista x realizada.
-
Tempo previsto x realizado.
-
Material previsto x utilizado.
-
Perdas previstas x reais.
-
Prazo planejado x conclusão.
Essas informações não servem apenas para avaliar a ordem concluída. Elas também ajudam a melhorar os próximos planejamentos.
O retorno das informações fecha o ciclo
A integração entre PCP e chão de fábrica não funciona como uma comunicação em apenas uma direção.
O PCP envia informações para a produção:
Planejamento → Prioridades → Ordens → Quantidades → Prazos.
A produção devolve informações ao PCP:
Execução → Apontamentos → Tempos → Quantidades → Paradas → Resultados.
Esse retorno cria um ciclo contínuo de controle.
Quanto melhor for a qualidade das informações registradas, maior será a capacidade do PCP de atualizar sua programação e tomar decisões com base na situação real da fábrica.
Quais informações do chão de fábrica devem chegar ao PCP?
A integração entre PCP e chão de fábrica depende principalmente da qualidade das informações registradas durante a produção. Não basta apenas saber que uma ordem foi liberada ou concluída. Para acompanhar corretamente a fabricação, o PCP precisa receber dados que mostrem o que está acontecendo em cada etapa do processo.
Essas informações permitem comparar planejamento e execução, identificar atrasos, analisar perdas e verificar se os recursos produtivos estão sendo utilizados conforme o esperado.
Quanto mais organizados forem os registros do chão de fábrica, maior será a capacidade do PCP de tomar decisões com base na realidade da produção.
Número da ordem de produção
O número da ordem de produção é uma das principais referências para acompanhar a fabricação.
Cada registro realizado durante a produção deve estar relacionado à ordem correta. Dessa forma, é possível consultar todo o histórico daquela fabricação, desde a liberação até a conclusão.
Por exemplo, ao consultar uma ordem, o PCP pode verificar:
-
Quando ela foi iniciada.
-
Quais operações já foram executadas.
-
Quanto foi produzido.
-
Quanto foi perdido.
-
Quais máquinas foram utilizadas.
-
Quanto tempo cada etapa consumiu.
-
Se ocorreram paradas.
-
Qual é a situação atual.
Sem essa identificação, as informações podem ficar dispersas e dificultar a análise.
Produto e operação
Também é necessário registrar qual produto está sendo fabricado e qual operação está sendo executada.
Uma mesma ordem pode passar por várias etapas, como:
Corte → Usinagem → Montagem → Acabamento → Inspeção.
O PCP precisa saber em qual etapa o produto está para avaliar o andamento da ordem.
Se uma ordem permanece muito tempo em determinada operação, por exemplo, isso pode indicar atraso ou gargalo naquela etapa.
Quantidade planejada
A quantidade planejada representa aquilo que deveria ser produzido de acordo com a ordem.
Esse dado serve como referência para comparar o resultado real.
Se uma ordem prevê 1.000 unidades, por exemplo, essa será a meta utilizada para avaliar a produção.
Quantidade produzida
A quantidade produzida mostra quanto foi efetivamente fabricado.
A comparação entre planejado e realizado pode revelar diferenças importantes.
Exemplo:
Planejado: 1.000 unidades.
Produzido: 930 unidades.
Diferença: 70 unidades.
Essa diferença precisa ser analisada para entender se ocorreu por falta de material, perda, parada de máquina, atraso ou outro motivo.
Quantidade aprovada
Nem tudo aquilo que é produzido necessariamente estará disponível como produto aprovado.
Uma parte pode precisar de retrabalho ou ser descartada.
Por isso, é importante diferenciar quantidade produzida de quantidade aprovada.
Exemplo:
Produzido: 1.000 unidades.
Aprovado: 960 unidades.
Refugado: 40 unidades.
Essa separação melhora a análise da eficiência do processo.
Refugos e perdas
Registrar perdas e refugos é essencial para compreender quanto da produção não gerou produto aproveitável.
As causas podem incluir:
-
Defeitos.
-
Erros operacionais.
-
Problemas de matéria-prima.
-
Regulagem incorreta.
-
Quebra de componentes.
-
Falhas de máquina.
O PCP pode utilizar essas informações para ajustar necessidades futuras de materiais e quantidades de produção.
Horário de início e término
O registro de início e término ajuda a entender quanto tempo determinada operação realmente consumiu.
Esses horários permitem comparar o tempo planejado com o realizado e identificar operações que frequentemente ultrapassam o previsto.
Tempo utilizado
Além dos horários, é importante calcular o tempo efetivamente utilizado na produção.
Esse indicador ajuda a avaliar:
-
Produtividade.
-
Capacidade.
-
Tempo médio das operações.
-
Cumprimento da programação.
Se o tempo real estiver constantemente acima do planejado, o PCP pode precisar revisar seus parâmetros.
Máquina utilizada
O registro da máquina ajuda a identificar qual recurso foi utilizado em cada operação.
Essa informação permite analisar produtividade e ocorrência de paradas por equipamento.
Também ajuda a verificar se determinadas máquinas concentram atrasos ou apresentam desempenho abaixo do esperado.
Operador responsável
Registrar o operador responsável ajuda a manter a rastreabilidade das atividades.
O objetivo não é apenas identificar quem executou a tarefa, mas entender como os recursos produtivos estão sendo utilizados.
Essa informação pode contribuir para análise de treinamento, distribuição das atividades e capacidade das equipes.
Paradas
As paradas precisam ser registradas sempre que interrompem uma operação.
Podem ocorrer por:
-
Falha de máquina.
-
Falta de material.
-
Ajuste.
-
Troca de ferramenta.
-
Manutenção.
-
Espera por liberação.
-
Problemas de qualidade.
Sem esse registro, o tempo perdido pode ser confundido com baixa produtividade.
Motivos das interrupções
Além do tempo parado, é importante registrar o motivo da interrupção.
Isso permite identificar quais causas aparecem com maior frequência.
Se várias ordens apresentam atraso devido à falta de material, por exemplo, o problema pode estar no planejamento de compras ou estoque.
Situação atual da ordem
O PCP também precisa visualizar claramente o status de cada ordem.
Algumas situações possíveis são:
-
Não iniciada.
-
Em produção.
-
Parada.
-
Aguardando material.
-
Aguardando próxima operação.
-
Concluída.
-
Atrasada.
A situação atual permite priorizar as ordens que necessitam de atenção.
Como acompanhar planejado x realizado na produção?
Uma das principais funções da integração entre PCP e chão de fábrica é permitir a comparação entre aquilo que foi planejado e aquilo que realmente aconteceu durante a produção.
Essa análise ajuda a entender se o planejamento está adequado à realidade da fábrica.
Quando existem diferenças frequentes, é necessário investigar as causas.
Comparação entre planejamento e execução
O PCP trabalha inicialmente com valores previstos.
Pode estabelecer, por exemplo:
-
Quantidade que deve ser produzida.
-
Tempo necessário.
-
Consumo de materiais.
-
Quantidade aceitável de perdas.
-
Prazo de conclusão.
Depois da execução, os registros do chão de fábrica mostram os valores reais.
A comparação pode ser feita da seguinte maneira:
| Indicador | Planejado | Realizado | O que analisar |
|---|---|---|---|
| Quantidade | 1.000 un. | 920 un. | Diferença de produção |
| Tempo | 8 h | 10 h | Atraso da operação |
| Perdas | 20 un. | 55 un. | Desperdícios |
| Paradas | 30 min | 1h20 | Indisponibilidade |
| Prazo | 2 dias | 3 dias | Atraso da ordem |
| Material | 500 kg | 540 kg | Consumo acima do previsto |
Quantidade planejada x realizada
Se a produção ficou abaixo da quantidade prevista, é necessário investigar o motivo.
Entre as possíveis causas estão:
-
Capacidade menor que a estimada.
-
Falta de materiais.
-
Paradas.
-
Perdas.
-
Problemas de qualidade.
-
Atrasos nas operações anteriores.
A análise ajuda o PCP a criar planejamentos mais próximos da capacidade real.
Tempo planejado x realizado
O tempo mostra se as operações estão sendo executadas conforme o previsto.
Uma atividade planejada para oito horas que consome dez horas gera duas horas adicionais.
Se isso acontecer frequentemente, pode indicar que o tempo utilizado no planejamento precisa ser revisado.
Perdas planejadas x reais
Alguns processos possuem determinado nível esperado de perda.
Entretanto, quando as perdas reais aumentam significativamente, é necessário investigar.
O problema pode estar relacionado a matéria-prima, processo, regulagem, máquina ou método de trabalho.
Paradas previstas x reais
Algumas paradas podem ser consideradas no planejamento, como preparação ou manutenção programada.
Outras são inesperadas.
Quando o tempo parado aumenta, a capacidade disponível diminui.
Por isso, acompanhar essa diferença ajuda o PCP a calcular melhor a produção possível em cada período.
Prazo planejado x prazo realizado
A comparação entre data prevista e data efetiva de conclusão permite medir o cumprimento das programações.
Ordens constantemente atrasadas podem indicar problemas de capacidade, programação ou execução.
Consumo planejado x realizado
O mesmo princípio deve ser aplicado aos materiais.
Se eram necessários 500 kg e foram utilizados 540 kg, existe uma diferença de 40 kg.
Essa variação precisa ser investigada porque pode aumentar custos e afetar o estoque.
Como as diferenças melhoram novos planejamentos
O objetivo da análise não é apenas apontar que houve um erro.
Os dados históricos devem ajudar a melhorar o planejamento seguinte.
Se determinada operação normalmente leva 50 minutos, mas está cadastrada com tempo previsto de 35 minutos, utilizar o valor incorreto fará com que novas ordens sejam planejadas de forma inadequada.
O histórico do chão de fábrica permite revisar esses parâmetros e aproximar cada vez mais planejamento e realidade.
Como identificar gargalos integrando PCP e chão de fábrica?
Os gargalos são pontos do processo produtivo que limitam o fluxo da produção.
Eles podem surgir quando uma máquina, operação ou recurso possui capacidade menor do que a demanda recebida.
A integração entre PCP e chão de fábrica ajuda a localizar esses pontos porque permite acompanhar onde as ordens ficam acumuladas e quais operações apresentam maior dificuldade.
Ordens acumuladas em uma mesma operação
Um dos sinais mais claros de gargalo é o acúmulo de ordens.
Imagine um processo com três etapas:
Corte → Usinagem → Montagem.
Se o corte consegue processar 500 unidades por dia, mas a usinagem consegue processar somente 300, haverá acúmulo entre as duas etapas.
Esse crescimento da fila indica que a capacidade da usinagem está limitando o fluxo.
Máquinas constantemente ocupadas
Máquinas utilizadas continuamente também podem representar um ponto de atenção.
Se determinado equipamento trabalha próximo de sua capacidade máxima e recebe novas ordens continuamente, qualquer parada pode gerar atrasos significativos.
O PCP precisa acompanhar esse nível de ocupação para evitar programar mais produção do que o recurso consegue executar.
Tempos realizados acima do planejado
Quando determinadas operações levam constantemente mais tempo que o previsto, pode existir um gargalo.
Por exemplo:
Tempo planejado: 40 minutos.
Tempo médio realizado: 65 minutos.
Essa diferença pode indicar que o tempo padrão precisa ser revisado ou que existe algum problema no processo.
Paradas frequentes
Uma máquina que para várias vezes reduz sua capacidade disponível.
Se as interrupções ocorrerem em um recurso importante, o impacto pode afetar diversas ordens.
Registrar tempo e motivo das paradas permite avaliar quais equipamentos mais prejudicam o fluxo produtivo.
Falta de materiais
Nem sempre o gargalo está em uma máquina.
Uma ordem pode ficar parada simplesmente porque a matéria-prima não chegou.
Se isso acontece repetidamente, o abastecimento pode ser o principal limitador da produção.
Retrabalho elevado
O retrabalho também reduz a capacidade produtiva.
Quando um item precisa retornar a uma operação já executada, ele ocupa novamente máquinas e pessoas que poderiam estar produzindo novas unidades.
Por isso, o PCP deve considerar também o impacto do retrabalho sobre a programação.
Produtos aguardando a próxima etapa
Outro sinal é o tempo de espera entre operações.
Se os produtos permanecem parados durante horas ou dias antes de seguir para a próxima fase, pode haver desequilíbrio entre as etapas.
Essas filas precisam ser acompanhadas.
Operações com baixa produtividade
Comparar a produção esperada com a realizada também ajuda a encontrar gargalos.
Se uma operação possui meta de 100 unidades por hora, mas entrega frequentemente 60, existe uma diferença relevante.
Esse dado deve ser investigado.
Como o PCP pode agir diante dos gargalos
Depois de identificar um gargalo, o PCP pode avaliar alternativas como:
-
Reorganizar prioridades.
-
Alterar a sequência das ordens.
-
Redistribuir carga entre máquinas.
-
Rever tempos planejados.
-
Ajustar capacidade.
-
Antecipar materiais.
-
Reprogramar ordens menos urgentes.
As informações do chão de fábrica permitem que essas decisões sejam tomadas com base no comportamento real do processo.
Como o apontamento de produção melhora a integração?
O apontamento de produção é o registro das atividades realizadas durante a execução das ordens.
Ele funciona como uma ponte de informações entre PCP e chão de fábrica.
Sem apontamentos, o PCP sabe o que deveria estar acontecendo, mas não consegue verificar com precisão o que já foi executado.
Início e fim das operações
Registrar o início e o término das operações ajuda a acompanhar o andamento das ordens.
Esses dados mostram:
-
Quando a operação começou.
-
Quando terminou.
-
Quanto tempo foi utilizado.
-
Se houve atraso.
Também ajudam a calcular tempos médios mais realistas.
Quantidade produzida
O apontamento deve mostrar quanto foi produzido em cada etapa.
Essa informação permite acompanhar se a ordem está avançando conforme o previsto.
Quantidade perdida
As perdas também precisam ser registradas.
Ao separar unidades aprovadas, refugadas e em retrabalho, a empresa consegue entender melhor o resultado real da fabricação.
Paradas
Sempre que uma atividade é interrompida, o apontamento pode registrar quanto tempo a operação ficou parada.
Isso evita que todo o tempo entre início e término seja considerado produtivo.
Motivos das paradas
O motivo permite diferenciar as causas das interrupções.
Exemplos:
-
Falta de material.
-
Quebra de máquina.
-
Ajuste.
-
Manutenção.
-
Falta de operador.
-
Problema de qualidade.
Com esses dados, é possível identificar quais causas mais afetam a produção.
Consumo de materiais
O registro de consumo mostra quanto material foi realmente utilizado.
Essa informação pode ser comparada com a quantidade prevista pela estrutura do produto ou pela ordem.
Assim, diferenças importantes podem ser identificadas rapidamente.
Operações concluídas
À medida que as operações são apontadas como concluídas, o PCP consegue acompanhar a evolução da ordem.
Isso ajuda a visualizar quais etapas ainda precisam ser executadas.
Andamento das ordens
Os apontamentos também ajudam a definir a situação atual de cada ordem.
Por exemplo:
Ordem 1501 — em produção.
Ordem 1502 — aguardando material.
Ordem 1503 — operação concluída.
Ordem 1504 — atrasada.
Essa visualização facilita a definição de prioridades.
Por que apontar somente no final do dia pode ser um problema?
Se os apontamentos forem realizados apenas depois que o turno termina, o PCP trabalha durante várias horas sem conhecer a situação atual.
Imagine que uma máquina pare às 9h por falta de material, mas essa informação seja registrada somente às 17h.
Durante praticamente todo o dia, o planejamento poderá considerar que a produção continua normalmente.
O atraso só será percebido quando já tiver ocorrido.
Por isso, quanto mais próximos os registros estiverem do momento da execução, maior será a capacidade de reagir rapidamente aos desvios.
Quais indicadores acompanhar no PCP e no chão de fábrica?
Os indicadores transformam os registros produtivos em informações que podem ser utilizadas para avaliar o desempenho da produção.
O ideal é selecionar indicadores simples, compreensíveis e relacionados aos objetivos da operação.
Produção planejada x realizada
Mostra se a quantidade produzida está acompanhando aquilo que foi programado.
Pode ser utilizado por ordem, produto, máquina ou período.
Ordens em aberto
Esse indicador mostra quantas ordens ainda não foram concluídas.
Também é importante separar as ordens por situação, como:
-
Não iniciadas.
-
Em andamento.
-
Paradas.
-
Atrasadas.
Ordens atrasadas
Permite identificar quantas ordens ultrapassaram o prazo previsto.
O indicador pode mostrar também há quanto tempo cada ordem está atrasada.
Tempo médio por operação
Mostra quanto tempo normalmente é necessário para executar cada etapa produtiva.
A comparação desse valor com o tempo planejado ajuda a atualizar os parâmetros do PCP.
Quantidade produzida por período
Pode mostrar a produção por:
-
Hora.
-
Turno.
-
Dia.
-
Semana.
-
Mês.
Esse acompanhamento ajuda a identificar variações de produtividade.
Índice de perdas
Pode ser calculado comparando as perdas com a quantidade total produzida.
Por exemplo:
Produção total: 1.000 unidades.
Perdas: 50 unidades.
Índice de perdas: 5%.
Acompanhar esse número ao longo do tempo ajuda a verificar se o processo está melhorando ou piorando.
Índice de retrabalho
Mostra quanto da produção precisou passar novamente por alguma operação.
Retrabalho elevado consome capacidade que poderia ser utilizada em novos produtos.
Tempo de parada
O indicador mostra quanto tempo máquinas ou operações permaneceram indisponíveis.
Também pode ser analisado por motivo.
Isso ajuda a identificar as causas que mais afetam a produção.
Utilização da capacidade
A utilização da capacidade compara o tempo disponível com o tempo realmente utilizado na produção.
Um recurso constantemente próximo do limite pode exigir maior atenção do PCP.
Cumprimento dos prazos
Esse indicador mostra quantas ordens foram concluídas dentro da data prevista.
Pode ser acompanhado em percentual.
Exemplo:
Ordens concluídas no mês: 100.
Ordens dentro do prazo: 85.
Cumprimento dos prazos: 85%.
Consumo planejado x realizado de materiais
Compara a quantidade de material prevista com a efetivamente utilizada.
Diferenças frequentes podem indicar perdas, problemas de cadastro, variações de processo ou consumo acima do padrão.
Quando esses indicadores são alimentados pelos registros do chão de fábrica, o PCP consegue acompanhar o desempenho com maior precisão.
Como integrar PCP e chão de fábrica na prática?
A integração entre PCP e chão de fábrica precisa ser construída a partir de processos organizados e registros padronizados.
Não basta apenas criar ordens de produção. É necessário definir como as informações serão geradas, registradas, analisadas e utilizadas para atualizar o planejamento.
Mapear o processo produtivo
O primeiro passo é entender todo o fluxo da produção.
É necessário identificar:
-
Etapas.
-
Operações.
-
Recursos.
-
Entradas.
-
Saídas.
-
Dependências entre processos.
Esse mapeamento mostra como a ordem percorre a fábrica.
Definir etapas e operações
As operações precisam estar claramente estruturadas.
Por exemplo:
Corte → Dobra → Solda → Pintura → Montagem.
Essa divisão facilita o acompanhamento do andamento de cada ordem.
Cadastrar máquinas e recursos
Cada operação deve estar relacionada aos recursos que podem executá-la.
O cadastro pode incluir:
-
Máquinas.
-
Equipamentos.
-
Ferramentas.
-
Postos de trabalho.
Isso ajuda o PCP a calcular capacidade e disponibilidade.
Estabelecer tempos planejados
Cada operação precisa possuir uma referência de tempo.
Esse valor pode ser utilizado inicialmente no planejamento e depois comparado com os registros reais.
Os tempos podem ser atualizados conforme o histórico da produção.
Definir capacidade produtiva
Também é necessário saber quanto cada recurso consegue produzir.
A capacidade pode ser definida por:
-
Hora.
-
Turno.
-
Dia.
-
Quantidade por lote.
O planejamento precisa respeitar esses limites.
Organizar as ordens de produção
As ordens devem possuir informações suficientes para orientar a execução.
Podem incluir:
-
Produto.
-
Quantidade.
-
Prazo.
-
Operações.
-
Materiais.
-
Recursos.
-
Prioridade.
Padronizar os apontamentos
Todos os envolvidos precisam entender quais informações devem ser registradas.
O padrão pode incluir:
-
Início.
-
Término.
-
Quantidade produzida.
-
Perdas.
-
Paradas.
-
Motivo das interrupções.
-
Operação realizada.
Isso evita registros incompletos.
Registrar perdas e paradas
Perdas e interrupções não devem ficar fora do controle.
Esses dados são fundamentais para entender por que uma ordem não atingiu aquilo que estava previsto.
Acompanhar planejado x realizado
A comparação deve fazer parte da rotina.
Algumas perguntas importantes são:
-
Produzimos a quantidade planejada?
-
Utilizamos o tempo esperado?
-
O consumo de material ficou dentro do previsto?
-
A ordem terminou no prazo?
-
As perdas ficaram dentro do padrão?
Essas respostas ajudam a corrigir o planejamento.
Criar motivos padronizados para interrupções
Os motivos das paradas devem ser organizados.
Exemplos:
-
Manutenção.
-
Falta de material.
-
Falta de operador.
-
Ajuste.
-
Problema de qualidade.
-
Falha de equipamento.
Utilizar motivos padronizados facilita a criação de indicadores.
Monitorar ordens atrasadas
As ordens atrasadas precisam ser acompanhadas separadamente.
O PCP deve identificar:
-
Qual operação está atrasada.
-
Quanto tempo de atraso existe.
-
Qual é o motivo.
-
Qual será o impacto nas próximas etapas.
Isso ajuda a definir prioridades.
Atualizar o planejamento com dados reais
Uma das etapas mais importantes da integração é utilizar os registros da produção para melhorar o planejamento.
Se os dados mostram que determinada operação normalmente leva uma hora, não faz sentido continuar programando 40 minutos.
Da mesma forma, se determinada máquina possui disponibilidade menor do que a prevista, sua capacidade precisa ser revisada.
O planejamento se torna mais preciso quando utiliza o histórico real do chão de fábrica.
Utilizar indicadores para melhorar continuamente a programação
Os indicadores devem servir para orientar ajustes no processo.
Eles podem ajudar a identificar:
-
Operações lentas.
-
Máquinas sobrecarregadas.
-
Produtos com muitas perdas.
-
Motivos frequentes de parada.
-
Ordens constantemente atrasadas.
A integração pode ser entendida como um ciclo contínuo:
Planejar → Produzir → Registrar → Analisar → Ajustar o planejamento.
Nesse processo, o PCP orienta a produção e o chão de fábrica devolve dados sobre o que realmente aconteceu. A cada novo ciclo, essas informações podem ser utilizadas para tornar as próximas programações mais precisas, realistas e alinhadas à capacidade produtiva.
Conclusão
A integração entre PCP e chão de fábrica é fundamental para manter o planejamento alinhado com aquilo que realmente acontece na produção. Quando as informações circulam de forma organizada entre essas duas áreas, a empresa consegue acompanhar ordens, prazos, capacidade, materiais, perdas, paradas e resultados com maior precisão.
O PCP deixa de trabalhar apenas com estimativas e passa a utilizar dados reais da execução para ajustar prioridades, revisar tempos, reorganizar recursos e melhorar a programação das próximas ordens. Ao mesmo tempo, a produção passa a receber orientações mais coerentes com a capacidade disponível e com as necessidades da empresa.
Registros como quantidade produzida, tempo utilizado, consumo de materiais, refugos, interrupções e andamento das ordens ajudam a identificar rapidamente desvios entre planejado e realizado. Essas informações também facilitam a localização de gargalos, a análise das causas de atrasos e o acompanhamento dos principais indicadores produtivos.
Para que essa integração funcione bem, é importante manter processos padronizados, realizar apontamentos de forma contínua e transformar os dados do chão de fábrica em informações úteis para o planejamento.
Assim, planejamento e execução deixam de funcionar como etapas isoladas e passam a formar um ciclo contínuo de melhoria: planejar, produzir, registrar, analisar e ajustar. Esse processo contribui para uma produção mais organizada, melhor aproveitamento da capacidade e maior controle sobre o cumprimento dos prazos.
confira mais conteúdos no nosso blog.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Chão de Fábrica Como Fazer Apontamento de Produção
O chão de fábrica é o ambiente onde a produção realmente acontece.…
Chão de Fábrica Como Controlar o Tempo de Cada Etapa da Produção
Acompanhar o tempo gasto em cada etapa do chão de fábrica é fundamental para entender…
Sistema para Confecção: Como Transformar Dados da Produção em Decisões
O que significa transformar dados da produção em decisões? Em uma confecção,…
Sistema para Confecção: Como Evitar Falta de Material Durante a Produção
O que é um sistema para confecção? Um sistema para confecção é uma…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.