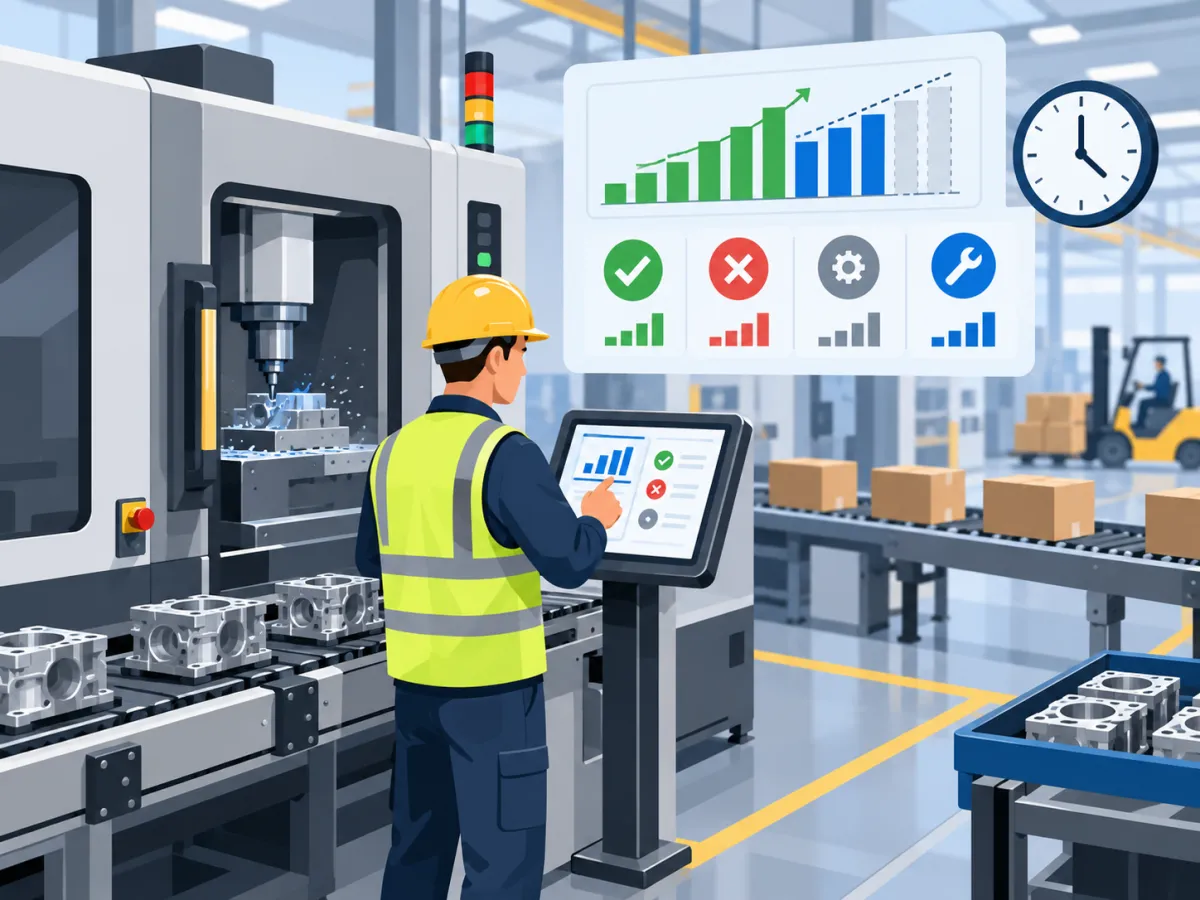
O chão de fábrica é o ambiente onde a produção realmente acontece. É nele que máquinas, operadores, materiais e ordens de produção se encontram para transformar matérias-primas em produtos acabados ou componentes que seguirão para outras etapas do processo produtivo.
Por isso, acompanhar somente o planejamento não é suficiente. Uma empresa pode programar determinada quantidade para ser produzida em um período, estabelecer tempos previstos para cada operação e definir quais máquinas serão utilizadas. Porém, durante a execução, diferentes situações podem alterar esse planejamento.
Uma máquina pode ficar parada, determinado lote pode apresentar perdas, uma operação pode levar mais tempo do que o previsto ou a quantidade produzida pode ficar abaixo do esperado. Sem registros adequados dessas ocorrências, o PCP e os gestores passam a trabalhar com informações incompletas.
É nesse cenário que o apontamento de produção se torna importante.
O apontamento consiste no registro das atividades realizadas durante a produção. A partir dele, a empresa consegue saber o que foi produzido, quanto foi produzido, quanto tempo determinada operação levou, quais recursos foram utilizados e quais problemas ocorreram durante o processo.
Essas informações ajudam a criar uma ligação entre o planejamento e aquilo que realmente está acontecendo no chão de fábrica.
Por exemplo, uma ordem de produção pode prever a fabricação de 500 unidades em oito horas. No final do período, porém, foram concluídas apenas 430 unidades. Somente analisar a quantidade final não explica o motivo dessa diferença.
Com um apontamento adequado, pode ser possível identificar que uma máquina ficou parada durante uma hora, houve perda de material em determinada etapa ou uma operação demorou mais que o tempo planejado.
Assim, os registros realizados durante a produção ajudam a transformar acontecimentos operacionais em informações que podem ser analisadas.
Entre os principais dados que podem ser acompanhados estão:
-
ordens de produção;
-
quantidades produzidas;
-
quantidades aprovadas;
-
perdas e refugos;
-
horários de produção;
-
tempos utilizados;
-
máquinas utilizadas;
-
operadores responsáveis;
-
paradas;
-
motivos das paradas;
-
etapas concluídas;
-
diferenças entre planejado e realizado.
Quanto mais organizados forem esses registros, maior será a capacidade da empresa de acompanhar a produção de forma precisa.
O objetivo não é apenas criar mais uma tarefa para os operadores. O apontamento precisa fornecer informações úteis para que PCP, produção e gestão consigam entender o andamento das ordens e tomar decisões com base no que está realmente acontecendo.
O que é apontamento de produção no chão de fábrica?
O apontamento de produção é o processo utilizado para registrar as atividades executadas durante a fabricação de um produto. Ele permite acompanhar o andamento das operações e comparar o que estava previsto no planejamento com aquilo que realmente ocorreu no chão de fábrica.
Em vez de saber somente que determinada ordem foi aberta e posteriormente finalizada, a empresa passa a acompanhar informações relacionadas à execução.
Isso pode incluir quantidades, tempos, perdas, operadores, máquinas, operações realizadas e ocorrências durante a produção.
O que significa apontar a produção?
Apontar a produção significa registrar uma atividade produtiva.
Imagine uma ordem para produzir 1.000 peças. O planejamento determina que a primeira etapa seja realizada em uma máquina de corte e posteriormente as peças sejam encaminhadas para acabamento.
Durante o processo, podem ser registrados dados como:
-
horário em que o corte começou;
-
operador responsável;
-
máquina utilizada;
-
quantidade processada;
-
quantidade aprovada;
-
quantidade perdida;
-
horário de encerramento;
-
motivo de eventual parada.
Esse conjunto de informações cria um histórico sobre a execução da ordem.
Sem esse registro, o PCP pode conhecer apenas o resultado final. Com o apontamento, passa a ser possível entender também como esse resultado foi obtido.
Quando o registro deve ser realizado?
O ideal é que as informações sejam registradas o mais próximo possível do momento em que a atividade ocorre.
Uma operação iniciada às 8 horas, por exemplo, pode ter seu início registrado nesse momento. Se ocorrer uma parada às 9h30, essa informação também pode ser lançada. Quando a atividade for retomada, o novo horário é registrado.
Esse processo melhora a confiabilidade dos dados.
Quando todas as informações ficam para ser preenchidas somente no final do dia, aumenta o risco de esquecimento ou registros aproximados.
O operador pode não lembrar exatamente quando determinada parada aconteceu ou quanto material foi perdido durante uma operação.
Quanto maior for o intervalo entre a ocorrência e o registro, maior pode ser a dificuldade para manter informações precisas.
Quem normalmente realiza o apontamento?
A forma de registro depende da organização da empresa.
Em algumas indústrias, o próprio operador registra os dados relacionados à atividade que executou. Em outras, líderes, supervisores ou responsáveis pela produção podem realizar parte dos apontamentos.
O mais importante é estabelecer claramente quem será responsável por cada informação.
Se várias pessoas acreditarem que outra pessoa realizará o registro, algumas atividades podem permanecer sem apontamento.
Também é importante definir quais dados devem ser obrigatórios.
Um operador pode registrar apenas a quantidade produzida enquanto outro informa quantidade, tempo, perdas e paradas. Quando não existe padronização, a comparação entre diferentes ordens se torna mais difícil.
Produção planejada e produção registrada
Uma das principais funções do apontamento é permitir a comparação entre planejamento e execução.
O planejamento pode indicar:
-
produzir 500 unidades;
-
utilizar determinada máquina;
-
realizar a operação em quatro horas;
-
consumir determinada quantidade de material.
Já o apontamento registra o resultado obtido.
Por exemplo:
Planejado: 500 unidades.
Produzido: 465 unidades.
Tempo planejado: 4 horas.
Tempo utilizado: 5 horas.
Perda prevista: 5 unidades.
Perda registrada: 18 unidades.
Essa diferença mostra que alguma situação durante a produção precisa ser analisada.
Sem apontamentos, o PCP pode perceber apenas que a ordem atrasou. Com informações detalhadas, pode investigar onde a diferença começou.
Como o apontamento conecta produção e PCP?
O PCP precisa de informações sobre a execução para verificar se o planejamento continua viável.
Se uma máquina estiver produzindo menos do que o esperado, por exemplo, as ordens seguintes podem sofrer impacto.
Quando os dados do chão de fábrica chegam ao planejamento rapidamente, o PCP pode reorganizar prioridades, alterar sequências ou verificar a necessidade de utilizar outros recursos.
Essa integração permite que o planejamento deixe de ser uma programação estática e passe a considerar os acontecimentos reais da produção.
Por que evitar anotações informais?
Papéis, cadernos, quadros e informações transmitidas verbalmente podem ser utilizados em determinadas rotinas, mas apresentam limitações quando não existe uma padronização.
Entre os problemas estão:
-
informações perdidas;
-
registros incompletos;
-
dificuldade para consultar históricos;
-
divergências de horários;
-
quantidades incorretas;
-
ausência de identificação do responsável;
-
dificuldade para comparar diferentes períodos.
Também pode acontecer de um operador registrar uma informação em papel e ela não chegar ao PCP no momento necessário.
Quanto mais estruturado for o apontamento, maior tende a ser a confiabilidade das informações utilizadas para acompanhar a produção.
Quais informações devem ser registradas no apontamento de produção?
Um apontamento eficiente precisa registrar informações suficientes para mostrar o que aconteceu durante a produção sem transformar o processo em uma tarefa excessivamente complicada para os operadores.
Os dados necessários podem variar de acordo com o tipo de indústria, mas algumas informações são comuns em diferentes operações do chão de fábrica.
Número da ordem de produção
A ordem de produção identifica o trabalho que está sendo executado.
Relacionar cada apontamento à OP correta permite consultar posteriormente todas as informações daquela fabricação.
Sem essa vinculação, a empresa pode saber que determinada quantidade foi produzida, mas ter dificuldade para descobrir a qual ordem ela pertence.
Produto fabricado
Também é importante identificar o produto relacionado ao apontamento.
Essa informação ajuda a verificar quais itens foram produzidos em determinado período e facilita análises relacionadas à produtividade, tempo e perdas por produto.
Operação ou etapa realizada
Muitos produtos passam por diversas operações antes de serem finalizados.
Um processo pode conter etapas como:
-
corte;
-
usinagem;
-
montagem;
-
soldagem;
-
pintura;
-
inspeção;
-
embalagem.
Registrar a operação permite identificar exatamente em qual etapa uma determinada ocorrência aconteceu.
Se o tempo total de fabricação ficar acima do previsto, por exemplo, a empresa pode descobrir qual operação apresentou a maior diferença.
Quantidade planejada
A quantidade planejada representa quanto deveria ser produzido conforme a ordem.
Esse dado cria a referência para comparação com o resultado realizado.
Uma ordem pode determinar a fabricação de 300 unidades, mas o apontamento registrar apenas 270 unidades concluídas.
Essa diferença precisa estar visível.
Quantidade produzida
A quantidade produzida informa quanto efetivamente passou pelo processo.
É uma das informações mais básicas do apontamento porque mostra o avanço da ordem.
Também permite acompanhar se o ritmo atual é suficiente para cumprir o prazo previsto.
Quantidade aprovada
Nem tudo o que é produzido necessariamente será aprovado.
Por isso, em operações onde existe inspeção ou controle de qualidade, pode ser importante separar quantidade produzida de quantidade aprovada.
Se foram fabricadas 200 peças, mas apenas 190 estão dentro dos padrões esperados, o resultado útil da operação não é igual ao volume total processado.
Refugos e perdas
Perdas precisam ser registradas separadamente.
Uma quantidade perdida pode ocorrer por diversos motivos:
-
matéria-prima fora do padrão;
-
erro de operação;
-
falha de máquina;
-
problema dimensional;
-
quebra;
-
retrabalho inviável;
-
defeito no processo.
Registrar essas situações ajuda a identificar padrões.
Se determinada máquina apresenta volumes elevados de refugo, por exemplo, isso pode indicar a necessidade de uma investigação.
Horário de início e término
Os horários ajudam a determinar quanto tempo uma atividade levou.
Se uma operação começa às 8 horas e termina às 11 horas, inicialmente pode parecer que foram utilizadas três horas.
Porém, se ocorreu uma parada entre 9h e 9h30, o tempo efetivo pode ser diferente.
Por isso, horários e paradas precisam ser analisados em conjunto.
Tempo utilizado
O tempo utilizado permite comparar desempenho planejado e realizado.
Uma operação prevista para durar 30 minutos pode estar consumindo 45 minutos repetidamente.
Quando isso acontece em diversas ordens, pode existir uma diferença entre o tempo cadastrado no planejamento e a capacidade real do processo.
Máquina ou equipamento
Identificar o recurso utilizado ajuda a analisar produtividade e paradas por equipamento.
Também permite responder perguntas como:
-
Qual máquina produziu determinado lote?
-
Quais equipamentos apresentaram mais paradas?
-
Qual máquina apresentou maior quantidade de perdas?
-
Quanto tempo determinado equipamento permaneceu em produção?
Operador responsável
O registro do operador ajuda a manter rastreabilidade sobre a execução.
O objetivo não deve ser apenas responsabilizar pessoas por diferenças, mas entender como a produção está sendo realizada.
Essa informação também pode auxiliar na identificação de necessidades de treinamento ou diferenças entre métodos de operação.
Motivos de parada
Registrar somente que a máquina ficou parada não é suficiente para uma análise completa.
É importante indicar o motivo.
Os motivos podem incluir:
-
manutenção;
-
falta de material;
-
falta de operador;
-
ajuste;
-
setup;
-
espera por ferramenta;
-
falta de programação;
-
problema de qualidade;
-
limpeza.
Com esses registros, a empresa passa a conhecer quais situações mais afetam a disponibilidade produtiva.
Como fazer apontamento de produção no chão de fábrica?
O processo de apontamento precisa seguir uma sequência clara para evitar registros incompletos. Quanto mais simples for a rotina, maior tende a ser a facilidade de utilização pelos operadores.
A seguir, veja um fluxo prático para registrar as atividades realizadas no chão de fábrica.
Identificar a ordem de produção
O primeiro passo é saber qual ordem será executada.
A OP deve estar relacionada ao produto, quantidade e operações previstas.
Assim, todo apontamento realizado posteriormente fica vinculado ao trabalho correto.
Selecionar a operação
Depois de identificar a ordem, é necessário informar qual etapa será executada.
Por exemplo, uma mesma OP pode possuir:
Corte → dobra → soldagem → pintura → embalagem.
Cada operação pode apresentar tempos e resultados diferentes.
Registrar o início da atividade
Ao iniciar a operação, o horário deve ser informado.
Esse registro cria a base para calcular posteriormente o tempo utilizado.
Quando possível, o início deve ser apontado no momento em que a atividade realmente começa.
Informar máquina e operador
Também devem ser identificados os recursos utilizados.
Por exemplo:
Máquina: Centro de usinagem 02.
Operador: João.
Operação: Usinagem.
Essas informações facilitam a rastreabilidade da ordem.
Registrar as quantidades produzidas
Durante ou ao final da operação, a quantidade efetivamente processada deve ser informada.
Se a ordem previa 200 unidades, mas somente 180 foram processadas naquele turno, o registro precisa apresentar a quantidade real.
Dependendo do processo, uma ordem pode receber vários apontamentos até ser finalizada.
Informar perdas e refugos
As perdas não devem ser incluídas como quantidade aprovada.
Imagine:
Quantidade produzida: 100.
Quantidade aprovada: 96.
Refugo: 4.
Esse formato permite visualizar o resultado corretamente.
Caso as quatro unidades refugadas fossem incluídas apenas na quantidade total, a empresa poderia acreditar que possui 100 unidades disponíveis para a próxima etapa.
Registrar as paradas
Sempre que uma ocorrência interromper a operação, ela pode ser registrada.
Por exemplo:
Início da parada: 10h15.
Final da parada: 10h40.
Motivo: ajuste da máquina.
Assim, posteriormente será possível separar tempo produtivo e tempo parado.
Finalizar a operação
Quando a etapa for concluída, deve ser registrado seu encerramento.
O apontamento pode indicar:
-
horário final;
-
quantidade total;
-
quantidade aprovada;
-
quantidade refugadas;
-
tempo utilizado.
Esses dados mostram o resultado efetivo da operação.
Comparar com o planejamento
Após o registro, as informações podem ser confrontadas com aquilo que estava previsto.
Por exemplo:
| Informação | Planejado | Realizado |
|---|---|---|
| Quantidade | 500 peças | 470 peças |
| Tempo | 5 horas | 6 horas |
| Perdas | 5 peças | 12 peças |
| Paradas | 20 minutos | 55 minutos |
Essa comparação ajuda a identificar desvios.
Exemplo prático de apontamento
Imagine uma ordem de produção para fabricar 300 suportes metálicos.
A primeira operação é o corte.
OP: 1580.
Produto: Suporte metálico.
Quantidade planejada: 300 unidades.
Máquina: Serra 01.
Operador: Carlos.
Início: 07h30.
Às 09h10 a máquina apresenta uma necessidade de ajuste.
A atividade fica parada até 09h30.
Motivo registrado: regulagem do equipamento.
A produção continua e termina às 11h45.
Ao final são registrados:
Quantidade produzida: 300.
Quantidade aprovada: 295.
Refugo: 5.
Com essas informações, o PCP consegue saber que a operação foi concluída, mas também consegue analisar quanto tempo foi utilizado, quanto tempo houve de parada e quantas unidades foram perdidas.
Quando o apontamento de produção deve ser realizado?
O momento em que o apontamento é feito interfere diretamente na qualidade da informação registrada.
Quanto mais próximo o registro estiver da ocorrência, menor tende a ser o risco de esquecimento ou preenchimento incorreto.
No chão de fábrica, existem vários momentos em que um novo registro pode ser necessário.
No início da operação
O início deve ser registrado quando o operador começa determinada atividade.
Esse apontamento pode identificar:
-
ordem de produção;
-
operação;
-
horário inicial;
-
máquina;
-
operador.
A partir desse momento, passa a existir um registro de que aquela operação está sendo executada.
Durante a execução
Alguns processos permitem apontamentos parciais.
Imagine uma ordem de 2.000 peças que será executada durante vários turnos.
Em vez de esperar a conclusão completa, podem ser registrados resultados intermediários.
Por exemplo:
Primeiro turno: 650 peças.
Segundo turno: 720 peças.
Terceiro turno: saldo restante.
Esse acompanhamento permite ao PCP verificar o avanço da ordem antes de sua finalização.
Após uma parada
Quando uma atividade é interrompida, o registro da parada é importante.
Também deve ser informado quando a produção volta a funcionar.
Dessa maneira, fica possível saber exatamente quanto tempo foi perdido.
Uma máquina pode permanecer oito horas reservada para uma OP, mas produzir efetivamente durante apenas seis horas.
Sem apontamentos de parada, essa diferença pode ficar escondida.
Na troca de operador
Quando outro colaborador assume determinada operação, a mudança pode ser registrada.
Isso é especialmente importante quando a mesma ordem passa por diferentes turnos.
Assim, o histórico mostra quem executou cada período da produção.
Na troca de máquina
Se determinada operação começar em um equipamento e posteriormente for transferida para outro, essa mudança também deve aparecer no histórico.
Isso ajuda a identificar quais recursos participaram da fabricação.
Também permite analisar diferenças de produtividade entre equipamentos.
Quando houver refugo ou perda
Perdas devem ser apontadas no momento em que forem identificadas ou dentro de uma rotina definida pela empresa.
Além da quantidade, pode ser útil registrar o motivo.
Exemplo:
Quantidade refugadas: 8 peças.
Motivo: medida fora da especificação.
Operação: usinagem.
Esses detalhes facilitam análises posteriores.
Na conclusão da operação
Ao encerrar uma atividade, o resultado final deve ser informado.
O fechamento pode incluir:
-
horário de término;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade perdida;
-
observações;
-
situação da operação.
A partir desse registro, a etapa seguinte pode saber quanto material está disponível para continuar a produção.
Apontamento em tempo real x apontamento no final do turno
Uma das diferenças mais importantes está no momento do registro.
No apontamento em tempo real, a informação é registrada conforme os acontecimentos ocorrem.
Uma parada iniciada às 10h20, por exemplo, é registrada naquele momento. Quando a máquina retorna às 10h45, o encerramento da parada também é informado.
Isso oferece maior precisão sobre os acontecimentos da produção.
Já no apontamento realizado somente no final do turno, o operador precisa reconstruir tudo o que ocorreu ao longo de várias horas.
Nesse cenário, podem surgir registros aproximados.
Por exemplo, o colaborador pode lembrar que uma máquina ficou parada por aproximadamente 30 minutos, mas não saber se foram 22, 35 ou 40 minutos.
Também pode esquecer pequenas interrupções ou deixar de registrar determinadas perdas.
O apontamento realizado próximo ao momento da ocorrência tende a oferecer uma visão mais atualizada do chão de fábrica.
Isso também permite que o PCP perceba desvios mais rapidamente.
Se determinada ordem estiver atrasada, não será necessário esperar o encerramento do turno para descobrir o problema. Dependendo da forma de controle utilizada, a situação pode ser identificada enquanto a produção ainda está acontecendo.
Como registrar tempo de produção, paradas e produtividade?
O controle do tempo é uma das partes mais importantes do apontamento de produção. Não basta saber apenas quantas peças foram produzidas. Para entender o desempenho de uma operação, também é necessário acompanhar quanto tempo foi utilizado, quanto tempo a máquina permaneceu parada e quais situações interferiram no ritmo esperado.
No chão de fábrica, pequenas diferenças de tempo podem se acumular ao longo do dia e provocar atrasos em diversas ordens de produção. Por isso, registrar corretamente início, término e interrupções ajuda o PCP a compreender o que realmente aconteceu durante a execução.
Hora inicial e hora final
O primeiro passo é registrar quando a operação começou e quando foi encerrada.
Essas informações permitem calcular a duração total da atividade.
Por exemplo:
Início: 08h00.
Término: 09h10.
Nesse caso, o período total entre início e término foi de 1 hora e 10 minutos.
Entretanto, esse valor não significa necessariamente que a máquina produziu durante todo esse período.
Se houve uma parada de 15 minutos, o tempo efetivamente produtivo foi menor.
Por isso, início e término devem ser analisados em conjunto com os registros de parada.
Tempo efetivamente produzido
O tempo efetivo representa o período em que a operação realmente esteve sendo executada.
Imagine uma atividade com duração total de duas horas, mas com três interrupções que somaram 25 minutos.
Nesse caso:
Tempo total: 120 minutos.
Tempo parado: 25 minutos.
Tempo efetivo de produção: 95 minutos.
Essa separação ajuda a entender se o problema está relacionado ao ritmo da operação ou às interrupções ocorridas durante a produção.
Tempo parado
Toda interrupção que interfere na execução pode ser registrada.
O tempo parado mostra quanto do período disponível deixou de ser utilizado para produzir.
Esse acompanhamento é importante porque duas ordens podem apresentar o mesmo tempo total, mas terem situações completamente diferentes.
Uma operação pode ter utilizado seis horas sem interrupções, enquanto outra pode ter levado seis horas por causa de uma hora de parada.
Sem registrar essa diferença, a análise fica incompleta.
Motivo da parada
Registrar somente o tempo parado não é suficiente.
Também é necessário informar a causa da interrupção.
Entre os motivos mais comuns estão:
-
manutenção;
-
falta de material;
-
ajuste de máquina;
-
setup;
-
espera por ferramenta;
-
falta de operador;
-
espera por liberação;
-
limpeza;
-
problema de qualidade;
-
falha de equipamento.
Esses dados ajudam a descobrir quais situações mais prejudicam a produtividade.
Se grande parte das paradas acontece por falta de material, por exemplo, o problema pode estar relacionado ao abastecimento da produção.
Se as interrupções estão concentradas em manutenção, pode ser necessário avaliar a condição dos equipamentos.
Setup
Setup é o período utilizado para preparar uma máquina ou recurso antes do início de determinada produção.
Essa preparação pode envolver:
-
troca de ferramenta;
-
regulagem;
-
limpeza;
-
preparação do equipamento;
-
alteração de parâmetros;
-
instalação de dispositivos.
Esse tempo deve ser acompanhado separadamente quando fizer sentido para a operação.
Se uma máquina leva 40 minutos para ser preparada antes de uma ordem, esse período precisa ser considerado na programação.
Ignorar o setup pode fazer com que o PCP planeje uma capacidade maior do que aquela realmente disponível.
Manutenção
Paradas para manutenção também precisam ser registradas.
Isso ajuda a identificar equipamentos que apresentam interrupções frequentes.
Uma máquina pode parecer produtiva quando está em funcionamento, mas apresentar diversas ocorrências durante o mês.
Ao registrar essas paradas, a empresa consegue avaliar o impacto da manutenção sobre a produção.
Falta de material
A falta de matéria-prima ou componentes pode interromper uma ordem mesmo quando máquina e operador estão disponíveis.
Registrar esse motivo ajuda a diferenciar problemas produtivos de problemas relacionados ao abastecimento.
Por exemplo, uma operação pode ficar parada por 50 minutos aguardando determinado componente.
Sem esse apontamento, o tempo excedente poderia ser interpretado como baixa produtividade do operador ou da máquina.
Espera por liberação
Algumas atividades precisam aguardar aprovação, inspeção ou liberação de outra etapa.
Esse tempo também pode afetar o andamento das ordens.
Se a espera por liberação aparece frequentemente nos apontamentos, a empresa pode investigar se existe um gargalo no fluxo produtivo.
Tempo planejado x realizado
Comparar o tempo previsto com o tempo efetivamente utilizado ajuda a identificar desvios.
Veja um exemplo:
| Informação | Exemplo |
|---|---|
| Operação | Corte |
| Tempo planejado | 40 minutos |
| Tempo realizado | 52 minutos |
| Tempo parado | 8 minutos |
| Motivo da parada | Ajuste da máquina |
| Quantidade planejada | 100 peças |
| Quantidade produzida | 95 peças |
Nesse caso, a operação deveria durar 40 minutos, mas utilizou 52 minutos.
Também foram produzidas 95 peças, enquanto o planejamento previa 100.
Com os dados do apontamento, é possível perceber que parte do tempo adicional foi causada por uma parada de oito minutos.
Esse tipo de informação permite analisar o desempenho de maneira mais precisa.
Como registrar produção, perdas e refugos corretamente?
Registrar somente a quantidade produzida pode esconder informações importantes sobre a eficiência do processo.
Uma operação pode informar que foram fabricadas 500 peças, mas parte desse volume pode apresentar defeito, exigir retrabalho ou ser descartada.
Por isso, no chão de fábrica, é importante separar cada tipo de resultado.
Quantidade produzida
A quantidade produzida representa tudo aquilo que passou pela operação.
Ela mostra o volume total processado.
Por exemplo:
Quantidade produzida: 100 peças.
Entretanto, isso não significa necessariamente que as 100 unidades estão disponíveis para seguir para a próxima etapa.
Quantidade aprovada
A quantidade aprovada corresponde aos itens considerados adequados conforme os critérios definidos pela empresa.
Se foram produzidas 100 peças e 96 foram aprovadas, essas 96 representam o resultado útil da operação.
Essa separação evita que o planejamento considere como disponível uma quantidade que ainda possui problemas.
Quantidade rejeitada
A quantidade rejeitada representa os itens que não foram aprovados inicialmente.
Uma peça rejeitada pode ter diferentes destinos.
Ela pode:
-
ser corrigida;
-
passar por retrabalho;
-
ser reaproveitada;
-
virar refugo.
Por isso, rejeição e refugo não devem ser tratados automaticamente como a mesma coisa.
Refugo
Refugo é a quantidade que não poderá ser aproveitada dentro do processo definido.
Esse valor precisa ser registrado para permitir análises sobre perdas.
Se determinado produto apresenta grande volume de refugo em uma operação específica, pode existir um problema relacionado à máquina, matéria-prima, ferramenta ou método utilizado.
Retrabalho
Retrabalho ocorre quando um item precisa passar novamente por uma atividade para atingir o resultado esperado.
Por exemplo, uma peça pode precisar retornar para usinagem devido a uma medida fora do padrão.
O retrabalho consome tempo, máquina e mão de obra.
Por isso, registrar essa ocorrência ajuda a entender o custo real da produção.
Perda de matéria-prima
Além das peças refugadas, também pode existir perda direta de material.
Entre os exemplos estão:
-
sobra não reaproveitável;
-
quebra;
-
corte incorreto;
-
desperdício;
-
material danificado;
-
quantidade consumida acima do previsto.
Esse dado pode ser comparado com o consumo planejado.
Exemplo prático
Considere a seguinte situação:
100 peças planejadas → 98 produzidas → 94 aprovadas → 4 refugadas.
Nesse exemplo, a ordem previa 100 unidades, mas apenas 98 foram efetivamente produzidas.
Dessas 98 peças, 94 foram aprovadas e quatro foram refugadas.
O resultado final útil da operação foi de 94 unidades.
Se o sistema registrasse apenas 98 peças como produzidas, o PCP poderia interpretar que quase toda a quantidade planejada estava disponível.
Na prática, ainda faltariam seis unidades para atingir as 100 peças aprovadas desejadas.
Por que não registrar somente a quantidade final?
Registrar apenas o resultado final reduz a capacidade de entender os problemas do processo.
Imagine que uma indústria planejou produzir 1.000 peças e terminou o dia com 900 aprovadas.
Se nenhuma outra informação estiver disponível, sabe-se apenas que faltaram 100 unidades.
Porém, o apontamento pode revelar que:
-
950 unidades foram produzidas;
-
900 foram aprovadas;
-
30 foram refugadas;
-
20 seguiram para retrabalho.
Com esses dados, a empresa consegue entender melhor o motivo da diferença.
A separação entre produzido, aprovado, rejeitado, retrabalho e refugo torna o acompanhamento mais confiável.
Quais são os erros mais comuns no apontamento no chão de fábrica?
Mesmo quando a empresa possui um processo de apontamento definido, alguns erros podem comprometer a qualidade dos dados.
Essas falhas prejudicam indicadores, dificultam o acompanhamento das ordens e podem levar o PCP a tomar decisões com base em informações incorretas.
No chão de fábrica, o objetivo do apontamento deve ser registrar o que realmente aconteceu durante a produção.
Apontar tudo no final do dia
Um dos erros mais comuns é deixar todos os registros para o encerramento do turno.
Nesse momento, o operador precisa lembrar:
-
horários;
-
paradas;
-
quantidades;
-
perdas;
-
motivos;
-
trocas de máquina;
-
outras ocorrências.
Quanto mais acontecimentos existirem durante o dia, maior o risco de esquecimento.
Além disso, horários podem acabar sendo preenchidos de forma aproximada.
Informar quantidades aproximadas
As quantidades devem representar o resultado real da operação.
Informações aproximadas comprometem comparações posteriores.
Por exemplo, registrar 500 unidades quando foram produzidas 483 pode parecer uma diferença pequena, mas essa divergência afeta estoque, planejamento e indicadores.
Não registrar paradas
Quando as paradas não são registradas, todo o tempo da operação pode parecer tempo produtivo.
Isso prejudica a análise.
Uma atividade prevista para durar quatro horas pode aparecer como concluída em seis horas.
Sem o registro das interrupções, a empresa pode interpretar que a operação simplesmente foi lenta.
Na realidade, talvez tenha ocorrido uma hora de manutenção e outra de espera por material.
Misturar perda com produção aprovada
Itens refugados ou rejeitados não devem ser tratados como produção disponível.
Essa mistura pode provocar divergências entre quantidade registrada e quantidade realmente utilizável.
O ideal é manter cada resultado separado.
Vincular o apontamento à ordem errada
Todo registro precisa estar relacionado à OP correta.
Quando um apontamento é vinculado à ordem errada, os resultados de duas produções podem ficar comprometidos.
Uma ordem pode aparecer com produção acima do esperado enquanto outra fica aparentemente incompleta.
Não identificar o operador
A ausência dessa informação reduz a rastreabilidade.
Quando existe troca de turno ou de responsável, pode ser importante saber quem executou cada período da atividade.
Esse dado também ajuda a investigar diferenças de método e necessidades de treinamento.
Não registrar a máquina utilizada
Quando a empresa possui mais de um equipamento capaz de realizar a mesma operação, identificar a máquina é importante.
Sem isso, fica difícil comparar desempenho entre equipamentos.
Também se perde a possibilidade de analisar paradas e produtividade por recurso.
Utilizar motivos de parada muito genéricos
Informações como "problema", "outros" ou "parada" oferecem pouca utilidade para análise.
Sempre que possível, os motivos devem ser padronizados.
Por exemplo:
-
manutenção mecânica;
-
manutenção elétrica;
-
falta de matéria-prima;
-
setup;
-
ajuste;
-
inspeção;
-
espera por ferramenta.
Quanto mais consistente for a classificação, mais útil será o histórico.
Corrigir informações sem manter histórico
Erros de apontamento podem acontecer.
Entretanto, quando uma informação é alterada sem qualquer registro, fica difícil entender o que aconteceu originalmente.
Ter histórico de correções aumenta a rastreabilidade e ajuda a diferenciar uma alteração operacional de uma simples correção de preenchimento.
Como esses erros afetam o planejamento?
Dados incorretos produzem análises incorretas.
Se o tempo registrado não representa a realidade, o PCP pode programar novas ordens utilizando uma capacidade que não existe.
Se as perdas não forem informadas, o estoque pode indicar uma quantidade maior do que a realmente disponível.
Se as paradas não forem classificadas, os gestores não conseguem identificar quais problemas mais afetam a produção.
Por isso, a qualidade do apontamento influencia diretamente a qualidade dos indicadores e do planejamento.
Como usar os apontamentos para acompanhar o planejado x realizado?
Uma das principais finalidades do apontamento é comparar aquilo que estava previsto com aquilo que realmente aconteceu durante a produção.
Essa análise permite identificar desvios antes que eles se transformem em atrasos maiores.
Os dados coletados no chão de fábrica podem ser comparados com as informações definidas pelo PCP.
Quantidade planejada x quantidade produzida
Essa comparação mostra se a produção atingiu o volume esperado.
Por exemplo:
Planejado: 1.000 peças.
Produzido: 920 peças.
Diferença: 80 peças.
A partir dessa diferença, a empresa pode investigar o motivo.
Pode ter ocorrido perda, parada ou produtividade abaixo do esperado.
Tempo previsto x tempo utilizado
O tempo previsto indica quanto determinada operação deveria consumir.
O realizado mostra quanto tempo foi efetivamente utilizado.
Por exemplo:
Tempo previsto: 3 horas.
Tempo realizado: 4 horas e 10 minutos.
Essa diferença pode afetar operações seguintes e outras ordens que dependem da mesma máquina.
Data prevista x data realizada
O PCP normalmente estabelece datas para início e término das ordens.
Ao comparar essas datas com os apontamentos, é possível verificar atrasos.
Exemplo:
Término previsto: 15 de outubro.
Término realizado: 17 de outubro.
A diferença de dois dias pode ter impacto sobre entrega, estoque e programação.
Capacidade planejada x utilização real
Uma máquina pode estar planejada para operar durante oito horas.
Entretanto, os registros podem mostrar apenas seis horas efetivamente produtivas.
As duas horas restantes podem estar relacionadas a setup, manutenção, falta de material ou outros motivos.
Essa informação ajuda a calcular uma capacidade mais próxima da realidade.
Consumo previsto x consumo realizado
Também é possível comparar o material que deveria ser consumido com aquilo que realmente foi utilizado.
Exemplo:
Consumo previsto: 500 kg.
Consumo realizado: 540 kg.
A diferença de 40 kg precisa ser investigada.
Ela pode estar relacionada a perdas, ajustes ou diferenças no processo.
Perdas previstas x perdas registradas
Algumas operações possuem uma margem de perda esperada.
O apontamento permite verificar se o resultado ficou dentro desse padrão.
Por exemplo:
Perda prevista: 2%.
Perda realizada: 5%.
Uma diferença desse tipo pode indicar que algo mudou no processo.
Como identificar atrasos antes do término da ordem?
A comparação não precisa ocorrer apenas quando a produção termina.
Imagine uma ordem de 1.000 peças com prazo de dois dias.
No final do primeiro dia, deveriam estar prontas 500 unidades.
Entretanto, o apontamento mostra apenas 320 unidades.
Nesse momento já existe um sinal de que a ordem pode não cumprir o prazo.
O PCP pode então avaliar alternativas.
Entre elas:
-
reorganizar prioridades;
-
utilizar outra máquina;
-
revisar a sequência;
-
verificar necessidade de material;
-
analisar as principais paradas;
-
redistribuir recursos.
Como identificar gargalos?
Gargalo é uma etapa que limita o fluxo da produção.
Os apontamentos ajudam a perceber esse tipo de situação.
Por exemplo:
Corte: dentro do tempo previsto.
Dobra: dentro do tempo previsto.
Usinagem: 40% acima do tempo planejado.
Montagem: aguardando peças da usinagem.
Nesse cenário, a usinagem pode estar funcionando como gargalo.
A análise dos registros permite identificar o ponto onde o fluxo começou a atrasar.
Quais indicadores podem ser gerados com o apontamento de produção?
Quando os dados são registrados de forma padronizada, eles podem ser transformados em indicadores.
Esses indicadores ajudam a acompanhar o desempenho e identificar mudanças ao longo do tempo.
No chão de fábrica, eles podem mostrar tanto o resultado da produção quanto os motivos que influenciaram esse resultado.
Produção por período
Esse indicador mostra quanto foi produzido em determinado intervalo.
Pode ser acompanhado por:
-
hora;
-
turno;
-
dia;
-
semana;
-
mês.
Também pode ser analisado por produto, máquina ou operação.
Produtividade por operação
A produtividade relaciona o volume produzido com o recurso utilizado.
Uma análise simples pode considerar:
Quantidade produzida ÷ tempo utilizado.
Se uma operação produziu 400 peças em quatro horas, a média foi de 100 peças por hora.
Tempo médio de produção
Esse indicador mostra quanto tempo uma determinada operação costuma levar.
Com um histórico, é possível verificar se o tempo planejado está próximo da realidade.
Tempo de máquina parada
O acompanhamento das paradas mostra quanto tempo os equipamentos deixaram de produzir.
Também pode ser analisado por motivo.
Por exemplo:
Manutenção: 8 horas.
Setup: 6 horas.
Falta de material: 4 horas.
Espera por liberação: 2 horas.
Essa visão ajuda a priorizar melhorias.
Quantidade de refugos
Esse indicador mostra quantas unidades foram descartadas.
Pode ser analisado por:
-
produto;
-
operação;
-
máquina;
-
período.
Um aumento repentino pode indicar algum problema na execução.
Percentual de perdas
O percentual de perdas ajuda a comparar operações com volumes diferentes.
Uma forma simples de cálculo é:
Perdas ÷ quantidade produzida × 100.
Se foram produzidas 1.000 peças e 30 foram refugadas:
30 ÷ 1.000 × 100 = 3%.
Eficiência produtiva
A eficiência pode ser analisada comparando resultado planejado com resultado realizado.
Por exemplo, se o planejamento previa 500 peças e foram produzidas 450:
450 ÷ 500 × 100 = 90%.
Esse indicador precisa ser analisado junto com tempo, perdas e paradas para evitar interpretações isoladas.
Ordens atrasadas
Esse indicador mostra quantas ordens ultrapassaram o prazo planejado.
Também pode ser utilizado para identificar:
-
produtos com mais atrasos;
-
operações com maior impacto;
-
máquinas relacionadas às ocorrências;
-
tempo médio de atraso.
Produção planejada x realizada
Essa comparação mostra se o volume produzido está acompanhando o planejamento.
Ela pode ser utilizada por ordem, produto ou período.
Principais motivos de parada
Agrupar as interrupções por motivo ajuda a identificar onde estão concentradas as maiores perdas de tempo.
Se a falta de material aparece como principal motivo durante vários meses, esse dado indica uma situação recorrente.
Os indicadores ajudam a transformar os registros diários em informações úteis para decisões de produção.
Como melhorar o apontamento de produção no chão de fábrica?
Melhorar o apontamento não significa necessariamente registrar uma quantidade maior de informações.
O mais importante é definir quais dados realmente serão utilizados e criar uma rotina simples, padronizada e consistente.
Um bom processo de registro ajuda a mostrar com maior precisão o que está acontecendo no chão de fábrica.
Padronizar as operações
Cada operação precisa ser identificada de maneira clara.
Evite utilizar nomes diferentes para a mesma atividade.
Por exemplo, se uma etapa é chamada de "Corte", todos os apontamentos relacionados devem utilizar essa mesma identificação.
Isso facilita relatórios e comparações.
Definir informações obrigatórias
A empresa precisa estabelecer quais dados devem sempre ser registrados.
Entre eles podem estar:
-
ordem de produção;
-
operação;
-
operador;
-
máquina;
-
horário inicial;
-
horário final;
-
quantidade produzida;
-
perdas;
-
paradas.
Não deixar essa decisão para cada operador ajuda a manter o padrão.
Criar motivos de parada padronizados
Uma lista definida previamente evita registros muito genéricos.
Exemplos:
-
setup;
-
manutenção mecânica;
-
manutenção elétrica;
-
falta de material;
-
falta de ferramenta;
-
espera por liberação;
-
limpeza;
-
ajuste;
-
problema de qualidade.
Também pode existir um campo para observações quando necessário.
Registrar os dados durante a produção
Quanto mais próximo da ocorrência for o registro, maior tende a ser sua precisão.
Evitar acumular informações para o final do turno reduz o risco de esquecimentos.
Vincular cada registro à ordem correta
O número da OP deve funcionar como uma referência central.
Assim, todos os dados ficam associados à produção correspondente.
Separar produção, perdas e refugos
Nunca trate todo o volume processado como quantidade aprovada.
A separação correta ajuda estoque, PCP e produção a trabalharem com números mais confiáveis.
Treinar os operadores
Os responsáveis pelos apontamentos precisam entender não apenas como registrar, mas também por que cada informação é importante.
Quando o operador entende que o apontamento será utilizado para planejamento e melhoria do processo, o preenchimento tende a ganhar mais sentido.
Evitar controles paralelos
Quando as informações ficam divididas entre sistemas, papéis, planilhas e anotações pessoais, aumentam as chances de divergência.
O ideal é reduzir duplicidades e definir uma fonte principal para os registros.
Integrar os apontamentos ao PCP
Os dados da execução precisam chegar ao planejamento.
Essa integração permite comparar:
-
previsto x realizado;
-
capacidade x utilização;
-
quantidade planejada x produzida;
-
prazo planejado x executado;
-
perdas previstas x ocorridas.
Quanto mais atualizadas estiverem essas informações, mais rapidamente o PCP consegue reagir a desvios.
Acompanhar indicadores periodicamente
Registrar informações sem analisá-las reduz o valor do apontamento.
A empresa pode estabelecer uma rotina para acompanhar:
-
produtividade;
-
perdas;
-
tempo de produção;
-
paradas;
-
atrasos;
-
principais gargalos;
-
diferença entre planejado e realizado.
O acompanhamento periódico ajuda a perceber tendências que talvez não sejam visíveis em uma única ordem.
Checklist para melhorar o apontamento
-
Padronizar operações.
-
Definir dados obrigatórios.
-
Criar motivos de parada.
-
Registrar no momento da ocorrência.
-
Identificar operador e máquina.
-
Vincular o registro à OP.
-
Separar quantidade produzida e aprovada.
-
Registrar perdas e refugos.
-
Evitar informações aproximadas.
-
Integrar os dados ao PCP.
-
Revisar indicadores regularmente.
-
Corrigir registros mantendo rastreabilidade.
Quando essas práticas são adotadas, os apontamentos passam a oferecer uma visão mais confiável da execução. Isso permite entender melhor capacidade, produtividade, perdas, paradas e andamento das ordens no chão de fábrica.
Conclusão
O apontamento de produção é essencial para transformar a rotina do chão de fábrica em informações confiáveis para o planejamento e a gestão. Quando tempos, quantidades, perdas, refugos, paradas, máquinas e operadores são registrados corretamente, a empresa passa a ter uma visão muito mais clara do que realmente acontece durante a produção.
Esses dados permitem comparar o planejado com o realizado, identificar gargalos, compreender atrasos, acompanhar produtividade e perceber onde estão ocorrendo perdas de tempo ou de material. Com isso, o PCP consegue trabalhar com informações mais próximas da realidade e tomar decisões com maior segurança.
Além disso, um processo padronizado de apontamento reduz registros aproximados, evita divergências e facilita a análise do histórico produtivo. Quanto mais próximo do momento da ocorrência o dado for registrado, maior tende a ser sua confiabilidade.
Por isso, organizar o apontamento no chão de fábrica não deve ser visto apenas como uma tarefa operacional. Ele funciona como uma base para melhorar o controle da produção, acompanhar ordens com mais precisão e criar condições para decisões mais rápidas e eficientes ao longo do processo produtivo.
confira mais conteúdos no nosso blog.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Chão de Fábrica e PCP Como Integrar Planejamento e Produção
A integração entre chão de fábrica e PCP é um dos pontos…
Chão de Fábrica Como Controlar o Tempo de Cada Etapa da Produção
Acompanhar o tempo gasto em cada etapa do chão de fábrica é fundamental para entender…
Sistema para Confecção: Como Transformar Dados da Produção em Decisões
O que significa transformar dados da produção em decisões? Em uma confecção,…
Sistema para Confecção: Como Evitar Falta de Material Durante a Produção
O que é um sistema para confecção? Um sistema para confecção é uma…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.