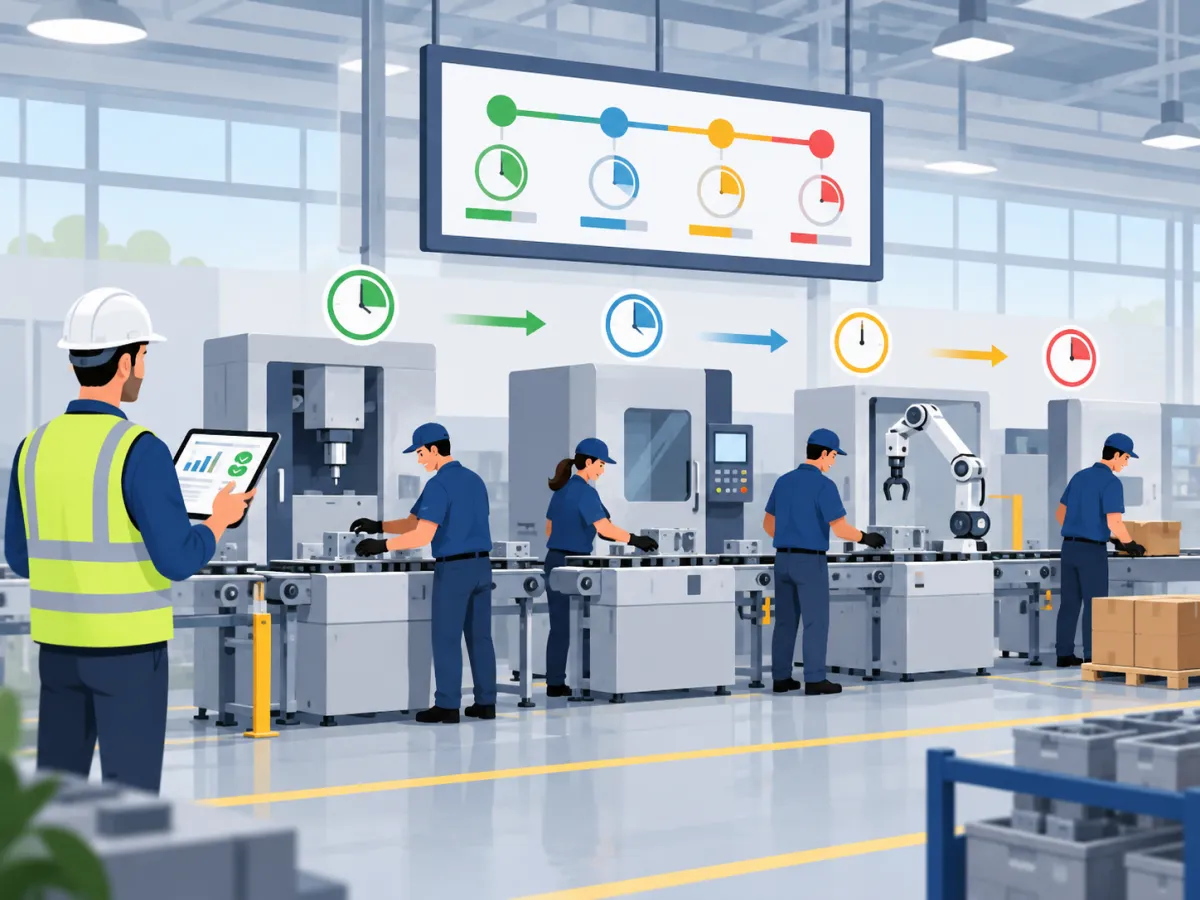
Acompanhar o tempo gasto em cada etapa do chão de fábrica é fundamental para entender como a produção realmente acontece. Muitas empresas definem prazos para fabricar seus produtos, porém nem sempre conseguem identificar exatamente onde surgem os atrasos quando uma ordem de produção demora mais do que o planejado.
Uma etapa que leva alguns minutos além do previsto pode parecer pouco relevante quando analisada isoladamente. Entretanto, quando essa diferença acontece diversas vezes ao longo do dia, ela pode provocar filas de produção, aumentar o tempo de entrega e dificultar o planejamento das próximas ordens.
Além disso, o tempo total de fabricação não depende apenas do período em que uma máquina está efetivamente produzindo. Também existem períodos de preparação, regulagem, troca de ferramentas, movimentação de materiais, manutenção, espera entre operações e interrupções provocadas por diferentes situações.
Por isso, controlar o tempo de produção significa acompanhar todo o percurso realizado desde o início de uma ordem até sua finalização.
Quando esse acompanhamento é realizado corretamente, a indústria consegue responder perguntas importantes, como:
-
Qual etapa está demorando mais?
-
Quanto tempo deveria ser gasto em determinada operação?
-
Quanto tempo realmente foi utilizado?
-
Onde estão acontecendo as principais paradas?
-
Quais operações apresentam atrasos com maior frequência?
-
Existe alguma máquina sobrecarregada?
-
Quanto tempo uma ordem permanece esperando entre uma operação e outra?
-
Os prazos planejados são compatíveis com a realidade da fábrica?
Essas informações ajudam a transformar o acompanhamento da produção em algo mais objetivo.
Em vez de perceber somente que determinado pedido está atrasado, torna-se possível descobrir em qual operação o atraso começou e quais fatores contribuíram para o problema.
O controle também facilita a comparação entre tempo planejado e tempo realizado. Imagine uma operação de corte planejada para durar 30 minutos. Se ela constantemente leva 45 minutos, existe uma diferença que precisa ser analisada.
O motivo pode estar relacionado à preparação da máquina, dificuldade do processo, falta de material, interrupções frequentes ou até a um tempo padrão que foi definido de maneira incorreta.
Com registros confiáveis, essas situações ficam mais fáceis de identificar.
Outro ponto importante é a organização das ordens de produção. Quando cada operação possui tempos definidos e registros de início e término, o responsável pelo planejamento consegue acompanhar melhor o andamento das atividades e estimar quando os recursos estarão disponíveis para as próximas tarefas.
Dessa forma, acompanhar os tempos do chão de fábrica contribui diretamente para o controle de produção, planejamento industrial, acompanhamento das ordens de produção, capacidade produtiva, identificação de gargalos e cumprimento dos prazos de entrega.
O que significa controlar o tempo no chão de fábrica?
Controlar o tempo no chão de fábrica significa registrar e analisar quanto tempo é utilizado em cada atividade necessária para transformar matéria-prima em produto acabado.
Esse controle não deve observar somente o início e o fim de toda a fabricação. Para encontrar problemas de maneira mais precisa, é importante acompanhar individualmente as operações que fazem parte do processo produtivo.
Imagine uma indústria que possui o seguinte roteiro:
Corte → Usinagem → Montagem → Inspeção
Cada etapa possui características, recursos e tempos diferentes. Dessa maneira, é possível estabelecer inicialmente uma previsão:
Corte → 30 minutos → Usinagem → 50 minutos → Montagem → 40 minutos → Inspeção → 20 minutos
Somando os tempos das operações, o processo teria 140 minutos de trabalho planejado.
Na prática, entretanto, podem ocorrer diferenças.
O corte pode levar 35 minutos, a usinagem 65 minutos, a montagem 42 minutos e a inspeção 20 minutos. Nesse cenário, o tempo realizado foi superior ao planejado.
O acompanhamento permite descobrir exatamente onde surgiu essa diferença.
Tempo previsto para cada operação
O tempo previsto representa quanto uma operação deveria levar em condições normais de produção.
Esse valor pode ser definido considerando:
-
Histórico de produções anteriores.
-
Complexidade da operação.
-
Tipo de máquina utilizada.
-
Quantidade produzida.
-
Tempo de preparação.
-
Capacidade do equipamento.
-
Características do produto.
Esses tempos funcionam como referência para o planejamento industrial.
Se uma ordem possui cinco operações, por exemplo, cada uma delas pode ter seu próprio tempo previsto.
Ao somar essas informações, torna-se possível estimar quanto tempo será necessário para concluir a ordem.
Tempo real utilizado
O tempo real representa aquilo que efetivamente aconteceu durante a produção.
Por exemplo:
Tempo previsto: 60 minutos.
Tempo realizado: 78 minutos.
Diferença: 18 minutos.
Essa diferença deve ser analisada porque pode indicar algum tipo de atraso, dificuldade operacional ou situação não prevista no planejamento.
Por outro lado, uma operação também pode ser concluída antes do tempo previsto.
Essas informações ajudam a revisar os parâmetros utilizados no planejamento da produção.
Horário de início e término
Registrar quando uma atividade começou e terminou é uma das formas mais simples de acompanhar a duração das operações.
Exemplo:
Início: 08:15
Término: 09:05
Nesse caso, passaram-se 50 minutos entre o início e a finalização.
Porém, somente essa informação ainda pode ser insuficiente.
Imagine que tenha ocorrido uma parada de 15 minutos durante a operação. O período total foi de 50 minutos, mas o tempo efetivamente produtivo foi de 35 minutos.
Por isso, o ideal é separar os diferentes tipos de tempo.
Tempo de preparação
Antes de iniciar uma produção, muitas máquinas precisam ser preparadas.
Essa preparação pode envolver:
-
Ajustes.
-
Regulagens.
-
Troca de ferramentas.
-
Limpeza.
-
Posicionamento de materiais.
-
Configuração do equipamento.
-
Conferência das especificações da ordem.
Esse período deve ser registrado separadamente porque faz parte da utilização dos recursos produtivos, mas não corresponde diretamente ao tempo de fabricação.
Uma operação pode ter, por exemplo:
Preparação: 15 minutos.
Produção: 45 minutos.
Tempo total: 60 minutos.
Essa separação ajuda a perceber se os maiores atrasos estão acontecendo durante a preparação ou durante a execução.
Tempo de execução
O tempo de execução corresponde ao período em que a operação está efetivamente sendo realizada.
É quando a máquina, o operador ou ambos estão trabalhando diretamente na transformação do produto.
Esse dado é especialmente importante para calcular tempos médios, capacidade produtiva e produtividade.
Tempo de parada
Nem todo o período entre início e fim de uma operação é produtivo.
Durante a fabricação podem ocorrer paradas provocadas por:
-
Falta de material.
-
Problema na máquina.
-
Manutenção.
-
Ajuste.
-
Falta de ferramenta.
-
Espera por informação.
-
Problema de qualidade.
-
Falta de operador.
Registrar esses períodos permite entender quanto tempo está sendo perdido e quais motivos aparecem com maior frequência.
Tempo de espera entre etapas
Uma ordem também pode ficar parada mesmo depois que uma operação terminou.
Por exemplo:
Corte finalizado às 10h.
Usinagem iniciada às 11h30.
Nesse cenário, existiu uma espera de 1 hora e 30 minutos entre as etapas.
Mesmo que as duas operações tenham sido realizadas dentro dos seus respectivos tempos previstos, esse intervalo pode atrasar a conclusão da ordem.
Por isso, o controle do chão de fábrica deve considerar tanto o tempo das operações quanto os períodos existentes entre elas.
Tempo total da ordem de produção
O tempo total representa o período necessário para concluir toda a ordem de produção.
Ele pode incluir:
-
Preparação.
-
Execução.
-
Paradas.
-
Esperas.
-
Movimentações.
-
Inspeções.
-
Retrabalhos.
Ao comparar esse período com o prazo inicialmente planejado, a empresa consegue verificar se a produção está acontecendo dentro do esperado.
Por que acompanhar o tempo de cada etapa da produção?
O acompanhamento dos tempos permite conhecer com mais precisão o desempenho do chão de fábrica.
Sem registros detalhados, uma indústria pode perceber que está tendo atrasos, mas não necessariamente consegue identificar onde eles estão acontecendo.
Ao dividir o processo em etapas, o problema fica mais fácil de localizar.
Identificação de atrasos
Uma das principais vantagens é descobrir quais operações estão ultrapassando o tempo previsto.
Considere o seguinte processo:
Corte: previsto 30 minutos, realizado 32 minutos.
Usinagem: previsto 40 minutos, realizado 68 minutos.
Montagem: previsto 45 minutos, realizado 44 minutos.
Nesse exemplo, fica evidente que a usinagem apresentou a maior diferença.
A partir daí, o responsável pela produção pode investigar o motivo.
Localização de gargalos
Um gargalo acontece quando determinada etapa possui capacidade menor ou demanda maior que as demais etapas do processo.
Isso pode provocar acúmulo de produtos aguardando processamento.
Os registros de tempo ajudam a identificar situações como:
-
Máquina constantemente ocupada.
-
Ordens acumuladas antes de determinada operação.
-
Tempos muito elevados.
-
Paradas frequentes.
-
Operações com capacidade inferior às demais.
Identificar o gargalo permite direcionar melhorias exatamente para o ponto que está limitando o fluxo produtivo.
Melhor planejamento dos prazos
Prometer uma data de entrega sem conhecer os tempos reais de produção aumenta o risco de atrasos.
Quando a empresa possui histórico das operações, consegue calcular os prazos utilizando informações mais próximas da realidade.
Se determinada peça normalmente necessita de:
20 minutos de preparação;
40 minutos de corte;
70 minutos de usinagem;
50 minutos de montagem;
20 minutos de inspeção;
o planejamento pode considerar esses valores ao programar novas ordens.
Isso aumenta a previsibilidade da produção.
Controle da capacidade produtiva
A capacidade produtiva indica quanto uma máquina, setor ou processo consegue produzir em determinado período.
O tempo das operações é uma informação essencial para esse cálculo.
Imagine uma máquina disponível durante 8 horas por dia.
Se cada peça necessita de 30 minutos de operação, teoricamente é possível executar até 16 ciclos nesse período, desconsiderando paradas e preparação.
Ao considerar os tempos reais, a previsão se torna mais confiável.
Redução de tempo ocioso
Tempo ocioso ocorre quando máquinas ou operadores estão disponíveis, mas não conseguem continuar produzindo.
Isso pode acontecer porque:
-
O material ainda não chegou.
-
A operação anterior não terminou.
-
Falta uma ferramenta.
-
A máquina está aguardando regulagem.
-
A ordem não foi liberada.
Quando esses períodos são registrados, torna-se possível identificar as principais causas e buscar formas de diminuir as interrupções.
Melhor distribuição de máquinas e operadores
O acompanhamento também ajuda a entender onde os recursos estão sendo mais utilizados.
Uma máquina pode estar sobrecarregada enquanto outra permanece disponível durante boa parte do turno.
Da mesma forma, determinados operadores podem estar concentrados em uma etapa que recebe mais ordens do que consegue processar.
Ao analisar tempos e carga de trabalho, o planejamento pode distribuir melhor as atividades.
Maior precisão na previsão de entrega
Quanto maior o conhecimento sobre os tempos reais das operações, maior tende a ser a precisão na previsão de conclusão das ordens.
Isso é importante porque o prazo final depende da sequência completa de produção.
Não basta considerar apenas o tempo de fabricação de cada peça.
Também devem entrar na análise:
-
Preparação.
-
Filas.
-
Paradas.
-
Inspeções.
-
Movimentações.
-
Disponibilidade de máquinas.
Esse conjunto de informações permite estimativas mais realistas.
Comparação entre produção planejada e realizada
Um dos principais objetivos do controle do chão de fábrica é comparar aquilo que deveria acontecer com aquilo que realmente aconteceu.
Essa comparação ajuda a identificar desvios.
Se uma operação foi planejada para 50 minutos e terminou em 52 minutos, a diferença pode ser considerada pequena.
Se a mesma operação levar 90 minutos repetidamente, existe um sinal de que algo precisa ser analisado.
Com o histórico, também é possível verificar se as melhorias realizadas realmente reduziram os tempos.
Quais tempos devem ser registrados no chão de fábrica?
Para compreender corretamente o desempenho do chão de fábrica, é importante separar os diferentes tipos de tempo envolvidos em uma operação.
Registrar apenas o horário inicial e final pode esconder períodos de parada, preparação e espera.
Horário de início
O horário de início mostra quando determinada operação efetivamente começou.
Esse registro ajuda a acompanhar a sequência produtiva e verificar possíveis atrasos na liberação das atividades.
Por exemplo:
Operação prevista para iniciar: 08:00.
Operação iniciada: 08:35.
Nesse caso, já existe uma diferença de 35 minutos antes mesmo da execução.
Horário de término
O horário de término indica quando a operação foi finalizada.
Ao comparar início e término, é possível calcular o período total utilizado.
Esses registros também ajudam a acompanhar o andamento das ordens abertas.
Tempo de preparação da máquina
Muitas operações exigem um período anterior ao início efetivo da produção.
Durante esse período podem ocorrer:
-
Instalação de ferramentas.
-
Configuração de parâmetros.
-
Regulagem.
-
Posicionamento do material.
-
Ajuste da máquina.
-
Preparação do posto.
Separar esse tempo permite avaliar se a preparação está demorando mais do que deveria.
Tempo efetivo de produção
Esse é o período em que o produto está efetivamente sendo processado.
Ele é uma das principais informações utilizadas para entender produtividade, capacidade e desempenho operacional.
Tempo de parada
O tempo de parada deve ser registrado sempre que uma operação for interrompida.
É interessante também associar cada parada a um motivo específico.
Exemplo:
Início da parada: 10:15.
Fim da parada: 10:35.
Motivo: falta de material.
Tempo parado: 20 minutos.
Com esse histórico, a indústria pode descobrir quais causas provocam mais perda de tempo.
Tempo de manutenção
A manutenção pode interromper total ou parcialmente a disponibilidade de um equipamento.
Registrar esse período separadamente ajuda a entender o impacto das intervenções no planejamento da produção.
Tempo de troca de ferramenta
Em determinadas operações, a troca de ferramentas representa uma parcela relevante do tempo total.
Se esse período for muito elevado ou ocorrer frequentemente, pode ser necessário revisar a sequência das ordens ou os procedimentos de preparação.
Tempo de espera por material
A produção pode parar simplesmente porque os materiais necessários ainda não estão disponíveis.
Registrar esse tempo permite verificar problemas de abastecimento, movimentação interna ou planejamento de materiais.
Tempo de deslocamento entre operações
Alguns processos exigem movimentação de peças entre setores ou máquinas.
Dependendo do layout industrial, esse deslocamento pode representar um período significativo.
Quando ele é acompanhado, também se torna possível avaliar oportunidades para melhorar o fluxo produtivo.
Tipos de tempo que podem ser acompanhados
| Tipo de tempo | O que representa |
|---|---|
| Preparação | Ajustes realizados antes do início da produção |
| Produção | Período em que a operação está efetivamente sendo executada |
| Parada | Tempo em que a atividade ficou interrompida |
| Manutenção | Período destinado a reparos ou intervenções no equipamento |
| Espera | Tempo aguardando material, equipamento ou outra operação |
| Troca | Mudança de ferramenta, configuração ou preparação |
| Total | Soma dos períodos envolvidos na execução da operação |
A separação dessas informações permite entender com maior precisão onde o tempo está sendo utilizado.
Uma operação que levou 120 minutos, por exemplo, pode ter sido dividida da seguinte forma:
Preparação: 20 minutos.
Produção efetiva: 65 minutos.
Paradas: 25 minutos.
Movimentação: 10 minutos.
Total: 120 minutos.
Com essa divisão, fica evidente que apenas 65 minutos foram utilizados diretamente na produção.
Esse nível de detalhamento facilita a identificação de oportunidades de melhoria no chão de fábrica.
Como controlar o tempo de cada etapa da ordem de produção?
O controle do tempo deve acompanhar a ordem de produção desde o planejamento até sua finalização.
Uma forma simples de organizar esse processo é seguir o fluxo:
Criar OP → definir operações → estabelecer tempo previsto → iniciar produção → registrar início → registrar paradas → finalizar operação → calcular tempo realizado
Cada etapa gera informações que podem ser utilizadas posteriormente para avaliar o desempenho produtivo.
Criar a ordem de produção
A ordem de produção deve identificar claramente aquilo que será fabricado.
Entre as principais informações podem estar:
-
Número da ordem.
-
Produto.
-
Quantidade planejada.
-
Data prevista.
-
Operações necessárias.
-
Recursos utilizados.
A OP funciona como referência para os registros feitos durante a fabricação.
Definir as operações
Depois disso, é necessário estabelecer quais etapas serão executadas.
Por exemplo:
Corte.
Dobra.
Soldagem.
Pintura.
Montagem.
Inspeção.
Cada operação pode possuir características e tempos diferentes.
Essa divisão facilita o acompanhamento individual das atividades.
Estabelecer o tempo previsto
Para cada operação, deve ser definido um tempo esperado.
Exemplo:
Corte: 30 minutos.
Dobra: 20 minutos.
Soldagem: 60 minutos.
Pintura: 45 minutos.
Montagem: 40 minutos.
Inspeção: 15 minutos.
Esses valores formam a referência do planejamento.
Registrar o início da operação
Quando o operador começar a atividade, o horário deve ser registrado.
Exemplo:
OP: 2458.
Operação: Corte.
Início: 08:10.
Esse registro permite descobrir quando a atividade realmente começou.
Registrar as paradas
Se ocorrer alguma interrupção, ela deve ser apontada.
Exemplo:
Parada iniciada: 08:35.
Retorno: 08:50.
Motivo: ajuste da máquina.
Tempo parado: 15 minutos.
Sem esse registro, os 15 minutos poderiam ser considerados incorretamente como tempo produtivo.
Registrar o término da operação
Ao concluir a atividade, o horário final também deve ser informado.
Exemplo:
Início: 08:10.
Término: 09:10.
Tempo total: 60 minutos.
Parada: 15 minutos.
Tempo efetivo: 45 minutos.
A partir desses dados, torna-se possível comparar o resultado com o tempo previsto.
Vincular cada apontamento à ordem correta
Cada registro precisa estar associado à ordem de produção correspondente.
Essa organização evita misturar tempos de produtos ou processos diferentes.
O apontamento pode conter informações como:
-
Número da OP.
-
Produto produzido.
-
Operação realizada.
-
Máquina utilizada.
-
Operador responsável.
-
Quantidade produzida.
-
Tempo previsto.
-
Tempo realizado.
-
Quantidade rejeitada.
-
Motivo das paradas.
Registrar o produto produzido
O produto deve estar relacionado diretamente ao apontamento.
Isso permite posteriormente descobrir quanto tempo diferentes itens normalmente levam para serem fabricados.
Também facilita a criação de históricos produtivos.
Identificar a operação realizada
Registrar somente o tempo total da ordem pode não mostrar onde estão os problemas.
Por isso, o apontamento deve identificar a operação específica.
Uma ordem pode ter tempo total de 300 minutos, mas 120 minutos podem estar concentrados em apenas uma etapa.
Essa informação ajuda a localizar rapidamente os pontos que precisam de análise.
Registrar a máquina utilizada
Quando a operação utiliza máquinas ou equipamentos, também é importante registrar qual recurso foi usado.
Assim, torna-se possível analisar informações como:
-
Tempo médio por máquina.
-
Quantidade de horas utilizadas.
-
Frequência de paradas.
-
Equipamentos com maior carga.
-
Máquinas que apresentam operações mais demoradas.
Esses dados apoiam o controle da capacidade produtiva.
Identificar o operador responsável
O operador responsável pelo apontamento também pode ser registrado para manter a rastreabilidade da produção.
O objetivo não deve ser apenas avaliar pessoas individualmente, mas entender como as atividades estão sendo realizadas e garantir que os registros possam ser conferidos quando necessário.
Registrar a quantidade produzida
O tempo precisa ser analisado junto com a quantidade.
Uma operação que levou 60 minutos para fabricar 100 unidades apresenta um cenário diferente de uma operação que utilizou os mesmos 60 minutos para produzir 40 unidades.
Por isso, é importante registrar:
-
Quantidade planejada.
-
Quantidade produzida.
-
Quantidade aprovada.
-
Quantidade perdida ou rejeitada.
Comparar tempo previsto e realizado
Após finalizar a operação, pode ser feita a comparação.
Exemplo:
Tempo previsto: 45 minutos.
Tempo realizado: 58 minutos.
Diferença: 13 minutos acima do planejado.
A diferença pode então ser investigada.
Talvez tenham ocorrido:
-
Paradas.
-
Problemas de material.
-
Ajustes.
-
Retrabalhos.
-
Falhas na máquina.
-
Tempo de preparação maior.
-
Quantidade diferente da planejada.
Quando esse processo é realizado em todas as etapas, a empresa passa a ter uma visão muito mais detalhada do chão de fábrica e consegue identificar com maior precisão onde o tempo está sendo consumido durante cada ordem de produção.
Como comparar tempo planejado x tempo realizado?
Comparar o tempo planejado com o tempo realizado é uma das análises mais importantes para entender o desempenho do chão de fábrica. Essa comparação permite verificar se cada operação está sendo executada dentro do prazo esperado e identificar rapidamente onde estão surgindo atrasos ou diferenças em relação ao planejamento.
O tempo planejado representa quanto uma operação deveria levar considerando condições normais de produção. Já o tempo realizado mostra quanto tempo realmente foi utilizado para concluir a atividade.
Quando esses dois dados são analisados em conjunto, fica mais fácil entender se o processo está funcionando conforme o previsto.
O que significa tempo planejado?
O tempo planejado é a duração esperada para executar determinada operação.
Esse valor pode ser definido com base em:
-
Histórico de produções anteriores.
-
Capacidade da máquina.
-
Quantidade prevista.
-
Complexidade da atividade.
-
Tempo médio da operação.
-
Experiência da equipe.
-
Tempo de preparação necessário.
Por exemplo, uma operação de corte pode ter sido planejada para durar 30 minutos.
Esse valor passa a funcionar como uma referência para avaliar o resultado real.
O que significa tempo realizado?
O tempo realizado corresponde ao período efetivamente utilizado durante a execução da operação.
Se o corte foi planejado para 30 minutos, mas terminou após 35 minutos, houve uma diferença de 5 minutos.
Essa diferença pode parecer pequena quando analisada isoladamente, mas pode se tornar relevante quando ocorre repetidamente durante várias ordens de produção.
Exemplo de comparação entre planejado e realizado
| Etapa | Planejado | Realizado | Diferença |
|---|---|---|---|
| Corte | 30 min | 35 min | +5 min |
| Usinagem | 45 min | 62 min | +17 min |
| Montagem | 40 min | 38 min | -2 min |
| Inspeção | 20 min | 25 min | +5 min |
Nesse exemplo, a usinagem apresenta a maior diferença.
Ela foi planejada para durar 45 minutos, mas utilizou 62 minutos. Isso significa que houve 17 minutos adicionais em relação ao esperado.
Esse resultado indica que a operação merece uma análise mais detalhada.
Como interpretar as diferenças?
Uma diferença positiva indica que a operação levou mais tempo do que o planejado.
Por exemplo:
Planejado: 40 minutos.
Realizado: 52 minutos.
Diferença: +12 minutos.
Já uma diferença negativa indica que a operação foi concluída antes do prazo previsto.
Exemplo:
Planejado: 40 minutos.
Realizado: 35 minutos.
Diferença: -5 minutos.
Nenhuma dessas situações deve ser analisada isoladamente.
Uma operação mais rápida pode representar ganho de eficiência, mas também pode indicar que o tempo padrão está superestimado.
Da mesma forma, uma operação mais lenta pode indicar problemas no processo ou simplesmente uma produção diferente daquela utilizada como referência.
Quais causas devem ser investigadas?
Quando o tempo realizado ultrapassa frequentemente o planejado, é importante analisar possíveis causas.
Entre elas:
-
Paradas durante a operação.
-
Falta de matéria-prima.
-
Ajustes excessivos.
-
Quebra de equipamento.
-
Retrabalho.
-
Problemas de qualidade.
-
Falta de ferramenta.
-
Operação mal dimensionada.
-
Tempo padrão desatualizado.
A comparação entre planejado e realizado ajuda a identificar quais processos do chão de fábrica precisam ser revisados.
Como identificar gargalos pelo tempo de produção?
Os gargalos são pontos do processo produtivo que limitam a capacidade da produção.
Eles podem provocar filas, atrasos, aumento do tempo total das ordens e redução da produtividade.
Por isso, identificar gargalos no chão de fábrica é essencial para melhorar o fluxo de produção.
Operações constantemente atrasadas
Um dos principais sinais de gargalo acontece quando determinada operação ultrapassa frequentemente o tempo previsto.
Se várias ordens apresentam atraso sempre na mesma etapa, isso pode indicar:
-
Capacidade insuficiente.
-
Máquina lenta.
-
Processo complexo.
-
Falta de recursos.
-
Excesso de demanda.
O histórico dos tempos ajuda a confirmar se o problema é pontual ou recorrente.
Máquinas sobrecarregadas
Uma máquina que recebe mais ordens do que consegue processar pode se transformar em gargalo.
Esse cenário pode ser identificado quando existem:
-
Altos tempos de utilização.
-
Poucos períodos disponíveis.
-
Ordens constantemente aguardando.
-
Acúmulo de peças próximas à máquina.
A análise da capacidade produtiva ajuda a entender se o equipamento consegue atender à demanda.
Filas de ordens aguardando uma etapa
Outro sinal comum é o acúmulo de ordens aguardando a mesma operação.
Por exemplo:
Corte concluído.
Cinco ordens aguardando usinagem.
Montagem com pouca demanda.
Nesse cenário, a usinagem pode estar limitando o fluxo da produção.
Tempo realizado muito superior ao planejado
Quando uma operação apresenta constantemente diferenças elevadas entre planejado e realizado, é importante investigar.
Uma etapa planejada para 30 minutos que regularmente utiliza 55 minutos pode estar causando atrasos nas operações seguintes.
Operadores aguardando materiais
Nem sempre o gargalo está diretamente na máquina.
Também podem existir atrasos provocados por:
-
Falta de material.
-
Separação incompleta.
-
Atraso da operação anterior.
-
Problemas internos de abastecimento.
Se os operadores ficam frequentemente esperando, o fluxo produtivo perde eficiência.
Paradas frequentes
Uma máquina pode ter capacidade suficiente, mas mesmo assim se tornar gargalo devido ao número de paradas.
É importante analisar:
-
Frequência.
-
Duração.
-
Motivo.
-
Impacto nas ordens.
Quanto mais frequentes forem as interrupções, maior o risco de atrasos acumulados.
Acúmulo de produtos entre operações
Quando existem muitas peças aguardando processamento entre duas etapas, pode existir um desequilíbrio de capacidade.
Por exemplo:
A operação A produz 100 unidades por hora.
A operação B processa apenas 60 unidades por hora.
Mesmo que ambas estejam funcionando normalmente, haverá acúmulo entre elas.
Maior tempo nem sempre significa gargalo
Uma etapa demorada não é necessariamente um gargalo.
Para confirmar essa condição, também é necessário analisar:
-
Frequência do atraso.
-
Capacidade disponível.
-
Quantidade de ordens aguardando.
-
Impacto nas etapas seguintes.
-
Volume produzido.
-
Disponibilidade dos recursos.
O gargalo deve ser identificado considerando o funcionamento completo do chão de fábrica, e não apenas o tempo isolado de uma atividade.
Como controlar paradas e tempos improdutivos?
Registrar apenas o tempo total de uma operação pode esconder informações importantes sobre o desempenho da produção.
Uma atividade pode ter levado duas horas, por exemplo, mas talvez apenas uma hora e vinte minutos tenham sido utilizadas efetivamente para produzir.
O restante pode ter sido consumido por paradas e esperas.
Por isso, o chão de fábrica precisa separar tempo produtivo de tempo improdutivo.
O que é tempo improdutivo?
Tempo improdutivo é o período em que máquinas ou operadores estão disponíveis ou vinculados a uma atividade, mas não estão efetivamente produzindo.
Esse tempo pode ocorrer por diferentes motivos.
Falta de matéria-prima
A produção pode ser interrompida quando o material necessário não está disponível no momento correto.
O registro deve indicar:
-
Horário da parada.
-
Horário de retorno.
-
Motivo.
-
Operação afetada.
Quebra de máquina
Problemas em equipamentos podem interromper completamente uma operação.
Se esse tipo de ocorrência for frequente, pode ser necessário analisar manutenção preventiva, desgaste ou condições do equipamento.
Manutenção
Algumas paradas são programadas, enquanto outras acontecem de forma inesperada.
É importante diferenciá-las para não misturar indisponibilidades planejadas com falhas inesperadas.
Falta de operador
Uma operação também pode ficar parada pela ausência de um profissional necessário.
Esse motivo pode ser registrado separadamente para facilitar análises futuras.
Ajuste de equipamento
Regulagens e ajustes podem fazer parte do processo, mas quando começam a consumir muito tempo, podem prejudicar a produtividade.
Registrar esse período ajuda a medir seu impacto.
Troca de ferramenta
Dependendo do processo, a troca de ferramentas pode acontecer várias vezes durante o dia.
Ao controlar esse tempo, é possível avaliar se existem oportunidades de redução.
Falta de ordem ou informação
A produção pode ficar parada quando não existem instruções claras sobre:
-
Produto.
-
Quantidade.
-
Medidas.
-
Operação.
-
Prioridade.
-
Especificações.
Esse tipo de parada também deve ser registrado.
Problema de qualidade
Uma peça pode precisar aguardar análise, correção ou liberação.
Nesse caso, a operação pode ficar interrompida até que o problema seja resolvido.
Por que cadastrar motivos padronizados?
Os motivos de parada devem ser registrados de forma padronizada.
Em vez de cada operador escrever uma descrição diferente, podem existir opções previamente cadastradas, como:
-
Falta de material.
-
Quebra.
-
Manutenção.
-
Ajuste.
-
Troca de ferramenta.
-
Falta de operador.
-
Qualidade.
-
Espera de informação.
Essa padronização melhora a qualidade dos relatórios.
Também permite identificar:
-
Motivo que mais gera paradas.
-
Maior tempo perdido.
-
Máquina com mais interrupções.
-
Operação mais afetada.
-
Frequência dos problemas.
Dessa forma, o controle do chão de fábrica deixa de mostrar apenas que houve uma parada e passa a indicar suas principais causas.
Como o apontamento de produção ajuda no controle do tempo?
O apontamento de produção permite registrar informações diretamente durante a execução das atividades.
Esse processo ajuda a acompanhar com maior precisão o que está acontecendo no chão de fábrica.
Em vez de descobrir os tempos somente depois que a ordem foi concluída, os dados podem ser registrados conforme cada operação acontece.
Início da operação
O registro do início mostra quando a atividade começou efetivamente.
Isso permite comparar o horário previsto com o horário real.
Exemplo:
Previsto: 08:00.
Iniciado: 08:12.
Diferença inicial: 12 minutos.
Término da operação
O horário final mostra quando a atividade foi concluída.
Com início e término, pode ser calculado o tempo total.
Quantidade produzida
O tempo precisa estar relacionado à quantidade.
Uma operação de 60 minutos que produziu 100 unidades deve ser analisada de forma diferente de outra que produziu apenas 40 unidades no mesmo período.
Quantidade rejeitada
Também é importante registrar perdas, refugos ou peças rejeitadas.
Isso ajuda a verificar se parte do tempo produtivo foi utilizada em itens que não puderam ser aproveitados.
Operador responsável
O apontamento pode registrar quem executou determinada operação.
Essa informação aumenta a rastreabilidade e facilita consultas posteriores.
Máquina utilizada
Quando existem diferentes equipamentos disponíveis, registrar a máquina permite comparar desempenho, disponibilidade e ocorrência de paradas.
Motivos de parada
Se a produção for interrompida, o motivo pode ser informado durante o apontamento.
Isso evita que o tempo parado seja contabilizado como tempo produtivo.
Tempo produtivo e improdutivo
O apontamento ajuda a separar claramente os dois períodos.
Exemplo:
OP 1580 → Corte iniciado 08:00 → parada 08:40 → retorno 08:55 → corte finalizado 09:30
Tempo total: 1h30.
Tempo parado: 15 minutos.
Tempo produtivo: 1h15.
Nesse exemplo, observar apenas o início e término faria parecer que a operação utilizou 90 minutos de produção efetiva.
Ao registrar a parada, fica claro que 15 minutos foram improdutivos.
Como essas informações ajudam no controle?
Com os apontamentos, podem ser analisados:
-
Tempos médios.
-
Paradas frequentes.
-
Produtividade.
-
Quantidade por hora.
-
Desvios de planejamento.
-
Desempenho das máquinas.
-
Operações atrasadas.
Esse histórico ajuda a melhorar o planejamento das próximas ordens do chão de fábrica.
Quais indicadores ajudam a acompanhar o tempo no chão de fábrica?
Os indicadores transformam os registros da produção em informações mais fáceis de analisar.
No chão de fábrica, eles ajudam a entender produtividade, atrasos, capacidade e aproveitamento dos recursos.
Tempo médio por operação
Mostra quanto tempo determinada operação normalmente leva.
Exemplo:
Corte: média de 32 minutos.
Usinagem: média de 55 minutos.
Montagem: média de 41 minutos.
Esse indicador ajuda na definição dos tempos padrão.
Tempo médio por produto
Produtos diferentes podem exigir tempos diferentes.
Acompanhar a média por produto ajuda a prever melhor a duração de novas ordens.
Tempo planejado x realizado
Mostra a diferença entre aquilo que foi previsto e aquilo que realmente aconteceu.
Diferenças elevadas ou recorrentes podem indicar necessidade de revisão do processo.
Percentual de operações atrasadas
Esse indicador mostra quantas operações ultrapassaram o tempo previsto.
Exemplo:
100 operações concluídas.
18 operações atrasadas.
Percentual de atraso: 18%.
Horas produtivas
Representam o período realmente utilizado para produzir.
Esse indicador ajuda a entender quanto do tempo disponível foi aplicado diretamente na fabricação.
Horas improdutivas
Mostram quanto tempo foi perdido com:
-
Paradas.
-
Esperas.
-
Ajustes.
-
Falta de material.
-
Manutenção.
-
Problemas internos.
Tempo de parada por motivo
Esse indicador ajuda a descobrir quais problemas causam mais impacto.
Exemplo:
Falta de material: 8 horas no mês.
Quebra de máquina: 12 horas.
Ajustes: 5 horas.
Dessa forma, as prioridades de melhoria ficam mais claras.
Tempo médio de preparação
O setup ou preparação pode representar uma parte relevante da jornada de produção.
Monitorar esse período ajuda a identificar operações que demoram demais para começar.
Ordens concluídas dentro do prazo
Esse indicador mede a capacidade de cumprir o planejamento.
Quanto maior o percentual de ordens finalizadas dentro do prazo, maior tende a ser a previsibilidade da produção.
Eficiência por máquina ou operação
Também é possível analisar quanto determinado recurso consegue produzir considerando o tempo disponível.
Esses indicadores ajudam a tomar decisões sobre:
-
Capacidade.
-
Planejamento.
-
Distribuição de carga.
-
Manutenção.
-
Prioridades.
-
Prazos.
Como melhorar o controle do tempo de produção na prática?
Melhorar o controle do tempo exige organização, padronização e registros confiáveis.
Não basta simplesmente marcar horários. É necessário criar um processo que permita comparar informações ao longo do tempo e entender o comportamento real do chão de fábrica.
Mapear todas as etapas produtivas
O primeiro passo é identificar todas as operações necessárias para produzir cada item.
Exemplo:
Corte → Usinagem → Soldagem → Pintura → Montagem → Inspeção.
Esse mapeamento facilita a criação de tempos específicos para cada etapa.
Definir o tempo previsto de cada operação
Cada atividade deve possuir uma referência inicial.
Esses tempos podem ser definidos utilizando:
-
Histórico.
-
Cronometragem.
-
Experiência.
-
Média de produções anteriores.
Depois, os valores devem ser revisados conforme novos dados forem coletados.
Padronizar as operações
Quanto mais padronizado for o processo, mais confiável será a comparação.
É importante definir:
-
Sequência.
-
Método.
-
Máquina.
-
Recursos.
-
Instruções.
Isso reduz diferenças causadas por formas distintas de executar a mesma tarefa.
Registrar início e término das atividades
Toda operação deve ter seus horários registrados.
Esse é o ponto de partida para calcular duração e identificar atrasos.
Cadastrar motivos de parada
Utilizar motivos padronizados facilita análises futuras.
Exemplos:
-
Falta de material.
-
Manutenção.
-
Quebra.
-
Ajuste.
-
Qualidade.
-
Troca de ferramenta.
Separar tempo produtivo de tempo improdutivo
Uma operação pode permanecer aberta por duas horas, mas produzir efetivamente durante apenas uma hora.
Separar os períodos mostra a realidade do processo.
Relacionar os registros às ordens de produção
Todos os apontamentos devem estar vinculados à OP correta.
Isso permite consultar o histórico completo de cada ordem.
Comparar planejado x realizado
A comparação deve fazer parte da rotina.
Sempre que houver diferenças relevantes, é importante investigar as causas.
Analisar gargalos com frequência
Os gargalos podem mudar conforme volume, mix de produtos e disponibilidade dos recursos.
Por isso, a análise deve ser contínua.
Acompanhar indicadores de produção
Indicadores ajudam a transformar muitos registros em informações práticas.
Entre os principais estão:
-
Tempo médio.
-
Horas produtivas.
-
Horas improdutivas.
-
Atrasos.
-
Paradas.
-
Cumprimento de prazo.
Revisar os tempos padrão periodicamente
Os tempos planejados não devem permanecer iguais para sempre.
Mudanças em:
-
Máquinas.
-
Layout.
-
Ferramentas.
-
Processos.
-
Produtos.
podem alterar significativamente a duração das operações.
Por isso, os tempos precisam ser atualizados.
Utilizar informações atualizadas
Quanto mais rápido os dados chegam aos responsáveis, mais rápido podem ser tomadas decisões.
Informações atualizadas do chão de fábrica permitem acompanhar ordens em andamento, identificar atrasos antes que aumentem e agir sobre paradas ou gargalos enquanto a produção ainda está acontecendo.
Um fluxo prático pode ser:
Mapear etapas → definir tempos → iniciar OP → registrar operações → registrar paradas → calcular tempos → comparar planejado e realizado → analisar gargalos → acompanhar indicadores → revisar padrões.
Conclusão
Controlar o tempo de cada etapa do chão de fábrica é uma forma prática de entender como a produção realmente acontece e onde estão os principais pontos que podem ser melhorados.
Ao registrar início e término das operações, tempos de preparação, paradas, esperas e períodos produtivos, a empresa passa a ter informações mais confiáveis para comparar o planejado com o realizado. Isso facilita a identificação de atrasos, gargalos, máquinas sobrecarregadas e processos que precisam ser revisados.
O acompanhamento também contribui para melhorar o planejamento das ordens de produção, calcular prazos com mais precisão e utilizar melhor máquinas, operadores e recursos disponíveis.
Outro benefício importante é a criação de um histórico produtivo. Com dados de diferentes ordens, torna-se possível analisar tempos médios, identificar padrões de atraso e revisar tempos que já não representam a realidade da fábrica.
Para que esse controle seja eficiente, os registros precisam ser feitos de maneira padronizada e relacionados corretamente às ordens de produção. Também é importante separar tempo produtivo de tempo improdutivo e cadastrar os motivos das principais paradas.
Com esse acompanhamento contínuo, o chão de fábrica se torna mais organizado, previsível e preparado para tomar decisões baseadas no desempenho real da produção.
confira mais conteúdos no nosso blog.
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Chão de Fábrica Como Fazer Apontamento de Produção
O chão de fábrica é o ambiente onde a produção realmente acontece.…
Chão de Fábrica e PCP Como Integrar Planejamento e Produção
A integração entre chão de fábrica e PCP é um dos pontos…
Sistema para Confecção: Como Transformar Dados da Produção em Decisões
O que significa transformar dados da produção em decisões? Em uma confecção,…
Sistema para Confecção: Como Evitar Falta de Material Durante a Produção
O que é um sistema para confecção? Um sistema para confecção é uma…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.