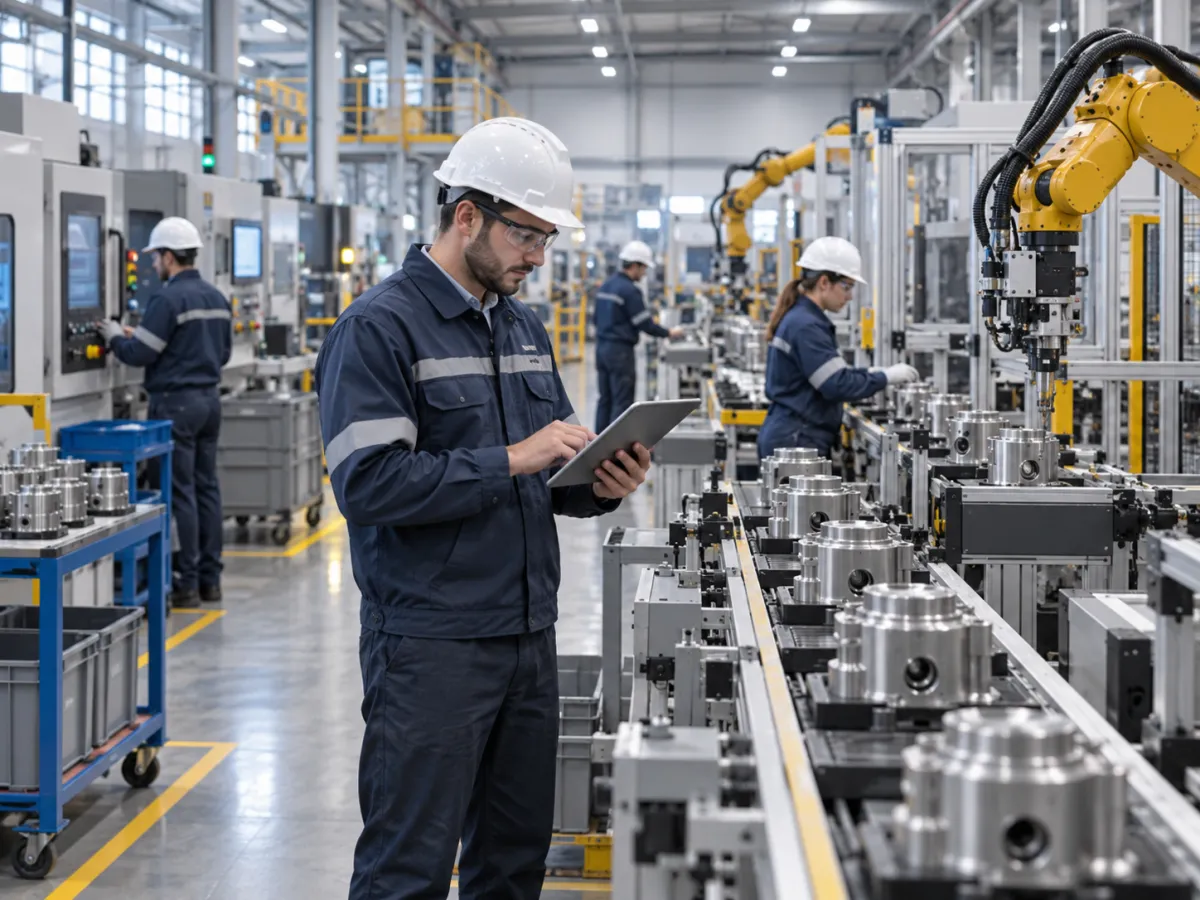
Controlar o tempo utilizado em cada etapa da produção é uma atividade essencial para empresas que precisam compreender com maior precisão o funcionamento do chão de fábrica. Quando a indústria conhece apenas o horário de início e de conclusão de uma ordem, mas não acompanha o que acontece entre esses dois momentos, diversas informações importantes podem permanecer ocultas.
Uma ordem pode passar por preparação, corte, usinagem, montagem, acabamento, inspeção, embalagem ou outras operações específicas. Cada atividade utiliza recursos, mão de obra, máquinas, ferramentas e materiais durante determinado período. Se esses tempos não forem registrados separadamente, torna-se difícil saber qual etapa está consumindo mais capacidade, onde existem esperas e quais processos precisam ser revisados.
O acompanhamento detalhado também fortalece o controle de produção, pois permite comparar aquilo que foi planejado com o que realmente aconteceu durante a fabricação. Essa comparação ajuda a identificar desvios, atrasos recorrentes, paradas, problemas de abastecimento, tempos excessivos de preparação e situações que prejudicam o fluxo produtivo.
Outro ponto importante é que o tempo não deve ser analisado de maneira isolada. Produzir rapidamente não significa necessariamente produzir melhor. É necessário relacionar tempo, quantidade, qualidade, perdas, retrabalhos e utilização dos recursos. Uma etapa pode apresentar um tempo aparentemente satisfatório e, ainda assim, gerar problemas na operação seguinte.
Por isso, organizar o tempo de produção exige registros confiáveis e critérios claros. A indústria precisa saber quando uma operação realmente começou, quando terminou, quais interrupções ocorreram e quanto do período registrado correspondeu efetivamente à fabricação.
Com essas informações, a empresa consegue construir históricos, revisar padrões, avaliar capacidade, melhorar a programação das ordens e tomar decisões baseadas na execução real. O resultado é uma gestão mais transparente do processo produtivo, com maior capacidade para localizar gargalos e compreender os fatores que afetam prazos e produtividade.
Por que controlar o tempo de cada etapa no Chão de Fábrica?
O chão de fábrica concentra uma grande quantidade de atividades que precisam funcionar de maneira coordenada. Máquinas, operadores, materiais, ferramentas e ordens de produção disputam capacidade e precisam estar disponíveis no momento adequado para que o fluxo produtivo avance.
Quando a empresa acompanha apenas o tempo total da ordem, perde parte da visibilidade sobre o comportamento de cada operação. Determinado produto pode permanecer vários períodos dentro da produção, mas somente uma parte desse tempo pode estar relacionada à transformação efetiva do material.
Entre uma operação e outra podem existir esperas por máquina, material, operador, ferramenta, inspeção, transporte interno ou liberação de uma atividade anterior. Essas ocorrências precisam ser diferenciadas do tempo efetivamente produtivo.
O controle por etapa permite descobrir onde a ordem permaneceu por mais tempo e quais atividades realmente consumiram capacidade. Essa informação é especialmente útil quando diferentes produtos utilizam os mesmos equipamentos ou passam pelos mesmos setores.
Se determinada máquina possui uma fila constante de ordens aguardando processamento, por exemplo, a gestão precisa compreender se o problema está relacionado ao tempo da própria operação, ao excesso de carga, aos ajustes necessários entre produtos ou a alguma indisponibilidade frequente.
Conhecer esses acontecimentos melhora a gestão da produção, porque permite trabalhar com dados provenientes da rotina industrial em vez de depender somente de estimativas.
Também fica mais fácil revisar promessas de entrega. Quando a empresa conhece os tempos reais de fabricação e entende como suas operações se comportam, pode criar programações mais coerentes com a capacidade disponível.
Outro benefício está relacionado ao custo. Cada período utilizado por uma máquina ou operador pode representar consumo de recursos. Quando determinados produtos exigem muito mais tempo do que o previsto, o resultado pode afetar a análise de custo e a margem da operação.
Por isso, controlar o tempo não deve ser entendido como simples fiscalização do trabalho. O objetivo é compreender como os recursos produtivos estão sendo utilizados e transformar os registros em informações capazes de apoiar decisões.
Mapeie todas as etapas do processo produtivo antes de medir o tempo
Um bom controle começa pela definição clara das etapas que compõem o processo produtivo. Não é possível analisar corretamente os tempos quando as operações não estão organizadas ou quando diferentes atividades são registradas como se fossem uma única etapa.
O primeiro trabalho consiste em entender o caminho percorrido pelo produto desde sua entrada na fabricação até sua conclusão.
Dependendo da indústria, esse fluxo pode incluir separação de materiais, preparação de equipamentos, corte, transformação, montagem, acabamento, tratamento, inspeção, embalagem e movimentações internas. Outros segmentos possuem sequências completamente diferentes.
O importante é representar a realidade da operação.
Cada etapa precisa possuir uma identificação clara. Quando uma atividade é muito ampla, pode ser necessário dividi-la para permitir uma análise adequada.
Imagine um setor no qual preparação, execução e inspeção sejam registradas dentro de uma mesma operação. Se ocorrer um atraso, será difícil determinar qual dessas atividades consumiu mais tempo.
Ao separar os registros, a empresa aumenta a capacidade de localizar o motivo da diferença.
Também é importante identificar quais recursos podem executar cada operação. Algumas etapas dependem de equipamentos específicos, enquanto outras podem ser realizadas em diferentes máquinas ou postos de trabalho.
Esse cadastro auxilia o planejamento porque relaciona os tempos às capacidades disponíveis.
Outro ponto fundamental é observar a sequência das operações. Determinadas etapas somente podem começar depois que uma atividade anterior foi finalizada. Essa dependência influencia diretamente o prazo total.
Se o processo anterior atrasar, as atividades seguintes também poderão ser afetadas, mesmo que seus tempos individuais estejam dentro do esperado.
Por isso, o mapeamento deve observar não somente as operações, mas também suas relações.
Um processo bem estruturado facilita o apontamento de produção, pois os operadores conseguem identificar exatamente qual atividade está sendo realizada e registrar os acontecimentos no local correto.
A partir desse ponto, os dados deixam de representar apenas o tempo geral da ordem e passam a demonstrar como a produção realmente avançou pelas diferentes etapas.
Diferencie tempo planejado e tempo realizado
Um dos controles mais importantes da produção é a comparação entre o tempo esperado e o tempo efetivamente utilizado.
O tempo planejado representa uma referência utilizada durante a programação. Ele ajuda a estimar quanto determinado recurso ficará ocupado e quando a operação seguinte poderá começar.
Já o tempo realizado mostra aquilo que aconteceu durante a execução.
Essa diferença é essencial para a gestão industrial. Se a empresa utiliza somente tempos planejados, pode criar uma visão da fábrica que não corresponde à realidade.
Uma operação considerada rápida no cadastro pode consumir períodos significativamente maiores durante a produção. Quando isso ocorre com frequência, a programação passa a acumular atrasos.
É importante investigar a origem da diferença.
O tempo planejado pode estar desatualizado. O processo pode ter sofrido alterações. O material utilizado pode apresentar características diferentes. A máquina pode exigir ajustes adicionais. A equipe pode encontrar dificuldades durante a execução.
Também podem existir problemas relacionados ao abastecimento da linha, à disponibilidade de ferramentas ou às condições dos equipamentos.
Por outro lado, operações que frequentemente terminam em períodos menores também precisam ser analisadas. Nesse caso, o padrão utilizado pela programação pode estar superestimando a necessidade de capacidade.
O histórico realizado fornece uma base para revisar esses parâmetros.
Isso não significa que a empresa deve alterar seus padrões depois de cada ordem. É importante analisar uma quantidade representativa de ocorrências e entender as condições em que os resultados foram obtidos.
Uma ordem produzida em situação excepcional não necessariamente deve definir o novo padrão.
A comparação precisa considerar produto, operação, máquina, quantidade, condições de produção e outras variáveis relevantes.
O objetivo é reduzir a distância entre aquilo que o planejamento espera e aquilo que o chão de fábrica consegue executar.
Quanto mais próximos esses dois cenários estiverem, mais confiável tende a ser a programação da produção.
Registre o início e o término de cada operação
Para descobrir quanto tempo uma etapa realmente utiliza, é necessário identificar com clareza seu início e seu término.
O registro deve representar o momento em que o recurso realmente começou a trabalhar naquela operação. Da mesma forma, a finalização precisa ocorrer quando a atividade correspondente foi concluída ou interrompida conforme as regras definidas pela empresa.
Essa prática faz parte do apontamento de produção.
Quando a coleta é realizada de forma correta, a empresa consegue construir históricos detalhados sobre a execução.
O registro pode relacionar a ordem de produção, o produto, a operação executada, o recurso utilizado, o operador responsável, os horários ou períodos envolvidos, a quantidade produzida e eventuais ocorrências.
Não é necessário coletar dados que não tenham utilidade. Um apontamento excessivamente complicado pode dificultar o trabalho de quem está na produção e aumentar a possibilidade de preenchimentos incorretos.
Por isso, a coleta precisa equilibrar simplicidade e qualidade.
Também é recomendável realizar o registro próximo do momento em que o acontecimento ocorre.
Quando as informações são preenchidas somente depois de várias operações ou no encerramento do período de trabalho, aumenta a dependência da memória.
Isso pode provocar horários estimados, paradas esquecidas ou quantidades registradas no local incorreto.
Quanto mais próximo estiver o registro da execução, maior tende a ser a fidelidade das informações.
Outro cuidado está relacionado às operações que atravessam mudanças de turno ou períodos de interrupção. Manter uma atividade continuamente aberta sem registrar essas situações pode criar um tempo muito superior ao realmente utilizado na fabricação.
O apontamento precisa representar aquilo que aconteceu.
O objetivo não é simplesmente marcar abertura e encerramento de tarefas. O objetivo é formar uma base capaz de explicar quanto tempo foi utilizado, em qual atividade e sob quais condições.
Com isso, a empresa passa a enxergar a produção por operação e consegue investigar com maior precisão onde os desvios estão ocorrendo.
Separe o tempo produtivo dos períodos de parada
Nem todo período existente entre o início e o final de uma operação representa produção efetiva.
Uma máquina pode iniciar determinada atividade e ser interrompida por diferentes motivos. Pode faltar matéria-prima, ocorrer necessidade de manutenção, existir espera por aprovação ou ser necessário aguardar uma ferramenta.
Se todo esse período for considerado produtivo, o indicador ficará distorcido.
Por isso, o controle de produção precisa distinguir o tempo de operação das interrupções.
As paradas também devem possuir motivos claros.
Não basta saber que uma máquina ficou indisponível. A gestão precisa compreender por que isso aconteceu.
Existem paradas relacionadas à manutenção, preparação, abastecimento, falta de operador, espera de material, qualidade, ajustes ou fatores externos ao setor.
Quando todas essas ocorrências são agrupadas em uma classificação genérica, a empresa perde a oportunidade de identificar a verdadeira origem das interrupções.
Um histórico organizado permite observar quais motivos aparecem com maior frequência.
Caso a espera de materiais seja recorrente, pode existir um problema no abastecimento interno ou no planejamento de compras.
Se ajustes de máquina consomem períodos elevados, pode ser necessário revisar os procedimentos de preparação.
Quando uma determinada falha aparece repetidamente no mesmo equipamento, a manutenção pode utilizar essa informação para investigar a causa.
O importante é conectar as ocorrências às decisões.
Registrar paradas sem analisar seus motivos gera dados, mas não necessariamente produz melhoria.
Também é importante diferenciar interrupções planejadas das não planejadas. Algumas atividades fazem parte da rotina normal da operação, enquanto outras representam acontecimentos inesperados.
Essa separação melhora a interpretação do desempenho.
O acompanhamento deve buscar uma visão justa da realidade do chão de fábrica.
A análise correta do tempo produtivo ajuda a empresa a descobrir se o problema está na velocidade da operação ou nos períodos em que o processo deixa de avançar.
Controle também o tempo de preparação das máquinas
O tempo necessário para preparar uma máquina pode influenciar significativamente a capacidade disponível.
Antes de iniciar determinada ordem, pode ser necessário trocar ferramentas, ajustar parâmetros, limpar equipamentos, posicionar materiais, instalar componentes ou configurar dispositivos.
Esse período precisa ser considerado dentro da gestão da produção.
Ignorar a preparação cria uma visão incompleta da ocupação dos recursos.
Uma máquina pode executar a fabricação em um período relativamente curto, mas exigir uma preparação extensa antes de cada lote. Quando várias trocas acontecem durante o mesmo período produtivo, a capacidade disponível pode ser bastante afetada.
O histórico permite identificar quais produtos ou combinações exigem maior esforço de preparação.
Essa informação pode ajudar o PCP a organizar a sequência das ordens.
Quando tecnicamente possível e adequado à demanda, produtos com configurações semelhantes podem ser programados de maneira que reduza mudanças desnecessárias.
Entretanto, essa decisão precisa considerar outros fatores, como prioridades de entrega, disponibilidade de materiais e necessidade de atender diferentes pedidos.
O controle do tempo de preparação também ajuda a identificar oportunidades de padronização.
Se operadores diferentes utilizam períodos muito distintos para preparar a mesma máquina em condições semelhantes, é importante compreender o motivo.
Pode existir diferença no método utilizado, localização de ferramentas, disponibilidade dos materiais ou clareza das instruções.
A análise permite revisar o processo sem depender de suposições.
Também é recomendável separar preparação e execução no apontamento.
Quando ambos são registrados como uma única atividade, fica difícil descobrir se determinada ordem demorou mais porque a produção foi lenta ou porque a preparação consumiu mais recursos.
Com os registros separados, a gestão consegue acompanhar a evolução de cada componente do tempo de produção.
Essa diferenciação melhora a análise da capacidade e ajuda a criar programações mais próximas da realidade.
Acompanhe o tempo de ciclo de cada operação
O tempo de ciclo é uma referência importante para compreender o ritmo de execução de uma atividade produtiva.
Esse acompanhamento permite observar quanto tempo uma operação utiliza para entregar determinado resultado dentro das condições definidas pela empresa.
Entretanto, o indicador precisa ser interpretado corretamente.
Não é suficiente observar um único resultado e assumir que ele representa o comportamento normal da operação. Existem variações relacionadas aos produtos, lotes, materiais, equipamentos e condições de execução.
Por isso, o histórico é fundamental.
O acompanhamento contínuo ajuda a identificar a faixa habitual de comportamento e a perceber alterações relevantes.
Quando determinado processo começa a levar mais tempo que anteriormente, a empresa pode investigar o que mudou.
Pode haver desgaste da máquina, alteração no método, dificuldade com um material específico, mudança na equipe ou alguma nova exigência de qualidade.
O mesmo raciocínio vale para melhorias.
Se uma alteração de processo reduz consistentemente o tempo sem aumentar perdas ou defeitos, o resultado pode servir como referência para revisar os padrões.
O tempo de ciclo também é útil para o planejamento e controle da produção.
Conhecendo o ritmo das operações, o PCP consegue analisar com maior precisão a ocupação dos recursos e as possibilidades de sequenciamento.
Ainda assim, é importante evitar uma visão baseada exclusivamente em velocidade.
Reduzir o tempo sacrificando a qualidade pode transferir o problema para outras etapas.
Uma produção rápida que gera retrabalho não necessariamente representa melhor desempenho.
Por isso, o tempo de ciclo deve ser relacionado à quantidade aprovada, às perdas, ao retrabalho e à estabilidade do processo.
Essa visão combinada ajuda a proteger o resultado final e evita decisões baseadas em um único indicador.
Relacione o tempo à quantidade produzida
Analisar somente o período utilizado não é suficiente para entender o desempenho de uma operação.
É necessário relacionar o tempo à quantidade efetivamente produzida.
Duas ordens podem utilizar períodos semelhantes e apresentar resultados completamente diferentes. Uma pode concluir toda a quantidade prevista, enquanto outra pode finalizar apenas uma parte por causa de perdas, dificuldades operacionais ou interrupções.
Por isso, o apontamento de produção deve combinar informações de tempo e quantidade.
O registro também precisa diferenciar quantidade produzida, quantidade aprovada, quantidade perdida e quantidade destinada ao retrabalho quando essas informações forem relevantes para o processo.
Essa separação melhora a leitura da produtividade.
Uma máquina pode apresentar grande volume de produção, mas parte significativa desse volume pode não atender aos requisitos de qualidade.
Nesse caso, observar apenas a quantidade processada criaria uma interpretação incompleta.
A quantidade concluída também ajuda a acompanhar o avanço das ordens.
Uma ordem permanecer aberta durante determinado período não significa necessariamente que esteja próxima do encerramento.
Conhecendo aquilo que já foi produzido e aquilo que ainda está pendente, a empresa consegue visualizar melhor o estágio real do processo.
Essa informação também pode ajudar os setores seguintes.
Se determinada operação libera produtos parcialmente, a etapa posterior pode começar antes que toda a ordem anterior esteja encerrada, desde que esse fluxo esteja previsto e seja adequado ao processo.
O controle das quantidades precisa estar alinhado ao estoque e às movimentações internas.
Materiais consumidos e produtos concluídos devem possuir registros coerentes para evitar diferenças entre a produção e os demais controles da empresa.
Relacionar quantidade, tempo e qualidade permite uma avaliação mais completa da produtividade industrial.
O objetivo deixa de ser simplesmente produzir rápido e passa a ser produzir de maneira consistente, utilizando adequadamente os recursos disponíveis.
Identifique gargalos com base nos tempos registrados
Um gargalo aparece quando determinada parte do fluxo limita a capacidade de avanço do restante da produção.
Na prática, isso pode ser percebido por filas recorrentes, atrasos, acúmulo de materiais em processo ou dificuldade constante para determinadas ordens ultrapassarem uma etapa.
Os dados de tempo ajudam a localizar essas situações.
Quando o chão de fábrica possui apontamentos separados por operação, a empresa consegue observar onde as ordens permanecem por mais tempo.
Entretanto, é necessário distinguir o tempo de processamento do tempo de espera.
Uma etapa pode executar rapidamente sua atividade, mas receber uma quantidade de ordens superior à sua capacidade. Nesse cenário, o problema aparece na fila.
Em outro caso, a própria execução pode ser lenta e consumir grande parte da capacidade disponível.
As ações necessárias serão diferentes.
Também é importante observar se o gargalo é permanente ou circunstancial.
Determinadas operações podem limitar o fluxo continuamente, enquanto outras enfrentam sobrecarga somente durante períodos específicos ou para determinadas famílias de produtos.
O histórico permite perceber esses padrões.
Depois de localizar o ponto de restrição, a empresa pode avaliar diferentes alternativas.
Pode ser necessário revisar o sequenciamento, reduzir paradas, melhorar o abastecimento, reorganizar operadores, rever procedimentos, avaliar manutenção ou estudar alterações no processo.
Nem sempre a solução é adquirir outra máquina.
Antes de aumentar a capacidade instalada, é importante entender quanto da capacidade atual está realmente disponível e como está sendo utilizada.
Uma operação com muitas interrupções pode apresentar oportunidade de melhoria sem necessidade imediata de expansão.
O controle do tempo fornece evidências para essa análise.
Quando os gargalos são identificados com registros reais, a gestão consegue priorizar ações que afetam diretamente o fluxo produtivo.
Use os tempos reais para analisar a capacidade produtiva
A capacidade produtiva está relacionada ao volume que uma operação consegue executar considerando os recursos e as condições disponíveis.
Para analisar essa capacidade de maneira realista, é necessário conhecer quanto tempo as operações realmente consomem.
Utilizar apenas padrões teóricos pode gerar programações acima daquilo que o chão de fábrica consegue executar.
A disponibilidade da máquina não significa que todo o período poderá ser convertido em produção.
Existem preparações, manutenções, inspeções, abastecimentos, limpezas, ajustes e outras atividades que precisam ser consideradas.
Também existem restrições relacionadas às equipes.
Uma máquina pode estar disponível, mas não existir operador habilitado no momento necessário.
Da mesma forma, um setor pode possuir diferentes equipamentos, porém apenas alguns deles serem adequados para determinada operação.
Por isso, o planejamento precisa considerar a combinação entre recurso, operação e tempo.
Os dados realizados ajudam a responder perguntas importantes.
A empresa consegue avaliar quanto determinada família de produtos costuma exigir de cada recurso, quais máquinas permanecem mais ocupadas e onde existe maior variação entre planejamento e execução.
Esses históricos também ajudam na análise de novos pedidos.
Antes de incluir uma grande quantidade de ordens na programação, o PCP pode avaliar a carga existente e confrontá-la com a capacidade disponível.
Essa prática reduz o risco de programações inviáveis.
A capacidade precisa ser acompanhada continuamente porque as condições mudam.
Novas máquinas podem entrar em operação, produtos podem ser alterados, equipes podem receber treinamento, processos podem melhorar e equipamentos podem apresentar indisponibilidades.
Por isso, os tempos históricos devem ser utilizados como referência, mas precisam ser revisados quando a realidade produtiva mudar.
O objetivo é fazer com que o PCP trabalhe com uma visão cada vez mais próxima da execução.
Relacione o controle de tempo ao PCP
O PCP depende de informações confiáveis para decidir o que produzir, quando produzir e quais recursos utilizar.
Quando o planejamento não recebe retorno da execução, cria-se uma separação entre aquilo que foi programado e aquilo que realmente acontece na fábrica.
O registro dos tempos ajuda a reduzir essa diferença.
A programação pode estabelecer uma sequência de ordens com base nos tempos disponíveis. Durante a execução, o apontamento de produção informa como essas ordens estão avançando.
Caso determinada etapa utilize mais tempo que o esperado, as atividades posteriores poderão ser afetadas.
Ter acesso a essa informação permite revisar prioridades antes que o atraso se espalhe pelo restante da programação.
O mesmo vale para antecipações.
Se uma operação for concluída antes do esperado e existir material e capacidade disponíveis, o planejamento pode avaliar a possibilidade de antecipar atividades seguintes.
Essa comunicação precisa funcionar nos dois sentidos.
O PCP envia ordens, prioridades e sequências para a produção, enquanto o chão de fábrica devolve informações sobre andamento, quantidades, tempos, interrupções e perdas.
Essa troca melhora a qualidade do planejamento futuro.
O histórico mostra quais parâmetros precisam ser revisados e quais operações apresentam maior instabilidade.
Também permite compreender os impactos de decisões de sequenciamento.
Mudar constantemente as prioridades, por exemplo, pode aumentar preparações e interromper fluxos já iniciados.
Por isso, urgências devem ser analisadas considerando seus efeitos sobre os demais pedidos.
Um bom planejamento e controle da produção procura equilibrar demanda, capacidade, materiais, recursos e prazos.
O controle detalhado do tempo fornece uma das informações necessárias para construir esse equilíbrio.
Analise o tempo de espera entre uma etapa e outra
Uma parte importante do prazo total de fabricação pode estar fora da execução direta das operações.
Depois de concluir uma atividade, o produto pode permanecer aguardando transporte interno, liberação, inspeção, material complementar ou disponibilidade da próxima máquina.
Esse período precisa ser observado.
Se a empresa mede apenas os tempos de processamento, pode concluir que todas as operações possuem desempenho satisfatório, mesmo que o produto permaneça durante longos períodos parado entre elas.
Por isso, o controle de produção precisa acompanhar também as esperas relevantes.
Uma fila pode surgir porque duas operações possuem capacidades muito diferentes.
Também pode existir uma regra de produção que obriga a conclusão de todo o lote antes do avanço para a etapa seguinte.
Em outros casos, o problema pode estar na movimentação interna ou na falta de comunicação entre setores.
O importante é descobrir a causa.
Reduzir somente o tempo de execução de uma máquina pode gerar pouco efeito sobre o prazo total quando a principal dificuldade está no período em que o produto permanece aguardando.
Essa visão ajuda a empresa a direcionar os esforços para aquilo que realmente interfere no fluxo.
Os registros também permitem avaliar o caminho percorrido por diferentes produtos.
Itens que utilizam etapas semelhantes podem apresentar comportamentos distintos por causa do tamanho dos lotes, sequência das operações ou recursos necessários.
Ao analisar o tempo completo, a gestão consegue entender melhor essas diferenças.
O objetivo deve ser criar um fluxo produtivo mais previsível, no qual as ordens avancem com menos interrupções desnecessárias.
Isso não significa eliminar todas as esperas, pois determinadas situações fazem parte da própria organização industrial.
O fundamental é identificar quais períodos são necessários e quais representam oportunidades de melhoria.
Controle retrabalho e perdas junto com o tempo
Tempo, quantidade e qualidade precisam ser analisados em conjunto.
Uma operação pode cumprir o período planejado e, mesmo assim, gerar produtos que precisam ser refeitos.
Nesse cenário, parte da capacidade será utilizada novamente para corrigir algo que deveria ter sido concluído anteriormente.
Esse retrabalho afeta o tempo de produção, os custos e o prazo das demais ordens.
Por isso, é recomendável registrar quando uma atividade está sendo executada pela primeira vez e quando está relacionada à correção de algum problema.
A mesma lógica se aplica às perdas.
Materiais refugados ou produtos descartados podem exigir reposição, fazendo com que novas unidades sejam processadas.
Se esse impacto não for relacionado ao tempo, a gestão pode interpretar incorretamente a produtividade.
O registro da causa também é importante.
A empresa precisa distinguir problemas relacionados ao material, equipamento, método, ajuste, especificação ou outras situações pertinentes à sua realidade.
O objetivo não deve ser simplesmente acumular códigos de defeitos, mas criar informações capazes de direcionar ações.
Quando determinado tipo de ocorrência aparece repetidamente na mesma etapa, existe uma oportunidade clara de investigação.
A análise pode envolver qualidade, engenharia, manutenção, produção e demais áreas relacionadas.
Também é importante observar a etapa em que o problema foi originado e o momento em que foi detectado.
Nem sempre são o mesmo ponto do processo.
Uma falha gerada anteriormente pode ser identificada somente durante a inspeção final.
Nesse caso, o histórico precisa permitir investigar a origem para evitar que a ação seja direcionada apenas ao setor que encontrou o problema.
Integrar qualidade e tempo oferece uma visão mais completa da produtividade industrial.
Padronize os motivos de parada e interrupção
A qualidade dos registros depende da maneira como as ocorrências são classificadas.
Se cada operador descreve uma mesma parada com palavras diferentes, a análise posterior pode ficar fragmentada.
Por isso, é importante criar motivos padronizados.
A classificação deve representar as principais situações encontradas no chão de fábrica, sem se tornar excessivamente extensa.
Podem existir categorias relacionadas à falta de material, manutenção, ajuste, qualidade, ferramenta, limpeza, espera de liberação, preparação ou outros motivos pertinentes ao processo da empresa.
O conjunto precisa refletir a rotina real.
Classificações muito genéricas prejudicam a análise.
Se praticamente todas as ocorrências forem registradas como “outros”, a empresa terá dificuldade para descobrir onde agir.
Por outro lado, criar uma quantidade exagerada de opções também pode gerar dúvidas e erros de preenchimento.
A estrutura deve facilitar o registro.
É recomendável revisar periodicamente os motivos utilizados.
Algumas categorias podem perder relevância, enquanto novos problemas podem surgir depois de alterações no processo.
Também é possível descobrir que dois motivos diferentes representam, na prática, a mesma situação.
A padronização permite consolidar os históricos e identificar recorrências.
Depois disso, a empresa pode avaliar quais causas estão consumindo mais tempo ou interrompendo com maior frequência determinadas operações.
Esse tipo de análise ajuda a direcionar projetos de melhoria.
Se o principal problema estiver relacionado à falta de materiais, a ação pode envolver compras, estoque, separação ou abastecimento.
Se estiver relacionado às máquinas, manutenção e engenharia podem precisar participar.
O registro, portanto, deve conectar o acontecimento à possibilidade de ação.
Utilize uma tabela de acompanhamento do tempo de produção
Uma tabela simples ajuda a visualizar quais informações precisam ser registradas durante a execução das ordens.
| Etapa acompanhada | Informação registrada | O que analisar | Possível ação |
|---|---|---|---|
| Preparação | Início, término e recurso utilizado | Variação do tempo entre ordens | Revisar procedimentos de preparação |
| Produção | Tempo de execução e quantidade concluída | Diferença entre planejado e realizado | Atualizar padrões e investigar desvios |
| Parada | Duração e motivo da interrupção | Causas recorrentes | Atuar na origem das paradas |
| Espera | Motivo e etapa relacionada | Acúmulo entre operações | Revisar fluxo e sequenciamento |
| Retrabalho | Operação refeita e causa | Repetição de falhas | Corrigir causas no processo |
| Inspeção | Tempo utilizado e resultado | Impacto da qualidade no fluxo | Melhorar critérios e organização |
| Finalização | Quantidade concluída e situação da ordem | Cumprimento do planejamento | Atualizar programação e histórico |
A tabela não precisa representar exatamente todas as empresas. Cada indústria deve adaptar os registros à sua realidade.
O mais importante é garantir que o acompanhamento consiga explicar como o tempo foi utilizado.
Uma tabela isolada também não substitui o processo de análise.
Os registros precisam ser consolidados e avaliados para gerar informações úteis.
Ao combinar operação, tempo, quantidade e ocorrência, a empresa consegue formar uma visão organizada da execução.
Essa estrutura fortalece a gestão da produção e facilita a comparação entre diferentes períodos e ordens.
Evite medir apenas a velocidade dos operadores
O controle do tempo precisa ter como objetivo compreender e melhorar os processos.
Quando a análise é reduzida exclusivamente à velocidade individual dos operadores, fatores importantes podem ser ignorados.
Um colaborador pode levar mais tempo porque a máquina apresentou problemas, porque o material chegou atrasado, porque faltou ferramenta ou porque recebeu uma ordem com maior complexidade.
Avaliar somente o tempo final pode atribuir a uma pessoa algo que foi provocado pelo processo.
Por isso, os registros precisam conter contexto.
A análise deve considerar produto, operação, equipamento, condições da execução, quantidade e ocorrências.
Esse cuidado melhora a qualidade das decisões.
Também contribui para que a equipe compreenda a finalidade do apontamento de produção.
Quando os operadores entendem que os registros serão utilizados para corrigir problemas de materiais, equipamentos e organização, existe maior clareza sobre a importância da informação.
A participação da equipe também pode revelar causas que não aparecem diretamente nos indicadores.
Um tempo elevado mostra que ocorreu um desvio, mas quem executa a atividade muitas vezes consegue explicar o motivo.
Por isso, os dados precisam ser combinados com a observação do processo.
O controle não deve se tornar apenas uma coleção de registros.
Seu valor aparece quando as informações ajudam a remover dificuldades reais e tornam a operação mais previsível.
Integre o tempo de produção ao controle de materiais
Muitos atrasos atribuídos à produção começam antes da operação.
Uma ordem pode estar disponível, a máquina pode estar preparada e o operador pode estar presente, mas a atividade não começa porque falta matéria-prima ou algum componente.
Esse período precisa ser identificado.
A integração entre controle de produção e estoque ajuda a evitar esse tipo de situação.
Antes de liberar determinada ordem, é importante verificar a disponibilidade dos materiais necessários.
Dependendo da organização da empresa, também pode ser preciso separar, reservar ou movimentar esses itens até o local de produção.
O saldo existente no estoque não significa necessariamente que o material esteja pronto para utilização.
Pode estar reservado para outra ordem, aguardando inspeção ou localizado em outro setor.
Essas condições precisam ser consideradas.
Os atrasos relacionados aos materiais também devem ser registrados.
Ao analisar o histórico, a empresa pode descobrir quais itens aparecem repetidamente em situações de falta ou quais fornecedores estão relacionados a maiores dificuldades de abastecimento.
O PCP e o setor de compras podem utilizar essas informações para revisar políticas de reposição.
Também é importante acompanhar o consumo real.
Se determinada operação utiliza frequentemente mais material que o previsto, a diferença pode indicar perdas, divergências de cadastro, problemas de processo ou necessidade de revisar a estrutura do produto.
Tempo e material possuem relação direta.
Quanto mais interrupções provocadas pelo abastecimento, menor tende a ser a continuidade do fluxo produtivo.
Por isso, uma visão integrada ajuda a empresa a agir antes que o problema apareça somente na data de entrega.
Utilize históricos para revisar os tempos padrão
Os tempos padrão utilizados pela empresa precisam representar adequadamente o processo.
Se foram definidos há muito tempo e nunca passaram por revisão, podem deixar de refletir as condições atuais.
Máquinas podem ter sido substituídas, métodos podem ter mudado e produtos podem ter recebido novas especificações.
Os registros realizados oferecem uma base para revisar essas referências.
O histórico do tempo de produção pode mostrar como determinada operação se comportou em diferentes ordens.
Antes de alterar o padrão, é importante observar se os resultados são consistentes.
Uma execução excepcionalmente rápida ou lenta não deve ser tratada automaticamente como nova referência.
Também é necessário separar situações afetadas por paradas ou problemas externos.
O tempo padrão deve representar a condição adequada de execução definida pela empresa.
Se os registros mostram diferenças recorrentes, a gestão precisa investigar.
Pode ser necessário atualizar o cadastro, mas também pode existir uma dificuldade operacional que precisa ser corrigida.
Alterar o padrão sem investigar o motivo pode simplesmente incorporar uma ineficiência ao planejamento.
Da mesma forma, manter um parâmetro impossível de cumprir prejudica continuamente a programação.
O equilíbrio depende da análise.
Históricos bem organizados permitem que as revisões sejam baseadas em evidências.
Isso melhora a confiabilidade do PCP e reduz a distância entre planejamento e execução.
Identifique variações entre máquinas e recursos
Uma mesma operação pode apresentar comportamentos diferentes dependendo do equipamento utilizado.
Duas máquinas capazes de fabricar o mesmo produto podem possuir velocidades, capacidades, necessidades de preparação ou limitações diferentes.
Se todos os tempos forem agrupados, essas diferenças podem desaparecer dentro da média.
Por isso, o apontamento deve identificar o recurso utilizado quando essa informação for relevante.
A gestão da produção consegue então comparar os resultados por máquina, linha, célula ou posto de trabalho.
Essa análise ajuda o PCP a escolher o recurso mais adequado para determinadas ordens.
Também pode revelar equipamentos que apresentam maior quantidade de interrupções.
Entretanto, a comparação precisa considerar as condições.
Uma máquina pode receber produtos mais complexos enquanto outra trabalha principalmente com operações simples.
Avaliar apenas o tempo médio sem considerar essa diferença poderia levar a uma conclusão incorreta.
Por isso, é importante comparar situações equivalentes sempre que possível.
Os registros podem apoiar decisões de manutenção, investimento e melhoria.
Se determinado equipamento apresenta perda frequente de capacidade por causa de falhas, a empresa pode investigar custos e alternativas.
Se outro recurso permanece ocioso porque não consegue executar determinados produtos, pode ser interessante avaliar possibilidades de adequação.
O objetivo é compreender como cada recurso contribui para a capacidade total.
Acompanhe o andamento das ordens de produção
Controlar os tempos também melhora a visibilidade sobre o andamento das ordens.
Uma ordem pode apresentar diferentes situações durante sua passagem pelo chão de fábrica.
Pode estar aguardando material, em preparação, em produção, parada, esperando inspeção ou seguindo para outra etapa.
Quando essas informações são registradas, a gestão consegue localizar a ordem com maior facilidade.
Isso é especialmente importante em operações com muitas ordens simultâneas.
Sem registros centralizados, descobrir a situação de um pedido pode exigir consultas a diferentes pessoas ou setores.
Com o acompanhamento por operação, torna-se possível identificar onde a ordem está e qual foi seu último apontamento.
Essa visibilidade também melhora a comunicação comercial.
Antes de informar um prazo atualizado ao cliente, a empresa pode verificar o estágio real da produção.
Ainda assim, o andamento não deve ser avaliado apenas pelo status.
É importante relacionar a quantidade concluída e as operações pendentes.
Uma ordem considerada “em produção” pode estar apenas no início do processo ou próxima da conclusão.
Por isso, o acompanhamento precisa fornecer contexto suficiente.
Analise indicadores de produção de forma conjunta
Os indicadores ajudam a transformar registros individuais em uma visão mais ampla da operação.
Entre as informações que podem ser acompanhadas estão tempo planejado, tempo realizado, tempo de preparação, períodos de parada, tempo de espera, quantidade produzida, quantidade aprovada, perdas e retrabalho.
Nenhum desses elementos deve ser interpretado de maneira completamente isolada.
Uma redução no tempo de produção pode parecer positiva, mas precisa ser analisada junto com a qualidade.
Um aumento da quantidade produzida também precisa considerar o consumo de materiais e o índice de retrabalho.
Da mesma forma, uma máquina com poucas paradas pode não ser o recurso mais eficiente se operar constantemente abaixo do ritmo esperado.
A análise conjunta reduz o risco de decisões baseadas em uma única informação.
Os indicadores também devem possuir um objetivo claro.
A empresa não precisa acompanhar uma grande quantidade de medidas apenas porque elas estão disponíveis.
É mais útil trabalhar com informações relacionadas aos problemas e objetivos reais da operação.
Se a principal dificuldade está nos atrasos, o foco pode estar nos tempos de execução, espera, paradas e cumprimento da programação.
Se o problema está nos custos, pode ser necessário combinar tempo, consumo, perdas e utilização dos recursos.
Os indicadores devem orientar perguntas e decisões.
Use sistemas para centralizar os registros do Chão de Fábrica
Empresas com operações simples podem iniciar controles utilizando formulários ou planilhas.
Entretanto, conforme aumenta a quantidade de ordens, produtos, máquinas e registros, manter as informações atualizadas pode se tornar mais difícil.
Nesse cenário, um sistema pode auxiliar a centralização do chão de fábrica.
A ferramenta pode permitir que as operações sejam relacionadas às ordens de produção e que os apontamentos sejam registrados durante a execução.
Dependendo dos recursos disponíveis, é possível acompanhar início e término das atividades, quantidade produzida, perdas, paradas e utilização dos recursos.
O principal benefício da centralização é reduzir a dispersão das informações.
Quando diferentes setores mantêm controles independentes, podem surgir divergências.
A produção pode registrar uma situação, o PCP trabalhar com outra informação e o estoque apresentar quantidades diferentes.
A integração ajuda a diminuir esse problema.
Também facilita a formação de históricos.
Em vez de consolidar manualmente diversos registros, a gestão consegue consultar os dados relacionados às operações e ordens.
Isso não significa que a simples implantação de um sistema resolverá os problemas produtivos.
A empresa precisa definir processos, responsabilidades e critérios de registro.
Um sistema alimentado com informações atrasadas ou incorretas continuará produzindo análises pouco confiáveis.
A tecnologia deve apoiar um processo de controle bem estruturado.
Defina responsabilidades para manter os apontamentos confiáveis
Um controle eficiente precisa deixar claro quem registra, quem acompanha e quem analisa as informações.
Os operadores podem ser responsáveis pelos apontamentos diretamente relacionados à execução.
Líderes e supervisores podem acompanhar inconsistências e garantir que as ordens estejam sendo atualizadas.
O PCP pode utilizar os dados para revisar a programação e os parâmetros.
A gestão pode analisar indicadores e definir ações de melhoria.
Essa divisão evita que o processo fique sem responsável.
Também é necessário definir critérios.
Todos devem compreender quando uma operação deve ser iniciada, quando deve ser encerrada, como registrar uma parada e qual quantidade deve ser apontada.
Se diferentes pessoas utilizam interpretações diferentes, os dados perdem comparabilidade.
Treinamento e orientação são importantes.
A equipe precisa entender não apenas como registrar, mas também por que a informação é utilizada.
O apontamento de produção ganha mais consistência quando está integrado à rotina e possui finalidade clara.
Transforme os registros em ações de melhoria contínua
Medir o tempo não é o objetivo final.
Os dados precisam gerar ações.
A empresa deve estabelecer uma rotina para analisar os principais desvios encontrados no processo produtivo.
Operações com diferenças recorrentes entre planejado e realizado devem ser investigadas.
Paradas frequentes precisam ter suas causas avaliadas.
Filas entre setores merecem análise de capacidade e sequenciamento.
Retrabalhos precisam ser relacionados à etapa em que o problema foi originado.
Depois de implementar uma melhoria, é importante continuar acompanhando os dados.
Dessa forma, a empresa consegue verificar se a alteração realmente modificou o comportamento do processo.
Essa prática evita decisões baseadas apenas em percepção.
Também permite priorizar ações.
Nem todos os problemas possuem o mesmo impacto sobre a produção.
Uma ocorrência pouco frequente pode merecer menos prioridade que uma interrupção recorrente que afeta grande quantidade de ordens.
Os registros ajudam a direcionar recursos para os pontos que mais interferem no resultado.
A melhoria contínua também depende da participação das pessoas envolvidas.
Operadores, líderes, manutenção, qualidade e PCP possuem perspectivas diferentes sobre o mesmo processo.
Combinar essas informações com os dados registrados aumenta a capacidade de compreender a causa dos desvios.
Erros que prejudicam o controle do tempo de produção
Algumas práticas reduzem significativamente a qualidade das informações.
Uma delas é registrar todas as operações somente no final do turno ou depois da conclusão da ordem.
Quanto maior o intervalo entre a execução e o apontamento, maior a possibilidade de depender de estimativas.
Outro problema é deixar operações abertas durante paradas sem registrar a interrupção.
Nesse caso, o tempo calculado pode parecer muito superior ao utilizado efetivamente na fabricação.
Também é inadequado criar classificações excessivamente genéricas.
Se praticamente todas as paradas recebem o mesmo motivo, a análise dificilmente apontará onde agir.
Outro erro é medir o tempo sem relacioná-lo à quantidade.
Uma operação pode demorar mais porque produziu um lote maior. Sem essa informação, a comparação perde contexto.
Também é necessário evitar a análise isolada dos operadores.
Máquinas, materiais, ferramentas, métodos e prioridades interferem diretamente na execução.
Um dos erros mais prejudiciais é coletar dados e não utilizá-los.
Quando a equipe registra diversas informações, mas nenhuma ação acontece, o controle passa a ser percebido apenas como tarefa administrativa.
O valor aparece quando os registros ajudam a melhorar a gestão industrial.
Como começar a controlar o tempo das etapas da produção
A implantação pode começar pelo entendimento do fluxo atual.
A empresa precisa mapear as principais operações, identificar os recursos envolvidos e definir quais informações são realmente necessárias.
Depois, deve estabelecer critérios claros para início, interrupção e encerramento das atividades.
Também é importante definir como serão registradas quantidades, paradas, perdas e retrabalhos.
O processo pode começar nas operações mais críticas.
Setores com maior quantidade de atrasos, filas ou dificuldades de planejamento costumam oferecer informações importantes para validar o método.
Após organizar a coleta, a empresa deve comparar os tempos planejados com os realizados.
Os principais desvios precisam ser investigados.
A análise deve considerar condições de execução, materiais, máquinas, operadores e ocorrências.
Com o histórico, os parâmetros podem ser revisados quando houver justificativa.
O próximo passo é conectar essas informações ao planejamento e controle da produção.
Os tempos reais devem ajudar a melhorar as programações seguintes.
Dessa forma, o controle deixa de funcionar apenas como registro do passado e passa a contribuir para decisões futuras.
À medida que o processo amadurece, a empresa pode ampliar a análise para outras operações e integrar informações de estoque, qualidade, manutenção e custos.
O importante é manter o controle simples o suficiente para fazer parte da rotina e completo o suficiente para apoiar decisões.
Conclusão
Controlar o tempo de cada etapa permite que a indústria compreenda com maior clareza aquilo que realmente acontece durante a produção.
O chão de fábrica reúne máquinas, pessoas, materiais, processos e informações que precisam funcionar de maneira coordenada. Quando a empresa acompanha apenas a abertura e a conclusão das ordens, muitos acontecimentos importantes permanecem sem registro.
Separar os tempos por operação permite identificar onde estão as maiores variações.
Também ajuda a diferenciar execução, preparação, espera, parada e retrabalho.
Com essa visão, a empresa consegue investigar por que determinadas atividades consomem mais capacidade, quais recursos apresentam maior quantidade de interrupções e onde existem filas que prejudicam o fluxo.
O controle de produção se torna mais confiável quando tempo, quantidade, perdas e qualidade são analisados conjuntamente.
Esses registros também aproximam planejamento e execução.
O PCP passa a trabalhar com históricos provenientes da operação real e consegue revisar tempos padrão, avaliar capacidade, organizar recursos e acompanhar os impactos dos desvios.
Da mesma forma, a produção recebe uma programação que pode se tornar progressivamente mais coerente com aquilo que os recursos conseguem executar.
Para alcançar esse nível de controle, os registros precisam ser simples, padronizados e realizados no momento adequado.
Também é fundamental estabelecer responsabilidades e utilizar os dados para tomar decisões.
Registrar informações sem analisá-las não melhora o processo.
Quando os apontamentos são utilizados para localizar causas, corrigir gargalos e revisar parâmetros, passam a contribuir diretamente para a produtividade industrial.
Com o tempo, a empresa constrói uma base histórica mais confiável sobre sua própria operação.
Essa base permite compreender melhor a capacidade, reduzir diferenças entre planejado e realizado, acompanhar ordens com maior clareza e identificar oportunidades de melhoria.
Assim, o controle do tempo deixa de ser apenas uma medição operacional e passa a fazer parte de uma gestão da produção baseada no comportamento real da fábrica, oferecendo melhores condições para organizar recursos, cumprir prazos e tornar o processo produtivo mais previsível.
Explore mais conteúdos no blog! :)
Perguntas frequentes
Você também pode gostar
Outros artigos da mesma categoria.
Planejamento Agregado de Produção: Guia Completo para Indústrias
Organizar a produção de uma indústria exige mais do que simplesmente definir quais produtos…
Sistema Sob Medida: Como Evitar Retrabalho e Informações Duplicadas?
Retrabalho e informações duplicadas estão entre os problemas que mais dificultam…
Chão de Fábrica: Como Controlar Tempo, Quantidade e Perdas
A gestão do Chão de Fábrica exige muito mais do que acompanhar se uma ordem de produção…
Software Gestão de Produção: O Que É, Como Funciona e Principais Benefícios
Por que controlar a produção é essencial para a indústria A rotina de uma indústria…
Quer ver o IndústriaPro na prática?
Agende uma demonstração e alinhe PCP, estoque e fiscal ao processo da sua planta.